Wenn ein großes Bauteil ein vertikales Bearbeitungszentrum (VMC) verlässt, ist das nächste selten sofort bereit für die Bearbeitung.
Die Bedienperson muss die Spannelemente lösen, das fertige Teil entnehmen, den Maschinentisch reinigen und den nächsten Rohling einheben. Danach folgen Ausrichten, Spannen und manchmal eine weitere Messung. Jeder Schritt ist wichtig. Findet alles erst nach dem Maschinenstopp statt, wartet die Spindel jedoch, bis das Rüsten abgeschlossen ist.
Bei hoher Variantenvielfalt und kleinen Losgrößen entsteht diese Wartezeit immer wieder. Je kleiner die Lose, desto mehr Zeit können die Umrüstvorgänge im Produktionsplan beanspruchen.
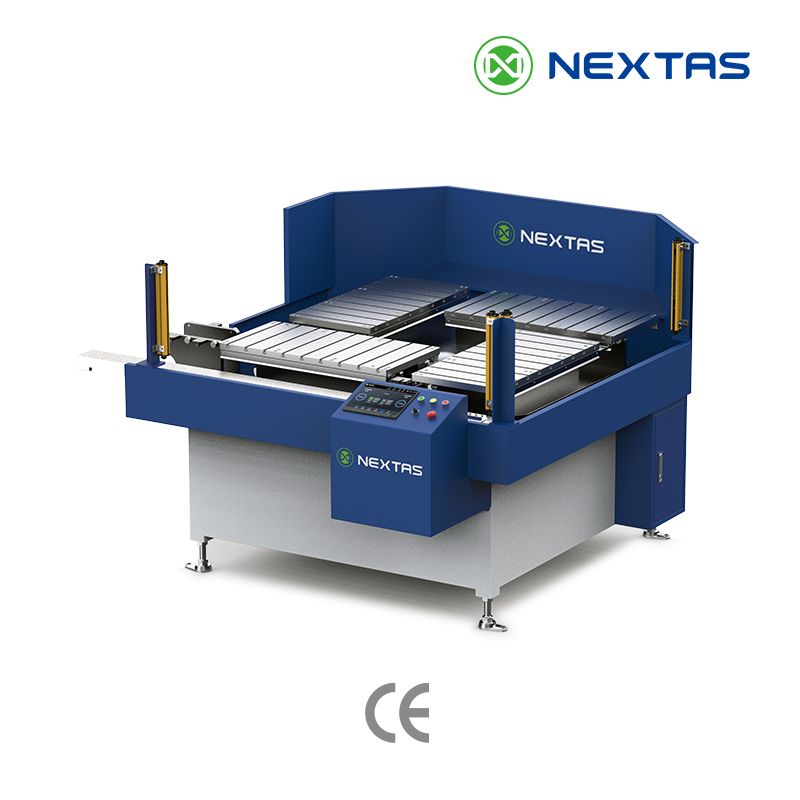
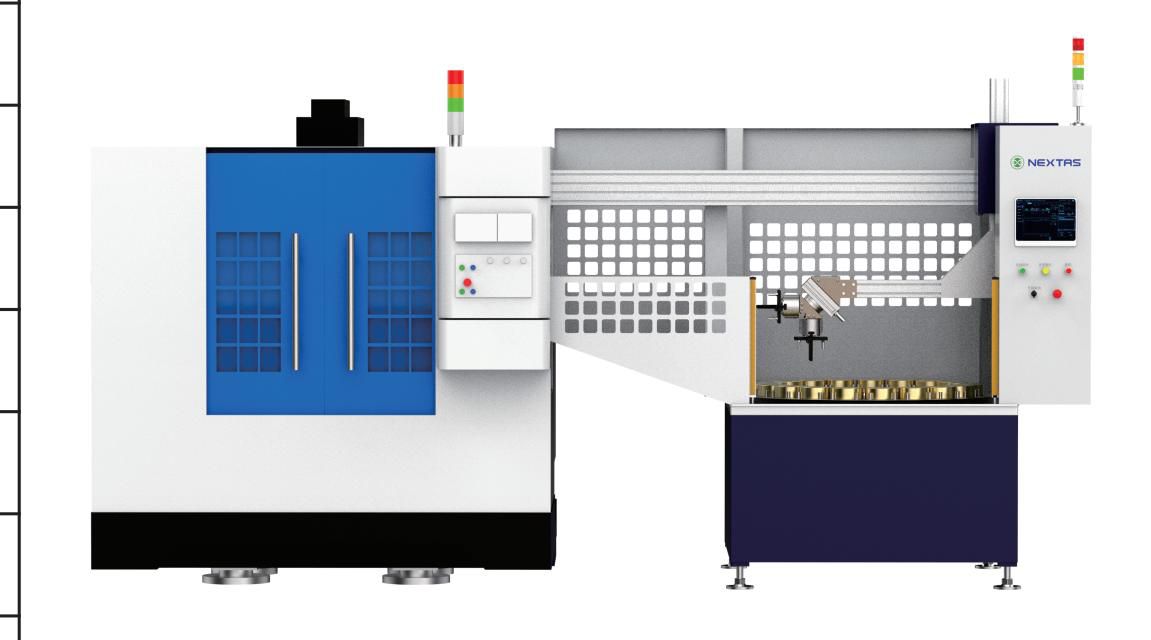
Ein Doppelpalettensystem bietet einen einfachen Ansatz: Das nächste Werkstück wird so weit wie möglich vorbereitet, während das aktuelle noch bearbeitet wird.
Ein Katalogbeispiel: 84 % höhere Produktivität
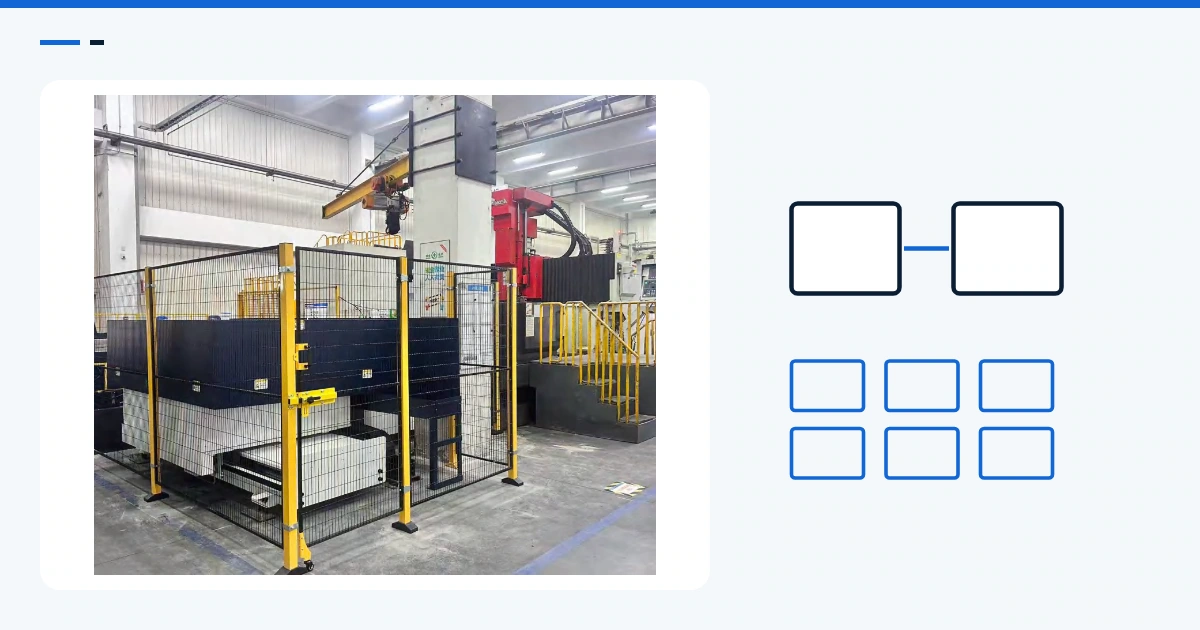
Der NEXTAS Automatisierungskatalog 2026 beschreibt eine Anwendung mit hoher Variantenvielfalt und kleinen Losgrößen für große Präzisionsbauteile auf einem VMC mit Doppelpalettensystem. Er nennt zwei Ergebnisse:
| Kennzahl | Katalogangabe |
|---|---|
| Monatliche Produktivität | Um 84 % gestiegen |
| Jährliche Kosten | Um 456.000 RMB gesunken |
Der Katalog nennt weder den Ausgangswert der Produktivität noch eine Aufschlüsselung der jährlichen Kostenreduzierung. Die Ergebnisse beziehen sich auf diesen Fall; ein anderer Betrieb sollte nicht von derselben Verbesserung ausgehen.
Eine hilfreiche erste Frage lautet: Worauf wartet Ihre Maschine bei jedem Umrüsten?
Verlagert wird nicht die Arbeit, sondern die Wartezeit
Nach der Bearbeitung umfasst ein herkömmlicher Umrüstvorgang normalerweise folgende Schritte:
- Das bearbeitete Werkstück entnehmen.
- Maschinentisch und Positionierflächen reinigen.
- Den nächsten Rohling einheben.
- Das Werkstück ausrichten und die Vorrichtung festspannen.
- Erforderliche Messungen oder Kontrollen durchführen.
- Den nächsten Maschinenzyklus starten.
Ein Doppelpalettensystem nimmt diese Arbeiten nicht ab, kann aber verändern, wann und wo sie stattfinden.
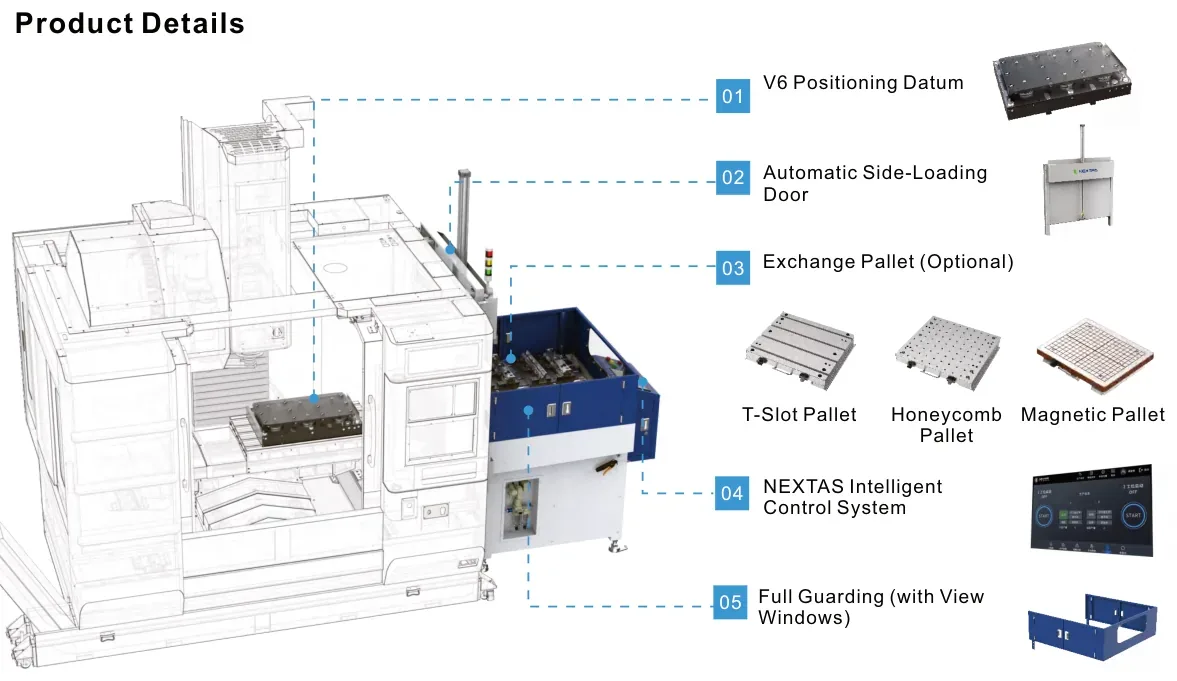
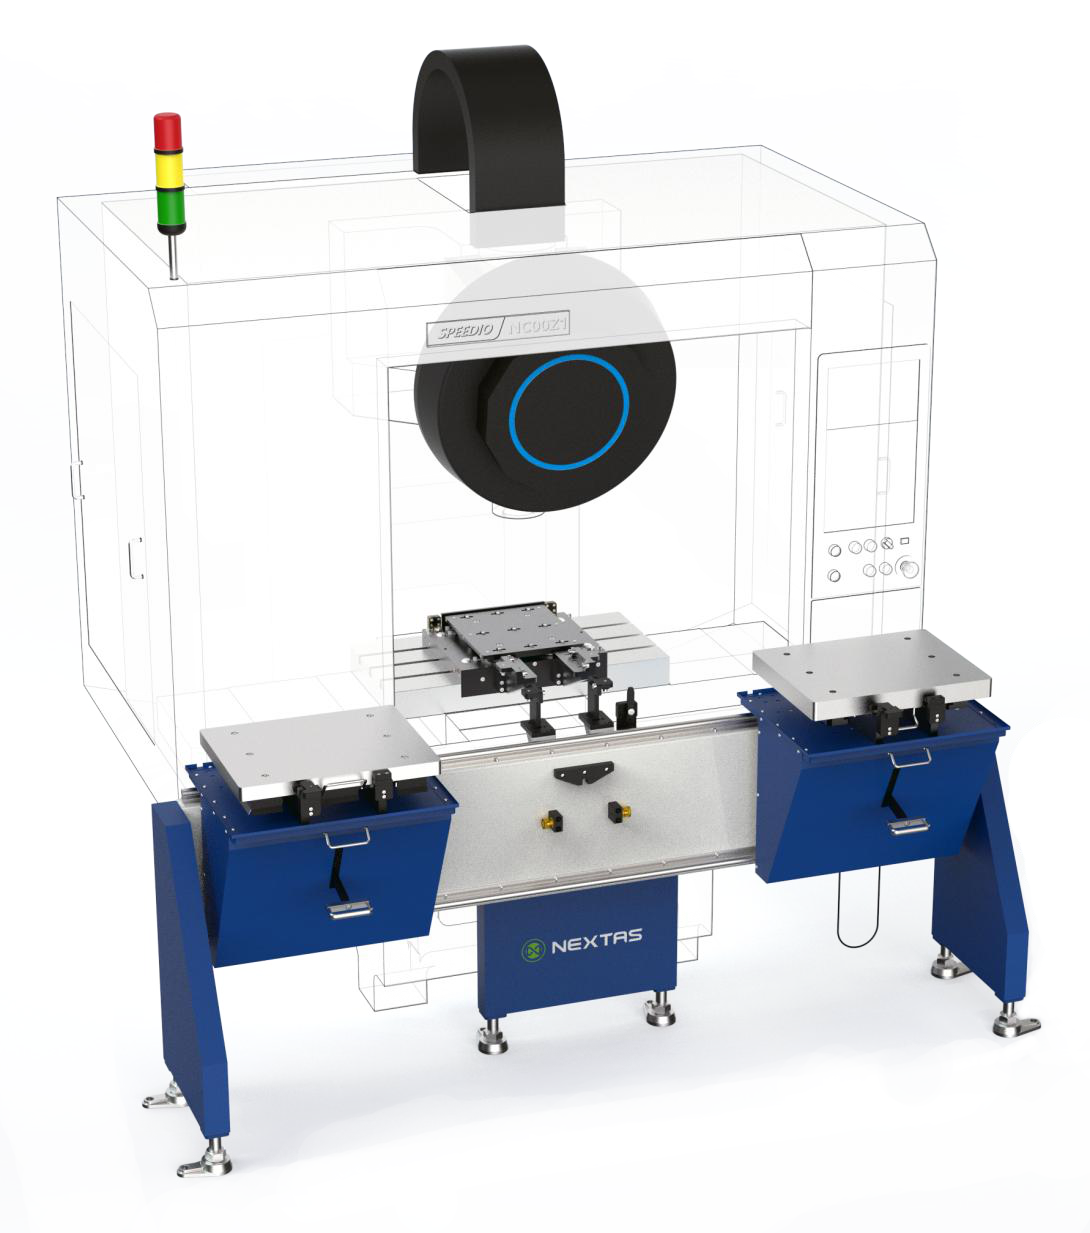
Während auf Palette A bearbeitet wird, kann die Bedienperson Palette B außerhalb der Maschine entladen und reinigen, das nächste Werkstück laden und die extern möglichen Rüstarbeiten erledigen. Nach der Bearbeitung werden die Paletten gewechselt. Der nächste Zyklus beginnt nach den erforderlichen Kontrollen.
Arbeiten, für die die Maschine bisher stillstand, können so parallel zur Bearbeitung stattfinden.
Ein hypothetisches Beispiel
Angenommen, ein Umrüstvorgang lässt die Maschine derzeit 45 Minuten warten. Der Betrieb stellt fest, dass sich 35 Minuten Arbeit extern erledigen lassen, während 10 Minuten weiterhin nach dem Maschinenstopp stattfinden müssen. Wenn der Palettenwechsel zusätzlich 5 Minuten dauert und die Bedienperson die externe Vorbereitung während des vorherigen Bearbeitungszyklus abschließen kann:
| Maschinenzeit | Bisheriger Ablauf | Doppelpalettenablauf |
|---|---|---|
| Warten auf das Umrüsten | 45 Minuten | 10 Minuten |
| Palettenwechsel | — | 5 Minuten |
| Gesamte Wartezeit der Maschine | 45 Minuten | 15 Minuten |
In diesem Beispiel sinkt die Wartezeit der Maschine um 30 Minuten je Umrüstvorgang. Das tatsächliche Ergebnis hängt von der Verfügbarkeit der Bedienperson, der Dauer des Bearbeitungszyklus und den Prüfungen ab, die weiterhin an der Maschine durchgeführt werden müssen.
Bei großen Präzisionsbauteilen zählt die Positionierung
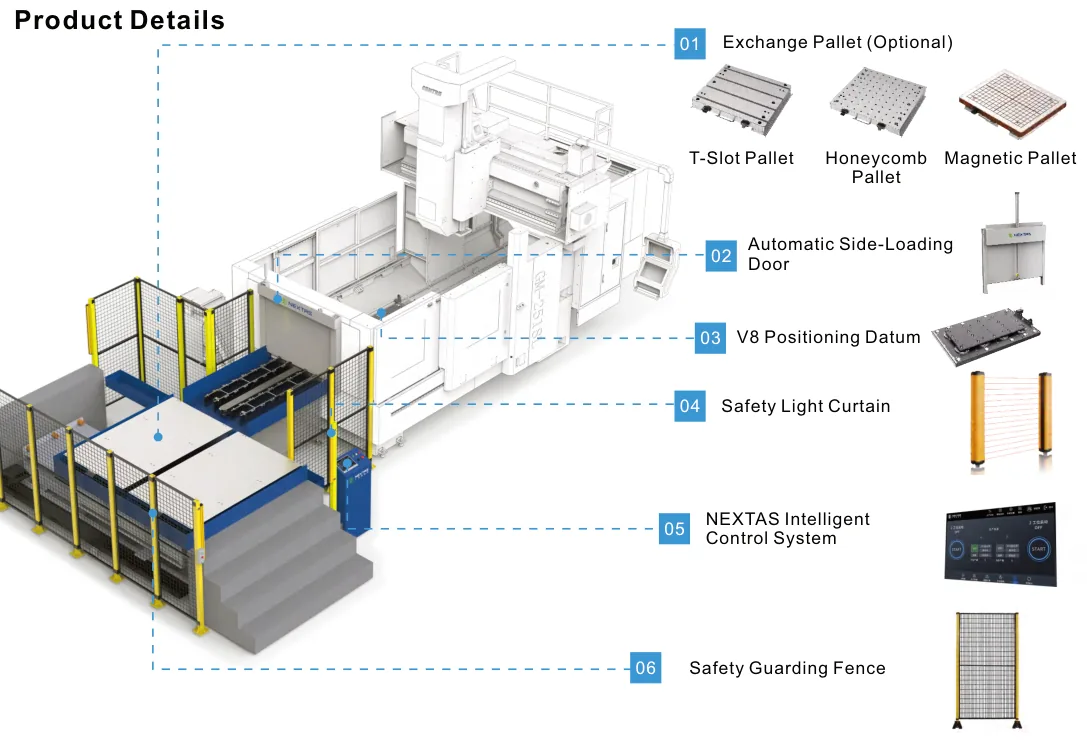
Beim Wechsel eines großen Werkstücks geht es um mehr als das Auflegen auf einen Tisch. Gesamtgewicht und Schwerpunkt von Werkstück, Vorrichtung und Palette beeinflussen, wie die Einheit bewegt und positioniert werden kann.
Prüfen Sie vor der Systemauswahl:
- Das Gesamtgewicht von Palette, Vorrichtung und schwerstem Werkstück.
- Ob der Schwerpunkt deutlich von der Palettenmitte abweicht.
- Ob sowohl die Transportnutzlast als auch die Hubkapazität zur Last passen; es handelt sich um getrennte Angaben.
- Ob die Palettenschnittstelle die Positionier- und Spannanforderungen des Prozesses erfüllt.
- Welche Messungen und Kontrollen nach jedem Wechsel weiterhin erforderlich sind.
Auch saubere Positionierflächen sind wichtig. Späne oder Rückstände auf einer Kontaktfläche können verhindern, dass eine Palette richtig aufliegt – selbst bei einem wiederholgenauen Positioniersystem. Bei der Präzisionsbearbeitung gehören Reinigung und Kontrolle zum Wechselablauf, statt erst nach einem Maßfehler nach der Ursache zu suchen.
Wann der Effekt eines Doppelpalettensystems begrenzt sein kann
Zwei Paletten sind eine Prüfung wert, wenn die Maschine viel Zeit auf das Umrüsten wartet und sich ein wesentlicher Teil der Vorbereitung nach außen verlagern lässt. Folgende Bedingungen verdienen einen genaueren Blick:
Der Bearbeitungszyklus ist zu kurz. Ist die Maschine fertig, bevor das externe Beladen und Ausrichten abgeschlossen ist, wartet sie weiterhin auf die nächste Palette. Verbessern Sie den externen Ablauf oder prüfen Sie, ob weitere Paletten helfen würden.
Die Maschine ist nicht der Produktionsengpass. Wenn Materialvorbereitung, Prüfung oder eine andere Maschine die Lieferleistung begrenzt, erhöht eine kürzere VMC-Umrüstzeit den Gesamtausstoß allein möglicherweise nicht im gleichen Verhältnis.
Vorrichtungen und Kontrollen sind nicht standardisiert. Sind nach jedem Wechsel umfangreiches erneutes Ausrichten oder Nachstellen nötig, sinkt der Nutzen der externen Vorbereitung. Ermitteln Sie, was außerhalb der Maschine zuverlässig erledigt werden kann.
Es wird selten umgerüstet. Läuft dasselbe Los lange, macht das Umrüsten möglicherweise nur einen kleinen Teil der gesamten Produktionszeit aus. Die Investition kann dann weniger Nutzen bringen als bei häufigen Wechseln.
Wie lässt sich die Amortisation abschätzen?
Ausgangspunkt sind die Aufzeichnungen zu Ihren bisherigen Umrüstvorgängen:
Jährlich eingesparte Maschinenwartezeit = voraussichtlich eingesparte Wartezeit je Wechsel × Anzahl der Umrüstvorgänge pro Jahr.
Werden beispielsweise je Wechsel 30 Minuten eingespart und findet der Wechsel 200-mal im Jahr statt, ergibt das rechnerisch 100 Stunden weniger Maschinenwartezeit.
Die entscheidende Frage lautet: Wie können diese 100 Stunden genutzt werden?
Wenn dadurch tatsächlich Überstunden entfallen, lassen sich die entsprechenden Kosten bewerten. Bei ausreichender Auftragslage kann die Zeit auch zusätzliche Produktion ermöglichen. Deren Wert hängt jedoch von der tatsächlichen Kapazität und den Aufträgen ab. Nicht jede gewonnene Stunde ist automatisch eine direkte finanzielle Einsparung.
Berücksichtigen Sie bei der Investitionsrechnung auch die Kosten für Ausrüstung, Vorrichtungen, Integration der Maschinenschnittstelle, Installation und laufenden Betrieb. So lässt sich eine Amortisationszeit abschätzen, die den tatsächlichen Bedingungen im Betrieb näherkommt.
Diese Angaben helfen bei der Angebotsanfrage
Um ein Doppelpalettensystem für Ihr VMC zu prüfen, stellen Sie Folgendes zusammen:
- Maschinenhersteller, Modell und Tischabmessungen.
- Maximale Werkstückgröße und -gewicht sowie Gewicht von Vorrichtung und Palette.
- Aktuelle Umrüstzeit und Anzahl der Umrüstvorgänge pro Woche.
- Typische Bearbeitungszeit sowie Zeit für externes Beladen und Ausrichten.
- Anforderungen an die Positionierung und derzeit durchgeführte Kontrollen.
- Verfügbarer Platz, Hebemethode und gewünschter Automatisierungsgrad.
Ob ein Doppelpalettensystem eine deutliche Verbesserung bringt, hängt vom Zusammenspiel dieser Bedingungen ab. Messen Sie zuerst die Zeiten im Betrieb und wählen Sie dann die Anlage: So lässt sich besser beurteilen, welche Konfiguration wirklich passt.
Planen Sie Ihren nächsten Umrüstvorgang
Besprechen Sie Ihre Anwendung mit NEXTAS
Teilen Sie unserem Engineering-Team Ihre Maschine, Last und aktuelle Rüstzeit mit.