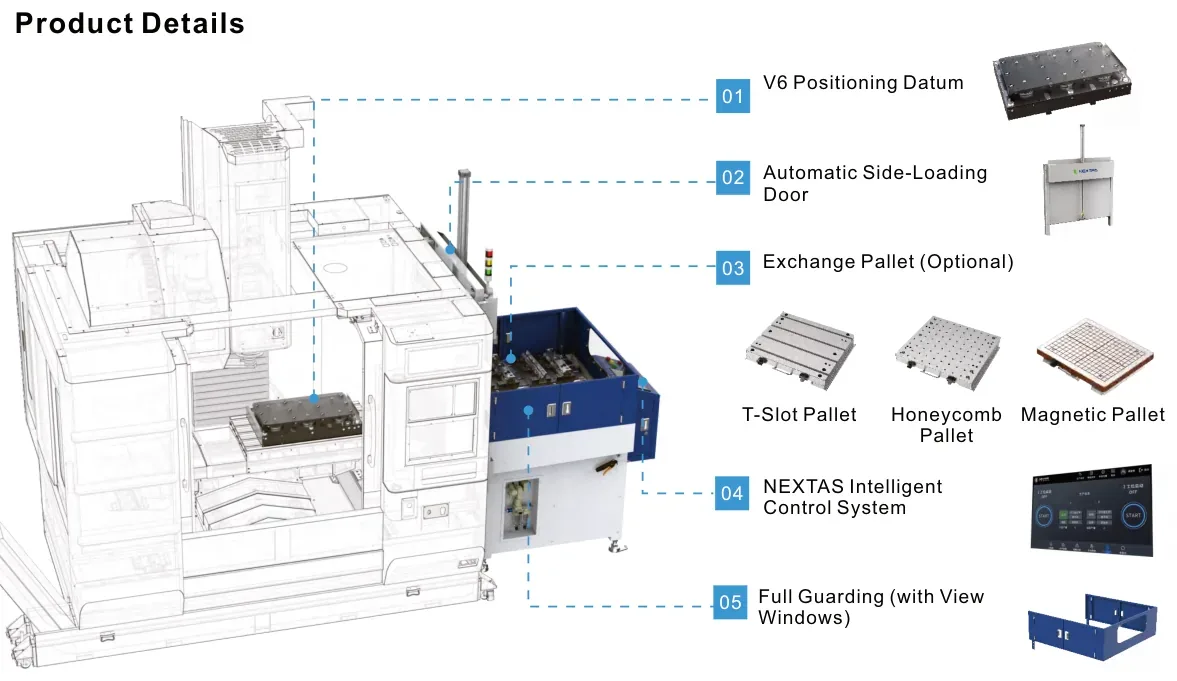
Büyük bir parça dik işleme merkezinden (VMC) çıkarıldığında, sıradaki parça nadiren hemen işlemeye hazır olur.
Operatörün bağlama elemanlarını gevşetmesi, parçayı çıkarması, tablayı temizlemesi ve sıradaki ham parçayı kaldırarak yerine yerleştirmesi gerekir. Ardından hizalama, bağlama ve bazen yeniden ölçüm gelir. Her adım önemlidir. Ancak bunların tümü makine durduktan sonra yapılırsa, iş mili hazırlık tamamlanana kadar bekler.
Çok çeşitli, düşük adetli üretimde bu bekleme tekrar tekrar yaşanır. Parti küçüldükçe, parça ve düzen değişimleri üretim programının daha büyük bir bölümünü kaplayabilir.
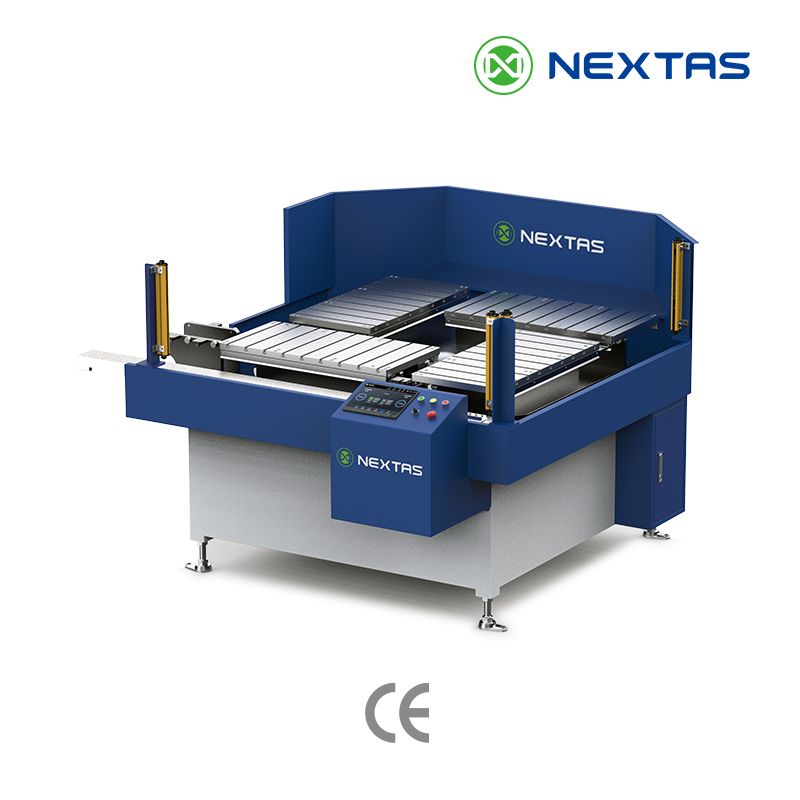
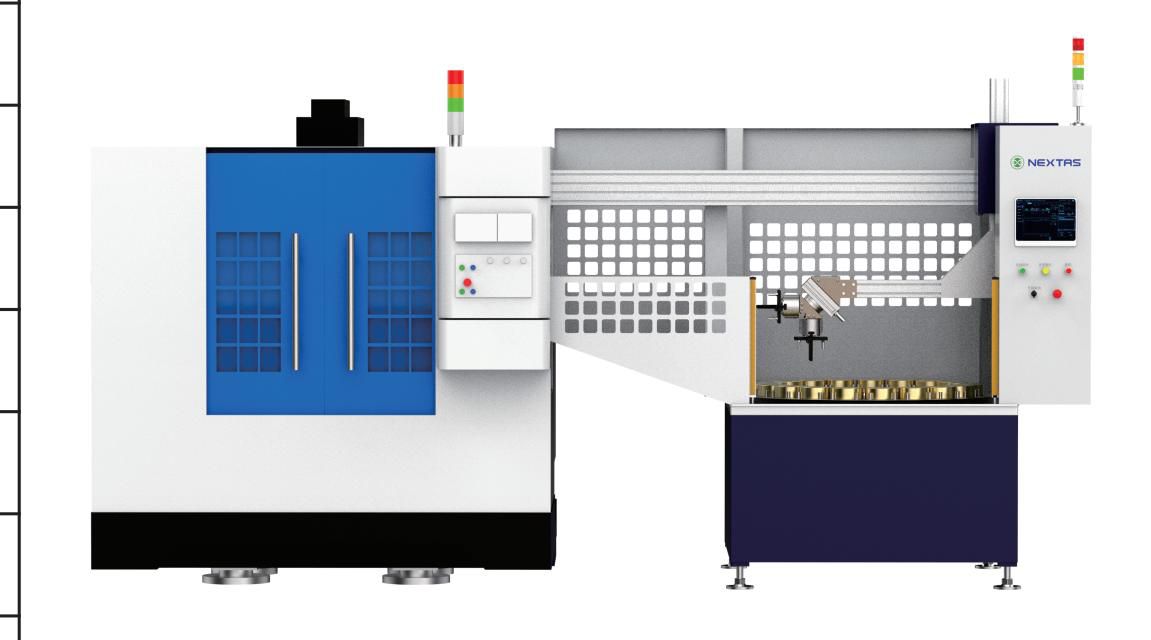
Çift paletli sistemin yaklaşımı basittir: mevcut parça işlenirken sıradaki parçayı mümkün olduğunca hazırlamak.
Katalog Örneği: Verimlilik %84 Arttı
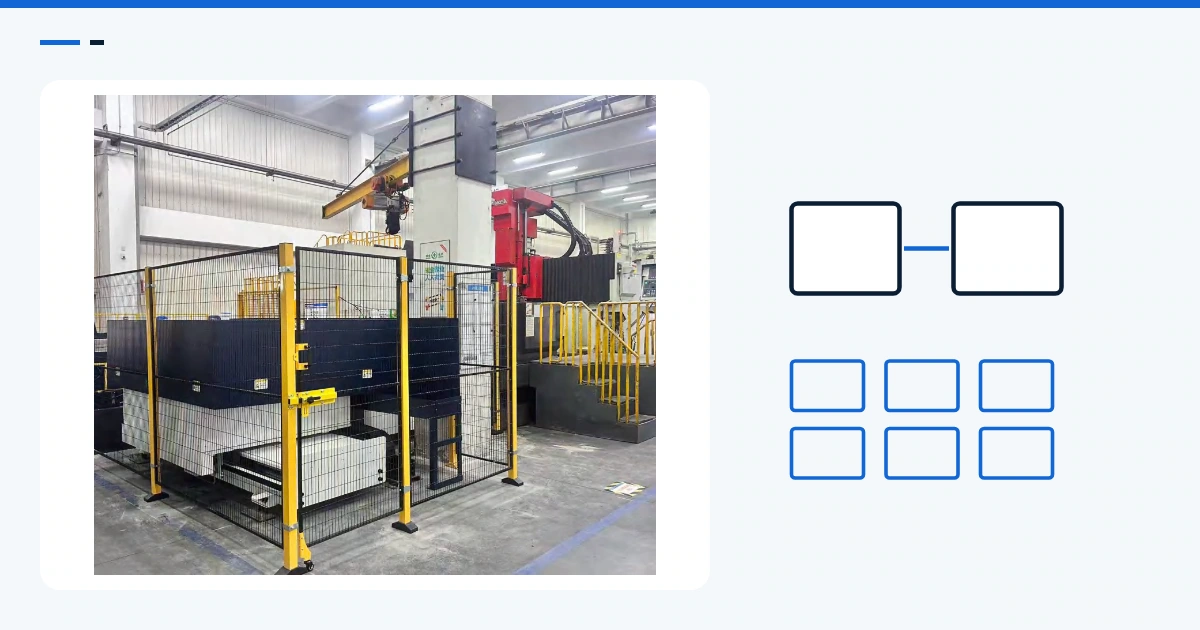
2026 NEXTAS otomasyon kataloğu, çift paletli sisteme sahip bir dik işleme merkezinde büyük hassas parçaların çok çeşitli, düşük adetli üretimine ilişkin bir uygulamayı anlatır. Katalogda iki sonuç bildirilir:
| Ölçüt | Katalog verisi |
|---|---|
| Aylık verimlilik | %84 artış |
| Yıllık maliyet | 456.000 Çin yuanı (RMB) azalma |
Katalog, verimlilik için başlangıç düzeyini veya yıllık maliyet azalmasının kalemlerini açıklamıyor. Bu sonuçlar söz konusu uygulamaya aittir; başka bir işletme aynı iyileşmeyi varsaymamalıdır.
Önce şu soruyu sormak yararlı olur: Makineniz her değişimde neyi bekliyor?
Makineden Taşınan İş Değil, Bekleme Süresidir
Geleneksel süreçte, işleme tamamlandıktan sonra operatör genellikle şu adımları izler:
- İşlenmiş parçayı çıkarır.
- Tablayı ve konumlandırma yüzeylerini temizler.
- Sıradaki iş parçasını kaldırarak yükler.
- Parçayı hizalar ve bağlama elemanlarını sıkar.
- Gerekli ölçüm ve kontrolleri yapar.
- Makinenin bir sonraki çevrimi başlatmasını sağlar.
Çift paletli sistem bu işleri ortadan kaldırmaz, ancak nerede ve ne zaman yapıldıklarını değiştirir. A paleti işlenirken operatör makine dışındaki B paletini boşaltıp temizleyebilir, sıradaki parçayı yükleyebilir ve dışarıda yapılabilen hazırlığı tamamlayabilir. İşleme bitince paletler değiştirilir. Gerekli kontrollerden sonra yeni çevrim başlar.
Böylece daha önce makinenin durduğu süreyi kullanan işler, talaş kaldırmayla eş zamanlı yapılabilir.
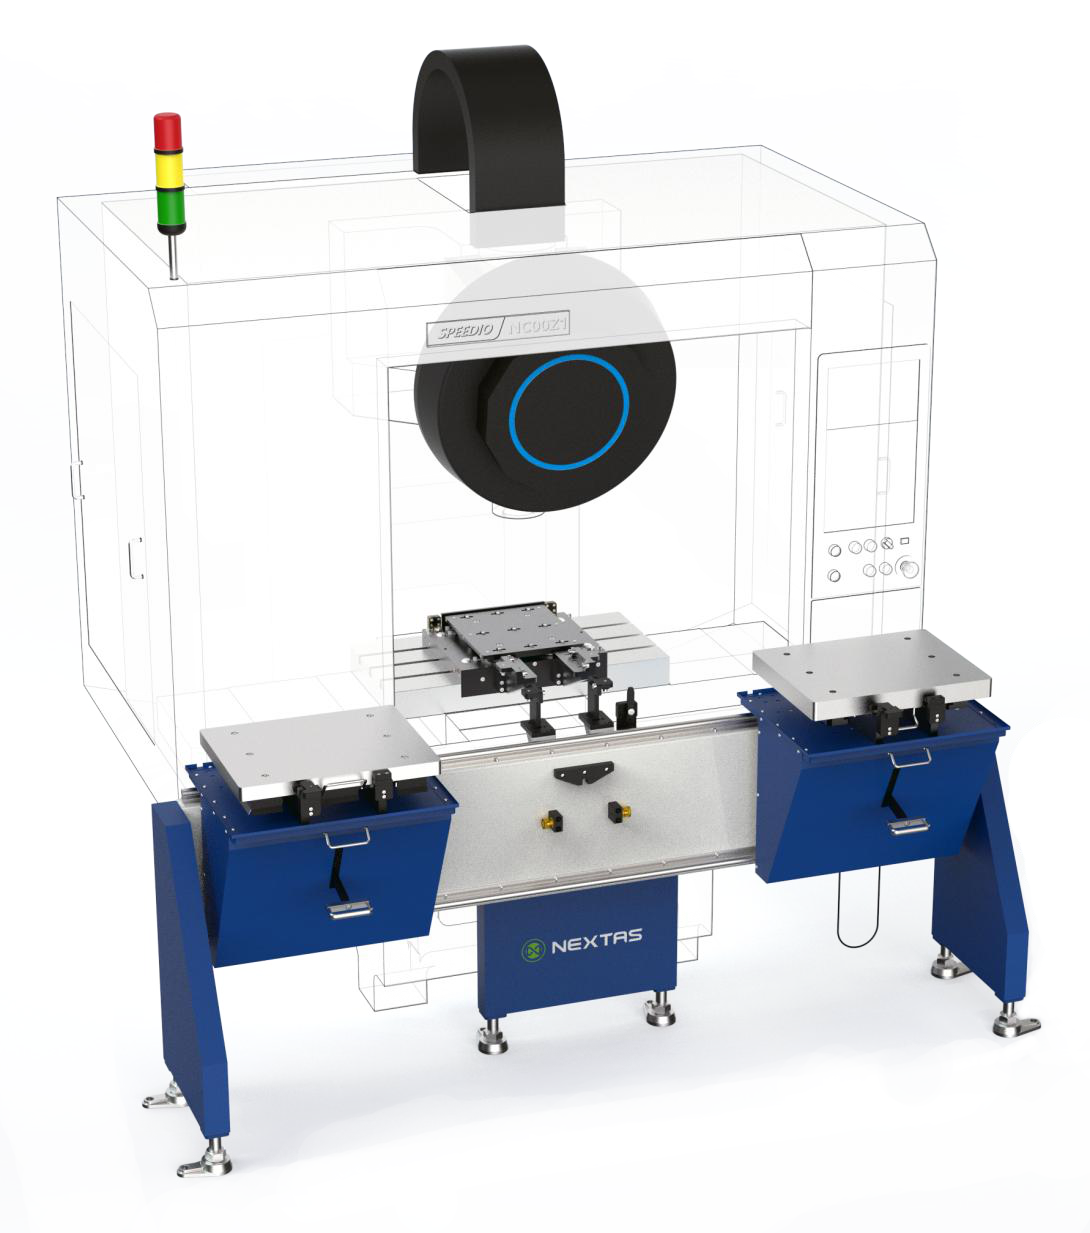
Varsayımsal bir örnek
Bir değişimin şu anda makineyi 45 dakika beklettiğini varsayalım. İşletme, işlerin 35 dakikalık bölümünün makine dışında tamamlanabileceğini, 10 dakikalık bölümünün ise makine durduktan sonra yapılması gerektiğini belirliyor. Palet değişimi 5 dakika sürüyorsa ve operatör makine dışındaki hazırlığı bir önceki işleme çevrimi sırasında tamamlayabiliyorsa:
| Makine süresi | Mevcut süreç | Çift paletli süreç |
|---|---|---|
| Değişim için bekleme | 45 dakika | 10 dakika |
| Palet değişimi | — | 5 dakika |
| Toplam makine bekleme süresi | 45 dakika | 15 dakika |
Bu örnekte makinenin bekleme süresi her değişimde 30 dakika azalır. Gerçek sonuç; operatörün uygunluğuna, işleme çevriminin uzunluğuna ve makinede yapılması gereken kontrollere bağlıdır.
Büyük Hassas Parçalarda Konumlandırma Önemlidir
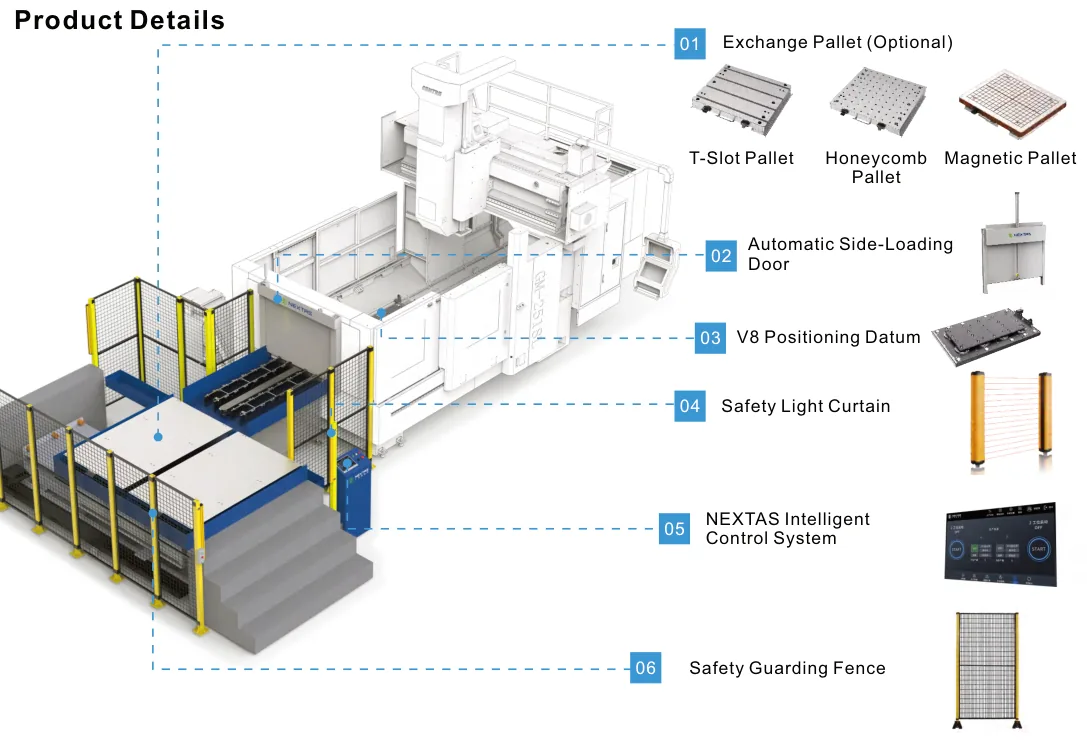
Büyük bir parçanın değiştirilmesi, onu yalnızca tablaya taşımaktan ibaret değildir. İş parçası, fikstür ve paletin toplam ağırlığı ile ağırlık merkezi, bu bütünün nasıl taşınacağını ve konumlandırılacağını etkiler.
Sistem seçmeden önce şunları kontrol edin:
- Paletin, fikstürün ve en ağır iş parçasının toplam ağırlığı.
- Ağırlık merkezinin palet merkezinden önemli ölçüde kayıp kaymadığı.
- Hem taşıma yükünün hem de kaldırma kapasitesinin yüke uygunluğu; bunlar ayrı teknik özelliklerdir.
- Palet arayüzünün prosesin konumlandırma ve bağlama gereksinimlerini karşılayıp karşılamadığı.
- Her değişimden sonra hangi ölçüm ve kontrollerin yapılması gerektiği.
Konumlandırma yüzeylerinin temizliği de önemlidir. Tekrarlanabilir bir konumlandırma sistemi kullanılsa bile, temas yüzeyinde kalan talaş veya kir paletin doğru oturmasını engelleyebilir. Hassas işlemede temizlik ve kontrol, boyut hatası ortaya çıktıktan sonra araştırılacak bir konu değil, palet değişimi rutininin parçası olmalıdır.
Çift Paletli Sistemin Etkisi Ne Zaman Sınırlı Kalabilir?
Makine değişimleri bekleyerek önemli miktarda zaman kaybediyorsa ve hazırlığın büyük bir bölümü makine dışına taşınabiliyorsa, iki paleti değerlendirmeye değer. Şu koşulların daha yakından incelenmesi gerekir:
İşleme çevrimi çok kısa. Makine, dışarıdaki yükleme ve hizalama tamamlanmadan işi bitirirse yine sıradaki paleti bekler. Makine dışı süreci iyileştirin veya daha fazla paletin yardımcı olup olmayacağını değerlendirin.
Makine, üretimdeki darboğaz değil. Teslimatı malzeme hazırlığı, kontrol veya başka bir makine sınırlıyorsa yalnızca dik işleme merkezindeki değişim süresini azaltmak, toplam üretimi aynı oranda artırmayabilir.
Fikstürler ve kontroller standartlaştırılmamış. Her değişimden sonra kapsamlı yeniden hizalama veya ayar gerekiyorsa makine dışı hazırlığın faydası azalır. Nelerin makine dışında tutarlı biçimde tamamlanabileceğini belirleyin.
Değişimler seyrek. Aynı parti uzun süre işleniyorsa değişim, toplam üretim süresinin yalnızca küçük bir bölümünü oluşturabilir. Yatırım, sık değişen bir üretim programına kıyasla daha az fayda sağlayabilir.
Yatırımın Geri Dönüşünü Nasıl Tahmin Edebilirsiniz?
Mevcut değişim kayıtlarınızdan başlayabilirsiniz:
Yılda azaltılabilecek makine bekleme süresi
= Her değişimde azaltılması beklenen bekleme süresi × yıllık değişim sayısı
Örneğin, her değişimde 30 dakika kazanılır ve yılda 200 değişim yapılırsa, teorik olarak yılda 100 saatlik makine bekleme süresi geri kazanılabilir.
Buradaki soru şu: Bu 100 saat nasıl kullanılabilir?
Bu süre fazla mesaiyi gerçekten azaltabiliyorsa ilgili maliyet hesaplanabilir. İşletmenin yeterli siparişi varsa ek üretim için de kullanılabilir. Ancak ek üretimin değeri gerçek kapasite ve sipariş durumuna göre hesaplanmalıdır; geri kazanılan saatlerin tümü doğrudan nakit tasarrufu sayılamaz.
Yatırım değerlendirmesine ekipman, fikstür, makine arayüzü entegrasyonu, kurulum ve devam eden işletme maliyetleri de dahil edilmelidir. Böylece hesaplanan geri ödeme süresi, işletmenin gerçek koşullarına daha yakın olur.
Teklif İstemeden Önce Neleri Hazırlamalısınız?
Dik işleme merkeziniz için çift paletli sistemi değerlendirmek üzere şu bilgileri toplayın:
- Makinenin markası, modeli ve tabla ölçüleri.
- İş parçasının maksimum boyut ve ağırlığı ile fikstür ve palet ağırlığı.
- Mevcut değişim süresi ve haftalık değişim sayısı.
- Tipik işleme çevrimi ve makine dışında yükleme ile hizalama için gereken süre.
- Konumlandırma gereksinimleri ve halen yapılan kontroller.
- Mevcut alan, kaldırma yöntemi ve istenen otomasyon düzeyi.
Çift paletli bir sistemin belirgin bir iyileşme sağlayıp sağlamayacağı, bu koşulların birlikte nasıl işlediğine bağlıdır. Önce işletmedeki süreleri ölçüp sonra ekipmanı seçmek, hangi yapılandırmanın gerçekten uygun olduğunu değerlendirmeyi kolaylaştırır.
Bir sonraki değişiminizi planlayın
Uygulamanızı NEXTAS ile görüşün
Makinenizi, yükünüzü ve mevcut hazırlık sürenizi mühendislik ekibimizle paylaşın.