Cuando una pieza grande sale de un centro de mecanizado vertical (VMC), rara vez se puede empezar a mecanizar la siguiente de inmediato.
El operario debe soltar las fijaciones, retirar la pieza, limpiar la mesa y elevar la siguiente pieza en bruto para colocarla en posición. Después hay que alinearla, sujetarla y, a veces, volver a medirla. Cada paso cuenta. Pero si todos se realizan con la máquina parada, el husillo espera hasta que termina la preparación.
En la producción de gran variedad y bajo volumen, esa espera se repite. Cuanto menor es el lote, mayor puede ser la parte del programa de producción ocupada por los cambios.
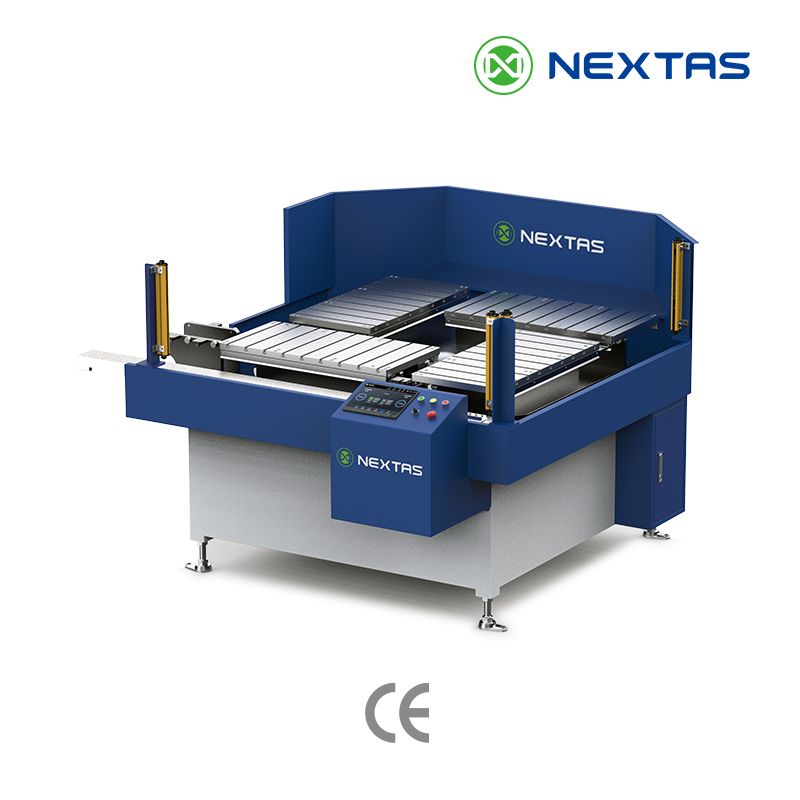
Un sistema de doble palé ofrece una solución sencilla: preparar la siguiente pieza, en la medida de lo posible, mientras se mecaniza la actual.
Un caso del catálogo: productividad un 84 % mayor
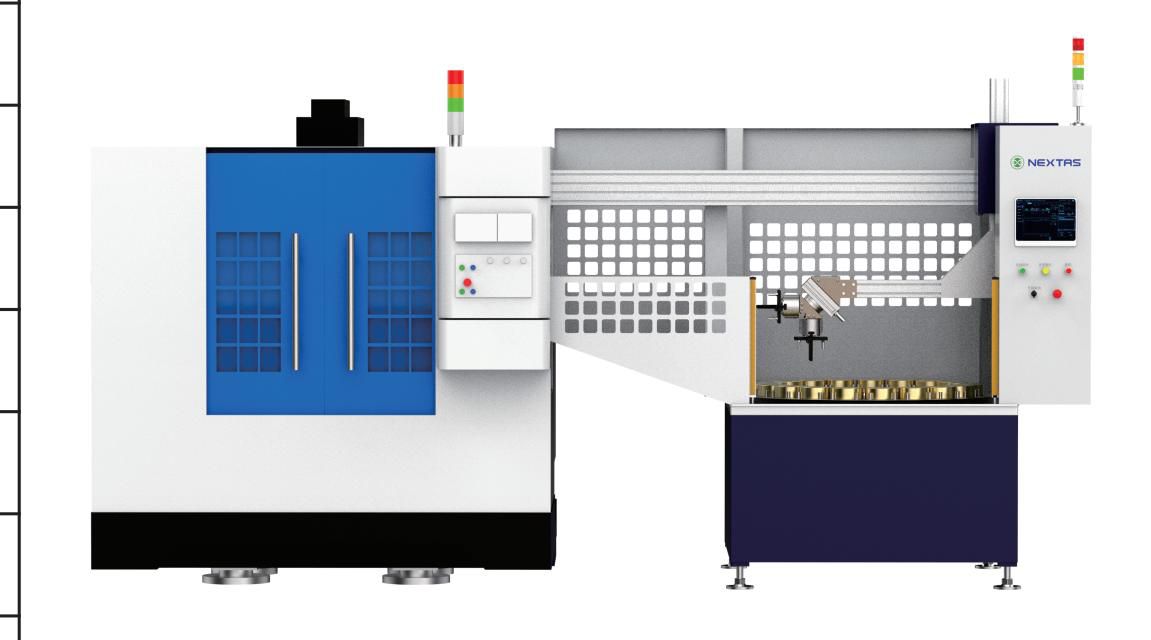
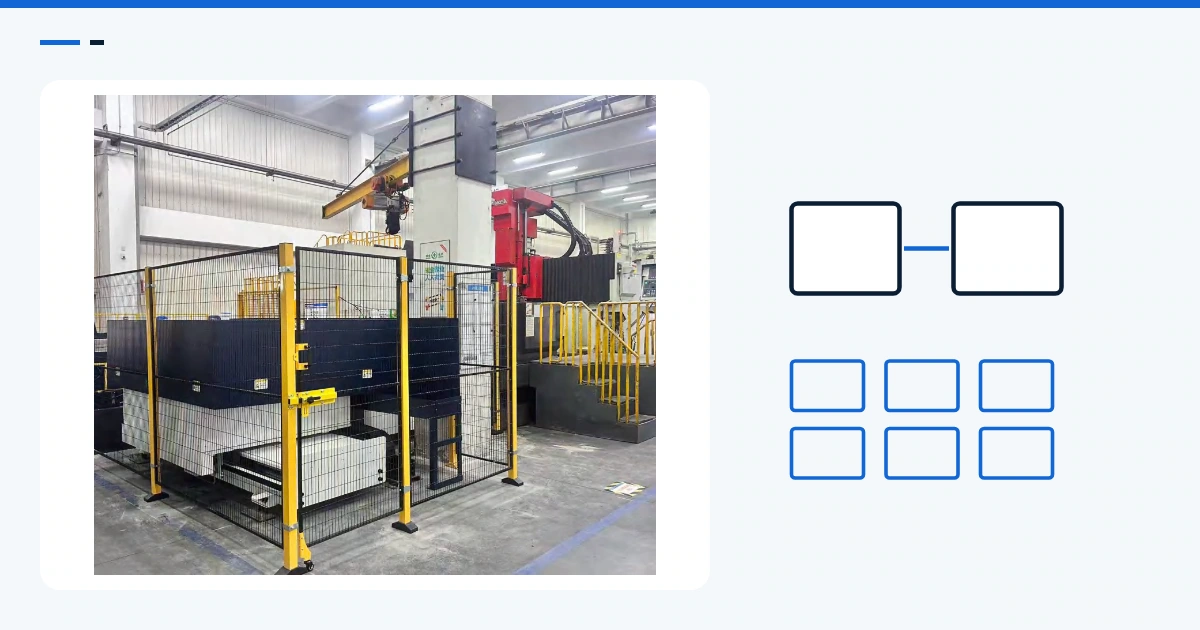
El catálogo de automatización NEXTAS 2026 describe una aplicación de piezas grandes de precisión, con gran variedad y bajo volumen, en un VMC con doble palé. Presenta dos resultados:
| Indicador | Dato del catálogo |
|---|---|
| Productividad mensual | Aumento del 84 % |
| Costes anuales | Reducción de 456.000 yuanes chinos (RMB) |
El catálogo no indica la base de comparación de la productividad ni desglosa la reducción anual de costes. Los resultados corresponden a ese caso; otro taller no debe dar por supuesto que obtendrá la misma mejora.
Una primera pregunta útil es: ¿qué espera su máquina durante cada cambio?
Lo que sale de la máquina no es el trabajo, sino la espera
En un proceso convencional, una vez terminada la pieza, el operario normalmente debe:
- Retirar la pieza mecanizada.
- Limpiar la mesa y las superficies de posicionamiento.
- Elevar y cargar la siguiente pieza en bruto.
- Alinearla y apretar los elementos de sujeción.
- Realizar las mediciones o comprobaciones necesarias.
- Iniciar el siguiente ciclo de la máquina.
El doble palé no elimina estas tareas, pero puede cambiar cuándo y dónde se realizan.
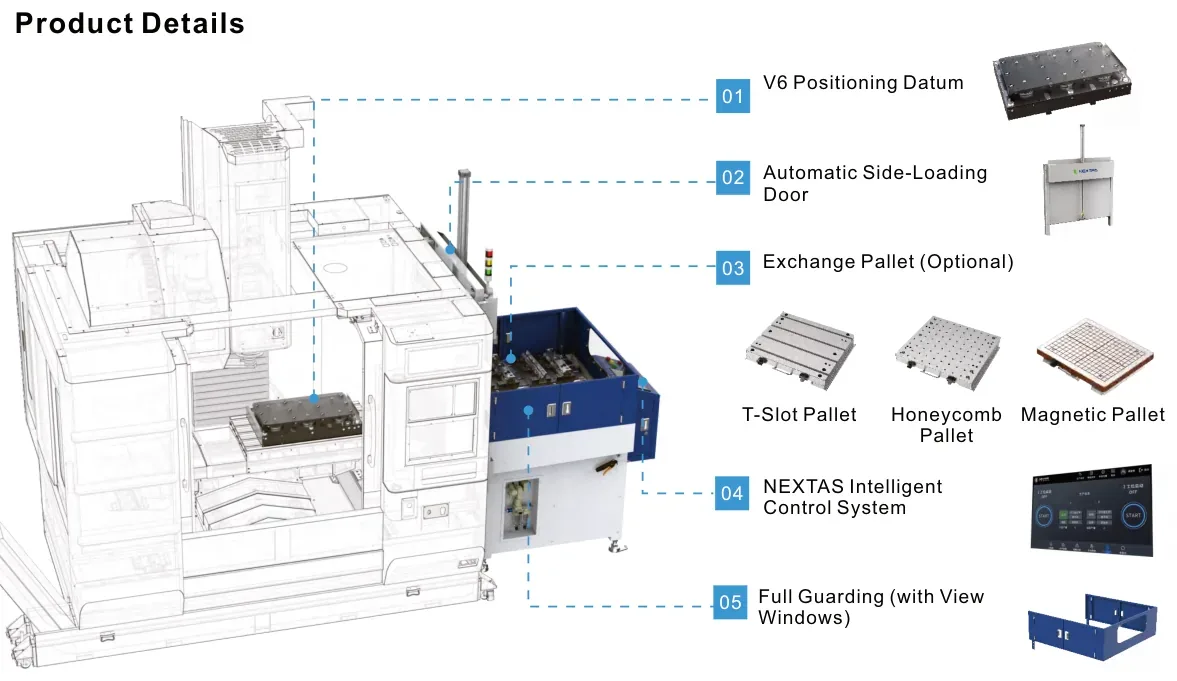
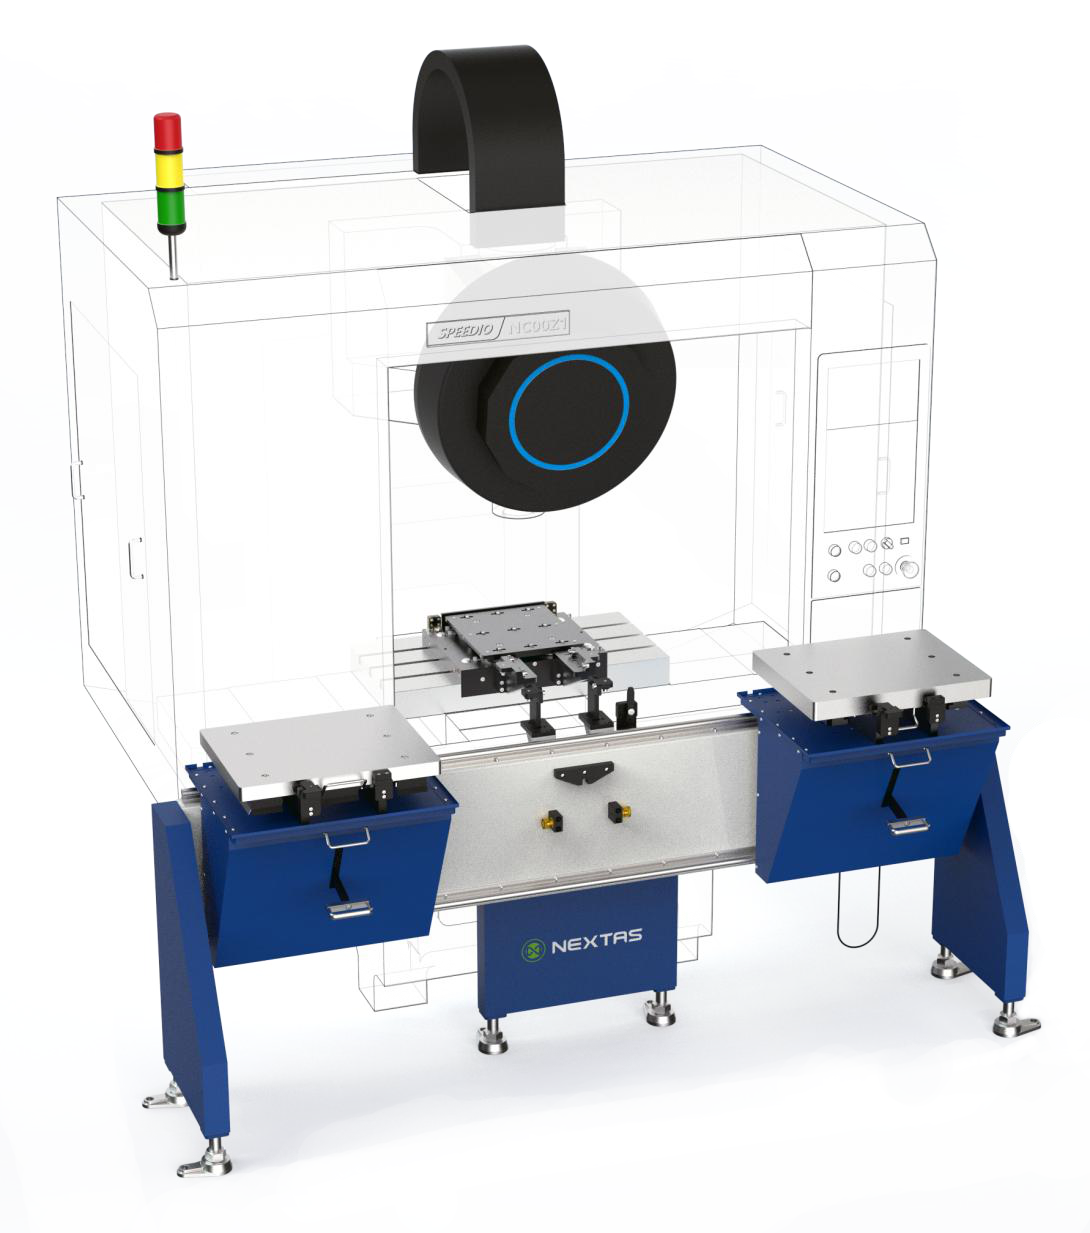
Mientras se mecaniza el palé A, el operario puede descargar y limpiar el palé B, cargar la siguiente pieza y completar la preparación que sea posible fuera de la máquina. Al terminar el mecanizado se intercambian los palés. El siguiente ciclo comienza después de las comprobaciones necesarias.
Así, parte del trabajo que antes ocupaba tiempo de máquina parada puede coincidir con el mecanizado.
Un ejemplo hipotético
Supongamos que un cambio mantiene la máquina parada 45 minutos. El taller determina que 35 minutos de trabajo podrían realizarse fuera de la máquina, mientras que 10 minutos deben mantenerse después de la parada. Si el intercambio de palés añade 5 minutos y el operario termina el trabajo externo durante el ciclo de mecanizado anterior:
| Tiempo de máquina | Proceso original | Proceso con doble palé |
|---|---|---|
| Espera por cambio | 45 minutos | 10 minutos |
| Intercambio de palés | — | 5 minutos |
| Espera total de la máquina | 45 minutos | 15 minutos |
En este ejemplo, la espera se reduce en 30 minutos por cambio. El resultado real depende de la disponibilidad del operario, la duración del ciclo y las comprobaciones que aún deban realizarse en la máquina.
En piezas grandes de precisión, el posicionamiento importa
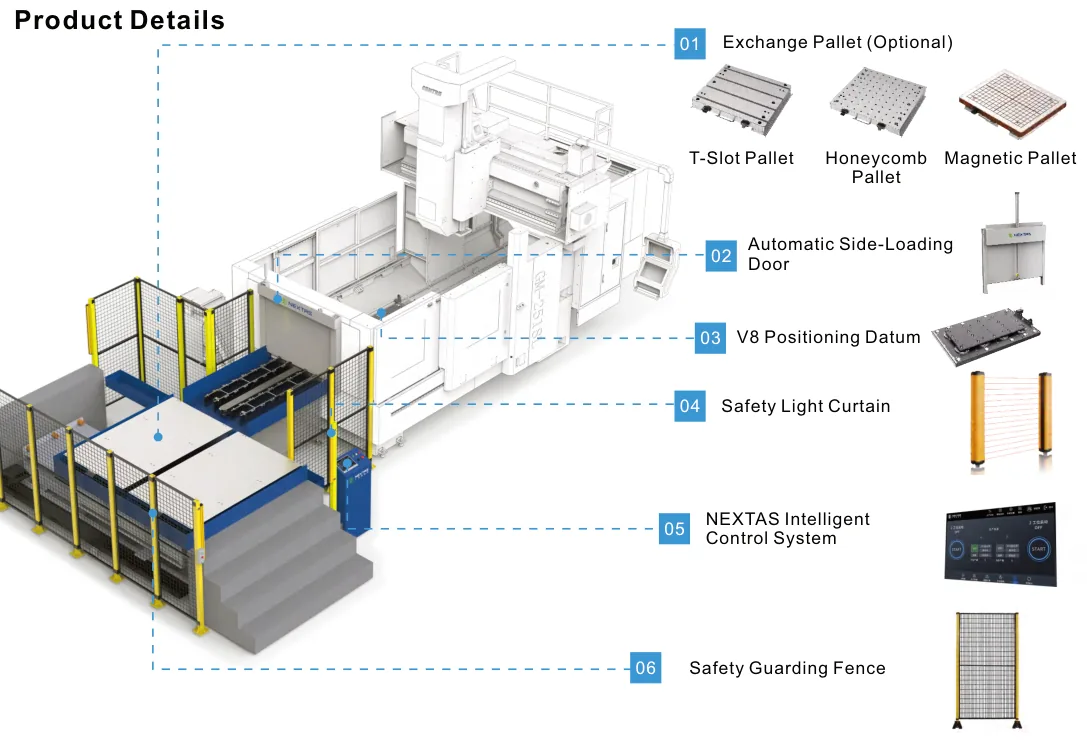
Cambiar una pieza grande implica algo más que colocarla sobre una mesa. El peso y el centro de gravedad conjuntos de pieza, útil y palé influyen en cómo se transporta y posiciona el conjunto.
Antes de elegir un sistema, compruebe:
- El peso total del palé, el útil y la pieza más pesada.
- Si el centro de gravedad está muy desplazado respecto al centro del palé.
- Si tanto la carga útil de transporte como la capacidad de elevación son adecuadas; son especificaciones distintas.
- Si la interfaz del palé cumple los requisitos de posicionamiento y sujeción del proceso.
- Qué mediciones y comprobaciones deben mantenerse después de cada intercambio.
La limpieza de las superficies de posicionamiento también importa. Las virutas o residuos en una superficie de contacto pueden impedir el correcto asentamiento del palé, incluso con un sistema de posicionamiento repetible. En el mecanizado de precisión, la limpieza y la inspección deben formar parte del cambio, en lugar de investigar solo después de detectar un problema dimensional.
Cuándo un sistema de doble palé puede tener un efecto limitado
Vale la pena evaluar dos palés cuando la máquina pasa un tiempo considerable esperando los cambios y una parte importante de la preparación puede hacerse fuera de ella. Conviene analizar estas situaciones:
El ciclo de mecanizado es demasiado corto. Si la máquina termina antes de que se completen la carga y la alineación externas, seguirá esperando el siguiente palé. Mejore el proceso externo o evalúe si más palés ayudarían.
La máquina no es el cuello de botella. Si la preparación de material, la inspección u otra máquina limita las entregas, reducir solo el tiempo de cambio del VMC podría no aumentar la producción total en la misma proporción.
Los útiles y las comprobaciones no están estandarizados. Si cada intercambio sigue requiriendo mucha realineación o ajuste, disminuye la ventaja de preparar fuera de la máquina. Identifique qué tareas pueden hacerse de forma consistente externamente.
Los cambios son poco frecuentes. Si el mismo lote se mecaniza durante mucho tiempo, el cambio puede representar una pequeña parte del tiempo total. La inversión podría aportar menos que en una programación con cambios frecuentes.
Cómo estimar el retorno de la inversión
Empiece por los registros actuales de cambio:
Tiempo de espera de máquina que podría reducirse al año = tiempo que se prevé reducir en cada cambio × número de cambios al año.
Por ejemplo, si se reducen 30 minutos por cambio y se realizan 200 cambios al año, podrían recuperarse teóricamente 100 horas anuales de espera de máquina.
La pregunta siguiente es qué puede hacer el taller con esas 100 horas. Si realmente permiten reducir las horas extra, se puede evaluar el coste correspondiente. Si hay suficientes pedidos, también podrían utilizarse para aumentar la producción. El valor de esa producción adicional depende de la capacidad y los pedidos reales; no se deben considerar todas las horas recuperadas como ahorro directo de dinero.
La evaluación debe incluir el equipo, los útiles, la integración de la interfaz con la máquina, la instalación y los costes de operación continuos. Así, el plazo de retorno calculado se acercará más a las condiciones reales del taller.
Qué preparar antes de pedir una cotización
Para evaluar un sistema de doble palé para su VMC, reúna:
- Marca, modelo y dimensiones de la mesa de la máquina.
- Tamaño y peso máximos de la pieza, y peso del útil y del palé.
- Tiempo actual de cambio y número de cambios por semana.
- Ciclo habitual y tiempo necesario para cargar y alinear fuera de la máquina.
- Requisitos de posicionamiento y comprobaciones actuales.
- Espacio disponible, método de elevación y nivel de automatización deseado.
La mejora que puede aportar el doble palé depende de cómo se combinen estas condiciones. Mida primero los tiempos reales del taller y después elija el equipo para determinar qué configuración se adapta mejor.
Planifique su próximo cambio
Hable de su aplicación con NEXTAS
Comparta con nuestro equipo de ingeniería su máquina, carga y tiempo actual de preparación.