Lorsqu’une grande pièce sort d’un centre d’usinage vertical (VMC), la suivante est rarement prête à être usinée immédiatement.
L’opérateur doit desserrer les brides, retirer la pièce, nettoyer la table, puis lever et mettre en place l’ébauche suivante. Viennent ensuite l’alignement, le bridage et parfois un nouveau contrôle. Chaque étape compte. Mais si elles se déroulent toutes après l’arrêt de la machine, la broche attend la fin de la préparation.
En production de petites séries et de pièces variées, cette attente se répète. Plus le lot est petit, plus les changements peuvent occuper une part importante du planning.
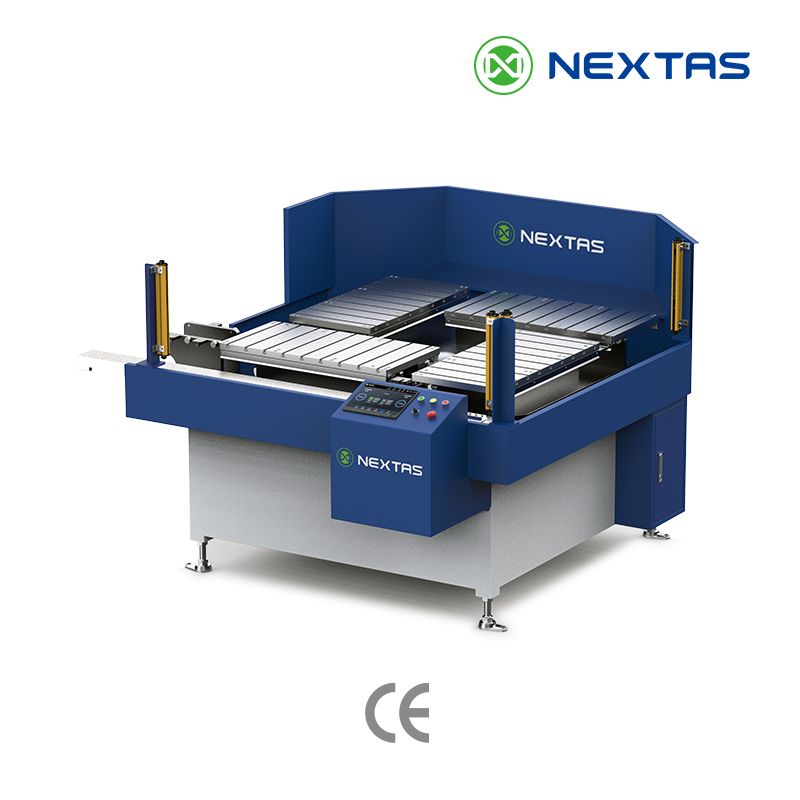
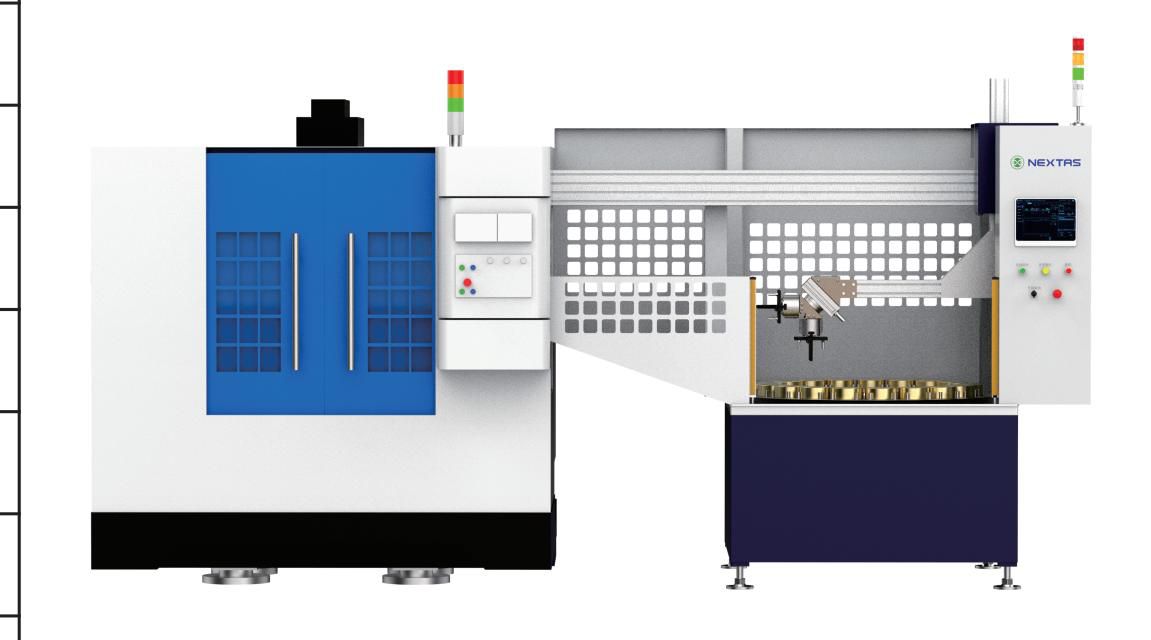
Un système à deux palettes offre une solution simple : préparer autant que possible la pièce suivante pendant l’usinage de la pièce en cours.
Un cas du catalogue : productivité en hausse de 84 %
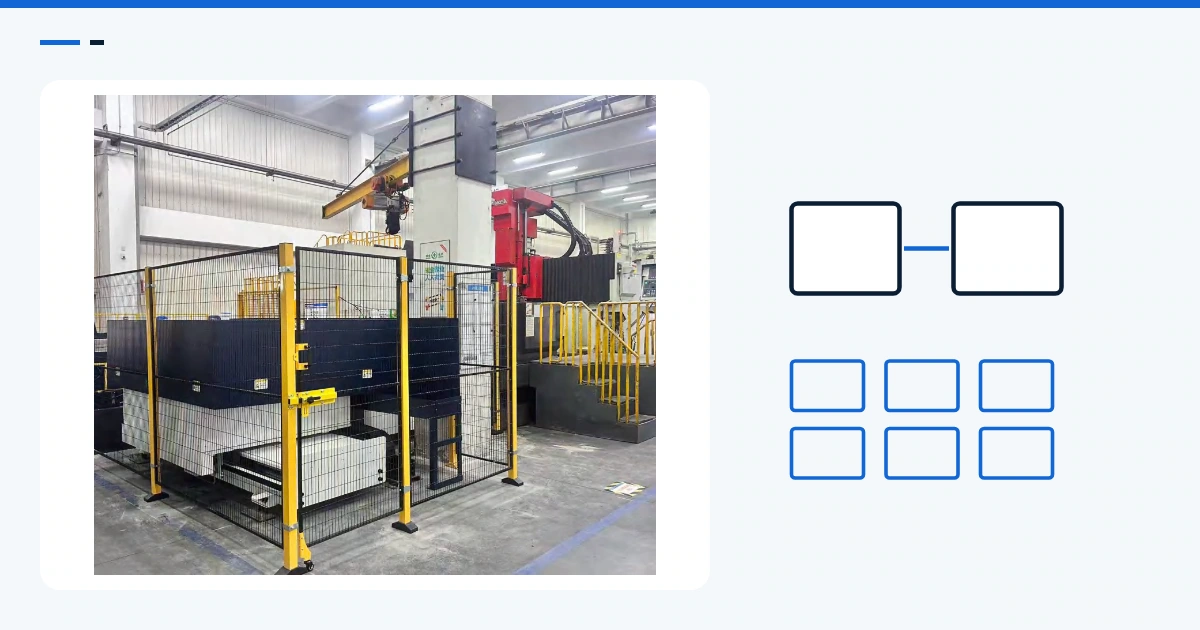
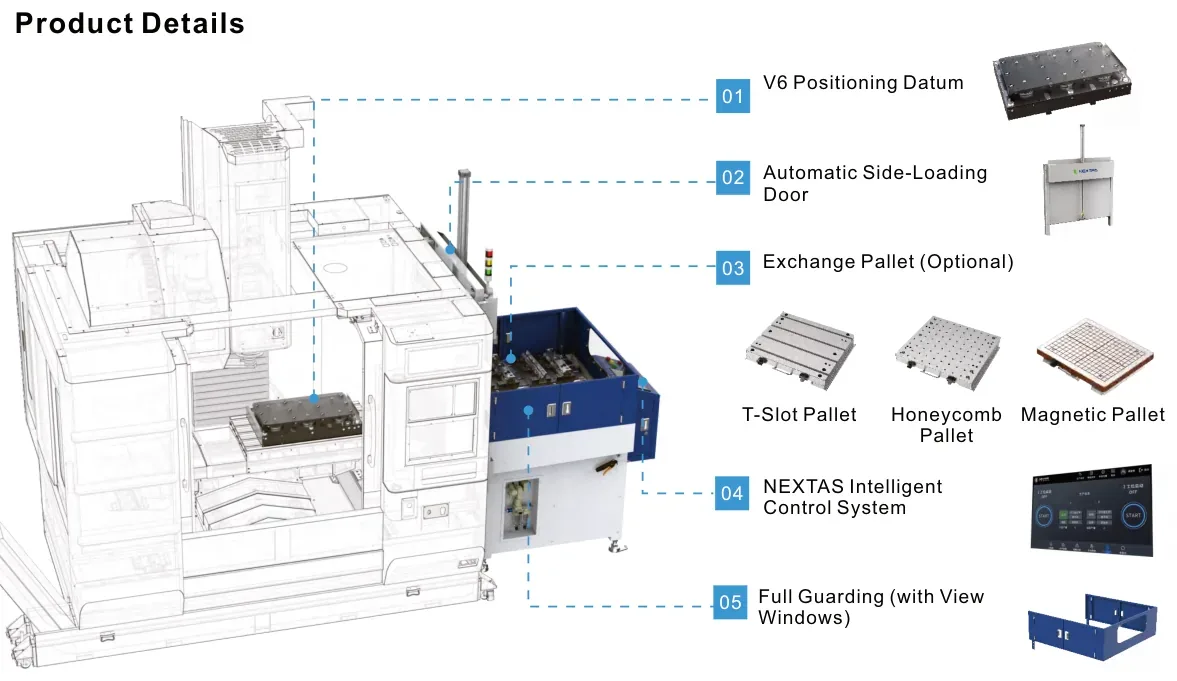
Le catalogue d’automatisation NEXTAS 2026 présente une application de grandes pièces de précision, produites en petites séries variées sur un VMC équipé de deux palettes. Il indique deux résultats :
| Indicateur | Donnée du catalogue |
|---|---|
| Productivité mensuelle | Hausse de 84 % |
| Coûts annuels | Réduction de 456 000 yuans chinois (RMB) |
Le catalogue ne précise ni la référence utilisée pour mesurer la productivité ni le détail des économies annuelles. Ces résultats concernent ce cas : un autre atelier ne doit pas supposer qu’il obtiendra la même amélioration.
Une première question utile est : qu’attend votre machine pendant chaque changement ?
Ce qui quitte la machine, c’est l’attente, pas le travail
Dans un processus classique, une fois l’usinage terminé, l’opérateur doit généralement :
- Retirer la pièce usinée.
- Nettoyer la table et les surfaces de positionnement.
- Lever et charger l’ébauche suivante.
- L’aligner et serrer les éléments de bridage.
- Effectuer les mesures ou contrôles nécessaires.
- Démarrer le cycle suivant de la machine.
Deux palettes ne suppriment pas ces tâches, mais elles peuvent changer le moment et l’endroit où elles sont réalisées.
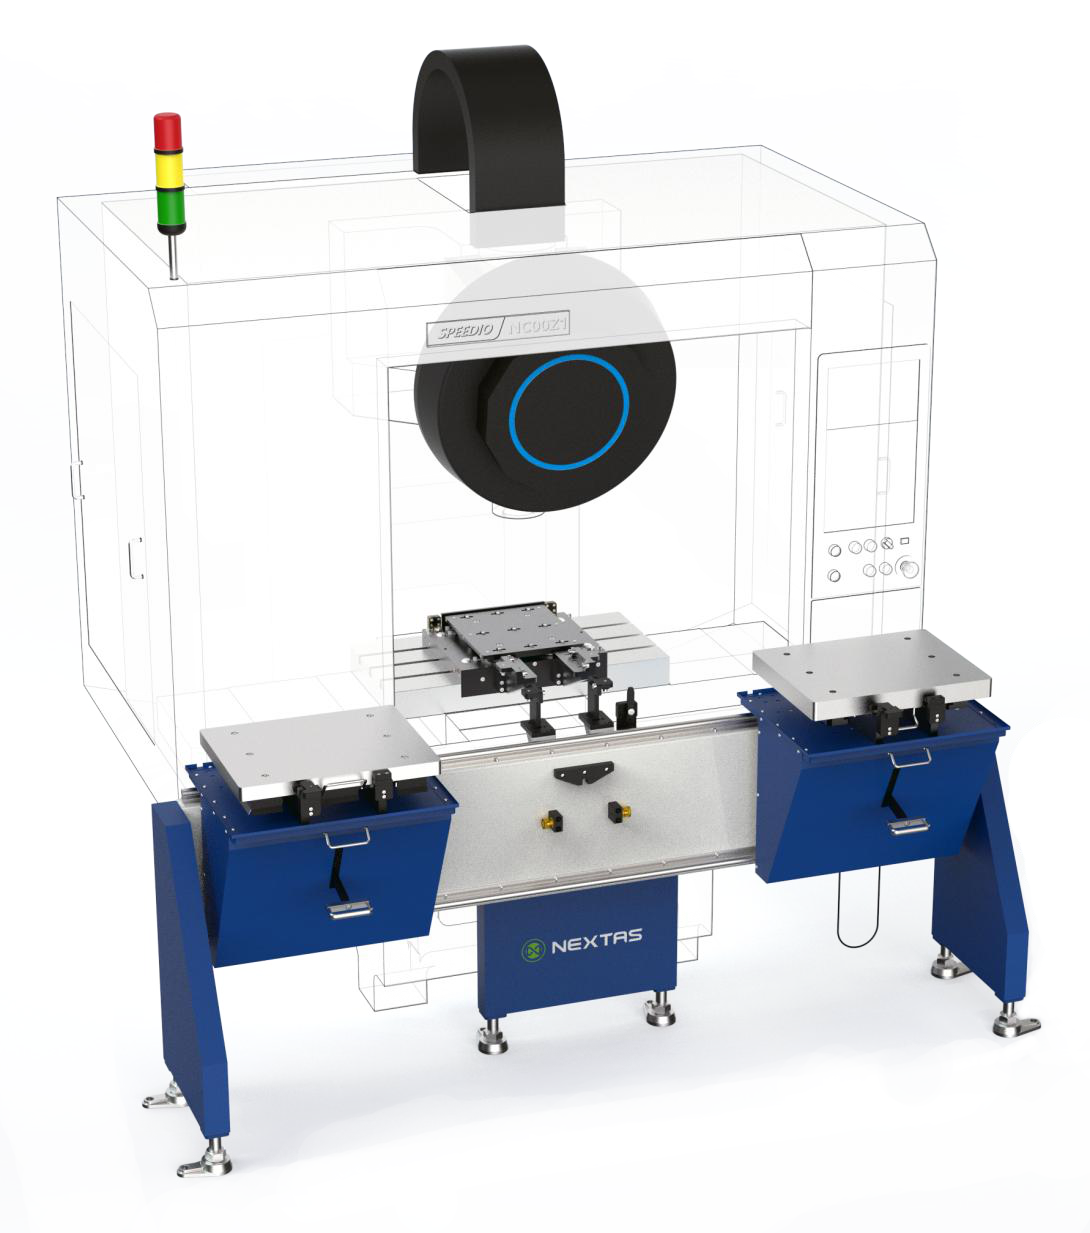
Pendant l’usinage sur la palette A, l’opérateur peut décharger et nettoyer la palette B, charger la pièce suivante et effectuer les préparations possibles hors machine. À la fin de l’usinage, les palettes sont échangées. Le cycle suivant démarre après les contrôles nécessaires.
Une partie du travail qui immobilisait auparavant la machine peut ainsi se dérouler pendant l’usinage.
Un exemple hypothétique
Supposons qu’un changement immobilise actuellement la machine pendant 45 minutes. L’atelier estime que 35 minutes de travail pourraient être réalisées hors machine, tandis que 10 minutes doivent encore avoir lieu après l’arrêt. Si l’échange des palettes ajoute 5 minutes et que l’opérateur peut terminer la préparation externe pendant le cycle d’usinage précédent :
| Temps de machine | Procédé initial | Procédé à deux palettes |
|---|---|---|
| Attente liée au changement | 45 minutes | 10 minutes |
| Échange de palettes | — | 5 minutes |
| Attente totale de la machine | 45 minutes | 15 minutes |
Dans cet exemple, l’attente de la machine diminue de 30 minutes par changement. Le résultat réel dépend de la disponibilité de l’opérateur, de la durée du cycle et des contrôles qui doivent encore être effectués sur la machine.
Pour les grandes pièces de précision, le positionnement compte
Changer une grande pièce ne consiste pas seulement à la poser sur une table. Le poids et le centre de gravité de l’ensemble pièce, montage et palette influencent son transport et son positionnement.
Avant de choisir un système, vérifiez :
- Le poids total de la palette, du montage et de la pièce la plus lourde.
- Un éventuel décalage important du centre de gravité par rapport au centre de la palette.
- L’adéquation de la charge utile de transport et de la capacité de levage : ce sont deux spécifications distinctes.
- La conformité de l’interface de palette aux exigences de positionnement et de bridage du procédé.
- Les mesures et contrôles à maintenir après chaque échange.
La propreté des surfaces de positionnement compte aussi. Des copeaux ou des débris sur une surface de contact peuvent empêcher la palette de se mettre correctement en place, même avec un système de positionnement répétable. En usinage de précision, le nettoyage et l’inspection doivent faire partie du changement, plutôt que de n’en rechercher la cause qu’après l’apparition d’un défaut dimensionnel.
Quand l’effet de deux palettes peut être limité
Deux palettes méritent d’être envisagées lorsque la machine attend longtemps lors des changements et qu’une part importante de la préparation peut être faite hors machine. Les situations suivantes demandent un examen plus attentif :
Le cycle d’usinage est trop court. Si la machine termine avant la fin du chargement et de l’alignement externes, elle attendra tout de même la palette suivante. Améliorez le processus externe ou évaluez l’intérêt d’un plus grand nombre de palettes.
La machine n’est pas le goulot d’étranglement. Si la préparation des matières, le contrôle ou une autre machine limite les livraisons, réduire seul le temps de changement du VMC n’augmentera pas nécessairement la production totale dans les mêmes proportions.
Les montages et contrôles ne sont pas standardisés. Si chaque échange exige encore beaucoup de réalignement ou de réglage, le bénéfice de la préparation externe diminue. Déterminez ce qui peut être réalisé régulièrement hors machine.
Les changements sont peu fréquents. Si un même lot est usiné longtemps, le changement peut représenter une faible part du temps total. L’investissement peut apporter moins de bénéfices que dans un planning comportant des changements fréquents.
Comment estimer le retour sur investissement ?
Commencez par les relevés de changement actuels :
Temps d’attente machine potentiellement réduit par an = temps qu’il est prévu de réduire à chaque changement × nombre de changements par an.
Par exemple, avec 30 minutes de moins par changement et 200 changements par an, le gain théorique est de 100 heures annuelles d’attente machine.
La question suivante est de savoir ce que l’atelier peut faire de ces 100 heures. Si elles réduisent réellement les heures supplémentaires, le coût correspondant peut être évalué. Avec suffisamment de commandes, elles peuvent aussi permettre une production additionnelle. La valeur de cette production dépend de la capacité et des commandes réelles : toutes les heures récupérées ne doivent pas être considérées comme une économie financière directe.
L’évaluation doit inclure l’équipement, les montages, l’intégration de l’interface machine, l’installation et les coûts d’exploitation récurrents. Le délai de retour calculé se rapprochera ainsi des conditions réelles de l’atelier.
Que préparer avant de demander un devis ?
Pour évaluer un système à deux palettes pour votre VMC, rassemblez :
- La marque, le modèle et les dimensions de la table de la machine.
- Les dimensions et le poids maximaux de la pièce, ainsi que le poids du montage et de la palette.
- Le temps de changement actuel et le nombre de changements par semaine.
- Le cycle d’usinage habituel et le temps nécessaire au chargement et à l’alignement hors machine.
- Les exigences de positionnement et les contrôles actuellement effectués.
- L’espace disponible, le moyen de levage et le niveau d’automatisation souhaité.
L’amélioration apportée par deux palettes dépend de la combinaison de ces conditions. Mesurez d’abord les temps réels de l’atelier, puis choisissez l’équipement afin de déterminer la configuration la mieux adaptée.
Préparez votre prochain changement
Parlez de votre application avec NEXTAS
Indiquez à notre équipe votre machine, votre charge et votre temps de préparation actuel.