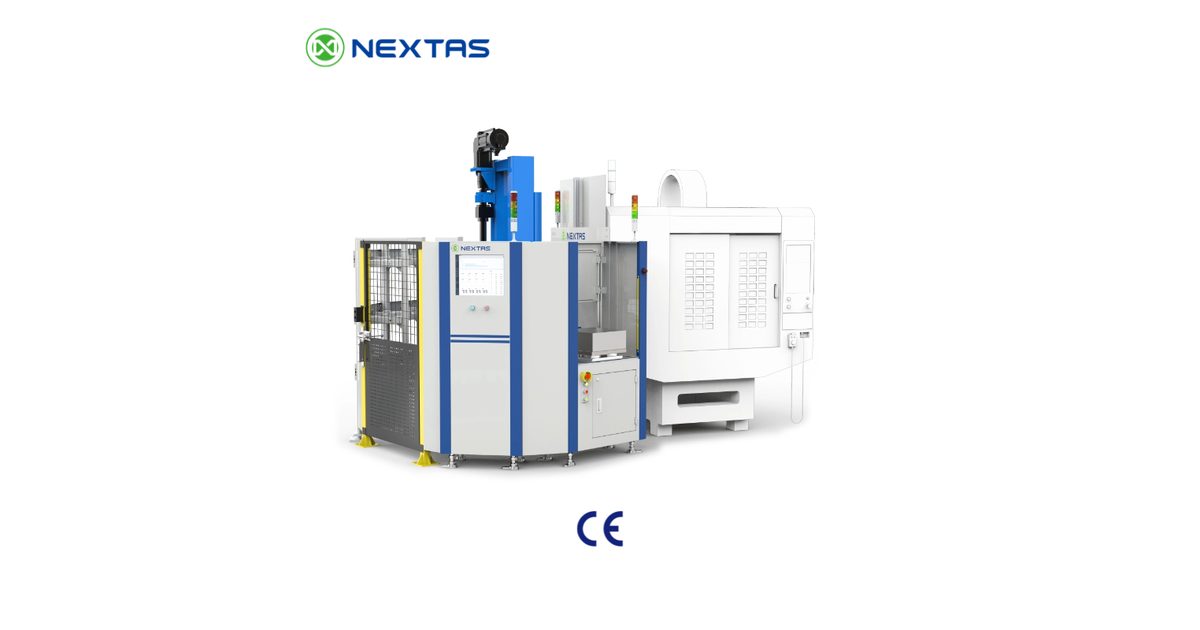
Un atelier de 1 à 3 machines doit-il acheter un changeur à deux palettes ou un magasin de palettes supplémentaires ? Le prix de la machine ne couvre pas tout l’investissement. Les palettes, outils et montages supplémentaires déterminent souvent si la broche continue à usiner après le départ des opérateurs.
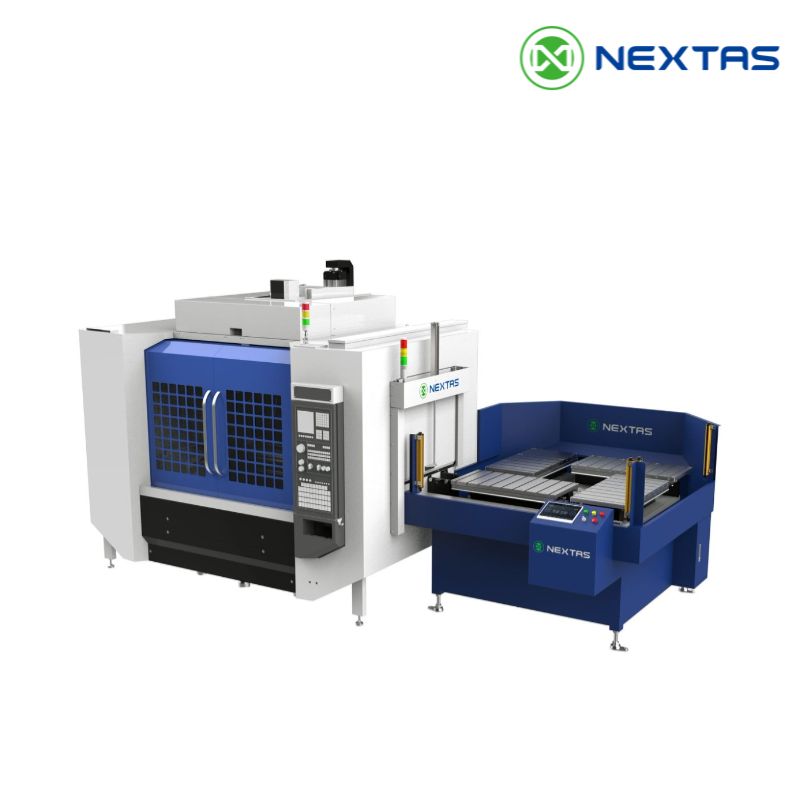
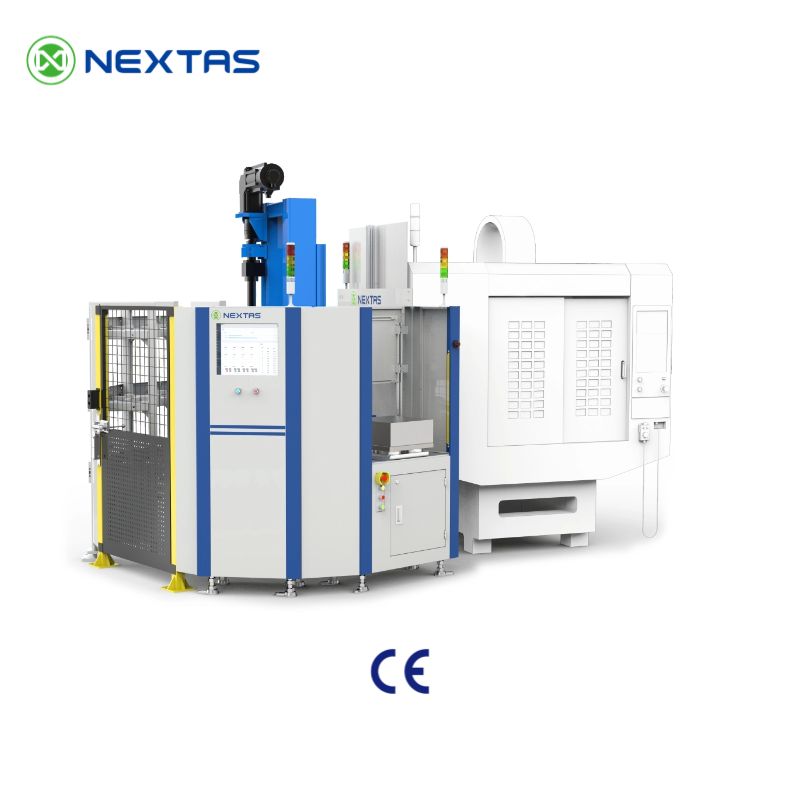
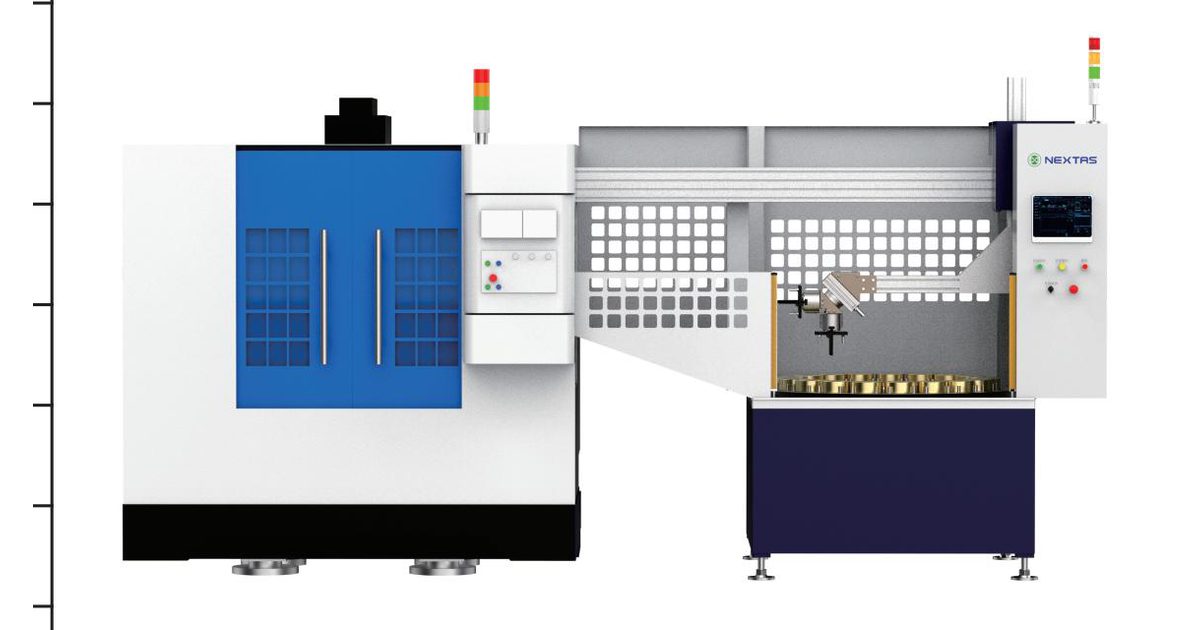
Un changeur automatique de palettes (APC) à deux palettes échange une palette dans la machine avec une palette à l’extérieur. Un magasin multipalettes stocke davantage de palettes dans un rayonnage. Un élévateur ou un robot alimente la machine depuis ce magasin.
Ce guide aide le responsable d’atelier ou l’ingénieur de production à choisir une première implantation. Mesurez vos temps de cycle et la diversité de vos pièces, puis transmettez ce dossier pour une étude du bridage.
La réponse courte :
Comparez un changeur à deux palettes si un travail préparé couvre le délai de chargement mesuré. Comparez un magasin si la production réelle exige davantage de travaux en attente. Comptez les outils et les montages autant que les palettes. Le fonctionnement nocturne exige aussi la réception de la cellule complète, de la gestion des défauts et du plan de redémarrage.
Que fait réellement un changeur à deux palettes ?
Sur un APC à deux palettes, la palette A est usinée dans la machine. La palette B se trouve sur un poste de chargement extérieur. Vous déchargez, nettoyez et bridez le travail suivant sur B pendant l’usinage de A. À la fin du programme, les palettes s’échangent. La broche n’attend plus l’ouverture de la porte et le retrait des pièces de la table.
Mesurez séparément les temps réels d’échange et de chargement. Si charger la palette de réserve prend plus de temps que l’usinage en cours, ce dépassement fait attendre la broche. Si A est usinée pendant 18 minutes, vous disposez de 18 minutes pour préparer B. Tout retard fait attendre la broche. Si vous partez pour la nuit, la machine peut usiner l’unique palette préparée, puis elle s’arrête.
C’est déjà un gain important par rapport à une fraiseuse verticale à chargement manuel, dont la broche s’arrête pendant le chargement dans l’enceinte. Une machine à deux palettes peut continuer à usiner pendant l’équipe de jour. Elle ne procure pas, à elle seule, une nuit complète sans opérateur.

La page des changeurs de palettes NEXTAS présente les implantations manuelles et automatiques. Utilisez-la pour discuter des dimensions de palette, de la charge utile et du poste de chargement. Elle ne choisit pas à votre place entre une navette à deux palettes et un magasin : votre temps de cycle le détermine.
Si la question reste « table manuelle ou APC », commencez par le guide du changeur manuel de palettes . Cet article intervient après ce choix et compare deux réserves automatiques pour une à trois machines.
La réserve nocturne est d’une palette, pas d’une équipe
Un magasin rotatif de 6 palettes et un rayonnage superposé de 10, 12, 16 palettes ou plus correspondent à des implantations différentes. Tous deux stockent des travaux pour un chargement ultérieur. Le cumul des temps de cycle préparés n’est qu’une estimation de la file d’attente. Avant toute utilisation sans opérateur, réceptionnez la machine ou cellule complète : protections, maintien des charges, durée de vie des outils, copeaux, contrôle, gestion des défauts, états sûrs et redémarrage autorisé.
La différence matérielle est simple : deux palettes donnent un cycle de réserve ; un magasin en donne plusieurs. Si chaque palette demande 15 minutes d’usinage, une seule palette de réserve est terminée 15 minutes après le dernier départ. Huit palettes préparées représentent deux heures. Seize représentent quatre heures, pas une nuit entière. Comparez le temps d’usinage multiplié par le nombre préparé aux heures réellement souhaitées après fermeture. Outils, copeaux et palpeurs peuvent interrompre la file plus tôt.
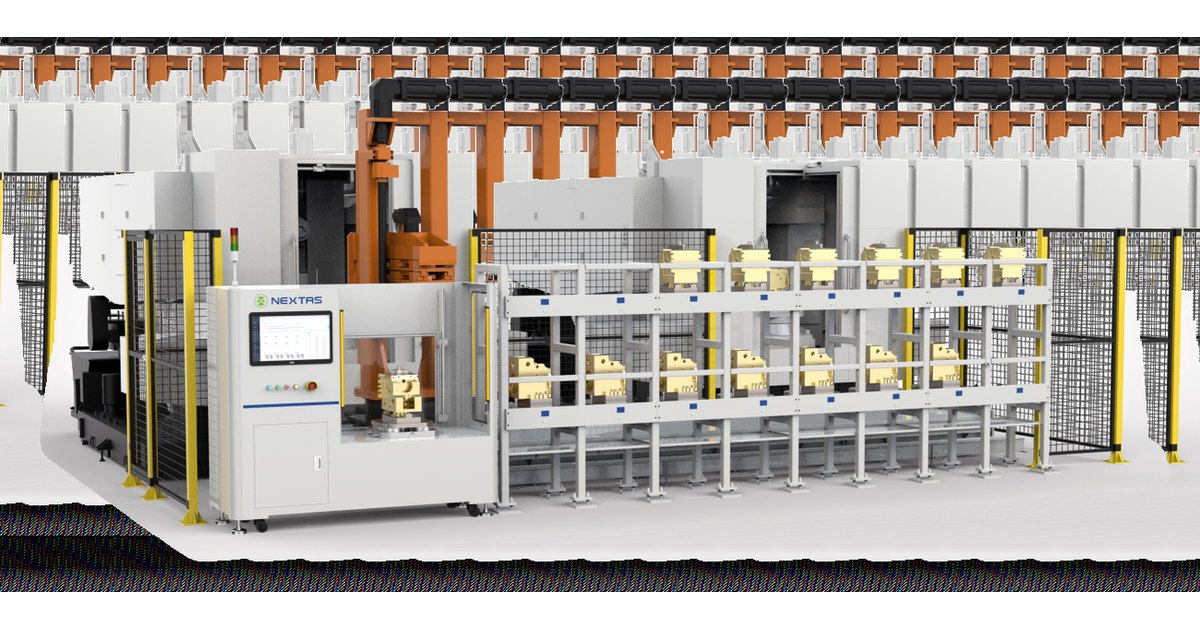
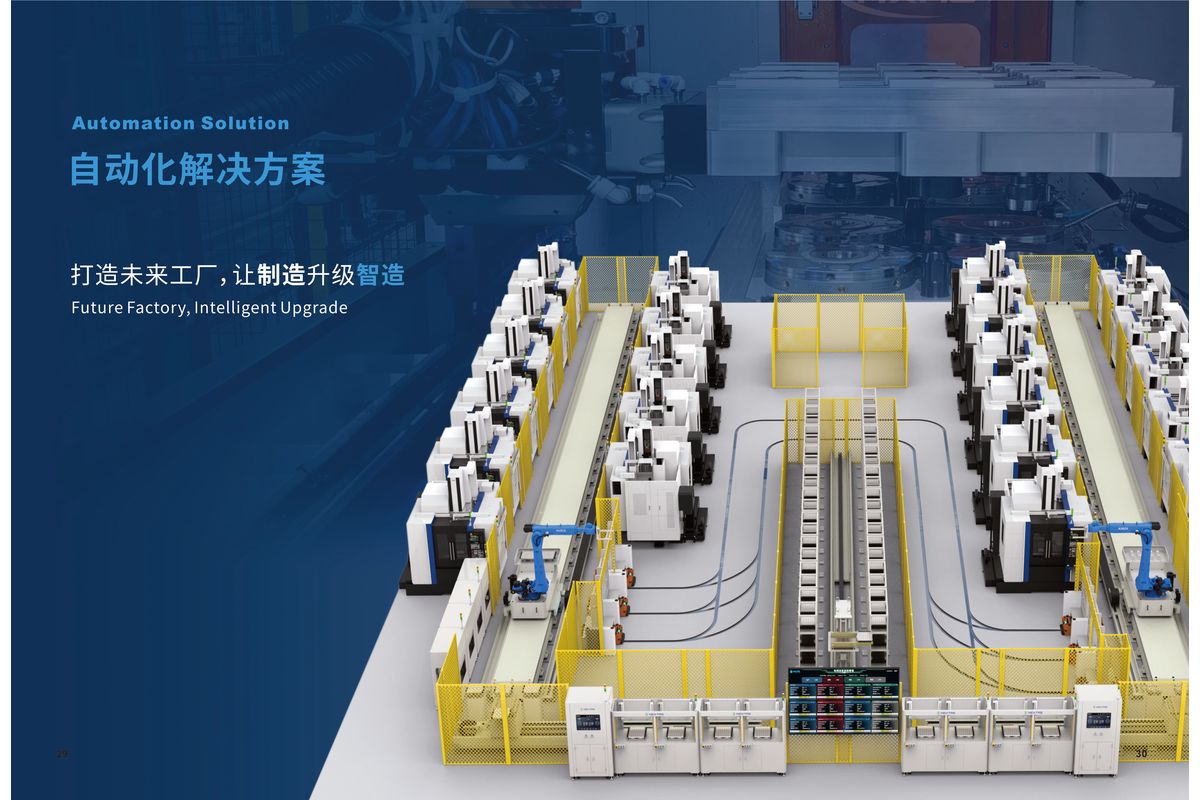
Une cellule guidée sur rail est une version plus vaste du magasin d’une seule machine : les palettes circulent entre machines sur un rail au sol. Un système de fabrication flexible linéaire (FMS) relève de ce type de cellule. Pour un atelier de 1 à 3 machines, commencez par une machine avec un magasin rotatif ou superposé si l’attente des palettes est le problème. Un magasin rotatif de 6 palettes et un rayonnage superposé ne constituent pas le même équipement.
Plages de planification uniquement. La diversité des pièces, les temps d’usinage et les alarmes déterminent la réserve réelle. Ces lignes ne sont pas des résultats d’essais NEXTAS.
| Implantation | Palettes stockées | Réserve nocturne | Présence nécessaire à proximité |
|---|---|---|---|
| APC à deux palettes | 2 | Un travail supplémentaire | Un opérateur pour recharger la palette libre avant le cycle suivant |
| Petit magasin rotatif ou en rayonnage | 6 à 12 | Plusieurs travaux supplémentaires | Préparation le jour, puis gestion des alarmes |
| Grand magasin ou cellule sur rail | 12 à 24+ | Longue série de travaux en attente | La présence nécessaire dépend de la cellule complète réceptionnée, des protections, de la gestion des défauts et du plan de redémarrage. Les alarmes à distance seules n’autorisent pas le fonctionnement sans opérateur. |
Pour une étude de temps hypothétique, une part d’usinage de 25 % à 50 % peut servir à tester le calcul de coût. Ce sont des hypothèses inventées, pas des plages mesurées en atelier ni des résultats NEXTAS. Mesurez, sur cette machine, l’usinage et l’attente par cause. Un changeur ou un magasin n’améliore la production que s’il supprime le goulet mesuré et si les outils, les montages et la cellule réceptionnée permettent cette production supplémentaire.
Étudiez un FMS partagé uniquement lorsque travaux, palettes ou outils attendent entre plusieurs machines. Le test de préparation au FMS traite ce choix plus large.
Pourquoi les outils et les montages peuvent arrêter la cellule en premier
Une omission fréquente consiste à budgéter le rayonnage en oubliant le magasin d’outils et les montages. Le magasin peut livrer une palette ; la broche s’arrête tout de même si la fraise suivante manque ou si la palette ne porte aucun montage.
Dimensionnez le magasin à partir de la liste réelle d’outils. Une hypothèse de 40 à 80 logements pour une famille de pièces n’est pas une exigence d’équipement. Incluez les outils partagés, spécifiques et de remplacement ainsi que les restrictions de diamètre et les logements voisins à laisser libres. Pour chaque travail en attente, vérifiez la durée de vie restante et la réaction approuvée à l’usure ou à la rupture d’un outil.
Premières estimations de logements, sans règle universelle de catalogue :
- APC à deux palettes : hypothèse de 40 à 80 logements. Remplacez-la par le nombre réel d’outils principaux, de secours et de logements neutralisés.
- Magasin de six palettes : 120 logements constituent une illustration de planification, pas un minimum. Déterminez la capacité nécessaire à partir de la liste réelle d’outils, de la diversité des travaux, des outils de remplacement et des restrictions du magasin.
- Magasin de 12 palettes : 240 logements sont un exemple hypothétique, pas un minimum. Comptez l’inventaire réel, les outils de remplacement et les logements neutralisés, puis demandez les options du constructeur.
Chaque palette stockée nécessite aussi un bridage. Un poste vide dans le magasin immobilise du capital. Un cube de bridage de 400 mm ou 500 mm avec des étaux représente une dépense importante si chaque palette reçoit son montage dédié. De nombreux ateliers de production variée installent plutôt une plaque point zéro sur chaque face de palette. Étaux, blocs à queue d’aronde et empreintes peuvent alors passer sur n’importe quelle palette sans acheter un nouveau cube pour chaque référence.

Les plaques pneumatiques NEXTAS répertoriées utilisent un entraxe de tirettes de 52 mm ou 96 mm. La référence d’alimentation de déverrouillage autour de 6 bar provient de recommandations antérieures et n’a pas été vérifiée indépendamment comme pression nominale de catalogue. Confirmez la pression requise, la pression à la plaque et le circuit de déverrouillage sur le plan du modèle retenu. Le catalogue décrit un autoverrouillage mécanique à déverrouillage pneumatique. Confirmez le plan retenu, la rétention mécanique et le comportement à la perte d’air sur le circuit réel ; ce mécanisme seul ne prouve pas un état sûr de la cellule. Les modèles répertoriés annoncent une force de bridage de 9,000 N à 40,000 N. Cette donnée de catalogue n’est pas une force de traction ni de verrouillage. Utilisez la fiche du modèle retenu ; n’attribuez pas la valeur maximale à une petite plaque. Consultez la page des plaques point zéro pneumatiques et le guide du changement rapide en automatisation pour l’interface, et non pour chiffrer un magasin de palettes.
NEXTAS ne fixe ni le prix du magasin d’outils de la machine ni celui du rayonnage du constructeur d’origine (OEM). Demandez ces devis au constructeur, puis ajoutez les postes de bridage et les plaques point zéro pour comparer l’investissement complet.
La commande peut-elle écarter une palette défectueuse ?
La séquence approuvée du constructeur définit les échanges de palettes et les états des protections et de la machine à contrôler. Étudiez les réactions à une palette vide, un défaut d’outil, un accostage raté et une perte de confirmation du bridage. Une machine arrêtée en sécurité sur défaut peut nécessiter une personne autorisée avant tout redémarrage.
Un magasin exige plus qu’un code d’échange. Le logiciel de cellule doit connaître la palette chargée, le programme approuvé et les outils encore utilisables. Si la palette 4 exige un outil usé sans outil de remplacement disponible, la cellule devrait ranger cette palette et appeler la palette 5. Elle devrait aussi informer l’équipe de jour du défaut.
Cette logique relève du fournisseur de machine ou d’automatisation. NEXTAS ne fournit pas les commandes de cellule OEM et n’est pas affilié à ces marques. Demandez au constructeur qui gère les données de durée de vie des outils, les identifiants des palettes et l’orientation des défauts. Un signal de bridage point zéro est un contrôle de procédé. Il n’est une fonction de sécurité que si la conception complète de sécurité le prévoit.
Avant une production de week-end, vérifiez quelques points :
- Chaque palette en attente porte-t-elle un brut, un programme éprouvé et un identifiant de montage connu ?
- Les minutes d’outil restantes couvrent-elles la file, outils de remplacement compris ?
- Que se passe-t-il en cas de rupture : abandon de l’usinage concerné, retour de la palette, lancement du travail conforme suivant ?
- Qui peut réarmer une alarme, et depuis quel emplacement ?
Sans ces réponses, un magasin de 16 palettes s’arrête encore au premier défaut. Le matériel ne peut écarter un travail que le logiciel n’identifie pas.
Chiffrez les équipements supplémentaires plutôt qu’une promesse d’heures de brochure
Ne partez pas d’un taux d’utilisation de brochure. Comparez les équipements supplémentaires à chiffrer : montages, capacité du magasin d’outils, magasin de palettes rotatif ou superposé et logiciel de cellule. Le tableau ci-dessous identifie ces postes ; ce n’est ni un cas client ni un tarif NEXTAS.
Comparaison de planification uniquement. Les cellules nomment les postes d’équipement et ce que finance le supplément.
| Poste du devis | Exemple à deux palettes | Exemple à 12 palettes |
|---|---|---|
| Réserve nocturne | Une palette préparée | File dans un magasin rotatif ou en rayonnage, si les outils tiennent |
| Équipement supplémentaire à chiffrer | Deux montages, magasin d’outils standard | Rayonnage, grand magasin d’outils, 12 postes, logiciel de cellule |
| Ce que finance le supplément | Suppression du chargement dans la machine pendant l’équipe de jour | Une file plus longue sans opérateur |
Utilisez le calcul de réserve nocturne indiqué pour le magasin : temps d’usinage multiplié par le nombre de palettes préparées. Ajoutez les limites liées aux copeaux, aux palpeurs et aux outils. Ne transformez pas ce nombre en chiffre d’affaires annuel sans devis d’équipement et étude de temps.
Si un magasin paraît encore moins coûteux qu’une seconde machine et une seconde équipe, poursuivez l’étude. Si les montages supplémentaires et le magasin de 240 outils dépassent déjà une seconde machine à deux palettes, comparez cette voie avec la même étude de temps. Le guide de l’automatisation autonome convient lorsque la première cellule concerne une machine, plutôt qu’un FMS à l’échelle de l’usine.
Surface au sol : un rayonnage superposé ou trois machines

Comparez d’abord les emprises du projet. Trois machines à deux palettes nécessitent trois zones machine, copeaux et chargement ; un magasin rotatif de 6 palettes et un rayonnage superposé de 12 à 16 palettes ont des emprises différentes. Incluez protections, maintenance, chariots élévateurs et poste de chargement sur chaque plan. Comparez ensuite séparément les capacités : une broche alimentée par un magasin n’en devient pas trois parce que le rayonnage est haut.
L’égalité des heures n’est pas automatique. Trois machines peuvent usiner trois matières différentes simultanément. Une machine avec magasin exécute un programme à la fois. Si le goulet est l’attente de broche sur une famille stable, un magasin peut être préférable à une seconde fraiseuse inutilisée. Si le goulet concerne trois procédés indépendants, un magasin ne les fusionnera pas.
Mesurez l’attente par machine et par cause, puis comparez les mètres carrés. Une emprise de brochure ne constitue pas un plan d’usine.
Quelle implantation convient à votre atelier ?
Commencez par le temps moyen d’usinage d’une face de palette, puis examinez la taille des lots et la difficulté à recruter un régleur qualifié.
Privilégiez l’étude d’un APC à deux palettes lorsque :
- Une face de palette demande 45 à 120 minutes d’usinage ou plus. Une personne peut charger la palette de réserve pendant ce temps.
- Vous produisez des lots récurrents sur deux montages dédiés, sans avoir besoin de conserver 12 montages différents dans un magasin.
Même si le budget est limité, demandez au constructeur de conserver une possibilité d’interface avec un futur magasin. Ne supposez pas qu’une adaptation ultérieure sera peu coûteuse.
Privilégiez l’étude d’un magasin multipalettes lorsque :
- Les travaux comptent de 1 à 20 pièces et les montages sont actuellement démontés sur la table. Des palettes dédiées en magasin évitent ce démontage.
- Une palette termine en 5 à 25 minutes. Une seule palette de réserve est épuisée rapidement après fermeture. Multipliez le temps d’usinage par le nombre préparé et comparez le résultat à la durée nocturne visée. À 5 minutes, 18 palettes représentent environ 1.5 heure ; à 25 minutes, environ 7.5 heures.
- Vous ne pouvez pas constituer une seconde équipe, mais disposez d’un régleur de jour pour charger le magasin.
Si l’étape suivante relie deux ou trois machines à une liste de travaux commune, vous dépassez le choix des deux palettes. Utilisez le test de préparation au FMS et la page produit du FMS NEXTAS pour définir le périmètre logiciel. Ces pages ne remplacent pas la commande de cellule du constructeur.
Envoyez les temps de cycle, la diversité des pièces et les photos des montages
NEXTAS peut étudier le bridage : faces de palettes, plaques point zéro, étaux et déplacement des montages hors de la table. Cet article ne permet pas d’approuver un magasin OEM, un magasin d’outils ou un programme de cellule. Envoyez ce dossier pour que le devis porte sur la même machine.
- Machines : nombre, modèle, dimensions de table ou de palette et capacité actuelle du magasin d’outils. Indiquez « inconnu » pour une donnée manquante.
- Temps : temps d’usinage par face de palette des 20 travaux principaux. Classez l’attente : chargement, réglage, outils, copeaux, contrôle.
- Diversité : références actives, taille des lots et possibilité de conserver les montages sur les palettes.
- Objectif nocturne : heures souhaitées après fermeture et personne pouvant répondre à une alarme.
- Interface : photos ou plans des étaux, cubes de bridage et éventuelles plaques de 52 mm ou 96 mm actuels.
Demandez l’implantation de la face de palette, le modèle de plaque et les questions ouvertes. Le constructeur conserve la responsabilité du déplacement et de l’accostage des palettes, des options du magasin d’outils et du logiciel de cellule. Le responsable du procédé doit encore valider les copeaux, les palpeurs et les contrôles de première pièce pour la production réelle.
Questions avant de figer le nombre de palettes
Un APC à deux palettes suffit-il pour produire sans opérateur ?
Une palette supplémentaire préparée ajoute son temps de cycle mesuré ; 20 minutes ou deux heures sont des exemples hypothétiques. Il s’agit d’une estimation de file, pas d’une autorisation de travail sans opérateur. Réceptionnez la cellule complète avant cette production : protections, maintien des charges, durée de vie des outils, copeaux, contrôle, gestion des défauts, états sûrs et redémarrage autorisé.
Combien de palettes acheter d’abord pour un atelier de 1 à 3 machines ?
Il n’existe pas de nombre fixe. Additionnez les temps de cycle mesurés des travaux réellement prévus et comparez le total aux heures visées sans opérateur. Vérifiez outils, montages et budget. Convenez du nombre de palettes avec le constructeur et réceptionnez la cellule complète, la gestion des défauts et le plan de redémarrage avant toute exploitation sans opérateur.
Faut-il un magasin de 240 outils avec 12 palettes ?
240 logements sont une hypothèse, pas une exigence liée aux 12 palettes. Établissez l’inventaire réel des outils partagés, spécifiques et de remplacement. Incluez les restrictions des outils surdimensionnés et des logements neutralisés, puis chiffrez les options du constructeur sur cette liste.
Peut-on ajouter plus tard un magasin à une machine à deux palettes ?
Parfois, si la machine a été commandée avec l’interface d’automatisation, des signaux machine (E/S) disponibles et de l’espace. Un magasin ultérieur ne se monte pas sans adaptation. Demandez au constructeur ce que comprennent les options actuelles avant de considérer les deux palettes comme une première étape économique.
Que peut étudier NEXTAS dans ce choix ?
Le bridage des faces de palettes, les plaques point zéro, les étaux et le déplacement des montages hors de la table. Envoyez le dossier ci-dessus. Le constructeur reste responsable du rayonnage, du magasin d’outils et du logiciel de cellule. NEXTAS n’est pas affilié aux fournisseurs de commandes de cellule OEM.
Étude de la réserve de palettes
Envoyez le dossier de palettisation pour une étude du bridage
Envoyez le dossier ci-dessus et précisez l’implantation envisagée : deux palettes, magasin rotatif de 6 palettes ou rayonnage superposé. NEXTAS peut étudier l’interface de bridage, la famille de plaques et les questions ouvertes concernant les montages pour votre devis.
Discuter de votre implantation de palettes