Sollte ein Betrieb mit 1–3 Maschinen einen Zweipalettenwechsler oder ein Regal mit zusätzlichen Paletten kaufen? Der Maschinenpreis ist nur ein Teil der Investition. Zusätzliche Paletten, Werkzeuge und Vorrichtungen entscheiden oft, ob die Spindel nach Feierabend weiterarbeitet.
Ein automatischer Zweipalettenwechsler (APC) tauscht eine Palette in der Maschine gegen eine Palette außerhalb. Ein Mehrpalettenpool lagert weitere Paletten in einem Regal. Ein Hubgerät oder Roboter versorgt die Maschine aus diesem Regal.
Dieser Leitfaden hilft Betriebsinhabern und Fertigungsingenieuren bei der ersten Anordnung. Messen Sie Zykluszeit und Teilemix und senden Sie diese Angaben anschließend zur Spanntechnikprüfung.
Die kurze Antwort:
Vergleichen Sie einen Zweipalettenwechsler, wenn ein bereitgestellter Auftrag die gemessene Beladelücke abdeckt. Vergleichen Sie einen Pool, wenn der tatsächliche Teilemix mehr eingeplante Aufträge braucht. Zählen Sie neben Paletten auch Werkzeuge und Vorrichtungen. Nachtbetrieb erfordert zusätzlich die Abnahme der vollständigen Zelle, Fehlerreaktion und Wiederanlaufplanung.
Was macht ein Zweipalettenwechsler tatsächlich?
Beim Zweipaletten-APC wird Palette A in der Maschine bearbeitet. Palette B steht an einer externen Beladestation. Während Palette A läuft, entladen und reinigen Sie Palette B und spannen den nächsten Auftrag auf. Nach Programmende wechseln die Paletten. Die Spindel wartet nicht darauf, dass Sie die Tür öffnen und Teile vom Tisch nehmen.
Messen Sie die tatsächliche Palettenwechsel- und Beladezeit getrennt. Dauert das Beladen der freien Palette länger als die laufende Bearbeitung, entsteht zusätzliche Spindelwartezeit. Wird Palette A 18 Minuten bearbeitet, haben Sie 18 Minuten für Palette B. Sind Sie zu spät fertig, wartet die Spindel. Gehen Sie nach Hause, kann die Maschine die eine bereitgestellte Palette bearbeiten. Danach hält sie an.
Das ist dennoch ein großer Fortschritt gegenüber einer manuell beladenen Vertikalfräsmaschine, deren Spindel während der Beladung im Arbeitsraum steht. Eine Zweipalettenmaschine kann in der Tagschicht weiterarbeiten. Allein ermöglicht sie aber noch keine vollständig unbesetzte Nachtschicht.

Die NEXTAS-Seite für Palettenwechsler behandelt manuelle und automatische Anordnungen. Nutzen Sie sie für die Abstimmung von Palettengröße, Nutzlast und Beladestation. Sie entscheidet nicht zwischen Zweipaletten-Shuttle und Regal. Dafür ist Ihre Zykluszeit maßgeblich.
Wenn die Frage noch „manueller Tisch oder APC“ lautet, lesen Sie zuerst den Leitfaden für manuelle Palettenwechsler. Dieser Artikel beginnt nach dieser Entscheidung und vergleicht zwei automatische Puffer für eine bis drei Maschinen.
Der Nachtpuffer ist eine Palette, keine Schicht
Ein drehbarer 6-Palettenpool und ein gestapeltes Regal mit 10, 12, 16 oder mehr Paletten sind unterschiedliche Projektlayouts. Beide können Aufträge für spätere Beladung speichern. Deren bereitgestellte Zykluszeit ist nur eine Schätzung der Warteschlange. Nehmen Sie vor unbesetztem Betrieb die vollständige Maschine oder Zelle ab: Schutzmaßnahmen, Lastrückhaltung, Werkzeugstandzeit, Späne, Prüfung, Fehlerreaktion, sichere Zustände und autorisierter Wiederanlauf.
Der Hardwareunterschied ist einfach: Zwei Paletten bieten einen zusätzlichen Zyklus, ein Pool mehrere. Bei 15 Minuten Bearbeitung je Palette endet eine einzelne Reservepalette 15 Minuten nach dem Weggang der letzten Person. Acht bereitgestellte Paletten ergeben zwei Stunden. Sechzehn ergeben vier Stunden und keine volle Nacht. Vergleichen Sie Bearbeitungszeit mal bereitgestellte Paletten mit den gewünschten Stunden nach Feierabend. Werkzeuge, Späne und Messtaster können die Warteschlange früher stoppen.
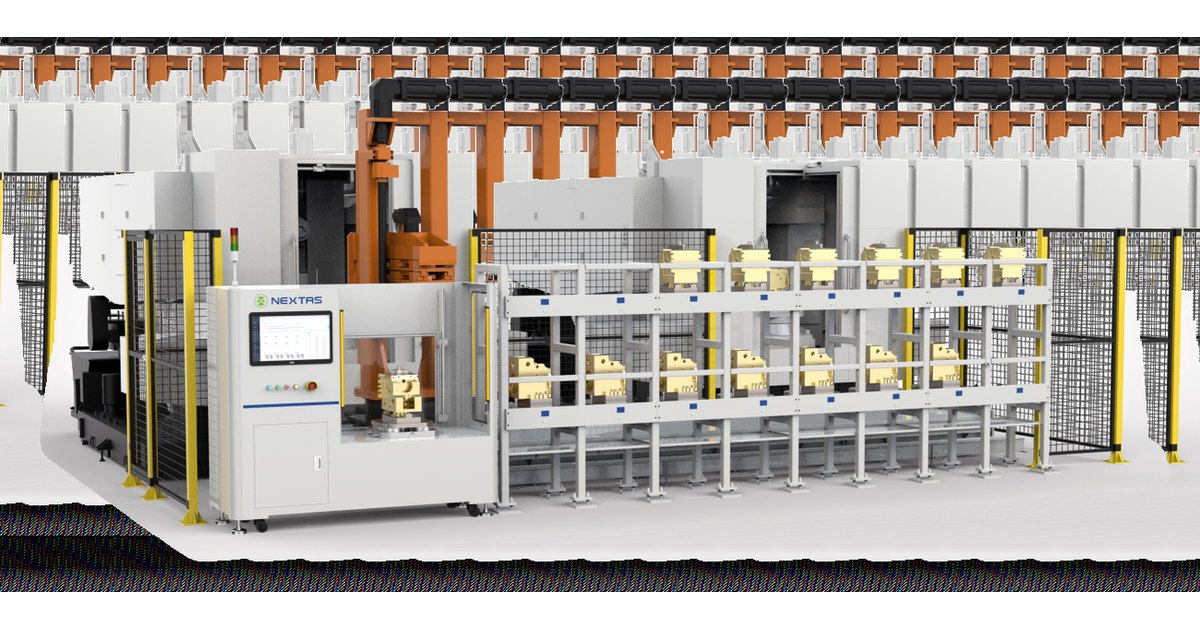
Eine schienengeführte Zelle ist die größere Variante eines Einmaschinenpools: Paletten fahren auf einer Bodenschiene zwischen Maschinen. Ein lineares flexibles Fertigungssystem (FMS) ist eine solche Zelle. Beginnen Sie bei 1–3 Maschinen mit einer Maschine und einem drehbaren oder gestapelten Pool, wenn Palettenwartezeit die Verzögerung verursacht. Behandeln Sie einen drehbaren 6-Palettenpool und ein gestapeltes Regal nicht als denselben Bausatz.
Nur Planungsbereiche. Teilemix, Bearbeitungszeit und Alarme bestimmen den tatsächlichen Puffer. Diese Zeilen sind keine NEXTAS-Prüfergebnisse.
| Anordnung | Gespeicherte Paletten | Nachtpuffer | Erforderliche Anwesenheit |
|---|---|---|---|
| Zweipaletten-APC | 2 | Ein zusätzlicher Auftrag | Person zum Nachbeladen der freien Palette für den nächsten Zyklus |
| Kleiner drehbarer Pool oder Regalpool | 6 bis 12 | Mehrere zusätzliche Aufträge | Tagsüber vorbereiten, anschließend Alarme betreuen |
| Größerer Pool oder Schienenzelle | 12 bis 24+ | Längerer Lauf aus der Warteschlange | Der Personalbedarf hängt von der abgenommenen Gesamtzelle, Schutzmaßnahmen, Störungsreaktion und Wiederanlaufplan ab. Fernalarme allein geben keinen unbeaufsichtigten Betrieb frei. |
Für eine fiktive Zeitstudie können 25 % bis 50 % Bearbeitungszeit als Recheneingaben dienen. Das sind erfundene Szenariowerte, keine gemessenen Betriebsbereiche oder NEXTAS-Ergebnisse. Messen Sie Bearbeitungs- und Wartezeit dieser Maschine nach Ursache. Wechsler oder Pool verbessern die Ausbringung nur, wenn sie den erfassten Engpass beseitigen und Werkzeuge, Vorrichtungen und abgenommene Zelle den zusätzlichen Lauf unterstützen.
Prüfen Sie ein gemeinsam genutztes FMS erst, wenn Aufträge, Paletten oder Werkzeuge über mehrere Maschinen hinweg warten. Der FMS-Bereitschaftstest behandelt diese größere Entscheidung.
Warum Werkzeuge und Vorrichtungen die Zelle zuerst stoppen können
Ein häufiger Fehler ist, das Regal zu budgetieren und Werkzeugmagazin sowie Vorrichtungen zu vergessen. Der Pool kann eine Palette bereitstellen. Die Spindel hält trotzdem an, wenn das nächste Werkzeug fehlt oder keine Vorrichtung auf der Palette sitzt.
Bestimmen Sie die Magazinplätze aus der tatsächlichen Werkzeugliste. Fiktive 40 bis 80 Plätze für eine Teilefamilie sind keine Ausrüstungsanforderung. Erfassen Sie gemeinsame und auftragsspezifische Werkzeuge, Schwesterwerkzeuge sowie Größen- und Nachbarplatzbeschränkungen. Prüfen Sie für jeden bereitgestellten Auftrag Reststandzeit und abgenommene Reaktion auf Verschleiß oder Werkzeugbruch.
Erste Planungszahlen für Werkzeugplätze, keine Katalogregel:
- Zweipaletten-APC: fiktive 40 bis 80 Plätze. Ersetzen Sie dies durch die tatsächlichen Haupt- und Ersatzwerkzeuge sowie gesperrten Plätze.
- Sechspalettenpool: 120 Plätze sind ein Planungsbeispiel und keine Mindestzahl. Bestimmen Sie den tatsächlichen Bedarf anhand von Werkzeugliste, Auftragsmix, Schwesterwerkzeugen und Magazinbeschränkungen.
- 12-Palettenpool: 240 Plätze sind ein fiktives Beispiel, keine Mindestzahl. Zählen Sie tatsächlichen Bestand, Schwesterwerkzeuge und gesperrte Plätze und fordern Sie die Magazinoptionen des Maschinenbauers an.
Jede gespeicherte Palette braucht auch Spanntechnik. Eine leere Station im Regal ist ungenutztes Kapital. Ein 400-mm- oder 500-mm-Spannturm mit Spannern ist eine große Kostenposition, wenn jede Palette eine eigene Vorrichtung erhält. Viele Betriebe mit gemischten Aufträgen montieren stattdessen auf jeder Palettenfläche eine Nullpunktplatte. Spanner, Schwalbenschwanzblöcke und Formaufnahmen können dann auf jede Palette wechseln, ohne für jede Teilenummer einen neuen Spannturm zu benötigen.

Aufgeführte pneumatische NEXTAS-Platten verwenden 52 mm oder 96 mm Einzugsbolzenabstand. Die Löseversorgung um 6 bar ist eine aus früheren Angaben übernommene Referenz und wurde nicht unabhängig als Katalog-Druckwert bestätigt. Prüfen Sie erforderlichen Druck, Druck an der Platte und Lösekreis anhand der Zeichnung des ausgewählten Modells. Der Katalog beschreibt mechanische Selbsthemmung mit pneumatischem Lösen. Bestätigen Sie gewählte Zeichnung, mechanische Rückhaltung und Verhalten bei Luftausfall am tatsächlichen Kreis; der Mechanismus allein weist keinen sicheren Zellzustand nach. Die aufgeführten Modelle geben einen Spannkraftbereich von 9.000 N bis 40.000 N an. Dieser Katalogwert ist nicht mit Einzugs- oder Verriegelungskraft gleichzusetzen. Nutzen Sie das Datenblatt des ausgewählten Modells. Übertragen Sie den höchsten Wert nicht auf eine kleine Platte. Die Produktseite für pneumatische Nullpunktplatten und der Leitfaden für automatische Schnellwechsel behandeln die Schnittstelle, nicht das Angebot für ein Palettenregal.
NEXTAS legt weder den Magazinpreis der Werkzeugmaschine noch den Regalpreis des Originalherstellers (OEM) fest. Fordern Sie diese Angebote beim Maschinenbauer an. Ergänzen Sie dann Vorrichtungsstationen und Nullpunktplatten für einen vollständigen Vergleich.
Kann die Steuerung eine fehlerhafte Palette überspringen?
Die freigegebene Steuerungsfolge des Maschinenbauers bestimmt den Palettenwechsel und erforderliche Schutz- und Maschinenzustände. Prüfen Sie Reaktionen auf leere Palette, Werkzeugfehler, fehlgeschlagenes Andocken und fehlende Spannbestätigung. Eine bei Fehler sicher wartende Maschine kann vor dem Wiederanlauf eine autorisierte Person benötigen.
Ein Pool braucht mehr als einen Wechselcode. Die Zellensoftware muss wissen, welche Palette beladen ist, welches Programm freigegeben wurde und welche Werkzeuge noch Standzeit haben. Braucht Palette 4 ein verbrauchtes Werkzeug und liegt kein Schwesterwerkzeug im Magazin, sollte die Zelle diese Palette einlagern und Palette 5 holen. Außerdem sollte sie der Tagschicht den Fehler melden.
Diese Logik gehört zum Maschinen- oder Automationslieferanten. NEXTAS liefert keine OEM-Zellensteuerungen und ist mit diesen Marken nicht verbunden. Fragen Sie den Maschinenbauer nach den Verantwortlichen für Werkzeugstandzeitdaten, Paletten-IDs und Fehlerbehandlung. Ein Nullpunkt-Spannsignal ist eine Prozesskontrolle und nur dann sicherheitsgerichtet, wenn die vollständige Sicherheitsauslegung dies festlegt.
Prüfen Sie vor einem Wochenendlauf diese kurze Liste:
- Hat jede eingeplante Palette Rohmaterial, ein nachgewiesenes Programm und eine bekannte Vorrichtungs-ID?
- Deckt die verbleibende Werkzeugstandzeit die Warteschlange einschließlich Schwesterwerkzeugen ab?
- Was geschieht bei Werkzeugbruch: Merkmal abbrechen, Palette zurückstellen, nächsten fehlerfreien Auftrag starten?
- Wer darf einen Alarm zurücksetzen und von welchem Ort?
Fehlen diese Antworten, stoppt auch ein 16-Palettenregal beim ersten Fehler. Hardware kann keinen Auftrag überspringen, den die Software nicht identifizieren kann.
Zusatzausstattung anbieten lassen statt Prospektstunden übernehmen
Beginnen Sie nicht mit einem Auslastungswert aus dem Prospekt. Vergleichen Sie die zusätzlich anzubietende Ausstattung: Vorrichtungen, Magazingröße, drehbarer oder gestapelter Pool und Zellensoftware. Die Tabelle benennt diese Positionen. Sie ist weder ein Kundenfall noch eine NEXTAS-Preisliste.
Nur ein Planungsvergleich. Die Zellen nennen Ausstattung und den Nutzen der zusätzlichen Investition.
| Angebotsposition | Beispiel mit zwei Paletten | Beispiel mit 12 Paletten |
|---|---|---|
| Nachtpuffer | Eine bereitgestellte Palette | Eingeplanter Dreh- oder Regalpool, sofern die Werkzeuge durchhalten |
| Zusätzlich anzubietende Ausstattung | Zwei Vorrichtungen, Standardmagazin | Regal, großes Magazin, 12 Stationen, Zellensoftware |
| Nutzen der zusätzlichen Investition | Keine Beladung im Maschinenraum während der Tagschicht | Längere unbesetzte Warteschlange |
Nutzen Sie die Nachtpufferrechnung aus dem Regalabschnitt: Bearbeitungszeit mal bereitgestellte Paletten. Schreiben Sie Späne-, Messtaster- und Werkzeuggrenzen neben diese Zahl. Rechnen Sie sie erst mit vorliegendem Ausstattungsangebot und Zeitstudie in Jahresumsatz um.
Wenn ein Pool weiterhin günstiger erscheint als eine zweite Maschine mit zweiter Schicht, prüfen Sie weiter. Wenn zusätzliche Vorrichtungen und ein Magazin mit 240 Plätzen bereits eine zweite Zweipalettenmaschine übersteigen, vergleichen Sie diesen Weg anhand derselben Zeitstudie. Der Leitfaden für eigenständige Automation hilft, wenn die erste Zelle eine Maschine statt eines werksweiten FMS umfasst.
Fläche: ein gestapeltes Regal gegenüber drei Maschinen

Vergleichen Sie zuerst die Projekt-Aufstellflächen. Drei Zweipalettenmaschinen benötigen drei Maschinen-, Späne- und Beladebereiche; ein drehbarer 6-Palettenpool und ein gestapeltes Regal mit 12 bis 16 Paletten haben unterschiedliche Grundflächen. Berücksichtigen Sie Schutzbereiche, Wartungszugang, Stapler und Beladestation in jeder Zeichnung. Vergleichen Sie Kapazität gesondert: Ein hoher Palettenpool macht aus einer Spindel keine drei Spindeln.
Gleiche Betriebsstunden entstehen nicht automatisch. Drei Maschinen können drei unterschiedliche Materialien gleichzeitig bearbeiten. Eine Poolmaschine bearbeitet jeweils nur ein Programm. Wartet die Spindel bei einer stabilen Teilefamilie, kann ein Regal an dieser Maschine besser sein als eine zweite ungenutzte Fräsmaschine. Besteht der Engpass aus drei unabhängigen Prozessen, führt ein Regal sie nicht zusammen.
Messen Sie Wartezeit nach Maschine und Ursache und vergleichen Sie anschließend Quadratmeter. Verwenden Sie keine Prospekt-Aufstellfläche als Werkslayout.
Welche Anordnung passt zu Ihrem Betrieb?
Beginnen Sie mit der durchschnittlichen Bearbeitungszeit einer Palettenfläche. Prüfen Sie dann Losgröße und Verfügbarkeit qualifizierter Einrichter.
Ein Zweipaletten-APC ist eher passend, wenn:
- Eine Palettenfläche 45 bis 120 Minuten oder länger bearbeitet wird. Eine Person kann währenddessen die Reservepalette beladen.
- Sie wiederkehrende Lose auf zwei eigenen Vorrichtungen fertigen und keine 12 unterschiedlichen Aufspannungen im Regal benötigen.
Bei knappem Budget sollten Sie den Maschinenbauer dennoch nach einer später nutzbaren Poolschnittstelle fragen. Nehmen Sie keine günstige Nachrüstung an.
Ein Mehrpalettenpool ist eher passend, wenn:
- Aufträge 1 bis 20 Teile umfassen und Aufspannungen derzeit auf dem Tisch abgebaut werden. Eigene Paletten im Regal vermeiden diesen Abbau.
- Eine Palette in 5 bis 25 Minuten fertig ist. Eine Reservepalette endet bald nach Feierabend. Multiplizieren Sie Bearbeitungszeit und bereitgestellte Paletten und vergleichen Sie mit dem gewünschten Nachtzeitraum. Bei 5 Minuten ergeben 18 Paletten etwa 1,5 Stunden. Bei 25 Minuten ergeben 18 Paletten etwa 7,5 Stunden.
- Sie keine zweite Schicht besetzen können, aber einen Einrichter tagsüber zum Beladen des Regals einsetzen können.
Wenn Sie als nächsten Schritt zwei oder drei Maschinen über eine gemeinsame Auftragsliste verbinden, verlassen Sie die Zweipalettenentscheidung. Nutzen Sie den FMS-Bereitschaftstest und die NEXTAS-FMS-Produktseite für den Softwareumfang. Diese Seiten ersetzen die Zellensteuerung des Maschinenbauers nicht.
Zykluszeit, Teilemix und Vorrichtungsfotos senden
NEXTAS kann die Spanntechnikseite prüfen: Palettenflächen, Nullpunktplatten, Spanner und die Verlagerung von Aufträgen vom Tisch. Dieser Artikel gibt kein OEM-Regal, Magazin oder Zellenprogramm frei. Senden Sie diese Angaben, damit ein Angebot dieselbe Maschine zugrunde legt.
- Maschinen: Anzahl, Modell, Tisch- oder Palettengröße und aktuelle Magazingröße. Schreiben Sie „unbekannt“, wenn eine Angabe offen ist.
- Zeit: Bearbeitungszeit je Palettenfläche für die wichtigsten 20 Aufträge. Erfassen Sie Wartezeiten nach Ursache: Beladung, Rüsten, Werkzeuge, Späne, Prüfung.
- Teilemix: Aktive Teilenummern, Losgröße und Möglichkeit, Vorrichtungen auf Paletten aufgebaut zu lassen.
- Nachtziel: Gewünschte Stunden nach Feierabend und Zuständigkeit für Alarme.
- Schnittstelle: Fotos oder Zeichnungen vorhandener Spanner, Spanntürme und etwaiger 52-mm- oder 96-mm-Platten.
Fordern Sie das Palettenflächenlayout, Plattenmodell und offene Fragen an. Der Maschinenbauer bleibt verantwortlich für Bewegung und Andocken der Paletten, Magazinoptionen und Zellensoftware. Der Prozessverantwortliche muss Späne, Messtaster und Erstteilprüfungen am tatsächlichen Teilemix nachweisen.
Fragen vor der Festlegung der Palettenanzahl
Reicht ein Zweipaletten-APC für unbesetzten Betrieb?
Eine zusätzlich bereitgestellte Palette ergänzt ihre gemessene Zykluszeit; 20 Minuten oder zwei Stunden sind fiktive Beispiele. Das schätzt die Warteschlange, gibt aber keinen unbesetzten Betrieb frei. Nehmen Sie vorher die vollständige Zelle einschließlich Schutzmaßnahmen, Lastrückhaltung, Werkzeugstandzeit, Spänen, Prüfung, Fehlerreaktion, sicheren Zuständen und autorisiertem Wiederanlauf ab.
Wie viele Paletten sollte ein Betrieb mit 1–3 Maschinen zuerst kaufen?
Es gibt keine feste Zahl. Addieren Sie die gemessenen Zykluszeiten der tatsächlich eingeplanten Aufträge und vergleichen Sie die Summe mit den gewünschten Stunden ohne Bedienpersonal. Prüfen Sie Werkzeuge, Vorrichtungen und Budget für diese Aufträge. Stimmen Sie die Palettenzahl mit dem Maschinenbauer ab und nehmen Sie vollständige Zelle, Fehlerreaktion und Wiederanlauf vor unbesetztem Betrieb ab.
Brauche ich ein Magazin mit 240 Plätzen für einen 12-Palettenpool?
240 Plätze sind eine fiktive Zahl, keine Anforderung für 12 Paletten. Erfassen Sie tatsächliche gemeinsame Werkzeuge, auftragsspezifische Werkzeuge und Schwesterwerkzeuge. Berücksichtigen Sie übergroße Werkzeuge und gesperrte Nachbarplätze und lassen Sie die Magazinoptionen des Maschinenbauers anhand dieser Liste anbieten.
Kann ich später einen Palettenpool an eine Zweipalettenmaschine ergänzen?
Manchmal, wenn die Maschine mit Automationsschnittstelle, freien Maschinensignalen (I/O) und Platz bestellt wurde. Ein späteres Regal ist keine direkt einsetzbare Ergänzung. Fragen Sie den Maschinenbauer nach dem Umfang der aktuellen Optionen, bevor Sie zwei Paletten als günstigen ersten Schritt betrachten.
Was kann NEXTAS bei dieser Entscheidung prüfen?
Spanntechnik auf der Palettenfläche, Nullpunktplatten, Spanner und die Verlagerung der Vorrichtungen vom Tisch. Senden Sie die Angaben oben. Regal, Magazin und Zellensoftware bleiben beim Maschinenbauer. NEXTAS ist kein verbundener OEM-Zellensteuerungsanbieter.
Palettenpufferprüfung
Palettenangaben zur Spanntechnikprüfung senden
Senden Sie die Angaben oben und nennen Sie die erwogene Anordnung: zwei Paletten, drehbarer 6-Palettenpool oder gestapelter Regalpool. NEXTAS kann Spannschnittstelle, Plattenfamilie und offene Vorrichtungsfragen für Ihr Angebot prüfen.
Palettenanordnung besprechen