¿Debe un taller de 1–3 máquinas comprar un cambiador de dos palés o una estantería con palés adicionales? El precio de la máquina no es toda la inversión. Los palés, herramientas y utillajes adicionales suelen decidir si el husillo sigue mecanizando cuando se marcha el personal.
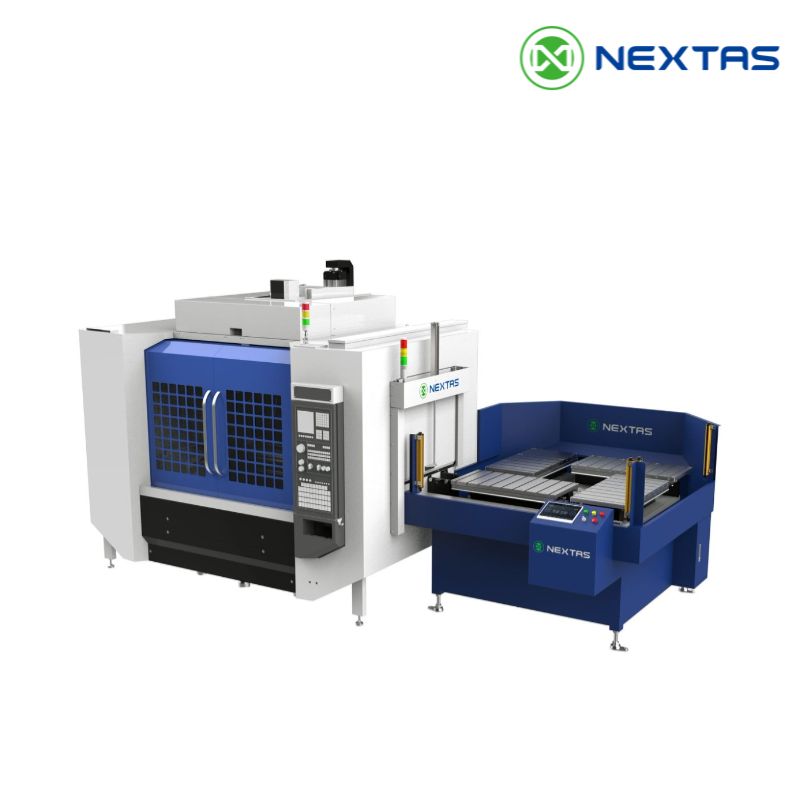
Un cambiador automático de palés (APC) de dos posiciones intercambia el palé de la máquina con otro exterior. Un almacén multipalé guarda más palés en una estantería. Un elevador o robot alimenta la máquina desde ella.
Esta guía ayuda al propietario del taller o al ingeniero de producción a elegir una distribución inicial. Mida los tiempos de ciclo y la mezcla de trabajos. Después envíe esos datos para revisar el amarre.
Respuesta breve:
Compare un cambiador de dos palés si un trabajo preparado cubre la espera de carga medida. Compare un almacén si la mezcla real necesita más trabajos en cola. Cuente herramientas y utillajes, además de palés. El funcionamiento nocturno también exige la aceptación de la célula completa, la respuesta a fallos y el plan de reinicio.
¿Qué hace realmente un cambiador de dos palés?
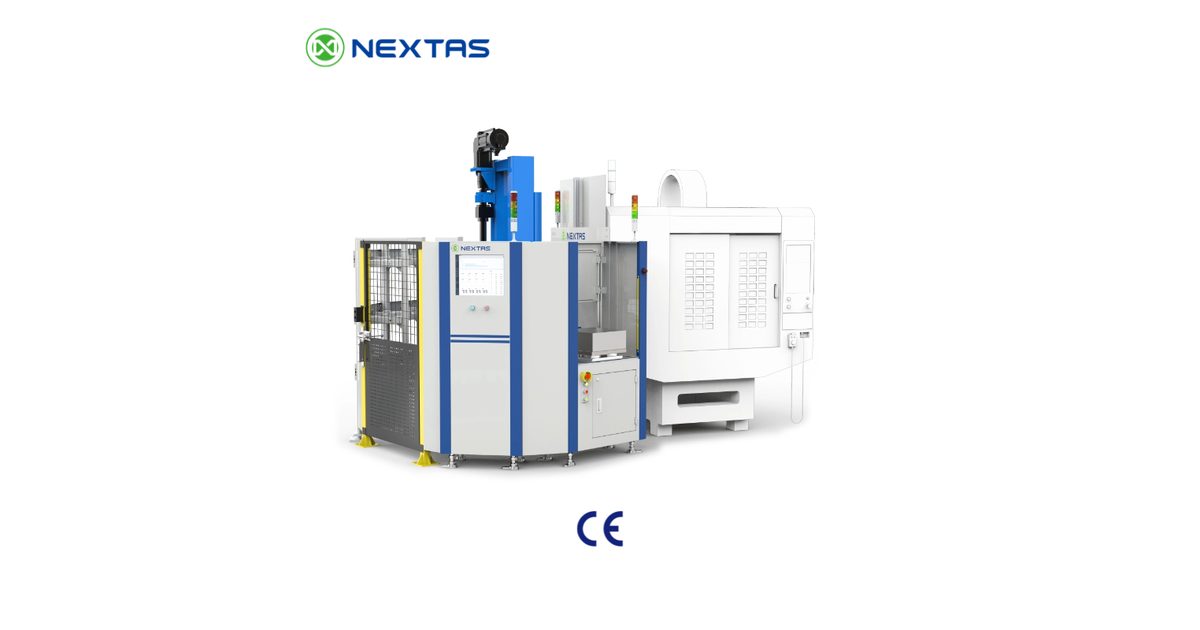
En un APC de dos palés, el palé A está mecanizando dentro de la máquina. El palé B permanece en una estación exterior. Se descarga, limpia y sujeta el siguiente trabajo en el B mientras funciona el A. Al terminar el programa se intercambian. El husillo no espera a que abra la puerta y retire las piezas de la mesa.
Mida por separado los tiempos reales de intercambio y carga. Si cargar el palé libre tarda más que el corte actual, la demora añade espera al husillo. Si el palé A mecaniza durante 18 minutos, dispone de 18 minutos para terminar el B. Si llega tarde, el husillo espera. Si se marcha por la noche, la máquina puede mecanizar el único palé preparado. Después se detiene.
Aun así, es una mejora importante frente a una fresadora vertical de carga manual, cuyo husillo espera mientras se carga dentro del recinto. Una máquina de dos palés puede seguir mecanizando durante el turno de día. Por sí sola no ofrece una noche completa de trabajo desatendido.

La página de cambiadores de palés NEXTAS cubre distribuciones manuales y automáticas. Úsela para analizar tamaño de palé, carga útil y estación de carga. No elige por usted entre un intercambiador de dos palés y una estantería. Eso lo determina su tiempo de ciclo.
Si aún debe decidir entre «mesa manual o APC», lea primero la guía del cambiador manual de palés . Este artículo parte de esa decisión ya tomada y compara dos reservas automáticas para una a tres máquinas.
La reserva nocturna es un palé, no un turno
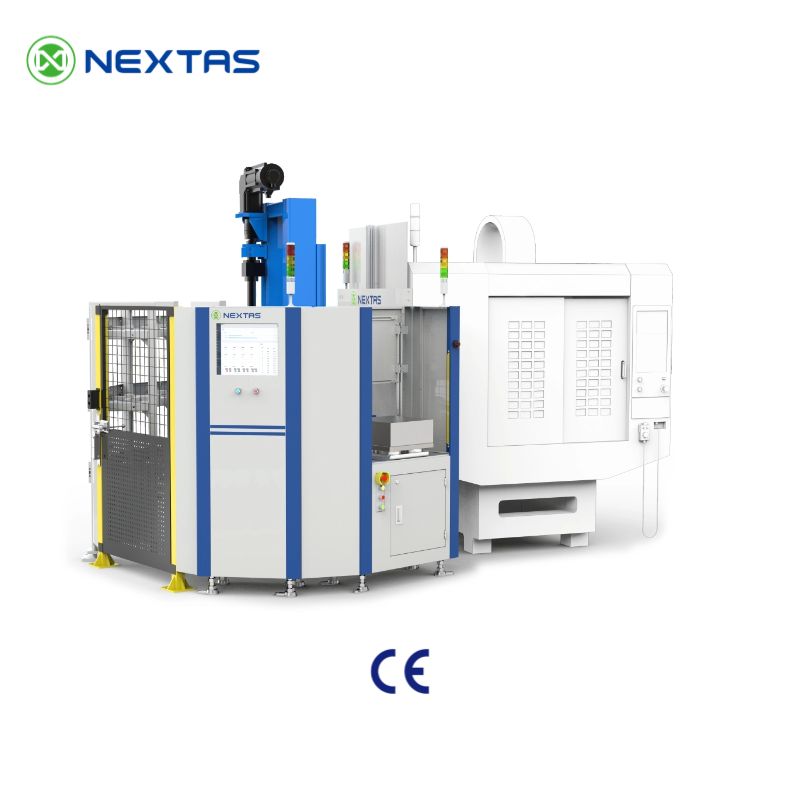
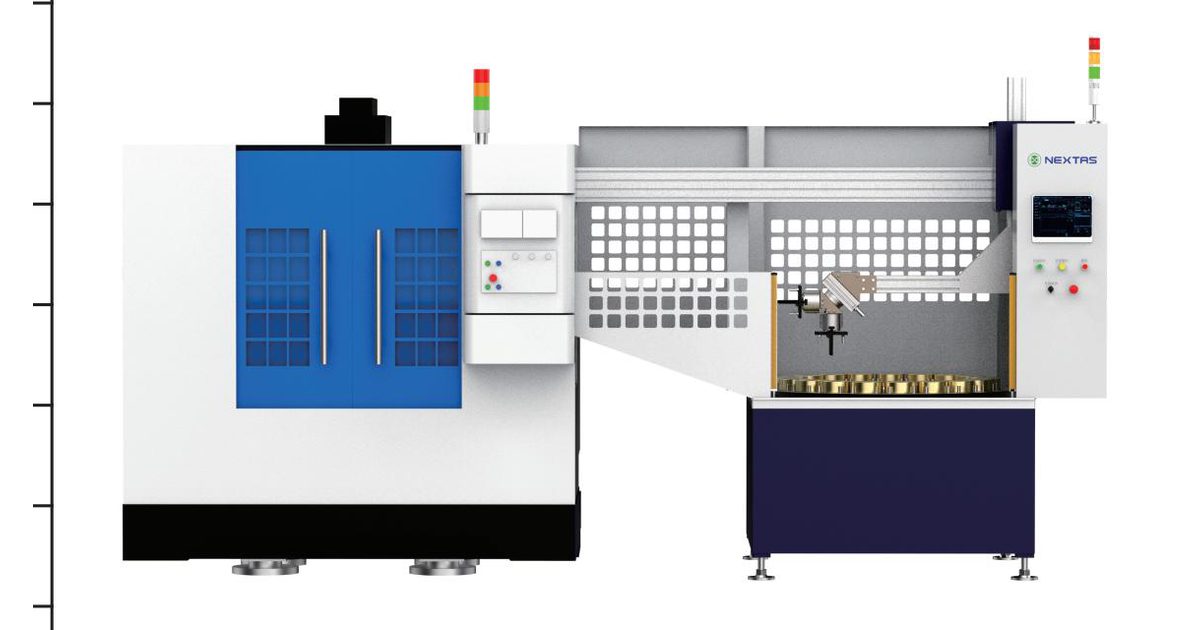
Un almacén giratorio de 6 palés y una estantería apilada de 10, 12, 16 o más son distribuciones de proyecto distintas. Ambos guardan trabajos para cargarlos después. El tiempo de ciclo preparado solo estima la cola. Antes del uso desatendido, acepte la máquina y célula completas: resguardos, retención de cargas, vida de herramientas, virutas, inspección, respuesta a fallos, estados seguros y reinicio autorizado.
La diferencia física es sencilla. Dos palés: un ciclo de reserva. Almacén: varios ciclos de reserva. Si cada palé mecaniza 15 minutos, el único de reserva termina 15 minutos después de marcharse la última persona. Ocho preparados son dos horas. Dieciséis son cuatro horas, no una noche completa. Compare el tiempo de corte multiplicado por los palés preparados con las horas que desea tras cerrar. Herramientas, virutas y sondas pueden detener antes la cola.
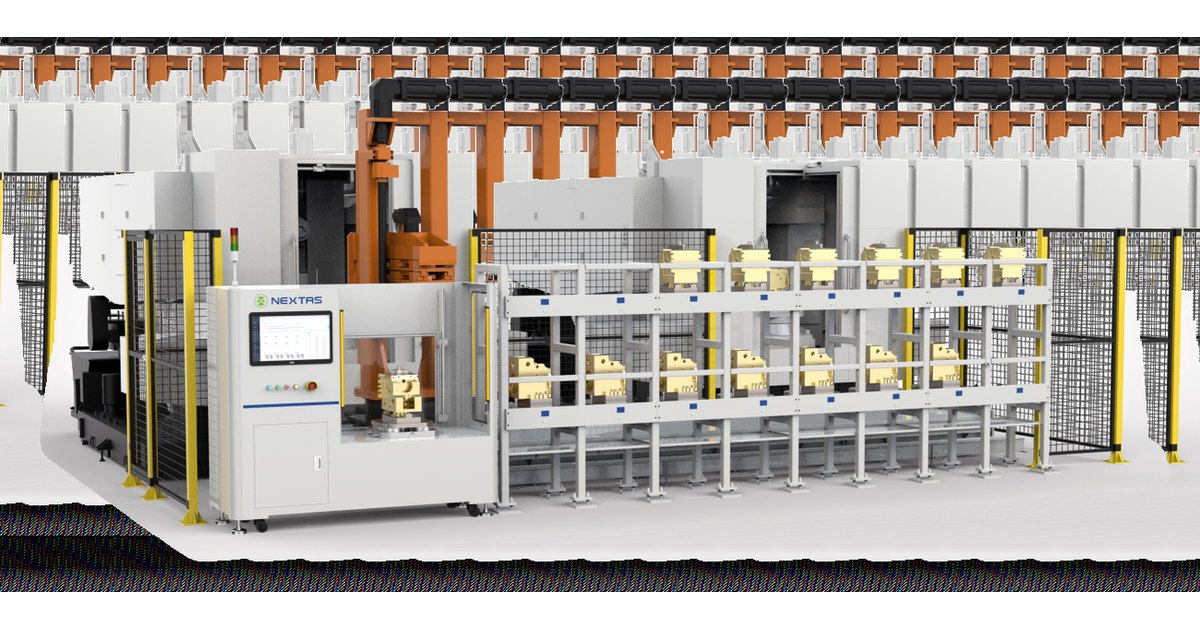
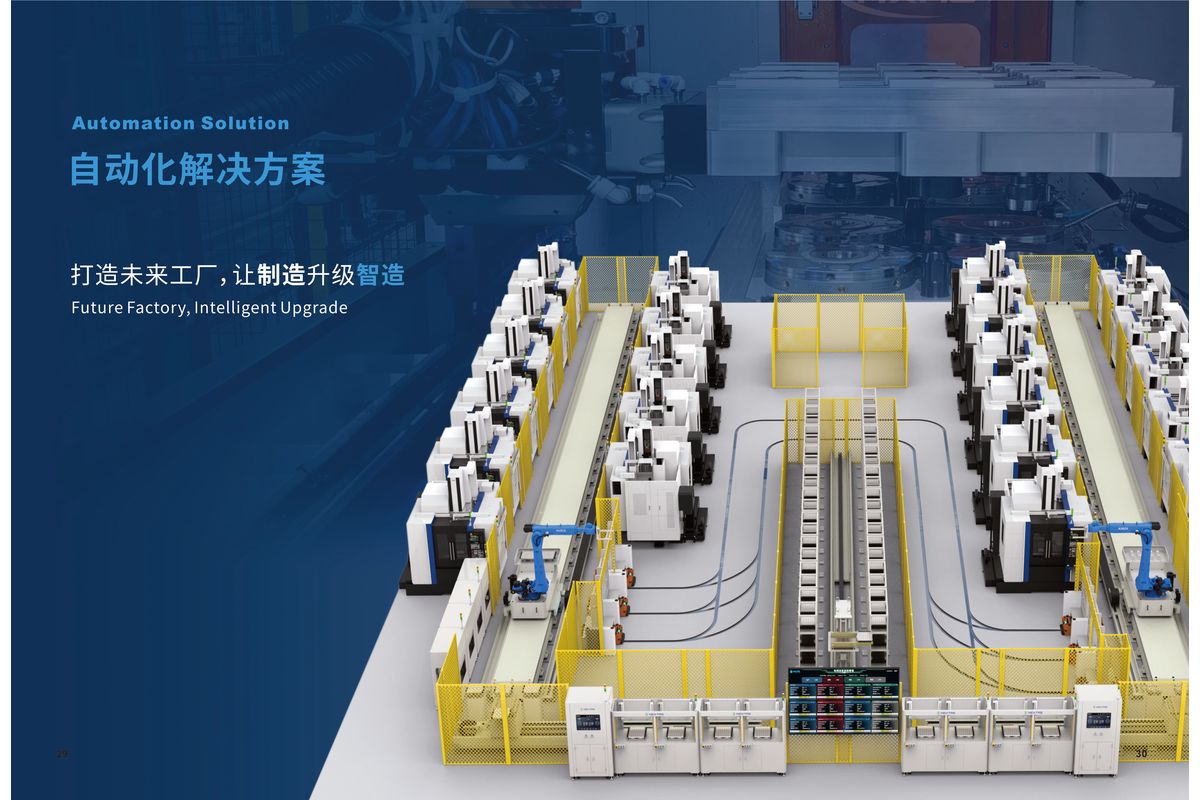
Una célula guiada por carril amplía el concepto del almacén de una máquina: los palés viajan entre máquinas por un carril de suelo. Un sistema flexible de fabricación (FMS) lineal es ese tipo de célula. Para un taller de 1–3 máquinas, empiece con una máquina y un almacén giratorio o apilado si la demora es la espera de palés. No trate un giratorio de 6 palés y una estantería apilada como el mismo equipo.
Intervalos solo para planificar. La mezcla, el tiempo de corte y las alarmas determinan la reserva real. Estas filas no son resultados de ensayos de NEXTAS.
| Distribución | Palés almacenados | Reserva nocturna | Quién debe permanecer cerca |
|---|---|---|---|
| APC de dos palés | 2 | Un trabajo adicional | Operador que recargue el palé libre para el siguiente ciclo |
| Almacén pequeño giratorio o de estantería | 6 a 12 | Varios trabajos adicionales | Preparación diurna y después atención a alarmas |
| Almacén mayor o célula con carril | 12 a 24+ | Una cola prolongada | La dotación depende de la célula completa aceptada, los resguardos, la respuesta a fallos y el plan de reinicio. Las alarmas remotas por sí solas no autorizan el funcionamiento desatendido. |
En un estudio hipotético puede usarse un tiempo de corte del 25% al 50% para probar el cálculo de costes. Son datos inventados de un escenario, no intervalos medidos en talleres ni resultados de NEXTAS. Mida el corte y las esperas de esta máquina por causa. Un cambiador o almacén solo mejora la producción si elimina el cuello de botella registrado y las herramientas, utillajes y célula aceptada soportan el trabajo adicional.
Estudie un FMS compartido solo cuando trabajos, palés o herramientas esperen entre varias máquinas. La prueba de preparación para FMS cubre esa decisión de mayor alcance.
Por qué las herramientas y los utillajes pueden detener antes la célula
Un error frecuente es presupuestar la estantería y olvidar el almacén de herramientas y los utillajes. El almacén puede entregar un palé, pero el husillo se detiene si falta la siguiente herramienta o el palé no tiene utillaje.
Calcule la capacidad del almacén a partir de la lista real de herramientas. Una cifra hipotética de 40 a 80 posiciones para una familia de piezas no es un requisito de equipo. Incluya herramientas compartidas, específicas, gemelas y restricciones por tamaño o posiciones contiguas vacías. Para cada trabajo en cola, compruebe la vida restante y la respuesta aceptada ante desgaste o rotura.
Cifras preliminares de posiciones, no una regla de catálogo:
- APC de dos palés: 40 a 80 posiciones hipotéticas. Sustitúyalas por el número real de herramientas principales, de reserva y posiciones bloqueadas.
- Almacén de seis palés: 120 posiciones es una cifra ilustrativa de planificación, no un mínimo. Determine la capacidad según herramientas reales, mezcla de trabajos, herramientas gemelas y restricciones del almacén.
- Almacén de 12 palés: 240 posiciones es un ejemplo hipotético, no un mínimo. Cuente el inventario real, las herramientas gemelas y las posiciones bloqueadas; después solicite las opciones del fabricante.
Cada palé almacenado también necesita amarre. Una estación vacía es capital inmovilizado. Una columna de 400 mm o 500 mm con mordazas supone una partida importante si compra un utillaje dedicado para cada palé. Muchos talleres de producción variada montan una placa de punto cero en cada cara del palé. Así, mordazas, bloques de cola de milano y alojamientos pueden trasladarse a cualquier palé sin una columna nueva por referencia de pieza.

Las placas neumáticas NEXTAS indicadas utilizan distancias entre tirantes de 52 mm o 96 mm. La referencia de alimentación de liberación de unos 6 bar procede de guías anteriores y no se ha verificado de forma independiente como presión nominal de catálogo. Confirme la presión necesaria, la presión en la placa y el circuito de liberación en el plano del modelo elegido. El catálogo describe autobloqueo mecánico con liberación neumática. Confirme el plano seleccionado, la retención mecánica y el comportamiento ante pérdida de aire en el circuito real; este mecanismo por sí solo no demuestra un estado seguro de la célula. Los modelos indicados publican un intervalo de fuerza de sujeción de 9,000 N a 40,000 N. Esa cifra de catálogo no equivale a fuerza de tracción ni de bloqueo. Use la ficha del modelo elegido. No atribuya la cifra máxima a una placa pequeña. Consulte la página de placas neumáticas de punto cero y la guía de cambio rápido para automatización para analizar la interfaz, no para presupuestar una estantería de palés.
NEXTAS no fija el precio del almacén de herramientas ni el de la estantería del fabricante original (OEM) de la máquina. Solicítelos al fabricante. Después añada las estaciones de utillaje y las placas de punto cero para comparar el alcance completo.
¿Puede el control saltarse un palé con problemas?
La secuencia de control aprobada por el fabricante determina el intercambio de palés y qué estados de resguardos y máquina comprobar. Revise la respuesta ante un palé vacío, un fallo de herramienta, un acoplamiento fallido y la pérdida de confirmación de sujeción. Una máquina que espera de forma segura ante un fallo puede necesitar una persona autorizada para reiniciar.
Un almacén necesita más que un código de intercambio. El software de la célula debe saber qué palé está cargado, qué programa está aprobado y qué herramientas conservan vida útil. Si el palé 4 necesita una herramienta agotada y no hay otra gemela en el almacén, la célula debería guardar ese palé y solicitar el 5. También debería informar al turno de día de lo que falló.
Esa lógica corresponde al proveedor de la máquina o de automatización. NEXTAS no suministra controladores de célula OEM ni está afiliada a esas marcas. Pregunte al fabricante quién gestiona la vida de herramientas, los identificadores de palé y el encaminamiento de fallos. Una señal de sujeción de punto cero es una comprobación de proceso. No es una función con clasificación de seguridad salvo que lo establezca el diseño completo de seguridad.
Antes de trabajar un fin de semana, revise esta lista:
- ¿Tiene cada palé en cola material, un programa validado y un identificador de utillaje conocido?
- ¿Cubren los minutos de vida restantes de herramientas toda la cola, incluidas las gemelas?
- ¿Qué ocurre si rompe una herramienta: se interrumpe la operación, se devuelve el palé o se inicia el siguiente trabajo válido?
- ¿Quién puede restablecer una alarma y desde dónde?
Sin esas respuestas, una estantería de 16 palés también se detiene en el primer fallo. El equipo físico no puede saltarse un trabajo que el software no identifica.
Presupueste el equipo adicional, no las horas anunciadas en un folleto
No empiece por una cifra de utilización de folleto. Compare el equipo adicional que debe presupuestar: utillajes, capacidad de herramientas, equipos de almacén giratorio o apilado y software de célula. La tabla identifica esas partidas. No es un caso de cliente ni una lista de precios de NEXTAS.
Comparación solo de planificación. Las celdas indican partidas de equipo y qué aporta la inversión adicional.
| Partida | Ejemplo de dos palés | Ejemplo de 12 palés |
|---|---|---|
| Reserva nocturna | Un palé preparado | Cola en almacén giratorio o estantería, si duran las herramientas |
| Equipo adicional que presupuestar | Dos utillajes y almacén de herramientas estándar | Estantería, almacén de herramientas grande, 12 estaciones y software de célula |
| Qué aporta la inversión adicional | Sin carga dentro de la máquina durante el turno de día | Una cola desatendida más larga |
Utilice el cálculo de reserva nocturna de la sección de estanterías: tiempo de corte por palés preparados. Anote junto al resultado los límites de virutas, sondas y herramientas. No convierta esa cifra en ingresos anuales sin disponer del presupuesto de equipos y de un estudio de tiempos.
Si un almacén aún parece más económico que una segunda máquina y un segundo turno, continúe. Si los utillajes adicionales y el almacén de 240 posiciones ya superan una segunda máquina de dos palés, compare esa alternativa con el mismo estudio de tiempos. La guía de automatización independiente ayuda cuando la primera célula es una máquina, no un FMS para toda la planta.
Espacio en planta: una estantería apilada frente a tres máquinas

Compare primero las superficies ocupadas del proyecto. Tres máquinas de dos palés necesitan tres zonas de máquina, virutas y carga; un almacén giratorio de 6 y una estantería apilada de 12 a 16 tienen huellas distintas. Incluya resguardos, acceso de mantenimiento, carretillas y estación de carga en cada plano. Después compare la capacidad por separado: un husillo con almacén no se convierte en tres porque la estantería sea alta.
La igualdad de horas no es automática. Tres máquinas pueden mecanizar tres materiales distintos a la vez. Una máquina con almacén ejecuta un programa cada vez. Si el cuello de botella es la espera de un husillo en una familia estable, añadirle una estantería puede superar a una segunda fresadora sin uso. Si son tres procesos sin relación, la estantería no los unifica.
Mida las esperas por máquina y por causa. Después compare metros cuadrados. No utilice la huella de un folleto como distribución de planta.
¿Qué distribución encaja en su taller?
Empiece por el tiempo medio de corte por cara de palé. Después revise tamaño de lote y dificultad para contratar un preparador cualificado.
Priorice un APC de dos palés cuando:
- Una cara de palé mecaniza de 45 a 120 minutos o más. Una persona puede cargar el palé libre durante ese corte.
- Produce lotes repetitivos con dos utillajes dedicados. No necesita 12 montajes distintos guardados en una estantería.
Aunque el presupuesto sea limitado, pida al fabricante que deje prevista una interfaz para añadir un almacén. No dé por hecho que adaptarlo después será barato.
Priorice un almacén multipalé cuando:
- Los trabajos son de 1 a 20 piezas y ahora se desmontan los utillajes sobre la mesa. Los palés dedicados en estantería evitan ese desmontaje.
- Un palé termina en 5 a 25 minutos. Uno solo de reserva se agota poco después de cerrar. Multiplique tiempo de corte por palés preparados y compárelo con la noche deseada. A 5 minutos, 18 palés dan unas 1.5 horas. A 25 minutos, dan unas 7.5 horas.
- No puede cubrir un segundo turno, pero sí disponer de un preparador diurno que cargue la estantería.
Si el siguiente paso es conectar dos o tres máquinas con una lista de trabajos común, la decisión ya supera los dos palés. Utilice la prueba de preparación para FMS y la página del sistema FMS de NEXTAS para el alcance del software. Esas páginas no sustituyen al controlador de célula del fabricante de la máquina.
Envíe tiempos de ciclo, mezcla de trabajos y fotos del utillaje
NEXTAS puede revisar el amarre: caras de palé, placas de punto cero, mordazas y cómo se preparan trabajos fuera de la mesa. No podemos aprobar una estantería, almacén de herramientas o programa de célula OEM a partir de este artículo. Envíe estos datos para que el presupuesto se refiera a la misma máquina.
- Máquinas: cantidad, modelo, tamaño de mesa o palé y capacidad actual de herramientas. Escriba «desconocido» si falta un dato.
- Tiempos: corte por cara de palé de los 20 trabajos principales. Anote esperas por causa: carga, preparación, herramientas, virutas e inspección.
- Mezcla: referencias de piezas activas, tamaño de lote y si los utillajes pueden mantenerse montados en los palés.
- Objetivo nocturno: horas deseadas tras cerrar y quién puede atender una alarma.
- Interfaz: fotos o planos de las mordazas, columnas y placas de 52 mm o 96 mm actuales.
Solicite la distribución de la cara del palé, el modelo de placa y las cuestiones pendientes. El fabricante de la máquina sigue siendo responsable del movimiento y acoplamiento de palés, las opciones de almacén de herramientas y el software de célula. El responsable del proceso debe validar virutas, sondas y controles de primera pieza con la mezcla real.
Preguntas antes de fijar el número de palés
¿Basta un APC de dos palés para trabajar sin personal?
Un palé adicional preparado añade su tiempo de ciclo medido; 20 minutos o dos horas son ejemplos hipotéticos. Es una estimación de cola, no permiso para trabajar sin personal. Antes de hacerlo, acepte la célula completa, incluidos resguardos, retención de cargas, vida de herramientas, virutas, inspección, respuesta a fallos, estados seguros y reinicio autorizado.
¿Cuántos palés debe comprar primero un taller de 1–3 máquinas?
No hay un número fijo. Sume los tiempos de ciclo medidos de los trabajos que realmente pondrá en cola y compárelos con las horas desatendidas deseadas. Compruebe herramientas, utillajes y presupuesto de esos trabajos. Acuerde la cantidad con el fabricante y acepte la célula completa, la respuesta a fallos y el plan de reinicio antes de trabajar sin personal.
¿Necesito 240 posiciones de herramientas con un almacén de 12 palés?
240 posiciones es una cifra hipotética, no un requisito de los 12 palés. Prepare el inventario real de herramientas compartidas, específicas y gemelas. Incluya restricciones de herramientas grandes y posiciones bloqueadas; después presupueste las opciones del fabricante con esa lista.
¿Puedo añadir después un almacén de palés a una máquina de dos palés?
A veces, si se pidió con interfaz de automatización, señales de máquina (E/S) libres y espacio. Una estantería posterior no se instala sin adaptación. Pregunte al fabricante qué incluyen las opciones actuales antes de considerar los dos palés un primer paso económico.
¿Qué puede revisar NEXTAS en esta decisión?
El amarre en las caras de palé, las placas de punto cero, las mordazas y cómo se preparan los utillajes fuera de la mesa. Envíe los datos anteriores. El fabricante de la máquina sigue siendo responsable de estantería, almacén de herramientas y software de célula. NEXTAS no está afiliada a fabricantes OEM de controladores de célula.
Revisión de la reserva de palés
Envíe los datos de los palés para revisar el amarre
Envíe los datos anteriores e indique la distribución considerada: dos palés, almacén giratorio de 6 o estantería apilada. NEXTAS puede revisar la interfaz de amarre, la familia de placas y las cuestiones de utillaje pendientes para su oferta.
Consultar la distribución de palés