Czy zakład z 1–3 maszynami powinien kupić zmieniacz dwupaletowy, czy regał z dodatkowymi paletami? Cena maszyny nie jest całym kosztem zakupu. To dodatkowe palety, narzędzia i przyrządy często decydują, czy wrzeciono będzie skrawać po wyjściu pracowników.
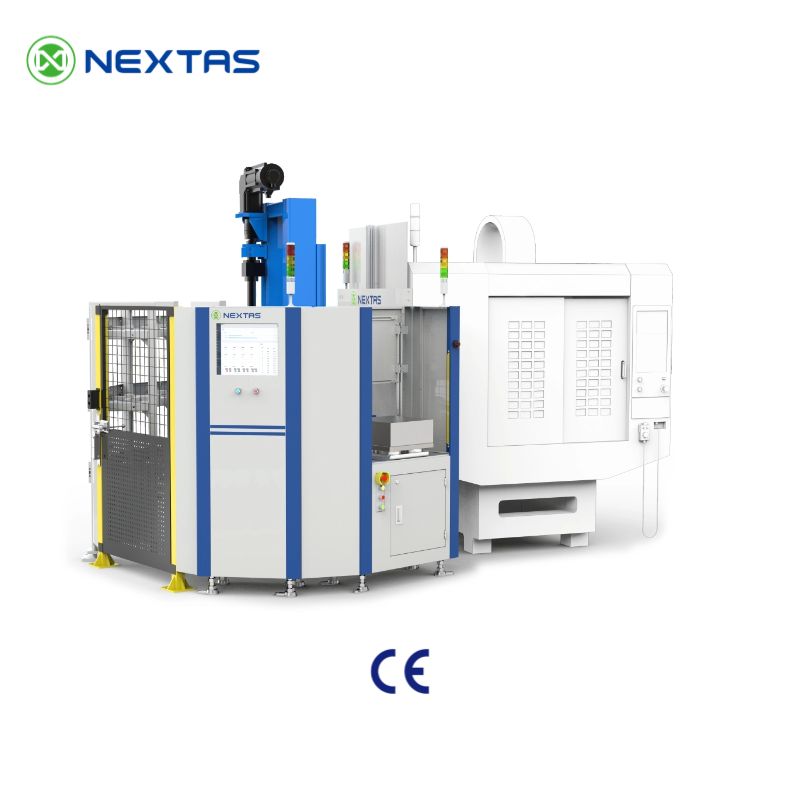
Dwupaletowy automatyczny zmieniacz palet (APC) zamienia jedną paletę w maszynie z jedną paletą na zewnątrz. Magazyn wielopaletowy przechowuje więcej palet na regale. Podnośnik lub robot podaje je z regału do maszyny.
Ten poradnik pomaga właścicielowi zakładu lub inżynierowi produkcji wybrać pierwszy układ. Zmierz czas cyklu i strukturę zleceń. Następnie prześlij te dane do oceny mocowania.
Krótka odpowiedź:
Porównuj zmieniacz dwupaletowy, jeśli jedno przygotowane zlecenie pokrywa zmierzoną przerwę załadunkową. Rozważ magazyn, jeśli rzeczywista struktura produkcji wymaga większej kolejki zleceń. Licz narzędzia i przyrządy, nie tylko palety. Praca nocna wymaga też odbioru całego gniazda, reakcji na błędy i planu ponownego uruchomienia.
Co rzeczywiście robi zmieniacz dwupaletowy?
W dwupaletowym APC paleta A znajduje się w maszynie i trwa skrawanie. Paleta B czeka na zewnętrznym stanowisku załadunku. Podczas pracy palety A rozładowujesz, czyścisz i mocujesz następne zlecenie na palecie B. Po zakończeniu programu palety się zamieniają. Wrzeciono nie czeka na otwarcie drzwi i zdjęcie części ze stołu.
Osobno zmierz rzeczywisty czas wymiany palet i załadunku. Jeśli załadowanie palety zapasowej trwa dłużej niż bieżące skrawanie, opóźnienie wydłuża postój wrzeciona. Gdy paleta A skrawa przez 18 minut, masz 18 minut na przygotowanie palety B. Spóźnienie oznacza czekanie wrzeciona. Po wyjściu pracowników maszyna może obrobić jedną przygotowaną paletę. Potem się zatrzyma.
To nadal duża korzyść względem ręcznie obsługiwanej frezarki pionowej, której wrzeciono stoi podczas załadunku wewnątrz osłony. Maszyna dwupaletowa może skrawać przez całą dzienną zmianę. Sama nie zapewnia całej nocy pracy bez operatora.

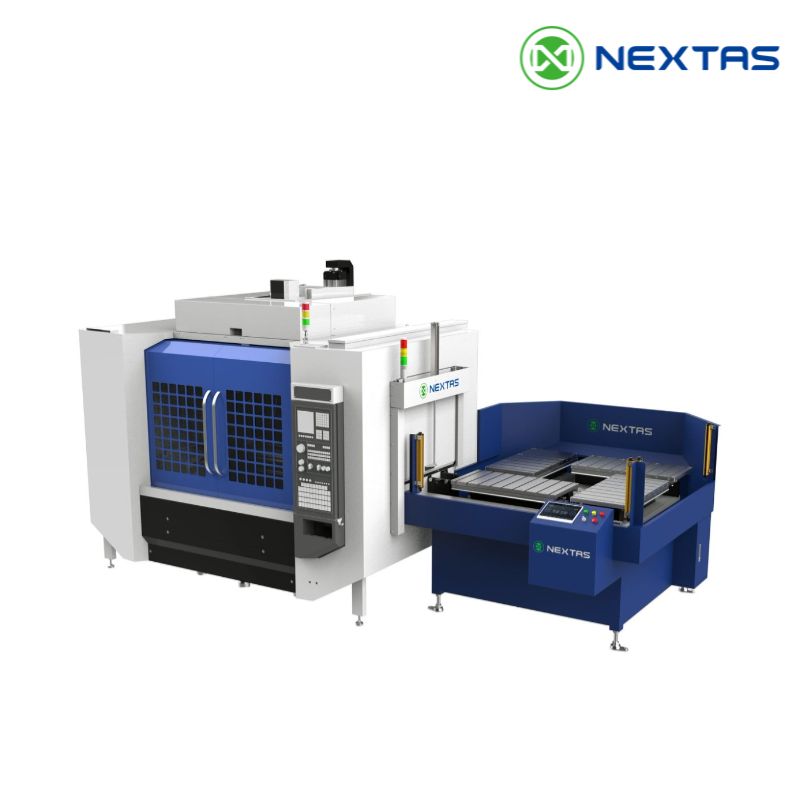
Na stronie zmieniaczy palet NEXTAS opisano układy ręczne i automatyczne. To punkt wyjścia do rozmowy o wielkości palety, udźwigu i stanowisku załadunku. Strona nie wybierze za Ciebie między układem dwupaletowym a regałem. O tym decyduje czas cyklu.
Jeśli nadal wybierasz między stołem ręcznym a APC, najpierw przeczytaj poradnik ręcznych zmieniaczy palet . Ten artykuł dotyczy następnego etapu: porównania dwóch automatycznych buforów dla jednej do trzech maszyn.
Nocny bufor to jedna paleta, a nie cała zmiana
Obrotowy magazyn 6-paletowy i regał piętrowy na 10, 12, 16 lub więcej palet to różne układy projektowe. Oba przechowują zlecenia do późniejszego załadunku. Suma czasów przygotowanych cykli jest jedynie szacunkiem kolejki. Przed pracą bez nadzoru odbierz kompletną maszynę lub gniazdo: osłony, utrzymanie ładunku, trwałość narzędzi, wióry, kontrolę, reakcje na błędy, stany bezpieczne i autoryzowany restart.
Różnica sprzętowa jest prosta. Dwie palety: jeden dodatkowy cykl. Magazyn: wiele dodatkowych cykli. Jeśli każda paleta skrawa 15 minut, jedna zapasowa paleta kończy pracę 15 minut po wyjściu ostatniej osoby. Osiem przygotowanych palet daje dwie godziny. Szesnaście daje cztery godziny, a nie całą noc. Porównaj iloczyn czasu skrawania i liczby przygotowanych palet z oczekiwanym czasem pracy po zamknięciu zakładu. Narzędzia, wióry i sondy mogą zatrzymać kolejkę wcześniej.
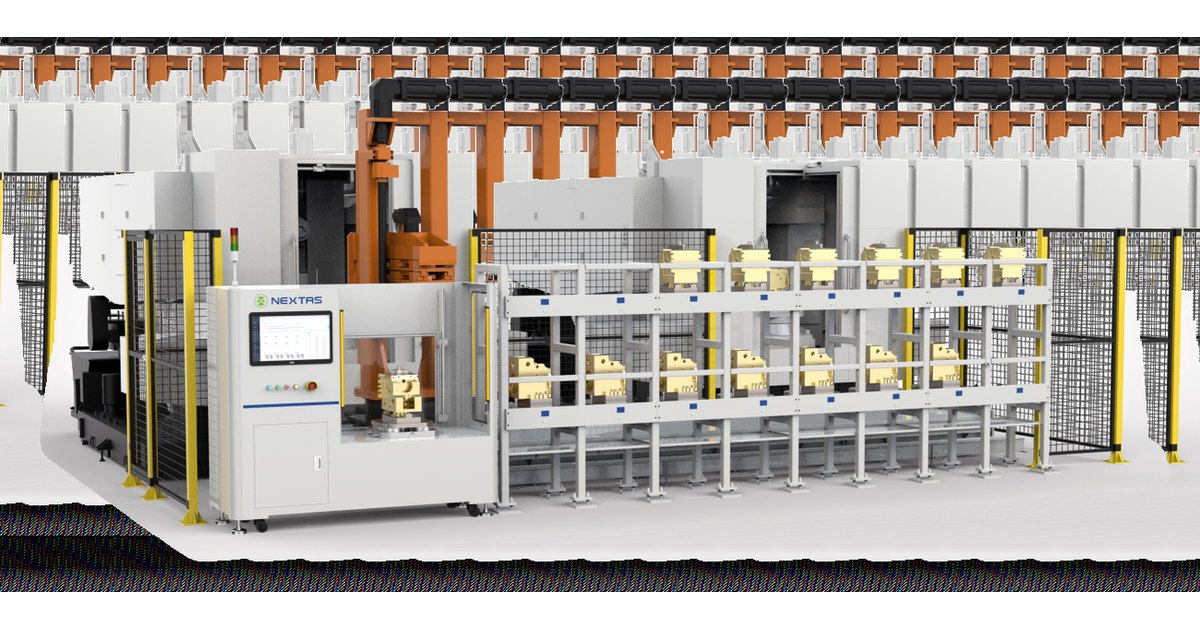
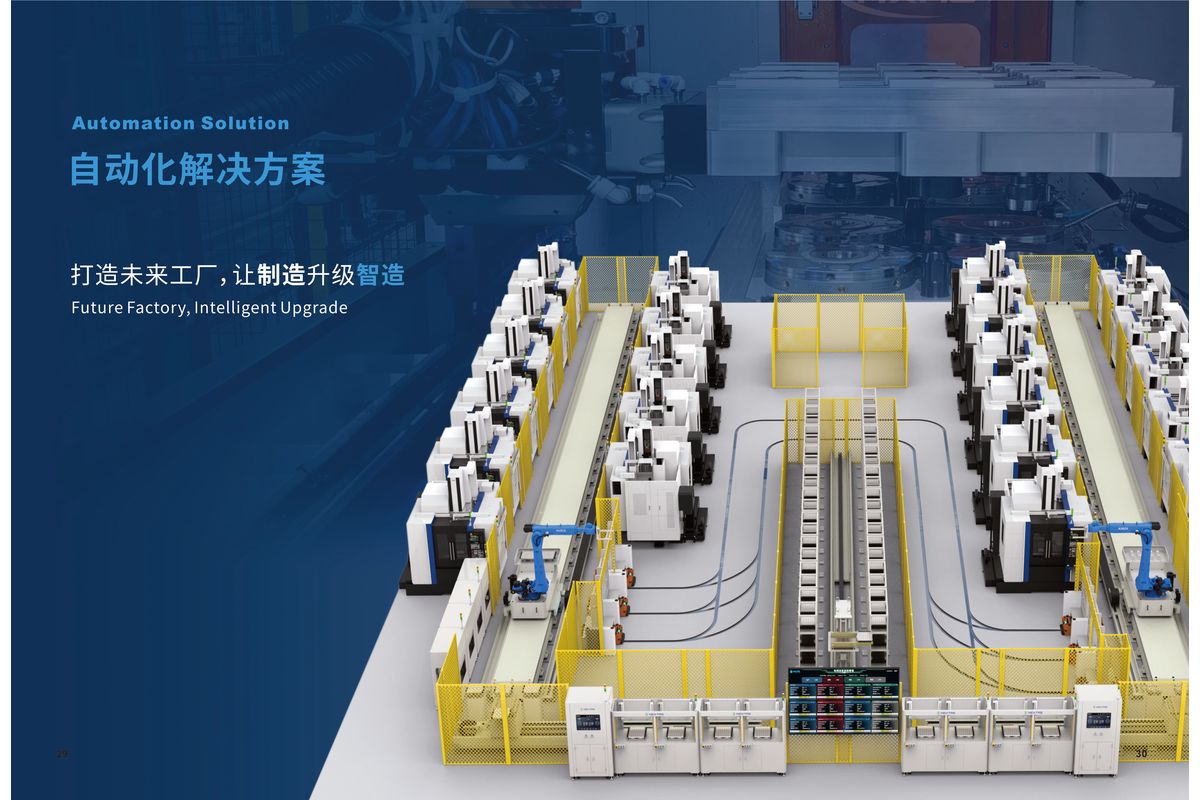
Gniazdo z transportem szynowym to większy odpowiednik magazynu jednej maszyny: palety przemieszczają się między maszynami po szynie podłogowej. Liniowy elastyczny system produkcyjny (FMS) jest takim gniazdem. W zakładzie z 1–3 maszynami zacznij od jednej maszyny oraz magazynu obrotowego lub piętrowego, jeśli przyczyną przestojów jest oczekiwanie na paletę. Nie traktuj magazynu obrotowego na 6 palet i regału piętrowego jako tego samego wyposażenia.
Wyłącznie zakresy planistyczne. Rzeczywisty bufor zależy od zleceń, czasu skrawania i alarmów. Wiersze nie przedstawiają wyników badań NEXTAS.
| Układ | Przechowywane palety | Bufor nocny | Wymagana obecność obsługi |
|---|---|---|---|
| Dwupaletowy APC | 2 | Jedno dodatkowe zlecenie | Operator ponownie ładujący wolną paletę na następny cykl |
| Mały magazyn obrotowy lub regałowy | Od 6 do 12 | Kilka dodatkowych zleceń | Przygotowanie w dzień, później obsługa alarmów |
| Większy magazyn lub gniazdo szynowe | Od 12 do 24+ | Długa kolejka zleceń | Obsada zależy od odebranego kompletnego gniazda, osłon, reakcji na błędy i planu restartu. Same alarmy zdalne nie uprawniają do pracy bez nadzoru. |
W hipotetycznym badaniu czasu można przyjąć udział skrawania od 25% do 50%, aby sprawdzić kalkulację kosztów. To wymyślone dane scenariusza, a nie zmierzone zakresy zakładów ani wyniki NEXTAS. Zmierz skrawanie i oczekiwanie tej maszyny według przyczyn. Zmieniacz lub magazyn zwiększa wydajność tylko wtedy, gdy usuwa zarejestrowane wąskie gardło, a narzędzia, przyrządy i odebrane gniazdo obsłużą dodatkową pracę.
Wspólny FMS analizuj dopiero wtedy, gdy zlecenia, palety lub narzędzia czekają pomiędzy kilkoma maszynami. Test gotowości do FMS omawia ten szerszy wybór.
Dlaczego narzędzia i przyrządy mogą zatrzymać gniazdo wcześniej
Częsty błąd to budżetowanie regału z pominięciem magazynu narzędzi i przyrządów. Magazyn palet może dostarczyć paletę. Wrzeciono i tak się zatrzyma, jeśli zabraknie kolejnego frezu albo przyrządu na palecie.
Liczbę gniazd magazynu wyznacz z rzeczywistej listy narzędzi. Hipotetyczne 40–80 gniazd dla jednej rodziny części nie jest wymaganiem sprzętowym. Uwzględnij narzędzia wspólne, narzędzia danego zlecenia, narzędzia siostrzane oraz ograniczenia wymiarów lub wymaganych pustych gniazd sąsiednich. Dla każdego zlecenia w kolejce sprawdź pozostałą trwałość narzędzi i zatwierdzoną reakcję na zużycie lub złamanie.
Wstępne liczby gniazd, a nie reguła katalogowa:
- Dwupaletowy APC: hipotetycznie 40–80 gniazd. Zastąp tę liczbę rzeczywistym zestawem narzędzi podstawowych, zapasowych i zajętych gniazd sąsiednich.
- Magazyn 6-paletowy: 120 gniazd to przykład planistyczny, nie minimum. Ustal pojemność według rzeczywistej listy narzędzi, zleceń, narzędzi siostrzanych i ograniczeń magazynu.
- Magazyn 12-paletowy: 240 gniazd to hipotetyczny przykład, nie minimum. Policz rzeczywisty zapas, narzędzia siostrzane i zablokowane gniazda, a następnie uzyskaj opcje magazynu od producenta.
Każda przechowywana paleta potrzebuje też mocowania. Puste stanowisko w regale to niewykorzystany kapitał. Kolumna 400 mm lub 500 mm z imadłami jest znaczącą pozycją kosztową, jeśli kupujesz osobny przyrząd do każdej palety. Wiele zakładów o zróżnicowanej produkcji umieszcza zamiast tego płytę punktu zerowego na każdej powierzchni palety. Imadła, bloki z jaskółczym ogonem i gniazda mogą wtedy trafiać na dowolną paletę bez nowej kolumny dla każdego numeru części.

Wymienione płyty pneumatyczne NEXTAS mają rozstaw trzpieni ściągających 52 mm lub 96 mm. Orientacyjna wartość zasilania zwalniania około 6 bar pochodzi ze wcześniejszych wytycznych i nie została niezależnie zweryfikowana jako ciśnienie katalogowe. Wymagane ciśnienie, ciśnienie przy płycie i obwód zwalniania potwierdź na rysunku wybranego modelu. Katalog opisuje mechaniczne samoblokowanie ze zwalnianiem pneumatycznym. Sprawdź wybrany rysunek, mechaniczne utrzymanie i zachowanie przy utracie powietrza w rzeczywistym obwodzie; sam mechanizm nie dowodzi bezpiecznego stanu gniazda. Deklarowany zakres siły mocowania wymienionych modeli wynosi od 9 000 N do 40 000 N. Nie jest to to samo co siła wciągania lub blokowania. Korzystaj z karty wybranego modelu. Nie przypisuj najwyższej wartości małej płycie. Zobacz stronę pneumatycznych płyt punktu zerowego oraz poradnik szybkiej wymiany w automatyzacji w sprawie interfejsu, a nie wyceny regału palet.
NEXTAS nie określa ceny magazynu narzędzi obrabiarki ani regału producenta oryginalnego wyposażenia (OEM). Uzyskaj oferty od producenta maszyny. Dodaj stanowiska mocowania i płyty punktu zerowego, aby porównanie obejmowało pełny koszt.
Czy sterownik potrafi pominąć problematyczną paletę?
Zatwierdzona sekwencja sterowania producenta określa sposób wymiany palet oraz wymagane kontrole osłon i stanów maszyny. Oceń reakcję na pustą paletę, błąd narzędzia, nieudane dokowanie i utratę potwierdzenia mocowania. Maszyna, która bezpiecznie czeka po błędzie, może wymagać autoryzowanej osoby przed restartem.
Magazyn potrzebuje czegoś więcej niż kodu wymiany. Oprogramowanie gniazda musi znać załadowaną paletę, zatwierdzony program i narzędzia z pozostałą trwałością. Jeśli paleta 4 wymaga zużytego narzędzia i w magazynie nie ma siostrzanego, gniazdo powinno odłożyć tę paletę i wywołać paletę 5. Powinno też poinformować dzienną zmianę o przyczynie błędu.
Za tę logikę odpowiada dostawca maszyny lub automatyzacji. NEXTAS nie dostarcza sterowników gniazd OEM i nie jest powiązany z tymi markami. Zapytaj producenta maszyny o odpowiedzialność za dane trwałości narzędzi, identyfikatory palet i obsługę błędów. Sygnał mocowania w punkcie zerowym jest kontrolą procesu. Nie jest funkcją bezpieczeństwa, chyba że wynika to z kompletnego projektu bezpieczeństwa.
Przed pracą weekendową sprawdź krótką listę:
- Czy każda paleta w kolejce ma materiał, sprawdzony program i znany identyfikator przyrządu?
- Czy pozostała trwałość narzędzi, także siostrzanych, pokrywa kolejkę?
- Co nastąpi po złamaniu narzędzia: przerwanie cechy, odłożenie palety, rozpoczęcie następnego poprawnego zlecenia?
- Kto i skąd może skasować alarm?
Bez tych odpowiedzi nawet regał 16-paletowy zatrzyma się przy pierwszym błędzie. Sprzęt nie pominie zlecenia, którego oprogramowanie nie umie zidentyfikować.
Wyceń dodatkowe wyposażenie zamiast godzin z broszury
Nie zaczynaj od broszurowego wskaźnika wykorzystania. Porównaj dodatkowe elementy wymagające wyceny: przyrządy, pojemność magazynu narzędzi, sprzęt magazynu obrotowego lub piętrowego i oprogramowanie gniazda. Tabela wskazuje te pozycje. Nie jest studium klienta ani cennikiem NEXTAS.
Wyłącznie porównanie planistyczne. Komórki wskazują wyposażenie i korzyść z dodatkowych nakładów.
| Pozycja oferty | Przykład dwupaletowy | Przykład 12-paletowy |
|---|---|---|
| Bufor nocny | Jedna przygotowana paleta | Kolejka w magazynie obrotowym lub regale, jeśli wystarczy trwałości narzędzi |
| Dodatkowe wyposażenie do wyceny | Dwa przyrządy, standardowy magazyn narzędzi | Regał, duży magazyn narzędzi, 12 stanowisk, oprogramowanie gniazda |
| Korzyść z dodatkowego nakładu | Brak załadunku wewnątrz maszyny na zmianie dziennej | Dłuższa kolejka pracy bez nadzoru |
Zastosuj obliczenie bufora nocnego z części o regale: czas skrawania razy liczba przygotowanych palet. Obok zapisz ograniczenia wiórów, sond i narzędzi. Nie przeliczaj tej liczby na roczny przychód bez wycenionego wyposażenia i badania czasu.
Jeśli magazyn nadal wygląda taniej niż druga maszyna z drugą zmianą, analizuj dalej. Jeśli same dodatkowe przyrządy i magazyn 240-gniazdowy kosztują więcej niż druga maszyna dwupaletowa, zatrzymaj się i porównaj tę drogę według tego samego badania czasu. Poradnik automatyzacji pojedynczej maszyny pomaga, gdy pierwszym gniazdem jest jedna maszyna, a nie FMS całego zakładu.
Powierzchnia hali: jeden regał piętrowy czy trzy maszyny

Najpierw porównaj obrysy projektowe. Trzy maszyny dwupaletowe wymagają trzech stref maszyny, wiórów i załadunku; magazyn obrotowy 6-paletowy i regał piętrowy 12–16-paletowy mają różne obrysy. Na każdym rysunku uwzględnij osłony, dostęp serwisowy, wózki widłowe i stanowisko załadunku. Wydajność porównaj osobno: jedno wrzeciono z magazynem nie staje się trzema dlatego, że regał jest wysoki.
Równa liczba godzin nie jest automatyczna. Trzy maszyny mogą jednocześnie skrawać trzy różne materiały. Jedna maszyna z magazynem wykonuje jeden program naraz. Gdy wąskim gardłem jest oczekiwanie wrzeciona przy stabilnej rodzinie części, regał może dać więcej niż druga niewykorzystana frezarka. Gdy problemem są trzy niezależne procesy, regał ich nie połączy.
Mierz oczekiwanie według maszyny i przyczyny. Potem porównaj metry kwadratowe. Nie traktuj obrysu z broszury jako projektu hali.
Który układ pasuje do Twojego zakładu?
Zacznij od średniego czasu skrawania na powierzchni palety. Potem sprawdź wielkość partii i dostępność wykwalifikowanego ustawiacza.
Skłaniaj się ku dwupaletowemu APC, gdy:
- Skrawanie na powierzchni palety trwa 45–120 minut lub dłużej. Jedna osoba może w tym czasie załadować paletę zapasową.
- Wykonujesz powtarzalne partie na dwóch dedykowanych przyrządach. Nie potrzebujesz 12 różnych ustawień czekających w regale.
Przy ograniczonym budżecie nadal poproś producenta o zachowanie interfejsu do późniejszego magazynu. Nie zakładaj, że modernizacja będzie tania.
Skłaniaj się ku magazynowi wielopaletowemu, gdy:
- Zlecenia obejmują 1–20 sztuk, a przezbrojenia wymagają obecnie demontażu na stole. Dedykowane palety w regale pozwalają go pominąć.
- Paleta kończy pracę po 5–25 minutach. Jedna zapasowa kończy się krótko po zamknięciu zakładu. Pomnóż czas skrawania przez liczbę przygotowanych palet i porównaj z oczekiwaną nocą. Przy 5 minutach 18 palet daje około 1.5 godziny. Przy 25 minutach 18 palet daje około 7.5 godziny.
- Nie możesz obsadzić drugiej zmiany, ale możesz zatrudnić jednego dziennego ustawiacza do załadunku regału.
Jeśli następnym krokiem jest połączenie dwóch lub trzech maszyn jedną listą zleceń, wybór wykracza poza układ dwupaletowy. Zakres oprogramowania sprawdź w teście gotowości do FMS oraz na stronie produktu NEXTAS FMS . Te strony nie zastępują sterownika gniazda producenta maszyny.
Wyślij czasy cykli, strukturę zleceń i zdjęcia przyrządów
NEXTAS może ocenić stronę mocowania: powierzchnie palet, płyty punktu zerowego, imadła i przenoszenie zleceń poza stół. Ten artykuł nie pozwala nam zatwierdzić regału OEM, magazynu narzędzi ani programu gniazda. Wyślij poniższe dane, aby oferta dotyczyła tej samej maszyny.
- Maszyny: liczba, model, wielkość stołu lub palety oraz obecna pojemność magazynu narzędzi. W nieustalonych polach wpisz „nieznane”.
- Czas: czas skrawania na powierzchni palety dla 20 głównych zleceń. Zapisz oczekiwanie według przyczyny: załadunek, przezbrojenie, narzędzia, wióry, kontrola.
- Struktura produkcji: aktywne numery części, wielkość partii oraz możliwość pozostawienia przyrządów na paletach.
- Cel nocny: oczekiwana liczba godzin po zamknięciu i osoba mogąca zareagować na alarm.
- Interfejs: zdjęcia lub rysunki obecnych imadeł, kolumn i płyt o rozstawie 52 mm lub 96 mm.
Poproś o układ powierzchni palety, model płyty i listę otwartych pytań. Producent maszyny nadal odpowiada za transport i dokowanie palet, opcje magazynu narzędzi i oprogramowanie gniazda. Właściciel procesu musi potwierdzić usuwanie wiórów, sondowanie i kontrolę pierwszej sztuki przy rzeczywistej strukturze produkcji.
Pytania przed ustaleniem liczby palet
Czy dwupaletowy APC wystarczy do pracy bez operatora?
Jedna dodatkowa przygotowana paleta dodaje swój zmierzony czas cyklu; 20 minut lub dwie godziny to hipotetyczne przykłady. Jest to szacunek kolejki, a nie zgoda na pracę bez nadzoru. Przed takim uruchomieniem odbierz kompletne gniazdo: osłony, utrzymanie ładunku, trwałość narzędzi, wióry, kontrolę, reakcje na błędy, stany bezpieczne i autoryzowany restart.
Ile palet powinien na początek kupić zakład z 1–3 maszynami?
Nie ma stałej liczby. Zsumuj zmierzone czasy cykli zleceń, które rzeczywiście trafią do kolejki, i porównaj wynik z docelowym czasem bez nadzoru. Sprawdź narzędzia, przyrządy i budżet tych zleceń. Uzgodnij liczbę palet z producentem, a przed pracą bez nadzoru odbierz kompletne gniazdo, reakcje na błędy i plan restartu.
Czy magazyn 12-paletowy wymaga 240 gniazd narzędziowych?
240 gniazd to liczba hipotetyczna, a nie wymaganie dla 12 palet. Sporządź rzeczywistą listę narzędzi wspólnych, przypisanych do zleceń i siostrzanych. Uwzględnij narzędzia ponadgabarytowe i zablokowane gniazda, a następnie poproś o wycenę opcji magazynu według tej listy.
Czy można później dołączyć magazyn palet do maszyny dwupaletowej?
Czasami, jeśli maszynę zamówiono z interfejsem automatyzacji, wolnymi sygnałami I/O i odpowiednim miejscem. Późniejszy regał nie jest dodatkiem bez przeróbek. Zanim uznasz dwie palety za tani pierwszy krok, zapytaj producenta o zakres obecnych opcji.
Co NEXTAS może ocenić w tym wyborze?
Mocowanie na powierzchni palet, płyty punktu zerowego, imadła i przenoszenie przyrządów poza stół. Wyślij powyższe dane. Producent maszyny nadal odpowiada za regał, magazyn narzędzi i oprogramowanie gniazda. NEXTAS nie jest powiązany z producentami sterowników gniazd OEM.
Ocena bufora palet
Wyślij dane palet do oceny mocowania
Wyślij powyższe dane i wskaż rozważany układ: dwupaletowy, obrotowy 6-paletowy lub magazyn na regale piętrowym. NEXTAS może ocenić interfejs mocowania, rodzinę płyt i otwarte pytania dotyczące przyrządów do oferty.
Omów układ palet