Temel yanıt
Takım kolonu, bir taban üzerinde birden fazla fikstür yüzeyini bir araya getirir. Makine ve parça ailenizle başlayın; ardından takımlar, yükleme ve kontrol için gereken erişimi sağlayan yüzeyleri seçin.
Bu rehberle kolon biçimlerini, montaj seçeneklerini ve standart modelleri karşılaştırın. Yüklü zarf ve makinenin yük sınırları, hücrenizde çalışabilecek yerleşimi belirler.
Kolonla değil, makineyle başlayın
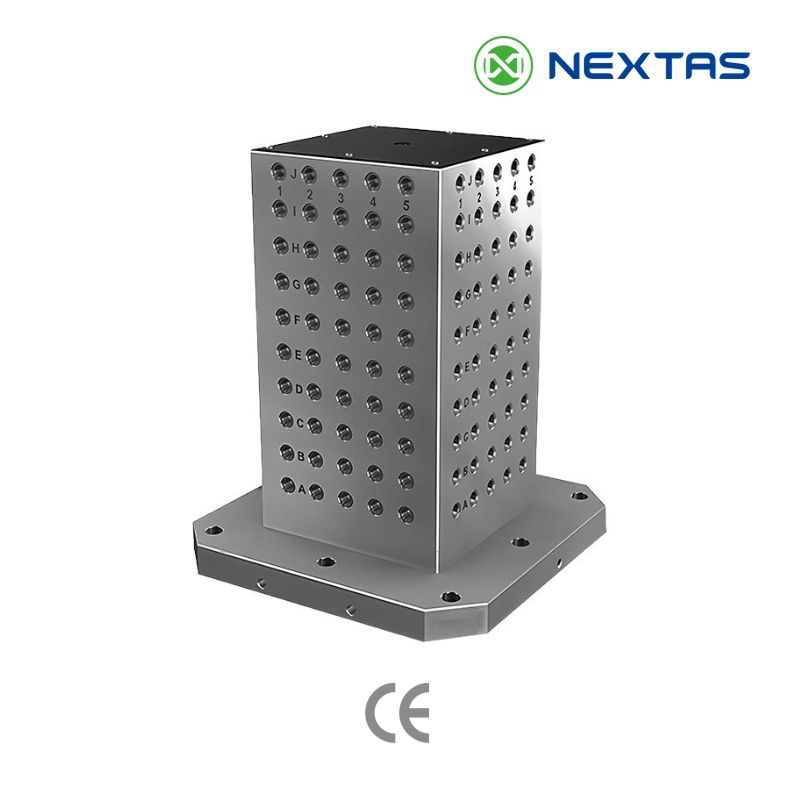
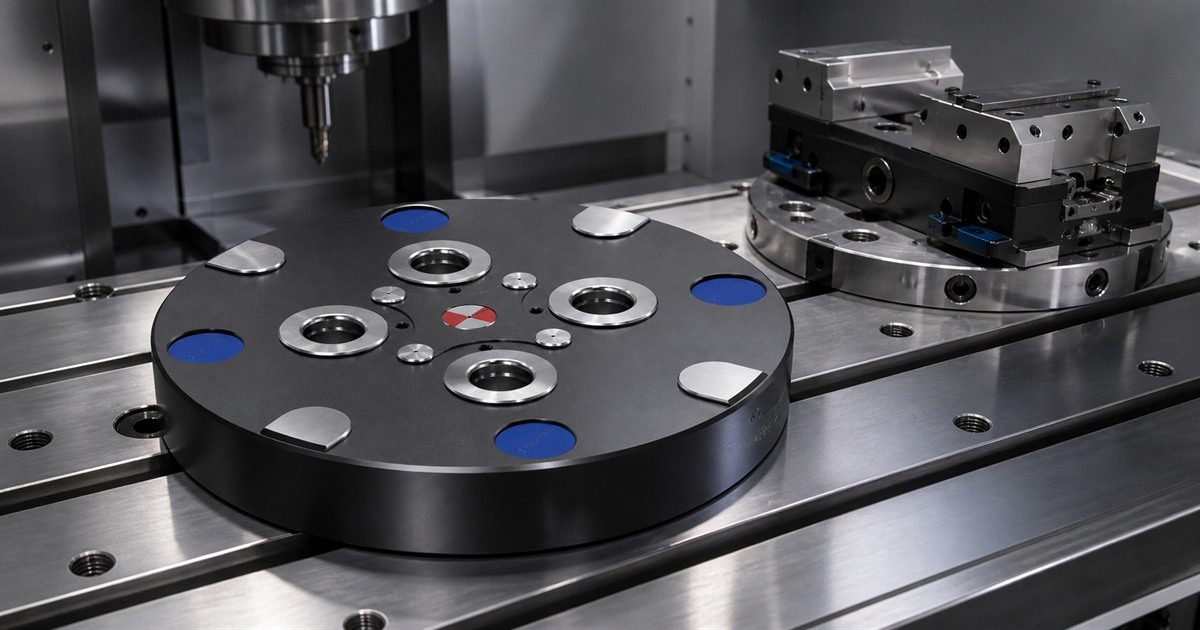
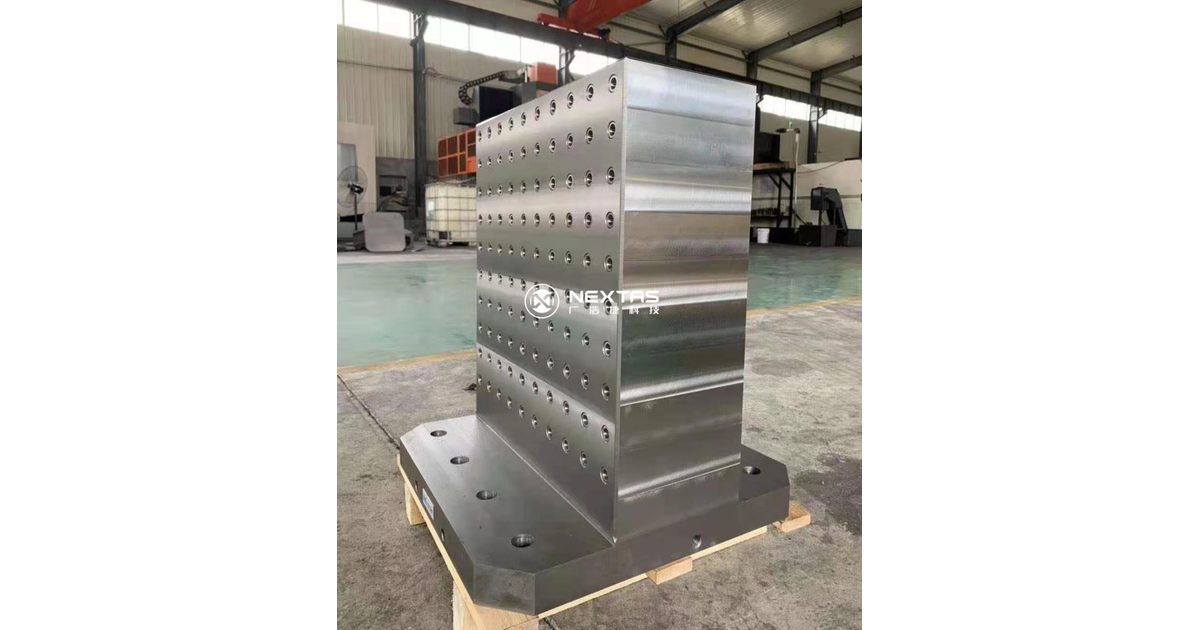
CNC takım kolonu, fikstürler ve parçalar için çok yüzeyli bir tabandır. Kolon bir HMC paletine, döner tablaya, makine tablasına veya onaylı başka bir adaptöre oturabilir. Kendi başına daha fazla kullanılabilir kapasite yaratmaz. Makine, komple montajı taşıyabilmeli, döndürebilmeli ve ona ulaşabilmelidir.
Model seçmeden önce makine üreticisinden tabla veya palet resmini isteyin. Konumlandırma öğelerini, cıvata düzenini, kullanılabilir montaj derinliğini ve bağlantı elemanı sınırlarını kaydedin. İzin verilen tabla veya palet yükünü ekleyin. Üretici bir ağırlık merkezi sınırı veriyorsa bu kuralı proje dosyasında tutun.
Ardından her hareket sınırını toplayın. X, Y ve Z stroklarını, döner çapı veya salınımı, iş mili alın konumunu, takım tutucu boyunu, kapı açıklığını, palet değiştirici yolunu ve çalışma bölgesine yakın prob veya soğutma elemanlarını kullanın. Takımsız ve parçasız bir katalog dış hattı, boşluk incelemesi değildir.
| Girdi | Neyin kaydedileceği | Neyin önlendiği |
|---|---|---|
| Tabla veya palet | Resim, konumlandırma öğeleri, cıvatalar ve kullanılabilir yüzey | Konumlandıramayan veya bağlayamayan bir adaptör |
| Eksenler ve dönüş | Stroklar, salınım, indeks konumları ve değiştirici yolu | Kısıtlı bir alana giren yüklü yüzey |
| İş mili ve takımlar | Alın, tutucu, freze, prob ve yaklaşma açıları | Sığan ama ulaşılamayan bir parça |
| Yük kuralı | Kütle, denge ve ağırlık merkezi sınırları | Yalnızca boş kolona dayanan bir onay |
En yüksek yüzey sayısını değil, kullanılabilir yüzeyleri seçin
Kare kolon dört geniş kenar verir. Altıgen veya sekizgen kolon daha fazla kenar verir, ancak aynı genel zarfta her yüzey daha dardır. Parçalar dar olduğunda ve takım her istasyona ulaştığında daha fazla yüzey yardımcı olabilir. Fikstürler, bağlama elemanları veya parçalar sonraki yüzeye taştığında zarar verebilir.
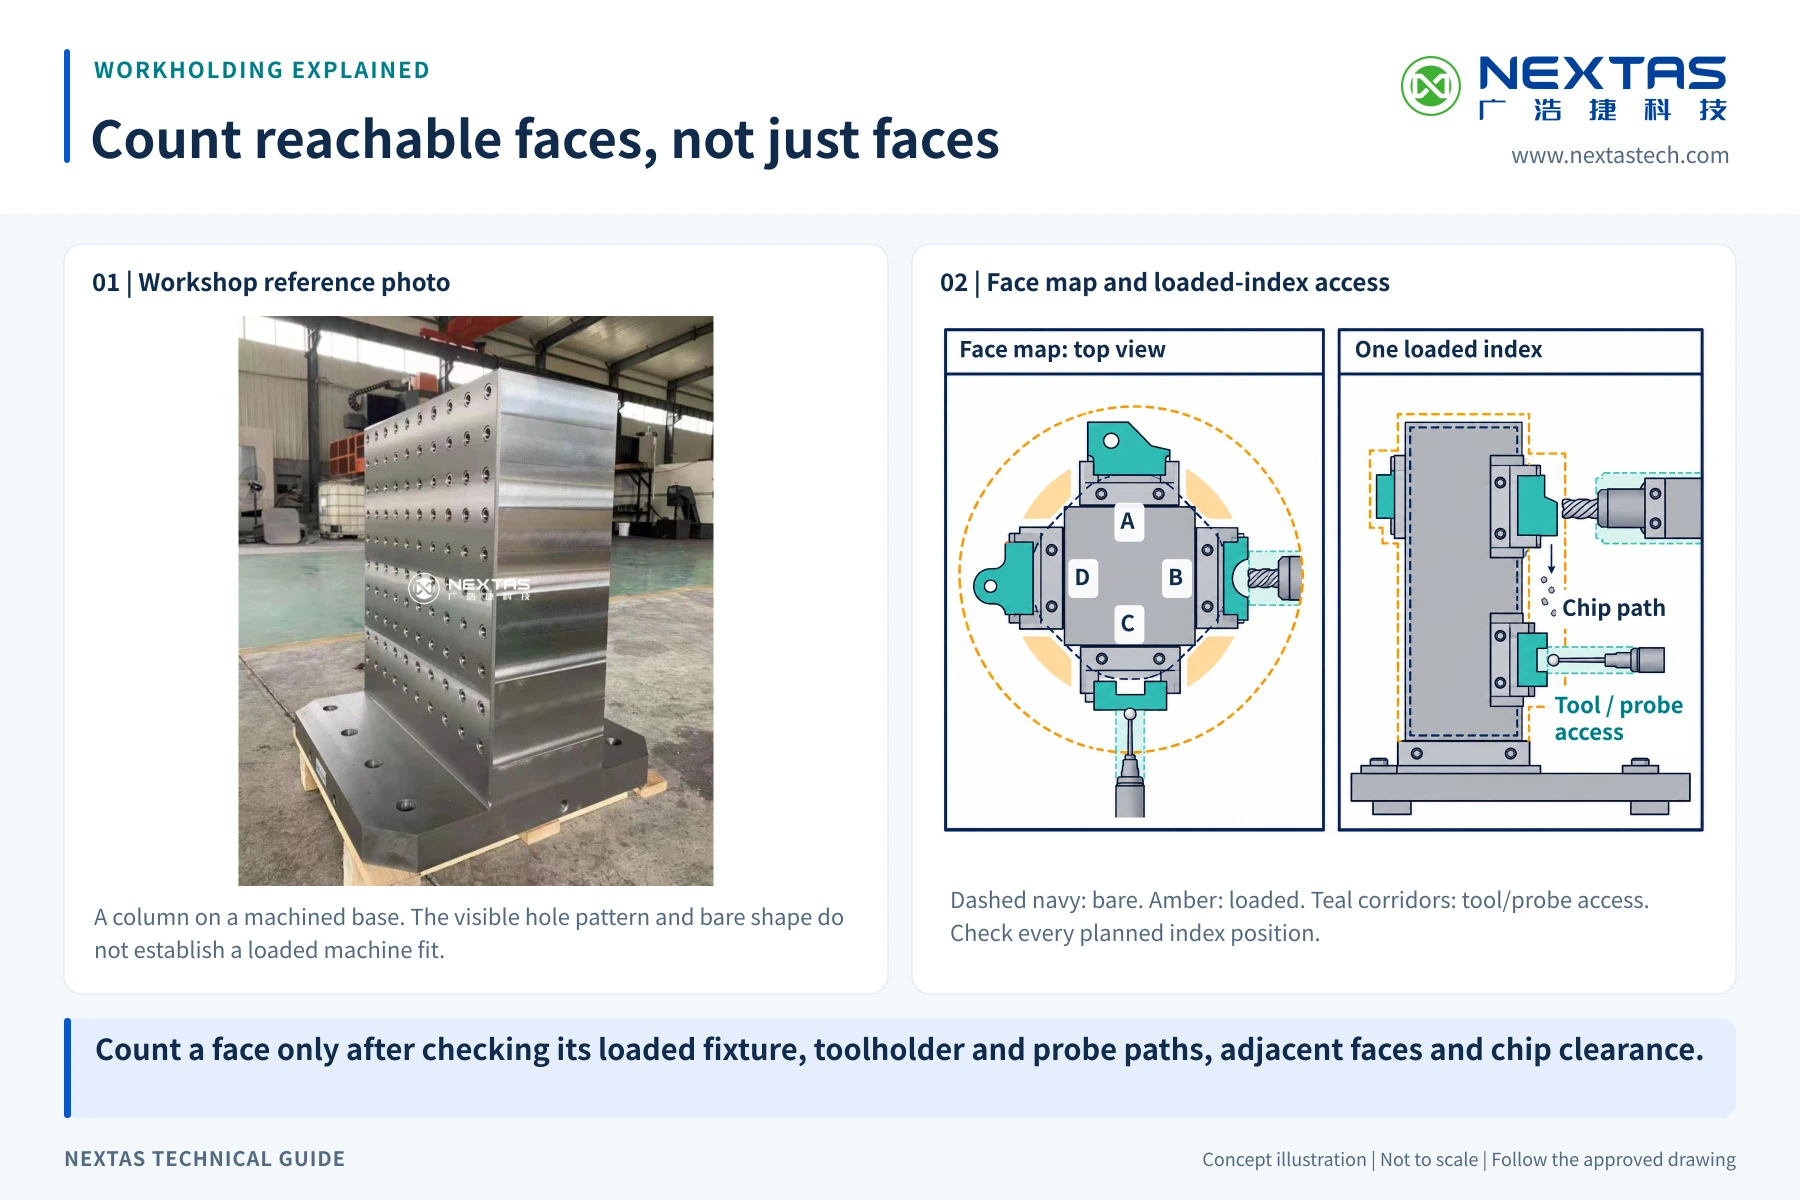
Şekli seçmeden önce bir yüzey haritası çıkarın. Gerçek parçayı, fikstürü, bağlamayı ve takım yaklaşmasını önerilen her yüzeye koyun. O yüzeydeki kesme işlemini ve kullanılan referansı işaretleyin. Operatörün cıvatalara nereden ulaştığını, talaşın nereye düştüğünü ve probun nereden girmesi gerektiğini gösterin. Bir yüzeyi iş mili, kapı veya komşu fikstür kapatıyorsa onu kullanılabilir kapasite saymayın.
Denge de önemlidir. Bir taraftaki ağır fikstür, yüklü ağırlık merkezini kaydırabilir. Parçalar kolondan farklı aşamalarda ayrılabilir, bu yüzden yük çevrim sırasında değişebilir. Makine üreticisinin kurallarını kullanın ve yalnızca tam yüklü başlangıç görüntüsünü değil, planlanan en kötü durumu inceleyin.
Standart modelleri önce eleme için kullanın, sonra makinenizde doğrulayın
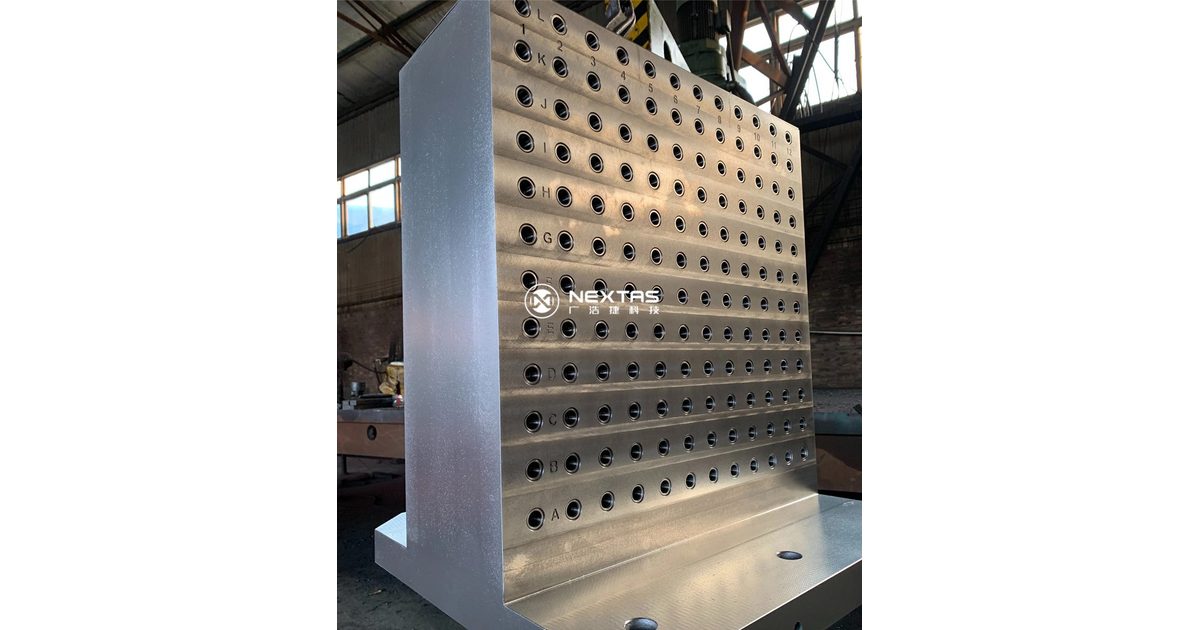
Yerleşime başlamak için özel bir kolon resmi gerekmez. Aşağıdaki tablodaki yedi standart model karşılıklı yüzey ölçüsünü, tabanı, yüksekliği, listelenen iş parçası yüksekliğini ve ağırlığı zaten gösterir; önce ölçüye göre kısa liste çıkarabilirsiniz. Seçtiğiniz modeli makineniz, parçalarınız ve fikstür planınızla karşılaştırın.
NEXTAS ürün sayfası aşağıdaki yedi modeli listeler. Karşılıklı yüzey ölçüsü, karşıt yüzeyler arasındaki mesafedir. «Maks. iş parçası yüksekliği», tam o model için listelenen değerdir; parçanın, fikstürün ve takımın makinenizde boşlukta kaldığını kanıtlamaz. Ağırlık, listelenen boş kolon değeridir. Makine sınırını kontrol etmeden önce sipariş edilen her adaptörü ve yüklü her öğeyi ekleyin.
| Kesin model | Şekil | Karşılıklı yüzey | Taban | Yükseklik | Listelenen iş parçası yüksekliği | Ağırlık |
|---|---|---|---|---|---|---|
| NT-TCS250P400V2 | Kare | 250 mm | 250 mm | 400 mm | 320 mm | 100 kg |
| NT-TCS300P400V2 | Kare | 300 mm | 300 mm | 400 mm | 300 mm | 130 kg |
| NT-TCS350P400V2 | Kare | 350 mm | 350 mm | 400 mm | 280 mm | 170 kg |
| NT-TCH320P600V2 | Altıgen | 320 mm | 300 mm | 600 mm | 480 mm | 220 kg |
| NT-TCH400P600V2 | Altıgen | 400 mm | 350 mm | 600 mm | 450 mm | 290 kg |
| NT-TCO360P600V2 | Sekizgen | 360 mm | 350 mm | 600 mm | 450 mm | 285 kg |
| NT-TCO450P600V2 | Sekizgen | 450 mm | 400 mm | 600 mm | 420 mm | 360 kg |
Açıkça çok büyük, çok yüksek veya çok ağır modelleri elemek için bu tabloyu kullanın. Son seçim hâlâ seçilen resmi, gerçek makine arayüzünü ve yüklü zarfı gerektirir. Standart bir ölçü her makineye uymaz.
Her arayüzde bağlamayı ve konumlandırmayı açık yazın
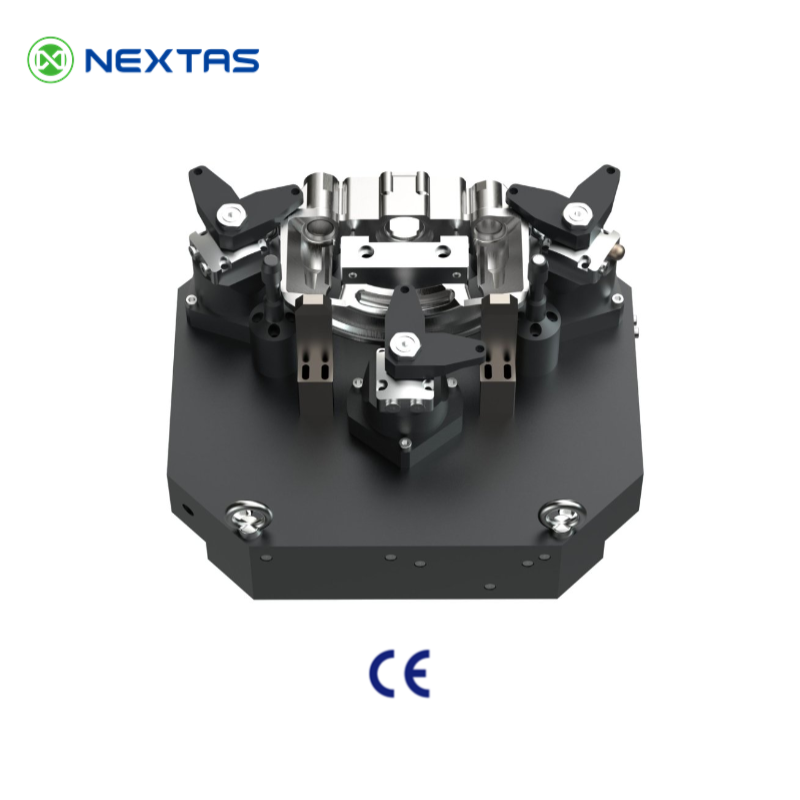
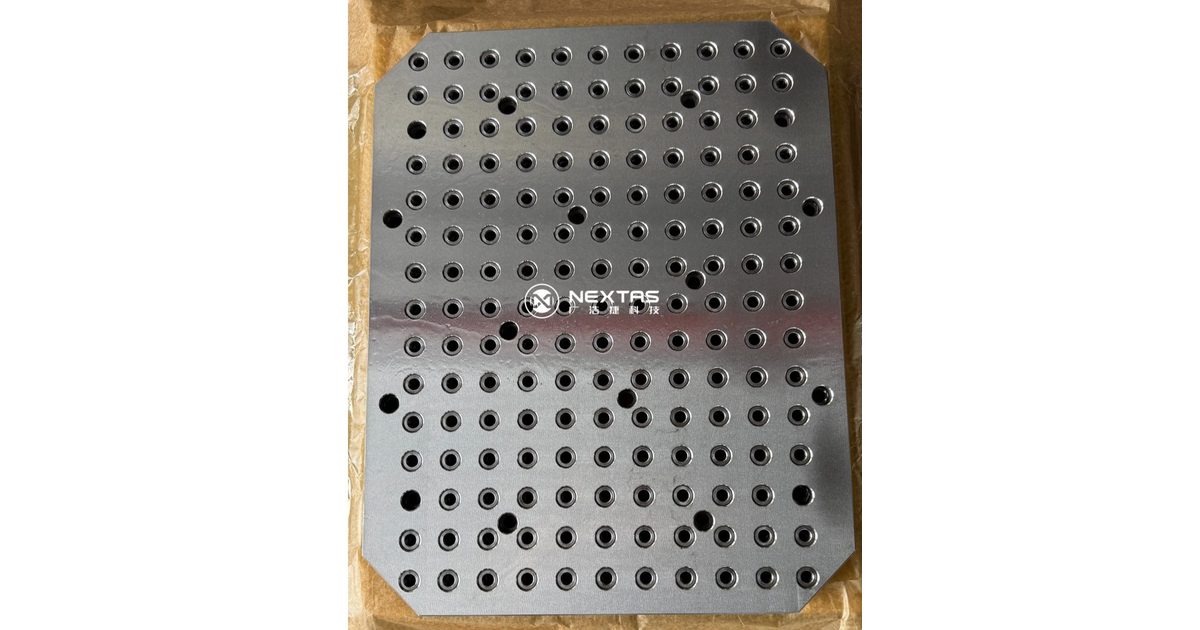
Taban cıvataları ile yüzey delikleri ayrı belirtilmezse kolon tablaya oturabilir, fakat fikstür yüzeyde hâlâ konumlanmayabilir. Kolonun iki arayüzü vardır: makine tarafındaki tabana bağlanır ve fikstürler kolon yüzeylerine bağlanır. Bunları resim setinde ayrı tutun. Her arayüzde hem bağlama yöntemini hem konumlandırma yöntemini belirtin. Taban için cıvata ölçüsünü, konumlandırma öğesini, temas yüzeyini, yönü ve varsa adaptörü veya sıfır nokta alıcısını adlandırın. Her yüzey için hangi deliklerin konumlandırdığını, hangilerinin sıktığını ve hangilerinin yalnızca boşluk sağladığını adlandırın. İkisi de açıksa uyumu kontrol etmek ve mevcut bağlamaları veya alıcıları yeniden kullanmak daha kolaydır.
Ürün aralığı düz delmeyi, hassas delikle konumlandırmayı ve T-kanalla konumlandırmayı destekler. Bunlar yerleşim seçimleridir, kalite dereceleri değildir. Düz delme sabit bir fikstür planına uyabilir. Hassas delikler adlandırılmış referans noktaları verebilir. T-kanallar, fikstür konumları değiştiğinde daha fazla hareket sağlayabilir. Doğru seçim, fikstürün nasıl takılacağına, söküleceğine ve kontrol edileceğine bağlıdır.
Bir arayüzü yalnızca adıma göre onaylamayın. Delik çapı, tolerans, derinlik, diş, kenar mesafesi, pim ilişkisi ve referans bildirimi önemli olabilir. Mevcut bir fikstür veya sıfır nokta sistemi yeniden kullanılacaksa resmini veya ölçülmüş arayüzünü gönderin ve tedarikçiden eşleşmeyi bir onay resminde işaretlemesini isteyin.
Yüklü zarfı ve yük tablosunu oluşturun
Kolon ağırlığı, yük tablosunun yalnızca ilk satırıdır. Taban adaptörünü veya paleti, alıcıları, fikstür plakalarını, mengeneleri, bağlamaları, destekleri, parçaları, bağlantı elemanlarını, hortumları ve rakorları ekleyin. Her büyük öğenin kütlesini ve yerini belirtin. Makine üreticisi isterse tam takımın ağırlık merkezini gösterin.
Şimdi her indeks konumu için bir zarf oluşturun. En uzun parçayı, en geniş bağlamayı ve en yüksek fikstürü dahil edin. Takım tutucuları, prob saplarını ve iş mili alnını ekleyin. Yalnızca son kesme konumunu değil, yaklaşma ve çıkış yolunu da kontrol edin. Yükleme, tork aletleri, talaş boşaltma ve bakım erişimini de kontrol edin.
Kolon bir palet değiştiriciden geçiyorsa o yolu dahil edin. Kapı, kaldırma ve transfer sınırları kesme bölgesinden daha dar olabilir. Kolon döner tablada kalıyorsa kabloları, hortumları ve yakındaki koruyucuları planlanan tam dönüş boyunca kontrol edin. Saha entegratörü veya makine üreticisi tam hareketi ve yük durumunu onaylamalıdır.
Her yüzeye bir iş ve bir referans verin
Açık bir yüzey planı teklifi ve kabul testini çok kolaylaştırır. Yüzeyleri A, B, C diye etiketleyin. Her yüzey için parça numarasını, operasyonu, fikstürü, referansı, bağlama yönünü, takım yaklaşmasını ve kontrol öğesini listeleyin. İki yüzey farklı işler taşıyorsa her ikisi için en kötü takım ve parça zarfını gösterin.
Talaş ve soğutma yollarını da planlayın. Konumlandırma yüzeyinin yanında talaş toplayan bir cep temizlik adımı ister. Hortum veya nozul indekslemeyi kapatmamalıdır. Bir fikstür tahliye yolu veya kapak gerektirebilir. Bu ayrıntılar boş kolonla kanıtlanamaz; onları fikstür ve proses incelemesine alın.
Kolon biçimlerini ve hazırlanmış yüzeyleri görün
Takım kolonu gövdelerinin ve hazırlanmış fikstür yüzeylerinin 30 saniyelik dikey atölye görünümü.
YouTube’da izle
Tedarikçi muayenesini makine kabulünden ayırın
Üretimden önce tedarikçinin hangi öğeleri muayene edeceğini kararlaştırın. Onaylı genel yerleşim resmiyle başlayın. Taban temasını, montaj öğelerini, yüzey referanslarını, kritik delik konumlarını ve prosesiniz için önemli her fikstür konumlandırma öğesini işaretleyin. Her öğenin yanına yöntemi, numune kapsamını ve kabul sınırını yazın.
Malzeme veya ısıl işlem kayıtlarını yalnızca siparişin parçasıysalar isteyin. NEXTAS ürün sayfası HT250 ve QT500 malzeme yollarını ve gerilim giderme tavını listeler, ancak bir atölye fotoğrafı hangi yolun kullanıldığını gösteremez. Satın alma siparişi ve izlenebilir kayıt, teslim edilen parçaya neyin uygulandığını belirtmelidir.
Giriş muayenesi, alınan kolonun siparişle eşleştiğini doğrular. Saha kabulü tam yüklü sistemi kontrol eder. Onu gerçek palete veya tablaya monte edin. Bağlantı elemanı erişimini ve kararlaştırılan konumlandırma yöntemini doğrulayın. Planlanan her ekseni ve indeks konumunu, makine üreticisinin prosedürüne göre güvenli bir deneme hızında hareket ettirin. Takım, iş mili, prob, fikstür, parça, kapı ve değiştirici boşluğunu kontrol edin.
Ardından proje referanslarını kararlaştırılan aletler ve yöntemle ölçün. Kolon sökülüp yeniden oturtulacak şekilde tasarlandıysa tekrarlı oturtmayı plana alın. Parçalar birkaç yüzeye yükleniyorsa yüzeyden yüzeye veya operasyondan operasyona hatayı gösteren öğeleri muayene edin. Bu sayfa her makine için tek bir tolerans veya deneme sayısı vermez.
Tutmak istediğiniz makineyi ve parçaları söyleyin
Kolonun stroklarınızı da geçmesi ve plandaki en büyük parçayı tutması gerekir. Çalıştırmak istediğiniz makineyi ve parçaları söyleyin. Tabla resmi, parça listesi veya en büyük parça için bir fikstür kavramı elinizdeyse yerleşim konuşmasını hızlandırır. Tutmak istediğiniz bağlamaları veya sıfır nokta alıcılarını ve aklınızdaki yüzey sayısını belirtin.
Fiyat ve teslim süresi, kapsam ve miktar netleştikten sonra belirlenir.
Kolon yerleşimini seçmeden önce sorulacak sorular
Bir CNC takım kolonunun kaç yüzeyi olmalıdır?
En büyük yüzey sayısına göre değil, kullanılabilir yüzeylere göre seçin. Bir yüzey ancak parça, fikstür, takım, iş mili ve döner hareketin hepsine yer olduğunda yararlıdır. Dört, altı veya sekiz kenarlı bir yerleşim seçmeden önce gerçek parça ailesini her yüzeye yerleştirin.
Bir takım kolonu seçmeden önce hangi makine verileri gerekir?
Makine modelini, tabla veya palet resmini, cıvata ve konumlandırma desenini, eksen stroklarını, döner sınırları, iş mili ve takım zarfını, kapı ve değiştirici sınırlarını, izin verilen yükü ve makine üreticisinin ağırlık merkezi kuralını gönderin.
Standart bir NEXTAS takım kolonu her HMC tablasına uyar mı?
Hayır. Standart bir model adı tabla uyumunu kanıtlamaz. Onaydan önce seçilen kolon resmini tam tabla veya palet arayüzü, bağlantı elemanları, konumlandırma öğeleri, yük sınırı, eksen zarfı ve değiştirici yolu ile karşılaştırın.
Düz delme, hassas delikler veya T-kanallar arasında nasıl seçim yapmalıyım?
Seçim için fikstür planını kullanın. Düz delme sabit bir delik planını taşır. Hassas delikler tanımlı konumlandırma noktaları ekler. T-kanallar fikstüre daha fazla hareket sağlar. Onaylı resim, hangi öğelerin konumlandırdığını, sıktığını veya boşluk verdiğini belirtmelidir.
Bir takım kolonuyla hangi muayene kanıtı gelmelidir?
Gerekli kanıtı siparişe yazın. Onaylı bir resim, sipariş edildiyse malzeme veya ısıl işlem kayıtları ve kararlaştırılmış yöntemler ile sınırlar içeren, adlandırılmış taban, yüzey, delik ve konumlandırma öğelerinin muayene raporu buna dahil olabilir.
Bir takım kolonu kabul testi neyi kapsamalıdır?
Alınan donanımı onaylı resme göre kontrol edin, ardından yüklü montajı gerçek makinede deneyin. Montajı, eksen hareketini, takım erişimini, fikstür boşluğunu, bakım erişimini ve kararlaştırılan referans kontrollerini doğrulayın. Proje sınırlarını kullanın; bu sayfa evrensel bir kabul sınırı koymaz.