Przygotowanie poza obrabiarką
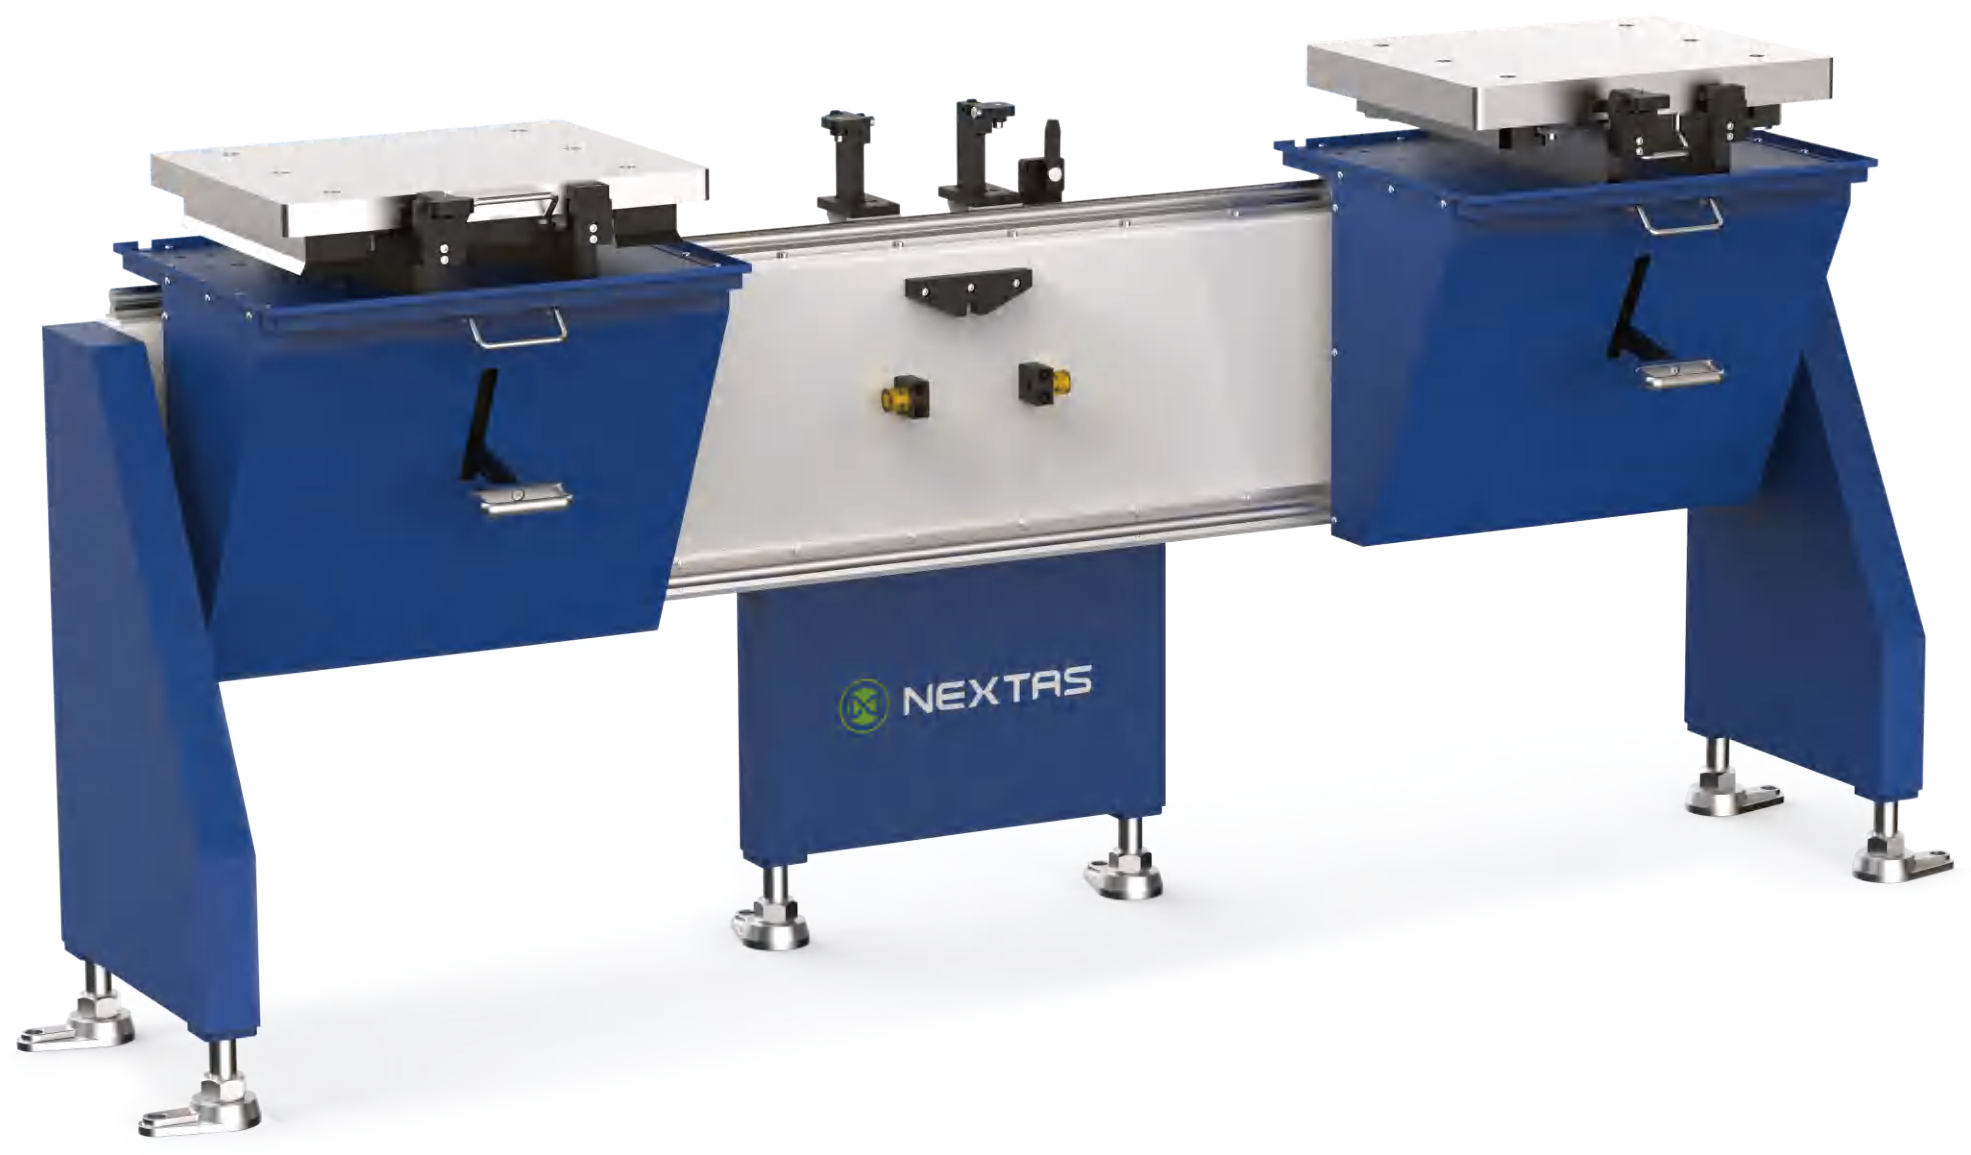
Dopasowane palety i trzpienie pozwalają przygotować kolejne zamocowanie poza strefą wrzeciona.
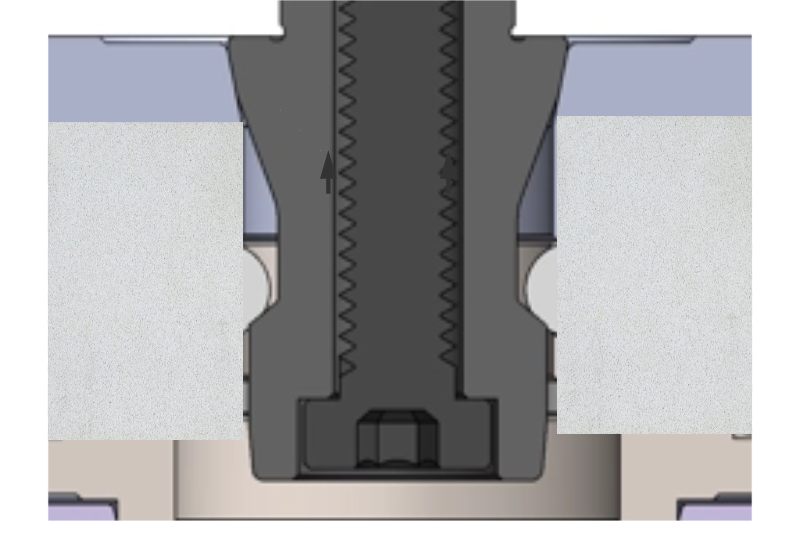
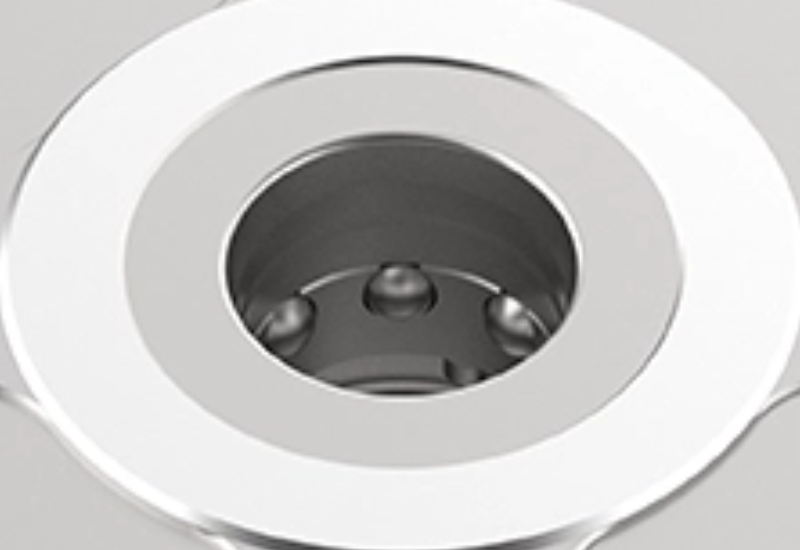
Moduł odbiorczy pozostaje na maszynie, a wymieniasz przyrząd lub paletę nad nim. Moduły NEXTAS można zabudować w indywidualnych płytach, kolumnach i przyrządach. Wybierz moduły pojedyncze lub bloki wielostanowiskowe zgodnie z dostępną przestrzenią, podparciem i przebiegiem wymiany.
Aby otworzyć katalog, podaj służbowy adres e-mail.
Gotowa płyta albo zwarty nośnik są już wybrane?
Najpierw złącze zwykłym językiem? Zobacz Czym jest punkt zerowy.
Dobierz moduły do planowanej wymiany; funkcje mechanizmu i obwodu sprawdź na rysunku wybranego wykonania.
Dopasowane palety i trzpienie pozwalają przygotować kolejne zamocowanie poza strefą wrzeciona.
Porównaj pojedyncze moduły oraz bloki dwu-, cztero- i sześciostanowiskowe z geometrią i obciążeniem przyrządu.
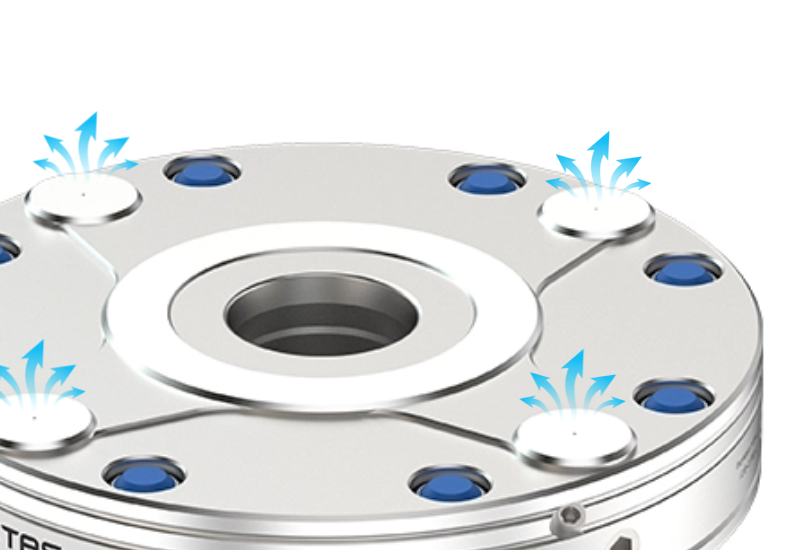
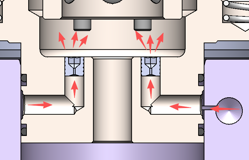
Doprowadzenie od dołu lub z boku ułatwia zabudowę w podstawie; dostępność zależy od wybranego modułu.
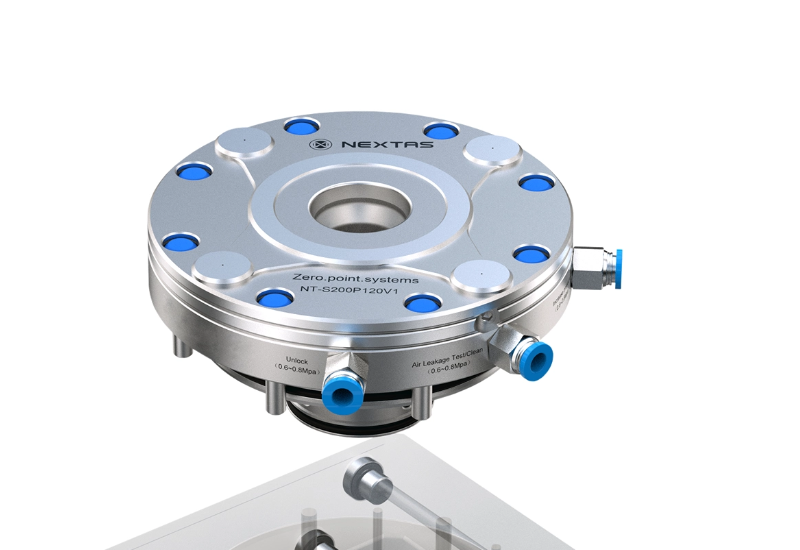
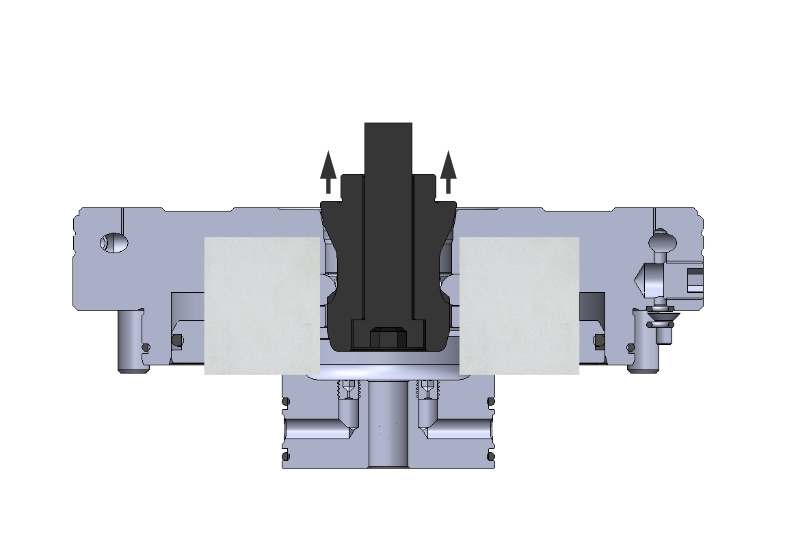
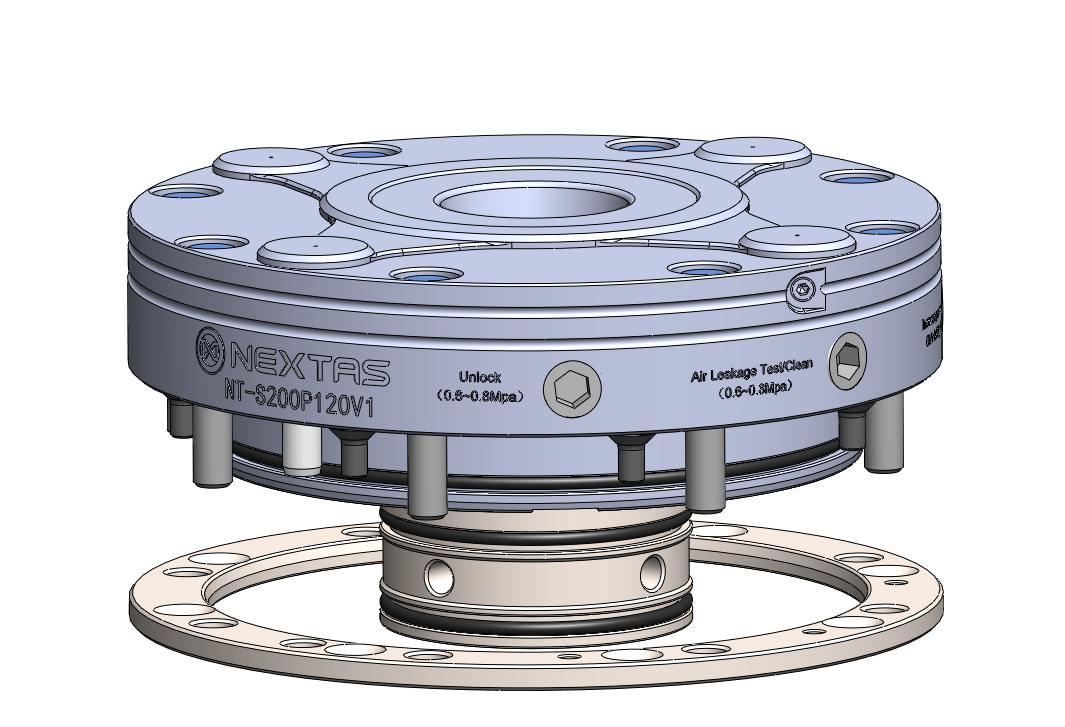
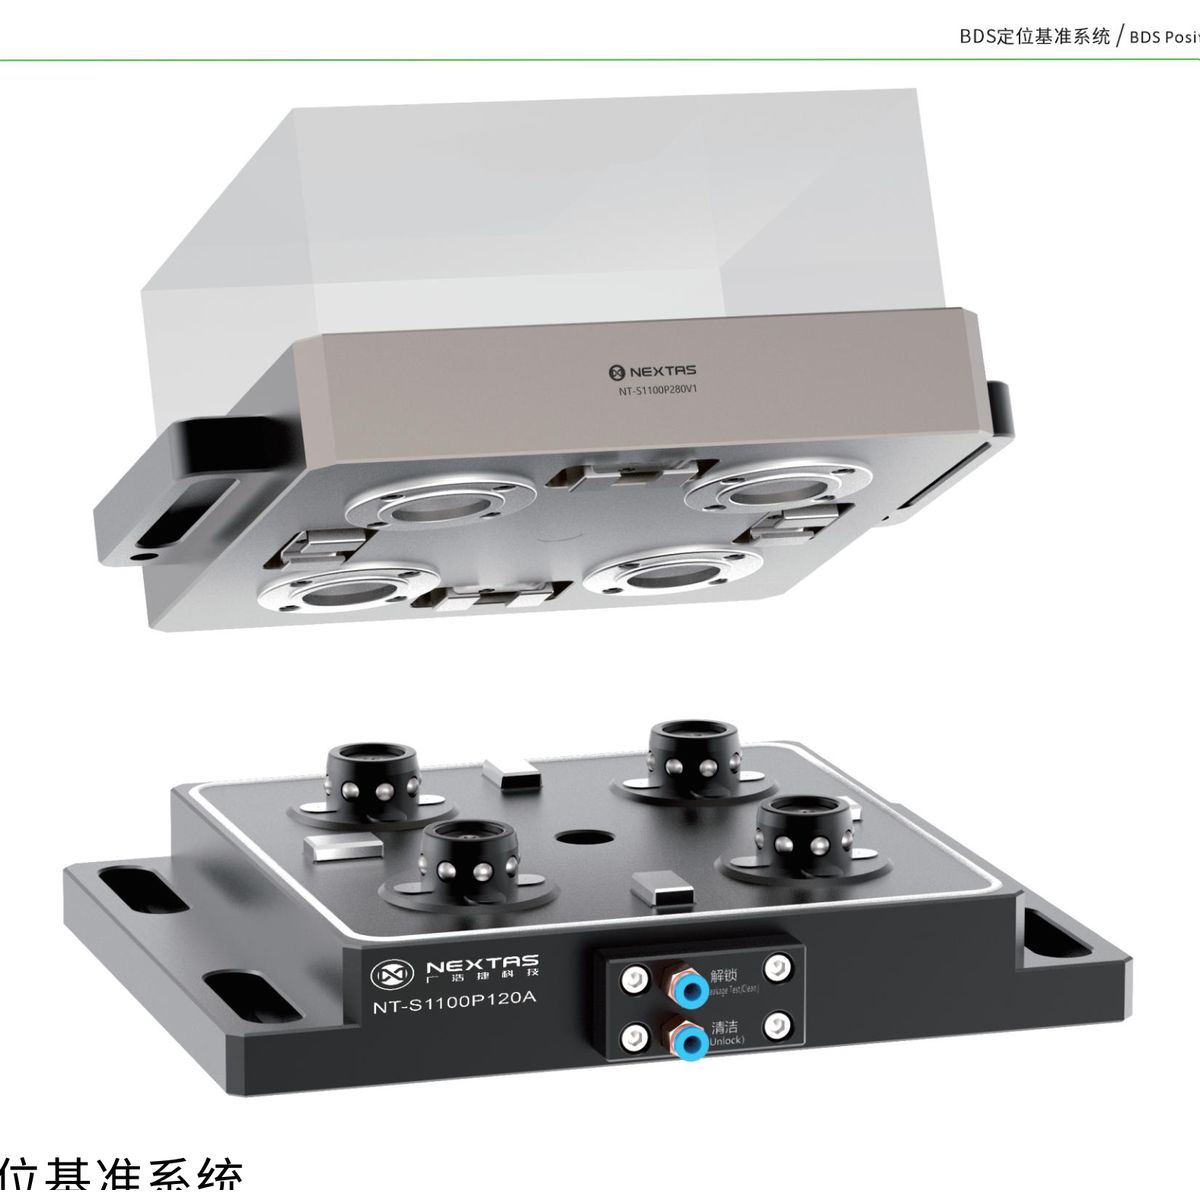
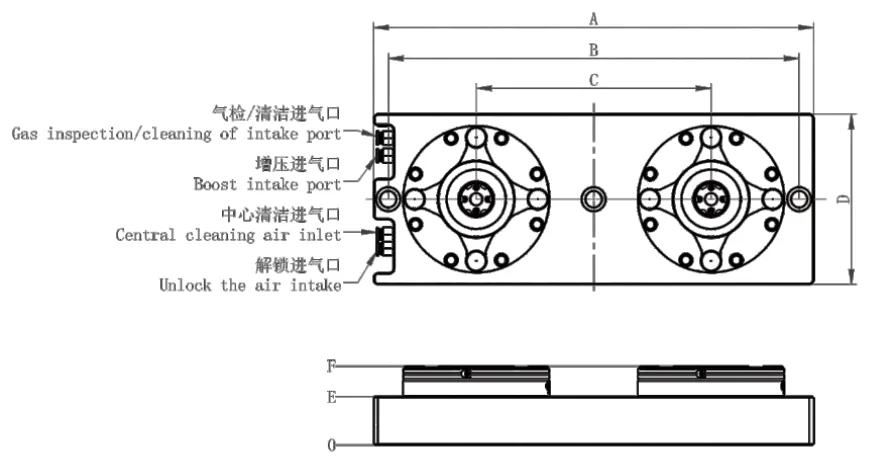
Zestaw funkcji wynika z wybranego odbiornika i obwodu powietrza. Unoszenie, sygnał osadzenia, pierścień montażowy i mocowanie sprawdź na tym rysunku.
Prezentacja pokazuje moduł odbiorczy, boczne przyłącza powietrza i wizualizację ustawienia przyrządu. Napisy są po angielsku; dokładne wymiary, siłę mocowania i powtarzalność porównaj w danych wybranego modelu.
System mocowania w punkcie zerowym i mocowanie w punkcie zerowym: dane tych modułów.
| Model | Wymiar zewnętrzny / D1 | Siła zacisku | Udźwig | Powtarzalność |
|---|---|---|---|---|
| V1 — Standardowe moduły pneumatyczne (odryglowanie ciśnieniem, pozycjonowanie stożkowe) | ||||
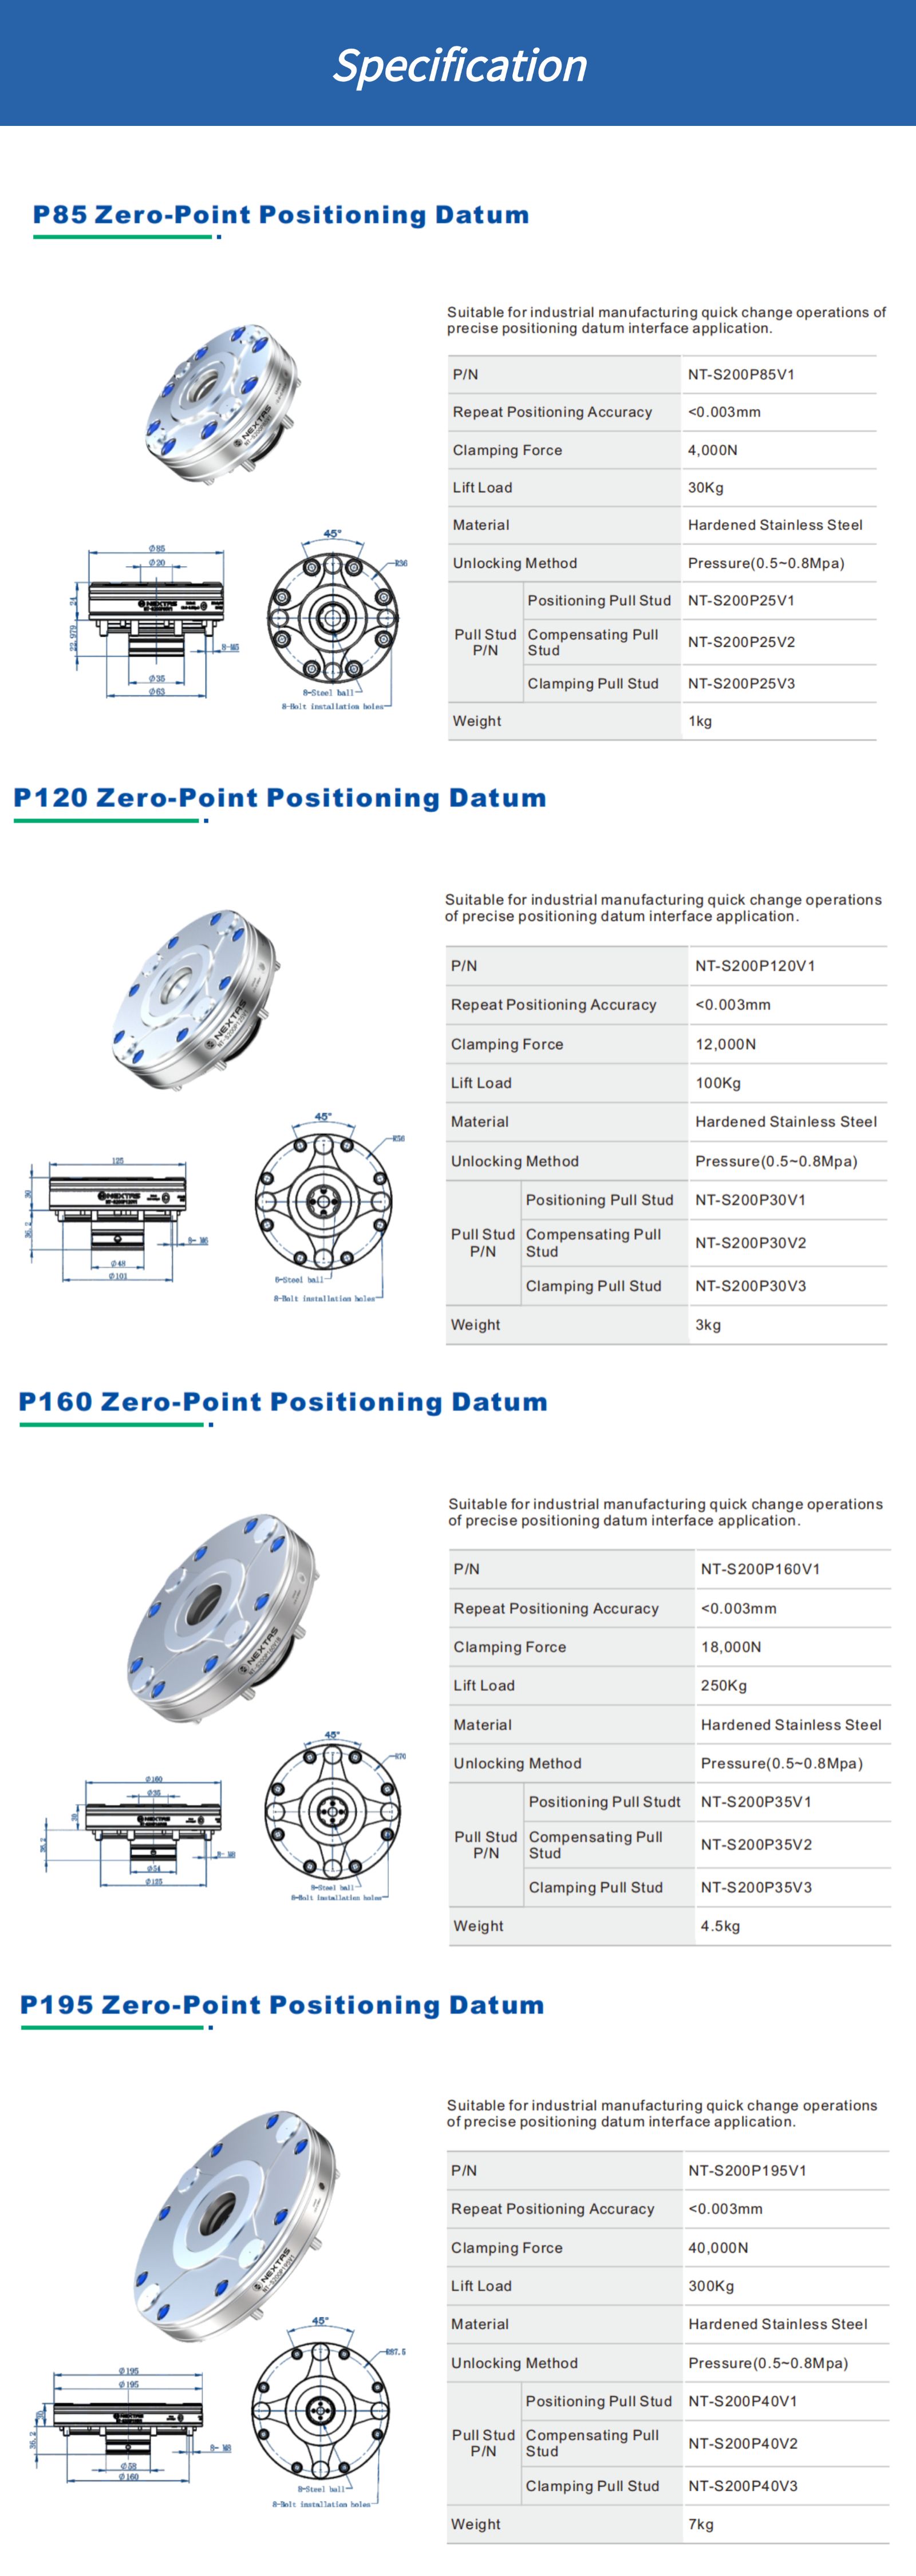
| NT-S200P85V1 | 85 mm | 4 kN | 30 kg | <0,003 mm |
| NT-S200P120V1 | 125 mm | 12 kN | 100 kg | <0,003 mm |
| NT-S200P160V1 | 160 mm | 18 kN | 250 kg | <0,003 mm |
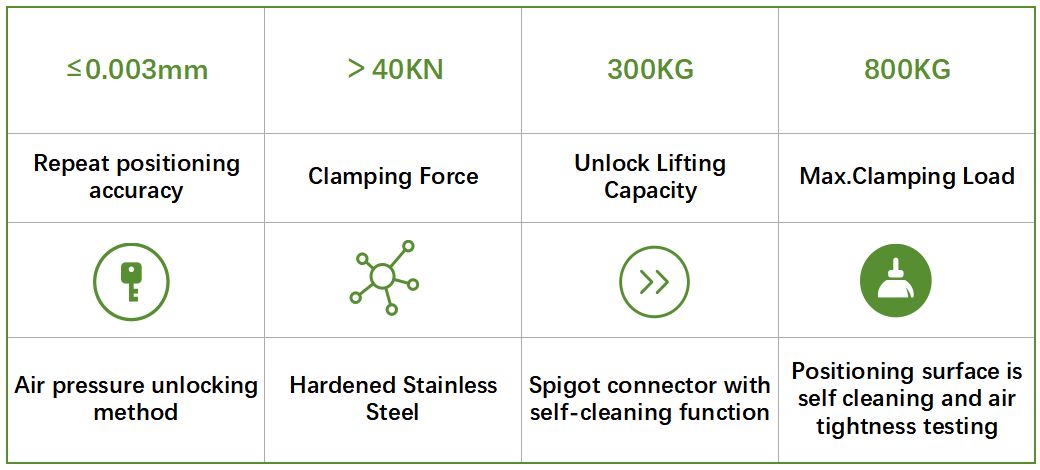
| NT-S200P195V1 | 195 mm | 40 kN | 300 kg | <0,003 mm |
| V2 — Kompaktowe moduły pneumatyczne (niższy stos dla zintegrowanych palet i przyrządów) | ||||
| NT-S200P85V2 | 110 mm (D1) | 5 kN | Nie podano; potwierdzić rysunek | Nie podano; potwierdzić rysunek |
| NT-S200P115V2 | 140 mm (D1) | 10 kN | Nie podano; potwierdzić rysunek | Nie podano; potwierdzić rysunek |
| NT-S200P148V2 | 185 mm (D1) | 18 kN | Nie podano; potwierdzić rysunek | Nie podano; potwierdzić rysunek |
Powtarzalność, udźwig i ciśnienie zasilania V2: użyj wybranego rysunku. Średnice są w sekcji na rysunku modelu.
Ryzyko problemów integracyjnych można ograniczyć, jeśli przed zatwierdzeniem projektu oprzyrządowania sprawdzi się układ modułów, prowadzenie mediów i strategię palet względem maszyny oraz rodziny detali.
Można je rozważyć do kompaktowych przyrządów, obróbki 5-osiowej, imadeł lub mniejszych palet, gdy ważna jest mała wysokość zabudowy i dostęp serwisowy.
Są punktem wyjścia, gdy oprzyrządowanie wymaga kilku punktów mocowania. Liczbę modułów, rozstaw i sztywność podparcia należy potwierdzić obliczeniami.
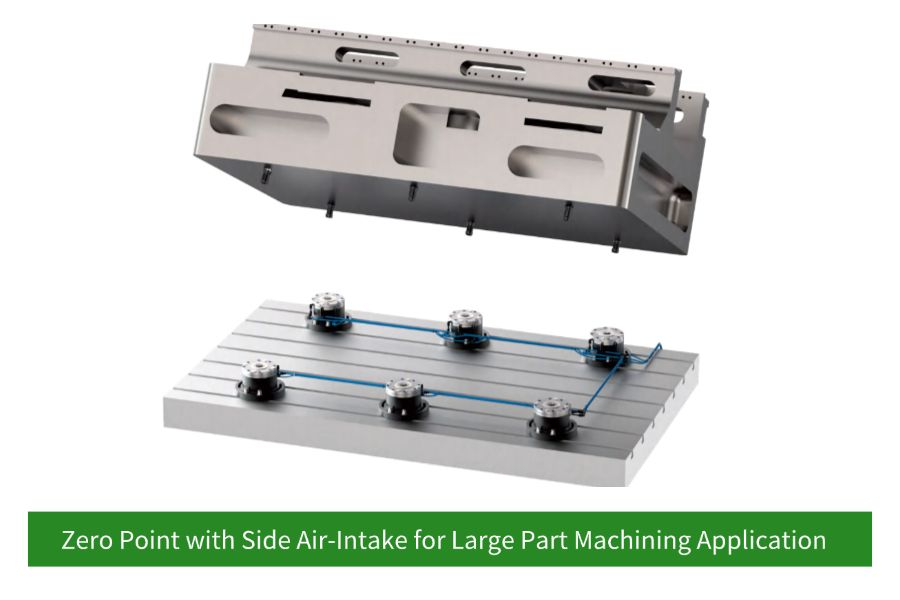
Doprowadzenie dolne prowadzi przyłącze powietrza wewnątrz zespołu montażowego, a boczne wykorzystuje przyłącze zewnętrzne. Porównaj prowadzenie przewodów i dostęp serwisowy.
Wymiary stołu, dostępna powierzchnia montażowa, dopuszczalna wysokość zabudowy oraz liczba osi maszyny.
Masa oprzyrządowania, rodzina detali, siły i momenty skrawania oraz informacja, czy paleta będzie przenoszona między obróbką a kontrolą.
Informacja, czy powietrze można doprowadzić przez stół, płytę pośrednią czy wyłącznie z boku.
Docelowy czas wymiany, liczba palet, sposób przekazania przez robota oraz wymagane sygnały potwierdzenia zaciśnięcia i odblokowania.
Zaplanuj z NEXTAS moduły bazowe, dopasowane trzpienie mocujące i wymagania dotyczące podstawy przyrządu. Podaj maszynę, liczbę palet i częstotliwość przezbrojeń, aby nasi inżynierowie mogli zaproponować praktyczny układ i wycenić potrzebny zestaw. Na tej podstawie porównasz nakłady z czasem pracy maszyny, który chcesz odzyskać.
Standaryzacja interfejsu może ograniczyć liczbę powtarzanych ustawień. Rzeczywisty efekt zależy od obecnego procesu, liczby przezbrojeń i zakresu modernizacji.
Układ modułów na płycie pośredniej oraz trzpienie mocujące w imadłach lub przyrządach można rozważyć przy częstych zmianach detali i krótkich seriach.
Kompaktowy układ modułów i przyrządy o małej wysokości mogą poprawić dostęp narzędzia; wymagany prześwit trzeba sprawdzić w modelu maszyny.
Standaryzację palet i sygnały potwierdzenia można uwzględnić w projekcie celi. Integrator odpowiada za sekwencje sterowania, diagnostykę i funkcje bezpieczeństwa.
Te wskazówki służą wyłącznie do wstępnego planowania szybkowymiennego interfejsu palety i oprzyrządowania. Ostateczny dobór zależy od obciążeń skrawania, momentów, sztywności płyty i ograniczeń maszyny.
Systemy mocowania w punkcie zerowym wykorzystują pojedyncze lub wielostanowiskowe moduły do mocowania oprzyrządowania, palet i kolumn mocujących. Powtarzalność, nośność i sposób odblokowania zależą od modelu oraz zabudowy. Poniższa ściąga pomaga zebrać dane do doboru, integracji i utrzymania stanowisk ręcznych lub zautomatyzowanych.
Architekturę, liczbę modułów i dobór do obciążenia określ według przewodnika doboru. Pełny zestaw części i założenia obciążeń zapisz w planie odbioru.
Smarowanie w małej ilości stosuj wyłącznie zgodnie z instrukcją i po potwierdzeniu zgodności środka. Okresowe próby szczelności, czyszczenie i kontrolę zużycia zaplanuj według instrukcji, liczby cykli, chłodziwa oraz obserwowanego stanu.
Potrzebujesz rekomendacji układu modułów, obliczenia siły dociągu lub schematu okablowania PLC?
Skontaktuj sięZapisz zestawienie części, liczbę modułów, funkcję oraz liczbę trzpieni w każdym położeniu z rysunku złożeniowego, montaż, porty, bazy i zabezpieczenie przed obrotem. Dla całego stosu sprawdź siły, momenty, dociąg, sztywność, podparcie i ryzyko uniesienia interfejsu. Zweryfikuj każde stanowisko transferu.
Zmierz czas pełnego przezbrojenia, powrót bazy po ponownym zamocowaniu — wraz z sondowaniem i korekcjami — oraz jakość detalu przed i po zmianie. Uzgodnij próbkę, metodę i granice akceptacji zamiast zakładać efekt katalogowy.
Sprawdź sygnały zacisku i osadzenia, niepełne dosiadanie, limity czasu oraz blokowanie wrzeciona i robota. Zwaliduj osłony, blokady, usterki i wznowienie pracy. Sprężyny i zwykłe sygnały stanu nie są funkcjami bezpieczeństwa. Zachowaj rysunki, zdjęcia lub film, protokół kontroli, listę części zamiennych oraz uzgodnione zapisy FAT.
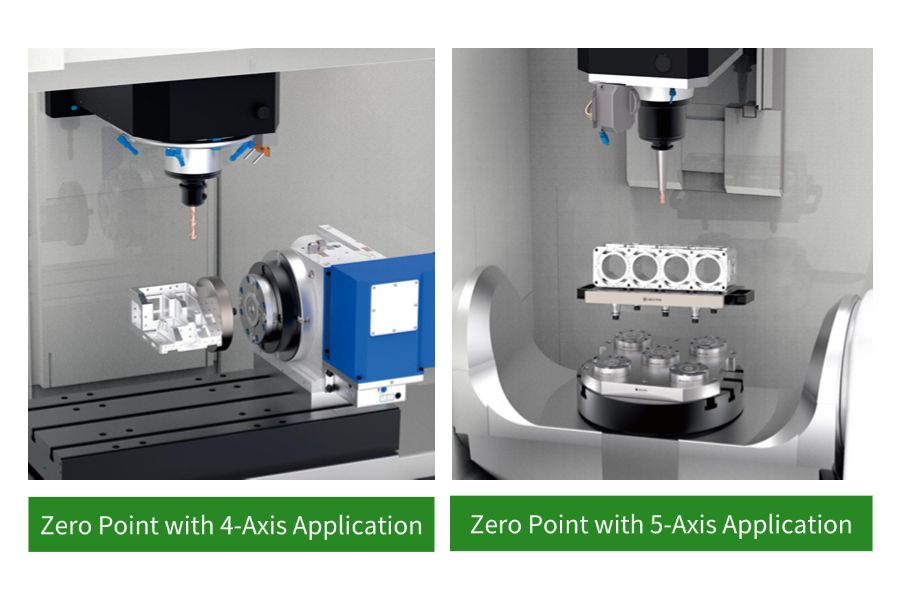
Przygotuj kolejny przyrząd na palecie poza maszyną, a następnie wymień go na układzie odbiorników. Porównaj pełną wymianę z dotychczasową procedurą ustawiania.
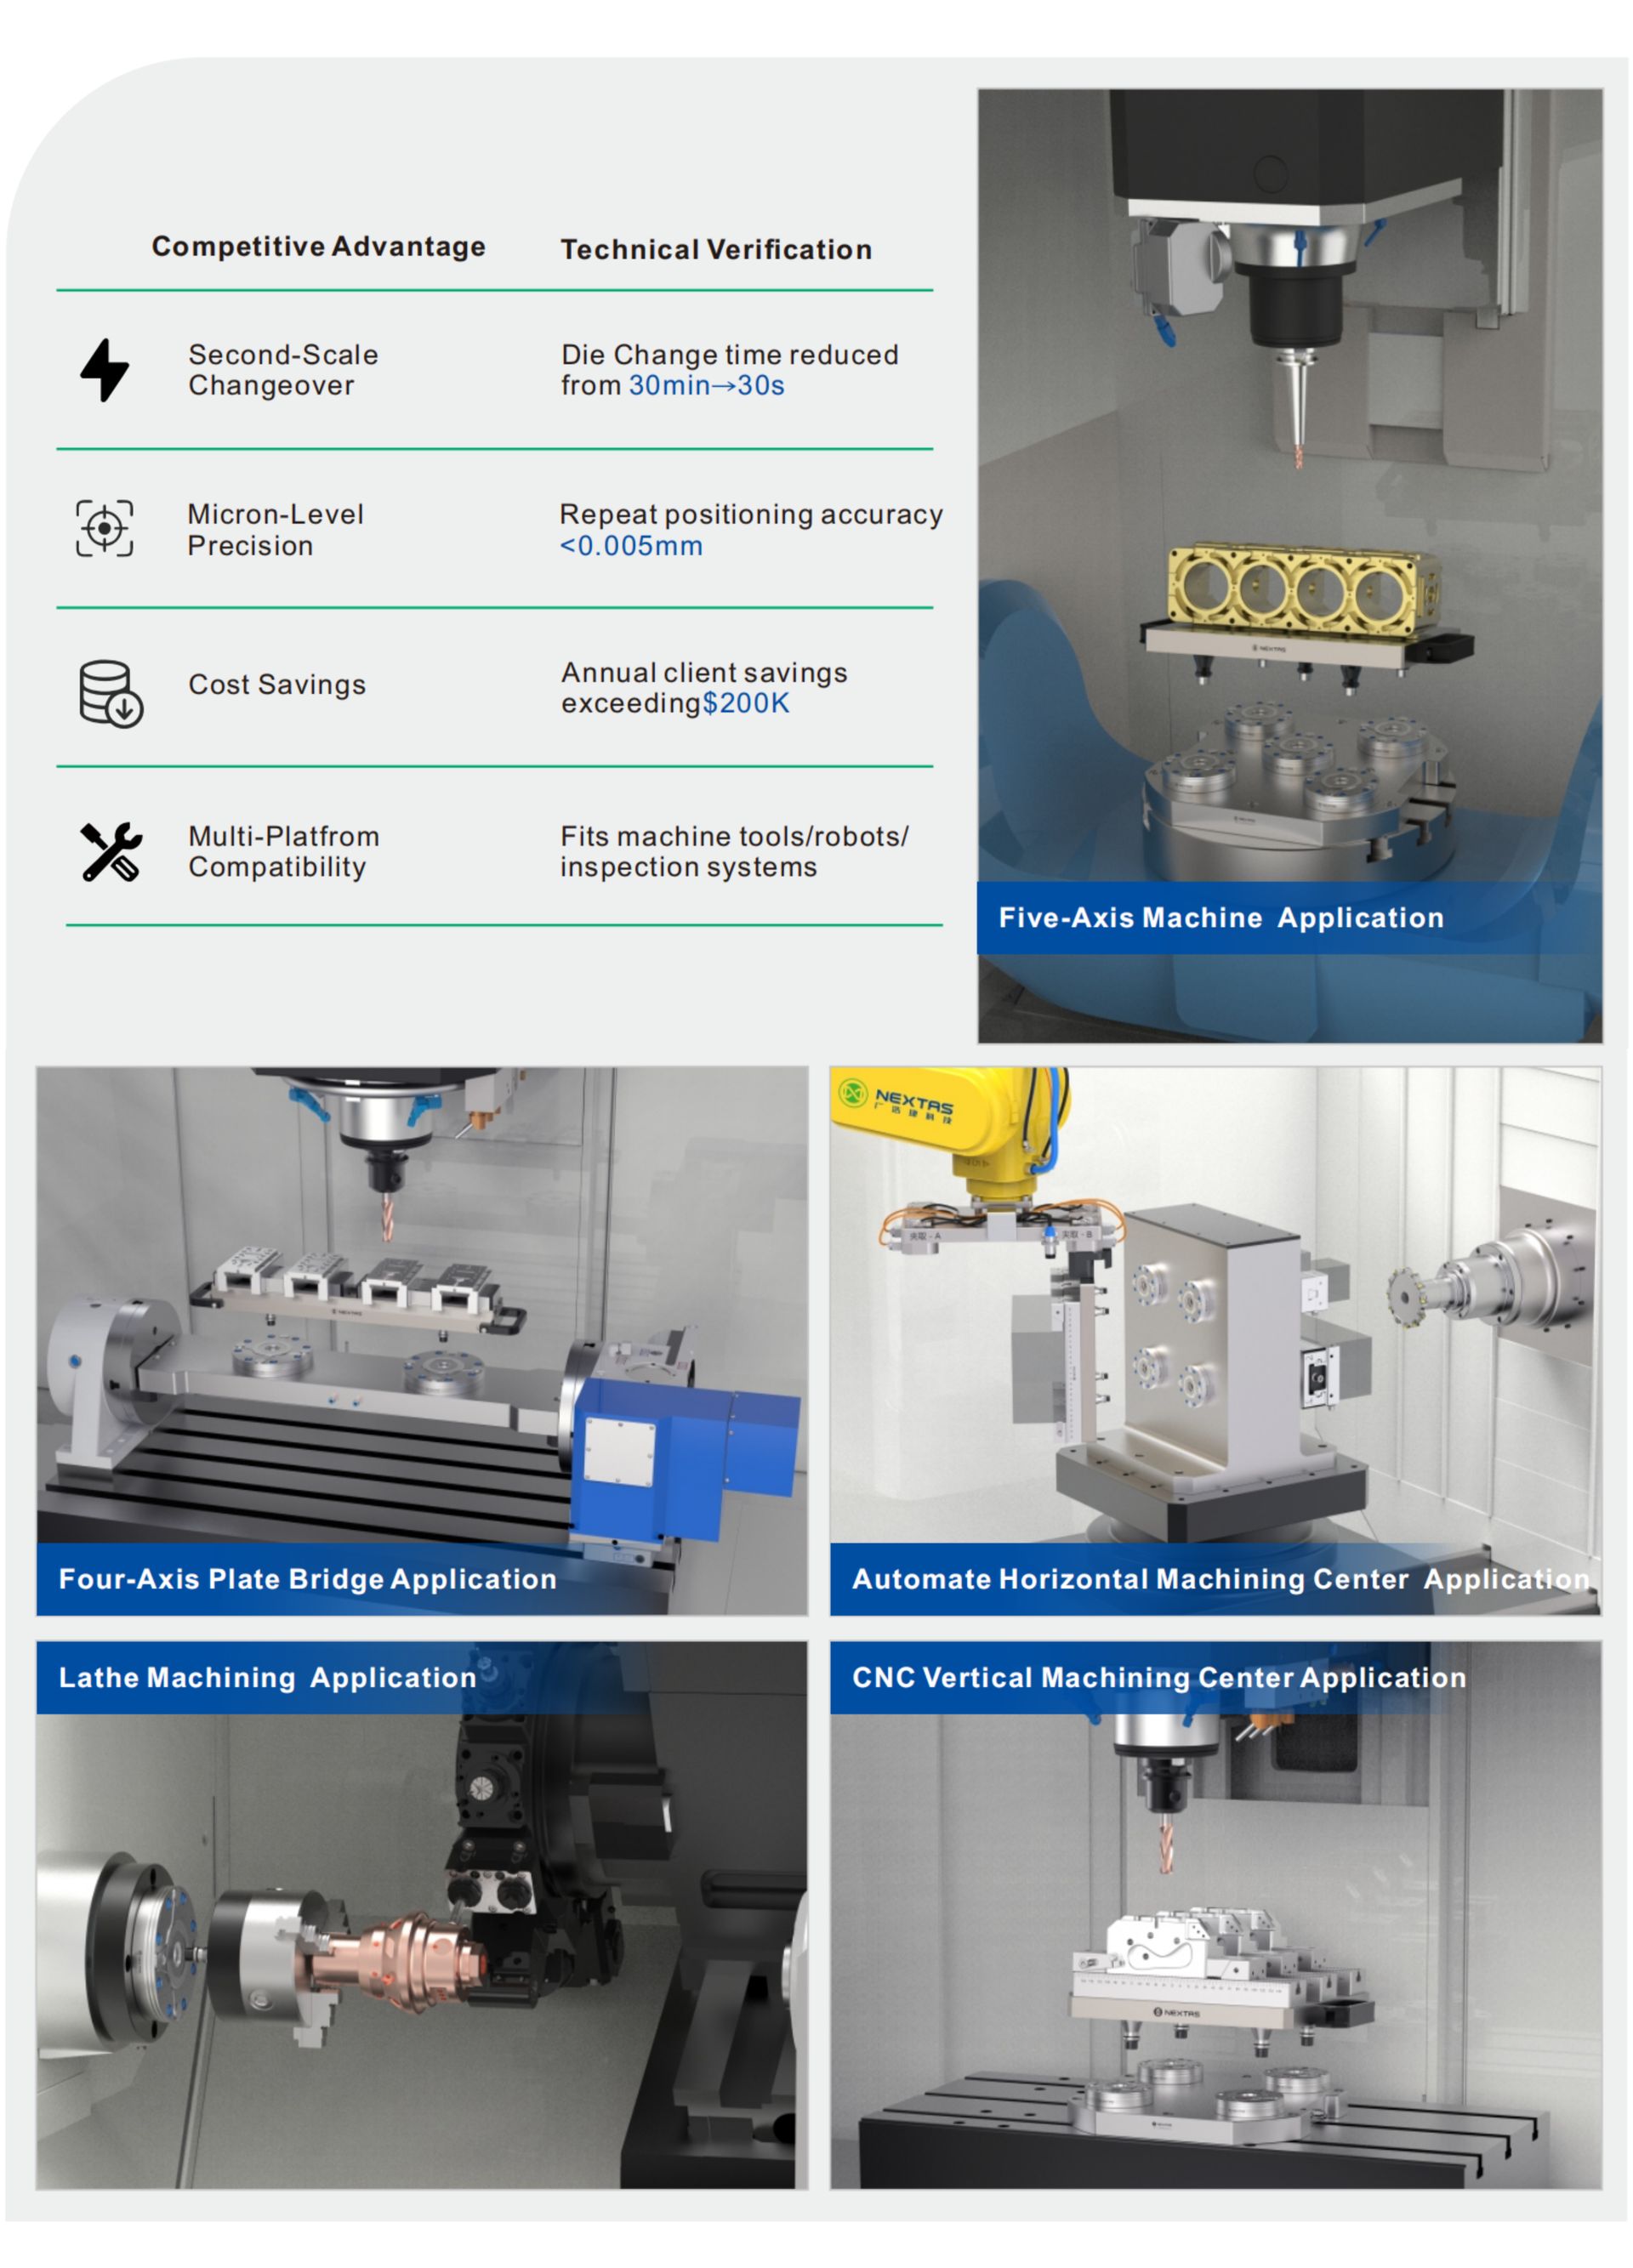
Zaplanuj wspólny interfejs palety dla stanowisk CNC i pomiarowych. Przed przeniesieniem sprawdź mocowanie, prześwit, obciążenie i bazowanie każdego stanowiska.
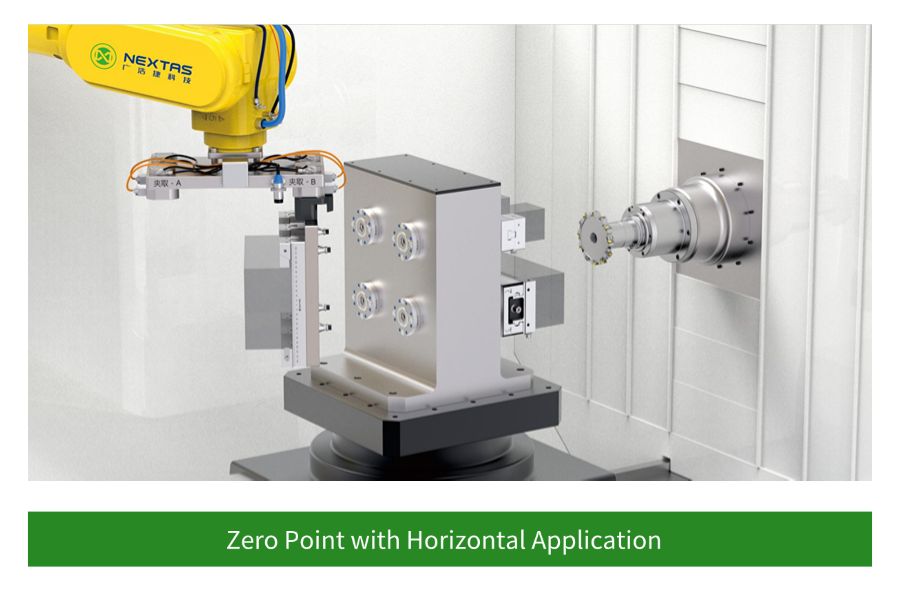
Połącz sterowanie pneumatyczne po stronie odbiornika z potwierdzeniem zacisku dla robota lub zmieniacza palet. Zweryfikuj czujniki, blokady i pełną sekwencję wymiany dla wybranej celi.
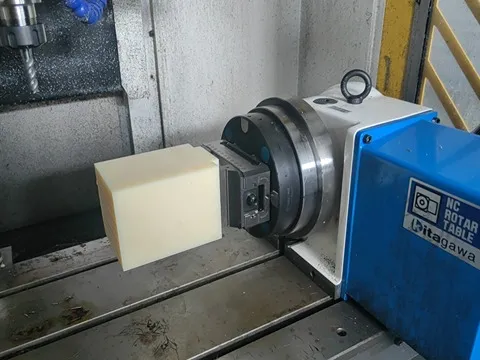
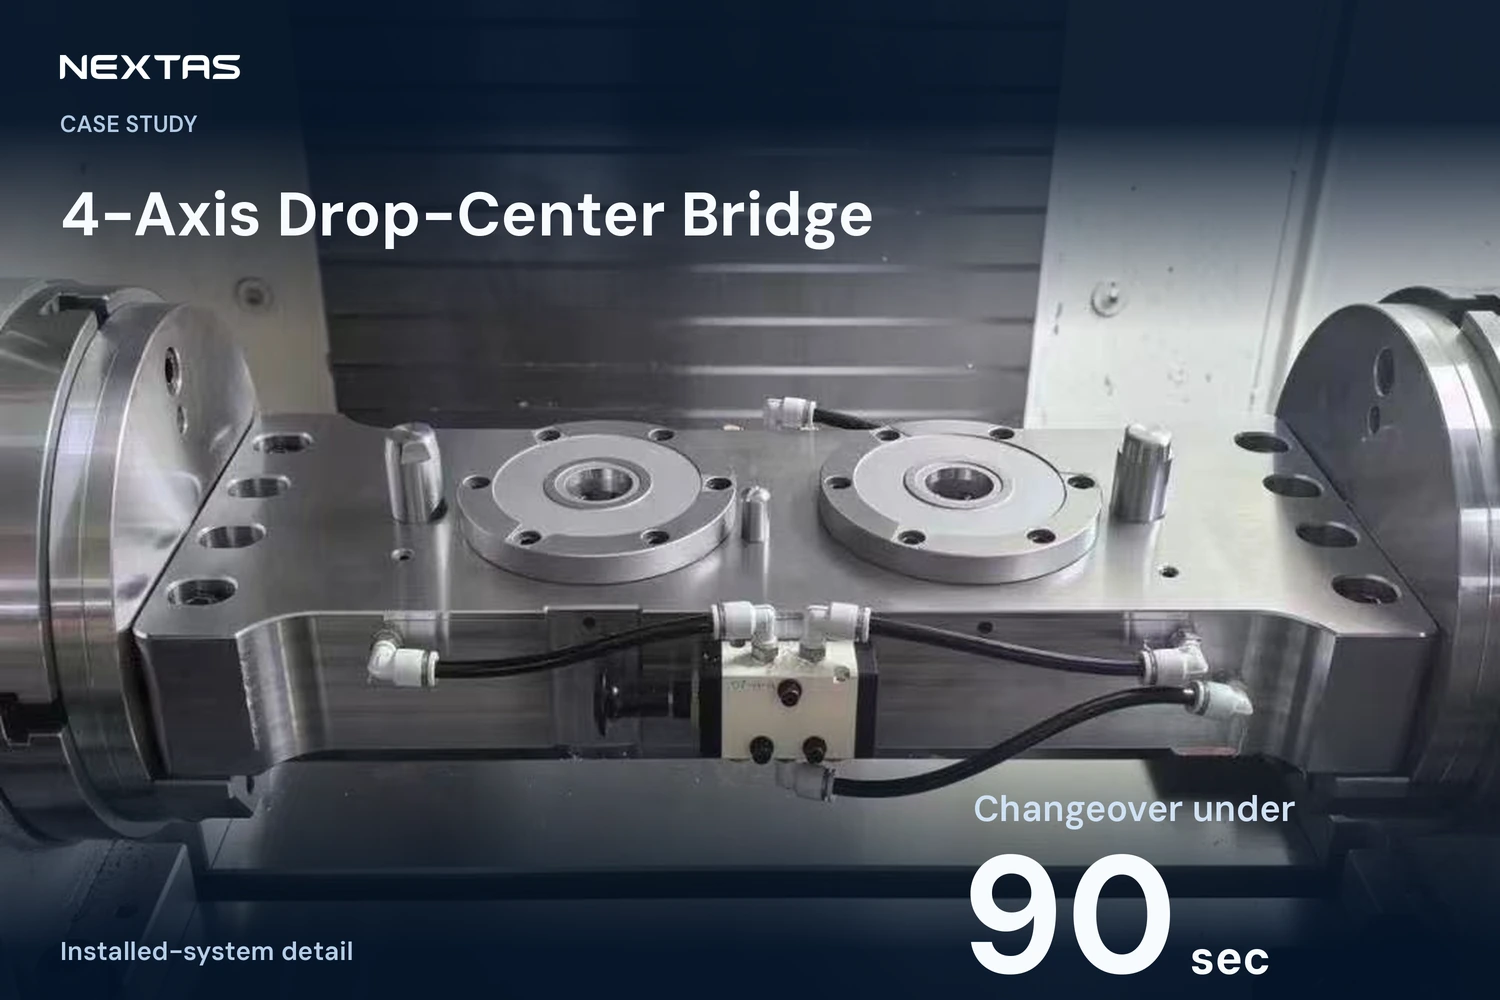
Oceń na tej referencji montażu na osi obrotowej dostęp narzędzia, wysokość stosu i prześwit. Dobierz odbiornik, imadło i interfejs na podstawie rysunku projektu i obciążenia skrawaniem.
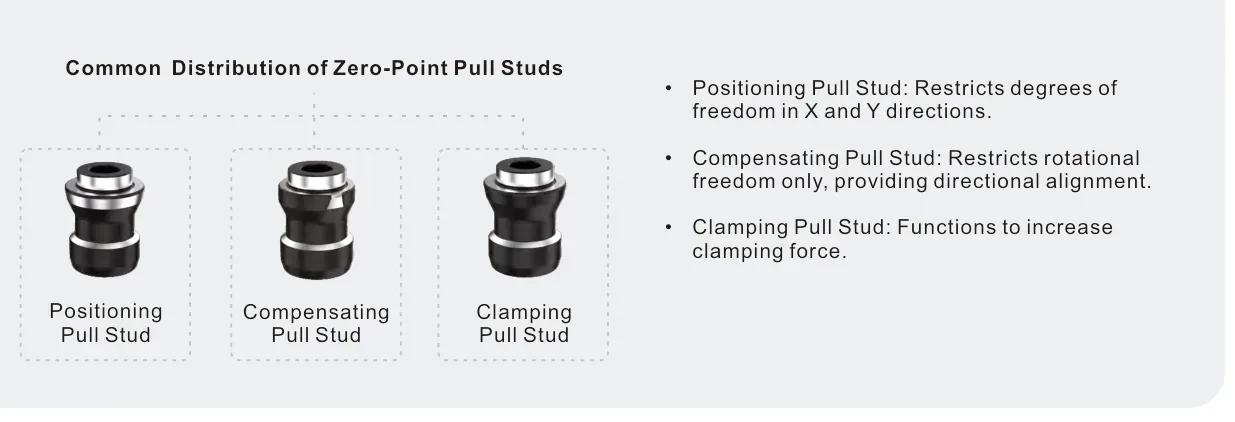
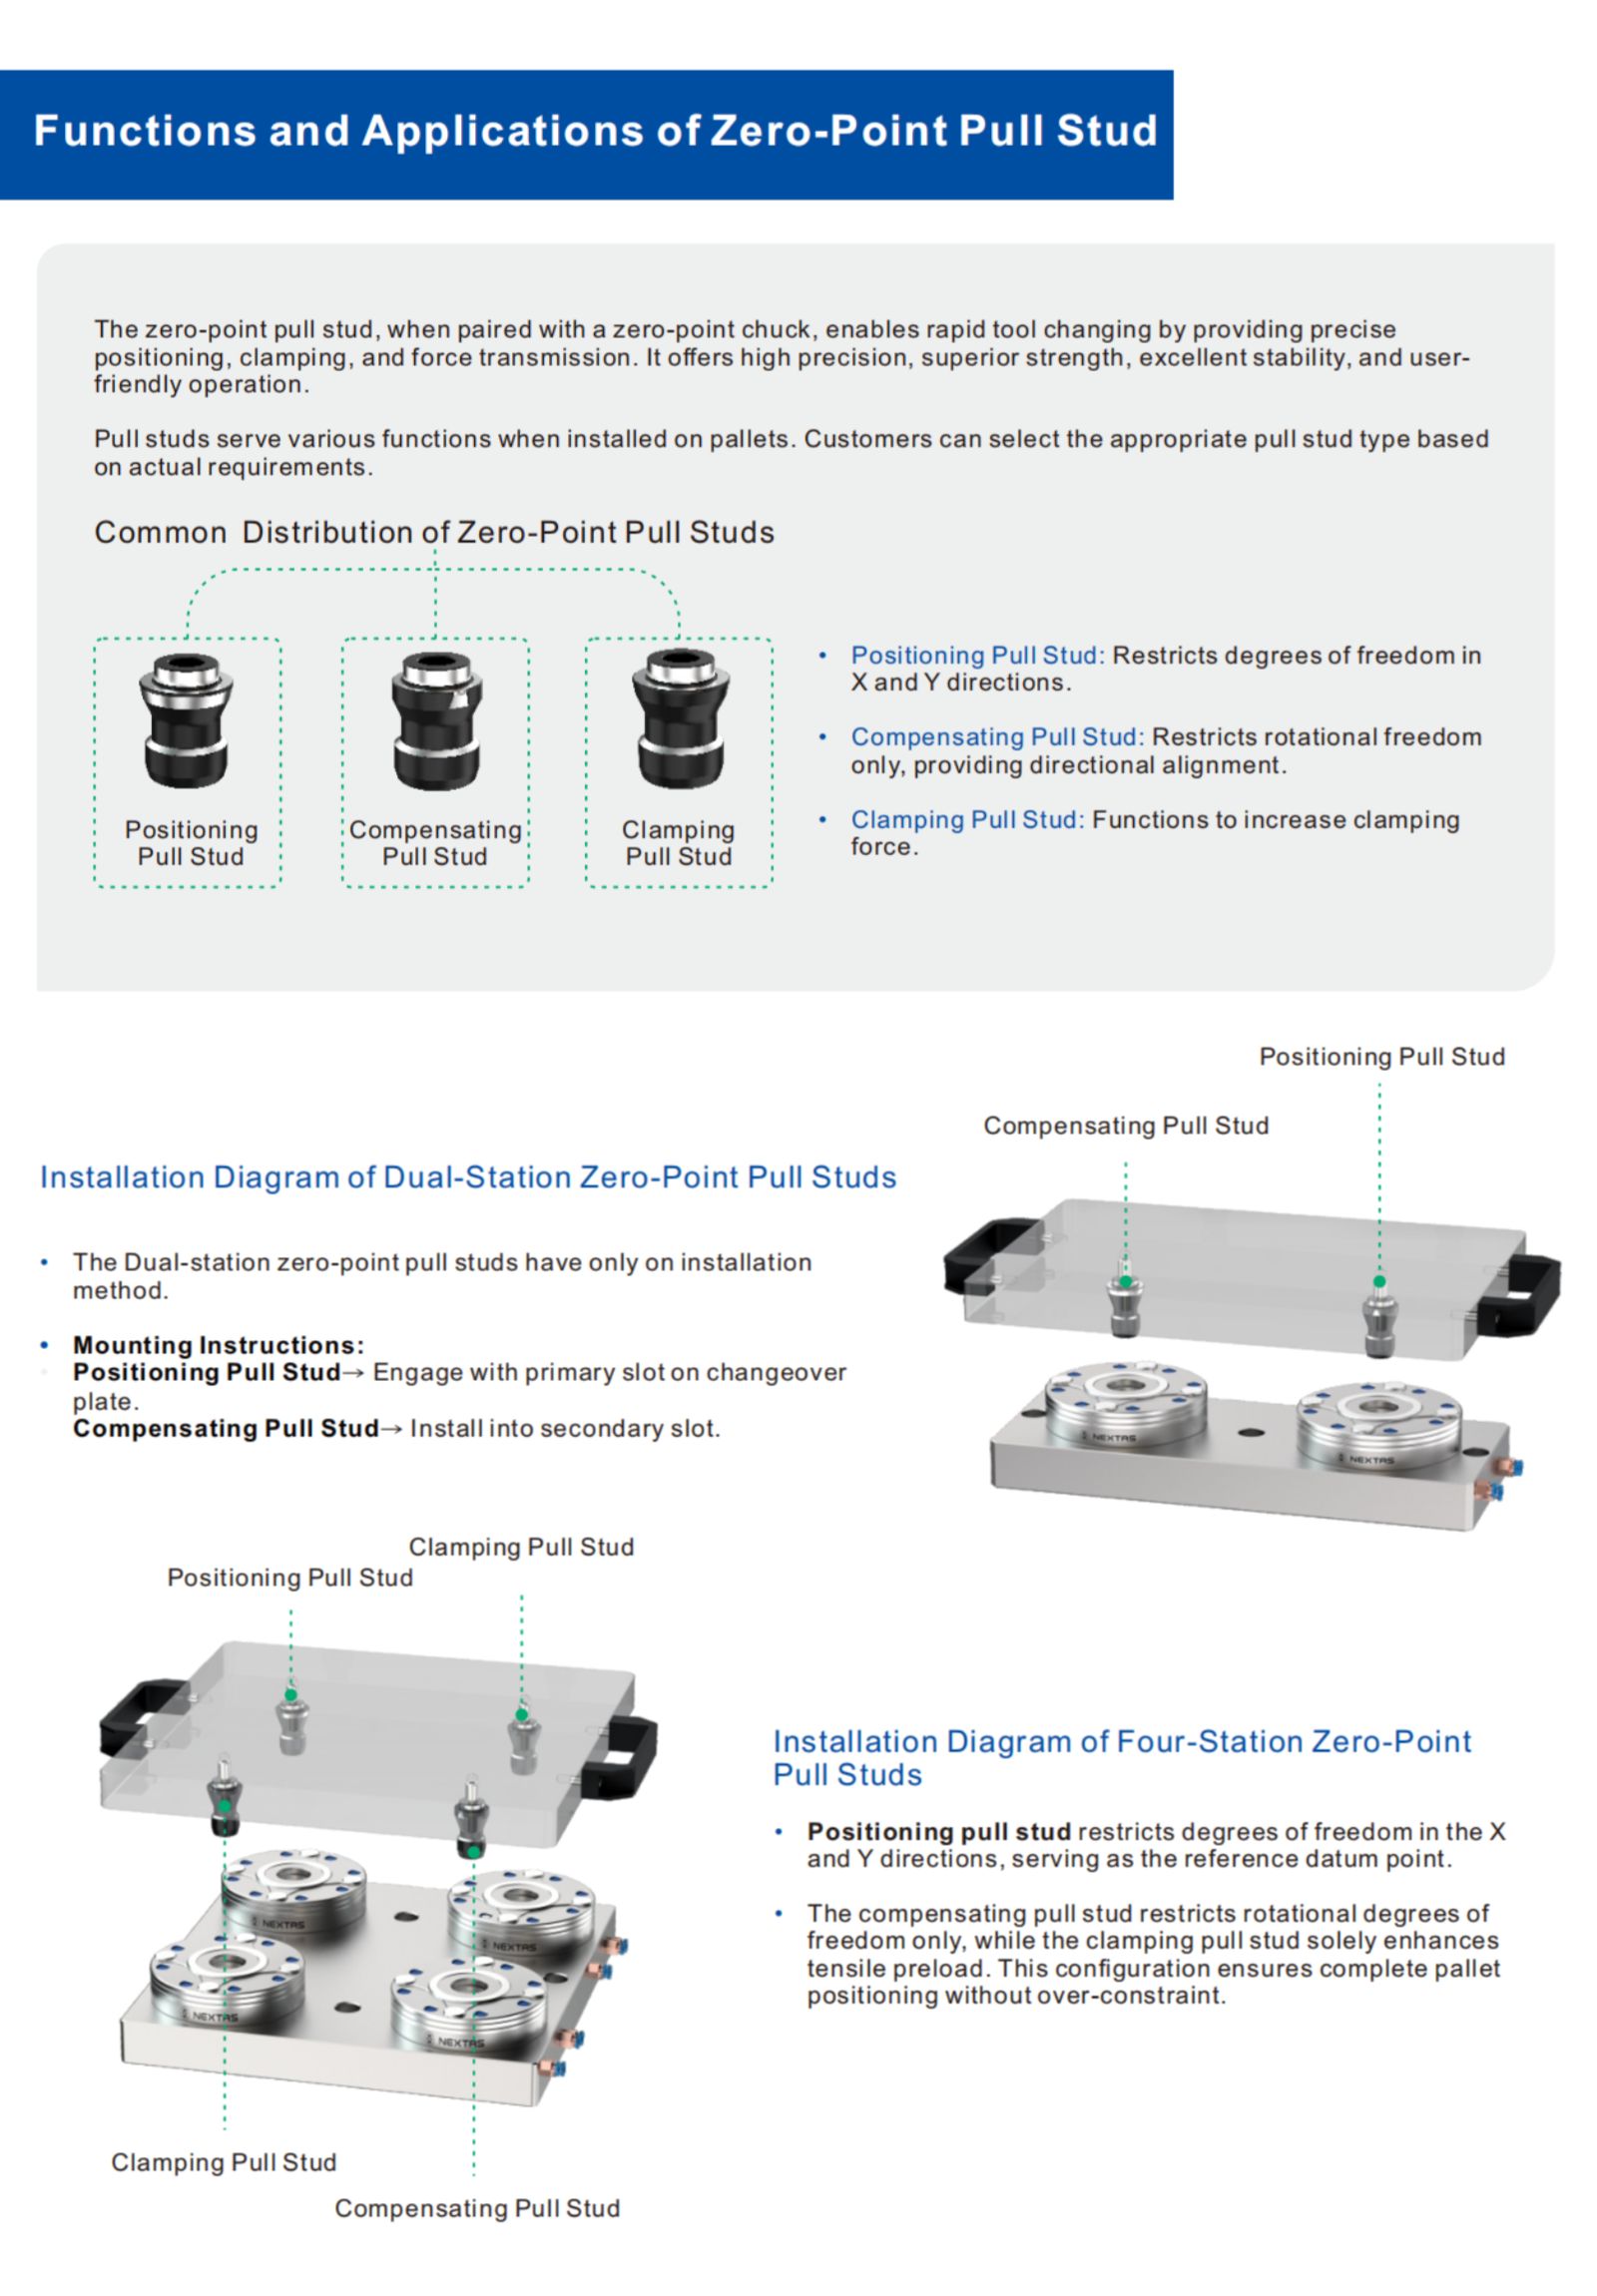
Funkcje i liczbę trzpieni wybierz według zatwierdzonego rysunku złożeniowego. Tabela pozwala dopasować trzpień pozycjonujący (V1), kompensujący (V2) lub mocujący (V3) do właściwego modułu odbiorczego. Wymienione moduły V1 zwalniają mocowanie pneumatycznie.
| Odbiornik | Siła mocowania | Obciążenie podnoszenia | Trzpień pozycjonujący | Trzpień kompensujący | Trzpień mocujący | Masa |
|---|---|---|---|---|---|---|
| NT-S200P85V1 | 4 kN | 30 kg | NT-S200P25V1 | NT-S200P25V2 | NT-S200P25V3 | 1 kg |
| NT-S200P120V1 | 12 kN | 100 kg | NT-S200P30V1 | NT-S200P30V2 | NT-S200P30V3 | 3 kg |
| NT-S200P160V1 | 18 kN | 250 kg | NT-S200P35V1 | NT-S200P35V2 | NT-S200P35V3 | 4,5 kg |
| NT-S200P195V1 | 40 kN | 300 kg | NT-S200P40V1 | NT-S200P40V2 | NT-S200P40V3 | 7 kg |
Źródło katalogowe: NEXTAS Industry Quick-Change Clamping System 2026, strony PDF 6–8 (strony drukowane 09–14). Poproś o katalog
Wiersze wariantu A z arkuszy dla dwóch, czterech i sześciu stanowisk. Odpowiednie warianty B są na tych samych arkuszach i nie są tu powtarzane. A i B to litery wymiarów katalogowych, a nie jedna długość i jedna szerokość.
| Stanowiska | Pozycja | Siła mocowania | Obciążenie podnoszenia | A × B | Masa | Trzpienie |
|---|---|---|---|---|---|---|
| Dwa stanowiska | NT-S200P120ZH2A | 2 × 12 000 N | 2 × 100 kg | 375 mm × 350 mm | 19 kg | NT-S200P30V1–V3 |
| Dwa stanowiska | NT-S200P160ZH2A | 2 × 18 000 N | 2 × 250 kg | 430 mm × 390 mm | 30 kg | NT-S200P35V1–V3 |
| Cztery stanowiska | NT-S200P120ZH4A | 4 × 12 000 N | 4 × 100 kg | 350 mm × 320 mm | 46 kg | NT-S200P30V1–V3 |
| Cztery stanowiska | NT-S200P160ZH4A | 4 × 18 000 N | 4 × 250 kg | 380 mm × 350 mm | 56 kg | NT-S200P35V1–V3 |
| Sześć stanowisk | NT-S200P120ZH6A | 6 × 12 000 N | 6 × 100 kg | 550 mm × 200 mm | 72 kg | NT-S200P30V1–V3 |
| Sześć stanowisk | NT-S200P160ZH6A | 6 × 18 000 N | 6 × 250 kg | 580 mm × 200 mm | 108 kg | NT-S200P35V1–V3 |

Moduły pojedyncze i kompaktowe do szybkiej wymiany oprzyrządowania.
| Rodzina | Zastosowanie | Modele i uwagi |
|---|---|---|
| Bezpośrednia wymiana palety, imadła, uchwytu lub przyrządu. | NT-S200P85V1 / 120V1 / 160V1 / 195V1 | |
| Mniejszy interfejs pozycjonujący, także do gniazd zautomatyzowanych. | Zobacz bazę pozycjonującą BDS; przed doborem potwierdź rysunek modelu, zgodną paletę i parametry znamionowe. |

Układy płaskie i wielościenne oraz standardowe interfejsy maszyn.
| Rodzina | Zastosowanie | Modele i uwagi |
|---|---|---|
| 2 / 4 / 6 stanowisk na płaskiej podstawie. | ZH2 / ZH4 / ZH6. NT-S200P120ZH2A / P120ZH2B / P160ZH2A / P160ZH2B oraz odpowiednie warianty ZH4A/B / ZH6A/B. Bloki do większych palet, kolumn mocujących i płyt pośrednich; zakres automatyzacji zależy od wybranego wariantu. | |
| Układy wielościenne do obróbki poziomej. | WJ2: cztery ściany, po dwa stanowiska. WJ4: dwie ściany, po cztery stanowiska. NT-S200P120WJ2 / P160WJ2 / P120WJ4 / P160WJ4. | |
| Standaryzacja interfejsu mocowania na maszynie. | 52 mm / 96 mm; pełna lista modeli na stronie płyty mocującej w punkcie zerowym. |

Wymiana po stronie robota i potwierdzanie stanu w gniazdach zautomatyzowanych.
| Rodzina | Zastosowanie | Modele i uwagi |
|---|---|---|
| Szybka wymiana po stronie robota lub stacji transferowej. | Szybka wymiana oprzyrządowania na końcu ramienia robota (EOAT) dla wybranych lekkich palet i modułów dokujących. Model sprzęgła i zgodna paleta / trzpień: potwierdzić według rysunku. | |
| Potwierdzanie stanu zacisku i odblokowania w gniazdach zautomatyzowanych. | Sygnały do sterownika PLC, blokady ruchu robota lub walidacji cykli bezobsługowych; ich wykorzystanie musi wynikać z projektu sterowania i oceny ryzyka. |
Przed doborem potwierdź rysunek wybranego modelu i zgodność interfejsu.
Zobacz bazę pozycjonującą BDS; przed doborem potwierdź rysunek modelu, zgodną paletę i parametry znamionowe.
Słowa punkt zerowy, punkt odniesienia zerowego i układ baz mają osobne strony.
Oprócz pojedynczych modułów katalog obejmuje bloki wielostanowiskowe, sprzęgła po stronie robota i warianty przystosowane do czujników. Właściwy format zależy od strategii palet, obciążeń oraz wymaganego sposobu przekazania.
| Format modułu | Typowe zastosowanie | Odwołanie katalogowe |
|---|---|---|
| Pojedyncze moduły bazowe | Kompaktowe imadła, przyrządy 5-osiowe, mniejsze palety i transfer między maszynami, gdy ważna jest mała wysokość zabudowy. | NT-S200P85V1 / P120V1 / P160V1 / P195V1 (oraz kompaktowe warianty V2 P85V2 / P115V2 / P148V2) |
| Dwustanowiskowe moduły kombinacyjne | Dłuższe palety i płyty pośrednie wymagające podparcia w więcej niż jednym punkcie. | NT-S200P120ZH2A / P120ZH2B / P160ZH2A / P160ZH2B |
| Czterostanowiskowe moduły kombinacyjne | Układy palet, kolumny mocujące i większe urządzenia transportowe wymagające wielopunktowego podparcia. | NT-S200P120ZH4A / P120ZH4B / P160ZH4A / P160ZH4B |
| Sześciostanowiskowe moduły kombinacyjne | Palety o dużej powierzchni i cięższe zespoły, po potwierdzeniu obciążeń oraz sztywności płyty. | NT-S200P120ZH6A / P120ZH6B / P160ZH6A / P160ZH6B |
| Układy wielostronne do obróbki poziomej | Układy do obróbki poziomej: WJ2 ma cztery strony po dwa stanowiska, WJ4 dwie strony po cztery stanowiska. Są to kompletne układy, nie pomocnicze moduły ustalające. | NT-S200P120WJ2 / P160WJ2 (2-st), NT-S200P120WJ4 / P160WJ4 (4-st) |
| Sprzęgła do systemu mocowania w punkcie zerowym | Wymiana po stronie robota lub stacji transferowej, gdy potrzebny jest kompaktowy interfejs automatyki. | Model sprzęgła i zgodna paleta / trzpień: potwierdzić według rysunku. |
| Interfejsy przystosowane do czujników | Stanowiska wymagające potwierdzenia zacisku przed ruchem palety lub odbiorem przez robota; logikę sterowania należy zaprojektować na podstawie oceny ryzyka. | Rodzina modułów szybkiej wymiany przystosowanych do czujników |
W pokazanej rodzinie modułów ryglowanie mechaniczne realizują sprężyny, a doprowadzenie pneumatyczne służy do odblokowania. Materiał, ciśnienie robocze, siła dociągu i zachowanie po utracie zasilania zależą od modelu oraz sposobu integracji. Przed użyciem należy potwierdzić te dane w dokumentacji technicznej i ocenić bezpieczeństwo całej instalacji.
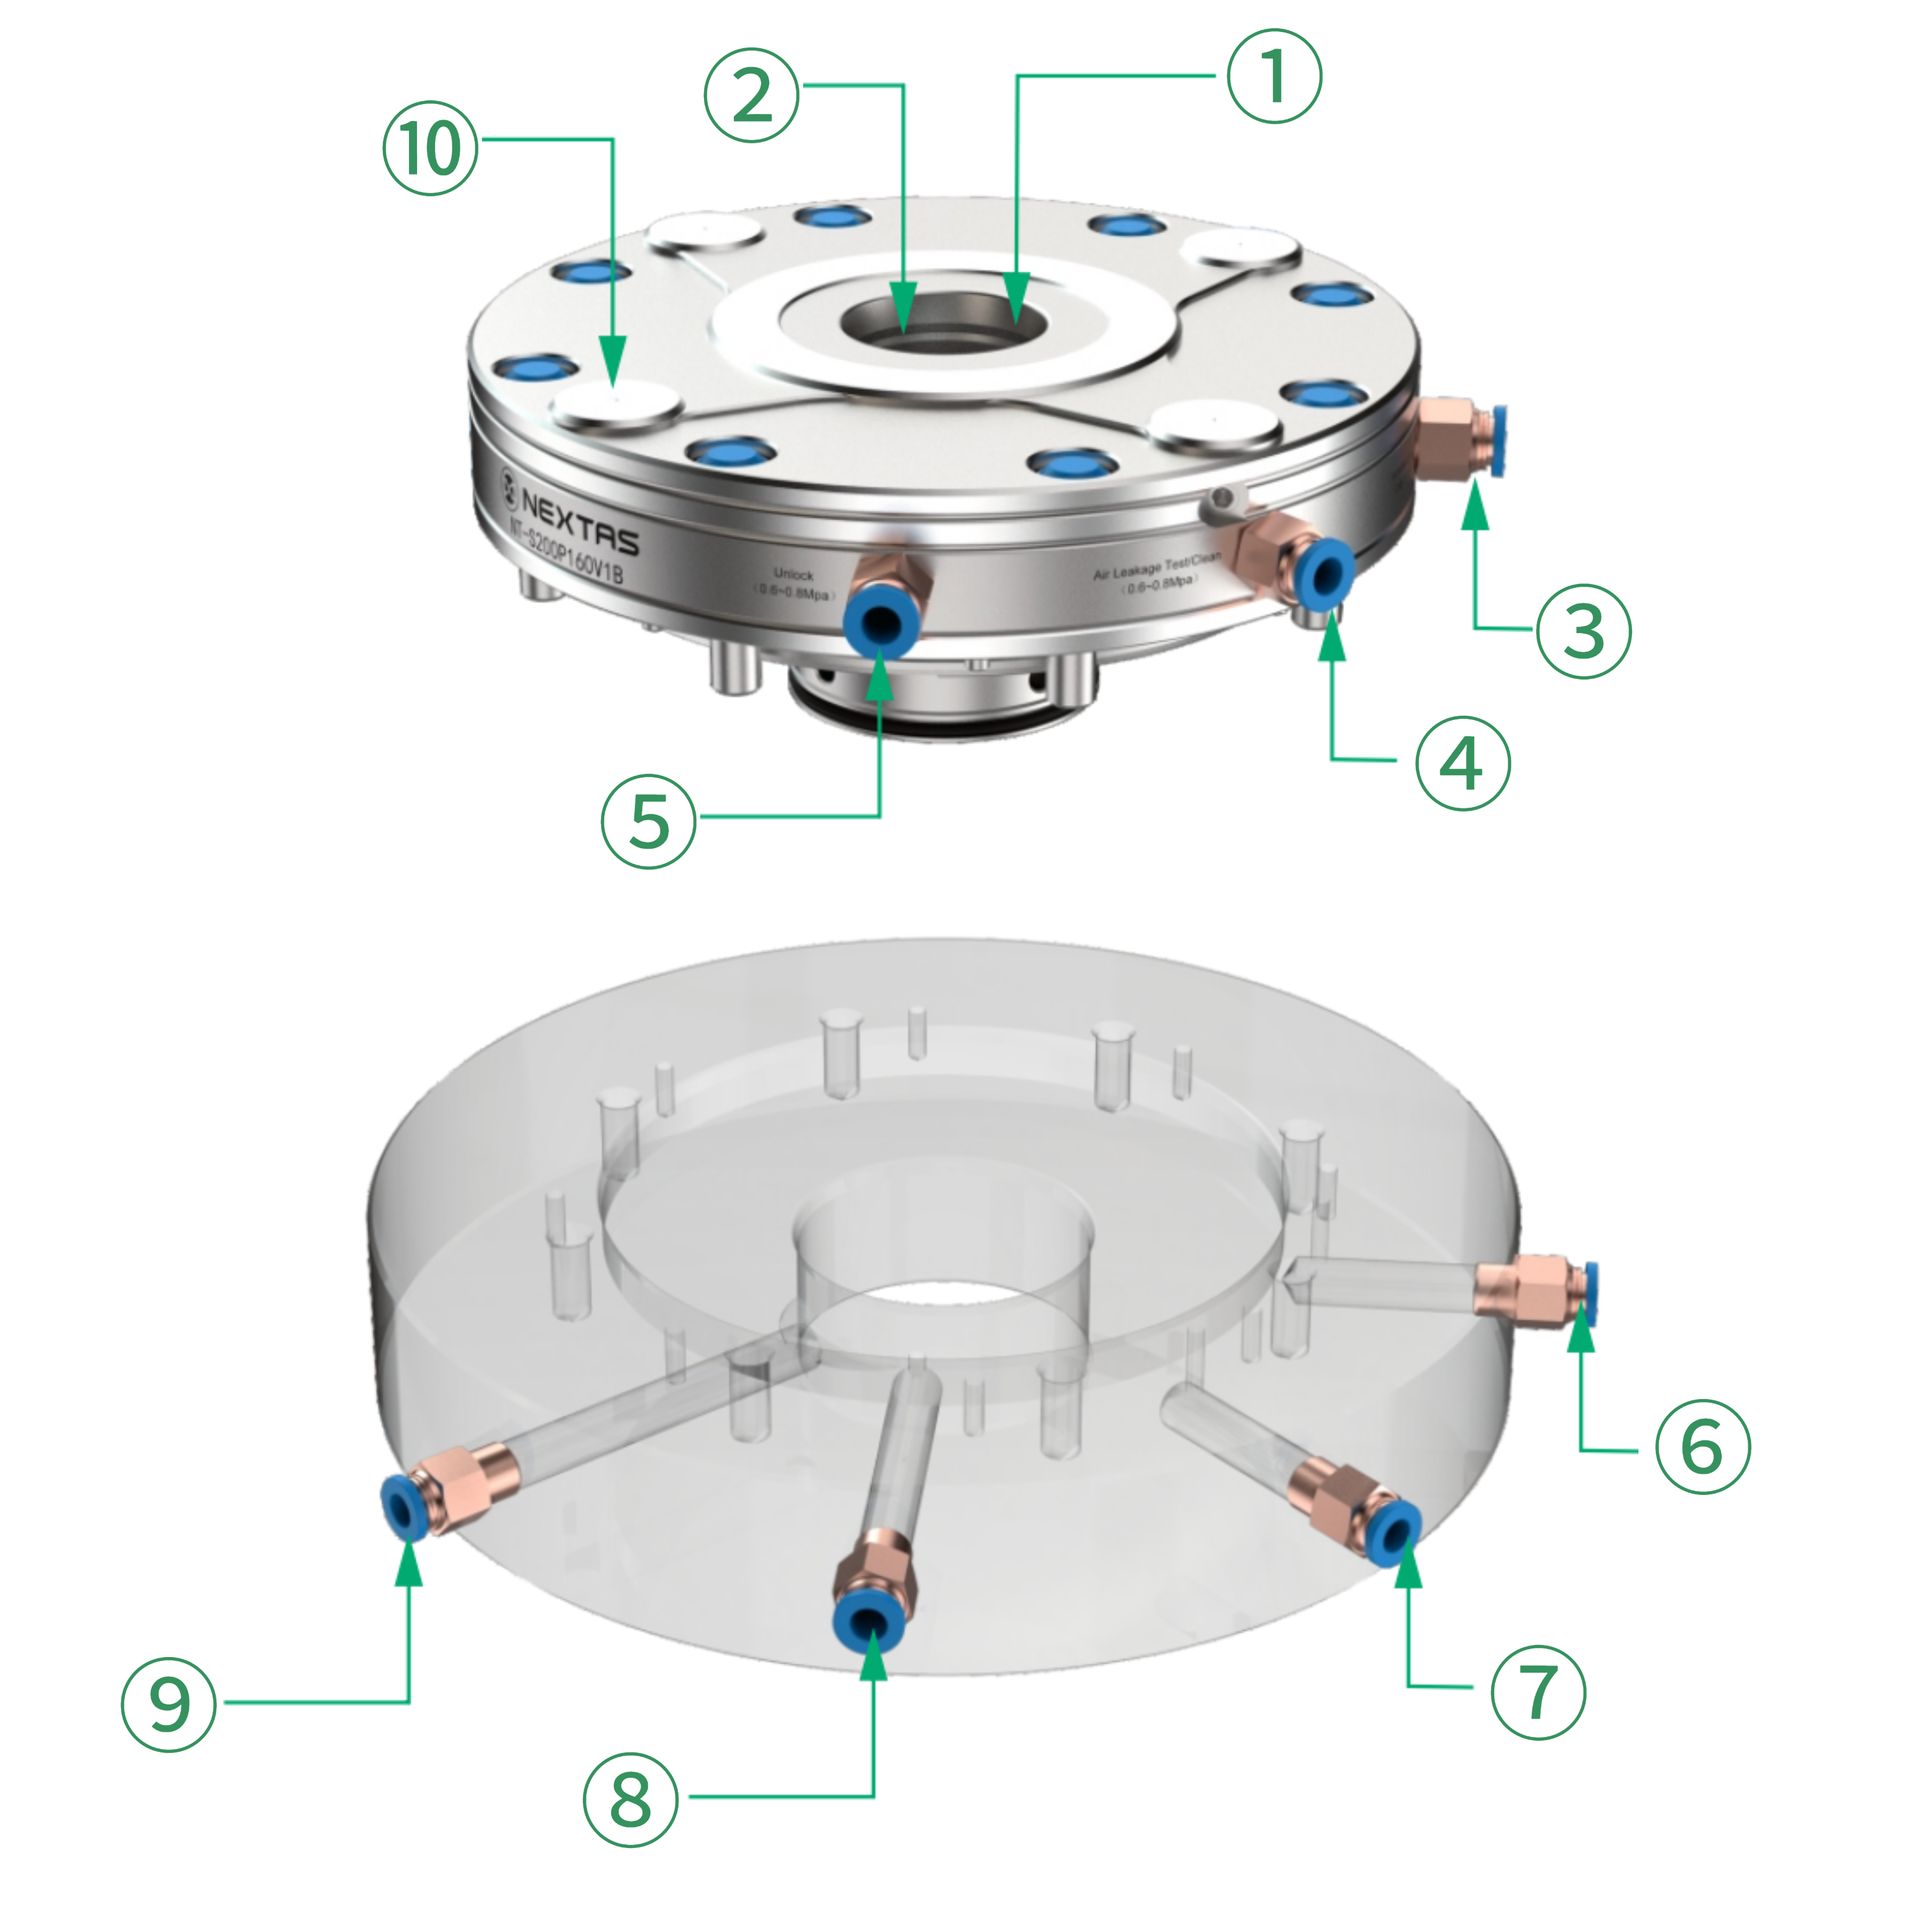
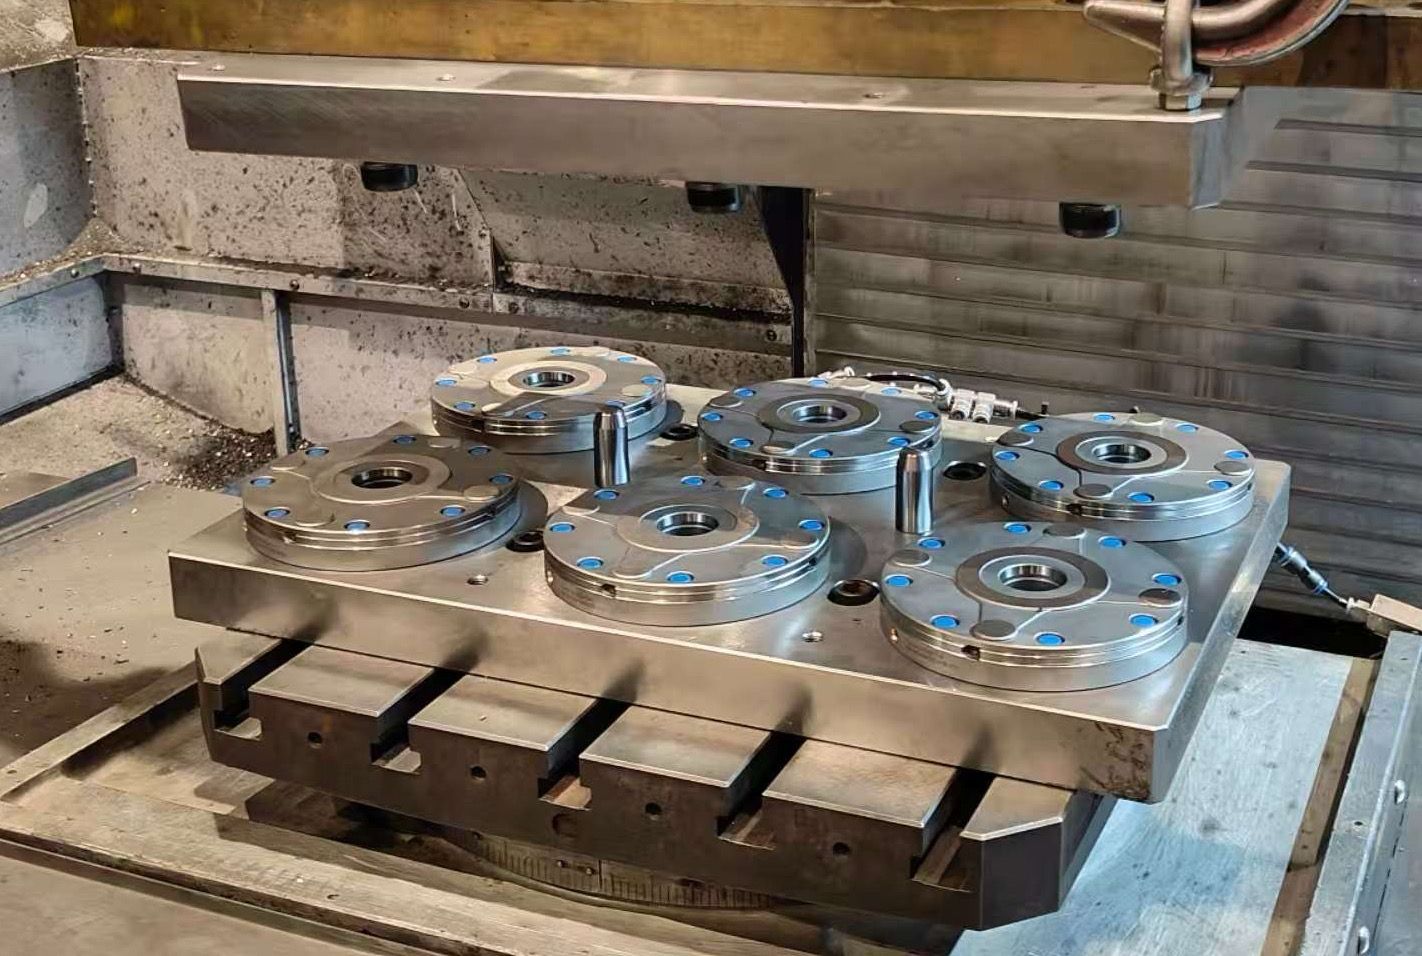
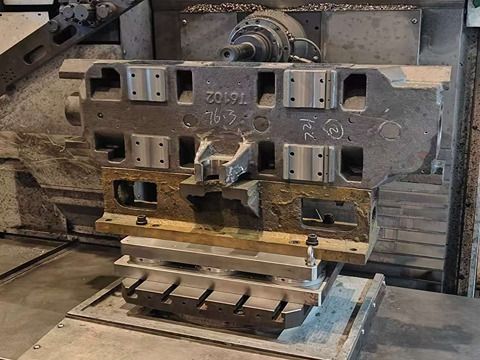
Ilustracje pokazują przykładowe układy w różnych obrabiarkach. Wybierz doprowadzenie dolne lub boczne na podstawie rysunku wybranego modułu. Na tym rysunku sprawdź położenie i wymiary przyłączy oraz miejsce na przewody, ich ochronę i dostęp serwisowy.
W systemach mocowania w punkcie zerowym na powtarzalność wpływają między innymi materiał, obróbka powierzchni, czystość interfejsu i sposób montażu. Zakres kontroli oraz wyniki testów należy uzgodnić dla wybranego modelu i projektu.
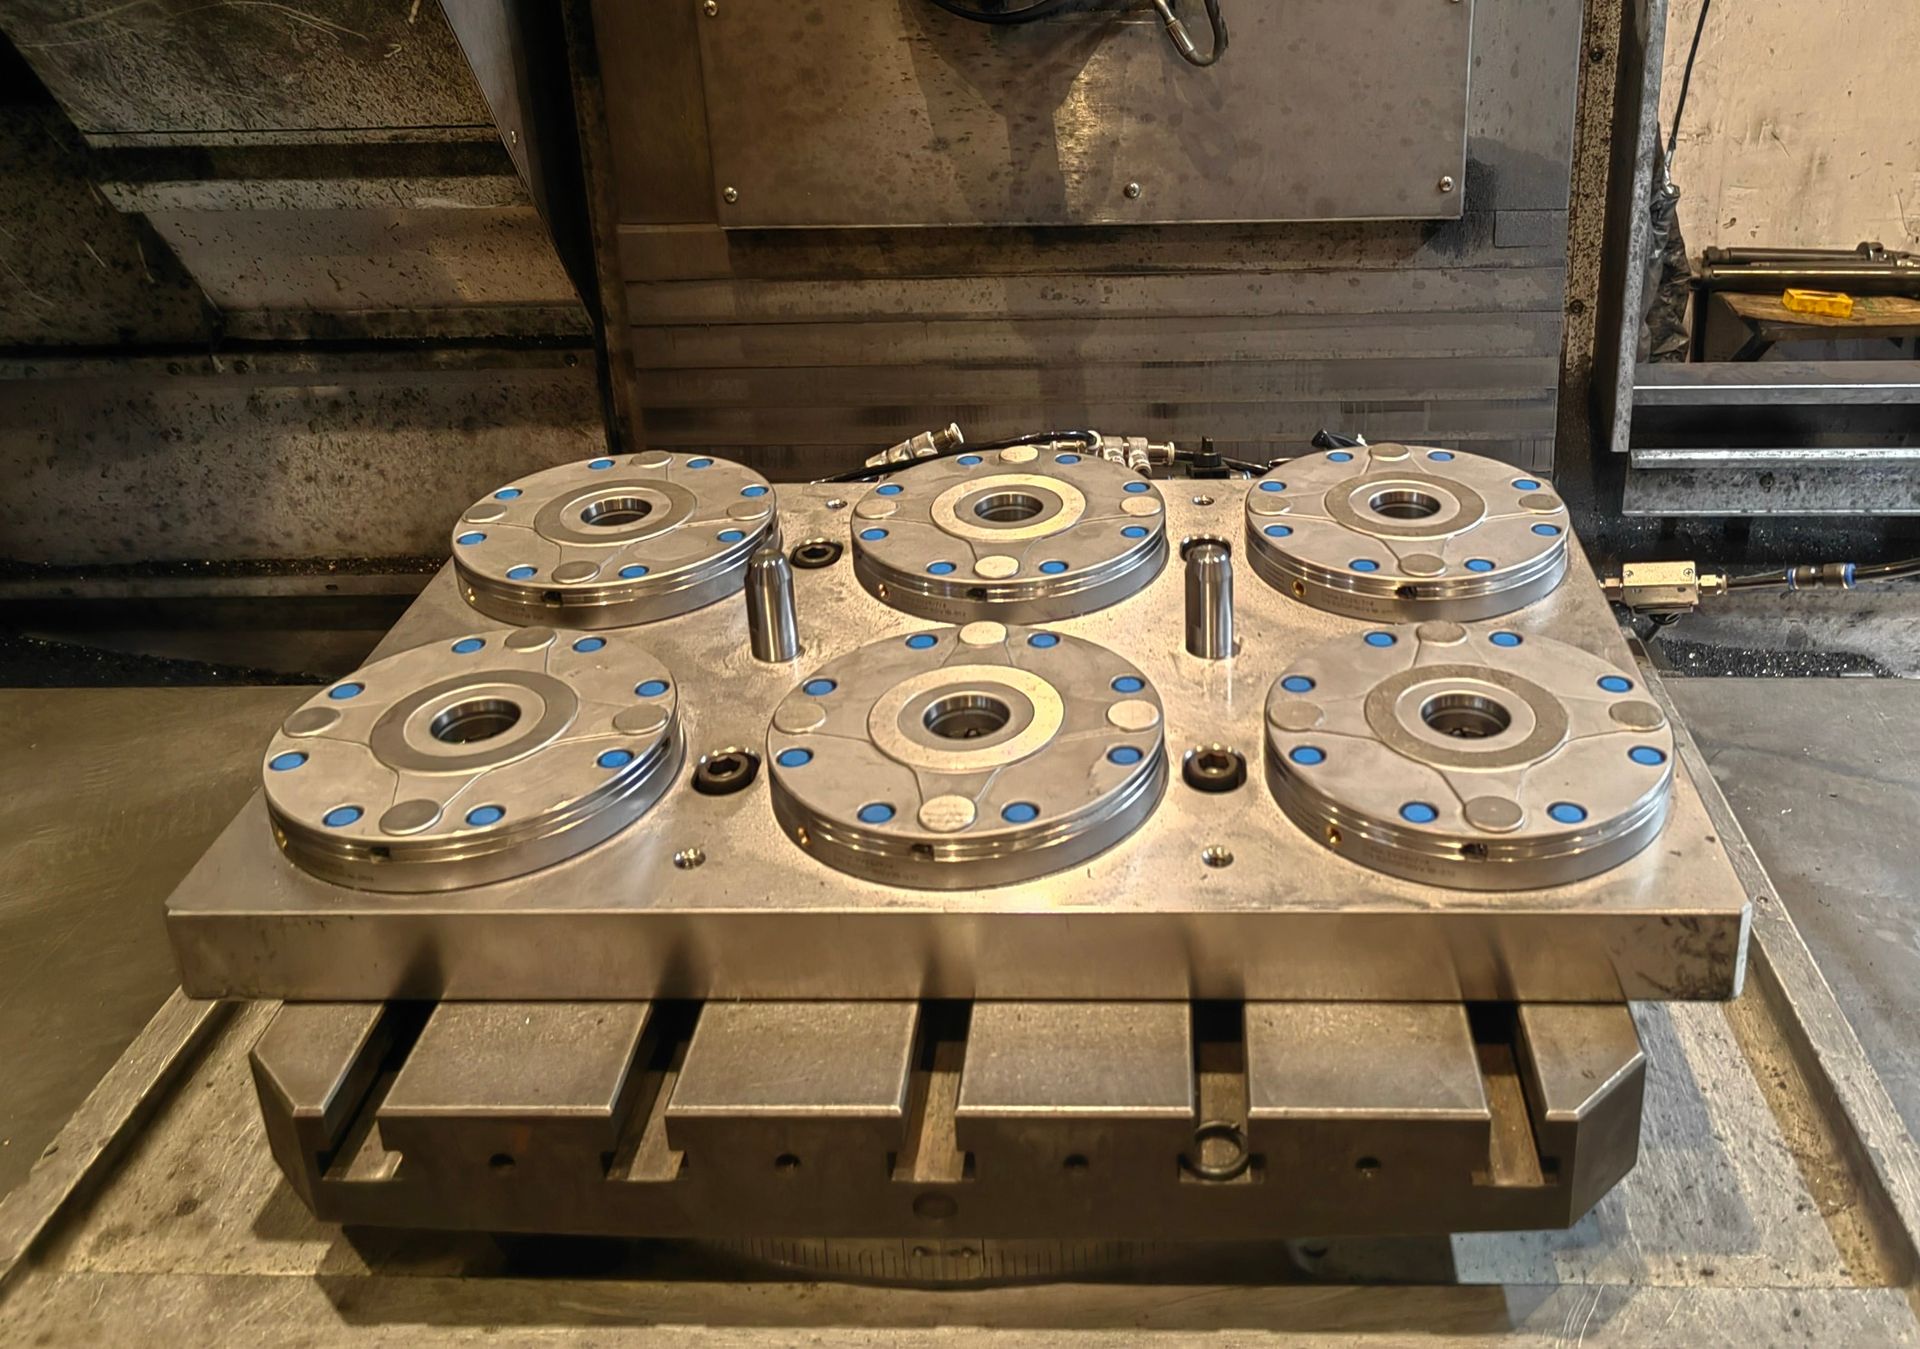
Porównaj układy dwu-, cztero- i sześciostanowiskowe pod względem dostępu, podparcia przyrządu i planowania palet. Dobierz każdy układ według rysunku odbiornika i pełnego przypadku obciążenia.
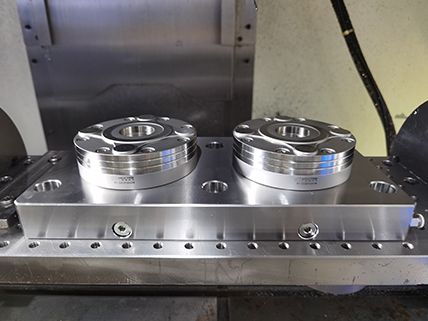
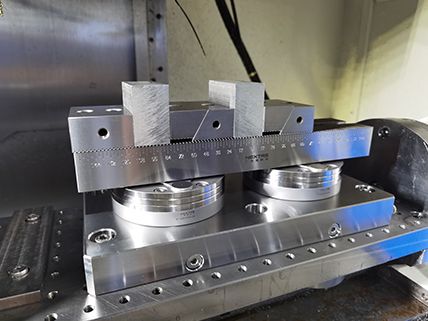
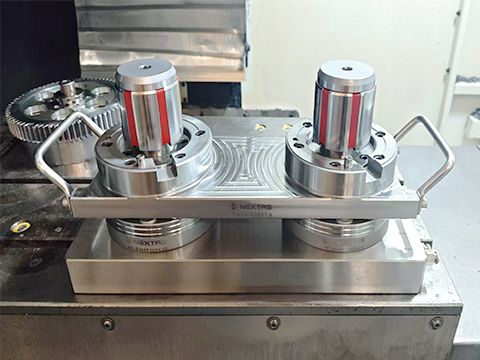
Ta sama baza dwustanowiskowa: pusta, z imadłem i z dedykowanym przyrządem. Porównaj wykorzystanie wspólnego układu odbiorników.
Układ czterostanowiskowy do oceny rozstawu odbiorników, podparcia i dostępu przy załadunku.
Widok układu czterostanowiskowego
Zobacz rozmieszczenie czterech odbiorników i przewodów powietrza. Wymiary palety i dane maszyny pomagają dobrać układ oraz odpowiednie rysunki modeli.
Wyślij układ odbiorników do sprawdzenia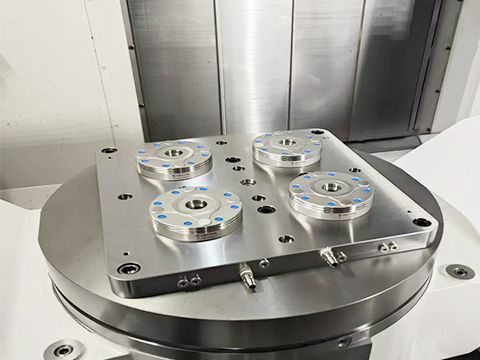
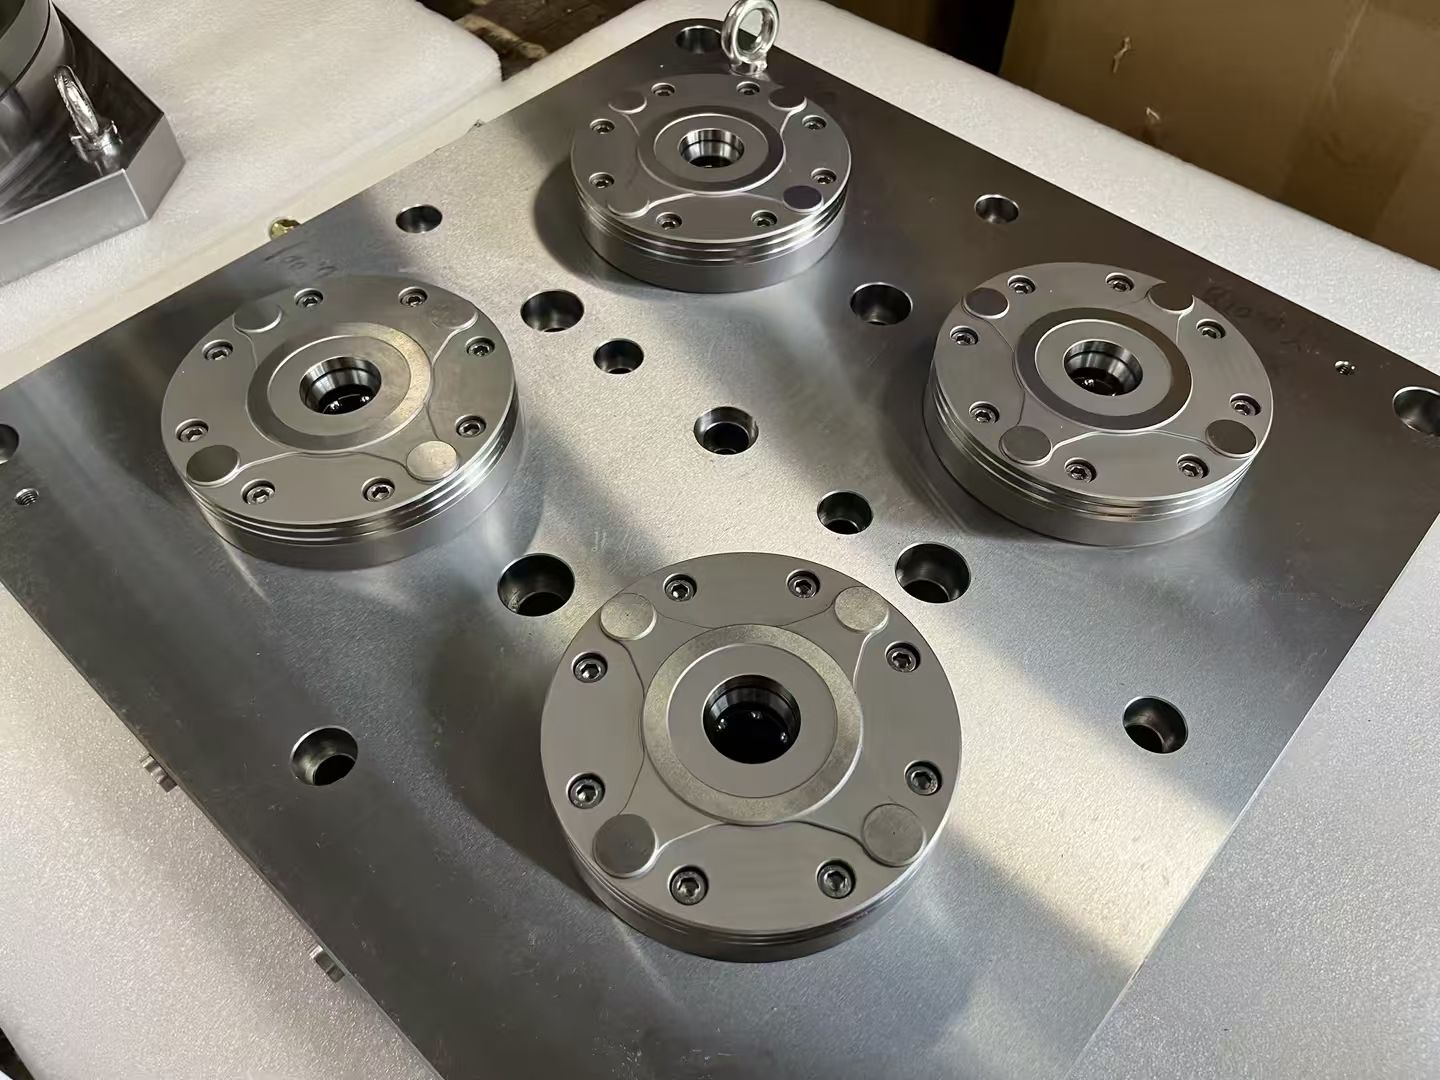
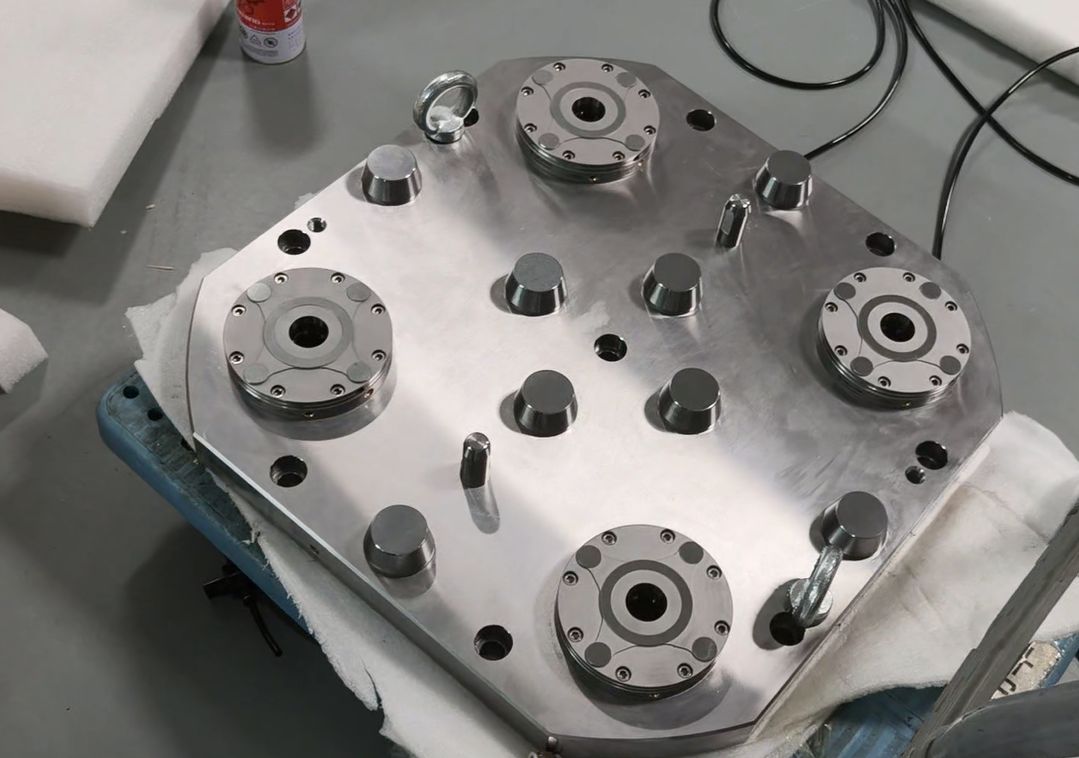
Układ sześciostanowiskowy do oceny większej bazy palety lub przyrządu.
Podaj informacje, które już masz. Szczegółowe dane do doboru można uzupełnić podczas analizy konfiguracji.
Powtarzalność i udźwig V2: użyj rysunku modelu. D1 V2 = 110 / 140 / 185 mm; 85 / 115 / 148 mm to D2. Zewnętrzny wymiar rysunkowy P120V1 to 125 mm.
Ciśnienie zasilania, filtrację, jakość powietrza, zawory i obwód czujników weź z wybranego rysunku przed uruchomieniem.
Po osadzeniu trzymają sprężyny. W modelach pneumatycznych powietrze odblokowuje. Osłony i blokady zostają przy instalacji. Zachowanie przy utracie powietrza jest na rysunku modelu.
Źródła: katalog NEXTAS Industry Quick-Change Clamping System 2026, strony PDF 6–7 (strony drukowane 10–11) dla modułów V1 oraz strona PDF 13 (strona drukowana 24) dla rysunku i tabeli V2. Poproś o katalog.
Aktualizacja strony . Wartości katalogowe tej rodziny pochodzą z katalogu NEXTAS 2026 przemysłowego mocowania szybkowymiennego. Wymiary określane na rysunku sprawdź na rysunku wybranego modelu. Poproś o katalog. Zakład, katalogi i targi.
Sprężyny utrzymują osadzony trzpień; w modelach pneumatycznych powietrze zwalnia mocowanie. Zachowanie po utracie powietrza opisują szczegóły mechanizmu, a weryfikację całego gniazda — plan odbioru.
Doprowadzenie dolne prowadzi przewody przez stół lub płytę pośrednią i może ograniczyć ich ekspozycję. Doprowadzenie boczne ułatwia modernizację, gdy wykonanie kanałów w stole nie jest możliwe. W obu wariantach trasę przewodów i ochronę należy sprawdzić dla konkretnej maszyny.
Można je rozważyć między innymi w stacjach pomiarowych CMM, przyrządach spawalniczych, liniach montażowych i obrabiarkach elektroerozyjnych. Zgodność, obciążenia, środowisko pracy i wymagania bezpieczeństwa trzeba ocenić dla danego procesu.
Utrzymuj powierzchnie osadzenia w czystości i przestrzegaj instrukcji serwisowej wybranego modelu. Kontrole obsługowe obejmują wióry, zużycie, zalegające chłodziwo i objawy nieszczelności.
Potwierdź, jaki stan rzeczywiście monitoruje każdy dostępny czujnik, i przekaż sygnał do PLC lub sterownika robota. Okablowanie sprawdź w wytycznych montażu, a sekwencje i reakcje na usterki — według planu odbioru.
Porównaj masę przyrządu, obciążenia skrawania i dostępną powierzchnię w przewodniku doboru. Wymiary montażowe odczytaj z rysunku modelu; rozróżnienie D1/D2 znajdziesz w uwagach do rysunków.
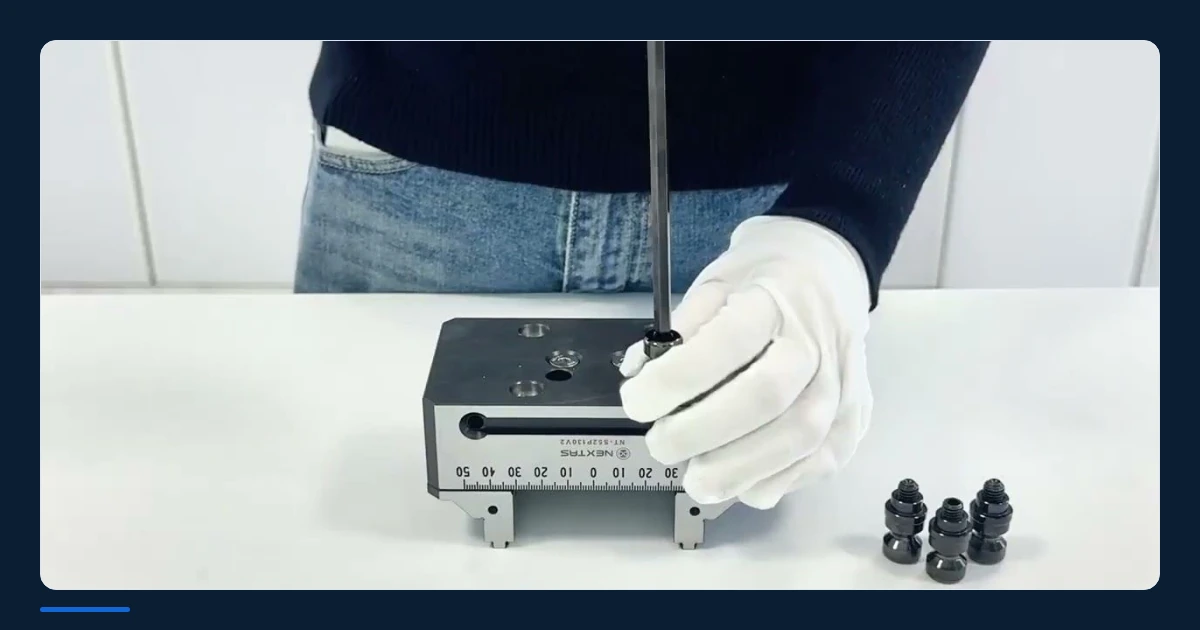
Funkcje i liczbę trzpieni ustal według zatwierdzonego rysunku złożeniowego, a właściwe numery części sprawdź w tabeli doboru. Uwzględnij prześwity, grubość przyrządu i zabezpieczenie przed obrotem. Szlifowana powierzchnia oraz jednolita twardość wpływają na powtarzalność i zużycie.
Zacznij od danych obrabiarki i przyrządu lub palety, które już masz. Dodatkowe dane do analizy modułów można uzgodnić wspólnie w kolejnym kroku.
Dodatkowe dane do analizy — jeśli są już dostępne:
Podaj model maszyny, wymiary stołu oraz wymagany układ modułów: pojedynczy, podwójny lub poczwórny. Dołącz rozstaw śrub montażowych, jeśli dostosowujesz istniejący system mocowania w punkcie zerowym innego producenta.
Przekaż wymiary palety lub płyty pośredniej, całkowitą masę oprzyrządowania, wymaganą siłę dociągu na trzpień oraz informację, czy palety przemieszczają się między maszynami, maszyną pomiarową CMM lub magazynem.
Określ ciśnienie zasilania powietrzem, czy potrzebne są czujniki potwierdzenia stanu blokady, planowany poziom automatyzacji (ręczny, ładowany robotem lub FMS) oraz cele czasu przezbrojeń.
Szybka wycena
Podaj obrabiarkę, wymiary palety lub przyrządu i cel przezbrojenia. Sprawdzimy układ modułów, właściwe trzpienie oraz dostępne rysunki. Jeśli model nie jest jeszcze wybrany, opisz obecne stanowisko.