Oberflächenschutz
Kontakt von geschützten Funktions- und Sichtflächen fernhalten. Backenmaterial, Kontaktbreite, Kanten und Reinigung festlegen; scharfe Backenkanten oder eingeschlossene Späne können eine Fertigfläche beschädigen.
Medizintechnik / Kontrolle empfindlicher Teile
Kleine Teile aus Titan, Edelstahl oder PEEK können dünnwandig und schwer abzustützen sein. Legen Sie zulässige Kontaktflächen fest, bevor Sie Backen und Auflagen wählen; planen Sie Werkzeug-, Entgrat- und Prüfzugang sowie die Messung nach dem Lösen.
Produktionsrealität
Wenig Kontaktfläche, empfindliche Fertigflächen und enge Merkmalsbezüge lassen kaum Raum für hohe punktuelle Spannlasten. Zeichnung und Qualitätsplan müssen geschützte Flächen, zulässige Kontaktmaterialien und den Prüfzustand jedes Merkmals zeigen. PEEK ist weniger steif als Titan oder Edelstahl und reagiert empfindlicher auf Punktlast und Wärme; Kontaktbreite, Überhang und Prozessmedien deshalb materialbezogen prüfen.
Kontakt von geschützten Funktions- und Sichtflächen fernhalten. Backenmaterial, Kontaktbreite, Kanten und Reinigung festlegen; scharfe Backenkanten oder eingeschlossene Späne können eine Fertigfläche beschädigen.
Spannlast am Bauteil verteilen und nahe der Schnittlast abstützen. Kritische Geometrie nach dem Lösen prüfen, weil eine Messung nur im gespannten Zustand elastische Verformung verbergen kann.
Backen und Auflagen dürfen kritische Kanten, Entgratstellen und Prüfbezüge nicht verdecken. Wenn der Zugang fehlt, einen weiteren Haltezustand oder einen anderen Spannweg einplanen.
Priorisierte Lösungseignung
Ein Standardspanner ist nicht für jedes kleine Medizinteil geeignet. Geometrie, Wandsteifigkeit und zulässiger Kontakt bestimmen, ob angepasste Backen, Schwalbenschwanz, Träger- oder Sondervorrichtung passen. Bestätigen Sie Werkzeug- und Prüfzugang am realen Teil.
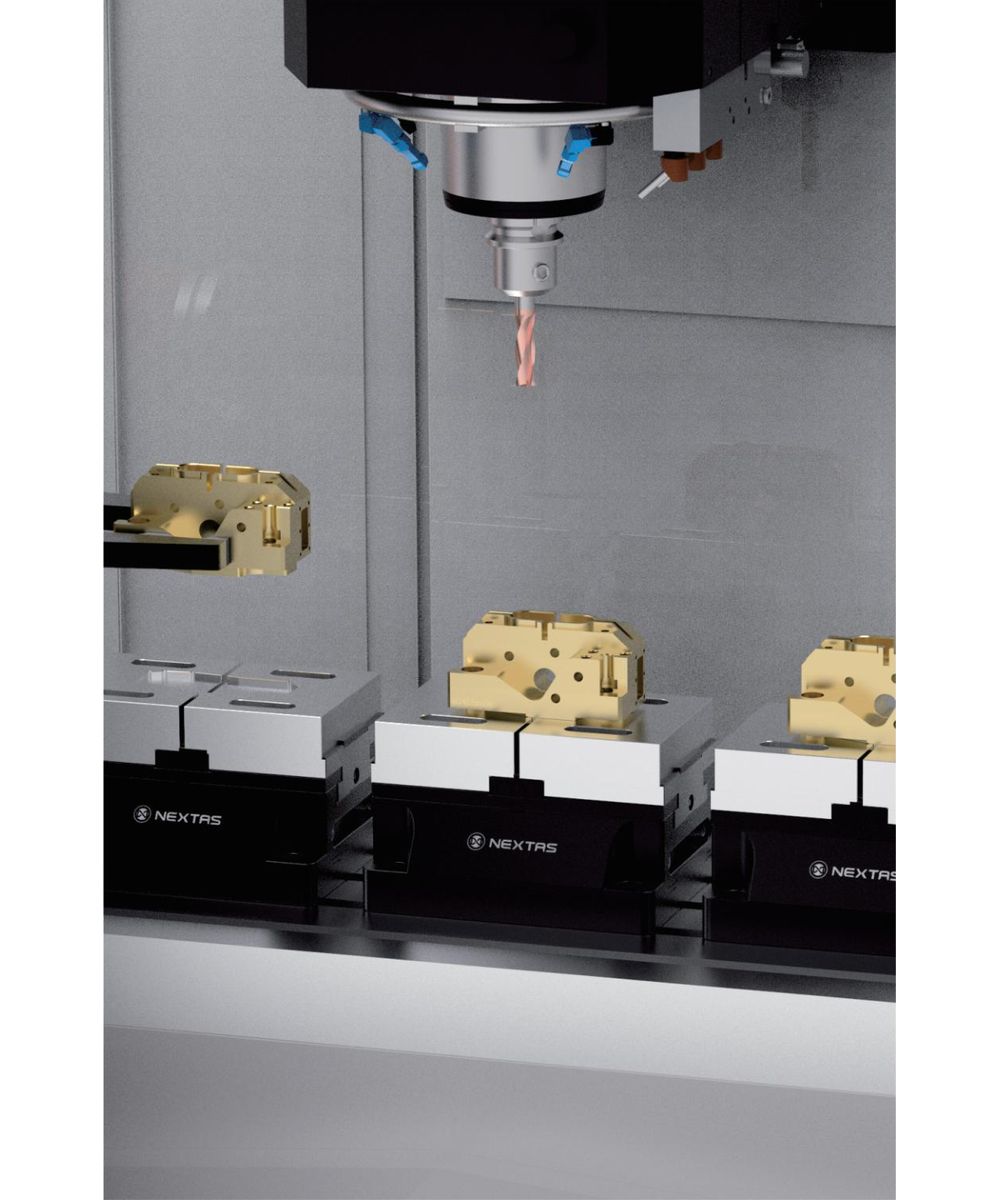
Bevorzugter Ausgangsweg
Symmetrische Backenbewegung ist für kleine prismatische Teile und wiederholtes Beladen ein sinnvoller Ausgangspunkt, wenn die Kontaktgeometrie angepasst wird.
Alternative Lösung
Alternative Lösung
Technischer Validierungsplan
Dies ist eine empfohlene Validierungsfolge – kein veröffentlichtes Kundenergebnis und keine garantierte Leistungszusage.
Rohteilzustand, freie Ausgangsmaße und geschützte Flächen erfassen. Jede Positionier- und Spannfläche, ihr Material und den zulässigen Oberflächenzustand dokumentieren; vorhandene Abdrücke und Grate festhalten.
Empfindliche Geometrie vor dem Spannen, wenn möglich gespannt und nach dem Lösen messen. Sitz, Auflagenkontakt und Spannlast am repräsentativen Teil prüfen und Wiederholungen nach dem vereinbarten Stichprobenplan ausführen.
Orientierung, Einlegen und Entnehmen mit realem Teil und Schutzmaßnahmen bestätigen. Prüfen, ob Handhabung Späne einschließen kann und ob Werkzeuge, Entgratmittel und Messgeräte die vorgesehenen Flächen erreichen.
Vorrichtungsfreigabe an Zeichnung und Qualitätsplan koppeln. Grate, Kontaktspuren und Maße nach dem Lösen prüfen; Reinigung, Bauteilkennzeichnung sowie Vorrichtungs-, Backen- und Programmstand mit dem Prüfprotokoll verknüpfen.
Anwendungsprüfung
Zulässige und gesperrte Kontaktflächen, dünne Wände, Schlitze und frei zugängliche Werkzeug- und Prüfbereiche markieren.
Werkstoff und Zustand beim Beladen angeben: Rohteil, vorbearbeitet oder fertig. Vorherigen Arbeitsgang, zulässige Spannlast und nächsten Prüfzustand einbeziehen.
Maße nach dem Lösen, Grat- und Oberflächenprüfung, freigegebene Reinigung und erforderliche Nachverfolgbarkeit als Abnahmekriterien vereinbaren.
Medizintechnik – FAQ zur Anwendung
Geschützte Flächen, Kontaktgeometrie, Backenwerkstoff, Spannlast und Reinigung festlegen. Breite, formangepasste Kontakte und Auflagen nahe der Schnittlast können den Kontakt verteilen; scharfe Kanten und eingeschlossene Späne vermeiden. Kontaktstellen prüfen und kritische Maße nach dem Lösen erneut messen. Die endgültigen Abnahmekriterien werden am realen Bauteil vereinbart.
PEEK ist weniger steif als Titan oder Edelstahl und reagiert empfindlicher auf Punktlast und Wärme. Breitere Kontakte verwenden, scharfe Backenkanten vermeiden und ungestützte Länge begrenzen. Kühl-, Reinigungs- und Trocknungsbedingungen anhand des Kundenprozesses prüfen. Ein Standardspanner ist nicht automatisch geeignet; je nach Geometrie können Träger-, Schwalbenschwanz- oder Sonderlösungen besser passen. Den gewählten Aufbau am realen Teil oder repräsentativen Rohteil bestätigen.
Auf Zeichnung und Qualitätsplan, Kontaktprüfung, Spann-Löse-Messung, Wiederholbeladung und repräsentativem Schnitt. Prüfen, ob Backen oder Auflagen das Entgraten und die Kantenprüfung behindern. Eingangs- und Ausgangsreinheit, zulässige Kontaktmaterialien, Reinigungsverfahren, Bauteilkennzeichnung und Prüfaufzeichnungen festlegen. Vorrichtungs-, Backen- und Programmstand mit dem Erstteilergebnis dokumentieren. Die regulatorische Freigabe und Freigabe im Qualitätsmanagementsystem liegen beim Kunden.
Reale Randbedingungen einbringen
Senden Sie die Zeichnung und den aktuellen Engpass. Wir vergleichen die praktikablen Spannrichtungen.