Respuesta principal
Una columna de amarre reúne varias caras de utillaje en una base. Empiece por la máquina y su familia de piezas; después elija las caras que permitan acceder con las herramientas, cargar e inspeccionar.
Use esta guía para comparar formas de columna, opciones de montaje y modelos estándar. El envolvente cargado y los límites de carga de la máquina definen qué disposición puede funcionar en su célula.
Empiece por la máquina, no por la columna
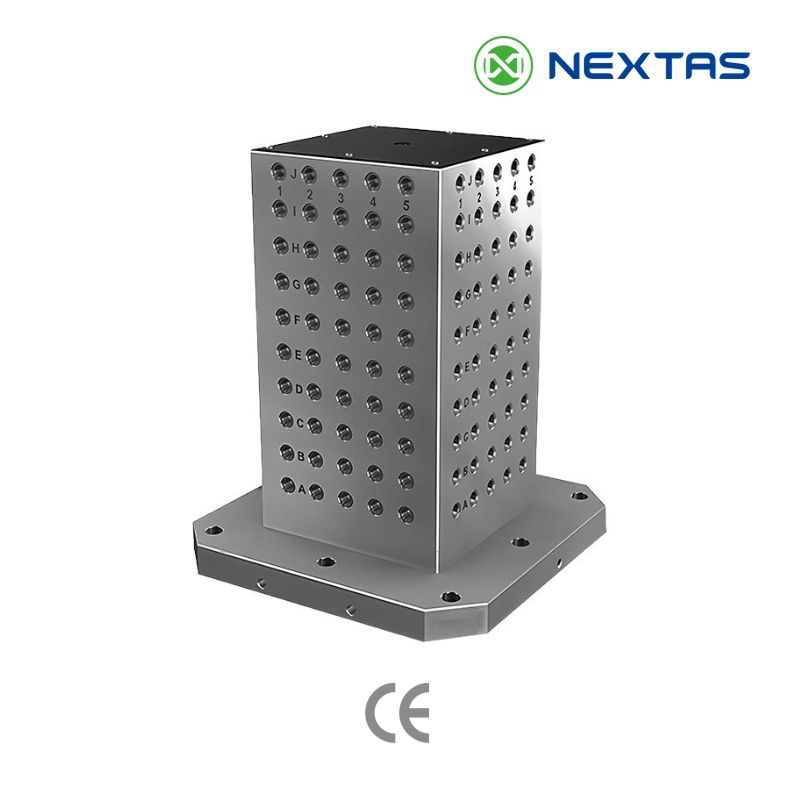
Una columna de amarre CNC es una base de varias caras para utillajes y piezas. La columna puede ir sobre un palé de HMC, una mesa rotativa, una mesa de máquina u otro adaptador aprobado. Por sí sola no crea más capacidad útil. La máquina tiene que poder soportar, girar y alcanzar el conjunto completo.
Pida el plano de mesa o palé del fabricante de la máquina antes de elegir un modelo. Registre los elementos de posicionado, el patrón de tornillos, la profundidad de montaje disponible y cualquier límite de los elementos de fijación. Añada la carga permitida de mesa o palé. Si el fabricante indica un límite de centro de gravedad, conserve esa regla en el expediente del proyecto.
Después capture cada límite de movimiento. Use los recorridos X, Y y Z, el diámetro de giro o el volteo, la posición de la nariz del husillo, la longitud del portaherramientas, la apertura de la puerta, el recorrido del cambiador de palés y cualquier palpador o elemento de refrigerante cerca de la zona de trabajo. Un contorno de catálogo sin herramientas ni piezas no es un estudio de holgura.
| Dato | Qué registrar | Qué evita |
|---|---|---|
| Mesa o palé | Plano, elementos de posicionado, tornillos y superficie útil | Un adaptador que no puede posicionar ni fijar |
| Ejes y rotación | Recorridos, volteo, posiciones de indexado y recorrido del cambiador | Una cara cargada que entra en una zona restringida |
| Husillo y herramientas | Nariz, portaherramientas, fresa, palpador y ángulos de aproximación | Una pieza que cabe pero no se puede alcanzar |
| Regla de carga | Masa, equilibrio y límites de centro de gravedad | Una aprobación basada solo en la columna vacía |
Elija caras útiles, no el mayor número de caras
Una columna cuadrada ofrece cuatro lados anchos. Una columna hexagonal u octogonal ofrece más lados, pero cada cara tiene menos anchura para el mismo envolvente general. Más caras pueden ayudar cuando las piezas son estrechas y la herramienta llega a cada estación. Pueden perjudicar cuando utillajes, amarres o piezas invaden la cara siguiente.
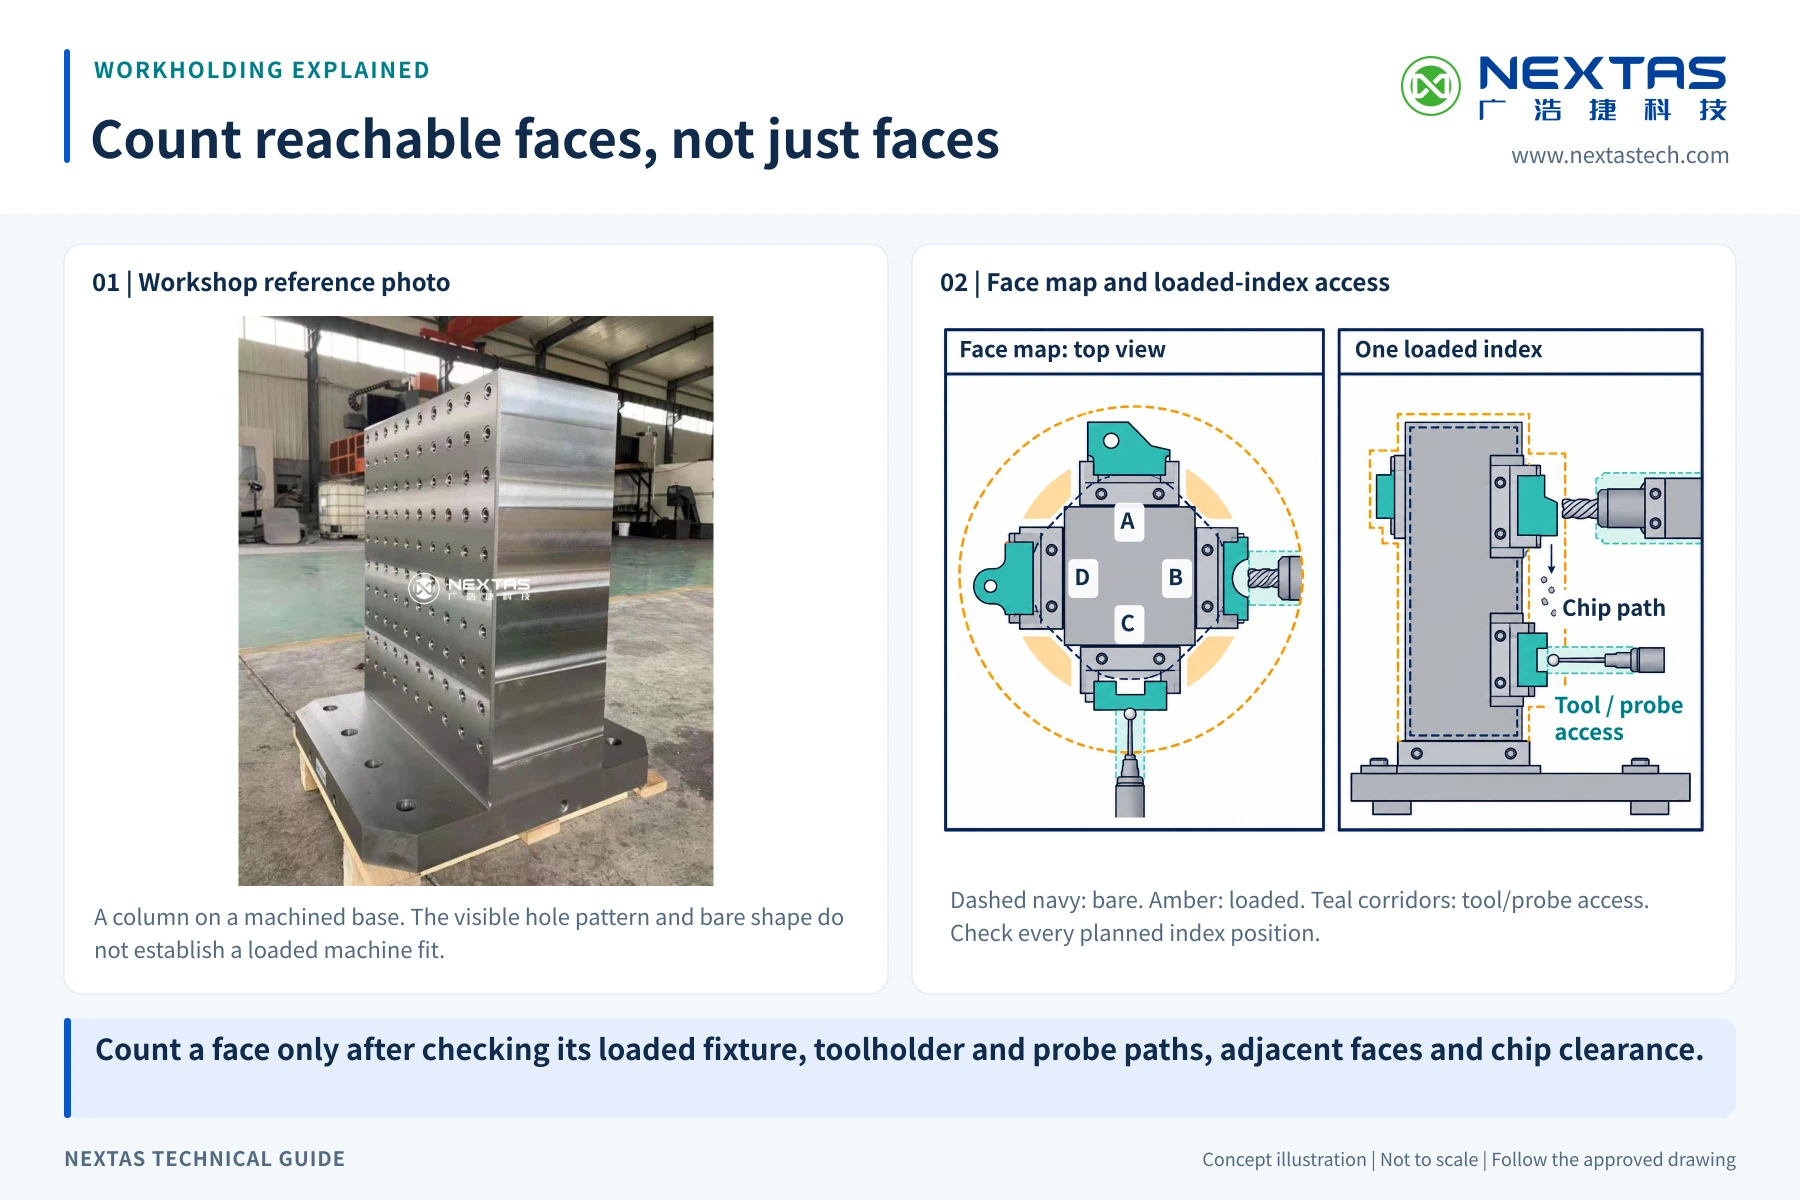
Haga un mapa de caras antes de elegir la forma. Coloque la pieza real, el utillaje, el amarre y la aproximación de la herramienta en cada cara propuesta. Marque la operación de corte y la referencia usada en esa cara. Muestre dónde llega el operario a los tornillos, dónde cae la viruta y por dónde debe entrar un palpador. Si una cara queda bloqueada por el husillo, la puerta o el utillaje vecino, no la cuente como capacidad útil.
El equilibrio también importa. Un utillaje pesado en un lado puede desplazar el centro de gravedad en carga. Las piezas pueden salir de la columna en fases distintas, así que la carga puede cambiar durante el ciclo. Use las reglas del fabricante de la máquina y revise la condición planificada más desfavorable, no solo la imagen inicial a plena carga.
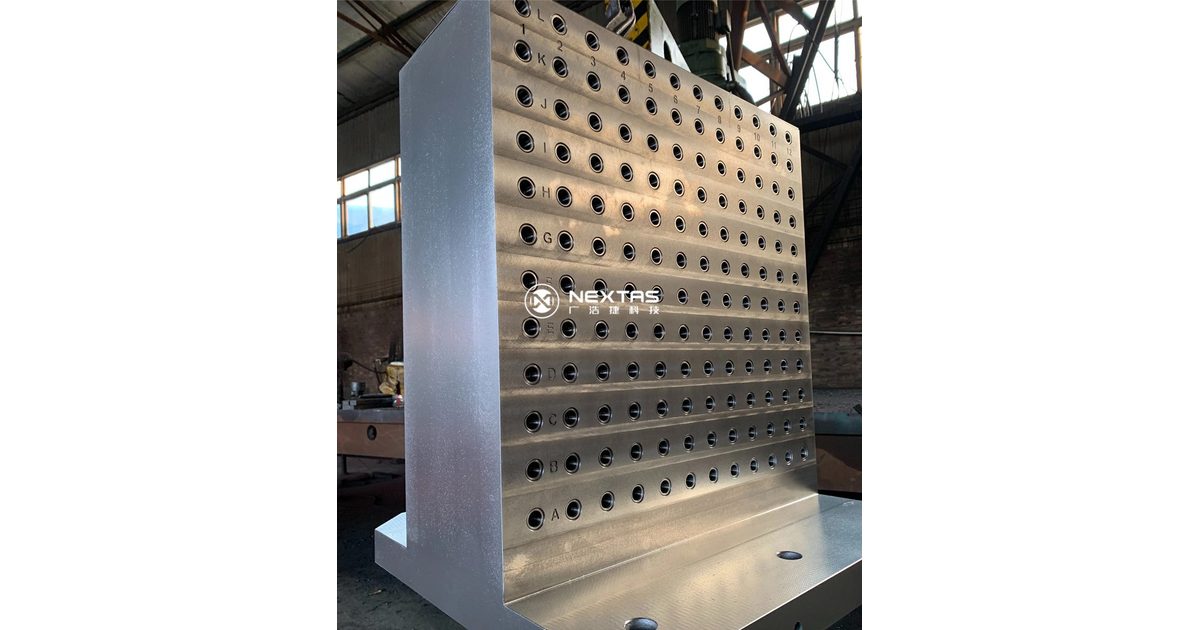
Use los modelos estándar como primer filtro y confírmelos después en su máquina
No hace falta un plano de columna a medida solo para empezar la disposición. Los siete modelos estándar de la tabla siguiente ya indican la anchura entre caras, la base, la altura, la altura nominal de pieza y el peso, así que se puede hacer una primera preselección por tamaño. Compruebe el modelo elegido frente a su máquina, sus piezas y el plan de utillaje.
La página de producto de NEXTAS enumera los siete modelos de abajo. La medida entre caras es la distancia entre caras opuestas. «Altura máxima de pieza» es el valor indicado para ese modelo exacto; no demuestra que la pieza, el utillaje y la herramienta queden libres en su máquina. El peso es el valor indicado de la columna vacía. Sume cada adaptador pedido y cada elemento cargado antes de comprobar el límite de la máquina.
| Modelo exacto | Forma | Entre caras | Base | Altura | Altura de pieza indicada | Peso |
|---|---|---|---|---|---|---|
| NT-TCS250P400V2 | Cuadrada | 250 mm | 250 mm | 400 mm | 320 mm | 100 kg |
| NT-TCS300P400V2 | Cuadrada | 300 mm | 300 mm | 400 mm | 300 mm | 130 kg |
| NT-TCS350P400V2 | Cuadrada | 350 mm | 350 mm | 400 mm | 280 mm | 170 kg |
| NT-TCH320P600V2 | Hexagonal | 320 mm | 300 mm | 600 mm | 480 mm | 220 kg |
| NT-TCH400P600V2 | Hexagonal | 400 mm | 350 mm | 600 mm | 450 mm | 290 kg |
| NT-TCO360P600V2 | Octogonal | 360 mm | 350 mm | 600 mm | 450 mm | 285 kg |
| NT-TCO450P600V2 | Octogonal | 450 mm | 400 mm | 600 mm | 420 mm | 360 kg |
Use esta tabla para descartar modelos que son claramente demasiado grandes, altos o pesados. La selección final sigue necesitando el plano elegido, la interfaz real de la máquina y el envolvente en carga. Un tamaño estándar no encaja en todas las máquinas.
Especifique con claridad el montaje y el posicionado en cada interfaz
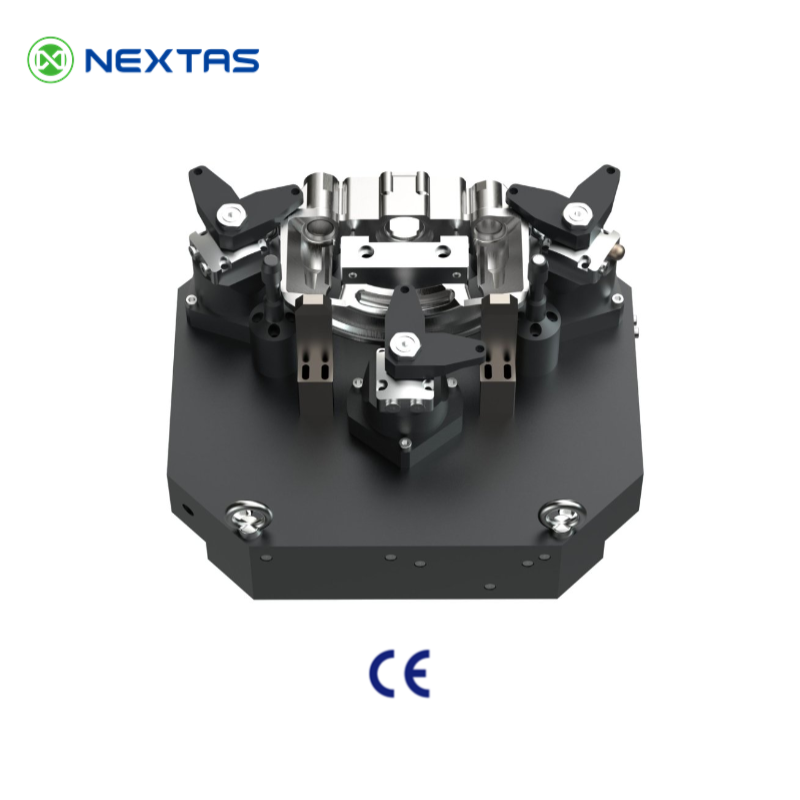
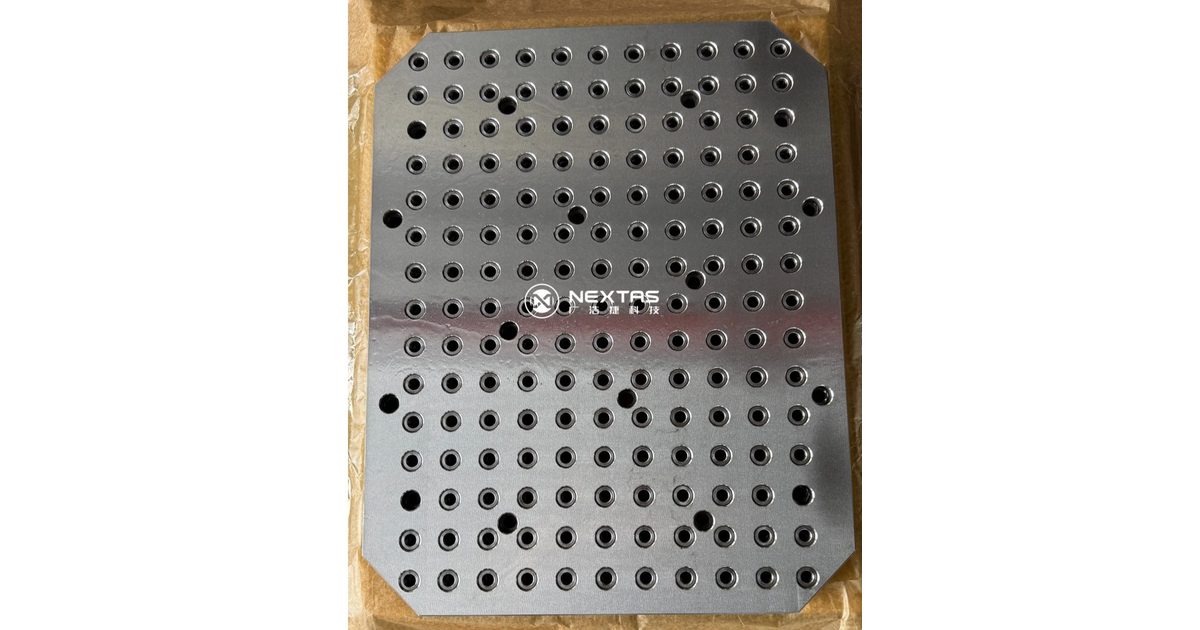
Si los tornillos de la base y los agujeros de las caras no se especifican por separado, la columna puede montarse en la mesa y el utillaje seguir sin posicionarse en la cara. La columna tiene dos interfaces: se monta en la base del lado máquina, y los utillajes se montan en las caras de la columna. Manténgalas separadas en el conjunto de planos. En cada interfaz, especifique tanto el método de montaje como el método de posicionado. En la base, nombre el tamaño del tornillo, el elemento de posicionado, la superficie de contacto, la orientación y cualquier adaptador o receptor de punto cero. En cada cara, nombre qué agujeros posicionan, cuáles amarran y cuáles solo dan holgura. Cuando ambos están claros, es más fácil comprobar el ajuste y reutilizar amarres o receptores que ya tiene.
La gama admite taladrado simple, posicionado por agujeros de precisión y posicionado por ranuras en T. Son decisiones de disposición, no grados de calidad. El taladrado simple puede servir para un plan de utillaje fijo. Los agujeros de precisión pueden aportar puntos de referencia con nombre. Las ranuras en T pueden permitir más movimiento cuando cambian las posiciones del utillaje. La elección correcta depende de cómo se instalará, retirará y comprobará el utillaje.
No apruebe una interfaz solo por el paso. El diámetro del agujero, la tolerancia, la profundidad, la rosca, la distancia al borde, la relación con el pasador y la referencia pueden importar. Si hay que reutilizar un utillaje o un sistema de punto cero existente, envíe su plano o la interfaz medida y pida al proveedor que marque la coincidencia en un plano de aprobación.
Construya el envolvente en carga y la hoja de cargas
El peso de la columna es solo la primera línea de la hoja de cargas. Sume el adaptador de base o el palé, los receptores, las placas de utillaje, los tornillos de banco, los amarres, los apoyos, las piezas, los elementos de fijación, los latiguillos y los racores. Indique la masa y la posición de cada elemento grande. Muestre el centro de gravedad del conjunto completo si el fabricante de la máquina lo pide.
Ahora cree un envolvente para cada posición de indexado. Incluya la pieza más larga, el amarre más ancho y el utillaje más alto. Añada portaherramientas, vástagos de palpador y la nariz del husillo. Compruebe el recorrido de aproximación y de salida, no solo la posición final de corte. Compruebe también el acceso para cargar, para herramientas de par, para evacuar viruta y para el mantenimiento.
Si la columna pasa por un cambiador de palés, incluya ese recorrido. Los límites de puerta, elevación y transferencia pueden ser más estrechos que la zona de corte. Si la columna permanece en una mesa rotativa, compruebe cables, latiguillos y protecciones cercanas en todo el giro previsto. El integrador en planta o el fabricante de la máquina debe aprobar el movimiento completo y el caso de carga.
Asigne a cada cara un trabajo y una referencia
Un plan de caras claro facilita mucho la oferta y la prueba de aceptación. Etiquete las caras como A, B, C y así sucesivamente. Para cada cara, liste el número de pieza, la operación, el utillaje, la referencia, la dirección de amarre, la aproximación de la herramienta y el elemento de inspección. Si dos caras llevan trabajos distintos, muestre el envolvente más desfavorable de herramienta y pieza para ambas.
Planifique también los recorridos de viruta y refrigerante. Una cavidad que acumula viruta junto a una superficie de posicionado necesita un paso de limpieza. Un latiguillo o una boquilla no debe bloquear el indexado. Un utillaje puede necesitar un drenaje o una tapa. Esos detalles no se pueden demostrar con la columna vacía; inclúyalos en la revisión del utillaje y del proceso.
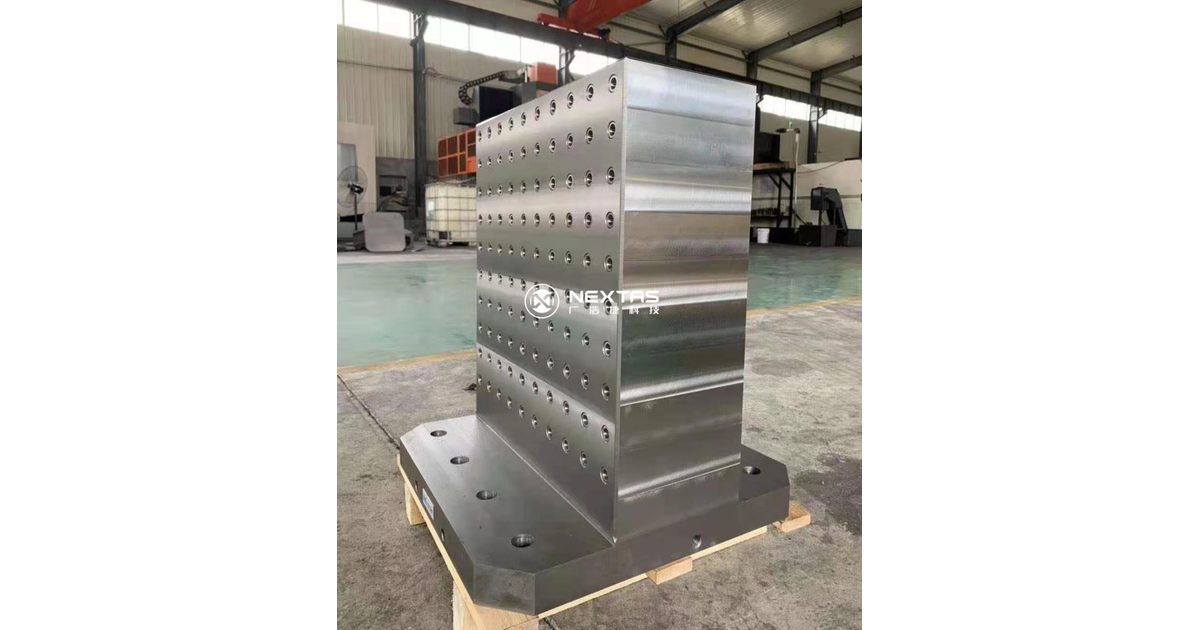
Vea las formas de columna y las caras preparadas
Vista vertical de taller, de 30 segundos, de cuerpos de columna de amarre y caras de utillaje preparadas.
Ver en YouTube
Separe la inspección del proveedor de la aceptación en máquina
Antes de fabricar, acuerde qué elementos debe inspeccionar el proveedor. Empiece por el plano de disposición general aprobado. Marque el contacto de la base, los elementos de montaje, las referencias de cara, las posiciones de agujero decisivas y cualquier elemento de posicionado del utillaje que importe a su proceso. Ponga el método, el alcance de la muestra y el límite de aceptación junto a cada elemento.
Pida registros de material o de tratamiento térmico solo cuando formen parte del pedido. La página de producto de NEXTAS indica las rutas de material HT250 y QT500 y el recocido de distensionado, pero una foto de taller no puede mostrar qué ruta se usó. El pedido y el registro trazable deben identificar qué aplica a la pieza entregada.
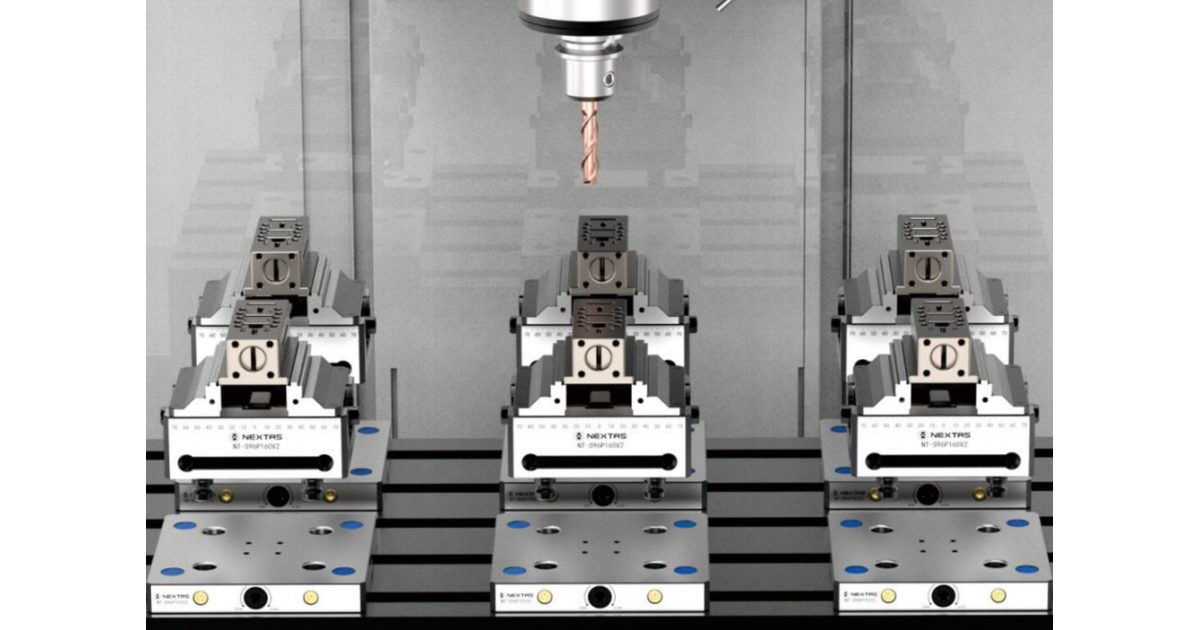
La inspección de entrada confirma que la columna recibida coincide con el pedido. La aceptación en planta comprueba el sistema completo en carga. Móntelo en el palé o la mesa reales. Confirme el acceso a los tornillos y el método de posicionado acordado. Mueva cada eje y cada posición de indexado previstos a una velocidad de prueba segura, según el procedimiento del fabricante de la máquina. Compruebe la holgura de herramienta, husillo, palpador, utillaje, pieza, puerta y cambiador.
Después mida las referencias del proyecto con las herramientas y el método acordados. Si la columna está diseñada para retirarse y volver a asentarse, incluya el asentamiento repetido en el plan. Si las piezas se cargan en varias caras, inspeccione los elementos que revelan un error de cara a cara o de operación a operación. Esta página no aporta una tolerancia ni un número de ensayos para cada máquina.
Indíquenos la máquina y las piezas que quiere sujetar
La columna también tiene que quedar libre en los recorridos y sujetar la pieza más grande del plan. Indíquenos la máquina y las piezas que quiere mecanizar. Un plano de mesa, una lista de piezas o un concepto de utillaje de la pieza mayor aceleran la conversación sobre la disposición si ya los tiene. Mencione los amarres o receptores de punto cero que quiere conservar, y cuántas caras tiene en mente.
El precio y el plazo se fijan cuando el alcance y la cantidad están claros.
Preguntas que conviene hacer antes de elegir la disposición de la columna
¿Cuántas caras debe tener una columna de amarre CNC?
Elija por caras útiles, no por el mayor número de caras. Una cara solo es útil cuando la pieza, el utillaje, la herramienta, el husillo y el movimiento rotativo tienen sitio. Represente la familia real de piezas en cada cara antes de elegir una disposición de cuatro, seis u ocho lados.
¿Qué datos de máquina se necesitan antes de seleccionar una columna de amarre?
Envíe el modelo de máquina, el plano de mesa o palé, el patrón de tornillos y de posicionado, los recorridos de ejes, los límites de giro, el envolvente de husillo y herramienta, los límites de puerta y cambiador, la carga permitida y cualquier regla de centro de gravedad del fabricante de la máquina.
¿Una columna de amarre estándar de NEXTAS encaja en cualquier mesa de HMC?
No. El nombre de un modelo estándar no demuestra el ajuste a la mesa. Compare el plano de la columna elegida con la interfaz exacta de mesa o palé, los elementos de fijación, los elementos de posicionado, el límite de carga, el envolvente de ejes y el recorrido del cambiador antes de aprobar.
¿Cómo debo elegir entre taladrado simple, agujeros de precisión o ranuras en T?
Use el plan de utillaje para elegir. El taladrado simple admite un plan de agujeros fijo. Los agujeros de precisión añaden puntos de posicionado definidos. Las ranuras en T permiten más movimiento del utillaje. El plano aprobado debe indicar qué elementos posicionan, amarran o dan holgura.
¿Qué evidencia de inspección debe acompañar a una columna de amarre?
Incluya la evidencia exigida en el pedido. Puede comprender un plano aprobado, registros de material o de tratamiento térmico cuando se pidan, y un informe de inspección de los elementos nombrados de base, cara, agujero y posicionado, con métodos y límites acordados.
¿Qué debe cubrir una prueba de aceptación de una columna de amarre?
Compruebe los componentes recibidos contra el plano aprobado y, después, pruebe el conjunto cargado en la máquina real. Confirme el montaje, el movimiento de ejes, el acceso de la herramienta, la holgura del utillaje, el acceso de servicio y las comprobaciones de referencia acordadas. Use los límites del proyecto; esta página no fija un valor de aceptación universal.