Un punto cero es la unión de cambio rápido que vuelve a dejar el utillaje en un asiento preparado. Un sistema de punto cero es esa unión más las piezas que tienen que coincidir con ella. No es el cero de trabajo del control.
La oferta dice «punto cero», el plano dice «referencia cero» y la nota del utillaje dice «sistema de referencias». No son tres formas de escribir la misma pieza.
Esta página es de la unión. El punto de referencia cero es el lugar que se palpa o al que se alinea. El sistema de referencias es el conjunto de localización que devuelve ese lugar. Si el plano usa las tres palabras, el mapa breve solo indica estas páginas.
Los receptores y las placas son uniones distintas
En este sitio, «punto cero» es una familia de producto. No es una coordenada que el control ya tenga guardada. La guía de solicitud de punto cero dice que la familia cubre varias formas. Un módulo receptor puede ir integrado en una base o en la mesa de la máquina. Una placa manual puede soltar el utillaje acoplado con una herramienta de mano. Una placa neumática puede usar aire para una acción definida. Un sistema de referencias emparejado puede unir una base y un portador hechos el uno para el otro. Estas formas no comparten una interfaz universal.
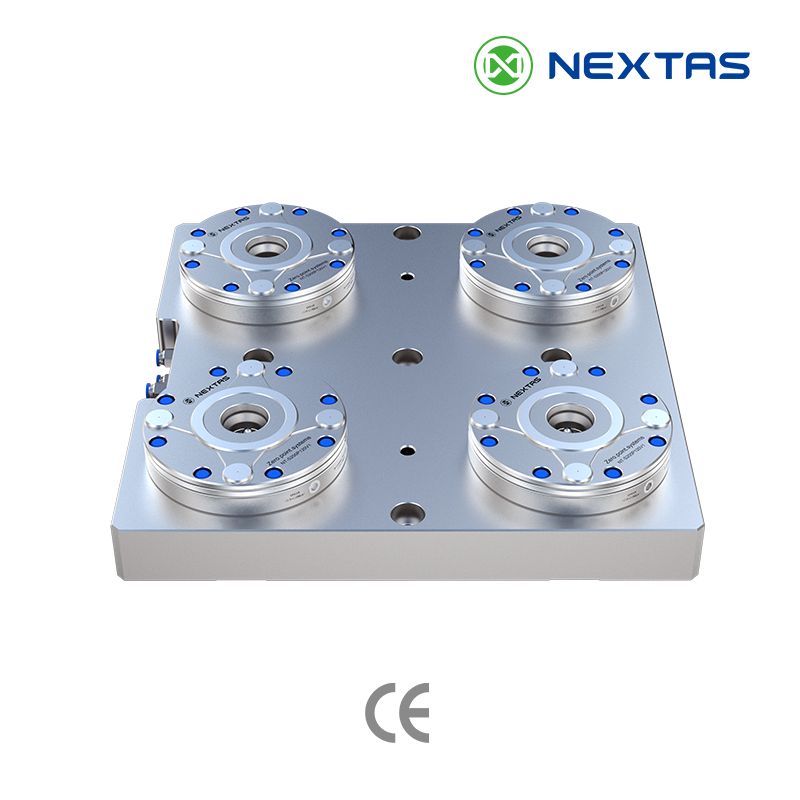
La imagen junto al título muestra cuatro módulos receptores redondos sobre una base cuadrada. Esa es una disposición de punto cero. No es una placa manual, y no es un cuerpo BDS. La página del sistema de amarre de punto cero es la ruta cuando se mecaniza un receptor en una subplaca, una columna de utillaje o un utillaje: un módulo, o un bloque de 2/4/6 estaciones. Una placa terminada que se atornilla es la placa manual de amarre de punto cero. Una placa que libera la máquina es la placa neumática de punto cero. El portador más pequeño A024/B024 está en la página de la referencia de posicionamiento BDS. Trate ese portador como un sistema de referencias propio, no como un apodo de la placa.
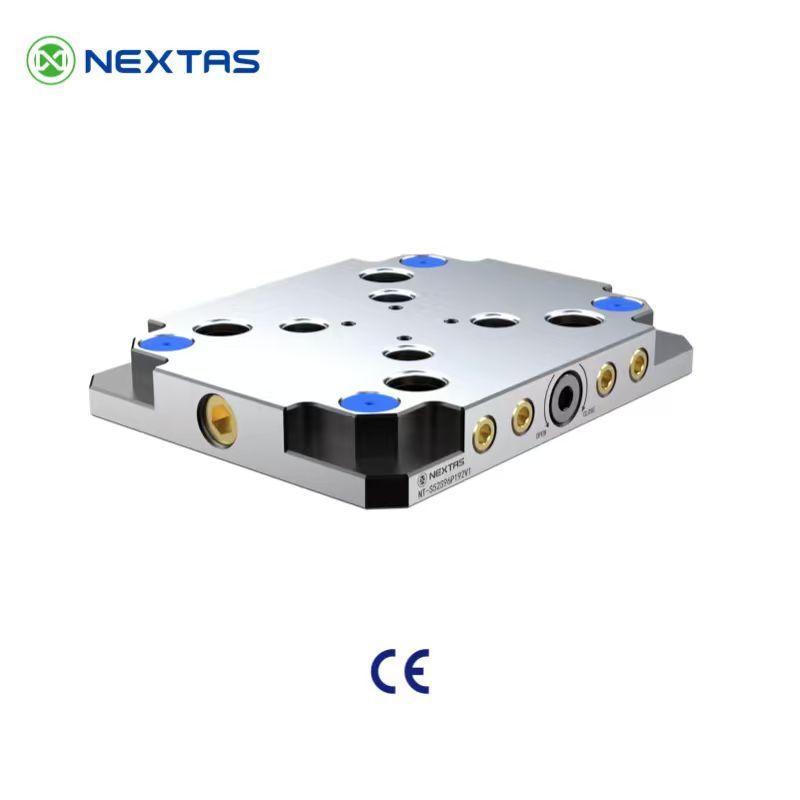
La página de la placa manual llama a la placa la interfaz de máquina normalizada para mordazas, palés y utillajes. Es mecánica. No hace falta suministro de aire. Las familias listadas de 52 mm y 96 mm publican un posicionamiento repetible inferior a 0,005 mm. La misma página dice que el resultado obtenido también depende del tirante emparejado, de la planitud de montaje, de la limpieza, de la rigidez del utillaje y del método de aceptación en su máquina.
Los módulos receptores usan otra cifra de catálogo. En esa página, V1 y V2 son dos fichas de receptor, no familias de placa. La repetibilidad de V1 se publica inferior a 0,003 mm. La ficha del modelo V2 no lista la repetibilidad, así que ese número se queda en el plano. No copie la cifra de V1 sobre un módulo V2, ni copie ninguna de las dos sobre la cifra inferior a 0,005 mm de la placa manual. El artículo de repetibilidad separa el reasiento en una interfaz de la pieza terminada y de un traslado entre máquinas.
Los programadores también dicen «cero» para el corrector de trabajo del control. Las páginas de NEXTAS no publican ese corrector como una propiedad del amarre. Cuando la unión ya está asentada, alguien sigue fijando o comprobando el corrector en la máquina. Una cifra de reasiento de catálogo no es ese corrector, y no es una tolerancia de pieza terminada.
Qué unión nombra la oferta
Abra la página que corresponde a lo que está nombrando. Deje cerrados los demás números de catálogo hasta que el plano elegido diga que entran en el pedido.
| Lo que está nombrando | Abra esta página | Déjelo cerrado hasta que el plano diga otra cosa |
|---|---|---|
| Un receptor que mecaniza en su propia base | Sistemas de amarre de punto cero | Un número de catálogo de placa terminada, o un código de cuerpo BDS, como si fuera ese receptor |
| Una placa manual terminada con paso de 52 mm o 96 mm | Placa manual de amarre de punto cero | La liberación neumática, y la cifra inferior a 0,003 mm del receptor V1 |
| Liberación por aire para una carga de máquina o de robot | Placa neumática de punto cero | La indicación «sin suministro de aire» de la placa manual |

Un cuerpo compacto que se queda y un palé que se mueve son otra unión. Esa pareja está en la página del sistema de referencias, no en la tabla de arriba.

Qué va sobre la unión
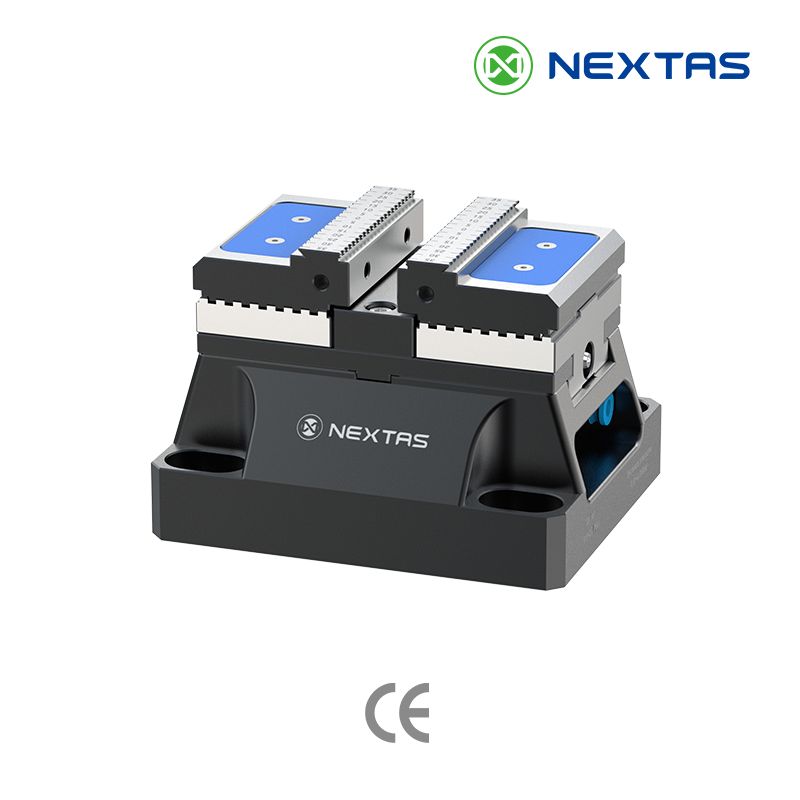
Una mordaza, un cola de milano u otro utillaje va encima de la unión. La unión vuelve a dejar ese utillaje en el asiento. No elige la mordaza. Si la herramienta superior es una mordaza neumática, abra la página Mordaza neumática. La elección se hace en la guía de arquitectura de sujeción.

El catálogo de amarre de cambio rápido cubre el sistema de punto cero, la placa manual, la placa neumática y la mordaza neumática. No es una especificación de BDS.
Campos que la oferta todavía necesita
Nombre la unión en su propia línea. El elemento palpado y el conjunto de localización tienen sus páginas.
- Punto cero: receptor en su base, placa manual, placa neumática, o todavía sin elegir. Añada la mesa de la máquina o la columna de utillaje si tiene el plano.
Preguntas antes de una línea de punto cero
¿El punto cero es el cero de trabajo?
No. El punto cero es la unión de cambio rápido. El cero de trabajo es un número en el control. Las páginas de NEXTAS no publican ese valor como dato del amarre. Cuando la unión está asentada, fije o compruebe el valor en el elemento que nombró.
¿Un receptor, una placa manual y una placa neumática comparten una interfaz?
No. Un receptor se mecaniza en su base. Una placa manual es una placa terminada que se atornilla y se suelta a mano. Una placa neumática usa aire para una acción definida. Estas formas no comparten una interfaz universal.
¿Puedo copiar la cifra de V1 inferior a 0,003 mm en una placa manual?
No. Las placas manuales de 52 mm y 96 mm publican una repetibilidad de posicionamiento inferior a 0,005 mm. El resultado también depende del tirante emparejado, de la planitud del montaje, de la limpieza, de la rigidez del utillaje y del método de aceptación en su máquina. La ficha de V2 no publica repetibilidad. No pegue la cifra de V1 en un módulo V2 ni en la placa.
¿Dónde entra una mordaza neumática?
Encima de la unión, como el amarre que sujeta la pieza. Abra la página de la mordaza neumática para esa herramienta. Deje la línea de punto cero para la unión que vuelve a dejar el utillaje en el asiento.
Antes de un número de modelo
Adjunte el plano de la mesa de la máquina
El plano de la mesa muestra si las líneas de la oferta encajan en la máquina. Envíelo con la oferta.
Enviar el plano de la mesa