Ein Nullpunkt ist die Schnellwechselverbindung, die eine Vorrichtung wieder auf einen vorbereiteten Sitz bringt. Ein Nullpunktspannsystem ist diese Verbindung plus die Teile, die dazu passen müssen. Es ist nicht der Arbeitsnullpunkt in der Steuerung.
Das Angebot sagt „Nullpunkt“, die Zeichnung sagt „Nullreferenz“, und die Vorrichtungsnotiz sagt „Bezugssystem“. Das sind nicht drei Schreibweisen eines Teils.
Diese Seite gehört zur Verbindung. Der Nullreferenzpunkt ist die Stelle, die Sie antasten oder zur Ausrichtung nennen. Das Bezugssystem ist der Lagesatz, der diese Stelle zurückbringt. Wenn die Zeichnung alle drei Wörter benutzt, zeigt die kurze Karte nur auf diese Seiten.
Aufnahmen und Platten sind verschiedene Verbindungen
Auf dieser Website ist „Nullpunkt“ eine Produktfamilie. Es ist keine Koordinate, die die Steuerung schon gespeichert hat. Der Nullpunkt-RFQ-Leitfaden sagt, dass die Familie mehrere Bauformen umfasst. Ein Aufnahmemodul kann in einen Grundkörper oder Maschinentisch eingebaut sein. Eine manuelle Platte kann das Gegenstück mit einem Handwerkzeug lösen. Eine pneumatische Platte kann Luft für eine festgelegte Bewegung nutzen. Ein abgestimmtes Bezugssystem kann Grundkörper und Träger paarweise füreinander vorsehen. Diese Bauformen teilen keine universelle Schnittstelle.
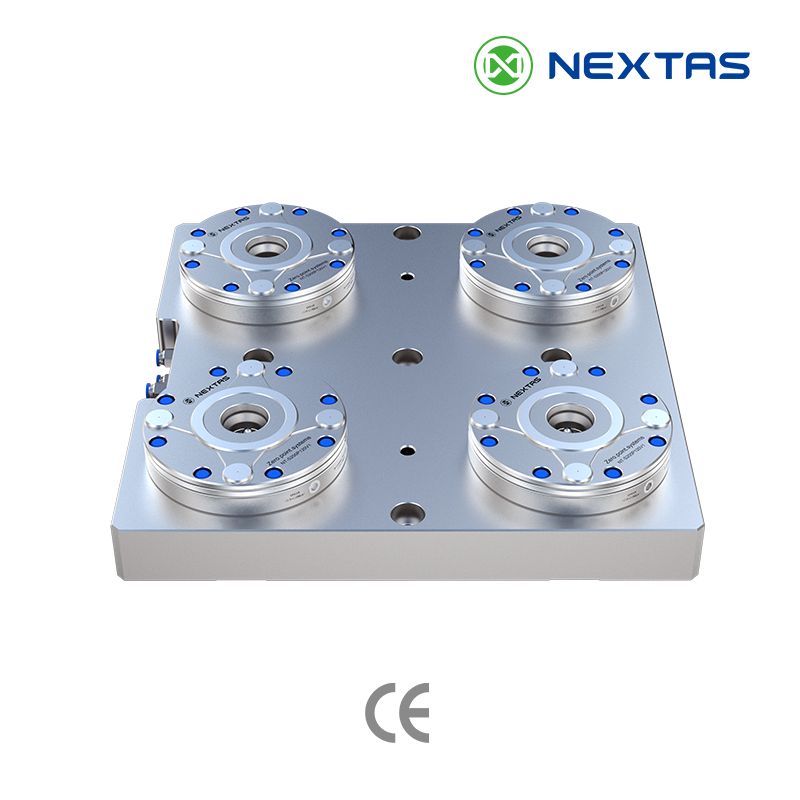
Das Bild neben dem Titel zeigt vier runde Aufnahmemodule auf einem quadratischen Grundkörper. Das ist eine Nullpunktanordnung. Es ist keine manuelle Platte und kein BDS-Grundkörper. Die Seite zum Nullpunktspannsystem ist der Weg, wenn Sie eine Aufnahme in eine Unterplatte, einen Spannturm oder eine Vorrichtung einarbeiten: ein Modul oder ein Block mit 2/4/6 Stationen. Eine fertige Platte zum Anschrauben ist die manuelle Nullpunktspannplatte. Eine Platte, die die Maschine entriegelt, ist die pneumatische Nullpunktplatte. Der kleinere Träger A024/B024 steht auf der Seite zum BDS-Positionierdatum. Behandeln Sie diesen Träger als eigenes Bezugssystem, nicht als anderen Namen für die Platte.
Die Seite der manuellen Platte nennt die Platte die standardisierte Maschinenschnittstelle für Schraubstöcke, Paletten und Vorrichtungen. Sie ist mechanisch. Eine Luftversorgung ist nicht nötig. Die aufgeführten Familien 52 mm und 96 mm nennen eine Wiederholpositionierung unter 0,005 mm. Dieselbe Seite sagt, dass das Ergebnis auch vom passenden Spannbolzen, von der Ebenheit der Montagefläche, von der Sauberkeit, von der Vorrichtungssteifigkeit und von der Abnahmemethode an Ihrer Maschine abhängt.
Aufnahmemodule nutzen eine andere Katalogzahl. Auf dieser Seite sind V1 und V2 zwei Aufnahmeeinträge, keine Plattenfamilien. Die Wiederholgenauigkeit von V1 ist mit unter 0,003 mm angegeben. Das V2-Modellblatt nennt keine Wiederholgenauigkeit, also bleibt diese Zahl auf der Zeichnung. Übertragen Sie die V1-Zahl nicht auf ein V2-Modul und keine der beiden Zahlen auf die Angabe unter 0,005 mm der manuellen Platte. Der Artikel zur Wiederholgenauigkeit trennt das erneute Aufsetzen an einer Schnittstelle vom Fertigteil und vom Wechsel zwischen Maschinen.
Programmierer sagen „Null“ auch für den Arbeitsnullpunkt in der Steuerung. Die NEXTAS-Seiten veröffentlichen diesen Versatz nicht als Eigenschaft des Spanners. Nachdem die Verbindung sitzt, setzt oder prüft jemand den Versatz weiterhin an der Maschine. Eine Katalogzahl zum erneuten Aufsetzen ist nicht dieser Versatz und keine Fertigteiltoleranz.
Welche Verbindung das Angebot benennt
Öffnen Sie die Seite, zu der das benannte Teil gehört. Lassen Sie die anderen Katalognummern geschlossen, bis die gewählte Zeichnung sagt, dass sie in die Bestellung gehören.
| Was Sie benennen | Diese Seite öffnen | Geschlossen lassen, bis die Zeichnung etwas anderes sagt |
|---|---|---|
| Eine Aufnahme, die Sie in den eigenen Grundkörper einarbeiten | Nullpunktspannsysteme | Eine Katalognummer einer fertigen Platte oder ein BDS-Grundkörpercode, als handelte es sich um diese Aufnahme |
| Eine fertige manuelle Platte mit Raster 52 mm oder 96 mm | Manuelle Nullpunktspannplatte | Pneumatische Entriegelung und die Angabe unter 0,003 mm der V1-Aufnahme |
| Luftentriegelung für eine Maschinen- oder Roboterbeladung | Pneumatische Nullpunktplatte | Die Aussage „keine Luftversorgung“ der manuellen Platte |

Ein kompakter Grundkörper, der bleibt, und eine Palette, die sich bewegt, sind eine andere Verbindung. Dieses Paar steht auf der Bezugssystem-Seite, nicht in der Tabelle oben.

Was auf der Verbindung sitzt
Ein Schraubstock, eine Schwalbenschwanzaufnahme oder eine andere Vorrichtung sitzt auf der Verbindung. Die Verbindung setzt diese Vorrichtung wieder auf den Sitz. Sie wählt den Schraubstock nicht. Wenn das obere Werkzeug ein pneumatischer Schraubstock ist, öffnen Sie die Seite Pneumatischer Schraubstock. Die Wahl selbst steht im Leitfaden zur Spannarchitektur.

Der Katalog für das Schnellwechselspannen umfasst das Nullpunktspannsystem, die manuelle Platte, die pneumatische Platte und den pneumatischen Schraubstock. Er ist keine BDS-Spezifikation.
Felder, die das Angebot noch braucht
Nennen Sie die Verbindung in einer eigenen Zeile. Das angetastete Merkmal und der Lagesatz haben eigene Seiten.
- Nullpunkt: Aufnahme in Ihrem Grundkörper, manuelle Platte, pneumatische Platte oder noch nicht gewählt. Ergänzen Sie Maschinentisch oder Spannturm, wenn die Zeichnung vorliegt.
Fragen vor einer Nullpunktzeile
Ist ein Nullpunkt der Arbeitsnullpunkt?
Nein. Der Nullpunkt ist die Schnellwechselverbindung. Der Arbeitsnullpunkt ist eine Zahl in der Steuerung. Die NEXTAS-Seiten veröffentlichen diesen Wert nicht als Angabe des Spanners. Nachdem die Verbindung sitzt, setzen oder prüfen Sie den Wert auf dem Merkmal, das Sie benannt haben.
Teilen sich Aufnahme, manuelle Platte und pneumatische Platte eine Schnittstelle?
Nein. Eine Aufnahme wird in Ihren Grundkörper gearbeitet. Eine manuelle Platte ist eine fertige Anschraubplatte, die von Hand gelöst wird. Eine pneumatische Platte nutzt Luft für eine festgelegte Funktion. Diese Formen haben keine gemeinsame Schnittstelle.
Kann ich die V1-Angabe unter 0,003 mm auf eine manuelle Platte übertragen?
Nein. Die manuellen Platten 52 mm und 96 mm veröffentlichen eine Wiederholpositionierung unter 0,005 mm. Das Ergebnis hängt außerdem vom passenden Spannbolzen, von der Ebenheit der Auflage, von der Sauberkeit, von der Vorrichtungssteifigkeit und vom Abnahmeverfahren an Ihrer Maschine ab. Das V2-Datenblatt nennt keine Wiederholgenauigkeit. Übertragen Sie die V1-Zahl nicht auf ein V2-Modul und nicht auf die Platte.
Wohin gehört ein pneumatischer Schraubstock?
Auf die Verbindung, als Spanner, der das Teil hält. Öffnen Sie die Seite des pneumatischen Schraubstocks für dieses Werkzeug. Die Nullpunktzeile bleibt die Verbindung, die die Vorrichtung wieder auf den Sitz bringt.
Vor einer Modellnummer
Maschinentischzeichnung beilegen
Die Tischzeichnung zeigt, ob die Angebotszeilen zur Maschine passen. Senden Sie sie mit dem Angebot.
Tischzeichnung senden