零点是快换接口,把夹具放回准备好的座面。 零点定位系统是这个接口,加上必须和它配对的零件。它不是控制器里的工件零点。
报价写“零点”,图纸写“零点参考”,夹具备注写“基准系统”。这不是同一个零件的三种写法。
本页只讲接口。零点参考点是探测或找正时点名的位置。基准系统是把这个位置带回来的定位组。图纸上三个词都有的话,简短对照页只负责指到这几页。
接收模块和零点板是不同的接口
在本站,“零点”是一个产品系列,不是控制系统里已经存好的坐标。零点询价指南写明,这个系列包含几种结构。接收模块可以做进底座或机床工作台。手动基准板可以用手工具松开配合夹具。气动零点板可以用压缩空气完成已定义的动作。成对的基准系统可以把彼此配套的底座和托盘配在一起。这些结构并不共用一个通用接口。
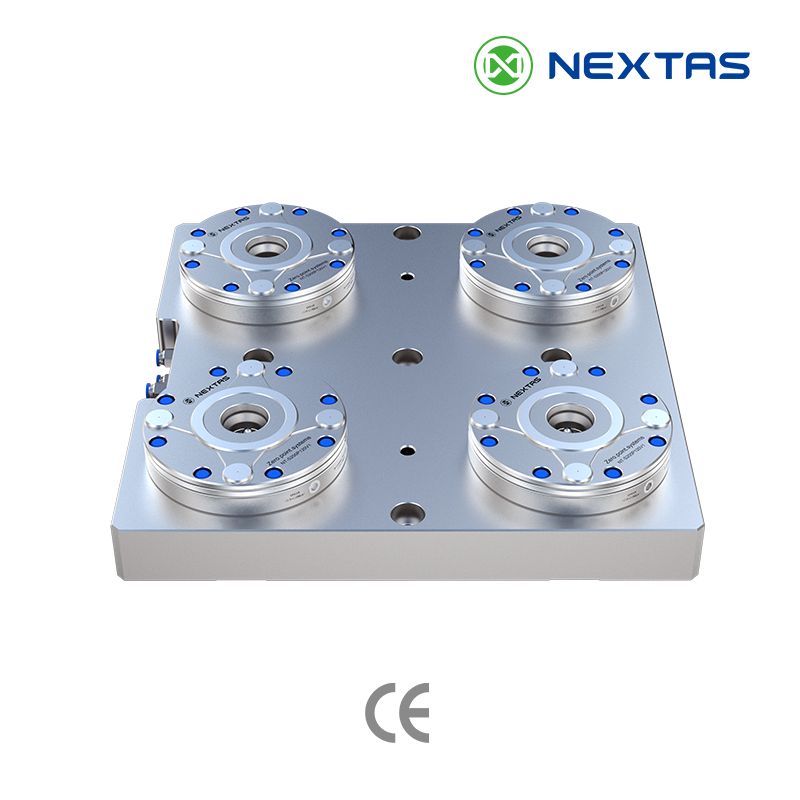
标题旁边的图是一块方形底座上的四个圆形接收模块。这是一种零点布置。它不是手动基准板,也不是 BDS 基准体。要把接收模块加工进子板、墓碑塔或夹具时,打开零点定位系统页面:单个模块,或 2/4/6 工位组合块。用螺栓固定的成品板是手动零点快换基准板。由机床松开的板是气动零点板。较小的 A024/B024 托盘在BDS 定位基准页面。把该托盘视为独立的基准系统,不要把它当作基准板的别名。
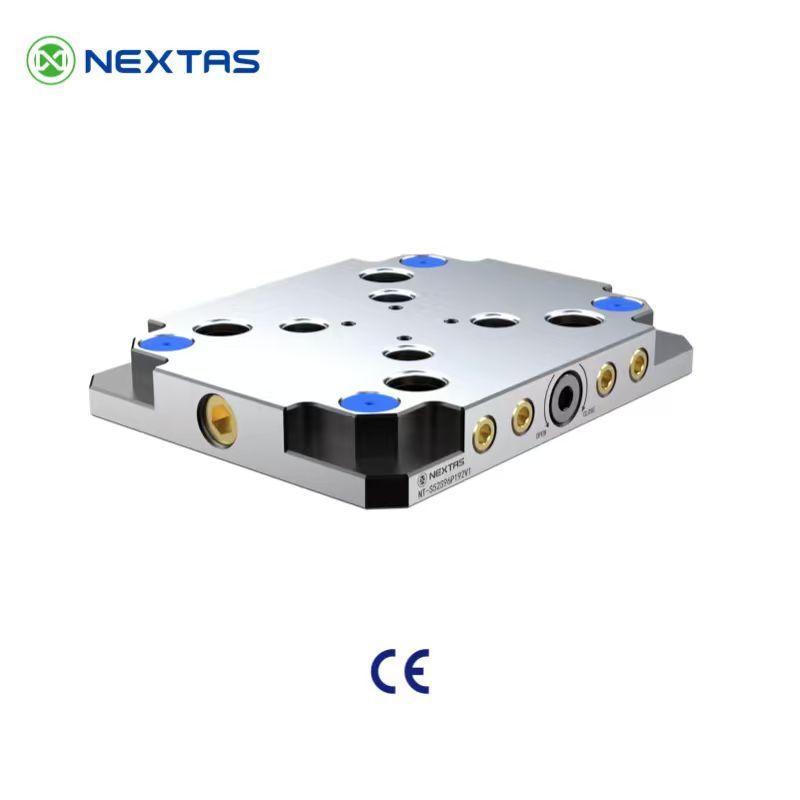
手动基准板页面把这块板称为虎钳、托盘和夹具的标准化机床接口。它是机械式的。无需气源。列出的 52 mm 和 96 mm 系列公布的重复定位精度低于 0.005 mm。同一页说明,实际结果还取决于配套拉钉、安装平面度、清洁状态、夹具刚度,以及这台机床上的验收方法。
接收模块用的是另一组目录数字。在那一页,V1 和 V2 是两种接收模块条目,不是基准板系列。V1 的重复定位精度公布为低于 0.003 mm。V2 型号页没有列出重复定位精度,所以这个数字留在图纸上。不要把 V1 的数字贴到 V2 模块上,也不要把其中任何一个数字贴到手动基准板低于 0.005 mm 的数字上。重复定位文章把同一接口的重新落座,与成品零件分开,也与机床之间的转移分开。
编程时也会把控制系统里的工件偏置叫“零点”。NEXTAS 页面不把这个偏置当作夹具参数公布。接口落座之后,仍要有人在机床上设定或核对这个偏置。目录上的重新落座数字不是这个偏置,也不是成品零件公差。
报价在点名哪一种接口
打开你正在点名的那一页。其他目录号先合上,直到选定图纸说明它们属于这张订单。
| 你在点名的对象 | 打开这一页 | 图纸另有说明前先合上 |
|---|---|---|
| 加工进自己底座的接收模块 | 零点定位系统 | 成品板的目录号,或把 BDS 基准体代号当成这个接收模块 |
| 带 52 mm 或 96 mm 网格的成品手动基准板 | 手动零点快换基准板 | 气动松开,以及 V1 接收模块低于 0.003 mm 的数字 |
| 给机床或机器人上料用的气动松开 | 气动零点板 | 手动基准板的“无需气源” |

留下的紧凑基准体和移走的托盘是另一种接口。这一对在基准系统页面,不在上面的表里。

接口上面放什么
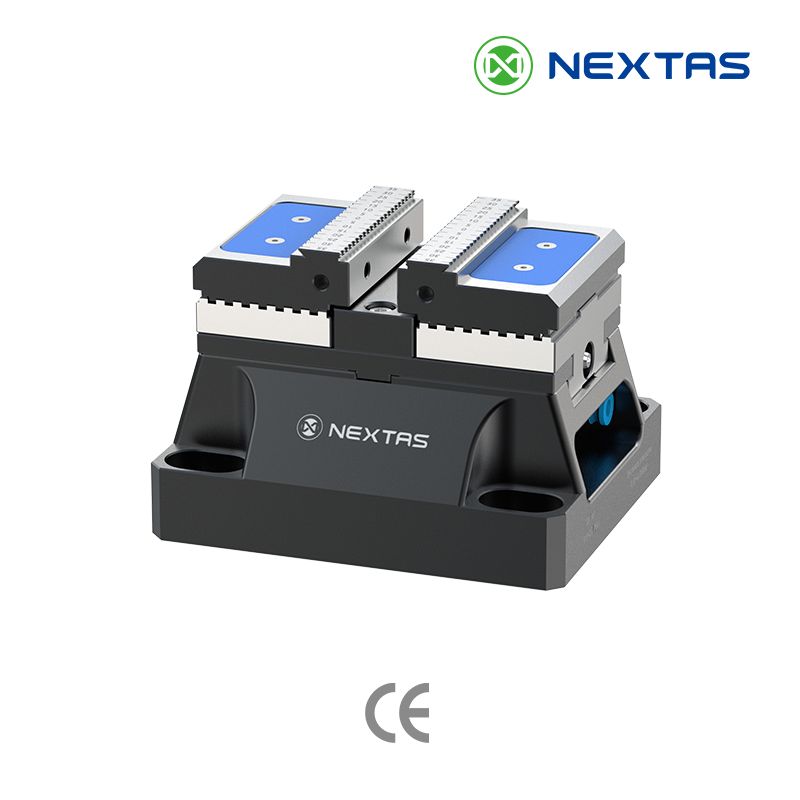
虎钳、燕尾或别的夹具坐在接口上面。接口把这个夹具放回座面。它不替你选虎钳。上面的工具如果是气动定心钳,打开气动定心钳页面。这个选择在夹持架构指南里做。

快换夹紧目录涵盖零点定位系统、手动基准板、气动零点板和气动定心钳。它不是 BDS 规格书。
报价仍要填的栏
接口单独写一行。被测特征和定位组各有自己的页面。
- 零点:加工进底座的接收模块、手动基准板、气动零点板,或尚未选定。有图纸时写上机床工作台或墓碑塔。
写下零点这一行之前
零点是工件零点吗?
不是。零点是快换接口。工件零点是控制器里的一个数。NEXTAS 页面不把这个数写成夹具参数。接口落座之后,在你点名的那个特征上设定或核对这个数。
接收模块、手动基准板和气动零点板是同一个接口吗?
不是。接收模块加工进你自己的底座。手动基准板是成品螺栓板,用手松开。气动零点板用气完成规定动作。这几种形式没有一个通用接口。
可以把 V1 的“低于 0.003 mm”抄到手动基准板上吗?
不能。52 mm 和 96 mm 手动板公布的重复定位是低于 0.005 mm。结果还取决于配对拉钉、安装平面度、清洁、夹具刚性和机床上的验收方法。V2 型号页没有列出重复精度。不要把 V1 的数字贴到 V2 模块上,也不要贴到这块板上。
气动定心钳放在哪里?
放在接口上面,用来夹住工件。这个工具打开气动定心钳页面。零点那一行留给把夹具放回座面的接口。
写型号之前
附上机床工作台图纸
工作台图纸能看出报价行是否对得上这台机床。和报价一起发来。
发送工作台图纸