La oferta dice «punto cero», el plano dice «referencia cero» y la nota del utillaje dice «sistema de referencias». No son tres formas de escribir la misma pieza.
Las páginas de NEXTAS ya separan las palabras. Un punto cero es la unión de cambio rápido que vuelve a dejar el utillaje en un asiento preparado. Un punto de referencia cero es el lugar físico que se nombra al fijar o comprobar la posición. Un sistema de referencias es el conjunto de localización alrededor de ese lugar. El plano elegido sigue prevaleciendo sobre esta página.
Una casilla vacía sigue vacía.
Si una casilla del mapa sigue vacía, escriba desconocido. «Punto cero estándar» es la forma en que un hueco llega al pedido.
Un mapa para leer de un vistazo
Úselo cuando un plano, una oferta y una nota de taller eligen cada uno una palabra distinta. El orden es de lectura. No es una cadena de tolerancias, ni una afirmación de que los tres elementos compartan un número.
-
1 · Punto cero
La unión de cambio rápido: un receptor en su base, una placa manual, una placa neumática, o una base y un portador emparejados. Su trabajo es volver a dejar el utillaje en un asiento preparado. Estas formas no comparten una interfaz, y ninguna es el corrector de trabajo guardado en el control.
-
2 · Punto de referencia cero
El lugar que se nombra para un palpador, un reloj comparador o una alineación: una cara de palé, un apoyo de localización, o una altura común de alojamientos mecanizados en una sola sujeción. Escriba el elemento. No escriba el amarre en su lugar.
-
3 · Sistema de referencias
Las piezas que vuelven a colocar ese elemento: las caras de localización, los tirantes (los pasadores del utillaje que asientan en el receptor) y un tope de giro cuando el plano lo pide. La referencia de posicionamiento BDS es la pareja compacta: un cuerpo que permanece y un palé que se mueve. Una pila de receptores es otro sistema.
Los receptores y las placas son uniones distintas
En este sitio, «punto cero» es una familia de producto. No es una coordenada que el control ya tenga guardada. La guía de solicitud de punto cero dice que la familia cubre varias formas. Un módulo receptor puede ir integrado en una base o en la mesa de la máquina. Una placa manual puede soltar el utillaje acoplado con una herramienta de mano. Una placa neumática puede usar aire para una acción definida. Un sistema de referencias emparejado puede unir una base y un portador hechos el uno para el otro. Estas formas no comparten una interfaz universal.
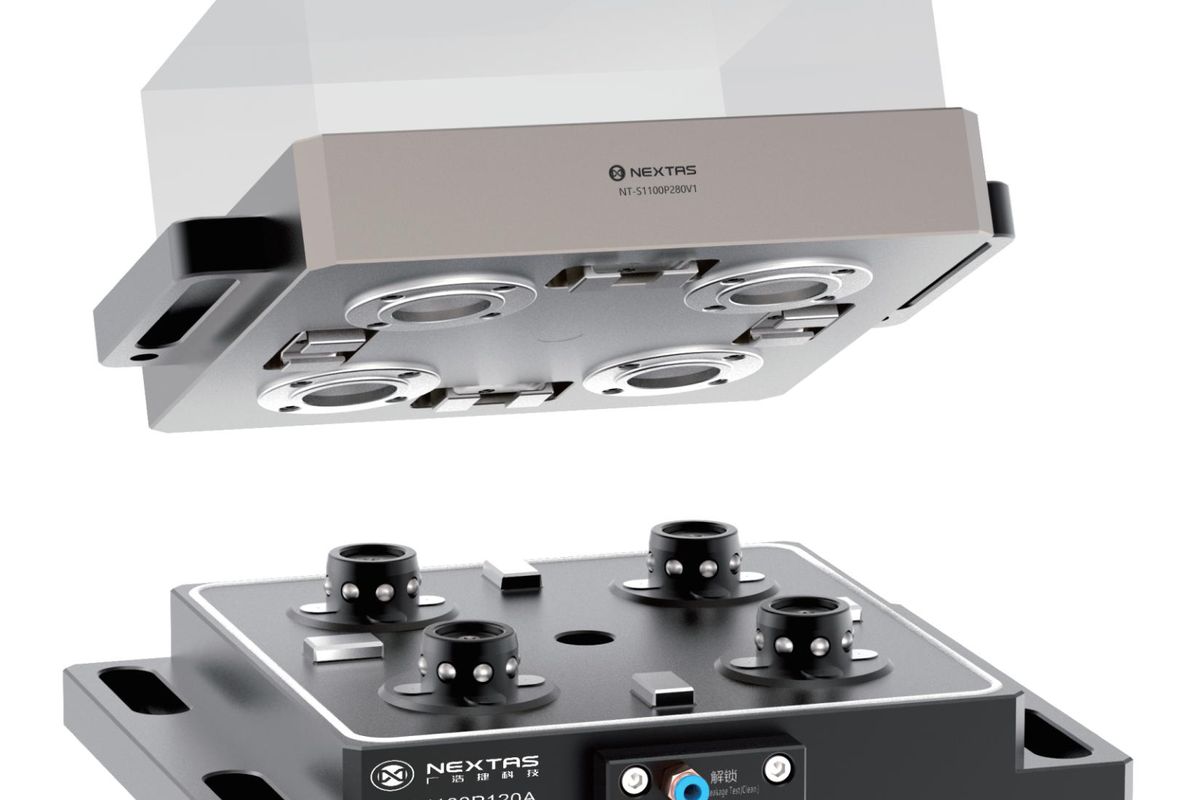
La imagen junto al título muestra cuatro módulos receptores redondos sobre una base cuadrada. Esa es una disposición de punto cero. No es una placa manual, y no es un cuerpo BDS. La página del sistema de amarre de punto cero es la ruta cuando se mecaniza un receptor en una subplaca, una columna de utillaje o un utillaje: un módulo, o un bloque de 2/4/6 estaciones. Una placa terminada que se atornilla es la placa manual de amarre de punto cero. Una placa que libera la máquina es la placa neumática de punto cero. El portador más pequeño A024/B024 está en la página de la referencia de posicionamiento BDS. Trate ese portador como un sistema de referencias propio, no como un apodo de la placa.
La página de la placa manual llama a la placa la interfaz de máquina normalizada para mordazas, palés y utillajes. Es mecánica. No hace falta suministro de aire. Las familias listadas de 52 mm y 96 mm publican un posicionamiento repetible inferior a 0,005 mm. La misma página dice que el resultado obtenido también depende del tirante emparejado, de la planitud de montaje, de la limpieza, de la rigidez del utillaje y del método de aceptación en su máquina.
Los módulos receptores usan otra cifra de catálogo. En esa página, V1 y V2 son dos fichas de receptor, no familias de placa. La repetibilidad de V1 se publica inferior a 0,003 mm. La ficha del modelo V2 no lista la repetibilidad, así que ese número se queda en el plano. No copie la cifra de V1 sobre un módulo V2, ni copie ninguna de las dos sobre la cifra inferior a 0,005 mm de la placa manual. El artículo de repetibilidad separa el reasiento en una interfaz de la pieza terminada y de un traslado entre máquinas.
Los programadores también dicen «cero» para el corrector de trabajo del control. Las páginas de NEXTAS no publican ese corrector como una propiedad del amarre. Cuando la unión ya está asentada, alguien sigue fijando o comprobando el corrector en la máquina. Una cifra de reasiento de catálogo no es ese corrector, y no es una tolerancia de pieza terminada.
Una cara palpada no es un amarre
La página de la placa manual usa «referencia cero» en una comparación con las ranuras en T. Las preparaciones en ranura en T suelen exigir volver a amarrar. La columna de la placa describe un traslado a una máquina de medición por coordenadas (MMC): «CNC → MMC en el mismo palé/referencia cero». Léalo como el flujo que la placa debe sostener: dejar la pieza en el palé y mover el palé. La misma página dice que la amortización no es una cifra de catálogo. La nota de varias máquinas, en la página del sistema, dice que con esa disposición no se publica un resultado de transferencia medido. La etiqueta no significa que la MMC y el CNC compartan ya un mismo origen.
Un segundo uso publicado es el plano de referencia Z. Cuando se mecanizan alojamientos de receptor en una base, la página del sistema dice que hay que cortarlos en una sola sujeción para que los módulos compartan el mismo plano de referencia Z. Ese plano es una referencia de fabricación de la base. Por sí solo no fija el corrector de trabajo ni la referencia de la pieza en el plano. En un mismo trabajo, la cara palpada y ese plano Z pueden ser elementos distintos. Nombre los dos si los dos importan. No dé por hecho que el plano de los alojamientos es la cara que usará quien inspecciona.
La guía de normalización de la placa junta la palabra de taller con la de ingeniería. Marque la superficie o el punto usado como referencia de ubicación. Los ingenieros suelen llamar a eso datum: el lugar conocido desde el que se mide el resto de la preparación. En una oferta, «datum» sigue sin nombrar las piezas. Diga qué cara es la referencia y, después, qué unión debe volver a colocarla.
Cuerpo y palé emparejados
Una referencia, tal como la definen estas páginas, es el lugar usado para localizar y medir. Un sistema de referencias es el conjunto que vuelve a colocar ese lugar: las caras de localización, la dirección de tracción, un tope de giro y las piezas de acoplamiento. La página del sistema pide una disposición de utillaje que muestre la separación de los receptores y el esquema de referencias. Una cara en el plano todavía no es un sistema.
La forma emparejada de la guía de selección es una base y un portador hechos el uno para el otro. En ese sentido, BDS es un sistema de referencias. La página BDS dice que el cuerpo de referencia es el receptor de amarre montado en la máquina o en la base del utillaje. El palé de referencia es el portador de acoplamiento para la transferencia repetida y la manipulación automatizada. El cuerpo permanece. El palé se mueve. Mantenga el cuerpo y el palé en la misma familia. La guía A024 frente a B024 es la preselección entre esos dos cuerpos BDS. Esta página no elige entre ellos.

La página BDS lista una repetibilidad inferior a 0,003 mm y una fuerza de amarre de 60.000 N para A024 y B024 como referencias de selección. Ninguna de las dos cifras es la carga de corte que aplicará su herramienta, y la página no trata ninguna como garantía de cada sistema montado. El plano elegido y las condiciones de medición acordadas tienen que confirmar el valor que corresponde. El aire de desbloqueo de esos cuerpos de referencia se lista en 0,5–0,8 megapascales (MPa), y la página recomienda aire limpio y seco. Si un robot o la máquina deben soltar el cuerpo, escriba la presión de aire del taller junto a ese intervalo. Una placa manual publica «sin suministro de aire». Una oferta que necesita este intervalo de aire no es esa placa. Si el utillaje es ancho y el corte es exigente, deje BDS y abra la guía de tamaño del receptor.
Cada máquina y cada MMC tiene su propio sistema de coordenadas. Un mandril, un receptor o una pareja BDS pueden aportar elementos físicos de referencia. No alinean esos sistemas por sí solos. El artículo de electroerosión por hilo a MMC trata de cualificar ese tipo de transferencia en portapiezas E-Series. Ábralo cuando la pieza se mueve entre estaciones. No es una segunda definición de la placa de punto cero.
Qué página de NEXTAS abrir
Abra la página que corresponde a lo que está nombrando. Deje cerrados los demás números de catálogo hasta que el plano elegido diga que entran en el pedido.
| Lo que está nombrando | Abra esta página | Déjelo cerrado hasta que el plano diga otra cosa |
|---|---|---|
| Un receptor que mecaniza en su propia base | Sistemas de amarre de punto cero | Un número de catálogo de placa terminada, o un código de cuerpo BDS, como si fuera ese receptor |
| Una placa manual terminada con paso de 52 mm o 96 mm | Placa manual de amarre de punto cero | La liberación neumática, y la cifra inferior a 0,003 mm del receptor V1 |
| Liberación por aire para una carga de máquina o de robot | Placa neumática de punto cero | La indicación «sin suministro de aire» de la placa manual |
| Un cuerpo compacto que permanece y un palé que se mueve | Referencia de posicionamiento BDS | Un palé A024 sobre un cuerpo B024, o una placa grande con varios receptores |

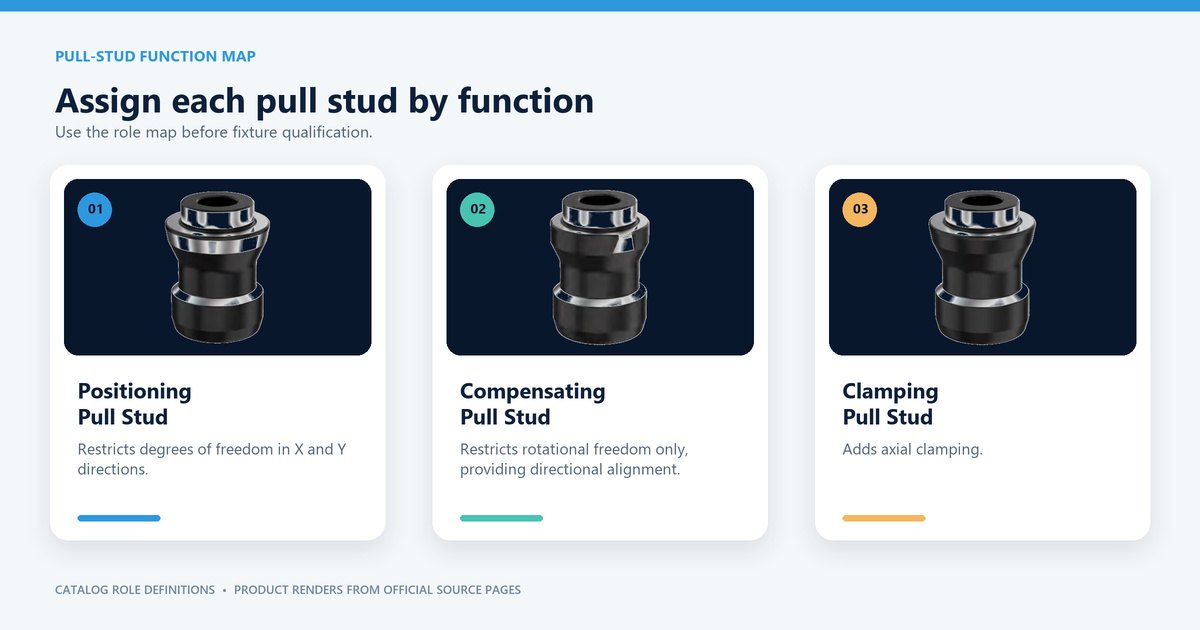
Los tirantes son los pasadores de esa unión. No son el cero del programa. La página del sistema trata el tirante como la interfaz de precisión entre el utillaje y el receptor, y separa los estilos estándar, compacto y antigiro según la holgura y según lo que exige la referencia. El esquema de abajo nombra tres funciones más de los propios tirantes. El de posicionamiento limita el movimiento en X y en Y. El de compensación limita el giro y fija un sentido. El de amarre añade la tracción hacia abajo. No compre un solo estilo para todos los agujeros. Copie la combinación del plano del módulo. Guardar repuestos es otro trabajo; esa lista está en la guía de repuestos.
Una placa correcta puede ser la unión equivocada
Esto es un ejemplo de planificación, no una instalación de un cliente ni un estudio de tiempos de NEXTAS. Un planificador escribe «datum de punto cero» en un palé que el robot debe dejar sobre un cuerpo compacto. Compras pide una placa manual de 96 mm porque el trabajo anterior usó una. La placa puede ser un producto correcto y, aun así, la unión equivocada. El programa del robot espera la pareja de cuerpo y palé, y la célula se queda entre «ya llegó» y «ya asienta».
Campos que la oferta todavía necesita
Rellene los huecos que el mapa dejó abiertos. NEXTAS puede decir qué página y qué plano hay que abrir. Un nombre mezclado no se convierte en un modelo en esta página.
- Punto cero: receptor en su base, placa manual, placa neumática, o todavía sin elegir. Añada la mesa de la máquina o la columna de utillaje si tiene el plano.
- Punto de referencia cero: la cara, el apoyo, el agujero o el plano que alguien va a palpar o al que va a alinear. Si hay una MMC en la ruta, dígalo. No escriba «el mismo cero» salvo que ya exista una transferencia medida.
- Sistema de referencias: el conjunto de localización. Para BDS, nombre el cuerpo y el palé como pareja. Para una pila de receptores, nombre el estilo de tirante y si el giro tiene que quedar bloqueado. Escriba desconocido donde el plano siga abierto.
Si el útil superior sigue siendo una mordaza, una cola de milano u otro utillaje, dígalo en la misma nota. La guía de arquitectura de sujeción es donde se toma esa decisión. Esta página solo evita que las tres palabras de localización se compren como una sola pieza.
Preguntas que frenan un pedido mezclado
¿Dónde introduzco el cero de trabajo después de asentar el amarre?
En el elemento que nombró como punto de referencia cero, después de asentar la unión. No teclee una cifra de reasiento de catálogo en el control. Las páginas de NEXTAS no publican el corrector de trabajo como especificación del amarre.
¿Qué evidencia muestra que la máquina de medición coincide con el CNC?
Un registro de alineación entre esas dos estaciones. Pídaselo a la persona responsable de la máquina de medición por coordenadas (MMC). Una etiqueta de palé que diga «la misma referencia cero» es el flujo de la placa, no ese registro.
El plano del palé dice A024 o B024. ¿Puedo pedir una placa de 96 mm?
No. Pida el cuerpo BDS correspondiente junto con ese palé. Un código de 52 mm o de 96 mm es la placa atornillada, y un palé A024 no asienta en un cuerpo B024.
Alguien escribió «inferior a 0,003 mm» sin nombre de modelo. ¿Qué hago con eso?
Devuelva esa línea. Puede corresponder a la ficha del receptor V1 o a la referencia de selección de BDS, y esas dos no son la misma aceptación. Ponga el código de modelo en la misma celda que el número y, después, acuerde cómo lo va a comprobar.
Si el plano solo dice «datum», ¿qué líneas siguen abiertas?
La unión y el elemento. «Datum» no nombra una cara, un apoyo, un agujero o un plano, y no nombra un receptor, una placa ni una pareja BDS. Deje las dos líneas en desconocido hasta que el plano las muestre.
Antes de un número de modelo
Adjunte el plano de la mesa de la máquina
El plano de la mesa muestra si las líneas de la oferta encajan en la máquina. Envíelo con la oferta.
Enviar el plano de la mesa