Un point zéro est la liaison de changement rapide qui remet un montage sur une assise préparée. Un système point zéro, c’est cette liaison plus les pièces qui doivent lui correspondre. Ce n’est pas le zéro de travail dans la commande.
Le devis dit « point zéro », le plan dit « référence zéro » et la note de montage dit « système de référence ». Ce ne sont pas trois façons d’écrire la même pièce.
Cette page porte sur la liaison. Le point de référence zéro est l’endroit que vous palpez ou alignez. Le système de référence est l’ensemble de localisation qui ramène cet endroit. Si le plan utilise les trois mots, la carte courte ne fait qu’indiquer ces pages.
Les récepteurs et les plaques sont des liaisons distinctes
Sur ce site, « point zéro » est une famille de produits. Ce n’est pas une coordonnée que la commande a déjà en mémoire. Le guide de consultation point zéro dit que la famille couvre plusieurs formes. Un module récepteur peut être intégré dans une base ou dans la table machine. Une plaque manuelle peut libérer le montage associé avec un outil à main. Une plaque pneumatique peut utiliser l’air pour une action définie. Un système de référence apparié peut associer une base et un porteur faits l’un pour l’autre. Ces formes ne partagent pas une interface universelle.
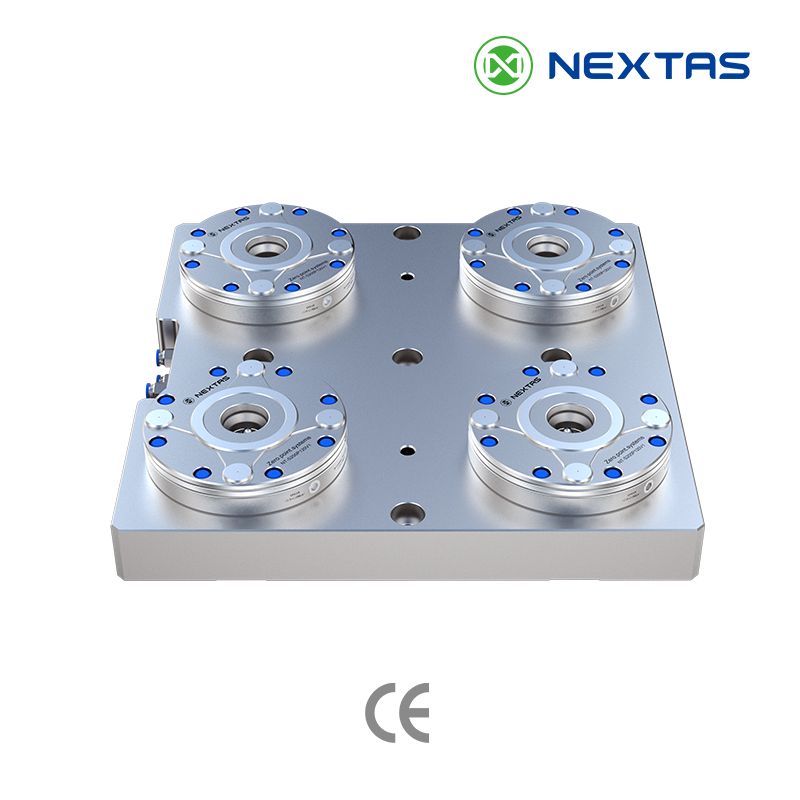
L’image à côté du titre montre quatre modules récepteurs ronds sur une base carrée. C’est une implantation point zéro. Ce n’est pas une plaque manuelle, et ce n’est pas un corps BDS. La page du système de bridage point zéro est la voie lorsque vous usinez un récepteur dans une sous-plaque, une colonne de bridage ou un montage : un module, ou un bloc à 2/4/6 postes. Une plaque finie que vous boulonnez est la plaque manuelle de bridage point zéro. Une plaque que la machine déverrouille est la plaque pneumatique point zéro. Le porteur plus petit A024/B024 est sur la page de la référence de positionnement BDS. Traitez ce porteur comme son propre système de référence, pas comme un surnom de la plaque.
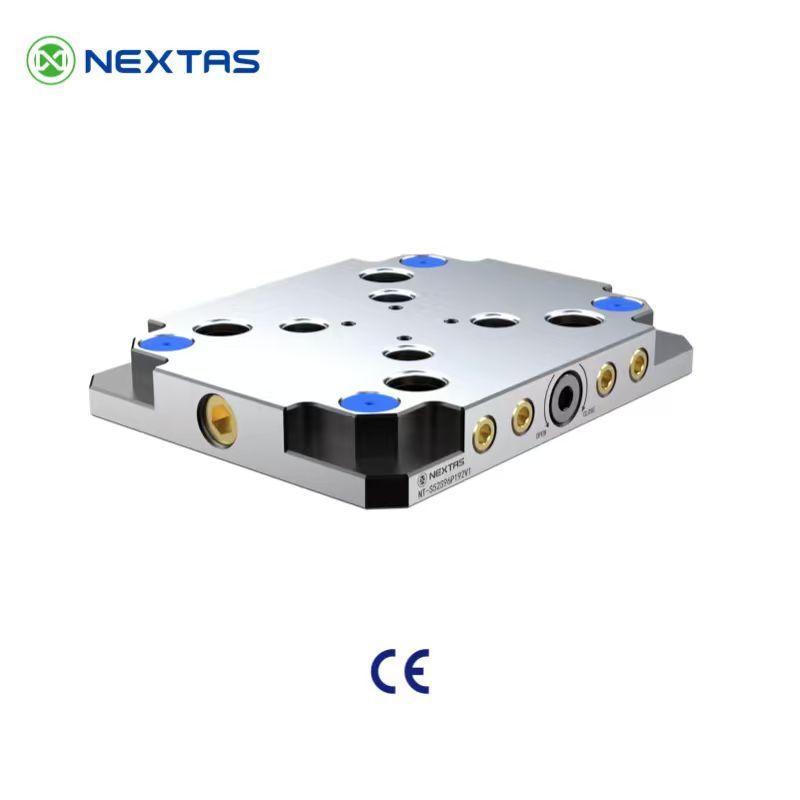
La page de la plaque manuelle présente la plaque comme l’interface machine standardisée pour les étaux, les palettes et les montages. Elle est mécanique. Aucune alimentation en air n’est nécessaire. Les familles 52 mm et 96 mm indiquées publient un repositionnement répété inférieur à 0,005 mm. La même page dit que le résultat obtenu dépend aussi de la tirette appariée, de la planéité de montage, de la propreté, de la rigidité du montage et de la méthode de réception sur votre machine.
Les modules récepteurs utilisent un autre chiffre de catalogue. Sur cette page, V1 et V2 sont deux fiches de récepteurs, pas des familles de plaques. La répétabilité V1 est publiée inférieure à 0,003 mm. La fiche modèle V2 n’indique pas de répétabilité, donc ce chiffre reste sur le plan. Ne reportez pas le chiffre V1 sur un module V2, et ne reportez aucun des deux sur le chiffre inférieur à 0,005 mm de la plaque manuelle. Le guide de répétabilité sépare une réassise sur une interface, une pièce finie et un passage d’une machine à l’autre.
Les programmeurs disent aussi « zéro » pour le décalage d’origine dans la commande. Les pages NEXTAS ne publient pas ce décalage comme une propriété du bridage. Une fois la liaison en appui, quelqu’un règle ou contrôle encore le décalage sur la machine. Un chiffre de réassise du catalogue n’est pas ce décalage, et ce n’est pas une tolérance de pièce finie.
Quelle liaison le devis nomme
Ouvrez la page qui porte ce que vous nommez. Laissez les autres numéros de catalogue fermés tant que le plan retenu ne dit pas qu’ils entrent dans la commande.
| Vous nommez | Ouvrez cette page | Laissez fermé tant que le plan ne dit pas le contraire |
|---|---|---|
| Un récepteur que vous usinez dans votre propre base | Systèmes de bridage point zéro | Un numéro de catalogue de plaque finie, ou un code de corps BDS, comme s’il s’agissait de ce récepteur |
| Une plaque manuelle finie avec une trame de 52 mm ou de 96 mm | Plaque manuelle de bridage point zéro | Le déverrouillage pneumatique, et le chiffre inférieur à 0,003 mm du récepteur V1 |
| Un déverrouillage par air pour un chargement machine ou robot | Plaque pneumatique point zéro | La mention « pas d’alimentation en air » de la plaque manuelle |

Un corps compact qui reste et une palette qui bouge forment une autre liaison. Cette paire est sur la page du système de référence, pas dans le tableau ci-dessus.

Ce qui se pose sur la liaison
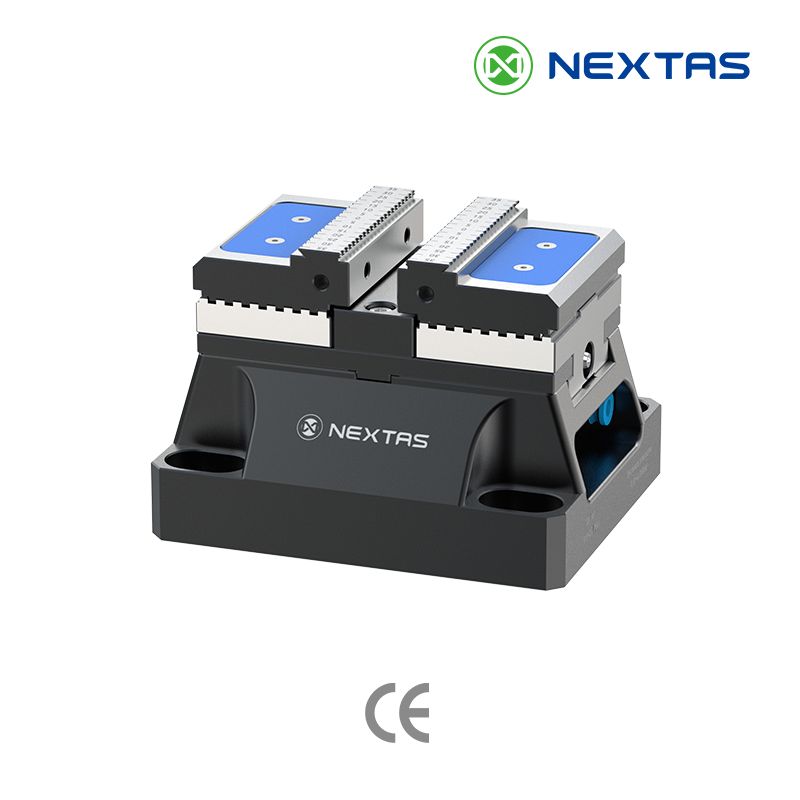
Un étau, une queue d’aronde ou un autre montage se pose sur la liaison. La liaison remet ce montage sur l’assise. Elle ne choisit pas l’étau. Si l’outil du dessus est un étau pneumatique, ouvrez la page Étau pneumatique. Le choix se fait dans le guide d’architecture de bridage.

Le catalogue de bridage à changement rapide couvre le système point zéro, la plaque manuelle, la plaque pneumatique et l’étau pneumatique. Ce n’est pas une spécification BDS.
Champs que le devis doit encore préciser
Nommez la liaison sur sa propre ligne. L’élément palpé et l’ensemble de localisation ont leurs pages.
- Point zéro : récepteur dans votre base, plaque manuelle, plaque pneumatique, ou pas encore choisi. Ajoutez la table machine ou la colonne de bridage si vous avez le plan.
Questions avant une ligne point zéro
Un point zéro est-il le zéro de travail ?
Non. Le point zéro est la liaison de changement rapide. Le zéro de travail est un nombre dans la commande. Les pages NEXTAS ne publient pas cette valeur comme donnée du bridage. Une fois la liaison en appui, réglez ou contrôlez la valeur sur l’élément que vous avez nommé.
Un récepteur, une plaque manuelle et une plaque pneumatique partagent-ils une interface ?
Non. Un récepteur s’usine dans votre base. Une plaque manuelle est une plaque finie, vissée, libérée à la main. Une plaque pneumatique utilise l’air pour une action définie. Ces formes ne partagent pas une interface universelle.
Puis-je copier le chiffre V1 inférieur à 0,003 mm sur une plaque manuelle ?
Non. Les plaques manuelles 52 mm et 96 mm publient une répétabilité de positionnement inférieure à 0,005 mm. Le résultat dépend aussi de la tirette appariée, de la planéité du montage, de la propreté, de la rigidité du montage et de la méthode d’acceptation sur votre machine. La fiche V2 ne donne pas de répétabilité. Ne reportez pas le chiffre V1 sur un module V2 ni sur la plaque.
Où se place un étau pneumatique ?
Sur la liaison, comme le bridage qui tient la pièce. Ouvrez la page de l’étau pneumatique pour cet outil. Gardez la ligne point zéro pour la liaison qui remet le montage sur l’assise.
Avant un numéro de modèle
Joignez le plan de la table machine
Le plan de table montre si les lignes du devis tiennent sur la machine. Envoyez-le avec le devis.
Envoyer le plan de table