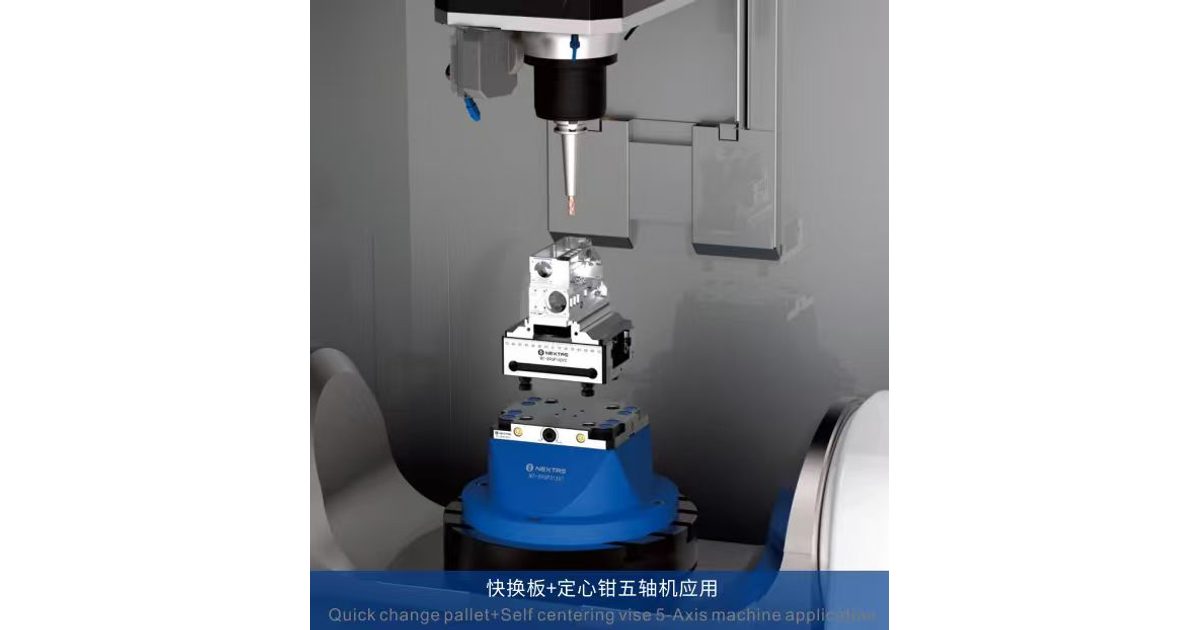
五轴机床上的夹具应该多高?高度应足以让主轴壳体在所需倾角下避开工作台,又应足够低,让最长刀具仍能退回完成换刀。叠层高度由这两项限值共同决定,不能根据目录照片判断。
依据已发布的装配图,计算工作台面至毛坯顶面的净高度。累计各装配基准面之间实际增加的高度,并扣除重叠和嵌入部分,不要直接叠加每个散件的总高。检查换刀动作及所有要求的倾转位置。如有必要数值缺失,应标为“未知”,在订购更高垫块前取得机床或夹具图纸。
由两项限值决定,不能只选一个习惯高度
叠层过高,可能触发上下运动的 Z 轴行程限制,或使自动换刀装置(ATC)停止。换刀装置需要在规定高度抓取刀柄;如果零件仍占据这条路径,换刀宏程序就会中止。
叠层过低则有另一种问题。工作台倾转时,主轴壳体会靠近工作台。刀刃看起来已避开,壳体却可能撞上摇篮支臂、虎钳本体或转盘。
| 观察到的情况 | 可能触及的限制 | 下一步调整 |
|---|---|---|
| 换刀停止,或 Z 轴向上移动时报警 | 装配后叠层、毛坯与刀具可能侵入换刀所需路径 | 降低叠层或缩短刀具 |
| 倾转时壳体碰到工作台 | 夹持面离工作台过近 | 抬高零件,或减小程序中的倾角 |
| 假定使用 200 mm 垫高块 | 当前 NEXTAS 英文目录中没有列出 200 mm 垫高块 | 采用已确认图纸的高度。未知高度应写“未知”;只有确实没有安装垫高块时才不计入。 |
DMU 50、UMC-750、Variaxis 和 G350 等机床名称,仅用于说明常被询问的布局类型。NEXTAS 与这些制造商没有关联。本文不采用它们的行程数值;Z 行程、换刀高度和倾转限制必须从具体机床手册中取得。
只累计实际安装的层
从回转工作台面开始,沿装配后的基准面逐层追踪。对于转接板、零点接收器或底板、垫高块、上层夹具及毛坯,应采用配合后各自实际增加的高度。重叠和嵌入部分只计一次。只有图纸表明钳口高出所列虎钳高度时,才另加钳口高度。完整运动和刀具避让检查还必须包含固定在叠层上的接头。
当前英文目录没有列出标准垫高块,也没有列出 200 mm 垫高块。除非图纸已明确这个高度,否则不要在算式中填入 200 mm。

52 mm 和 96 mm 是安装节距,不是高度
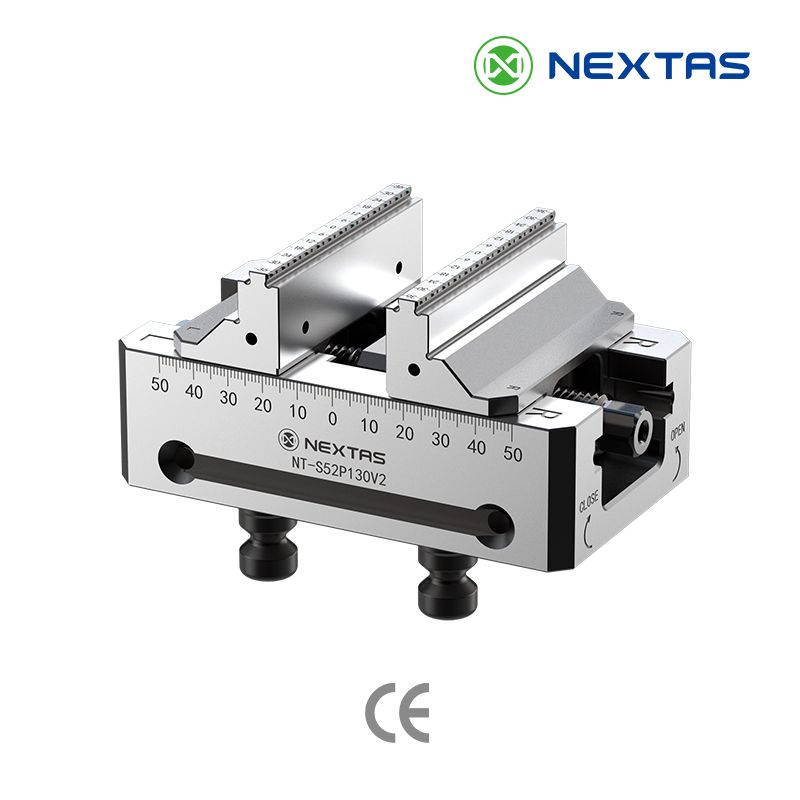
在自定心虎钳页面上,52 mm 和 96 mm 指安装孔位节距,不是所列高度。钳口宽度也是另一项尺寸:S52 系列为 77 mm,S96 系列为 125 mm。下面两款可用于初步计算,矩阵中其他型号有各自的高度,应采用实际采购型号对应的行。
| 虎钳页面中的型号 | 所列高度 | 所列钳口开口 | 不能理解为 |
|---|---|---|---|
| NT-S52P210V2 | 87 mm | 0 至 200 mm | 200 mm 垫高块或完整叠层高度 |
| NT-S96P210V2 | 111 mm | 0 至 200 mm | 安装节距为 96 mm 就意味着叠层更高 |
200 mm 表示钳口能够张开的距离,不是垫高块高度,也不是工作台至零件的距离。虎钳页面所列重复定位精度小于 0.02 mm,这是虎钳指标,不是成品指标,也不能代替避让检查。
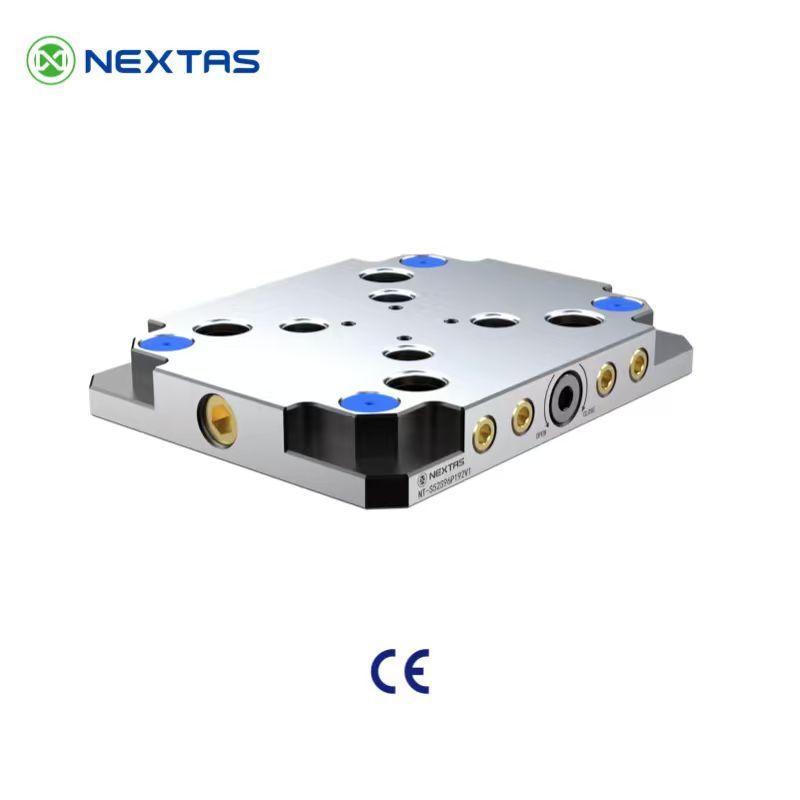
在零点定位系统页面中,所列 V1 型号的重复定位精度小于 0.003 mm。V2 重复定位数值需核对所选型号图纸。手动底板页面所列 52 mm 和 96 mm 系列的重复定位精度小于 0.005 mm。底板能够重复复位,不代表主轴在零件所需倾角下可以避让。系统页面中的 85 mm 或 160 mm 等模块名称属于系列尺寸,除非图纸明确将其定义为高度,否则不能直接计入叠层。
上限由换刀决定
机床即使标称较长的 Z 行程,在换刀装置抓取刀柄的位置也可能只有更小空间。应采用实际换刀高度;如果只有总行程数值,换刀高度应标为“未知”。
规划计算:毛坯下方可用空间 = 换刀高度 − 最长刀具长度 − 高出钳口的毛坯高度 − 避让间隙。
以下是假想机床,不是 NEXTAS 试验,也不是任何指定机床的行程值:换刀高度 500 mm,最长刀具 120 mm,高出钳口的毛坯 80 mm,间隙 30 mm,则毛坯下方可用空间为 270 mm。这个 270 mm 限制了装配后转接板、接收器或底板、垫高块,以及虎钳或燕尾夹具的净增高总和。按配合基准面之间的实际高度累计,使重叠或嵌入部分只计一次。只有图纸表明钳口高出所列虎钳高度时,才把额外钳口高度计入这 270 mm。采购前务必代入实际机床数值。
假想计算可以假定 25 mm 至 50 mm 的间隙,但这不是经过观察得出的常见范围,也不是 NEXTAS 避让限值。实际间隙应按机床、完整刀柄/刀具几何、控制器运动及已批准数字碰撞检查确定,再验证已发布的装夹方案。
下限在倾转时显现
在双转台机床中,两个回转轴都位于工作台。大角度倾转时,主轴壳体会靠近转盘和支臂。叠层过低,就会迫使刀具深入这一区域。
摆头机床的倾转主轴头可能撞到工作台边缘或较高垫块。双摆头机床的主轴头可能撞到工装塔或工作台边缘的夹具。建模时应包含壳体,不能只画刀刃。

假想摇篮计算可以先采用工作台面至夹持面 200 mm 的高度。获批避让评审应采用实际装配高度及机床/刀柄几何;这一示意高度不是 NEXTAS 垫高块规格,也不能证明任何机床上的避让。
如果满足倾转安全的最低叠层,已经高于允许换刀的最高叠层,同一个高度就无法兼顾。应缩短刀具、拆分工序,或减小倾角。不要在仿真中隐藏壳体来强行让方案通过。
抬高零件,是为了使用短刀具
五轴加工可通过倾转零件,让短刀具接近侧面。按简化梁模型计算,刀具伸出长度加倍,其刚性约降为原来的八分之一。这是规划计算,并非 NEXTAS 虎钳上的切削试验。可用它比较更长刀柄与机床仍可避让的倾角方案。
燕尾夹具本体可能比虎钳更低
在燕尾夹具页面上,产品采用 45° 夹持型面,并有 52 mm 和 96 mm 接口形式。在这个假想规划示例中,假设原始毛坯中保留约 3 至 5 mm 燕尾。这不是链接产品已公布的要求。实际型面和深度由所选型号、钳口及毛坯准备图纸确定。这个 3 至 5 mm 示例是夹持榫中的毛坯量,不是夹具体高度;本体高度应查所选型号图纸。
60° 夹持榫需要不同钳口,不要为该页面的 45° 夹具加工 60° 榫。夹持榫宽度、避空槽和量销检查见燕尾准备指南。本文只检查在下方加上底板后,较低的本体是否仍满足换刀避让。
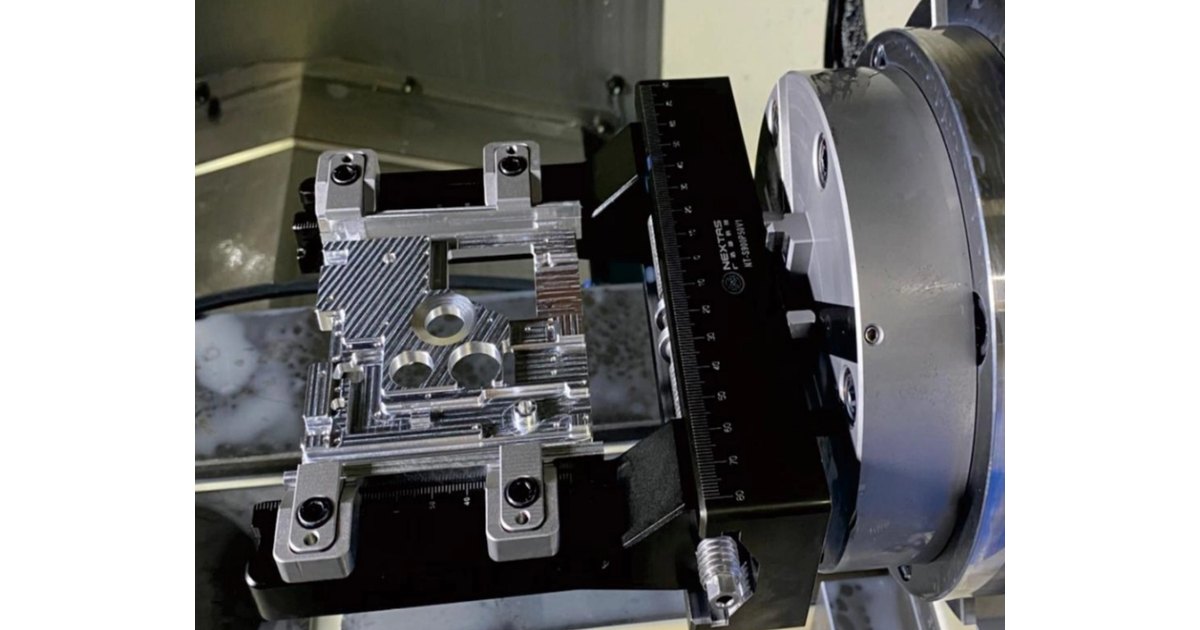
叠层越高,小角度误差放大得越多
以下是规划计算,并非 NEXTAS 实测结果:距回转中心 200 mm 处,0.01° 误差对应零件位置约 0.035 mm,因为 200 mm 乘以 sin 0.01° 约为 0.035 mm。在 100 mm 处,同样角度产生的位移约为其一半。抬高叠层后,应重新执行机床制造商的回转中心检查,接收器重复定位指标不能代替这项检查。
订购叠层前,先提供限制条件
一份四轴回转工作台指南介绍工作台面、质量和解锁条件,但不确定这里的高度窗口。选择 52 mm 还是 96 mm 底板,是底板页面中另一项接口匹配检查。
- 机床布局:双转台、摆头或双摆头。
- 换刀位置的 Z 高度;未知时请注明。
- 零件所需最大倾角。
- 最长刀具长度,从主轴量规线量到刀尖。
- 毛坯尺寸,以及高出钳口的高度。
- 虎钳或燕尾夹具型号;未知时请注明。
- 图纸中已明确的垫高块高度。高度未知时写“未知”;只有未安装垫高块时才写“无”。
确定叠层前的常见问题
NEXTAS 是否销售 200 mm 垫高块?
当前已批准英文目录没有列出标准垫高块或 200 mm 垫高块。未列出并不说明能否提供定制件,应与 NEXTAS 确认定制可供性及已发布图纸。NT-S52P210V2 和 NT-S96P210V2 的 0 至 200 mm 指钳口开口。垫高块高度只能采用实际装夹已批准图纸中的数值。
52 mm 或 96 mm 是叠层高度吗?
不是,这些数值是安装节距,所列高度位于另一列。NT-S52P210V2 高度为 87 mm,NT-S96P210V2 高度为 111 mm,其他型号有各自的高度。只有所选图纸表明钳口高出所列高度时,才在其上另加钳口高度。
接收器重复定位精度能证明刀具可避让吗?
不能。零点系统页面所列 V1 型号的重复定位精度小于 0.003 mm;V2 需确认所选型号图纸。所列手动底板小于 0.005 mm 的指标也是重复复位数值。避让应根据机床模型、刀具和倾角确定。
计算高度时应增加多少燕尾毛坯?
假想规划示例可假设在毛坯中保留约 3 至 5 mm 的 45° 型面。这既不是链接产品规格,也不是通用要求。应按所选型号、钳口及毛坯准备图纸确认实际型面和深度。示例表示夹持榫中的毛坯量,不是夹具体高度。夹具体和底板应采用已发布装配图中的安装净增高,基准面间的重叠或嵌入部分只计一次。
如果满足倾转安全的高度已经无法换刀,怎么办?
同一叠层无法同时满足两项限值。应缩短刀具、拆分工序或减小倾角,不要因为照片看起来有空间,就假设更高的垫块一定装得下。
订购叠层之前
提供换刀高度和倾角
请提供机床布局、换刀时的 Z 位置、最大倾角、最长刀具、毛坯尺寸,以及虎钳或燕尾夹具型号。图纸没有给出垫高块高度时,应标为“未知”;只有未安装垫高块时才写“无”。NEXTAS 可将这些限制与所选接收器、虎钳或燕尾夹具图纸比较,并列出仍未确定的项目。
提供叠层限制条件