Wie hoch sollte die Vorrichtung auf einer 5-Achs-Maschine sein? So hoch, dass das Spindelgehäuse bei der benötigten Schwenkung am Tisch vorbeikommt. So niedrig, dass das längste Werkzeug zum Werkzeugwechsel noch zurückfahren kann. Diese beiden Grenzen bestimmen den Aufbau. Ein Katalogfoto tut das nicht.
Bestimmen Sie die Nettohöhe von der Tischfläche bis zur Rohteiloberkante anhand der freigegebenen Baugruppenzeichnung. Zählen Sie die Höhenzunahme zwischen montierten Bezugsflächen. Ziehen Sie Überlappungen und versenkte Anschlüsse ab, statt alle Einzelteilhöhen zu addieren. Prüfen Sie den Werkzeugwechsel und alle benötigten Schwenkstellungen. Kennzeichnen Sie fehlende Werte als „unbekannt“ und beschaffen Sie vor der Bestellung die Maschinen- oder Vorrichtungszeichnung.
Zwei Grenzen statt einer bevorzugten Höhe
Ein zu hoher Aufbau überschreitet den vertikalen Verfahrweg der Z-Achse oder stoppt den automatischen Werkzeugwechsler (ATC). Der Wechsler benötigt eine festgelegte Höhe, um den Werkzeughalter zu greifen. Liegt das Werkstück noch in diesem Bereich, stoppt das Makro.
Ein zu niedriger Aufbau verursacht das andere Problem. Wenn der Tisch schwenkt, nähert sich das Spindelgehäuse dem Tisch. Der Fräser kann frei erscheinen, während das Gehäuse gegen einen Schwenkbrückenarm, einen Schraubstockkörper oder die Tischplatte stößt.
| Beobachtung | Wahrscheinliche Grenze | Nächste Änderung |
|---|---|---|
| Werkzeugwechsel stoppt oder Z-Alarm beim Hochfahren | Netto-Aufbau, Rohteil und Werkzeug können in den benötigten Bewegungsraum des Werkzeugwechslers hineinragen | Aufbau absenken oder Werkzeug verkürzen |
| Gehäuse berührt den Tisch beim Schwenken | Die Spannfläche liegt zu nahe am Tisch | Werkstück anheben oder Schwenkwinkel im Programm reduzieren |
| Ein 200 mm hoher Block wurde angenommen | Der aktuelle englische NEXTAS-Katalog führt keinen 200 mm hohen Erhöhungsblock auf | Bestätigte Zeichnungshöhe verwenden. Eine unbekannte Höhe als unbekannt kennzeichnen. Den Erhöhungsblock nur weglassen, wenn keiner eingebaut ist. |
Maschinenbezeichnungen wie DMU 50, UMC-750, Variaxis und G350 zeigen lediglich, nach welchen Bauarten häufig gefragt wird. NEXTAS ist mit diesen Herstellern nicht verbunden. Dieser Leitfaden verwendet keine ihrer Verfahrwegwerte. Entnehmen Sie Z, Werkzeugwechselhöhe und Schwenkgrenze dem Handbuch der jeweiligen Maschine.
Addieren Sie die tatsächlich montierten Schichten
Beginnen Sie an der Rundtischfläche und verfolgen Sie die montierten Bezugsflächen. Nutzen Sie für Adapter, Nullpunktaufnahme oder Platte, Erhöhungsblock, oberes Spannmittel und Rohteil jeweils die Höhenzunahme nach dem Fügen. Zählen Sie Überlappungen und versenkte Anschlüsse nur einmal. Addieren Sie eine separate Backenhöhe nur, wenn die Zeichnung zeigt, dass die Backen über die angegebene Schraubstockhöhe hinausragen. Beziehen Sie verbleibende Anschlüsse in die vollständige Bewegungs- und Werkzeugraumprüfung ein.
Der aktuelle englische Katalog führt weder einen Standard-Erhöhungsblock noch einen 200 mm hohen Erhöhungsblock auf. Tragen Sie 200 mm nur dann in die Summe ein, wenn diese Höhe bereits auf einer Zeichnung steht. Eine Werkstattgewohnheit ist keine Artikelnummer.

52 mm und 96 mm sind Rastermaße, keine Höhen
Auf der Seite für selbstzentrierende Schraubstöcke bezeichnen 52 mm und 96 mm das Befestigungsraster. Sie sind nicht die angegebene Höhe. Auch die Backenbreite ist ein eigener Wert: 77 mm bei der S52-Familie und 125 mm bei der S96-Familie. Zwei Zeilen für eine erste Summe stehen unten. Andere Modelle dieser Tabelle haben jeweils eigene Höhen. Verwenden Sie die Zeile des Modells, das Sie kaufen werden.
| Modell auf der Schraubstockseite | Angegebene Höhe | Angegebene Backenöffnung | Nicht zu verstehen als |
|---|---|---|---|
| NT-S52P210V2 | 87 mm | 0 bis 200 mm | Ein 200 mm hoher Erhöhungsblock oder der gesamte Aufbau |
| NT-S96P210V2 | 111 mm | 0 bis 200 mm | Ein höherer Aufbau allein wegen des Rastermaßes von 96 mm |
Der Wert 200 mm bezeichnet die maximale Backenöffnung. Er ist weder eine Erhöhung noch der Abstand vom Tisch zum Werkstück. Die Schraubstockseite nennt eine Wiederholpositionierung unter 0,02 mm. Das gilt für den Schraubstock, nicht für das fertige Werkstück, und ist keine Kollisionsprüfung.
Die Seite für Nullpunktspannsysteme nennt für die aufgeführten V1-Modelle eine Wiederholgenauigkeit unter 0,003 mm. Für V2 ist die Wiederholgenauigkeit anhand der Zeichnung des ausgewählten Modells zu bestätigen. Die Seite für manuelle Platten nennt unter 0,005 mm für die aufgeführten 52 mm- und 96 mm-Familien. Wiederholbares Aufsetzen einer Platte beweist nicht, dass die Spindel bei der benötigten Schwenkung frei bleibt. Modulbezeichnungen wie 85 mm oder 160 mm sind auf der Systemseite Familiengrößen und keine zu addierenden Höhen, sofern die Zeichnung diesen Wert nicht als Höhe ausweist.
Die obere Grenze ist der Werkzeugwechsel
Eine Maschine kann einen langen Z-Verfahrweg angeben und dort, wo der Wechsler den Halter greift, trotzdem weniger Platz bieten. Verwenden Sie diese Werkzeugwechselhöhe. Haben Sie nur den vollständigen Verfahrweg, kennzeichnen Sie die Werkzeugwechselhöhe als „unbekannt“.
Planungssumme: Platz unter dem Rohteil = Werkzeugwechselhöhe − längstes Werkzeug − Rohteil oberhalb der Backen − Freiraum.
Das folgende Beispiel ist eine fiktive Maschine, kein NEXTAS-Versuch und kein Verfahrweg einer genannten Fräsmaschine. Werkzeugwechselhöhe 500 mm. Längstes Werkzeug 120 mm. Rohteil oberhalb der Backen 80 mm. Freiraum 30 mm. Unter dem Rohteil bleiben 270 mm. Diese 270 mm begrenzen die Nettohöhe von Adapter, Aufnahme oder Platte, Erhöhungsblock und Schraubstock oder Schwalbenschwanzvorrichtung. Zählen Sie die Höhenzunahme zwischen gefügten Bezugsflächen und berücksichtigen Sie Überlappungen oder versenkte Anschlüsse nur einmal. Berücksichtigen Sie die Backenhöhe innerhalb dieser 270 mm nur, wenn die Zeichnung zeigt, dass die Backen über die angegebene Schraubstockhöhe hinausragen. Setzen Sie vor dem Kauf die Werte Ihrer Maschine ein.
Eine fiktive Berechnung kann 25 mm bis 50 mm Freiraum annehmen. Dies ist keine beobachtete übliche Spanne und keine NEXTAS-Freiraumgrenze. Legen Sie den tatsächlichen Abstand anhand von Maschine, vollständiger Halter-/Werkzeuggeometrie, Steuerungsbewegung und freigegebenen CAD-Kollisionsprüfungen fest und prüfen Sie den freigegebenen Aufbau.
Die untere Grenze zeigt sich beim Schwenken
Bei einer Maschine mit zwei Rundachsen im Tisch liegen beide Drehachsen im Tisch. Bei starker Schwenkung nähert sich das Spindelgehäuse der Tischplatte und den Tragarmen. Ein niedriger Aufbau zwingt das Werkzeug, in diesen Bereich hineinzureichen.
Bei einer Maschine mit Schwenkkopf kann der schwenkende Kopf gegen die Tischkante oder einen hohen Block stoßen. Bei einer Maschine mit zwei Rundachsen im Kopf kann der Kopf gegen einen Spannturm oder eine Spannvorrichtung am Tischrand stoßen. Modellieren Sie das Gehäuse, nicht nur den Fräser.

Eine fiktive Schwenkbrückenberechnung kann 200 mm von der Tischfläche bis zur Spannfläche annehmen. Verwenden Sie für die freigegebene Freiraumprüfung die tatsächliche Baugruppenhöhe und Maschinen-/Haltergeometrie. Diese illustrative Höhe ist kein NEXTAS-Erhöhungsblock und kein Freiraumnachweis für eine Maschine.
Ist der niedrigste kollisionsfreie Aufbau höher als der höchste Aufbau, der den Werkzeugwechsel noch zulässt, kann eine Höhe nicht beide Anforderungen erfüllen. Verkürzen Sie das Werkzeug, teilen Sie die Bearbeitung auf oder reduzieren Sie die Schwenkung. Blenden Sie das Gehäuse in der Simulation nicht aus, um eine passende Lösung vorzutäuschen.
Ein kurzes Werkzeug ist der Grund für das Anheben
Bei der 5-Achs-Bearbeitung können Sie das Werkstück kippen, damit ein kurzes Werkzeug eine Seitenfläche erreicht. Nach einfacher Balkenrechnung wird ein Werkzeug bei doppelter Auskraglänge ungefähr achtmal weniger steif. Das ist Planungsrechnung, kein Zerspanungsversuch an einem NEXTAS-Schraubstock. Nutzen Sie sie bei der Wahl zwischen einem längeren Halter und einer Schwenkung, bei der die Maschine noch frei bleibt.
Eine Schwalbenschwanzvorrichtung kann niedriger bauen als ein Schraubstock
Die Seite für Schwalbenschwanzvorrichtungen beschreibt eine 45 Grad-Spannung in 52 mm- und 96 mm-Formaten. Für dieses fiktive Planungsbeispiel werden etwa 3 bis 5 mm Schwalbenschwanzprofil im Rohteil angenommen. Dies ist keine veröffentlichte Anforderung des verlinkten Produkts. Das tatsächliche Profil und die Tiefe werden durch die Zeichnung des ausgewählten Modells, der Backen und der Rohteilvorbereitung bestimmt. Diese 3 bis 5 mm im Beispiel sind Material im Zapfen und nicht die Höhe des Vorrichtungskörpers. Die Körperhöhe steht in der Zeichnung des ausgewählten Modells.
Ein 60 Grad-Zapfen benötigt eine andere Backe. Fertigen Sie ihn nicht für die 45 Grad-Vorrichtung dieser Seite. Zapfenbreite, Tasche und Stiftprüfung gehören in den Leitfaden zur Schwalbenschwanzvorbereitung. Diese Seite prüft lediglich, ob dieser niedrigere Körper den Werkzeugwechsel noch zulässt, nachdem Sie die darunterliegende Platte addiert haben.
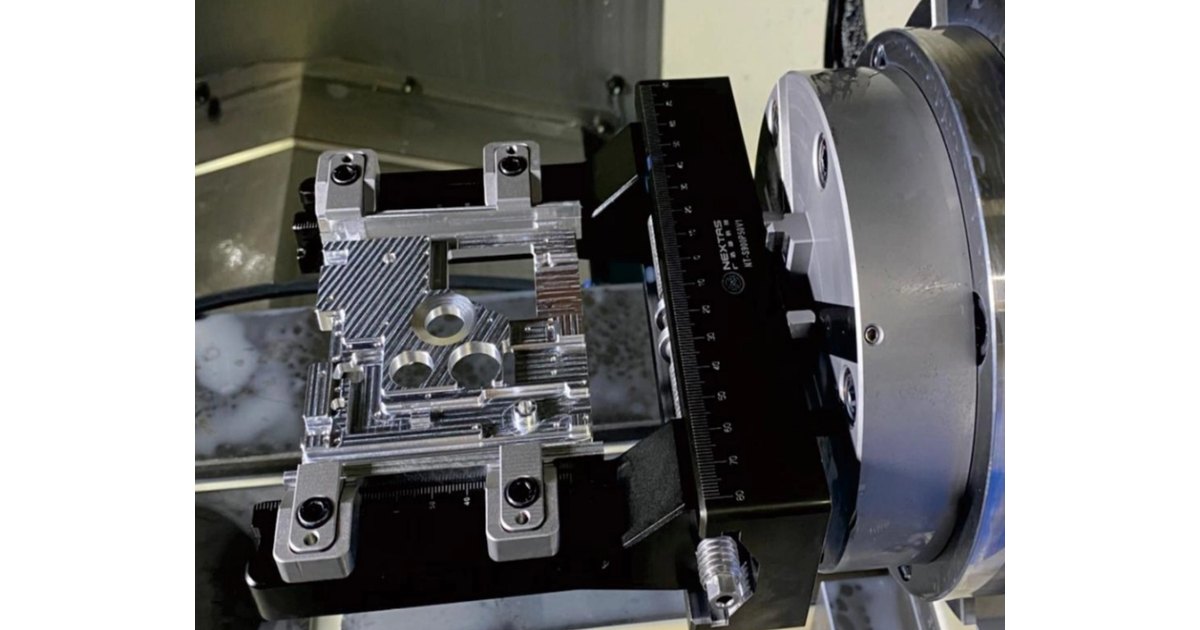
Ein höherer Aufbau vergrößert die Wirkung eines kleinen Winkelfehlers
Das ist Planungsrechnung, kein gemessenes NEXTAS-Ergebnis. Eine Abweichung von 0,01 Grad bei 200 mm Abstand vom Drehpunkt entspricht etwa 0,035 mm am Werkstück, denn 200 mm mal Sinus von 0,01 Grad ergibt etwa 0,035 mm. Bei 100 mm ist die Wirkung desselben Winkels ungefähr halb so groß. Wenn Sie den Aufbau erhöhen, führen Sie die Prüfung des Drehzentrums nach Vorgabe des Maschinenherstellers erneut durch. Eine Wiederholgenauigkeitsangabe der Aufnahme ersetzt diese Prüfung nicht.
Senden Sie die Grenzen vor der Bestellung des Aufbaus
Ein Leitfaden für 4-Achs-Rundtische behandelt Tischfläche, Masse und Entriegelung. Er legt dieses Höhenfenster nicht fest. Die Wahl einer 52 mm- oder 96 mm-Platte ist eine separate Passungsprüfung auf der Plattenseite.
- Maschinenbauart: zwei Rundachsen im Tisch, Schwenkkopf oder zwei Rundachsen im Kopf.
- Z-Position beim Werkzeugwechsel oder „unbekannt“.
- Stärkste benötigte Schwenkung.
- Längstes Werkzeug, von der Spindel-Bezugslinie bis zur Spitze.
- Rohteilabmessungen und Anteil oberhalb der Backen.
- Schraubstock- oder Schwalbenschwanzmodell oder „unbekannt“.
- Höhe eines Erhöhungsblocks, die bereits auf einer Zeichnung steht. Ist die Höhe unbekannt, tragen Sie „unbekannt“ ein. „Keiner“ gilt nur, wenn keine Erhöhung eingebaut ist.
Käuferfragen vor dem Festlegen des Aufbaus
Verkauft NEXTAS einen 200 mm hohen Erhöhungsblock?
Der aktuelle freigegebene englische Katalog führt weder einen Standard-Erhöhungsblock noch einen 200 mm hohen Erhöhungsblock auf. Daraus folgt nicht, ob eine Sonderausführung verfügbar ist; bestätigen Sie deren Verfügbarkeit und eine freigegebene Zeichnung mit NEXTAS. Die Angabe 0 bis 200 mm bei NT-S52P210V2 und NT-S96P210V2 bezeichnet die Backenöffnung. Übernehmen Sie eine Erhöhungshöhe nur aus der freigegebenen Zeichnung des tatsächlichen Aufbaus.
Sind 52 mm oder 96 mm die Aufbauhöhe?
Nein. Diese Werte bezeichnen das Befestigungsraster. Die angegebene Höhe steht in einer anderen Spalte. NT-S52P210V2 ist 87 mm hoch. NT-S96P210V2 ist 111 mm hoch. Andere Modelle haben jeweils eigene Höhen. Addieren Sie eine Backenhöhe nur, wenn die Zeichnung des ausgewählten Modells zeigt, dass die Backen über diese angegebene Höhe hinausragen.
Beweist die Wiederholgenauigkeit der Aufnahme die Werkzeugfreiheit?
Nein. Die Nullpunktsystemseite nennt eine Wiederholgenauigkeit beim erneuten Aufsetzen von unter 0,003 mm für die aufgeführten V1-Modelle; für V2 ist die Zeichnung des ausgewählten Modells zu bestätigen. Unter 0,005 mm bei den aufgeführten manuellen Platten ist ebenfalls eine Angabe zum erneuten Aufsetzen. Die Kollisionsfreiheit ergibt sich aus Maschinenmodell, Werkzeug und Schwenkung.
Wie viel Schwalbenschwanzmaterial muss ich zur Höhe addieren?
Ein fiktives Planungsbeispiel kann etwa 3 bis 5 mm eines 45 Grad-Profils im Rohteil annehmen. Dies ist weder eine Spezifikation des verlinkten Produkts noch eine allgemeine Anforderung. Bestätigen Sie das tatsächliche Profil und die Tiefe anhand der Zeichnung des ausgewählten Modells, der Backen und der Rohteilvorbereitung. Das Beispiel betrifft Material im Zapfen, nicht den Vorrichtungskörper. Nutzen Sie die Nettohöhen von Vorrichtungskörper und Platte im montierten Zustand aus der freigegebenen Baugruppenzeichnung. Zählen Sie Überlappungen oder versenkte Anschlüsse zwischen den Bezugsflächen nur einmal.
Was gilt, wenn die kollisionsfreie Schwenkhöhe bereits zu groß für den Werkzeugwechsel ist?
Ein Aufbau kann dann nicht beide Grenzen einhalten. Verkürzen Sie das Werkzeug, teilen Sie die Bearbeitung auf oder reduzieren Sie die Schwenkung. Nehmen Sie nicht an, dass ein höherer Block passt, nur weil ein Foto genügend Freiraum zeigt.
Vor der Bestellung des Aufbaus
Senden Sie Werkzeugwechselhöhe und Schwenkung
Teilen Sie Maschinenbauart, Z-Position beim Werkzeugwechsel, stärkste Schwenkung, längstes Werkzeug, Rohteilabmessungen und Schraubstock- oder Schwalbenschwanzmodell mit. Steht die Erhöhungshöhe nicht auf der Zeichnung, kennzeichnen Sie sie als „unbekannt“. „Keiner“ gilt nur, wenn keine Erhöhung eingebaut ist. NEXTAS kann diese Grenzen mit der Zeichnung der ausgewählten Aufnahme, des Schraubstocks oder der Schwalbenschwanzvorrichtung vergleichen und offene Werte auflisten.
Senden Sie die Grenzen Ihres Aufbaus