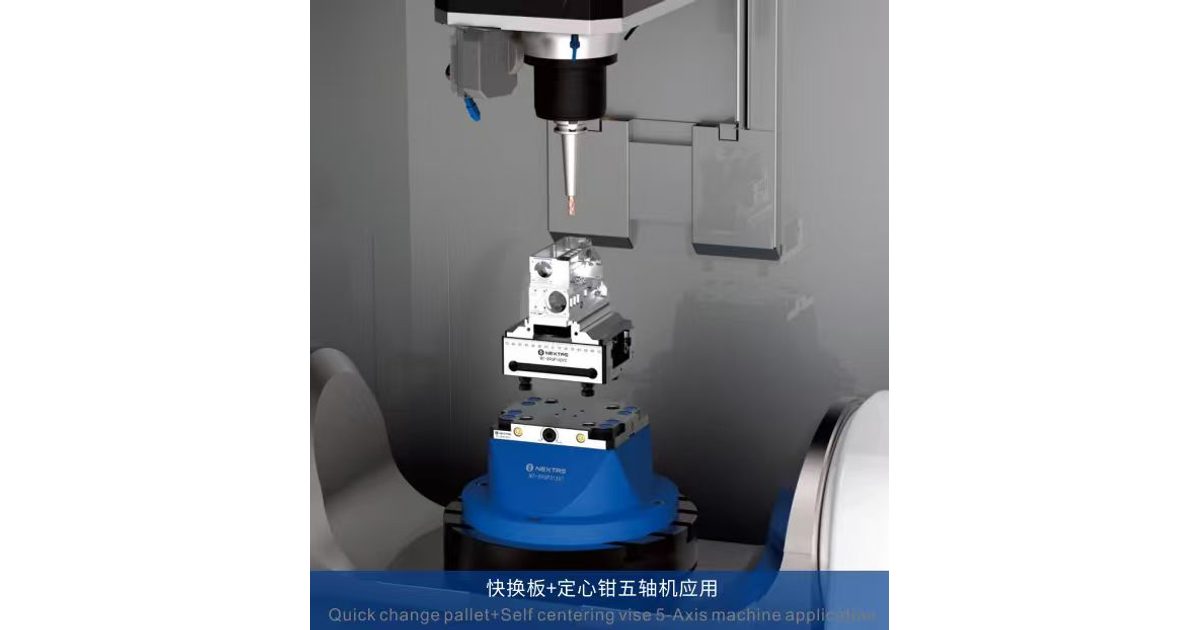
Jak wysokie powinno być mocowanie na obrabiarce 5-osiowej? Na tyle wysokie, aby obudowa wrzeciona omijała stół przy wymaganym pochyleniu. Na tyle niskie, aby najdłuższe narzędzie mogło się wycofać do wymiany. Te dwie granice wyznaczają wysokość zespołu. Zdjęcie katalogowe jej nie określa.
Na podstawie zatwierdzonego rysunku złożeniowego ustal wysokość netto od powierzchni stołu do górnej powierzchni półfabrykatu. Zliczaj przyrosty wysokości między zamontowanymi powierzchniami bazowymi. Odejmuj zachodzenie części i zagłębienia zamiast dodawać pełną wysokość każdej luźnej części. Sprawdź ruch wymiany narzędzia i wszystkie wymagane położenia pochylone. Gdy brakuje wartości, oznacz ją jako nieznaną i uzyskaj rysunek maszyny lub mocowania przed zamówieniem wyższego bloku.
Dwie granice zamiast jednej ulubionej wysokości
Zbyt wysoki zespół przekracza zakres ruchu pionowego, czyli osi Z, albo zatrzymuje automatyczny zmieniacz narzędzi (ATC). Zmieniacz potrzebuje określonej wysokości, aby uchwycić oprawkę. Jeśli detal pozostaje na tej drodze, makro się zatrzymuje.
Zbyt niski zespół powoduje inny problem. Przy pochyleniu stołu obudowa wrzeciona zbliża się do stołu. Sam frez może mieć prześwit, podczas gdy obudowa uderza w ramię kołyski, korpus imadła lub tarczę stołu.
| Objaw | Prawdopodobne ograniczenie | Następna zmiana |
|---|---|---|
| Zatrzymanie wymiany narzędzia lub alarm osi Z podczas podnoszenia | Zamontowany zespół wraz z półfabrykatem i narzędziem może wejść w wymaganą drogę zmieniacza | Obniż zespół lub skróć narzędzie |
| Obudowa styka się ze stołem przy pochyleniu | Powierzchnia mocowania znajduje się zbyt blisko stołu | Podnieś detal lub ogranicz pochylenie w programie |
| Założono blok o wysokości 200 mm | W aktualnym angielskim katalogu NEXTAS nie ma podstawy podwyższającej 200 mm | Użyj wysokości potwierdzonej na rysunku. Nieznaną wysokość oznacz jako nieznaną. Pomiń podstawę tylko wtedy, gdy nie jest zamontowana. |
Nazwy maszyn, takie jak DMU 50, UMC-750, Variaxis i G350, wskazują jedynie typ układu, o który pytają użytkownicy. NEXTAS nie jest powiązany z tymi producentami. Poradnik nie wykorzystuje ich wartości skoków. Skok Z, wysokość wymiany narzędzia i granicę pochylenia odczytaj z instrukcji danej maszyny.
Zsumuj elementy, które rzeczywiście zamontujesz
Zacznij od powierzchni stołu obrotowego i prześledź zamontowane powierzchnie bazowe. Dla adaptera, odbiornika lub płyty punktu zerowego, każdej podstawy podwyższającej, górnego mocowania i półfabrykatu przyjmij wysokość dodawaną po połączeniu. Każde zachodzenie części i zagłębienie uwzględnij raz. Osobną wysokość szczęk dodawaj tylko wtedy, gdy rysunek pokazuje je ponad podaną wysokością imadła. W pełnej kontroli ruchu i prześwitów uwzględnij złączki pozostające na zespole.
Aktualny angielski katalog nie zawiera standardowej podstawy podwyższającej ani podstawy 200 mm. Nie wpisuj do sumy 200 mm, jeśli tej wysokości nie potwierdza rysunek.

52 mm i 96 mm to rozstaw, a nie wysokość
Na stronie imadła samocentrującego wartości 52 mm i 96 mm oznaczają układ mocowania. Nie są podaną wysokością. Szerokość szczęk to również osobny wymiar: 77 mm w rodzinie S52 i 125 mm w rodzinie S96. Poniżej podano dwa wiersze przydatne do wstępnego obliczenia. Pozostałe modele w tabeli mają własne wysokości. Użyj wiersza modelu, który zamierzasz kupić.
| Model na stronie imadła | Podana wysokość | Podane rozwarcie szczęk | Czego wartość nie oznacza |
|---|---|---|---|
| NT-S52P210V2 | 87 mm | 0 do 200 mm | Podstawy 200 mm ani wysokości całego zespołu |
| NT-S96P210V2 | 111 mm | 0 do 200 mm | Wyższego zespołu tylko dlatego, że rozstaw wynosi 96 mm |
Wartość 200 mm określa rozwarcie szczęk. Nie oznacza podstawy podwyższającej ani odległości od stołu do detalu. Powtarzalność pozycjonowania na stronie imadła wynosi poniżej 0.02 mm. Dotyczy imadła, nie gotowego detalu, i nie jest kontrolą prześwitu.
Strona systemu mocowania w punkcie zerowym podaje powtarzalność poniżej 0.003 mm dla wymienionych modeli V1. Dla V2 potwierdź powtarzalność na rysunku wybranego modelu. Strona płyty ręcznej podaje poniżej 0.005 mm dla wymienionych rodzin 52 mm i 96 mm. Powtarzalne osadzenie płyty nie dowodzi, że wrzeciono zachowa prześwit przy wymaganym pochyleniu detalu. Oznaczenia modułów, takie jak 85 mm lub 160 mm, określają na stronie systemu wielkość rodziny, a nie wysokość do dodania, chyba że rysunek wyraźnie definiuje tę wartość jako wysokość.
Górną granicę wyznacza wymiana narzędzia
Maszyna może mieć duży deklarowany skok Z, a mimo to oferować mniej miejsca w położeniu chwytania oprawki przez zmieniacz. Użyj wysokości wymiany narzędzia. Jeżeli znasz tylko pełny skok, oznacz wysokość wymiany jako nieznaną.
Obliczenie planistyczne: miejsce pod półfabrykatem = wysokość wymiany narzędzia − najdłuższe narzędzie − półfabrykat ponad szczękami − zapas prześwitu.
To fikcyjna maszyna, a nie próba NEXTAS ani wartość skoku konkretnej frezarki. Wysokość wymiany narzędzia: 500 mm. Najdłuższe narzędzie: 120 mm. Półfabrykat ponad szczękami: 80 mm. Zapas: 30 mm. Pod półfabrykatem pozostaje 270 mm. Ta wartość ogranicza wysokość netto zamontowanego adaptera, odbiornika lub płyty, ewentualnej podstawy oraz imadła lub uchwytu z jaskółczym ogonem. Zliczaj przyrosty między połączonymi powierzchniami bazowymi, uwzględniając każde zachodzenie lub zagłębienie raz. Wysokość szczęk wliczaj do tych 270 mm tylko wtedy, gdy rysunek pokazuje je ponad podaną wysokością imadła. Przed zakupem podstaw wartości własnej maszyny.
W fikcyjnym obliczeniu można założyć zapas od 25 mm do 50 mm. Nie jest to zaobserwowany typowy zakres ani granica prześwitu NEXTAS. Ustal rzeczywisty zapas na podstawie maszyny, pełnej geometrii oprawki i narzędzia, ruchów sterownika oraz zatwierdzonej cyfrowej kontroli kolizji, a następnie zweryfikuj zatwierdzone ustawienie.
Dolna granica ujawnia się przy pochyleniu
W maszynie z dwiema osiami obrotowymi w stole obie osie znajdują się w zespole stołu. Przy dużym pochyleniu obudowa wrzeciona zbliża się do tarczy i ramion podpierających. Niski zespół zmusza narzędzie do pracy w tej przestrzeni.
W maszynie z uchylną głowicą głowica może uderzyć w krawędź stołu lub wysoki blok. W maszynie z dwiema osiami w głowicy może ona uderzyć w kolumnę mocującą lub zacisk przy krawędzi stołu. Modeluj obudowę, nie tylko frez.

Fikcyjne obliczenie dla kołyski może zaczynać się od 200 mm między powierzchnią stołu a powierzchnią mocowania. W zatwierdzonej analizie prześwitów użyj rzeczywistej wysokości zespołu oraz geometrii maszyny i oprawki. Ta przykładowa wysokość nie oznacza podstawy NEXTAS ani nie dowodzi prześwitu na żadnej maszynie.
Jeśli najmniejsza bezpieczna wysokość zespołu przekracza największą wysokość dopuszczającą wymianę narzędzia, jedna wysokość nie spełni obu warunków. Skróć narzędzie, podziel operację lub ogranicz pochylenie. Nie ukrywaj obudowy w symulacji, aby wymusić dopasowanie.
Detal podnosi się po to, aby użyć krótkiego narzędzia
Obróbka 5-osiowa pozwala pochylić detal tak, aby krótkie narzędzie dosięgło powierzchni bocznej. W prostym modelu belki dwukrotne zwiększenie wysięgu narzędzia zmniejsza jego sztywność około ośmiokrotnie. To obliczenie planistyczne, a nie próba skrawania na imadle NEXTAS. Wykorzystaj je przy wyborze między dłuższą oprawką a pochyleniem, przy którym maszyna zachowuje prześwit.
Uchwyt z jaskółczym ogonem może być niższy od korpusu imadła
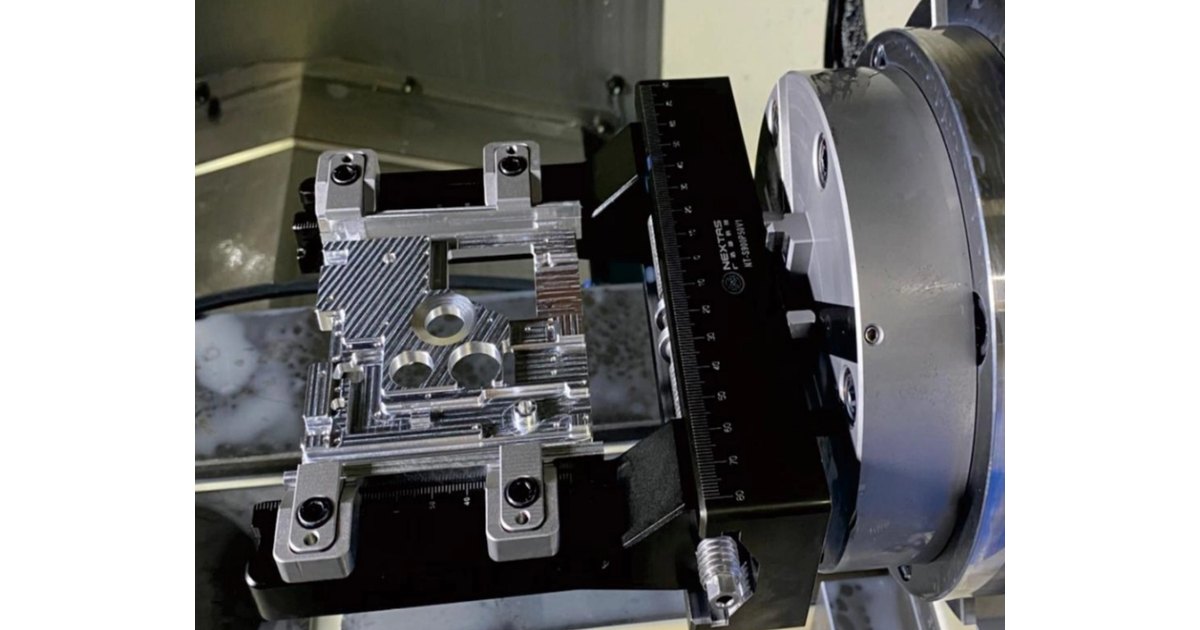
Strona uchwytu z jaskółczym ogonem przedstawia mocowanie pod kątem 45 stopni w formatach 52 mm i 96 mm. W tym fikcyjnym przykładzie planistycznym przyjmij około 3 do 5 mm profilu w półfabrykacie. Nie jest to opublikowane wymaganie wskazanego produktu. Rzeczywisty profil i głębokość określają wybrany model, szczęka i rysunek przygotowania półfabrykatu. Przykładowe 3 do 5 mm to materiał w czopie, a nie wysokość korpusu uchwytu. Wysokość korpusu odczytaj z rysunku wybranego modelu.
Czop 60 stopni wymaga innej szczęki. Nie wykonuj go do uchwytu 45 stopni z podanej strony. Szerokość czopa, gniazdo i kontrolę kołka opisuje poradnik przygotowania jaskółczego ogona. Ta strona dotyczy wyłącznie tego, czy niższy korpus nadal zapewnia prześwit przy wymianie narzędzia po dodaniu płyty pod nim.
Wyższy zespół zwiększa skutek małego błędu kątowego
To obliczenie planistyczne, nie zmierzony wynik NEXTAS. Błąd 0.01 stopnia w odległości 200 mm od osi obrotu daje około 0.035 mm na detalu, ponieważ 200 mm razy sinus 0.01 stopnia wynosi około 0.035 mm. Przy tej samej wartości kąta i odległości 100 mm wynik jest około dwukrotnie mniejszy. Po podniesieniu zespołu ponownie wykonaj kontrolę środka obrotu zgodnie z instrukcją producenta maszyny. Wartość powtarzalności odbiornika nie zastępuje tej kontroli.
Prześlij ograniczenia przed zamówieniem zespołu
Nasz poradnik stołu obrotowego 4-osiowego opisuje powierzchnię stołu, masę i blokadę zwalniania. Nie określa dopuszczalnego przedziału wysokości. Dobór płyty 52 mm lub 96 mm wymaga osobnej kontroli dopasowania opisanej na stronie płyty.
- Układ maszyny: obie osie w stole, uchylna głowica lub obie osie w głowicy.
- Położenie Z przy wymianie narzędzia albo informacja, że jest nieznane.
- Największe wymagane pochylenie detalu.
- Najdłuższe narzędzie, mierzone od linii bazowej wrzeciona do końcówki.
- Wymiary półfabrykatu i jego wysokość ponad szczękami.
- Model imadła lub uchwytu z jaskółczym ogonem albo informacja, że jest nieznany.
- Wysokość każdej podstawy podwyższającej potwierdzona rysunkiem. Nieznaną wysokość oznacz jako nieznaną. „Brak” wpisz tylko wtedy, gdy podstawa nie jest zamontowana.
Pytania kupujących przed ustaleniem wysokości zespołu
Czy NEXTAS sprzedaje podstawę podwyższającą 200 mm?
Aktualny zatwierdzony angielski katalog nie zawiera standardowej podstawy podwyższającej ani podstawy 200 mm. Nie przesądza to o dostępności wykonania na zamówienie; potwierdź z NEXTAS taką możliwość i zatwierdzony rysunek. Wartość 0 do 200 mm modeli NT-S52P210V2 i NT-S96P210V2 oznacza rozwarcie szczęk. Wysokość podstawy uwzględniaj wyłącznie na podstawie zatwierdzonego rysunku rzeczywistego ustawienia.
Czy 52 mm lub 96 mm to wysokość zespołu?
Nie. Te liczby oznaczają rozstaw mocowania. Podana wysokość znajduje się w osobnej kolumnie. NT-S52P210V2 ma 87 mm wysokości, a NT-S96P210V2 ma 111 mm. Inne modele mają własne podane wysokości. Dodatkową wysokość szczęk uwzględniaj tylko wtedy, gdy wybrany rysunek pokazuje je ponad podaną wysokością.
Czy powtarzalność odbiornika dowodzi prześwitu narzędzia?
Nie. Strona systemu mocowania w punkcie zerowym podaje powtarzalność ponownego osadzenia poniżej 0.003 mm dla wymienionych modeli V1; dla V2 potwierdź rysunek wybranego modelu. Wartość poniżej 0.005 mm dla wymienionych płyt ręcznych również dotyczy ponownego osadzenia. Prześwit wynika z modelu maszyny, narzędzia i pochylenia.
Ile materiału jaskółczego ogona należy dodać do wysokości?
Fikcyjny przykład planistyczny może zakładać około 3 do 5 mm profilu 45 stopni w półfabrykacie. Nie jest to specyfikacja podanego produktu ani wymaganie ogólne. Rzeczywisty profil i głębokość potwierdź na podstawie wybranego modelu, szczęki i rysunku przygotowania półfabrykatu. Przykład dotyczy materiału czopa, a nie korpusu mocowania. Użyj wysokości netto zamontowanego korpusu i płyty z zatwierdzonego rysunku złożeniowego. Każde zachodzenie części lub zagłębienie między powierzchniami bazowymi uwzględniaj raz.
Co zrobić, gdy bezpieczna wysokość przy pochyleniu jest już za duża do wymiany narzędzia?
Jeden zespół nie spełni obu ograniczeń. Skróć narzędzie, podziel operację lub zmniejsz pochylenie. Nie zakładaj, że wyższy blok się zmieści, ponieważ zdjęcie pokazuje wolną przestrzeń.
Przed zamówieniem zespołu
Prześlij wysokość wymiany narzędzia i pochylenie
Prześlij układ maszyny, położenie Z przy wymianie narzędzia, największe pochylenie, najdłuższe narzędzie, wymiary półfabrykatu oraz model imadła lub uchwytu z jaskółczym ogonem. Jeżeli rysunek nie określa wysokości podstawy, oznacz ją jako nieznaną. „Brak” wpisz tylko wtedy, gdy nie ma podstawy. NEXTAS może porównać te ograniczenia z rysunkiem wybranego odbiornika, imadła lub uchwytu i wskazać pozostałe niewiadome.
Prześlij ograniczenia wysokości zespołu