Le devis dit « point zéro », le plan dit « référence zéro » et la note de montage dit « système de référence ». Ce ne sont pas trois façons d’écrire la même pièce.
Les pages NEXTAS séparent déjà les mots. Un point zéro est la liaison de changement rapide qui remet un montage sur une assise préparée. Un point de référence zéro est l’endroit physique que vous nommez lorsque vous réglez ou contrôlez la position. Un système de référence est l’ensemble de localisation autour de cet endroit. Le plan retenu l’emporte encore sur cette page.
Une case vide reste vide.
Si une case de la carte est encore vide, écrivez inconnu. « Point zéro standard » est la façon dont une case vide se retrouve sur le bon de commande.
Une carte à lire d’un coup d’œil
Utilisez-la lorsqu’un plan, un devis et une note d’atelier choisissent chacun un mot différent. L’ordre est un ordre de lecture. Ce n’est pas une chaîne de tolérances, et ce n’est pas l’affirmation que les trois éléments partagent un même chiffre.
-
1 · Point zéro
La liaison de changement rapide : un récepteur dans votre base, une plaque manuelle, une plaque pneumatique, ou une base et un porteur appariés. Son rôle est de remettre le montage sur une assise préparée. Ces formes ne partagent pas une même interface, et aucune n’est le décalage d’origine enregistré dans la commande.
-
2 · Point de référence zéro
L’endroit que vous nommez pour un palpeur, un comparateur ou un alignement : une face de palette, un appui de localisation, ou une hauteur commune à des alvéoles usinées en une seule prise. Écrivez l’élément. N’écrivez pas le bridage à sa place.
-
3 · Système de référence
Le matériel qui ramène cet élément : les faces de localisation, les tirettes (les pions du montage qui s’assoient dans le récepteur) et une butée de rotation lorsque le plan en demande une. La référence de positionnement BDS est la paire compacte : un corps qui reste et une palette qui bouge. Un empilage de récepteurs est un autre système.
Les récepteurs et les plaques sont des liaisons distinctes
Sur ce site, « point zéro » est une famille de produits. Ce n’est pas une coordonnée que la commande a déjà en mémoire. Le guide de consultation point zéro dit que la famille couvre plusieurs formes. Un module récepteur peut être intégré dans une base ou dans la table machine. Une plaque manuelle peut libérer le montage associé avec un outil à main. Une plaque pneumatique peut utiliser l’air pour une action définie. Un système de référence apparié peut associer une base et un porteur faits l’un pour l’autre. Ces formes ne partagent pas une interface universelle.
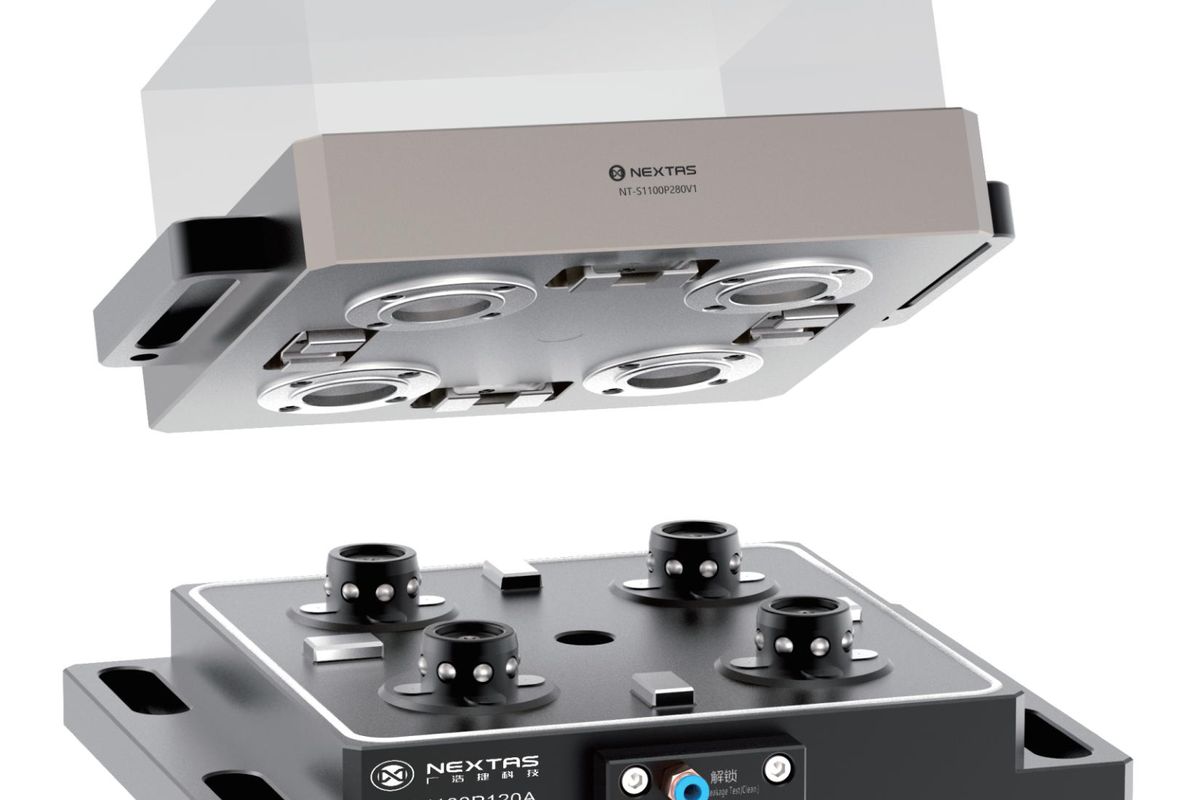
L’image à côté du titre montre quatre modules récepteurs ronds sur une base carrée. C’est une implantation point zéro. Ce n’est pas une plaque manuelle, et ce n’est pas un corps BDS. La page du système de bridage point zéro est la voie lorsque vous usinez un récepteur dans une sous-plaque, une colonne de bridage ou un montage : un module, ou un bloc à 2/4/6 postes. Une plaque finie que vous boulonnez est la plaque manuelle de bridage point zéro. Une plaque que la machine déverrouille est la plaque pneumatique point zéro. Le porteur plus petit A024/B024 est sur la page de la référence de positionnement BDS. Traitez ce porteur comme son propre système de référence, pas comme un surnom de la plaque.
La page de la plaque manuelle présente la plaque comme l’interface machine standardisée pour les étaux, les palettes et les montages. Elle est mécanique. Aucune alimentation en air n’est nécessaire. Les familles 52 mm et 96 mm indiquées publient un repositionnement répété inférieur à 0,005 mm. La même page dit que le résultat obtenu dépend aussi de la tirette appariée, de la planéité de montage, de la propreté, de la rigidité du montage et de la méthode de réception sur votre machine.
Les modules récepteurs utilisent un autre chiffre de catalogue. Sur cette page, V1 et V2 sont deux fiches de récepteurs, pas des familles de plaques. La répétabilité V1 est publiée inférieure à 0,003 mm. La fiche modèle V2 n’indique pas de répétabilité, donc ce chiffre reste sur le plan. Ne reportez pas le chiffre V1 sur un module V2, et ne reportez aucun des deux sur le chiffre inférieur à 0,005 mm de la plaque manuelle. Le guide de répétabilité sépare une réassise sur une interface, une pièce finie et un passage d’une machine à l’autre.
Les programmeurs disent aussi « zéro » pour le décalage d’origine dans la commande. Les pages NEXTAS ne publient pas ce décalage comme une propriété du bridage. Une fois la liaison en appui, quelqu’un règle ou contrôle encore le décalage sur la machine. Un chiffre de réassise du catalogue n’est pas ce décalage, et ce n’est pas une tolérance de pièce finie.
Une face palpée n’est pas un bridage
La page de la plaque manuelle emploie « référence zéro » dans une comparaison avec les rainures en T. Les montages sur rainures en T demandent souvent un rebridage. La colonne de la plaque décrit un passage vers une machine à mesurer tridimensionnelle (MMT) : « CNC → MMT sur la même palette/référence zéro ». Lisez cela comme le flux que la plaque est censée porter : laisser la pièce sur la palette et déplacer la palette. La même page dit que le retour sur investissement n’est pas un chiffre de catalogue. La note multi-machines de la page système dit qu’aucun résultat de transfert mesuré n’est publié avec cette implantation. L’étiquette ne signifie pas que la MMT et la CNC partagent déjà une même origine.
Un second usage publié est le plan de référence Z. Lorsque des alvéoles de récepteurs sont usinées dans une base, la page système dit de les usiner en une seule prise pour que les modules partagent le même plan de référence Z. Ce plan est une référence de fabrication de la base. Il ne règle pas, à lui seul, le décalage d’origine ni la référence de la pièce sur le plan. Sur un même travail, la face palpée et ce plan Z peuvent être des éléments différents. Nommez les deux si les deux comptent. Ne supposez pas que le plan des alvéoles est la face que le contrôleur utilisera.
Le guide de standardisation de la plaque place le mot d’atelier à côté du mot d’ingénierie. Marquez la surface ou le point utilisé comme référence de localisation. Les ingénieurs appellent souvent cela la référence : l’endroit connu à partir duquel on mesure le reste de la préparation. Sur un devis, « référence » ne nomme toujours pas le matériel. Dites quelle face est la référence, puis quelle liaison doit la ramener.
Corps et palette appariés
Une référence, telle que ces pages la définissent, est l’endroit utilisé pour localiser et mesurer. Un système de référence est le matériel qui remet cet endroit en place : les faces de localisation, le sens de traction, une butée de rotation et les pièces d’accouplement. La page système demande une implantation de montage qui montre l’entraxe des récepteurs et le schéma de références. Une face sur un plan n’est pas encore un système.
La forme appariée du guide de sélection est une base et un porteur faits l’un pour l’autre. C’est en ce sens que BDS est un système de référence. La page BDS dit que le corps de référence est le récepteur de serrage monté sur la machine ou sur la base du montage. La palette de référence est le porteur d’accouplement pour le transfert répété et la manutention automatisée. Le corps reste. La palette bouge. Gardez le corps et la palette dans une même famille. Le guide A024 ou B024 sert à présélectionner ces deux corps BDS. Cette page ne choisit pas entre eux.

La page BDS indique une répétabilité inférieure à 0,003 mm et une force de serrage de 60 000 N pour A024 et B024, comme références de sélection. Aucun des deux chiffres n’est l’effort de coupe que votre outil appliquera, et la page ne traite aucun des deux comme une garantie pour chaque système assemblé. Le plan retenu et les conditions de mesure convenues doivent confirmer la valeur qui s’applique. L’air de déverrouillage de ces corps de référence est indiqué à 0,5–0,8 MPa (mégapascals), et la page recommande un air propre et sec. Si un robot ou la machine doit déverrouiller le corps, inscrivez la pression d’air de l’atelier à côté de cette plage. Une plaque manuelle publie « pas d’alimentation en air ». Un devis qui a besoin de cette plage d’air n’est pas cette plaque. Si le montage est large et la coupe lourde, laissez BDS et ouvrez le guide de taille des récepteurs.
Chaque machine et chaque MMT a son propre système de coordonnées. Un mandrin, un récepteur ou une paire BDS peut fournir des éléments physiques de référence. Ils n’alignent pas ces systèmes tout seuls. Le guide de l’électroérosion à fil vers la MMT traite de la qualification de ce type de transfert sur des porte-pièces E-Series. Ouvrez-le lorsque la pièce passe d’un poste à l’autre. Ce n’est pas une seconde définition de la plaque point zéro.
Quelle page NEXTAS ouvrir
Ouvrez la page qui porte ce que vous nommez. Laissez les autres numéros de catalogue fermés tant que le plan retenu ne dit pas qu’ils entrent dans la commande.
| Vous nommez | Ouvrez cette page | Laissez fermé tant que le plan ne dit pas le contraire |
|---|---|---|
| Un récepteur que vous usinez dans votre propre base | Systèmes de bridage point zéro | Un numéro de catalogue de plaque finie, ou un code de corps BDS, comme s’il s’agissait de ce récepteur |
| Une plaque manuelle finie avec une trame de 52 mm ou de 96 mm | Plaque manuelle de bridage point zéro | Le déverrouillage pneumatique, et le chiffre inférieur à 0,003 mm du récepteur V1 |
| Un déverrouillage par air pour un chargement machine ou robot | Plaque pneumatique point zéro | La mention « pas d’alimentation en air » de la plaque manuelle |
| Un corps compact qui reste en place et une palette qui bouge | Référence de positionnement BDS | Une palette A024 sur un corps B024, ou une grande plaque à plusieurs récepteurs |

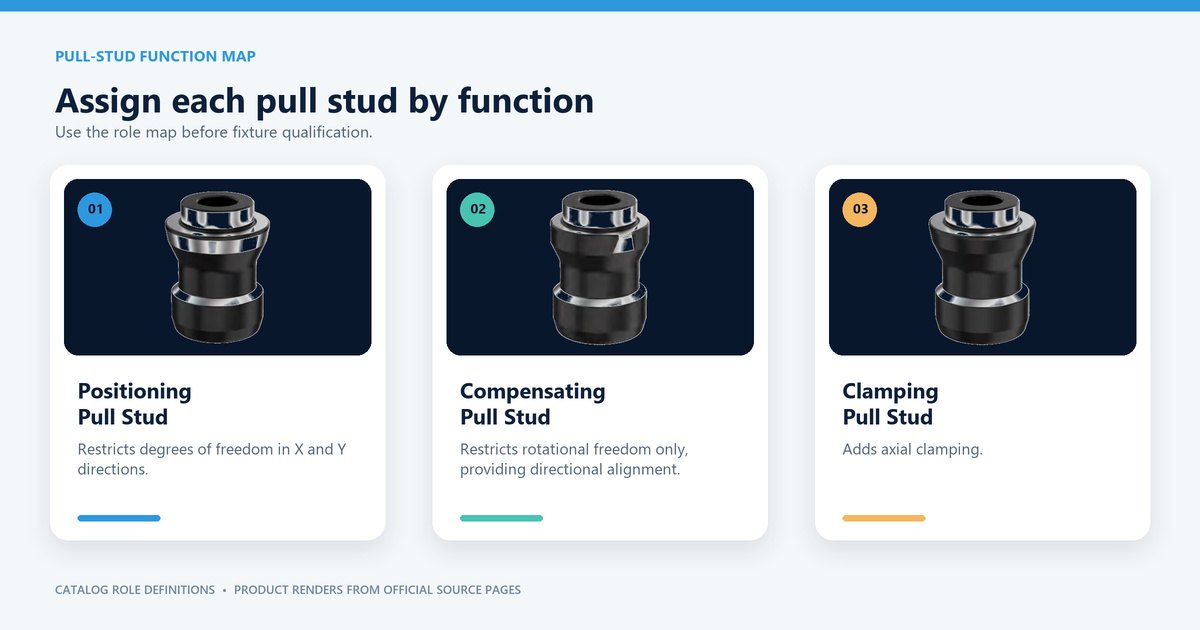
Les tirettes sont les pions de cette liaison. Elles ne sont pas le zéro programme. La page système traite la tirette comme l’interface de précision entre le montage et le récepteur, et elle sépare les styles standard, compact et anti-rotation selon le dégagement et selon ce que la référence exige. Le schéma ci-dessous nomme trois autres rôles sur les tirettes elles-mêmes. Le positionnement limite le mouvement en X et en Y. La compensation limite la rotation et fixe un sens. Le serrage ajoute la traction vers le bas. N’achetez pas un seul style pour chaque trou. Copiez le mélange indiqué sur le plan du module. Stocker les rechanges est un autre travail ; cette liste est dans le guide des pièces de rechange.
Une plaque correcte peut être la mauvaise liaison
Ceci est un exemple de planification, pas une installation client et pas une étude de temps NEXTAS. Un préparateur écrit « référence point zéro » sur une palette que le robot doit déposer sur un corps compact. Les achats commandent une plaque manuelle de 96 mm parce que le travail précédent en utilisait une. La plaque peut être un produit correct et rester la mauvaise liaison. Le programme du robot attend la paire corps et palette, et la cellule reste entre « c’est arrivé » et « c’est en appui ».
Champs que le devis doit encore préciser
Remplissez les blancs que la carte a laissés ouverts. NEXTAS peut dire quelle page et quel plan ouvrir. Un nom mélangé ne devient pas un modèle sur cette page.
- Point zéro : récepteur dans votre base, plaque manuelle, plaque pneumatique, ou pas encore choisi. Ajoutez la table machine ou la colonne de bridage si vous avez le plan.
- Point de référence zéro : la face, l’appui, l’alésage ou le plan que quelqu’un palpera ou alignera. Si une MMT est dans la gamme, dites-le. N’écrivez pas « même zéro » tant qu’un transfert mesuré n’existe pas déjà.
- Système de référence : l’ensemble de localisation. Pour BDS, nommez le corps et la palette en paire. Pour un empilage de récepteurs, nommez le style de tirette et si la rotation doit être verrouillée. Écrivez inconnu là où le plan est ouvert.
Si l’outillage du dessus est encore un étau, une queue d’aronde ou un autre montage, dites-le dans la même note. Le guide d’architecture de bridage est l’endroit où ce choix se fait. Cette page empêche seulement que les trois mots de localisation soient achetés comme une seule pièce.
Questions qui arrêtent une commande mélangée
Où saisir le zéro de travail une fois le bridage en appui ?
Sur l’élément que vous avez nommé comme point de référence zéro, une fois la liaison en appui. Ne saisissez pas un chiffre de réassise du catalogue dans la commande. Les pages NEXTAS ne publient pas le décalage d’origine comme spécification du bridage.
Quelle preuve montre que la machine à mesurer correspond à la CNC ?
Un relevé d’alignement entre ces deux postes. Demandez-le à la personne qui a la machine à mesurer tridimensionnelle (MMT). Une étiquette de palette qui dit « même référence zéro » décrit le flux de la plaque, pas ce relevé.
Le plan de la palette dit A024 ou B024. Puis-je commander une plaque de 96 mm ?
Non. Commandez le corps BDS correspondant avec cette palette. Un code 52 mm ou 96 mm est la plaque à boulonner, et une palette A024 ne s’assoit pas sur un corps B024.
Quelqu’un a écrit « inférieur à 0,003 mm » sans nom de modèle. Qu’en faire ?
Renvoyez cette ligne. Elle peut être la fiche du récepteur V1 ou la référence de sélection BDS, et ce n’est pas la même réception. Mettez le code modèle dans la même case que le chiffre, puis convenez de la façon de le contrôler.
Si le plan dit seulement « référence », quelles lignes restent ouvertes ?
La liaison et l’élément. « Référence » ne nomme ni une face, ni un appui, ni un alésage, ni un plan, et ne nomme ni un récepteur, ni une plaque, ni une paire BDS. Laissez les deux lignes à inconnu tant que le plan ne les montre pas.
Avant un numéro de modèle
Joignez le plan de la table machine
Le plan de table montre si les lignes du devis tiennent sur la machine. Envoyez-le avec le devis.
Envoyer le plan de table