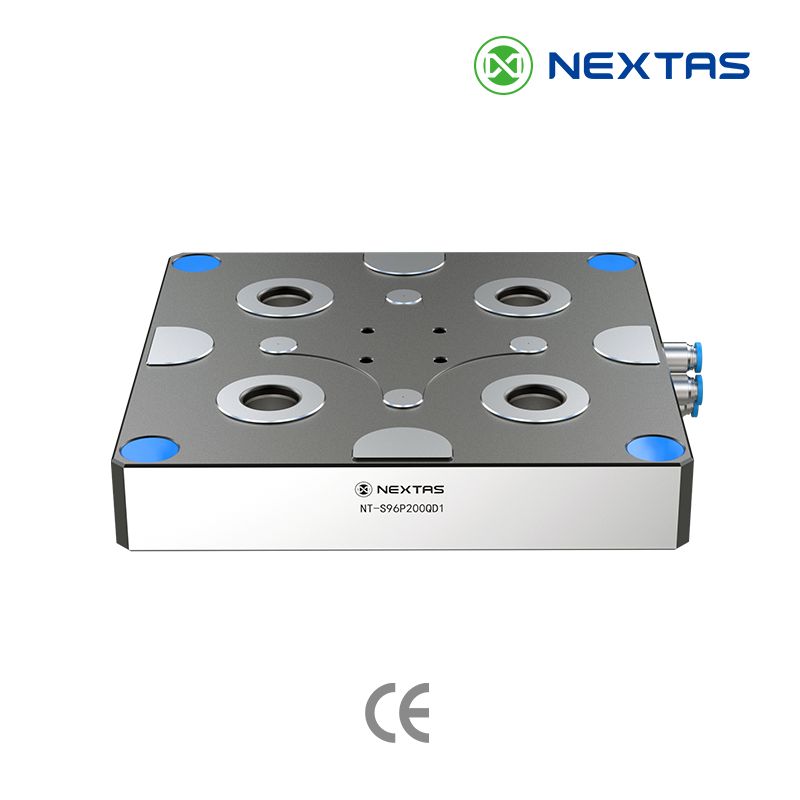
Exemple de planification : une palette de 720 × 450 mm doit-elle recevoir quatre récepteurs de 120 mm, quatre de 160 mm ou six modules plus petits ? Le contour de la palette ne suffit pas à répondre, pas plus que la masse totale. La taille des récepteurs et le nombre de modules se choisissent ensemble. Chacun ne résout qu’une partie du problème de montage.
La classe dimensionnelle oriente vers une famille de récepteurs. L’implantation détermine comment la palette repose sur sa base. Le choix final doit résister aux efforts réels de coupe et aux mouvements de machine, tout en permettant l’accès des outils, le passage de l’air et les changements de série.
La réponse courte :
Utilisez le tableau des 85, 120, 160 et 195 mm pour ouvrir la discussion. Concluez avec l’ensemble mobile complet et le plan d’interface. Un schéma de planification n’est pas une charge admissible.
Taille des récepteurs et nombre de modules : deux décisions liées
Une demande commence souvent par un seul chiffre : « Mon montage pèse 180 kg. Quel récepteur faut-il ? » Le poids compte, mais il ne décrit pas le chemin des efforts. Une même masse peut agir très différemment. Une plaque peut être compacte ; une autre, large, avec un centre de gravité très haut au-dessus de la base.
Distinguez d’abord trois notions souvent confondues :
- La classe du récepteur est le nom de famille nominal : 85, 120, 160 ou 195 mm.
- Le nombre de modules est le nombre de récepteurs sous une palette ou un montage.
- L’entraxe de la plaque est la distance entre centres d’une plaque de changement rapide. Un entraxe de 52 ou 96 mm désigne un motif de plaque ; ce n’est pas une autre appellation d’un récepteur de 85 ou 120 mm.
La classe nominale ne garantit ni dimension extérieure exacte ni fixation particulière. Utilisez le plan du modèle retenu pour les orifices, perçages, tirettes, options de détection et l’encombrement réel.
Données actuelles des récepteurs V1 : ce que signifient les chiffres
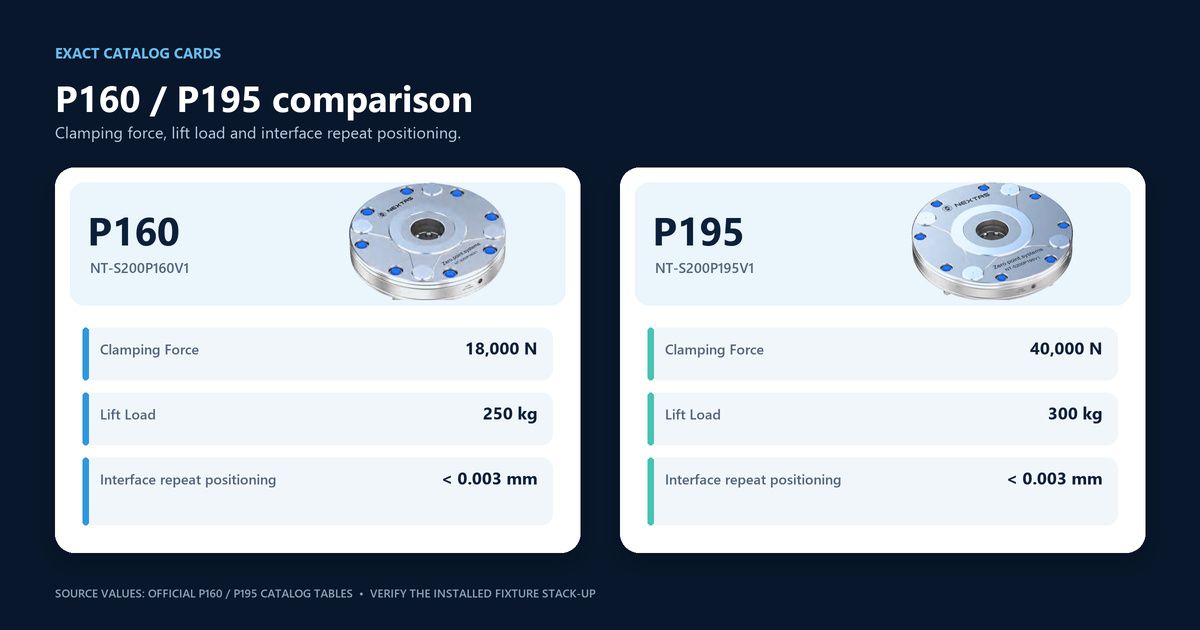
Les données actuelles de la famille NEXTAS V1 ci-dessous fournissent un point de départ clair. Les quatre modèles V1 désignés annoncent une répétabilité strictement inférieure à 0.003 mm. La force de bridage et la charge de levage du catalogue varient selon le modèle.
| Modèle désigné | Classe nominale | La force de bridage | Charge de levage du catalogue |
|---|---|---|---|
| NT-S200P85V1 | 85 mm | 4 kN | 30 kg |
| NT-S200P120V1 | 120 mm | 12 kN | 100 kg |
| NT-S200P160V1 | 160 mm | 18 kN | 250 kg |
| NT-S200P195V1 | 195 mm | 40 kN | 300 kg |
Lisez chaque colonne selon sa fonction déclarée. La force de bridage est une valeur propre au modèle. La charge de levage est l’intitulé du catalogue pour ce modèle. Ce n’est pas la charge mobile sûre d’une palette complète. Ne la multipliez pas par le nombre de modules : cela ne donne pas une limite sûre du montage.
Pourquoi ? Un système complet subit des moments et des chocs, mais aussi des appuis inégaux, la flexion de plaque, les efforts de coupe, les mouvements de machine et les contacts réels. Un seul chiffre de charge de levage ne peut couvrir ces effets.

Utilisez le tableau du nombre de récepteurs comme premier examen
Les nombres ci-dessous sont des hypothèses fictives d’implantation pour un premier calcul, pas des recommandations publiées. Déterminez le nombre et les positions réels à partir du modèle retenu, de la géométrie des appuis, des forces et moments combinés, de la rigidité de fixation et de la réserve convenue.
| Classe nominale | Schéma préliminaire | Contexte de départ utile | Ce qui peut le modifier |
|---|---|---|---|
| 85 mm | 3–4 récepteurs | Palettes compactes et ensembles de montage plus légers. | Faible emprise, profondeur de fixation limitée ou chemin des efforts nécessitant un autre plan d’appui. |
| 120 mm | 4 récepteurs | Implantations courantes de palettes et de montages. | Centre de gravité plus haut, long porte-à-faux, fraisage latéral, rotation ou accès limité des outils. |
| 160 mm | 4–6 récepteurs | Ensembles de montage plus grands ou plus lourds. | Grande portée, flèche de plaque, appuis inégaux, manutention robotisée ou espace de passage des circuits. |
| 195 mm | 6–8 récepteurs | Grandes palettes et implantations automatisées exigeantes. | Enveloppe machine, masse supplémentaire des modules, profondeur de fixation, coût et répartition réelle des charges. |
Ces lignes ne forment pas une progression obligatoire pour chaque projet. Un récepteur plus grand n’est pas toujours plus sûr. Il peut ajouter de la force, mais aussi du poids et de l’encombrement, au point de bloquer les accès ou de compliquer la manutention de la palette.
Un module plus petit n’est pas toujours moins coûteux non plus. Davantage de récepteurs ajoutent de l’usinage, des conduites d’air, des points de contrôle et du travail d’ajustement de l’ensemble. La meilleure conception utilise la plus petite implantation complète qui satisfait le cas de charge défini, tout en entrant dans la machine.
Établissez une fiche de cas de charge avant de choisir le nombre
Demandez les informations ci-dessous avant de figer le schéma des récepteurs. Signalez toute donnée inconnue ; ne la remplacez pas par une valeur provenant d’un autre montage.
| Donnée | À consigner | Incidence sur l’implantation |
|---|---|---|
| Ensemble mobile | Palette, sous-plaque, montage, pièce, fixations, préhenseurs et accessoires transportés. | Omettre une couche sous-estime la masse et le centre de gravité. |
| Centre de gravité | Coordonnées X, Y et hauteur au-dessus de l’interface des récepteurs dans le cas chargé le plus défavorable. | Un centre de gravité haut ou excentré augmente le moment appliqué. |
| Emprise et appuis | Contour de plaque, coordonnées des récepteurs, patins porteurs, espaces et porte-à-faux. | La portée entre appuis détermine la flexion locale et les réactions de contact. |
| Charge d’usinage | Opération, outil, matière, direction de coupe et meilleure estimation disponible de force ou de couple. | Le fraisage latéral et les coupes interrompues peuvent solliciter une même palette dans différentes directions. |
| Mouvement de machine | Accélération linéaire, indexage rotatif, orientation verticale et cas d’arrêt d’urgence. | Le montage peut subir son cas le plus défavorable hors de la position d’usinage. |
| Plan de références | Interface qui positionne, interface qui compense et interface qui bride seulement. | Trop peu de contraintes permettent un mouvement ; une mauvaise combinaison peut rendre la palette hyperstatique. |
| Énergies et accès | Entrée d’air, capteurs, évacuation des copeaux, trajectoire d’outil, doigts du robot et accès de maintenance. | Une implantation mécaniquement robuste peut rester impossible à raccorder ou à entretenir. |
Pour une force extérieure, le moment appliqué augmente avec la distance à la base. Force multipliée par bras de levier est une donnée utile, pas une limite sûre de récepteur. Le plan retenu, la vérification de plaque, les fixations, les charges d’appui et la méthode de sécurité du projet restent déterminants.
Un, deux, quatre ou six et plus : incidence sur le plan de références
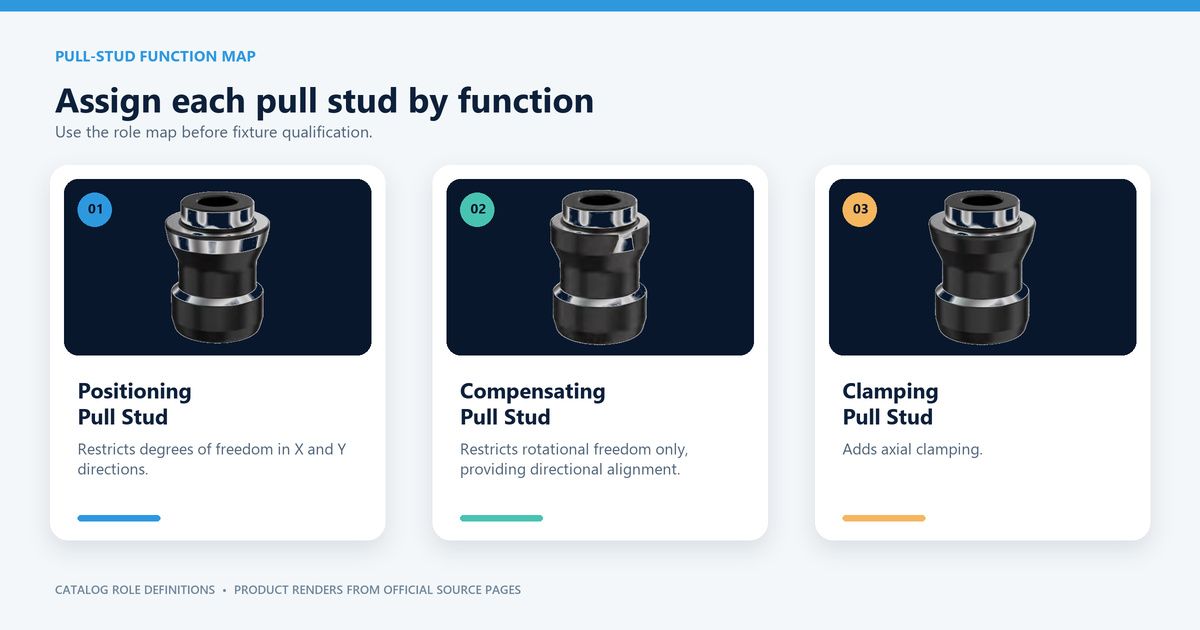
Un récepteur avec dispositif antirotation. Un récepteur peut positionner un point tout en nécessitant une référence angulaire explicite. Cette fonction peut être assurée par une tirette, une clavette, un pion ou une autre interface prévue. Une interface ronde ne bloque pas toujours la rotation. Vérifiez la conception exacte.
Deux récepteurs alignés. Une implantation double attribue souvent un rôle de positionnement et un rôle flottant. Le second point peut ainsi soutenir et orienter la palette sans contrarier le premier. Le plan des tirettes et récepteurs retenus doit définir cette paire.
Quatre récepteurs. Un exemple NEXTAS actuel utilise un point de positionnement, deux points de compensation et un point de bridage. Ce n’est pas une règle applicable à tous les produits ou palettes à quatre modules.
Six récepteurs ou plus. Un réseau plus grand peut réduire les portées sans appui et répartir les contacts sur une grande base. Il complique cependant la planéité de plaque, les tolérances d’usinage, le passage de l’air et les contrôles. Ajouter des modules ne corrige pas, à lui seul, une plaque trop faible.
Observez une implantation à quatre récepteurs avant de figer la plaque
La courte vidéo officielle NEXTAS montre quatre positions de récepteurs sur une plaque de démonstration, ainsi que la zone de passage de l’air. Elle aide à discuter des accès et de l’implantation. Elle ne désigne aucun modèle exact et ne prouve ni entraxe, ni charge, ni répétabilité, ni résultat d’usinage.
Vue officielle d’implantation NEXTAS
Implantation de bridage point zéro à quatre récepteurs
Une vue de plaque de démonstration de 18 secondes, publiée sur la chaîne officielle @Nextas-Sandy. Les positions et le passage de l’air visibles servent uniquement de support de discussion.
Envoyer votre implantation pour étudeQue vérifier sur le plan du modèle retenu ?
Une fois la classe et le schéma préliminaires jugés pertinents, passez au modèle exact. Vérifiez dimensions extérieures, perçages, profondeur, forme des tirettes et faces d’appui. Contrôlez ensuite l’orifice d’air, la pression de déverrouillage et les éventuelles options de détection ou de soufflage. Confirmez les accès des outils, des copeaux, du robot et de maintenance autour de l’ensemble complet.
Un article antérieur conservait un exemple de déverrouillage à 6 bar sans vérification indépendante dans le catalogue. La page actuelle de la famille n’établit pas de pression uniforme de déverrouillage. Confirmez pression et qualité d’air au récepteur à partir du plan validé et du circuit du modèle retenu. Soufflage, aide au levage, contrôles de pression et retour d’assise dépendent des fonctions et de la disposition effectivement retenues.
Limite de sécurité :
Un verrouillage par ressort à déverrouillage pneumatique ne confère pas une qualification de sécurité à une machine ou une cellule. Les signaux ordinaires de bridage, d’assise et de pression sont des signaux de procédé, pas de sécurité, sauf si la fonction complète est conçue et testée à cette fin. Définissez les réactions à une basse pression, à la perte d’air et à l’arrêt d’urgence, ainsi que le redémarrage, les incohérences de capteurs et le déverrouillage incomplet.
Réceptionnez l’ensemble installé, pas une ligne de catalogue
Testez l’ensemble réel : palette, montage, pièce, appuis, tirettes, récepteurs, distributeurs, tubes et étapes de commande. Les résultats en cycle propre sont utiles, mais les copeaux et le liquide de coupe de l’atelier peuvent modifier l’assise et le déverrouillage.
- Inspectez avant les cycles. Vérifiez le contact des appuis, l’assise des récepteurs, l’accouplement des tirettes, le couple des vis, le passage des conduites et l’espace des outils.
- Testez la position la plus défavorable. Utilisez l’ensemble approuvé le plus lourd et le centre de gravité le plus haut. Incluez le plus long porte-à-faux et le mouvement machine le plus sévère.
- Mesurez le résultat. Consignez l’état d’assise et le déverrouillage complet. Enregistrez la pression du circuit, la répétabilité à la référence de travail et toute alarme ou nouvelle tentative.
- Testez dans les conditions d’atelier approuvées. Appliquez les conditions de copeaux et de liquide de coupe précisées par la méthode écrite de réception. N’ajoutez pas volontairement de débris sans approbation de cette méthode par le fournisseur, le responsable machine et le responsable sécurité. Vérifiez le fonctionnement des dispositifs de nettoyage et des accès de maintenance prévus.
- Figez les preuves. Conservez les révisions finales des plans, les modèles de récepteurs et de tirettes, les étapes d’essai, les résultats, les limites et les validations.
Rouvrez l’étude lorsque le cas de charge change. Une pièce plus lourde ou un montage plus haut peut invalider une réception antérieure, tout comme une nouvelle coupe latérale, un indexage accéléré ou un récepteur déplacé. Les noms de modèles peuvent rester identiques alors que le risque évolue.
Envoyez un dossier permettant l’étude technique
Une demande de devis (RFQ) utile ne se limite pas à « quatre modules de 160 mm ». Envoyez le plan de la table machine et les fichiers de conception assistée par ordinateur (CAO) de la palette et du montage. Précisez masse mobile totale, centre de gravité, dimensions de pièce, opération et direction de coupe. Ajoutez les mouvements de machine et les positions de récepteurs envisagées. Incluez les circuits d’air et de signaux ainsi que les étapes de changement requises.
Identifiez chaque valeur comme mesurée, estimée ou encore inconnue. Ajoutez les unités et les révisions de plans afin d’éviter les hypothèses cachées dans le devis.
Envoyer ce dossier pour une étude technique. NEXTAS pourra ainsi comparer chaque classe et chaque implantation sur la même base factuelle.
Questions courantes sur la taille et le nombre de récepteurs
Le diamètre du récepteur suffit-il à déterminer le nombre de modules ?
Non. Le diamètre identifie une classe de récepteurs. Le nombre et l’espacement dépendent aussi de l’ensemble mobile complet, du centre de gravité, de l’emprise, de la direction de coupe, de la portée entre appuis, des mouvements de machine et du plan de références.
Le récepteur de 195 mm est-il toujours le choix le plus sûr ?
Non. Un récepteur plus grand peut augmenter la capacité, mais modifie aussi le poids, l’encombrement, la conception de plaque, les accès et le coût. Le plus petit système vérifié qui satisfait le cas de charge complet est souvent la meilleure conception.
Un système point zéro peut-il utiliser seulement un ou deux récepteurs ?
Oui, mais l’interface exacte doit définir le positionnement angulaire, les appuis et le cas de charge appliqué. Un seul récepteur peut nécessiter un dispositif antirotation distinct. Une implantation double attribue généralement les rôles de positionnement et de compensation selon le plan retenu.
La charge de levage du catalogue est-elle la charge utile sûre de la palette ?
Non. La charge de levage est une valeur de catalogue du modèle désigné. Ce n’est pas une capacité dynamique complète de palette ; elle ne doit pas être multipliée par le nombre de récepteurs pour approuver un montage.
Que transmettre à NEXTAS pour une recommandation de récepteurs ?
Envoyez le plan de la table machine, les fichiers CAO de la palette et du montage, la masse mobile totale, le centre de gravité, l’enveloppe de pièce, la direction des efforts de coupe, les mouvements de machine, les circuits d’air et de signaux et la séquence de changement requise.