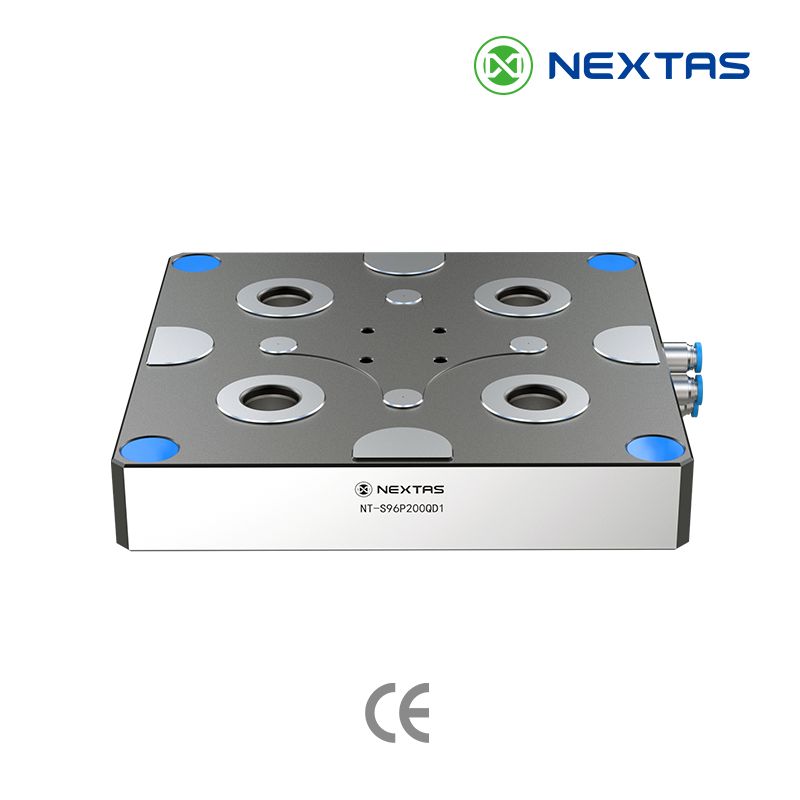
Przykład planistyczny: czy paleta 720 × 450 mm powinna mieć cztery moduły 120 mm, cztery 160 mm czy sześć mniejszych? Sam obrys palety nie wystarcza do odpowiedzi. Tak samo masa całkowita. Wielkość i liczba modułów są powiązane. Każda rozwiązuje tylko część problemu przyrządu.
Klasa wielkości wskazuje rodzinę modułów. Rozmieszczenie decyduje o podparciu palety na podstawie. Ostateczny układ musi przenosić rzeczywiste obciążenia skrawania i ruchu maszyny. Musi też zapewnić dostęp narzędzi, prowadzenie powietrza i wymianę.
Krótka odpowiedź:
Tabelę 85, 120, 160 i 195 mm potraktuj jako początek rozmowy. Zakończ ją oceną całego ruchomego zespołu i rysunku interfejsu. Wzór planistyczny nie jest dopuszczalnym obciążeniem.
Wielkość i liczba modułów to dwie powiązane decyzje
Typowe zapytanie zaczyna się od jednej liczby: „Mój przyrząd waży 180 kg. Jaki moduł wybrać?”. Masa ma znaczenie, lecz nie pokazuje drogi obciążenia. Ta sama masa może działać zupełnie inaczej. Jedna płyta może być zwarta. Druga szeroka, ze środkiem ciężkości wysoko nad podstawą.
Najpierw rozdziel trzy często mylone pojęcia:
- Klasa modułu to nominalna nazwa rodziny 85, 120, 160 lub 195 mm.
- Liczba modułów to liczba modułów odbiorczych pod jedną paletą lub przyrządem.
- Rozstaw płyty to rozstaw osi w jednej płycie szybkiego mocowania. Rozstaw 52 lub 96 mm opisuje tylko układ płyty. Nie jest inną nazwą modułu 85 lub 120 mm.
Klasa nominalna nie gwarantuje dokładnego wymiaru zewnętrznego ani montażu. Przyłącza, otwory, trzpienie, opcje detekcji i rzeczywisty obrys sprawdzaj na rysunku wybranego modelu.
Aktualne dane modułów V1: co oznaczają liczby
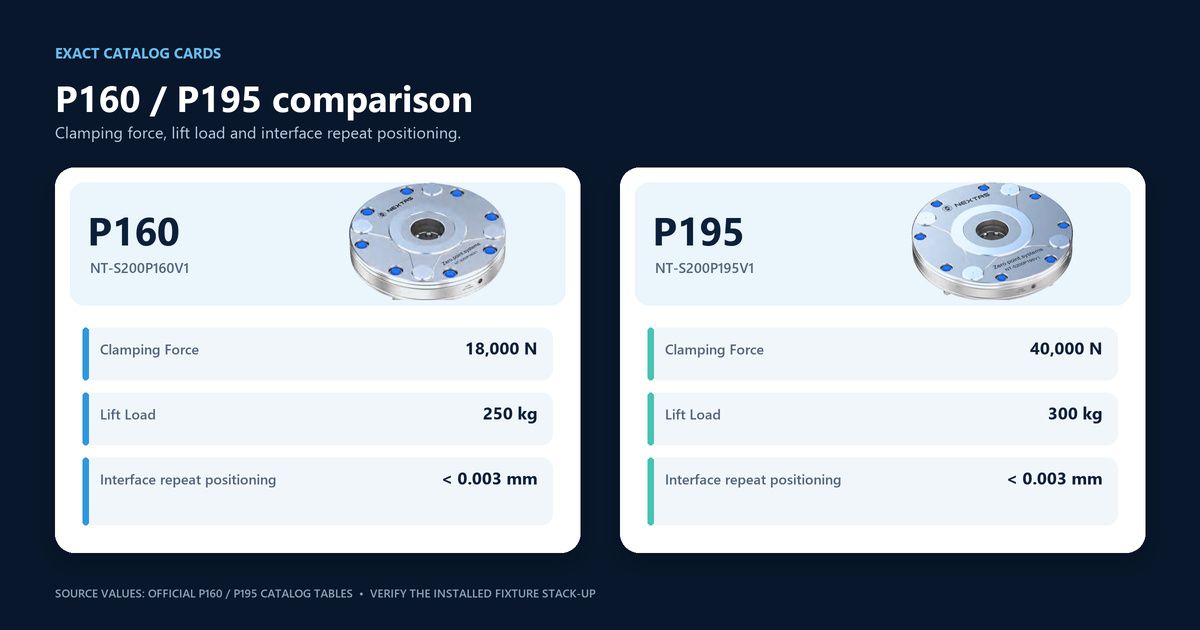
Poniższe aktualne dane rodziny NEXTAS V1 dają jednoznaczny punkt wyjścia. Dla wszystkich czterech wskazanych modeli V1 podano powtarzalność ściśle poniżej 0.003 mm. Siła mocowania i katalogowy udźwig zależą od modelu.
| Model | Klasa nominalna | Siła mocowania | Katalogowy udźwig |
|---|---|---|---|
| NT-S200P85V1 | 85 mm | 4 kN | 30 kg |
| NT-S200P120V1 | 120 mm | 12 kN | 100 kg |
| NT-S200P160V1 | 160 mm | 18 kN | 250 kg |
| NT-S200P195V1 | 195 mm | 40 kN | 300 kg |
Każdą kolumnę odczytuj zgodnie z jej znaczeniem. Siła mocowania jest parametrem modelu. Udźwig to nazwa katalogowa wartości danego modelu. Nie jest bezpiecznym obciążeniem ruchomym kompletnej palety. Nie mnoż tej liczby przez liczbę modułów. Nie wyznaczy to bezpiecznego limitu przyrządu.
Dlaczego? Kompletny system przenosi momenty i udary. Podlega też nierównemu podparciu, ugięciu płyty, siłom skrawania, ruchom maszyny i rzeczywistemu stykowi. Jedna wartość udźwigu nie obejmuje tych efektów.

Tabelę liczby modułów traktuj jako ocenę wstępną
Poniższe liczby to fikcyjne założenia układu do pierwszych obliczeń, nie opublikowane zalecenia liczby modułów. Rzeczywistą liczbę i pozycje wyznacz z wybranego modelu, geometrii podparcia, łącznych sił i momentów, sztywności montażu oraz uzgodnionego zapasu.
| Klasa nominalna | Wstępny układ | Przydatny kontekst początkowy | Co może go zmienić |
|---|---|---|---|
| 85 mm | 3–4 moduły | Zwarte palety i lżejsze zespoły przyrządów. | Mały obrys, ograniczona głębokość montażu lub droga obciążenia wymagająca innego podparcia. |
| 120 mm | 4 moduły | Typowe układy palet i przyrządów. | Wyższy środek ciężkości, duży wysięg, skrawanie boczne, ruch obrotowy lub ograniczenia dostępu narzędzia. |
| 160 mm | 4–6 modułów | Większe lub cięższe zespoły przyrządów. | Duża rozpiętość, ugięcie płyty, nierówne podparcie, obsługa robotem lub miejsce na instalacje. |
| 195 mm | 6–8 modułów | Duże palety i wymagające układy zautomatyzowane. | Przestrzeń maszyny, dodatkowa masa modułów, głębokość montażu, koszt i rzeczywisty rozkład obciążeń. |
Te wiersze nie są drabiną, po której musi wspinać się każdy projekt. Większy moduł nie zawsze jest bezpieczniejszy. Może zwiększać siłę, ale też masę i zajmowane miejsce. Może to utrudnić dostęp lub transport palety.
Mniejszy moduł też nie zawsze jest tańszy. Więcej modułów oznacza dodatkową obróbkę, przewody powietrza, punkty kontroli i pracę nad tolerancjami zespołu. Najlepszy projekt wykorzystuje najmniejszy kompletny układ, który spełnia wskazany przypadek obciążenia i mieści się w maszynie.
Przed wyborem liczby sporządź arkusz przypadku obciążenia
Zbierz poniższe dane, zanim ktokolwiek zatwierdzi rozmieszczenie modułów. Gdy pozycja jest nieznana, zaznacz to. Nie zastępuj jej liczbą z innego przyrządu.
| Dane wejściowe | Co zapisać | Dlaczego zmienia układ |
|---|---|---|
| Ruchomy zespół | Paleta, płyta pośrednia, przyrząd, detal, śruby, chwytaki i wszystkie przenoszone akcesoria. | Pominięcie jednej warstwy zaniża masę i położenie środka ciężkości. |
| Środek ciężkości | X, Y i wysokość nad interfejsem modułów dla najgorszego stanu załadowania. | Wysoki lub przesunięty środek ciężkości zwiększa przyłożony moment. |
| Obrys i podparcie | Obrys płyty, współrzędne modułów, pola podparcia, szczeliny i wysięgi. | Rozstaw podpór decyduje o lokalnym ugięciu i reakcjach kontaktowych. |
| Obciążenie obróbką | Operacja, narzędzie, materiał, kierunek skrawania i najlepsze dostępne oszacowanie siły lub momentu. | Frezowanie boczne i skrawanie przerywane mogą obciążać tę samą paletę w różnych kierunkach. |
| Ruch maszyny | Przyspieszenia liniowe, indeksowanie obrotowe, orientacja pionowa i przypadek zatrzymania awaryjnego. | Najgorsze obciążenie przyrządu może wystąpić poza pozycją skrawania. |
| Plan bazowania | Który interfejs ustala pozycję, który kompensuje, a który tylko mocuje. | Za mało więzów pozwala na ruch; niewłaściwy zestaw może nadmiernie ustalić paletę. |
| Media i dostęp | Doprowadzenie powietrza, czujniki, usuwanie wiórów, tor narzędzia, palce robota i dostęp serwisowy. | Mechanicznie mocnego układu może nie dać się podłączyć lub serwisować. |
Dla siły zewnętrznej moment rośnie z odległością od podstawy. Siła razy ramię to przydatna dana wejściowa. Nie jest bezpiecznym limitem modułu. Nadal obowiązują wybrany rysunek, kontrola płyty, śruby, obciążenia podpór i projektowa metoda bezpieczeństwa.
Jeden, dwa, cztery lub sześć i więcej: zmiany w planie bazowania
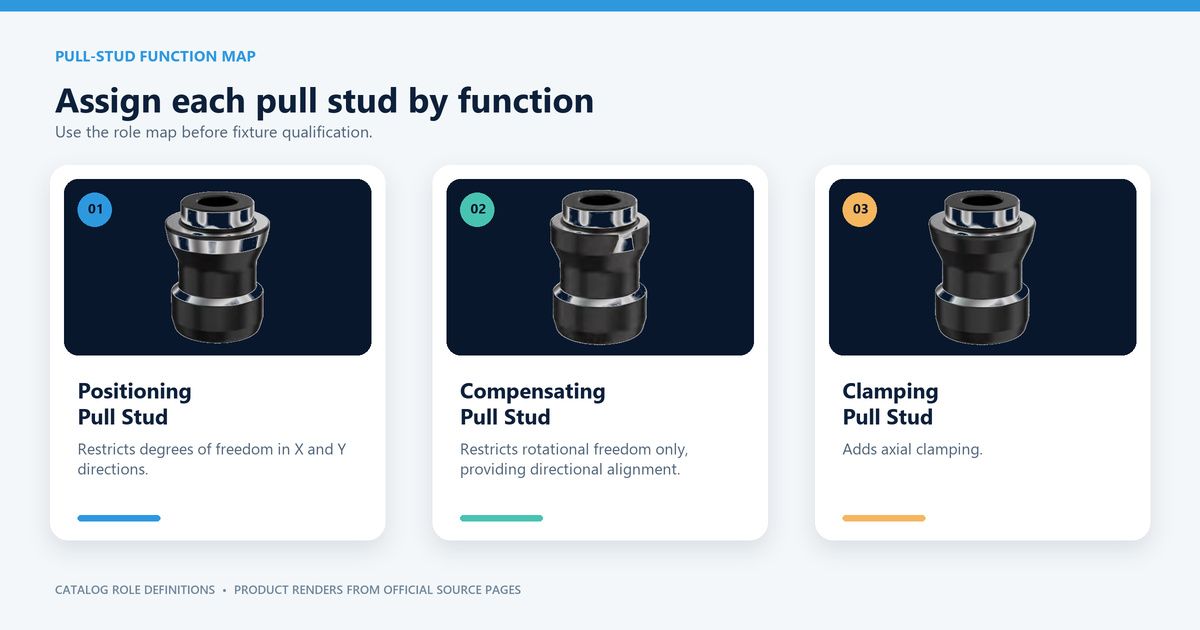
Jeden moduł z zabezpieczeniem przed obrotem. Jeden moduł może ustalać punkt. Nadal może potrzebować jednoznacznej bazy kątowej. Może to być trzpień, wpust, kołek lub inny zaprojektowany interfejs. Okrągły interfejs nie zawsze blokuje obrót. Sprawdź dokładną konstrukcję.
Dwa moduły w linii. Układ podwójny często przypisuje jednemu punktowi ustalanie, a drugiemu kompensację. Drugi punkt może wtedy podpierać i orientować paletę bez konfliktu z pierwszym. Parę musi określać rysunek wybranego trzpienia i modułu.
Cztery moduły. Jeden aktualny przykład NEXTAS wykorzystuje jeden punkt ustalający, dwa kompensacyjne i jeden mocujący. Nie jest to stała reguła dla każdego produktu czteromodułowego lub palety.
Sześć lub więcej modułów. Większy układ może skrócić niepodparte rozpiętości i rozłożyć styk na dużej podstawie. Utrudnia jednak zapewnienie płaskości płyty, tolerancji obróbki, prowadzenia powietrza i kontroli. Same dodatkowe moduły nie naprawią słabej płyty.
Obejrzyj układ czterech modułów przed zatwierdzeniem płyty
Krótki oficjalny film NEXTAS pokazuje cztery pozycje modułów na płycie demonstracyjnej oraz obszar prowadzenia powietrza. Użyj go do rozmowy o dostępie i rozmieszczeniu. Nie wskazuje dokładnego modelu modułu. Nie dowodzi też rozstawu, nośności, powtarzalności ani wyników skrawania.
Oficjalny widok układu NEXTAS
Układ mocowania w punkcie zerowym z czterema modułami
18-sekundowy widok płyty demonstracyjnej z oficjalnego kanału @Nextas-Sandy. Widoczne pozycje i prowadzenie powietrza służą wyłącznie rozmowie o układzie.
Wyślij układ do ocenyCo sprawdzić na rysunku wybranego modelu
Gdy wstępna klasa i układ wyglądają poprawnie, przejdź do dokładnego modelu. Sprawdź wymiary zewnętrzne, układ otworów, głębokość, kształt trzpienia i powierzchnie podparcia. Następnie przyłącze powietrza, ciśnienie zwalniania oraz opcje czujników lub przedmuchu. Potwierdź dostęp narzędzia, usuwanie wiórów, dostęp robota i serwisu wokół całego zespołu.
Wcześniejszy artykuł zachował przykład zwalniania przy 6 bar bez niezależnej weryfikacji katalogowej. Aktualna strona rodziny nie określa jednolitego ciśnienia zwalniania. Ciśnienie i jakość powietrza przy module potwierdź według wybranego zatwierdzonego rysunku modelu i obwodu. Przedmuch, wspomaganie podnoszenia, kontrole ciśnienia i potwierdzenie osadzenia wymagają rzeczywiście wybranych funkcji i układu.
Granica bezpieczeństwa:
Blokada sprężynowa ze zwalnianiem powietrzem nie nadaje maszynie ani gniazdu parametrów bezpieczeństwa. Zwykłe sygnały mocowania, osadzenia i ciśnienia są sygnałami procesu. Nie są sygnałami bezpieczeństwa, chyba że zaprojektowano i sprawdzono pełną funkcję bezpieczeństwa. Określ reakcję na niskie ciśnienie, utratę powietrza i zatrzymanie awaryjne. Określ też restart, sprzeczność czujników i niepełne zwolnienie.
Odbierz zamontowany zespół, a nie wiersz katalogu
Sprawdź rzeczywisty zespół. Uwzględnij paletę, przyrząd, część, podpory, trzpienie, moduły, zawory, przewody i kroki sterowania. Wyniki czystych cykli pomagają, lecz wióry i chłodziwo na hali mogą zmieniać osadzenie i zwalnianie.
- Kontrola przed cyklami. Sprawdź styk podpór, osadzenie modułów, dopasowanie trzpieni, moment śrub, prowadzenie przewodów i przestrzeń narzędzia.
- Próba w najgorszej pozycji. Użyj najcięższego zatwierdzonego zespołu i najwyższego środka ciężkości. Uwzględnij największy wysięg i najbardziej wymagający ruch maszyny.
- Pomiar wyniku. Zapisz stan osadzenia i pełne zwolnienie. Rejestruj ciśnienie obwodu, powtarzalność na bazie roboczej oraz alarmy i ponowienia.
- Próba zatwierdzonych warunków warsztatowych. Stosuj określony stan wiórów i chłodziwa według pisemnej metody odbioru. Nie dodawaj celowo zanieczyszczeń bez zatwierdzenia metody przez dostawcę, właściciela maszyny i odpowiedzialnego za bezpieczeństwo. Sprawdź działanie planowanych funkcji czyszczenia i dostępu serwisowego.
- Zachowaj dowody. Zapisz końcowe rewizje rysunków, modele modułów i trzpieni, kroki prób, wyniki, granice i zatwierdzenie.
Ponów ocenę, gdy zmienia się przypadek obciążenia. Cięższa część lub wyższy przyrząd mogą unieważnić wcześniejszy wynik. Podobnie nowe skrawanie boczne, szybsze indeksowanie lub przeniesienie modułu. Nazwy modeli mogą pozostać te same, choć ryzyko się zmienia.
Wyślij komplet danych do opracowania konstrukcji
Przydatne zapytanie ofertowe (RFQ) nie ogranicza się do „czterech modułów 160 mm”. Wyślij rysunek stołu maszyny i pliki CAD palety oraz przyrządu. Podaj całkowitą masę ruchomą, środek ciężkości, wymiary części, operację i kierunek skrawania. Dodaj ruchy maszyny i proponowane pozycje modułów. Dołącz plan powietrza i sygnałów oraz wymagane kroki wymiany.
Każdą wartość oznacz jako zmierzoną, oszacowaną lub nadal otwartą. Dodaj jednostki i rewizje rysunków. Dzięki temu oferta nie ukryje założenia.
Wyślij ten komplet do oceny technicznej. NEXTAS będzie mógł porównać klasy i układy na podstawie tych samych faktów.
Częste pytania o wielkość i liczbę modułów
Czy sama średnica modułu wyznacza jego liczbę?
Nie. Średnica wskazuje klasę modułu. Liczba i rozstaw zależą też od pełnego ruchomego zespołu, środka ciężkości, obrysu, kierunku skrawania, rozpiętości podpór, ruchów maszyny i planu bazowania.
Czy moduł 195 mm jest zawsze bezpieczniejszy?
Nie. Większy moduł może zwiększać możliwości, lecz zmienia też masę, obrys, konstrukcję płyty, dostęp i koszt. Często lepszy jest najmniejszy zweryfikowany system spełniający pełny przypadek obciążenia.
Czy system punktu zerowego może mieć tylko jeden lub dwa moduły?
Tak, ale dokładny interfejs musi określać ustalenie kątowe, podparcie i przypadek obciążenia. Jeden moduł może wymagać osobnego zabezpieczenia przed obrotem. Układ podwójny zwykle przydziela funkcje ustalania i kompensacji według wybranego rysunku.
Czy katalogowy udźwig równa się bezpiecznej masie palety?
Nie. Udźwig jest wartością katalogową wskazanego modelu. Nie jest kompletnym dynamicznym parametrem palety i nie należy mnożyć go przez liczbę modułów w celu zatwierdzenia przyrządu.
Co wysłać NEXTAS, aby otrzymać zalecenie doboru modułów?
Wyślij rysunek stołu maszyny, CAD palety i przyrządu, całkowitą masę ruchomą, środek ciężkości, obrys części, kierunek siły skrawania, ruchy maszyny, plan powietrza i sygnałów oraz wymaganą sekwencję wymiany.