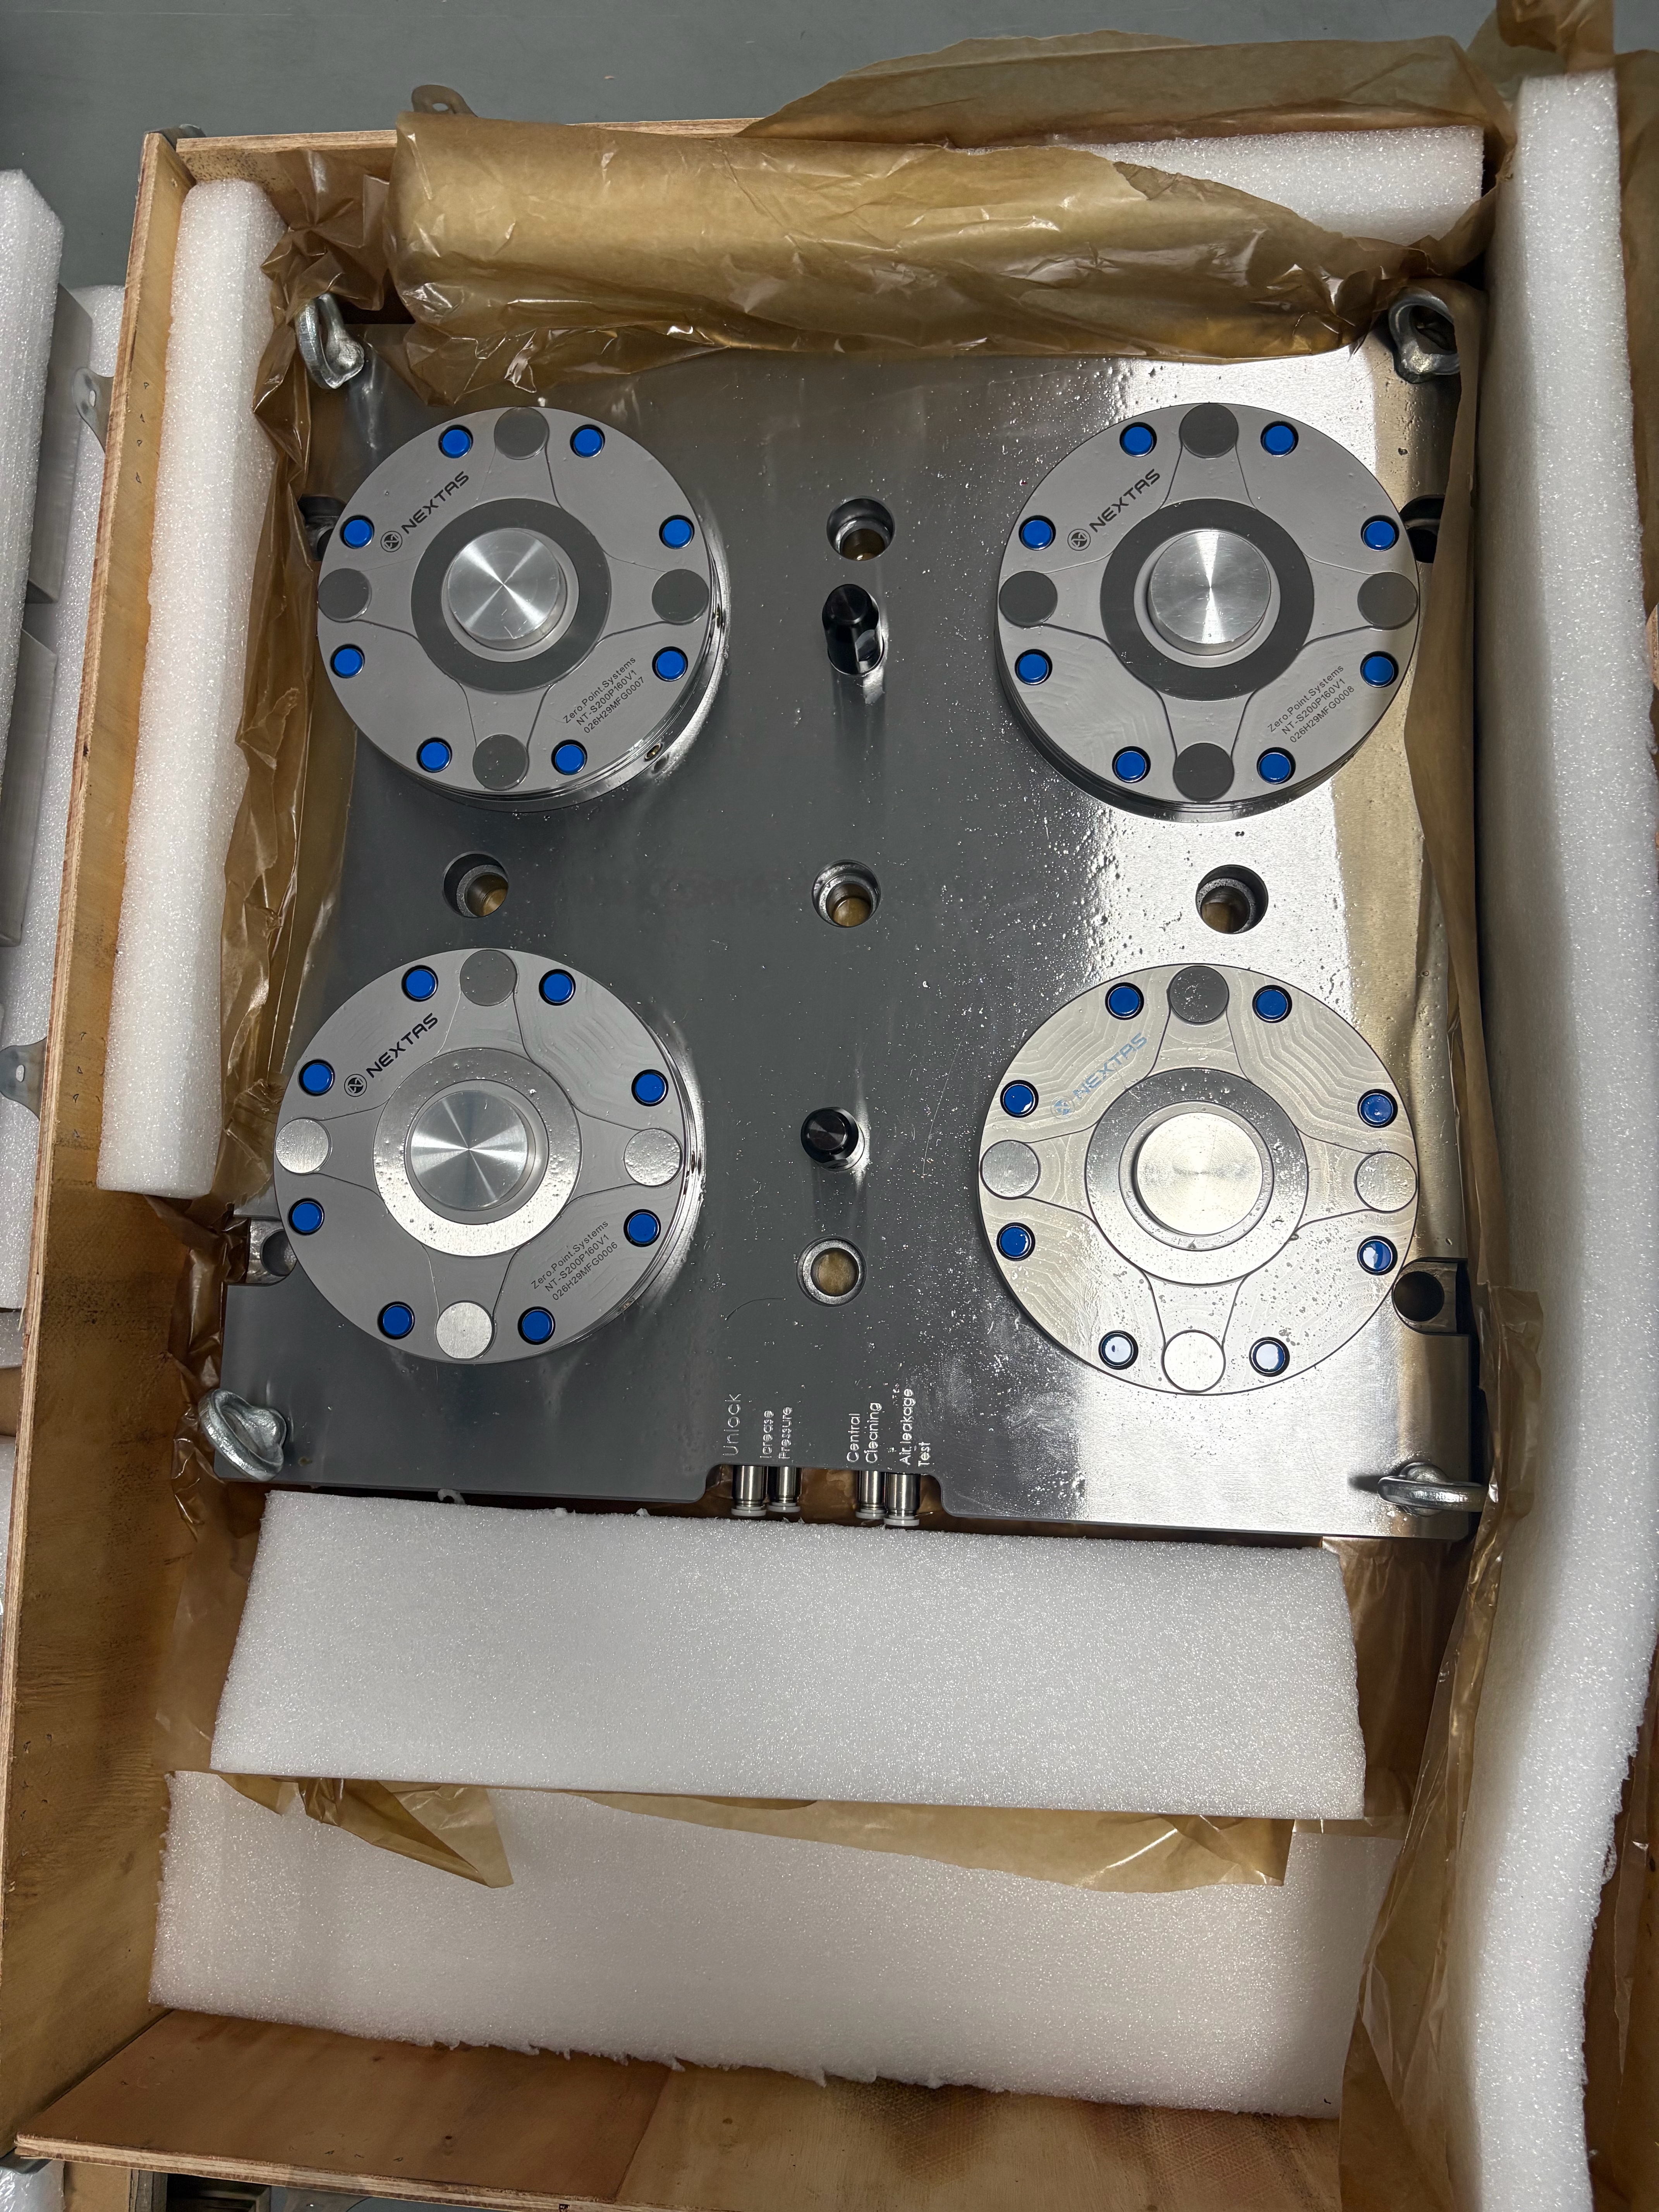
Darboğaz: «makineye özel» bağlamaların gizli maliyeti
Büyüyen birçok hassas fason üretici için tek bir sıfır nokta bağlama plakası satın almak, tek bir makinedeki yerel darboğazı çözer. Cıvatalı T kanallardan, öne çıkan bir 4 eksen VMC üzerinde hızlı değişen çekme saplamalarına geçmek kolay bir kazançtır. Ancak atölye bir üretim sıkışıklığında sıcak bir işi A makinesinden B makinesine taşımaya kalktığında çok daha büyük bir planlama sorunu ortaya çıkar.
İki dikey işleme merkezi aynı marka ve modeli paylaşsa bile, geleneksel cıvatalı bağlama düzenleri — ya da toleransı kötü sonradan takılan alt plakalar — operatörleri her makineyi bir ada gibi görmeye zorlar. Bir çift kendinden merkezlemeli mengeneyi ya da özel bir manifold fikstürünü boş bir iş miline taşımak genellikle tabanı sökmek, X eksenini komparatörle süpürmek ve X, Y, Z iş ofsetlerini yeniden yoklamak demektir. Daha kötüsü: çift istasyonlu plakalar 4. eksen döner indeksörlere ya da kompakt yüksek hızlı kılavuz çekme merkezlerine (Brother Speedio veya Fanuc Robodrill platformları gibi) bağlandığında, fazla fikstür kütlesi tabla yük kapasitesini yer ve hızlı indekslemeyi yavaşlatır.
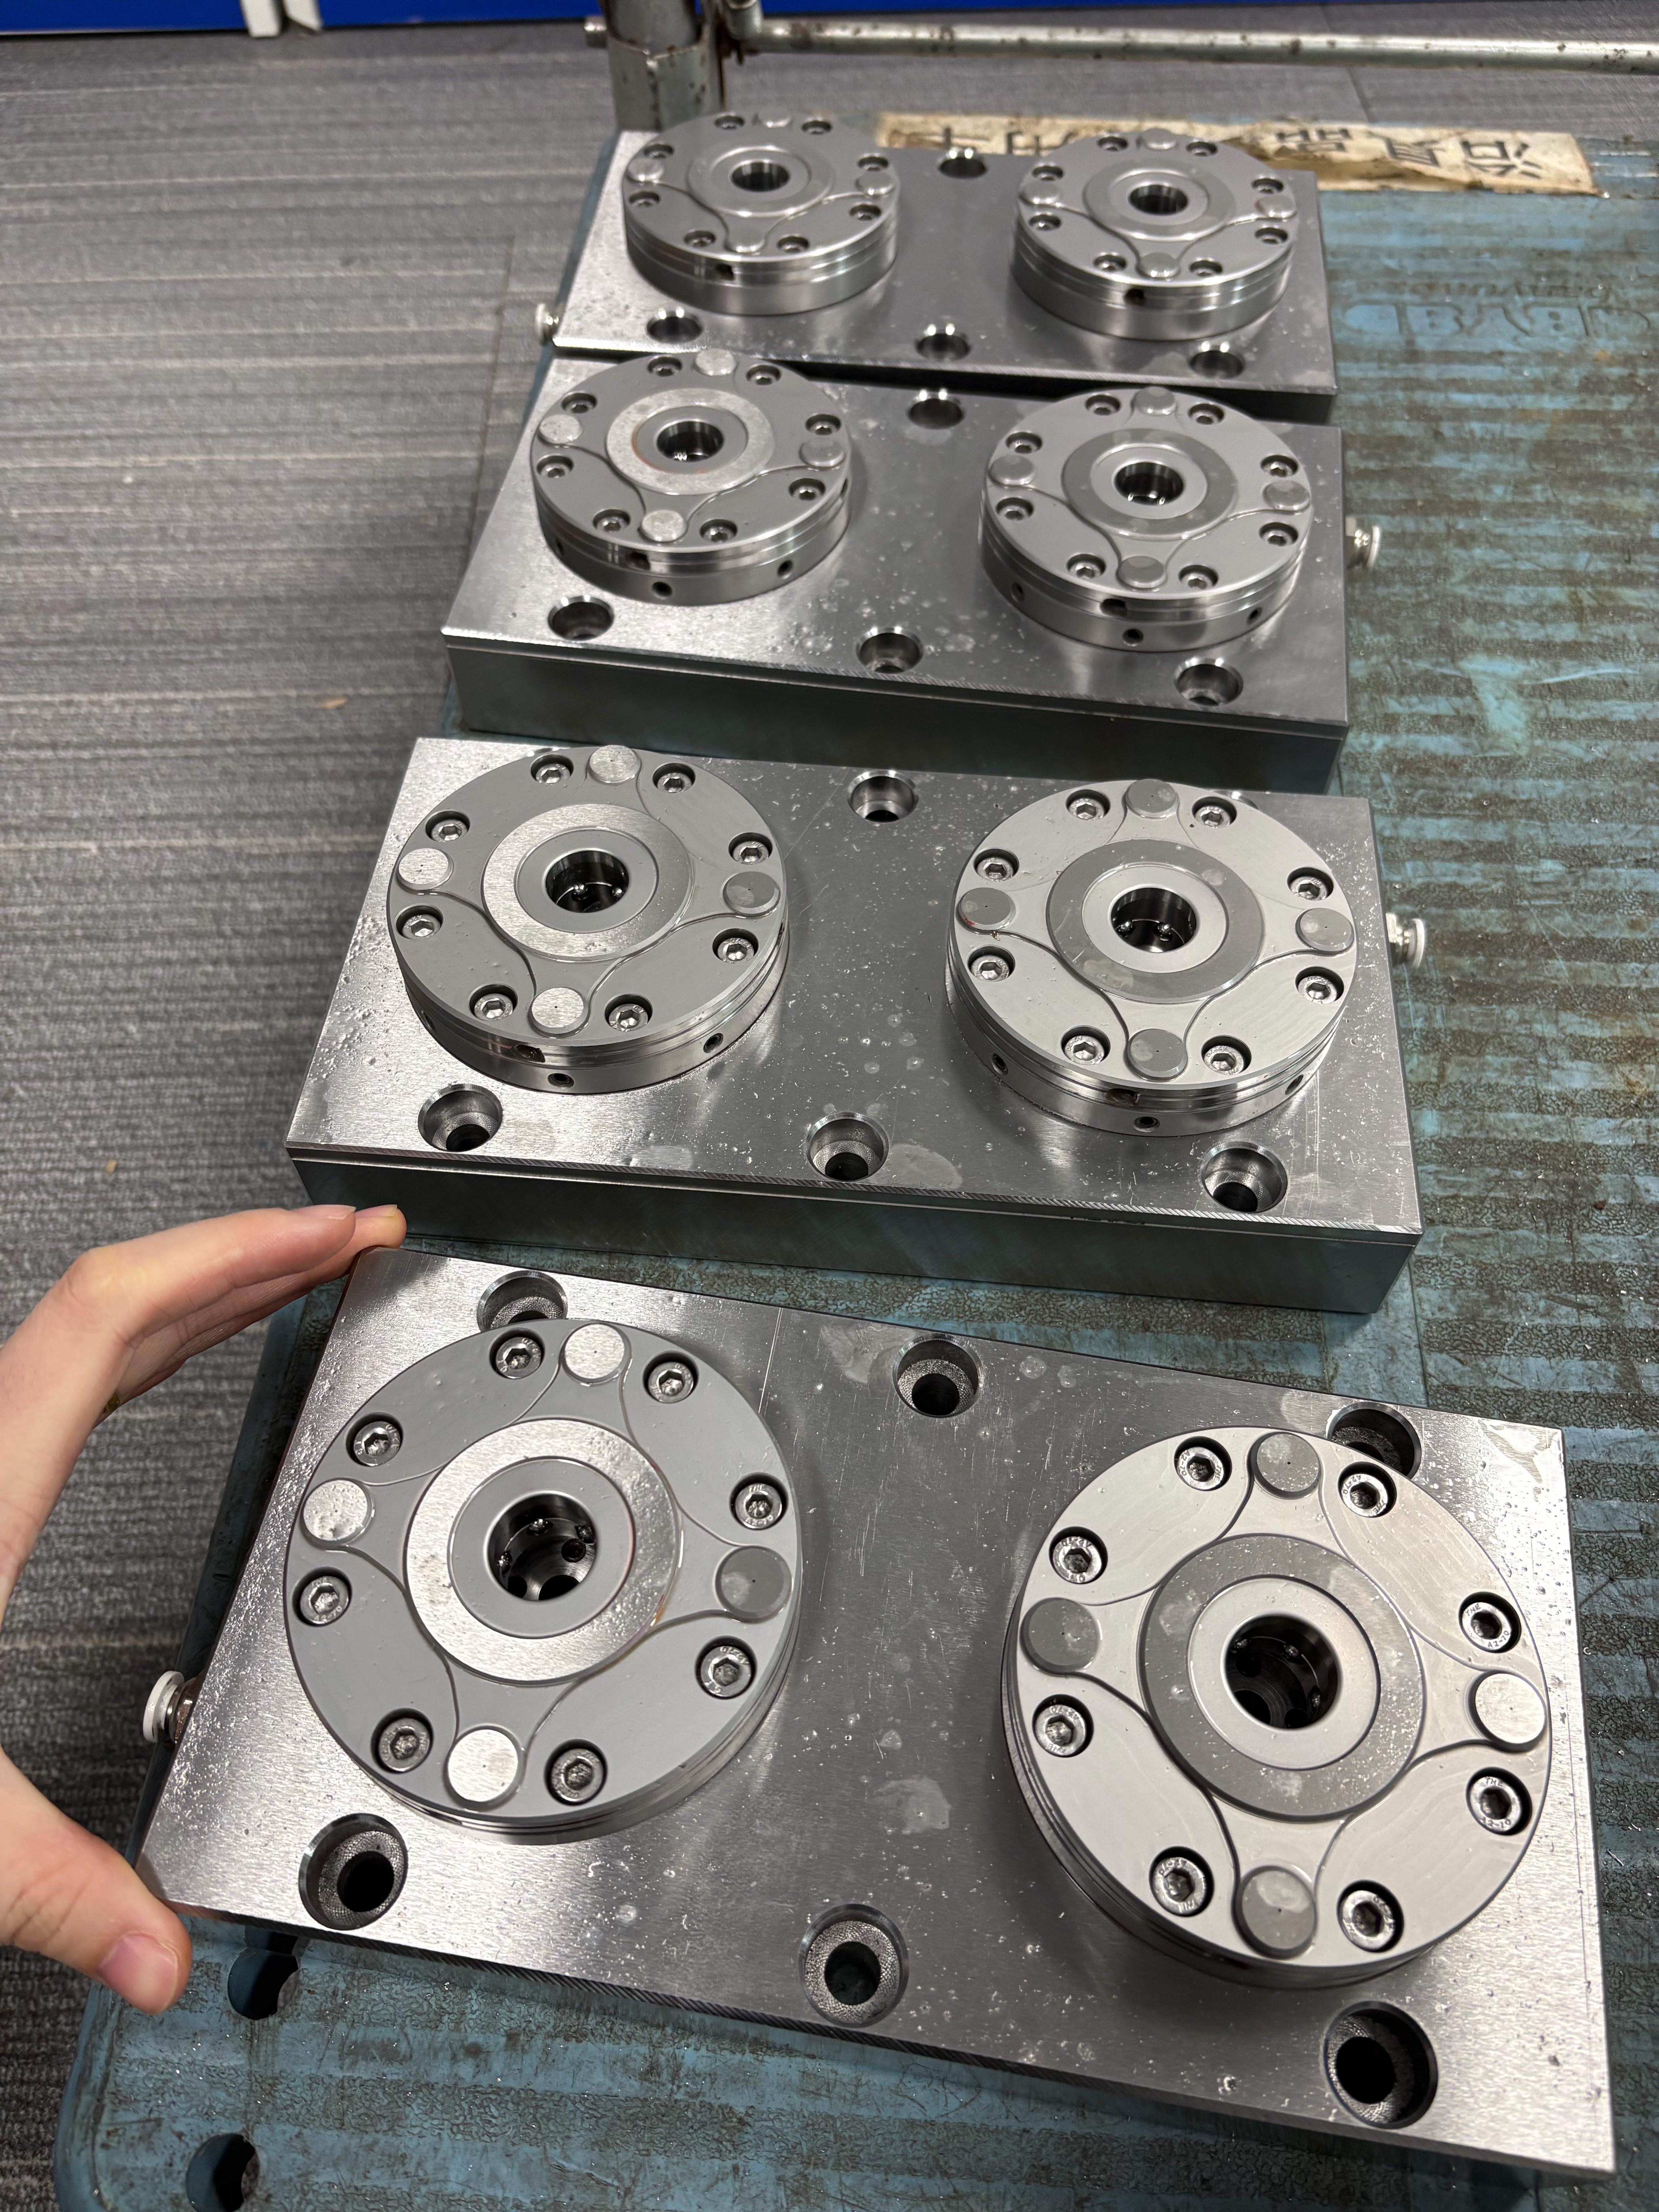
Mühendislik çözümü: hassas cepli çift istasyon alt plakalar
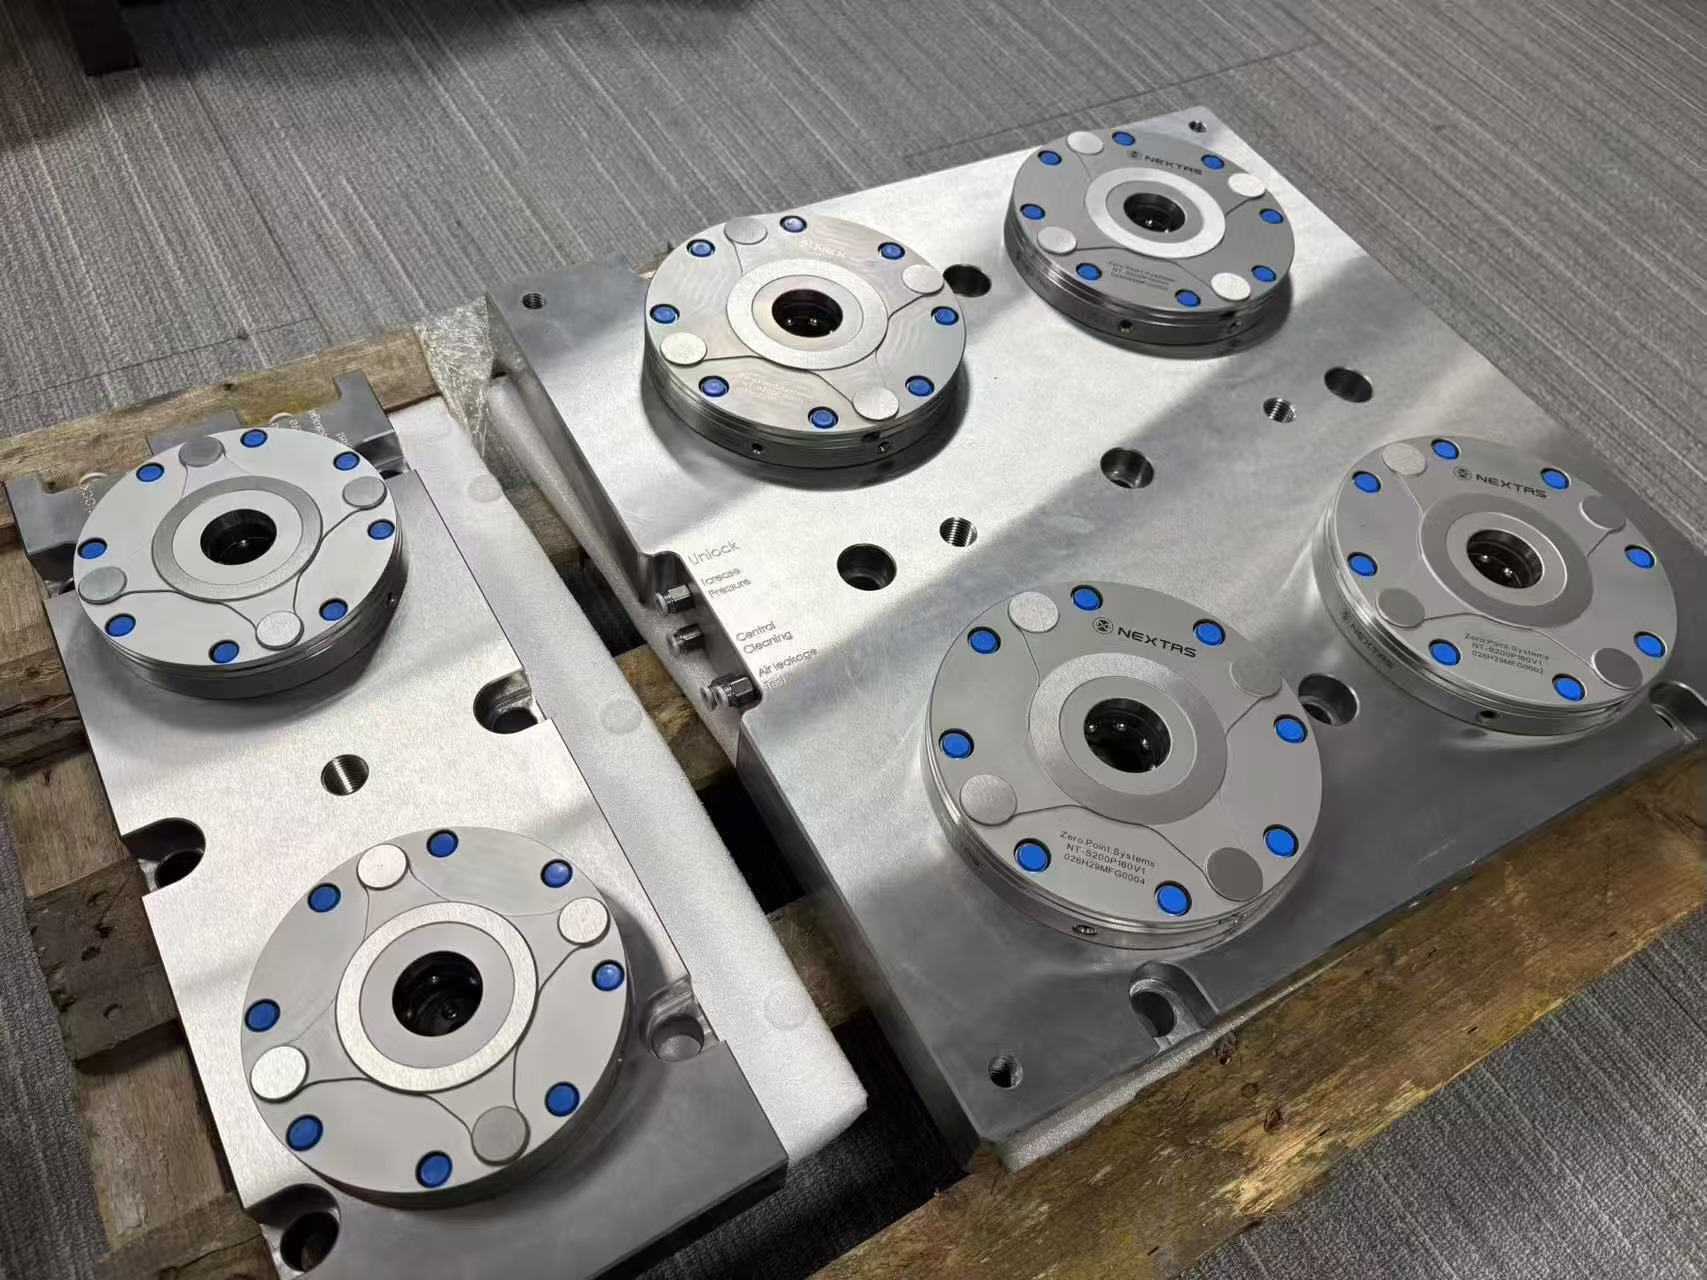
Freze bölümünde gerçek bir tak-çalıştır yönlendirme için müşterinin imalat mühendisliği ekibi yalnızca bağlama kuvvetinden fazlasına ihtiyaç duyuyordu. On özdeş çift istasyonlu sıfır nokta tabanı boyunca değiştirilebilir geometrik doğruluk gerekiyordu.
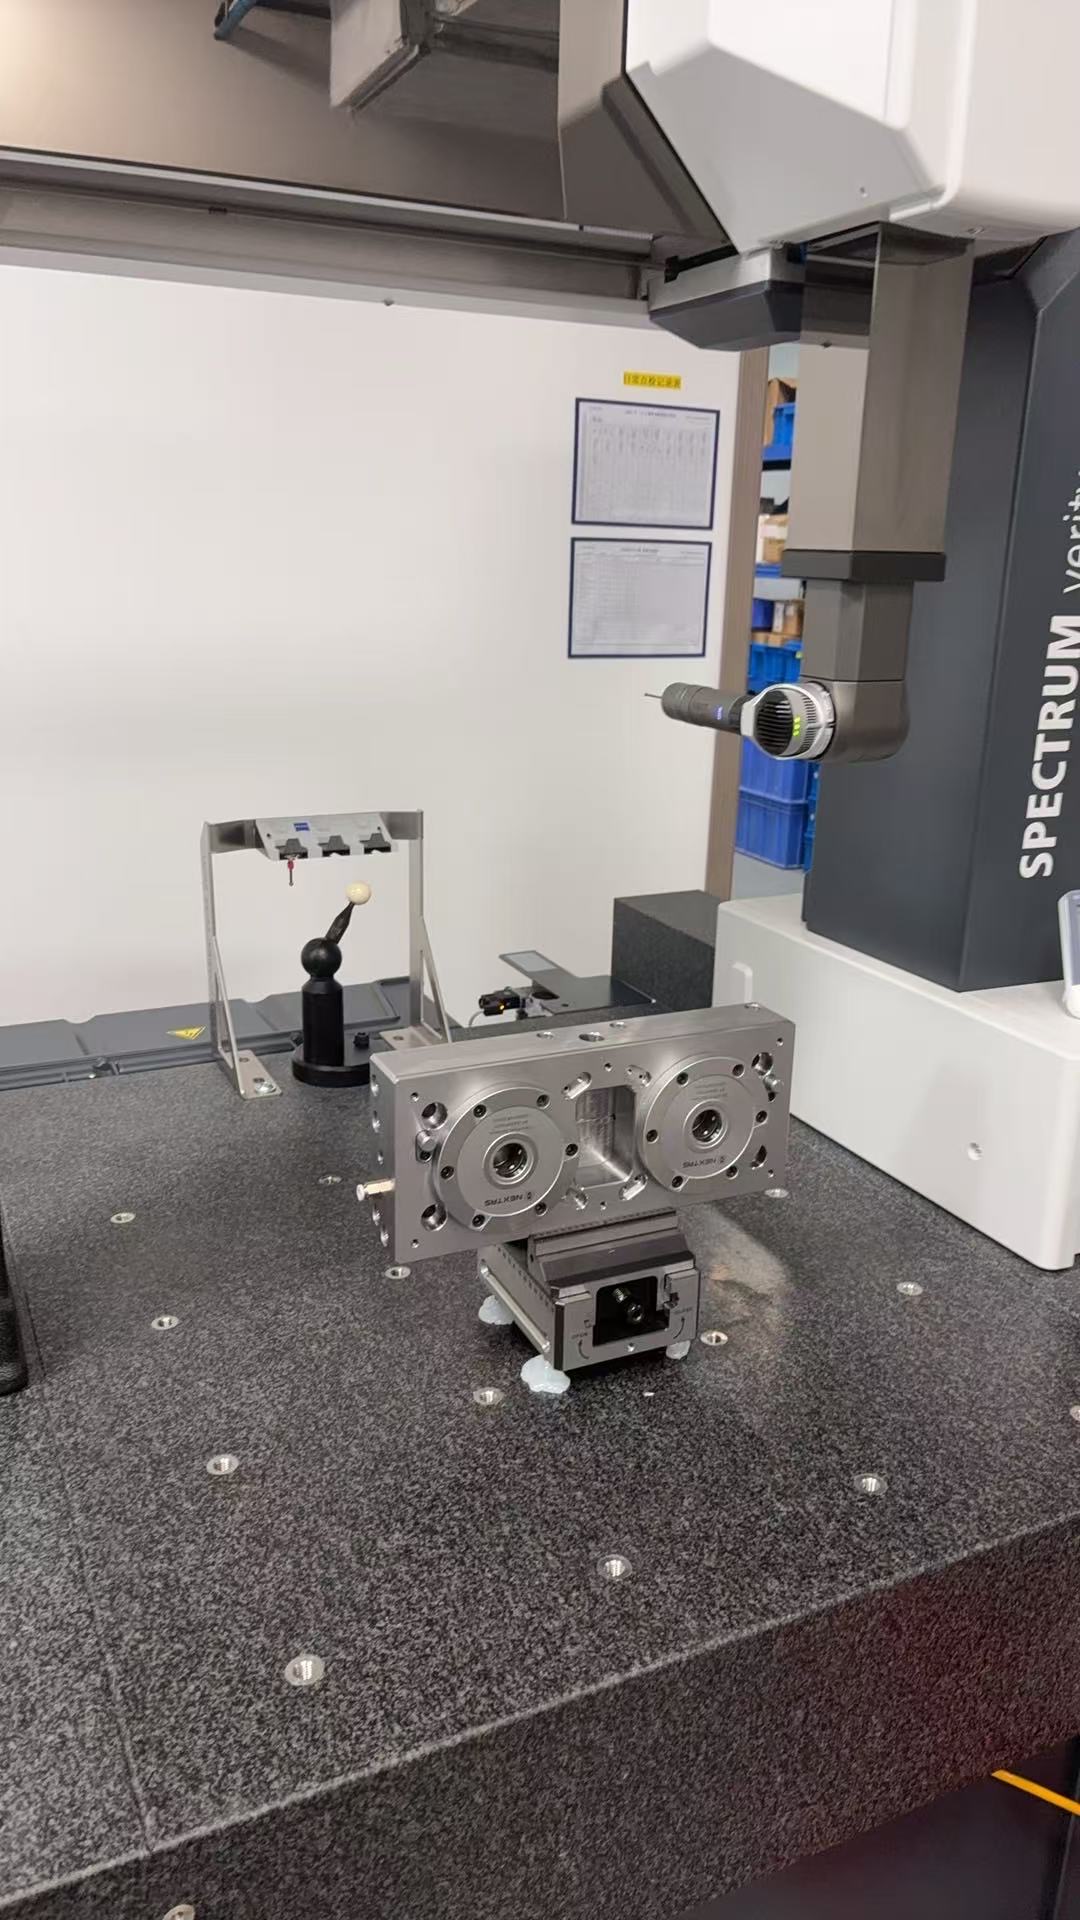
- Kütlesi iyileştirilmiş köprü mimarisi: iki sertleştirilmiş paslanmaz çelik sıfır nokta alıcısının arasında her taban plakasında CNC ile işlenmiş merkezi bir ağırlık azaltma cebi ve çevrede açılı boşaltma kanalları vardır. Bu cep, ağır kaba talaş altında burulma rijitliğini feda etmeden parazit ölü ağırlığı alır; 4. eksen döner tahriklerini ve yüksek hızlı X/Y lineer kızaklarını korumak için bu belirleyicidir.
- Tek hatlı pnömatik tahrik: her çift istasyonlu taban içeriden tek bir yandan push-to-connect hava portuna manifoldlanmıştır. Operatörler her iki alıcıyı aynı anda açmak için bir atölye hava tabancası (ya da makinenin M kodu hava hattı) bağlar; bu, auto-lift’i ve konik oturma yüzeylerindeki ince talaşı temizleyen entegre hava üflemeyi tetikler. Hava sökülünce mekanik, yaylı kendi kendine kilitleme mekanizması tam tutma kuvvetini sürdürür, arkada hortum kalmaz.
- CMM ile doğrulanmış gerçek konum (değiştirilebilirliğin sırrı): tek bir alıcıdaki tekrarlanabilirlik ayrıdır; on ayrı plakada merkezler arası aralığı tutturmak ayrıdır. NEXTAS tesisinden çıkmadan önce her montajlı çift istasyonlu taban bir SPECTRUM koordinat ölçme makinesine (CMM) bağlandı (kontrol sırasında, ilginç biçimde, bir NEXTAS kendinden merkezlemeli mengene ile tutuluyordu). CMM, delikten deliğe adımın, Z yüksekliği eş düzlemliliğinin ve alıcı konik eş merkezliliğinin ana resim toleranslarıyla mikron düzeyinde örtüştüğünü doğruladı.
Atölye etkisi: ölçekte gerçek bir «One Datum Strategy»
On NEXTAS çift istasyonlu plaka atölyenin VMC filosuna kurulunca makineler arasındaki bariyer kalktı:
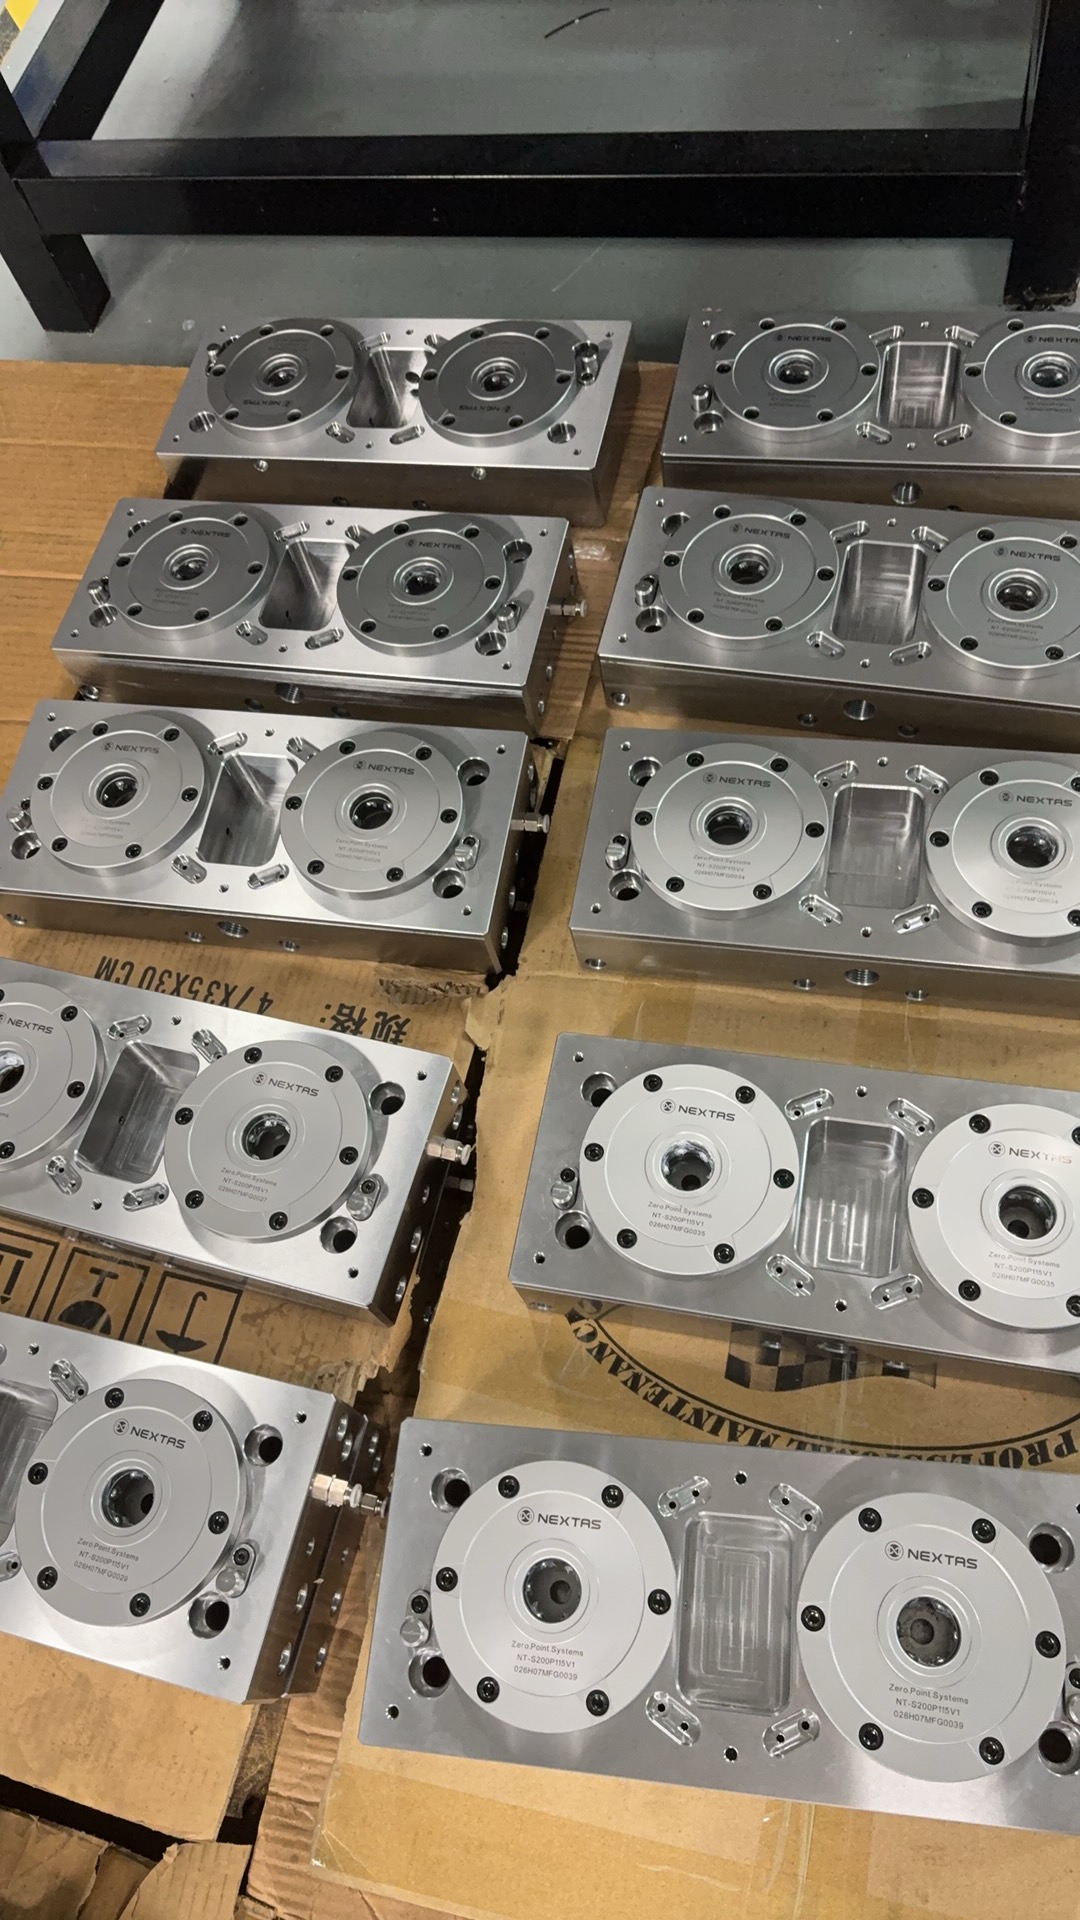
- 90 saniyenin altında makineler arası transfer: paletlenmiş herhangi bir fikstür, özel bir hidrolik kalıp ya da bir çift NEXTAS kendinden merkezlemeli mengene artık Makine 1’den kalkıp doğrudan Makine 8’e oturabilir; tekrar konumlama doğruluğu < 0.003 mm. Operatörler programı yükler ve Cycle Start’a basar; komparatör süpürmesi yoktur.
- Esnek çift istasyon akışı: iki alıcılı taban iki üretim modunu taşır. Küçük prizmatik parçalarda her istasyon, eşzamanlı OP10/OP20 işleme için ayrı bir 5 eksen kendinden merkezlemeli mengene tutar. Daha büyük havacılık ya da akışkan gücü gövdelerinde tek bir büyük fikstür plakası her iki NT-S200P160V1 alıcısını köprüler; bir silindirik pim ve bir elmas pim X dönüşünü kilitler ve aşağı çekme bağlama kuvvetini ikiye katlar.
- Plansız iş mili boşta kalmaz: tezgâh dışı hazırlık arabaları artık on makineli hücrenin tamamını besler. İş milleri talaş keserken hazırlık teknisyenleri sonraki işleri tezgâh dışında toplar ve ayarlar, iş mili kullanımını 85% üzerine çıkarır.