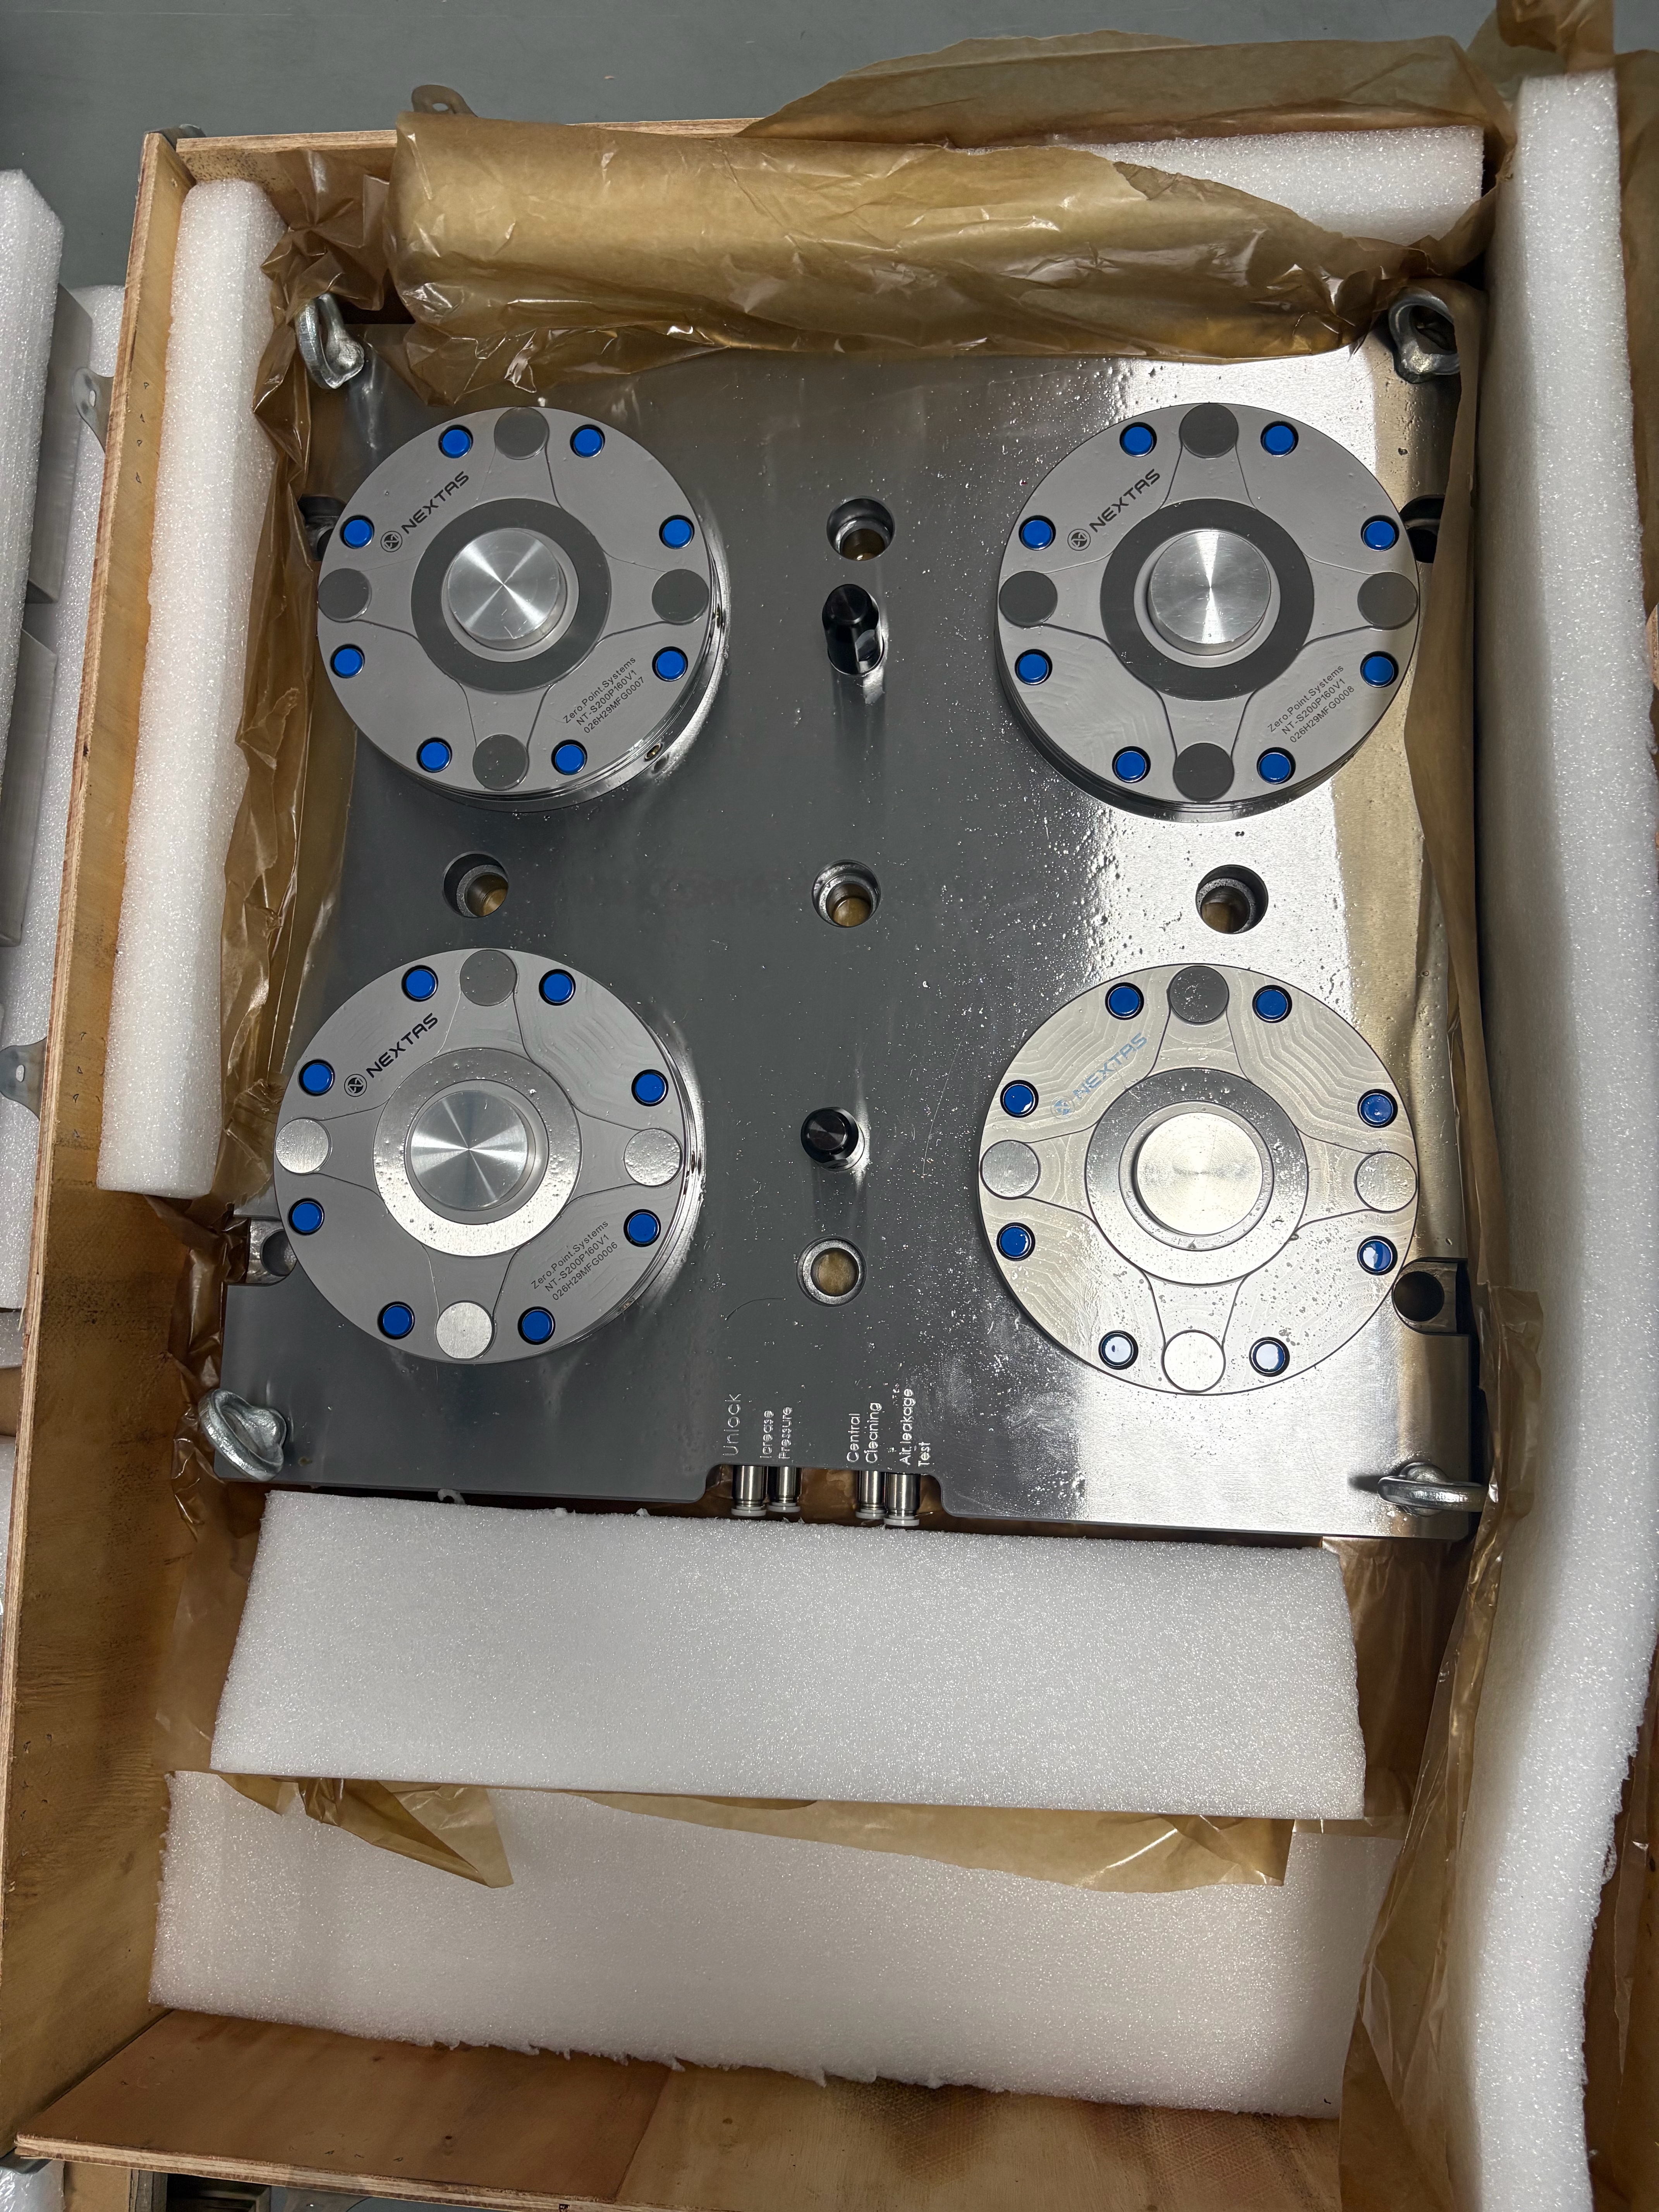
Le goulet : le coût caché des montages « propres à chaque machine »
Pour beaucoup de sous-traitants de précision en croissance, acheter une seule plaque de bridage point zéro résout un goulet local sur une seule machine. Passer de rainures en T boulonnées à des tirants à changement rapide sur un VMC 4 axes phare est un gain facile. Un casse-tête d’ordonnancement bien plus large apparaît toutefois lorsqu’un atelier tente, en pointe de production, de déplacer une commande urgente de la machine A vers la machine B.
Même lorsque deux centres d’usinage verticaux partagent la même marque et le même modèle, les montages boulonnés traditionnels — ou des semelles de rechange mal tolérancées — obligent les opérateurs à traiter chaque machine comme une île. Amener une paire d’étaux autocentrants ou un montage de collecteur dédié sur une broche libre demande en général de déboulonner l’embase, de balayer l’axe X au comparateur et de repalper les décalages pièce X, Y et Z. Pire : monter des plaques double station sur des indexeurs rotatifs de 4e axe ou sur des centres de taraudage compacts à grande vitesse (comme les plateformes Brother Speedio ou Fanuc Robodrill), c’est laisser la masse excédentaire du montage manger la charge admissible de la table et ralentir l’indexage rapide.
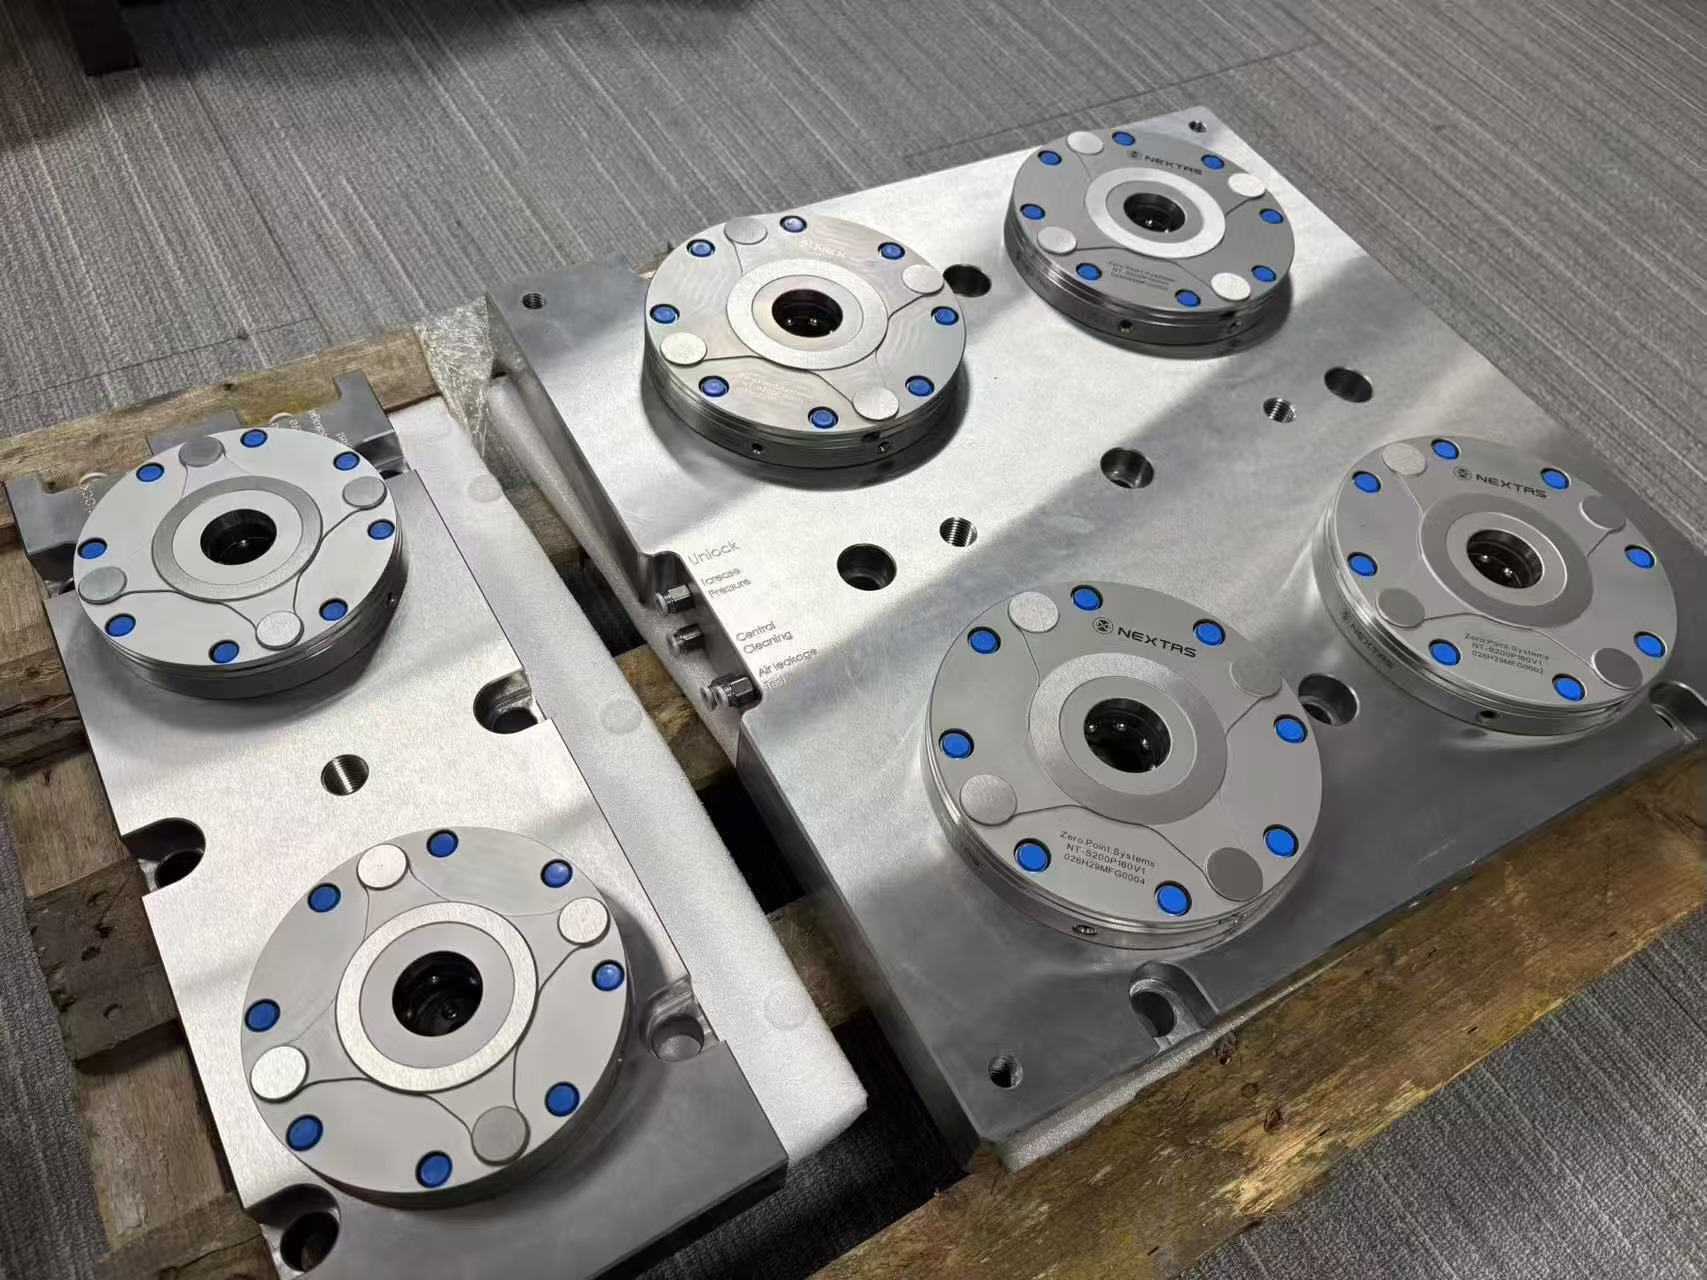
La solution d’ingénierie : semelles double station avec poches de précision
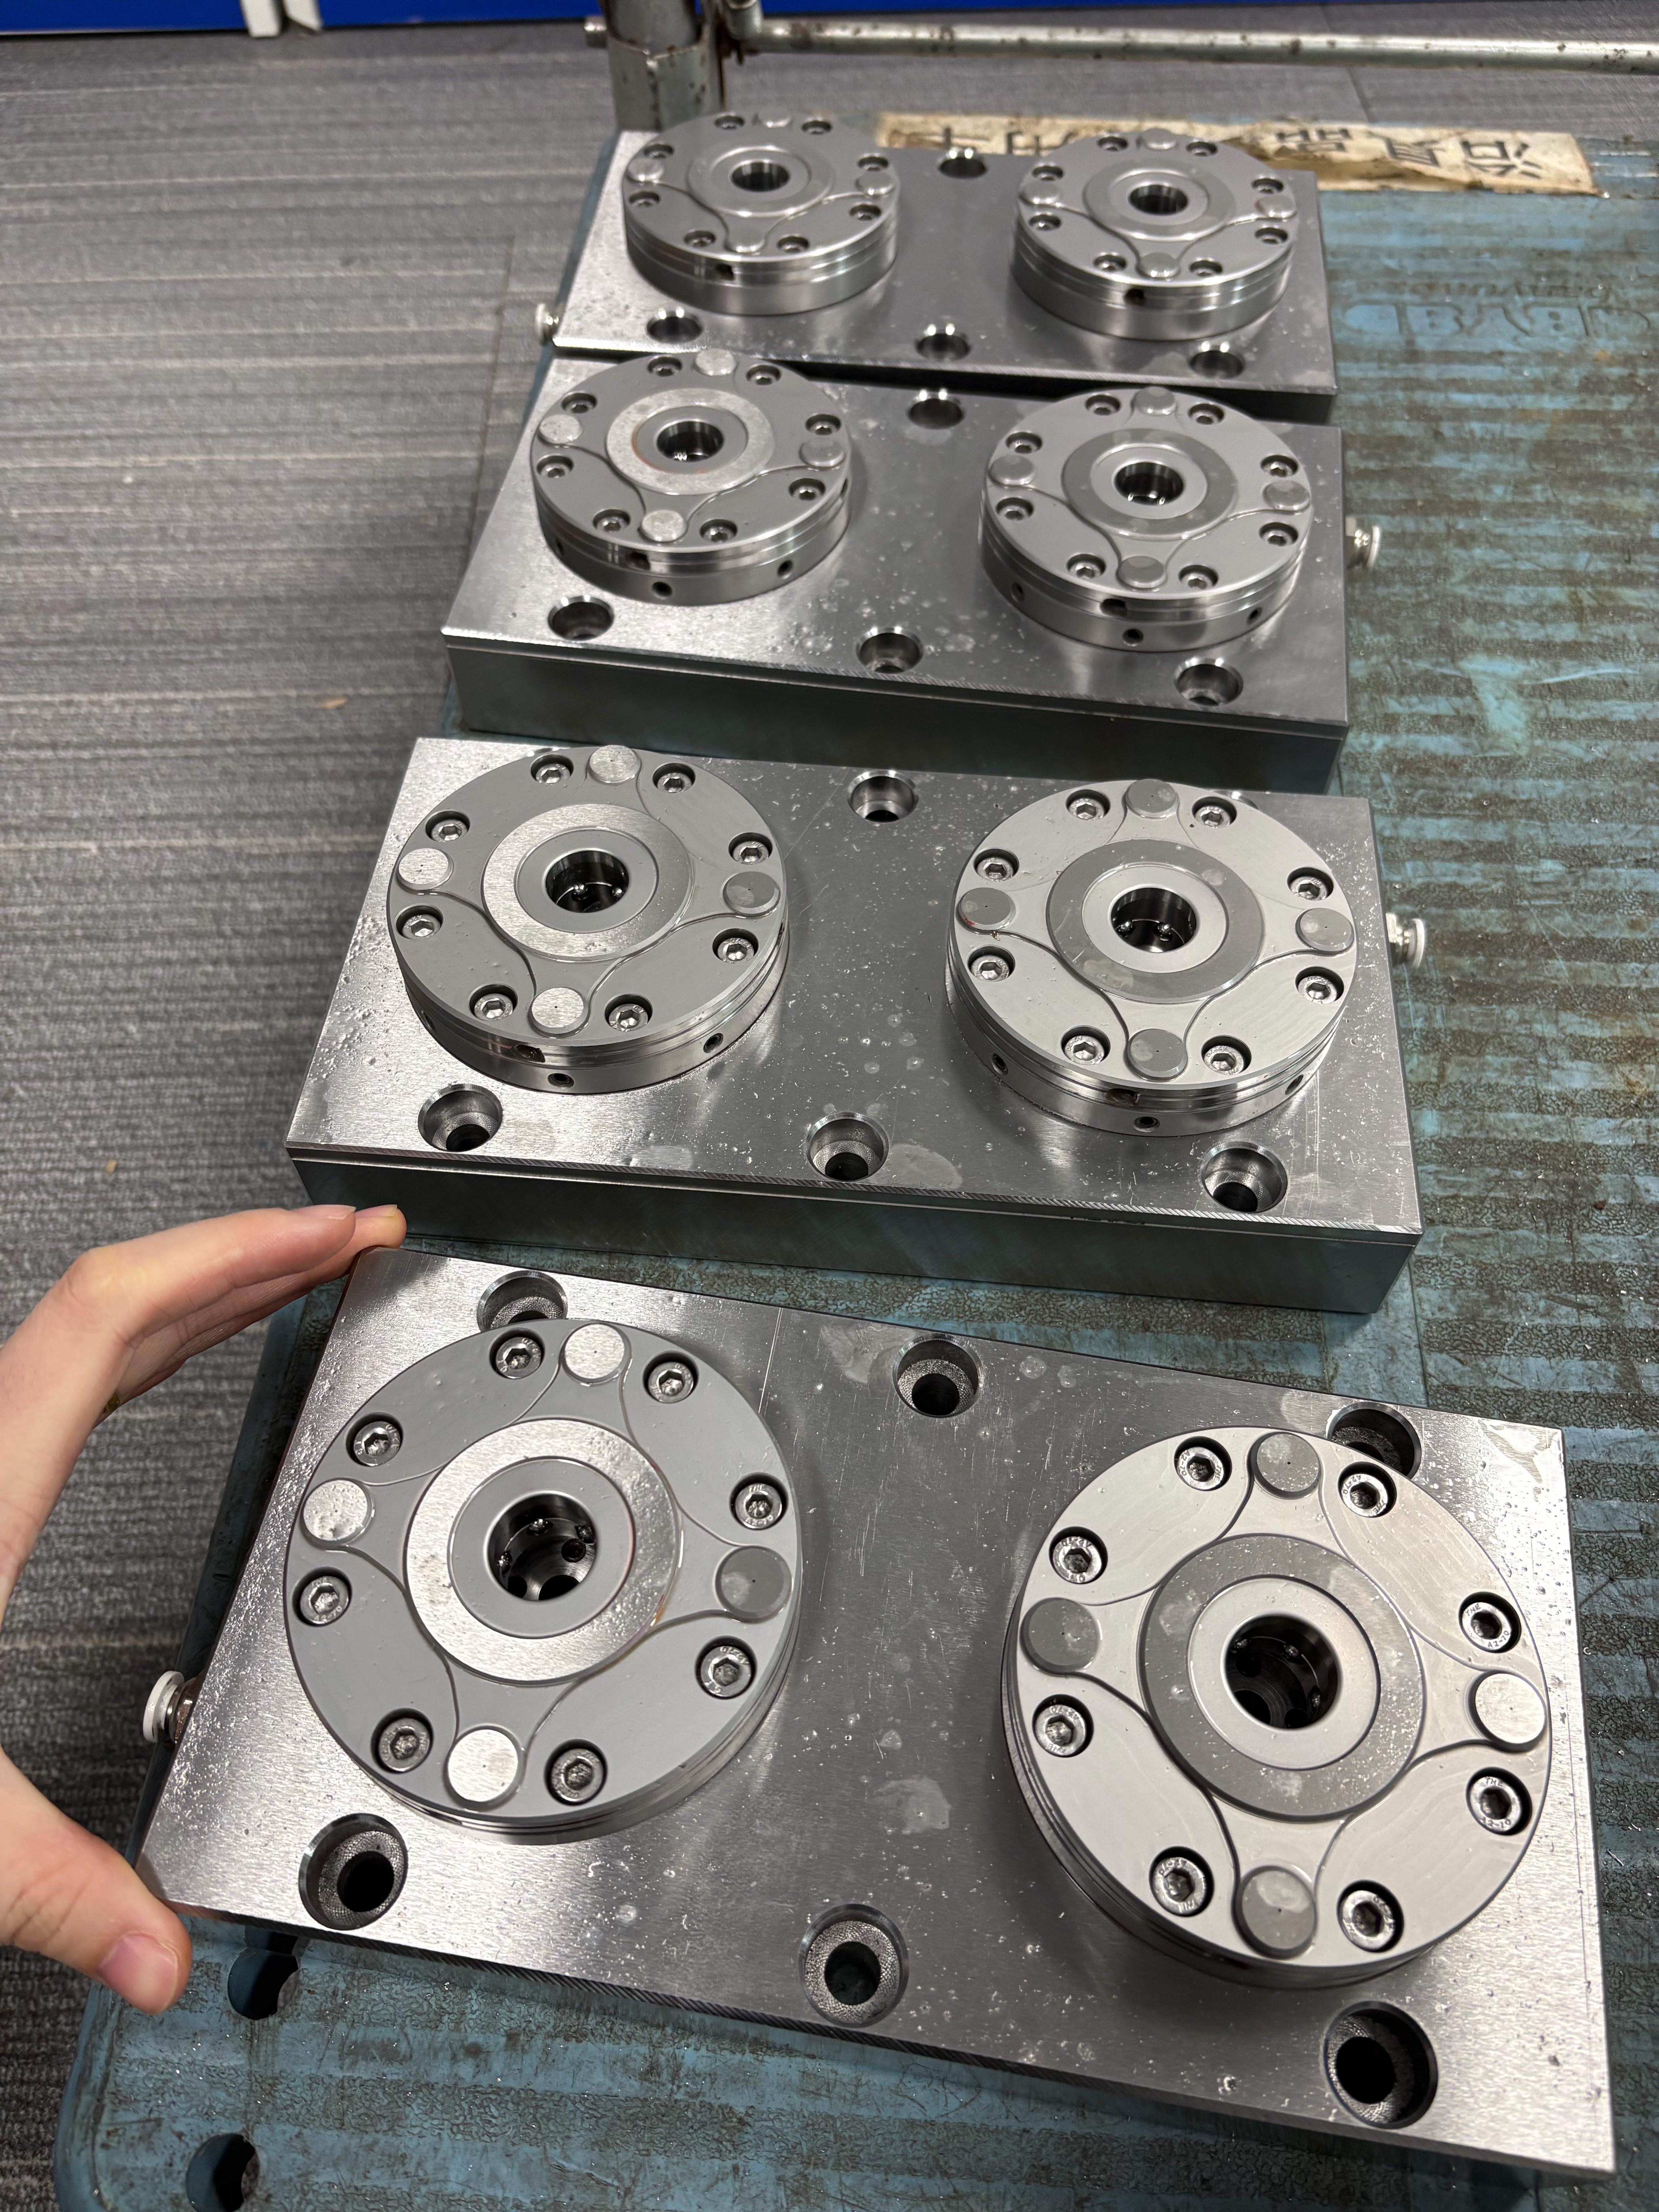
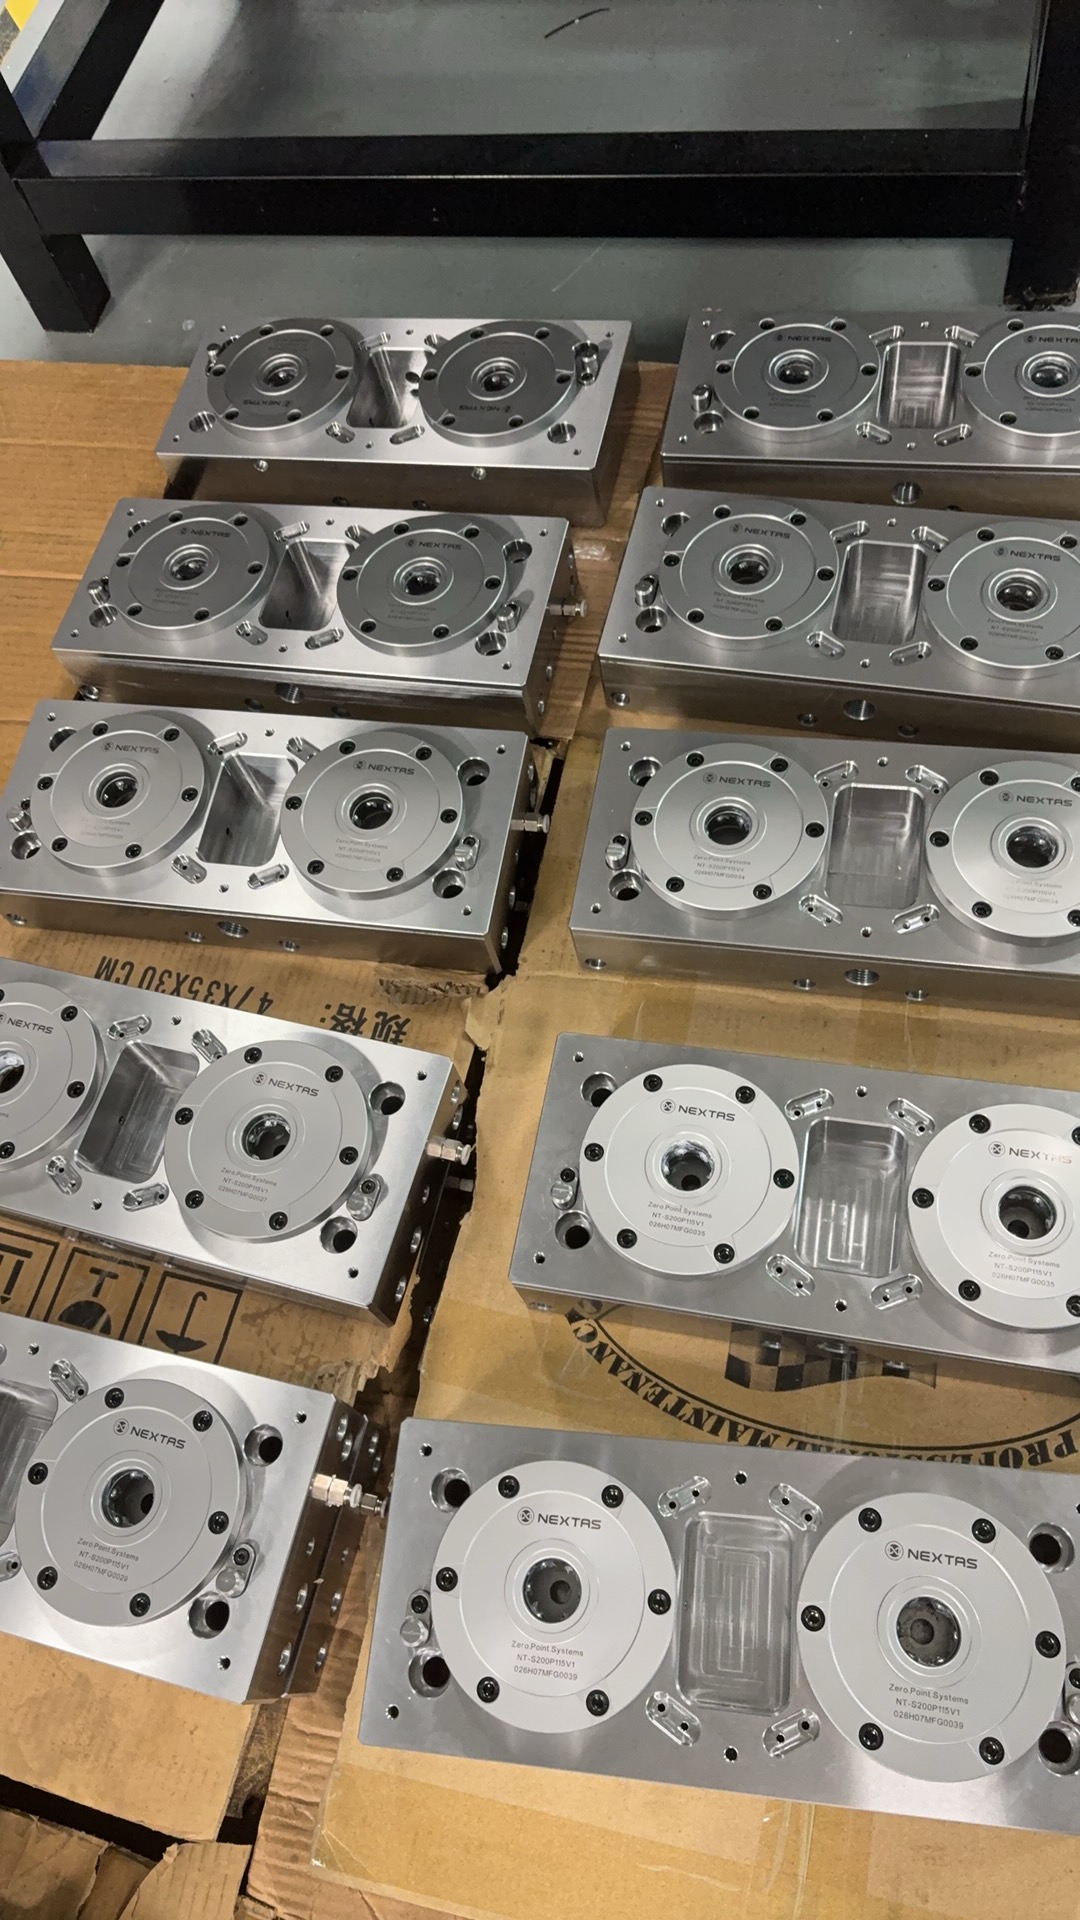
Pour obtenir un vrai routage prêt à l’emploi dans tout l’atelier de fraisage, l’équipe d’ingénierie de fabrication du client avait besoin de plus que de la force de bridage. Elle avait besoin d’une précision géométrique interchangeable sur dix embases point zéro double station identiques.
- Architecture de pont optimisée en masse : entre les deux récepteurs point zéro en acier inoxydable trempé, chaque embase comporte une poche centrale d’allègement usinée en CNC et des dégagements inclinés sur le pourtour. Cet évidement retire le poids mort parasite — décisif pour protéger les entraînements rotatifs de 4e axe et les guidages linéaires X/Y rapides — sans sacrifier la raideur en torsion sous les ébauches lourdes.
- Commande pneumatique sur une seule ligne : chaque embase double station est raccordée en interne à un seul orifice d’air latéral push-to-connect. Les opérateurs branchent un pistolet d’air d’atelier (ou la ligne d’air en code M de la machine) pour libérer les deux récepteurs en même temps, ce qui déclenche l’auto-lift et le soufflage intégré qui chasse les copeaux fins des portées coniques. Une fois l’air débranché, le mécanisme mécanique d’autoblocage à ressort conserve toute la force de maintien, sans tuyaux traînants.
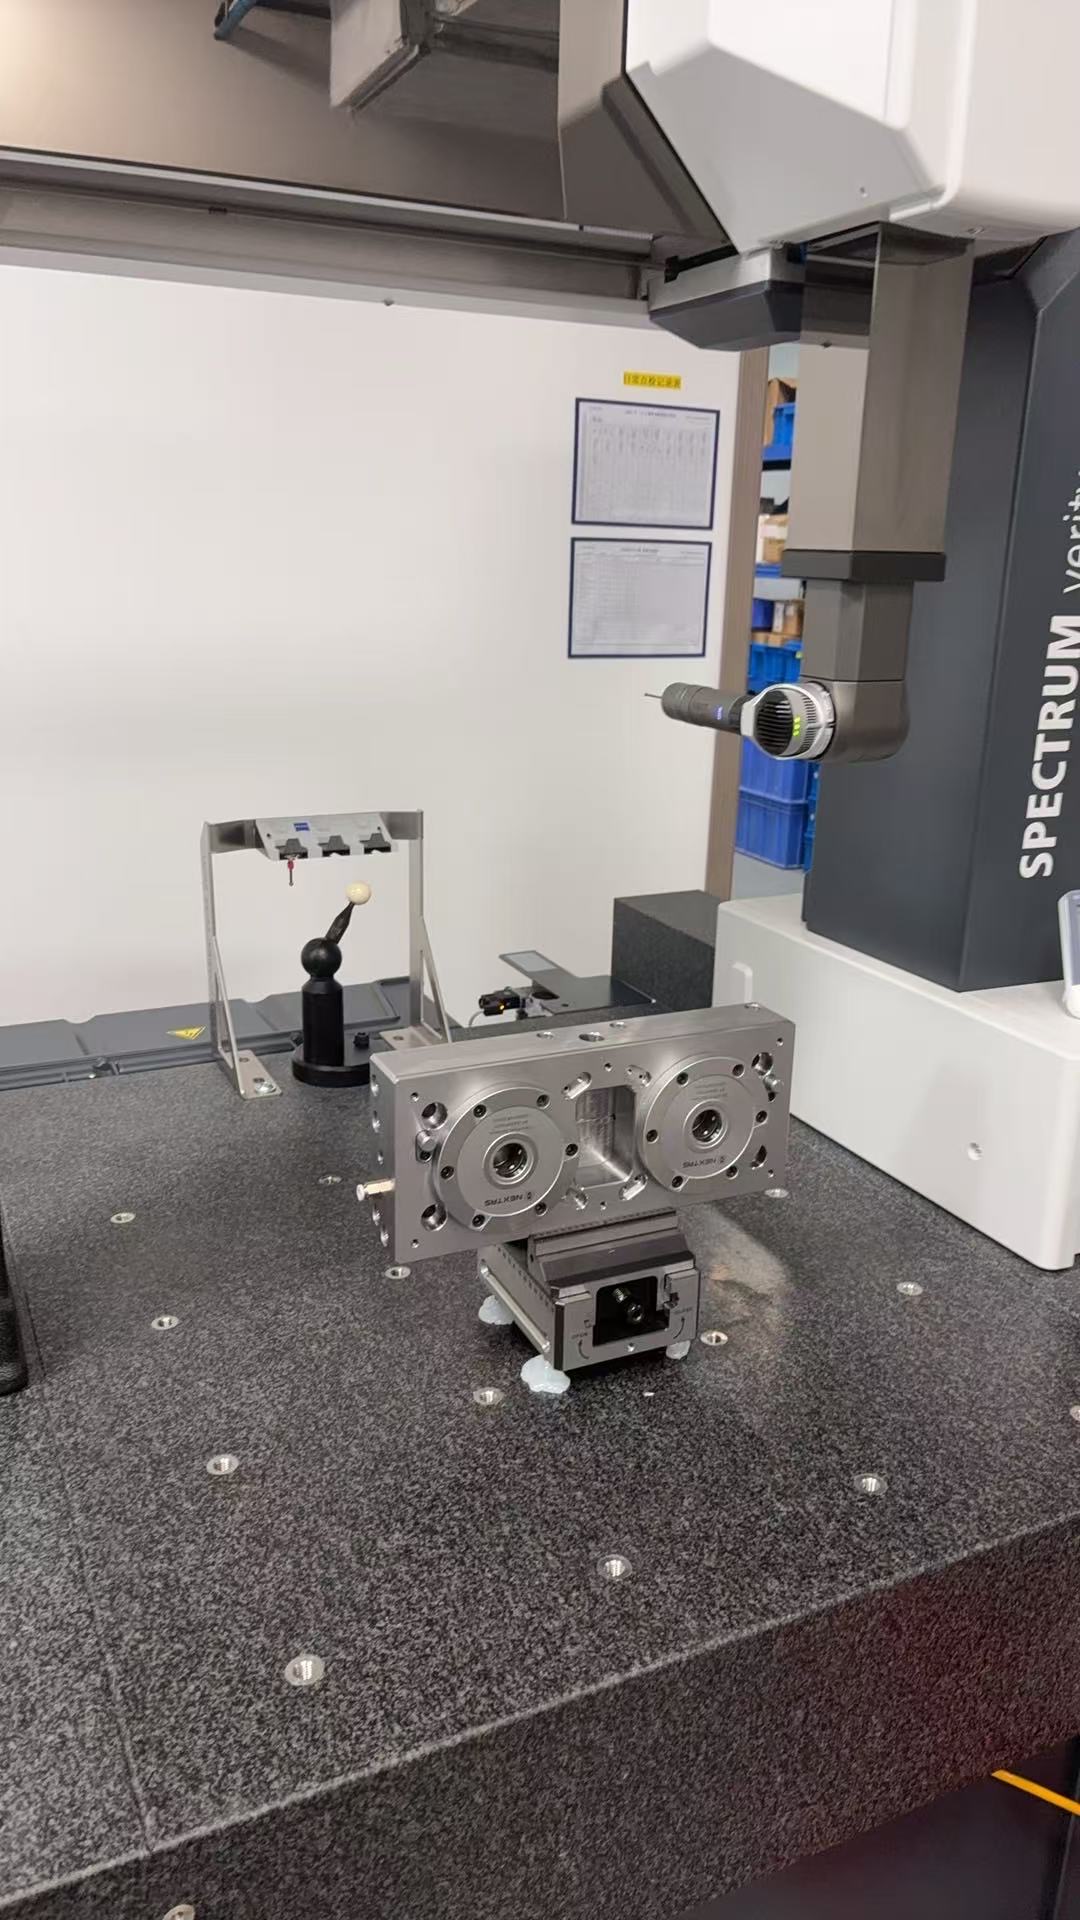
- Position vraie vérifiée sur MMT (le secret de l’interchangeabilité) : la répétabilité sur un seul récepteur est une chose ; faire coïncider l’entraxe sur dix plaques distinctes en est une autre. Avant de quitter le site NEXTAS, chaque embase double station assemblée a été montée sur une machine à mesurer tridimensionnelle SPECTRUM (CMM), tenue pendant le contrôle, fait notable, par un étau autocentrant NEXTAS. La MMT a vérifié que le pas d’alésage à alésage, la coplanarité de la hauteur Z et la concentricité du cône du récepteur respectaient les tolérances du plan directeur au micron.
Effet en atelier : une vraie « One Datum Strategy » à l’échelle
Une fois les dix plaques double station NEXTAS installées sur le parc de VMC de l’atelier, la barrière entre les machines a disparu :
- Transferts entre machines en moins de 90 secondes : tout montage palettisé, tout montage hydraulique sur mesure ou une paire d’étaux autocentrants NEXTAS peut maintenant être levé de la machine 1 et posé directement sur la machine 8 avec une répétabilité de positionnement de < 0.003 mm. Les opérateurs chargent le programme et appuient sur Cycle Start, sans balayage au comparateur.
- Flux flexible double station : l’empreinte à deux récepteurs porte deux modes de production. Pour les petites pièces prismatiques, chaque station tient un étau autocentrant 5 axes individuel pour l’usinage simultané OP10/OP20. Pour les carters plus grands, aéronautiques ou d’hydraulique de puissance, une seule grande plaque de montage ponte les deux récepteurs NT-S200P160V1, avec un pion cylindrique et un pion diamant pour verrouiller la rotation en X tout en doublant la force de traction.
- Aucun arrêt de broche non planifié : les chariots de préparation hors machine alimentent maintenant toute la cellule de dix machines. Pendant que les broches coupent des copeaux, les préparateurs assemblent et règlent les travaux suivants hors ligne, et poussent l’utilisation de la broche au-delà de 85 %.