Der Engpass: Die verdeckten Kosten „maschinenspezifischer“ Aufspannungen
Für viele wachsende Präzisions-Lohnfertiger löst der Kauf einer einzigen Nullpunktspannplatte einen lokalen Engpass an einer einzelnen Maschine. Der Wechsel von verschraubten T-Nuten zu schnell wechselbaren Spannbolzen auf einem Vorzeige-4-Achs-VMC ist ein leichter Gewinn. Ein deutlich größeres Planungsproblem entsteht jedoch, wenn ein Betrieb in einer Produktionsspitze einen eiligen Auftrag von Maschine A auf Maschine B verlegen will.
Auch wenn zwei vertikale Bearbeitungszentren dasselbe Fabrikat und dasselbe Modell teilen, zwingen herkömmliche verschraubte Aufspannungen – oder schlecht tolerierte Nachrüst-Subplatten – die Bediener, jede Maschine als Insel zu behandeln. Ein Paar Zentrischspanner oder eine eigene Verteiler-Vorrichtung an eine freie Spindel zu bringen, verlangt typischerweise, die Grundplatte loszuschrauben, die X-Achse mit einer Messuhr abzufahren und die Werkstücknullpunkte in X, Y und Z neu anzutasten. Noch ungünstiger: Wenn Doppelstation-Platten auf Rundtische der 4. Achse oder kompakte Hochgeschwindigkeits-Gewindebohrzentren (wie Brother Speedio oder Fanuc Robodrill) montiert werden, frisst überflüssige Vorrichtungsmasse die Tischlast und verlangsamt das schnelle Indexieren.
Die technische Lösung: Doppelstation-Subplatten mit Präzisionstaschen
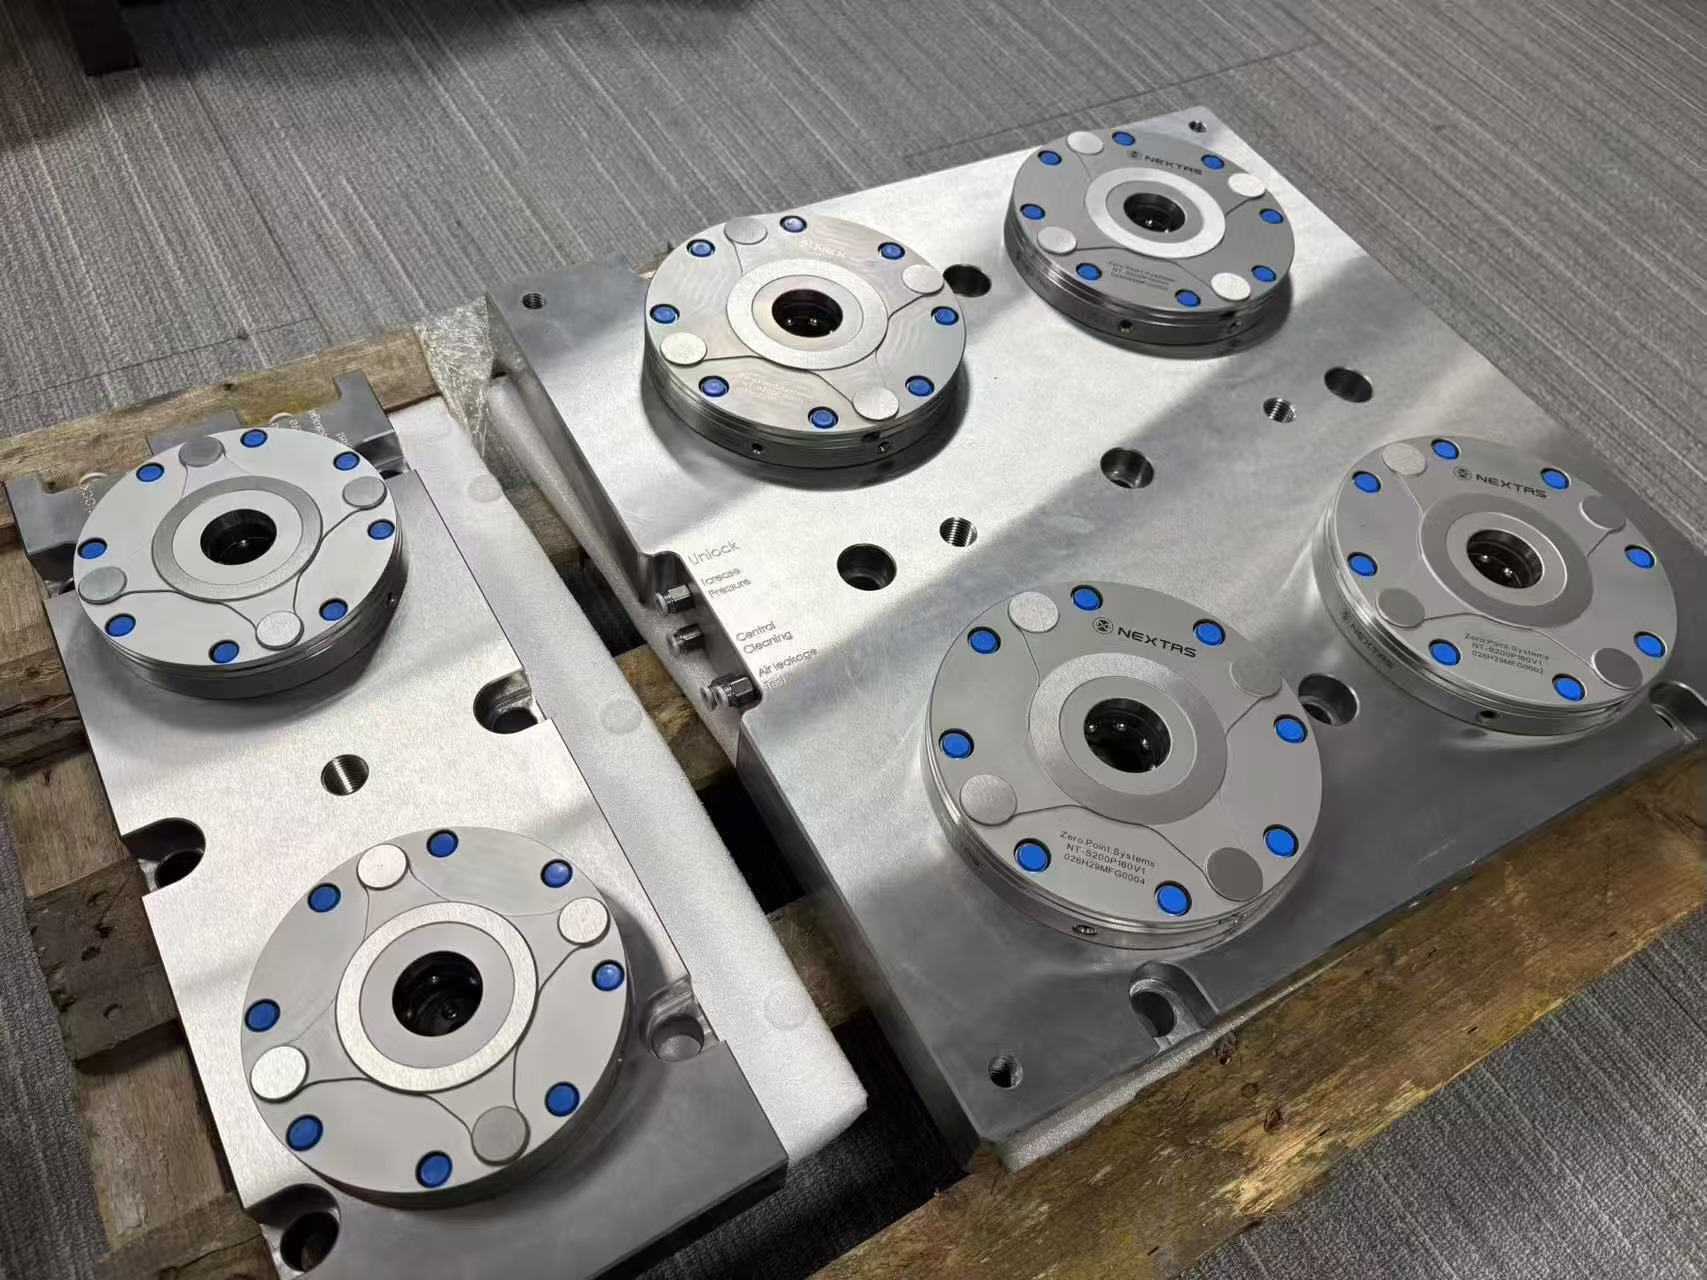
Um eine echte Plug-and-play-Zuteilung über die Fräsabteilung zu erreichen, brauchte das Fertigungstechnik-Team des Kunden mehr als nur Spannkraft. Es brauchte austauschbare geometrische Genauigkeit über zehn identische Doppelstation-Nullpunkt-Grundplatten.
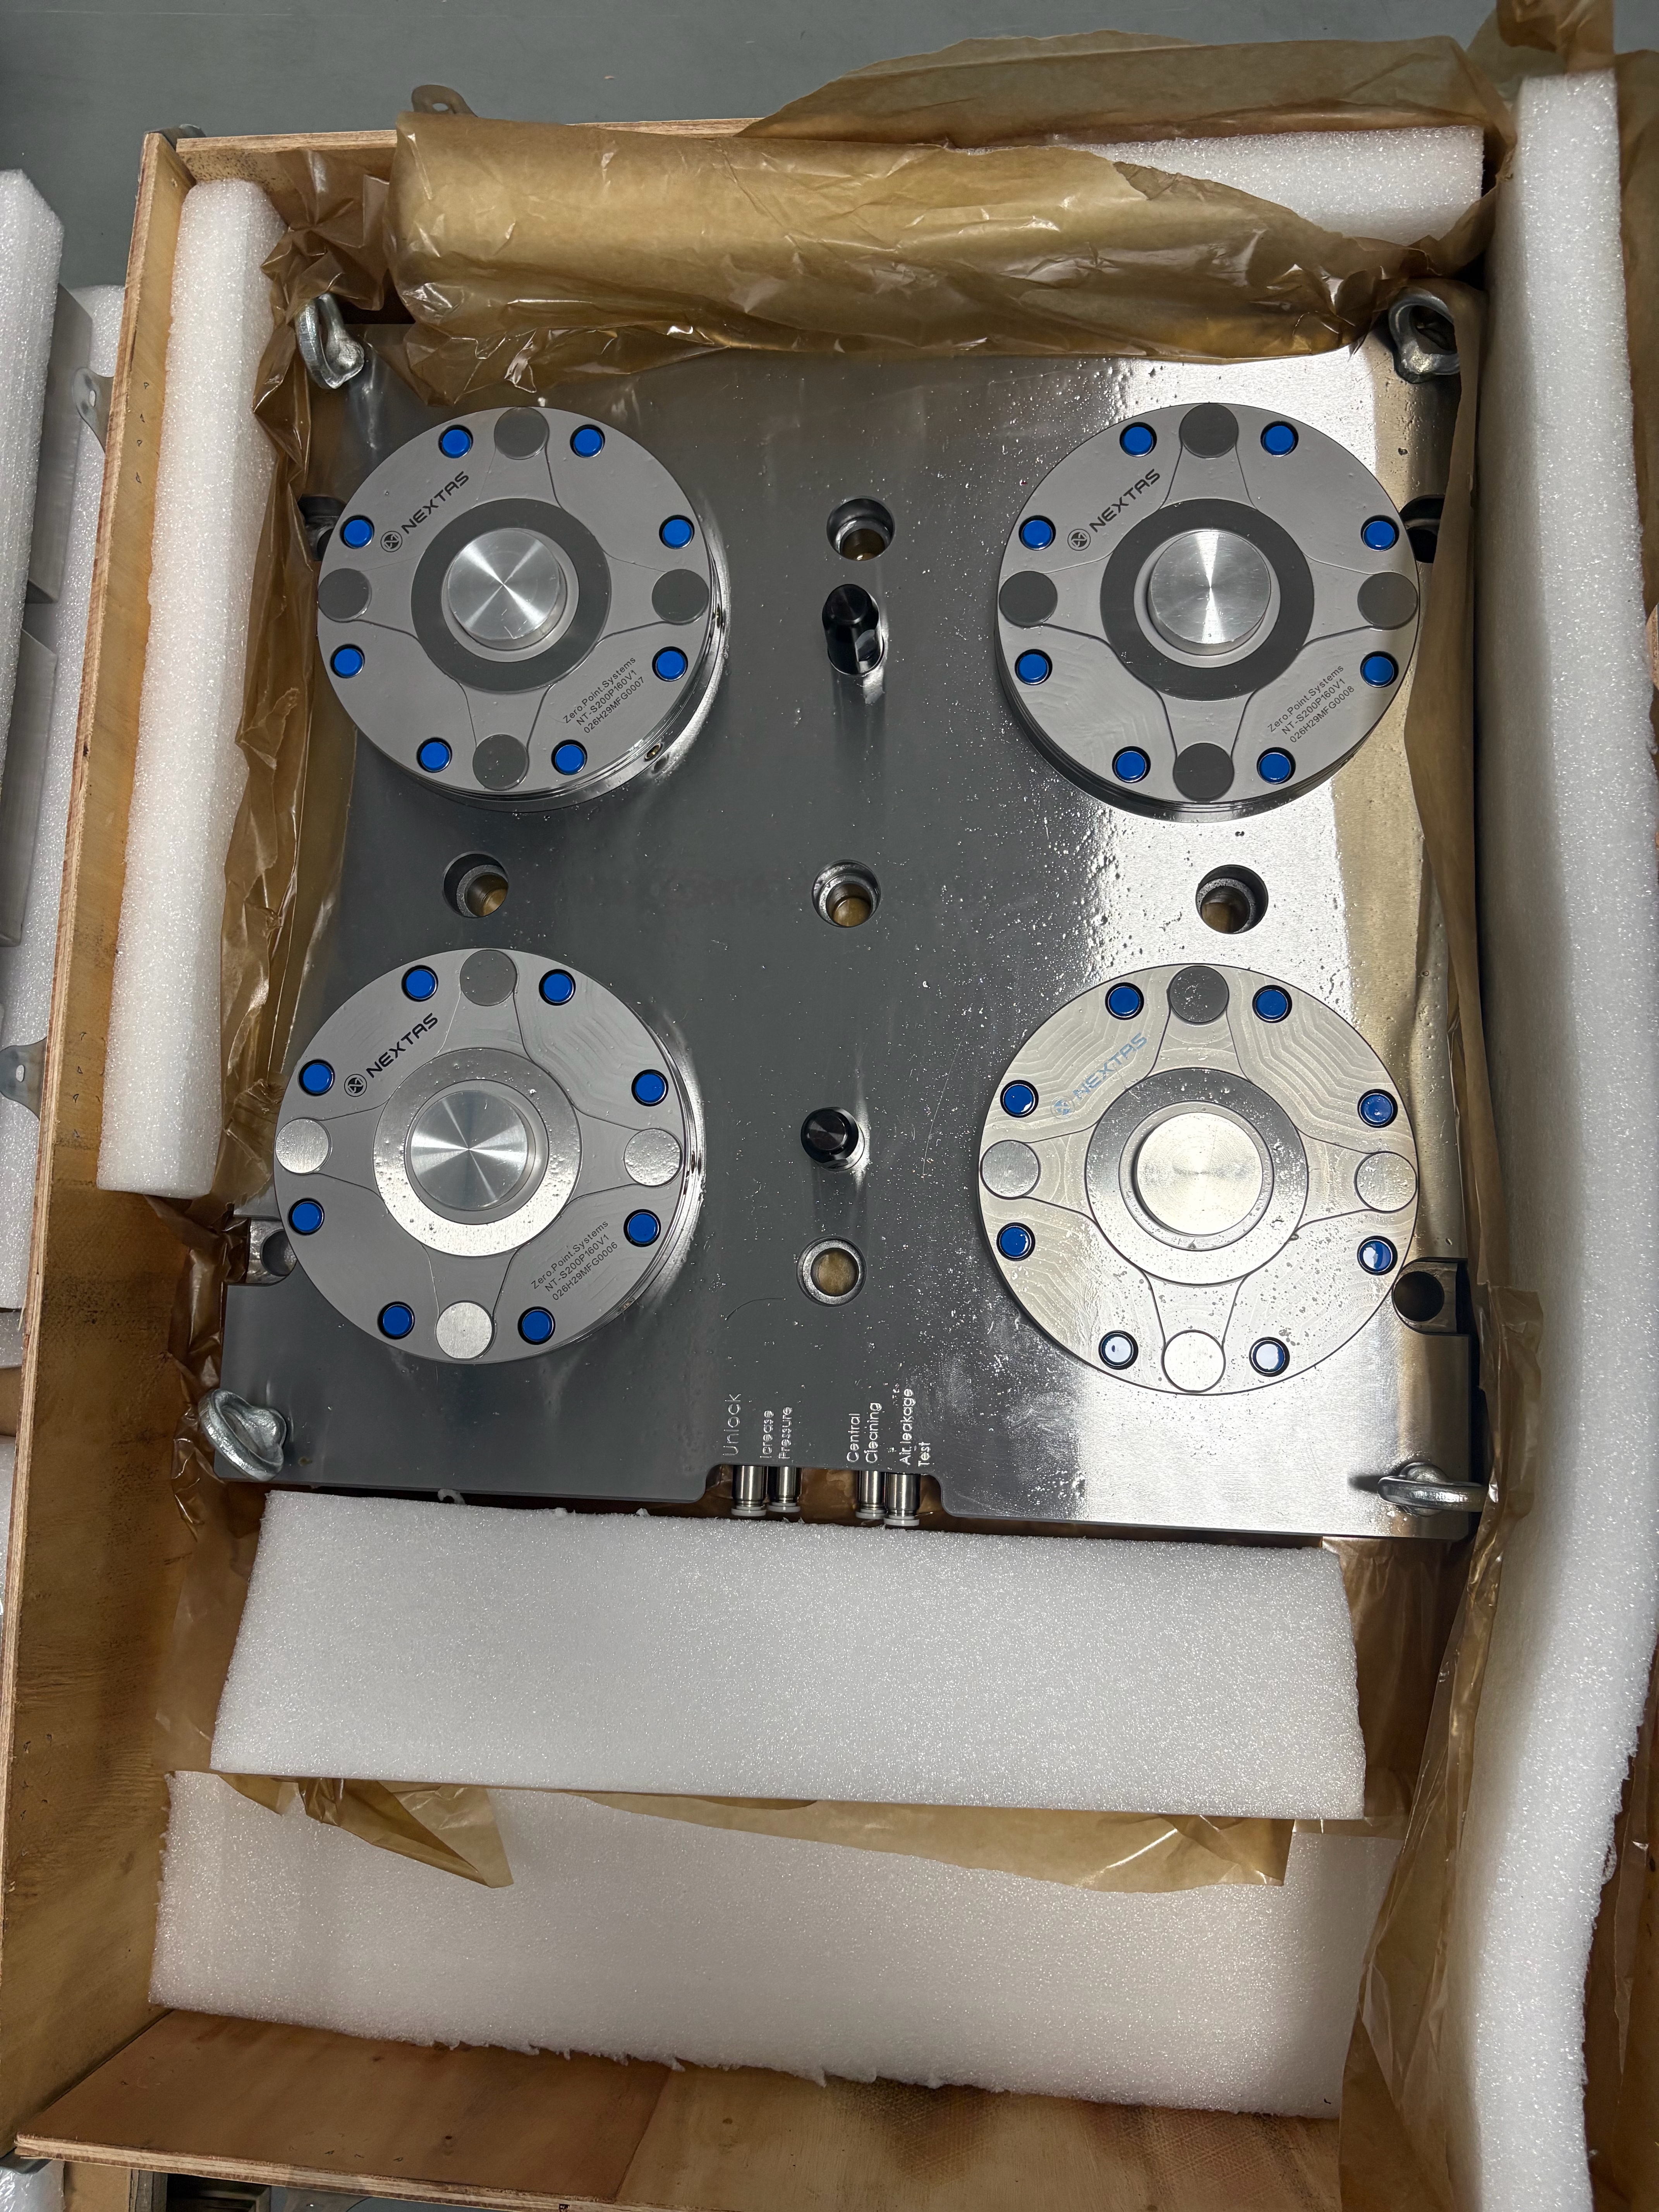
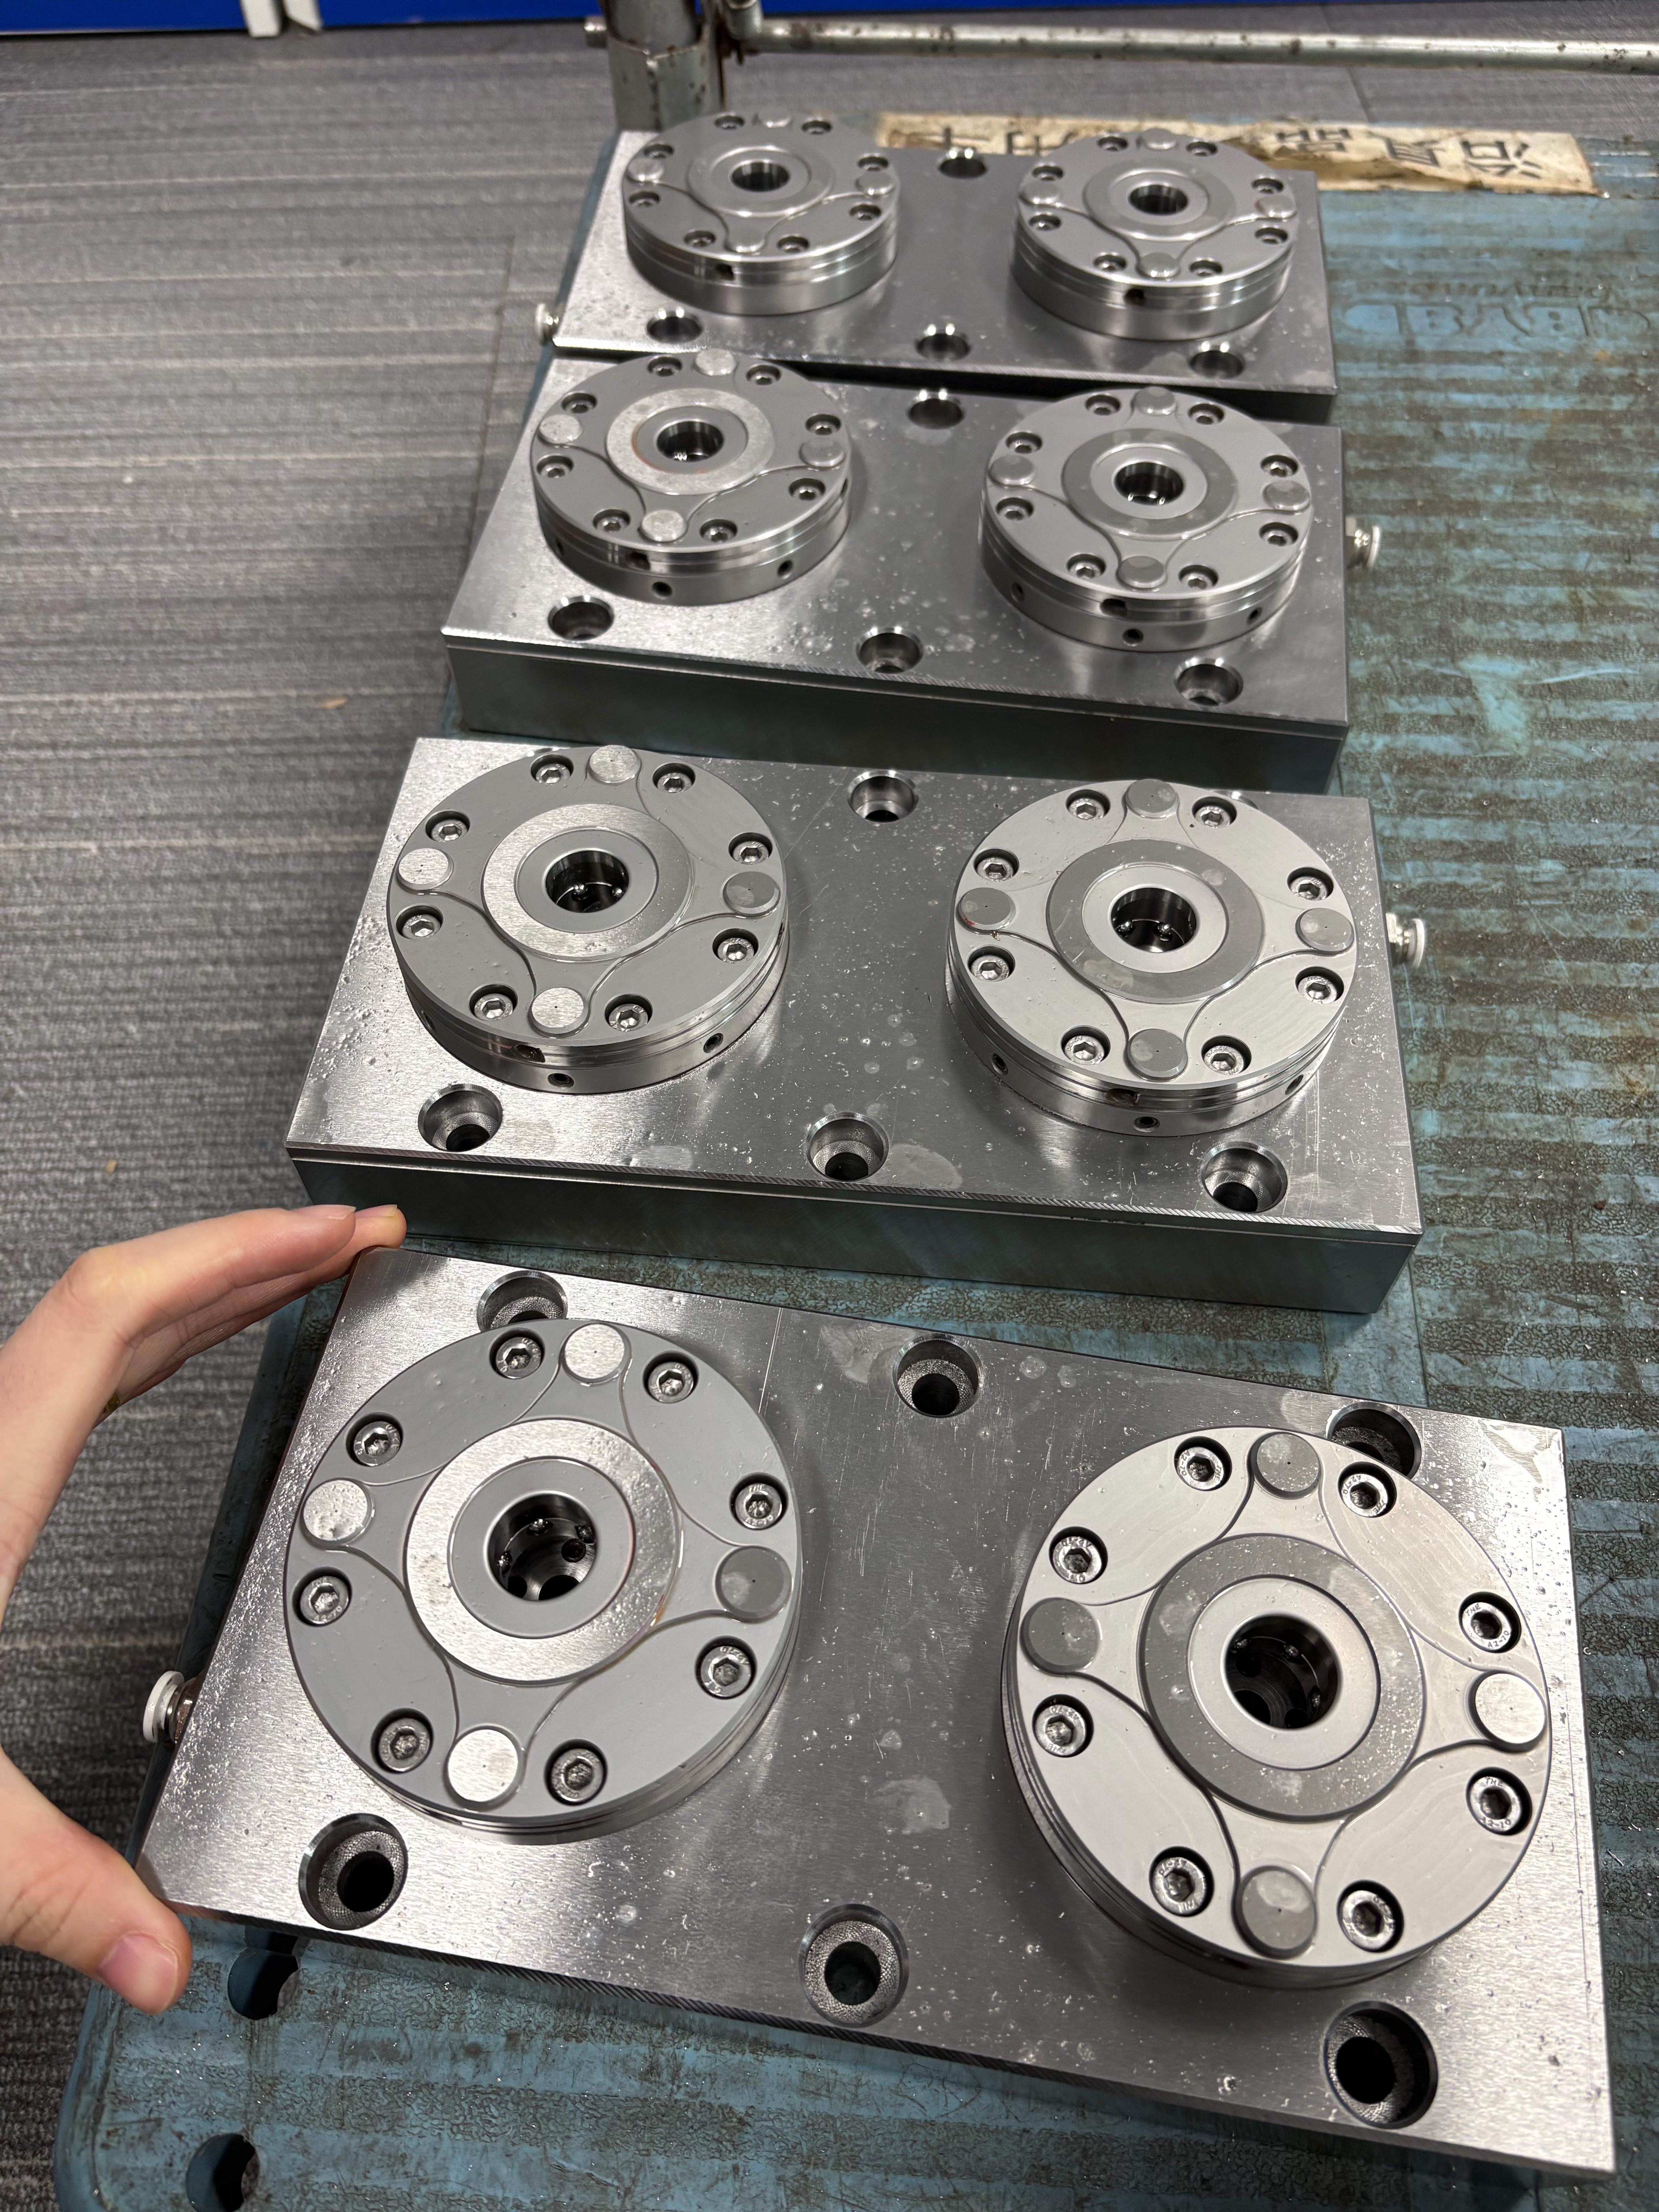
- Masseoptimierte Brückenarchitektur: Zwischen den beiden gehärteten Nullpunkt-Aufnahmen aus rostfreiem Stahl hat jede Grundplatte eine CNC-gefräste zentrale Gewichtsentlastungstasche und schräge Freistiche am Umfang. Diese Taschen entfernen parasitäres Totgewicht – entscheidend für den Schutz von Rundantrieben der 4. Achse und schnellen X/Y-Linearführungen – ohne die Torsionssteifigkeit unter schweren Schruppschnitten aufzugeben.
- Pneumatische Betätigung über eine Leitung: Jede Doppelstation-Grundplatte ist intern auf einen einzigen seitlichen Push-to-connect-Luftanschluss verblockt. Die Bediener schließen eine Druckluftpistole (oder die M-Code-Luftleitung der Maschine) an, um beide Aufnahmen gleichzeitig zu lösen. Das löst Auto-Lift und die integrierte Luftblas-Reinigung aus, die feine Späne von den kegeligen Sitzflächen entfernt. Sobald die Luft getrennt wird, hält der mechanische, federgetriebene Selbsthemm-Mechanismus die volle Haltekraft, ohne nachlaufende Schläuche.
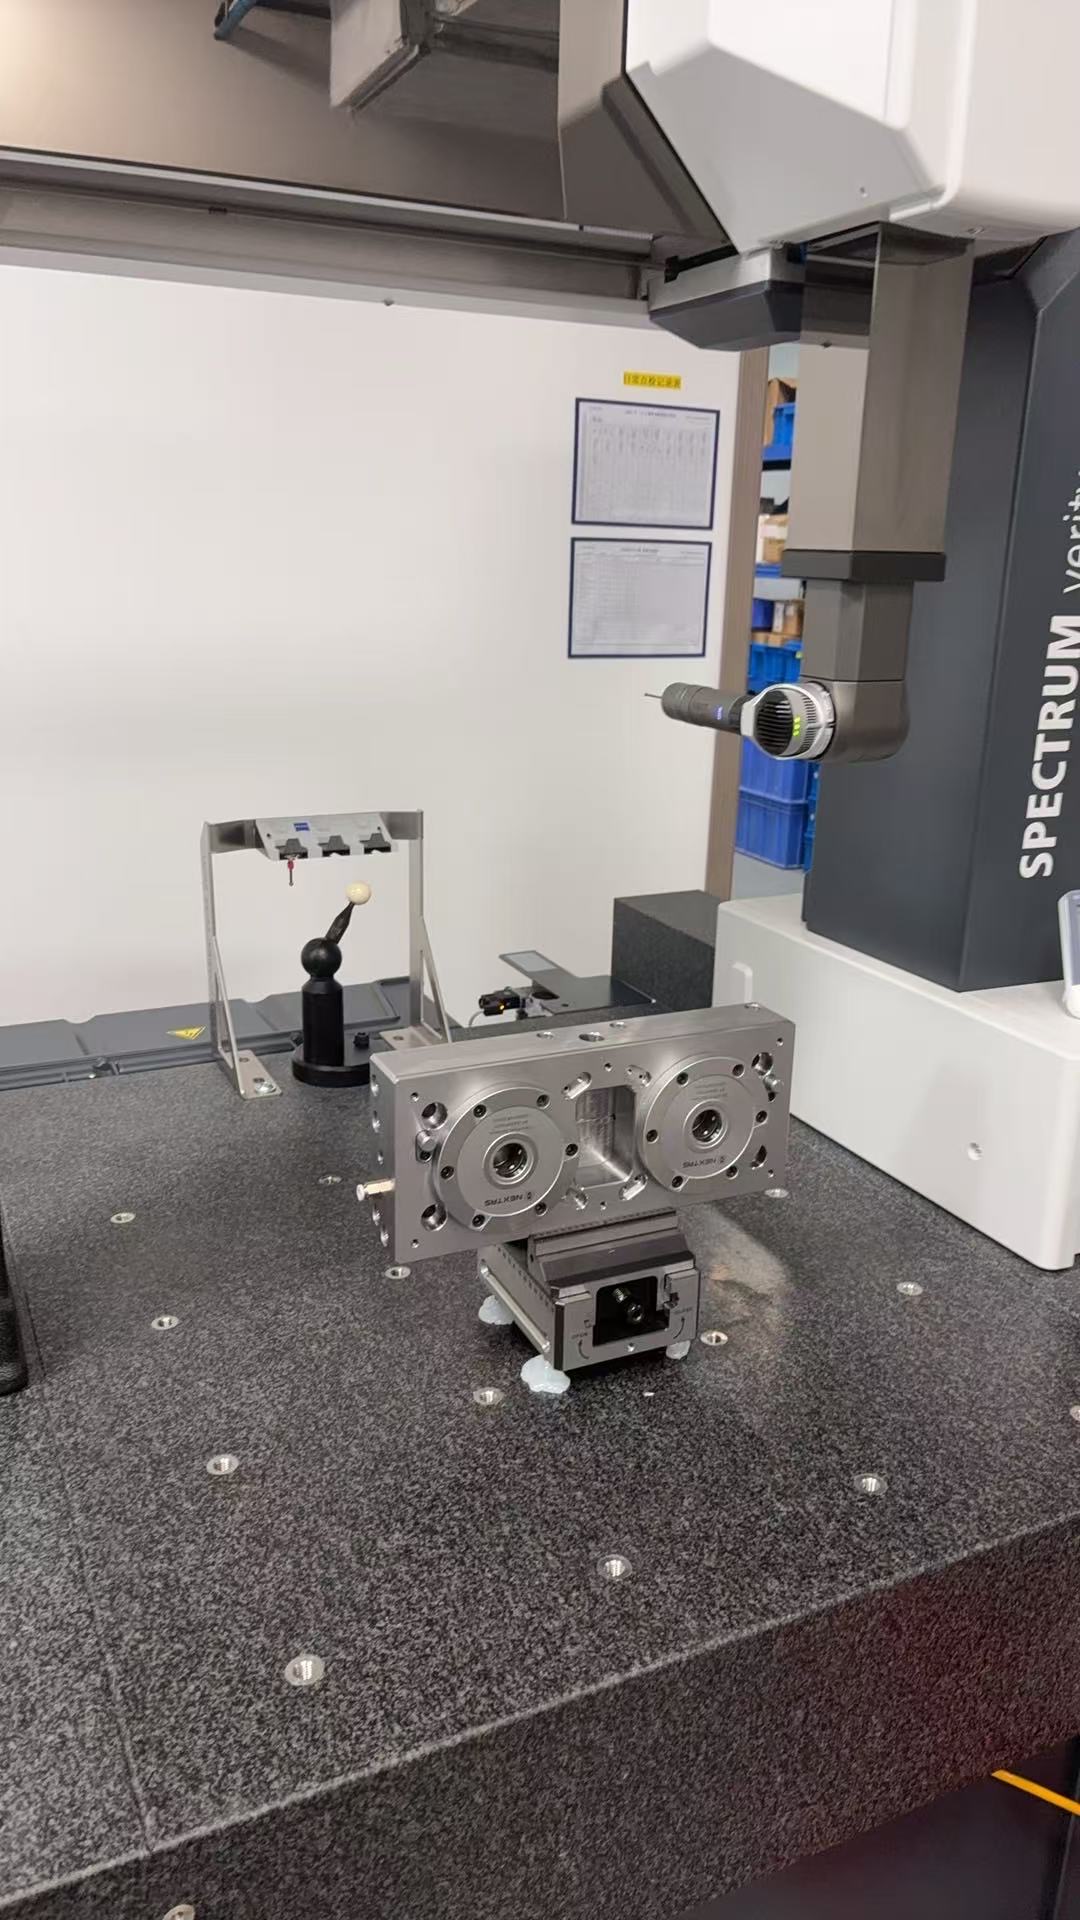
- CMM-geprüfte Ist-Position (das Geheimnis der Austauschbarkeit): Wiederholgenauigkeit an einer einzelnen Aufnahme ist das eine; den Mittenabstand über zehn getrennte Platten zu treffen, das andere. Bevor sie das NEXTAS-Werk verließ, wurde jede montierte Doppelstation-Grundplatte auf einer SPECTRUM-Koordinatenmessmaschine (CMM) aufgenommen (bei der Prüfung interessanterweise von einem NEXTAS-Zentrischspanner gehalten). Die CMM prüfte, dass Teilung von Bohrung zu Bohrung, Koplanarität der Z-Höhe und Konzentrizität des Aufnahmekegels die Toleranzen der Stammzeichnung bis in den Mikrometerbereich trafen.
Wirkung in der Fertigung: Eine echte „One Datum Strategy“ im Maßstab der Werkstatt
Nachdem alle zehn NEXTAS-Doppelstation-Platten in der VMC-Flotte des Betriebs installiert waren, verschwand die Grenze zwischen den Maschinen:
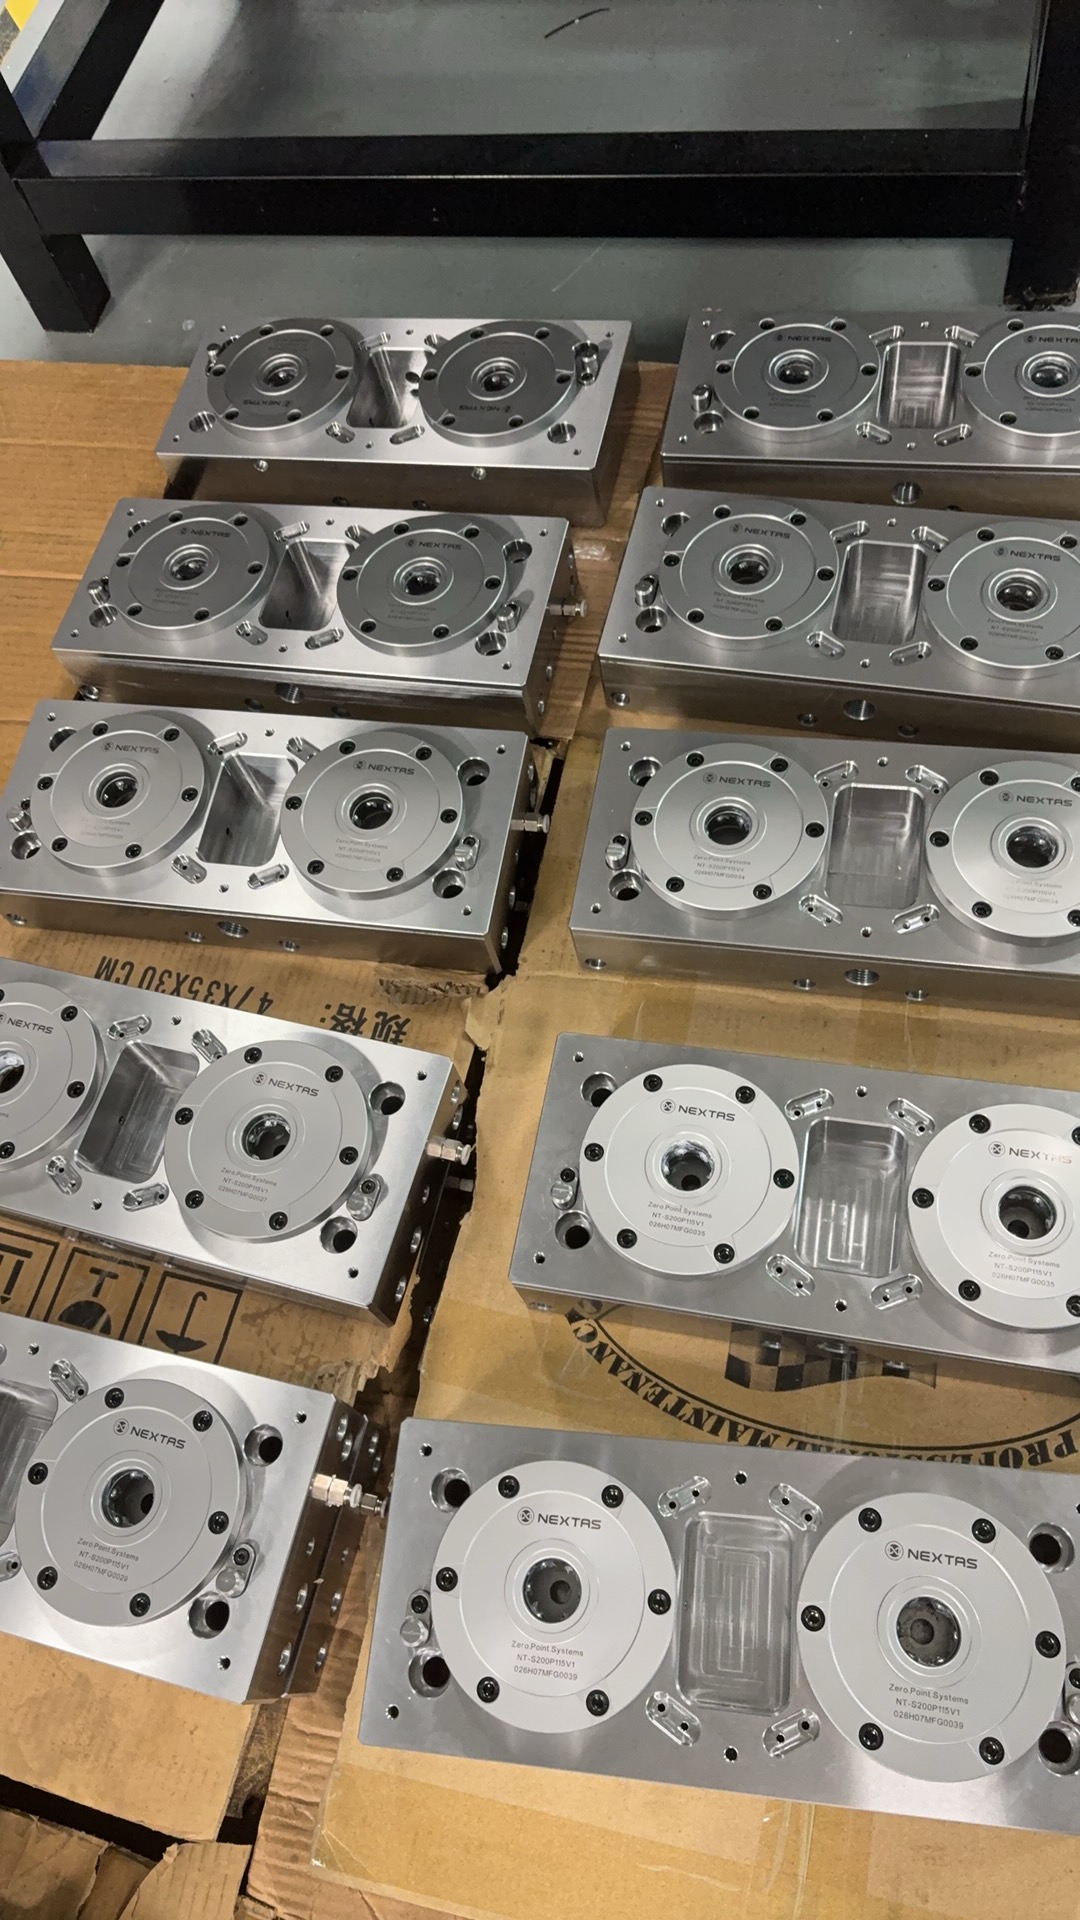
- Maschinenwechsel in unter 90 Sekunden: Jede palettierte Vorrichtung, jede kundenspezifische Hydraulikvorrichtung oder ein Paar NEXTAS-Zentrischspanner kann jetzt von Maschine 1 abgehoben und direkt auf Maschine 8 gesetzt werden, mit einer Wiederholpositioniergenauigkeit von < 0.003 mm. Die Bediener laden das Programm und drücken Cycle Start – ohne Messuhr.
- Flexibler Doppelstation-Ablauf: Der Fußabdruck mit zwei Aufnahmen trägt zwei Produktionsarten. Für kleine prismatische Teile hält jede Station einen einzelnen 5-Achs-Zentrischspanner für gleichzeitige OP10/OP20-Bearbeitung. Für größere Gehäuse der Luftfahrt oder Fluidtechnik überbrückt eine einzelne große Vorrichtungsplatte beide NT-S200P160V1-Aufnahmen und sperrt mit einem Zylinderstift und einem Rautenstift die Drehung um X, während sie die Abzugskraft verdoppelt.
- Keine ungeplante Spindelstillstandszeit: Rüstwagen außerhalb der Maschine versorgen jetzt die ganze Zelle aus zehn Maschinen. Während die Spindeln Späne schneiden, bauen Einrichter die nächsten Aufträge offline vor und richten sie vor. So steigt die Spindelauslastung über 85 %.