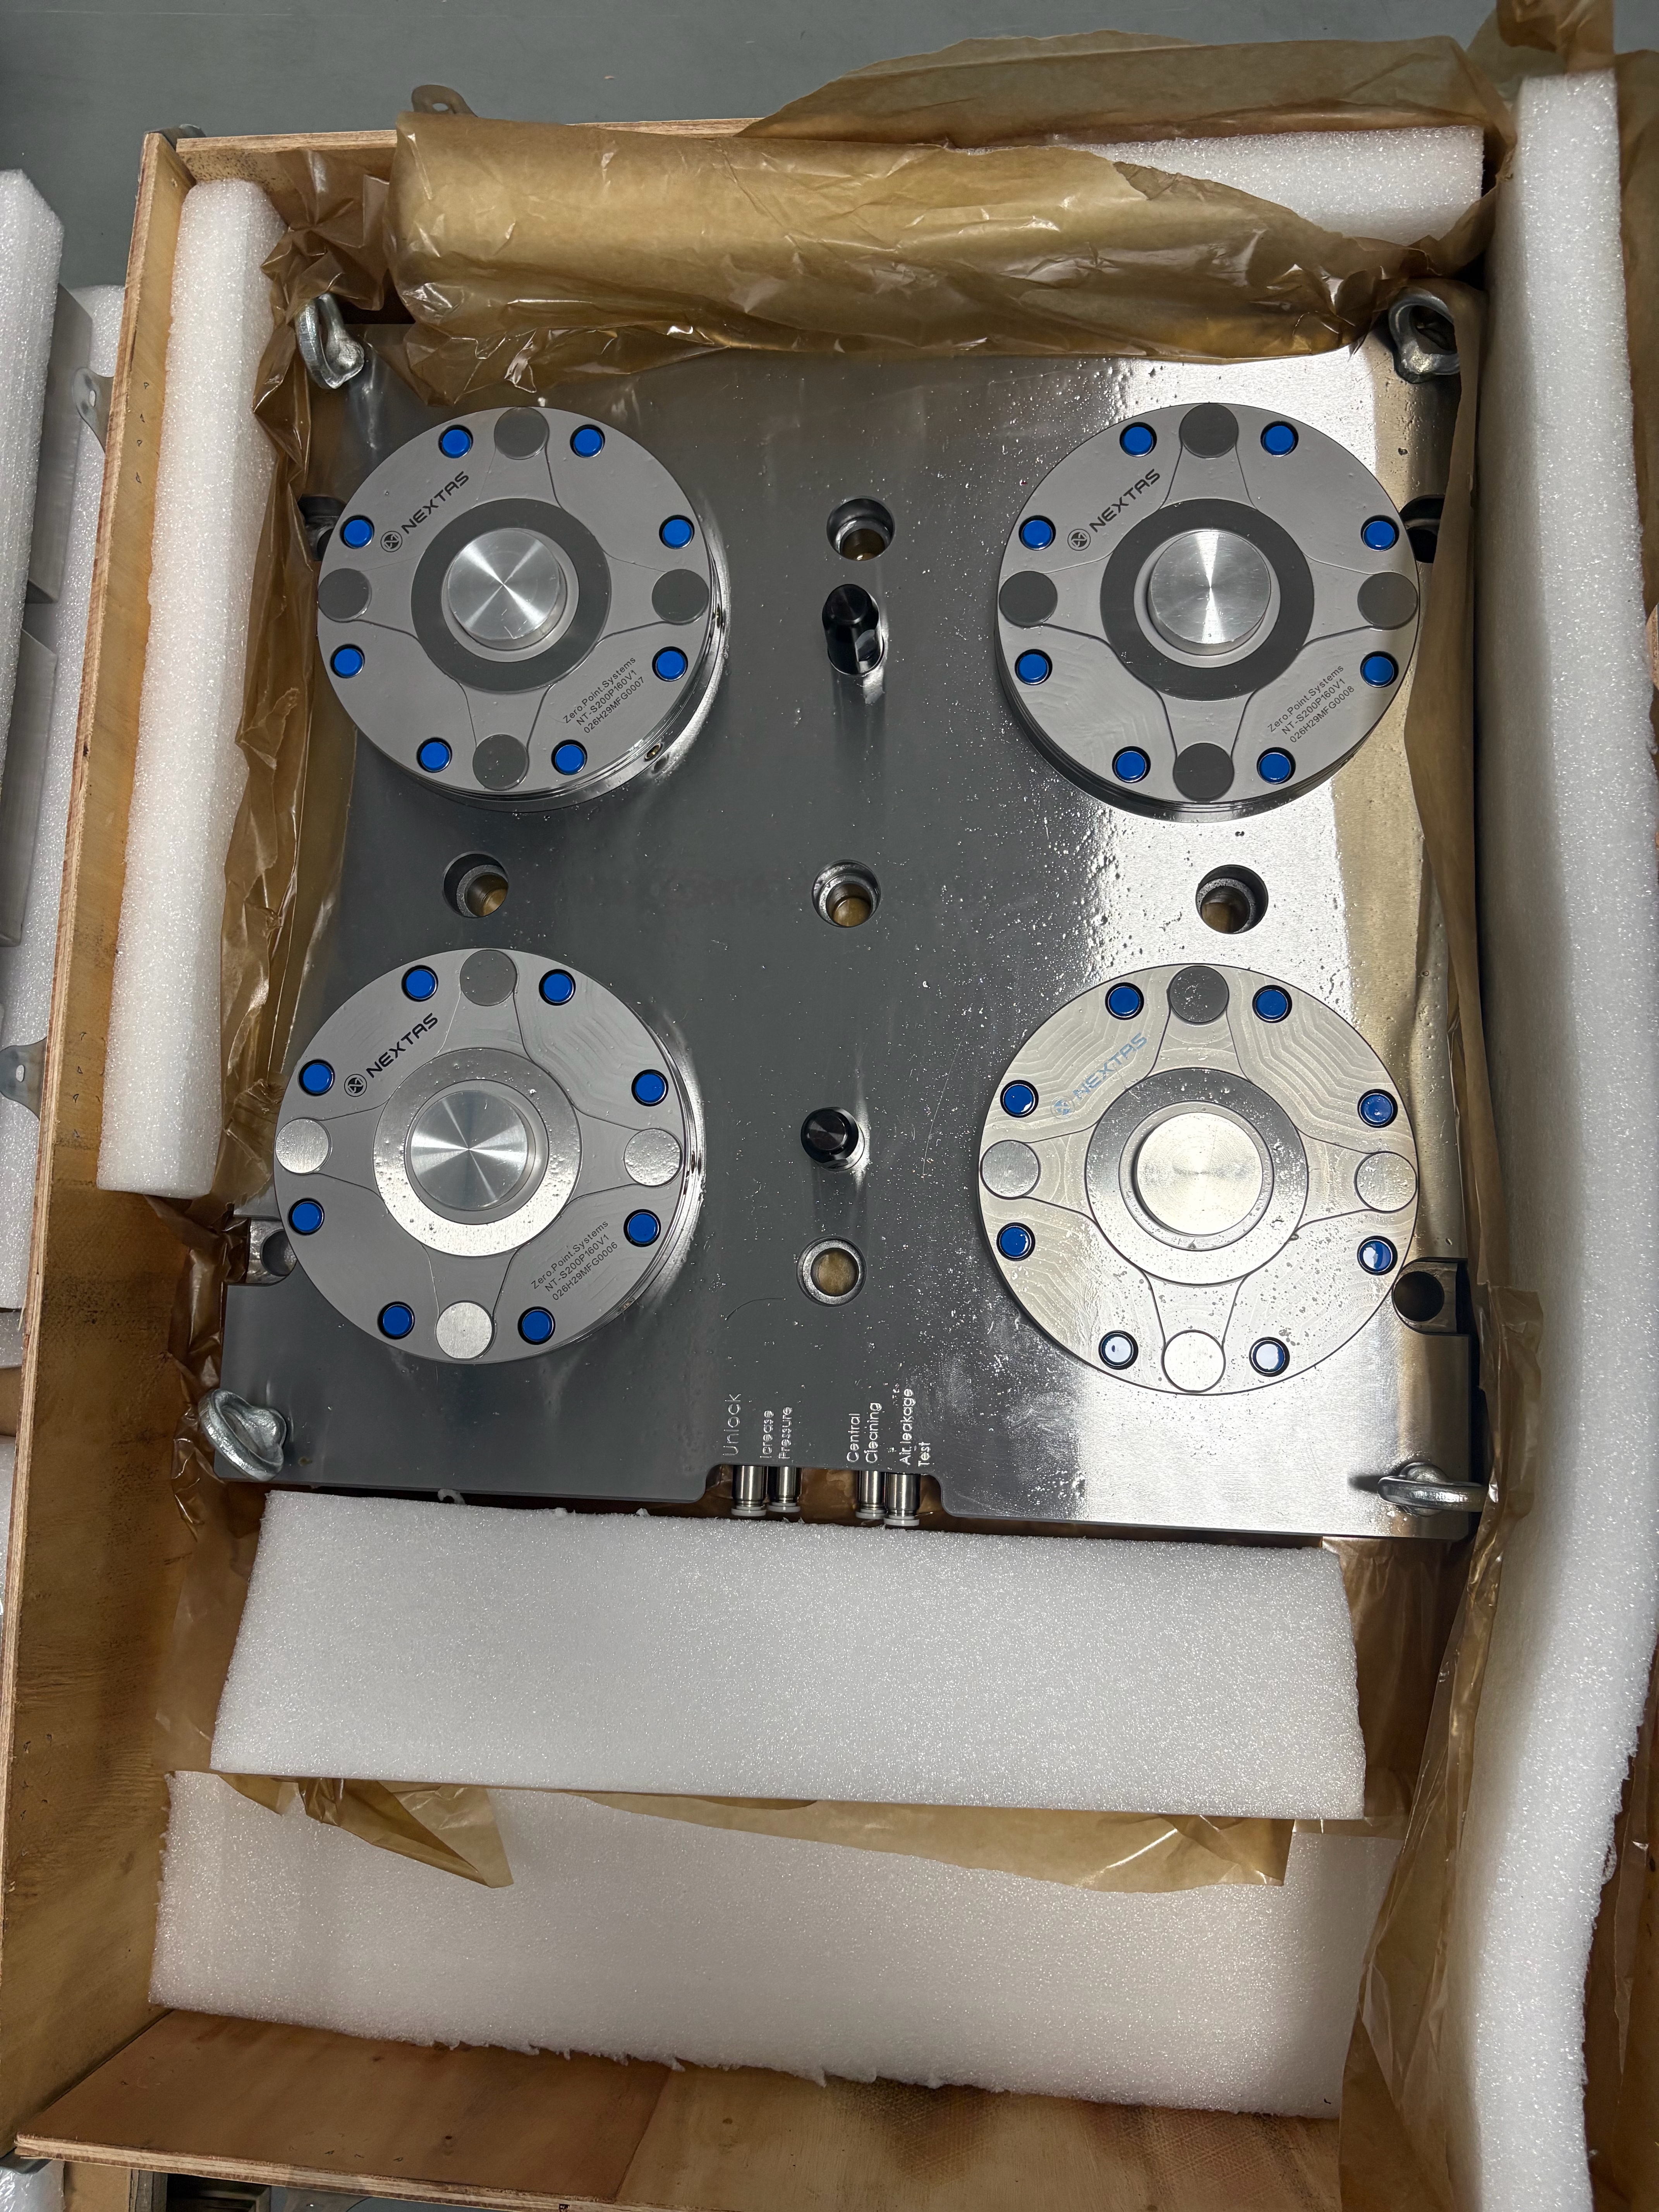
Wąskie gardło: ukryty koszt mocowań „właściwych dla maszyny”
Dla wielu rosnących precyzyjnych producentów kontraktowych zakup jednej płyty mocowania w punkcie zerowym rozwiązuje lokalne wąskie gardło na jednej maszynie. Przejście od przykręcanych rowków teowych do szybko wymiennych trzpieni na flagowym VMC 4-osiowym jest łatwym zyskiem. Znacznie większy problem planowania pojawia się jednak, gdy zakład w szczycie produkcji próbuje przenieść pilne zlecenie z maszyny A na maszynę B.
Nawet gdy dwa pionowe centra obróbkowe mają tę samą markę i ten sam model, tradycyjne mocowania śrubowe — albo źle tolerowane płyty pośrednie z rynku wtórnego — zmuszają operatorów, by traktować każdą maszynę jak wyspę. Przeniesienie pary imadeł samocentrujących albo dedykowanego oprzyrządowania kolektora na wolne wrzeciono zwykle wymaga odkręcenia podstawy, omiecenia osi X czujnikiem zegarowym i ponownego zbazowania offsetów X, Y i Z. Gorzej: montaż płyt dwustanowiskowych na indeksatorach obrotowych 4. osi albo na zwartych szybkich centrach gwintujących (takich jak platformy Brother Speedio lub Fanuc Robodrill) sprawia, że nadmiar masy oprzyrządowania zjada nośność stołu i spowalnia szybkie indeksowanie.
Rozwiązanie inżynierskie: podpłyty dwustanowiskowe z kieszeniami precyzyjnymi
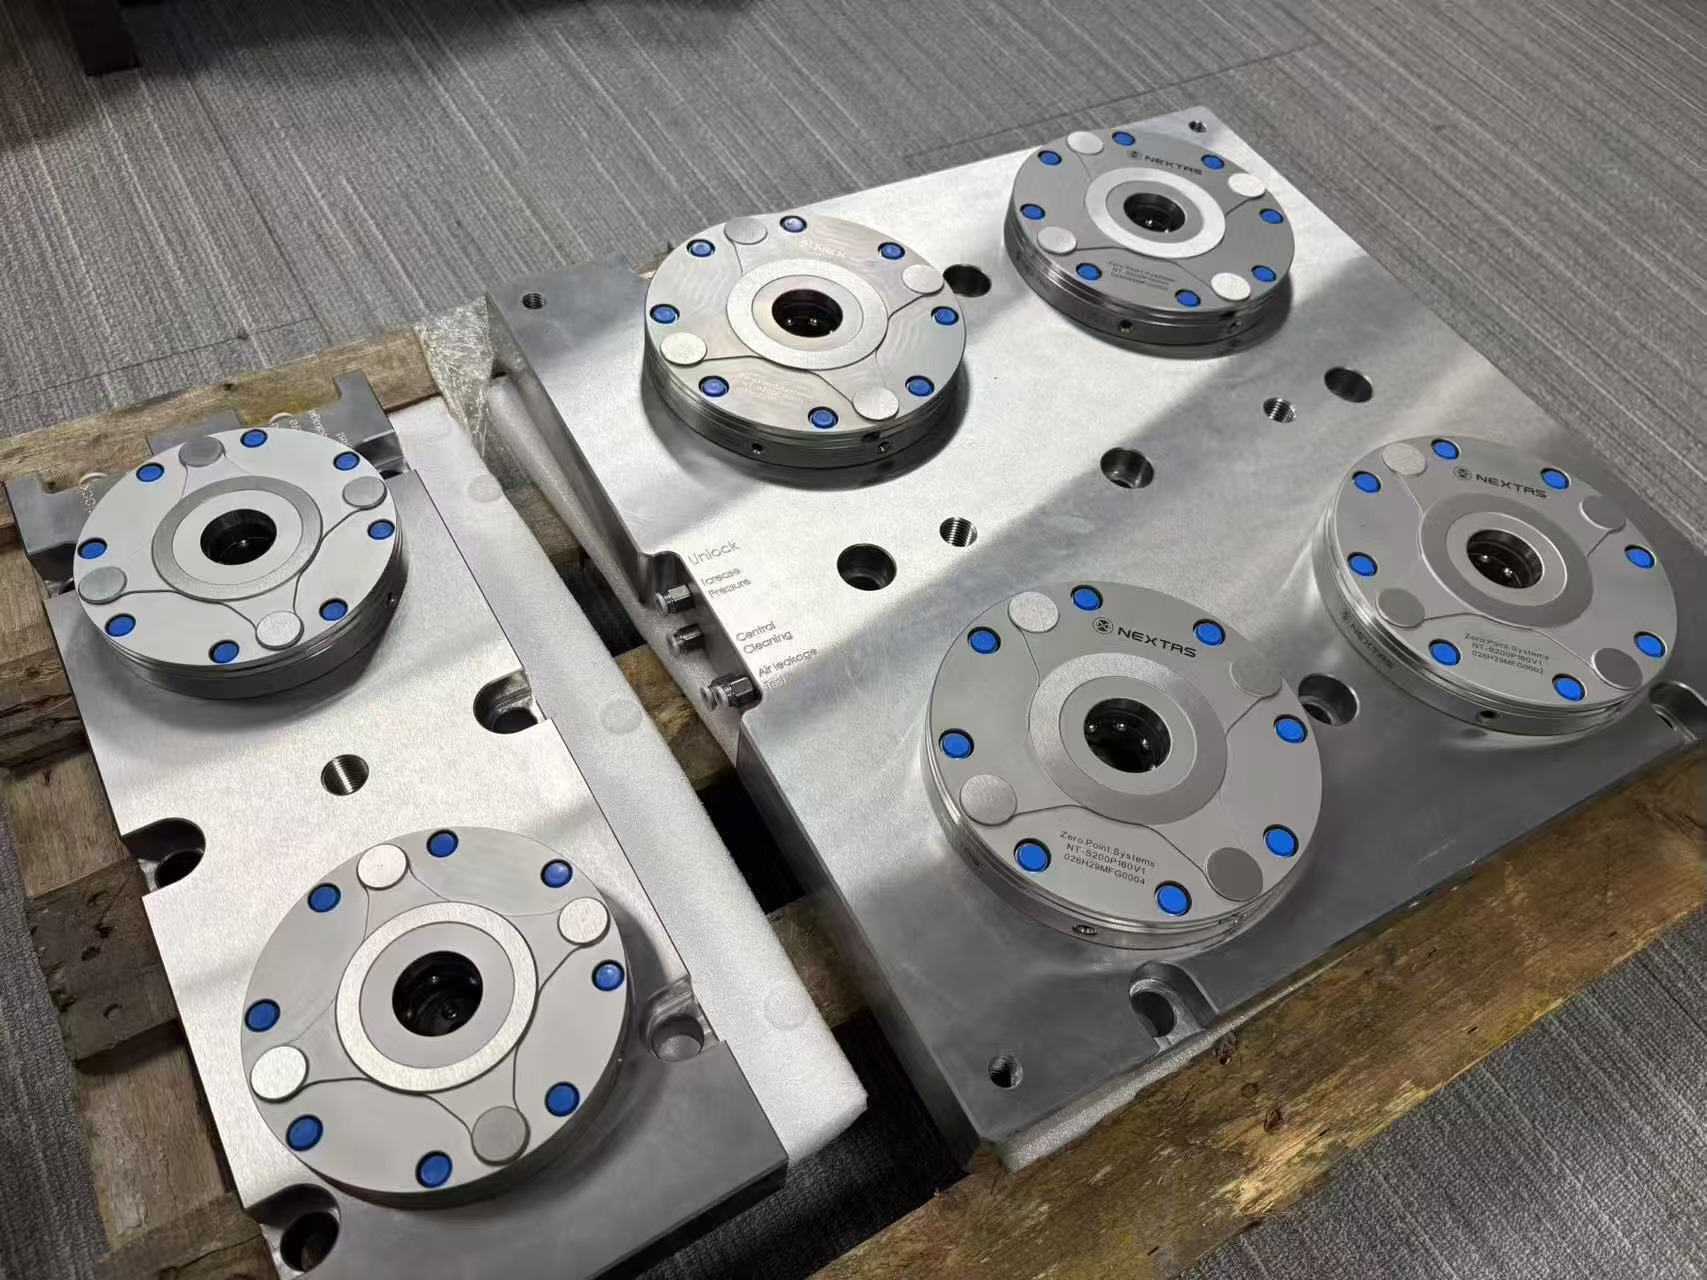
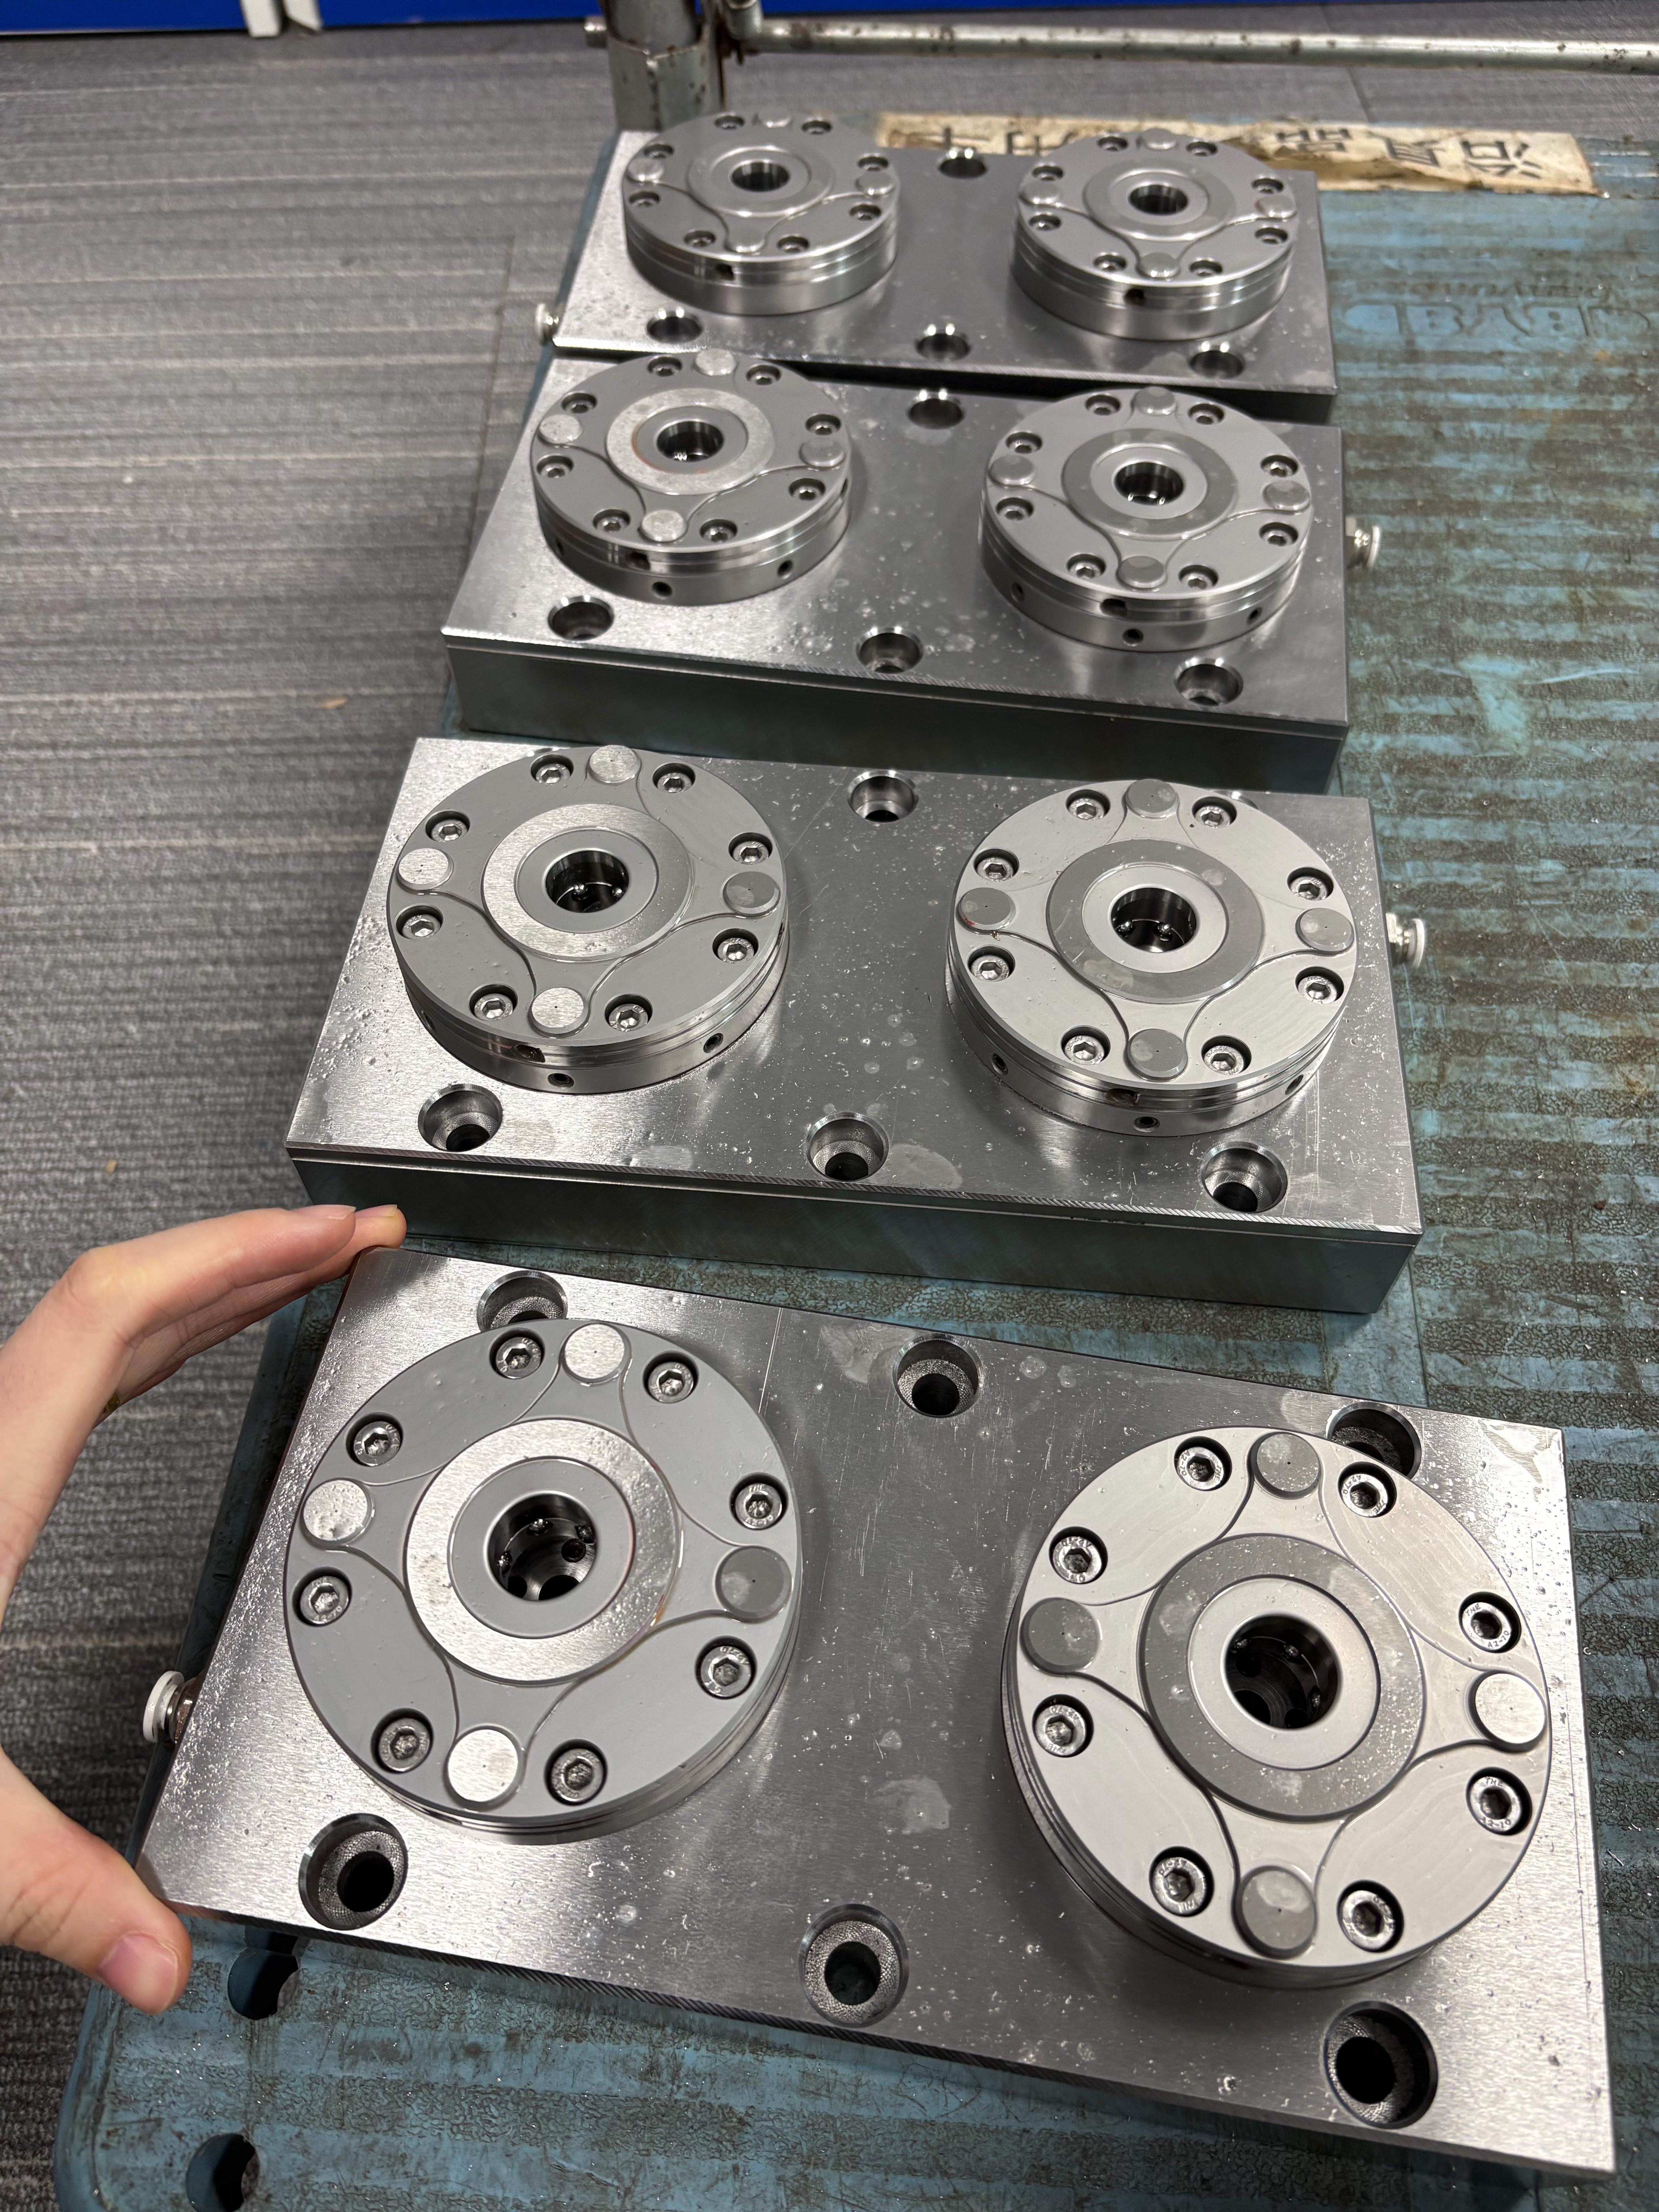
Aby uzyskać prawdziwe przekazywanie zadań w trybie podłącz i pracuj w całym dziale frezowania, zespół inżynierii wytwarzania klienta potrzebował czegoś więcej niż siły mocowania. Potrzebował wymiennej dokładności geometrycznej na dziesięciu identycznych podstawach punktu zerowego o dwóch stanowiskach.
- Architektura mostu zoptymalizowana masowo: między dwoma hartowanymi gniazdami punktu zerowego ze stali nierdzewnej każda płyta bazowa ma wyfrezowaną CNC środkową kieszeń odciążającą i skośne podcięcia na obwodzie. To kieszeniowanie zabiera pasożytniczą masę martwą — ważne dla ochrony napędów obrotowych 4. osi i szybkich prowadnic liniowych X/Y — bez utraty sztywności skrętnej przy ciężkim zgrubnym skrawaniu.
- Napęd pneumatyczny jedną linią: każda podstawa dwustanowiskowa jest wewnętrznie rozdzielona do jednego bocznego przyłącza powietrza push-to-connect. Operatorzy podłączają pistolet powietrza warsztatowego (albo linię powietrza kodu M maszyny), aby zwolnić oba gniazda jednocześnie, co wyzwala auto-lift i zintegrowane przedmuchanie, usuwające drobne wióry ze stożkowych powierzchni osadzenia. Po odłączeniu powietrza mechaniczny, sprężynowy mechanizm samoblokujący utrzymuje pełną siłę trzymania, bez zwisających węży.
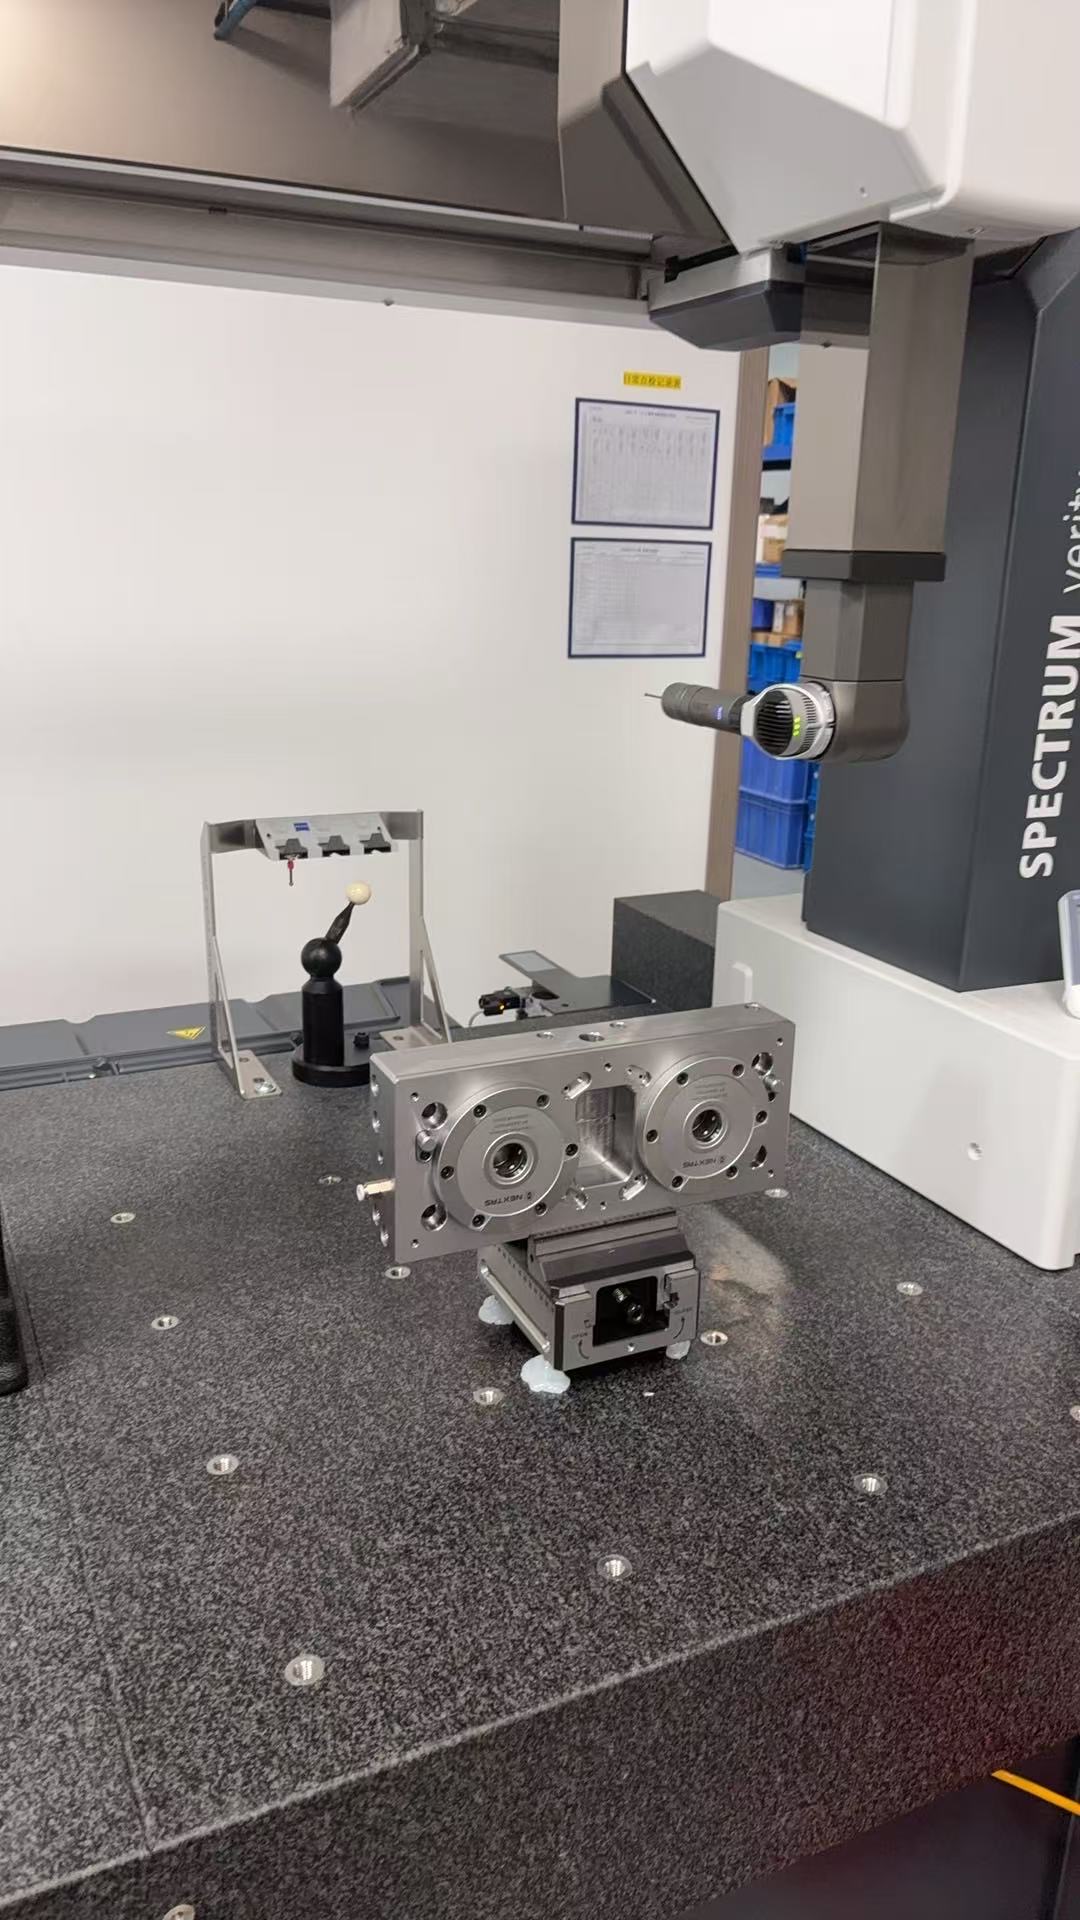
- Położenie rzeczywiste sprawdzone na CMM (sekret wymienności): powtarzalność na jednym gnieździe to jedno; trafienie rozstawu osi na dziesięciu osobnych płytach to drugie. Zanim opuściła zakład NEXTAS, każda zmontowana podstawa dwustanowiskowa została zamocowana na współrzędnościowej maszynie pomiarowej SPECTRUM (CMM) (podczas kontroli, co ciekawe, trzymana przez imadło samocentrujące NEXTAS). CMM potwierdziło, że podziałka otwór–otwór, współpłaszczyznowość wysokości Z i współosiowość stożka gniazda mieściły się w tolerancjach rysunku wzorcowego do poziomu mikrona.
Efekt na hali: prawdziwa „One Datum Strategy” w skali
Gdy wszystkie dziesięć płyt dwustanowiskowych NEXTAS stanęło na flocie VMC zakładu, bariera między maszynami zniknęła:
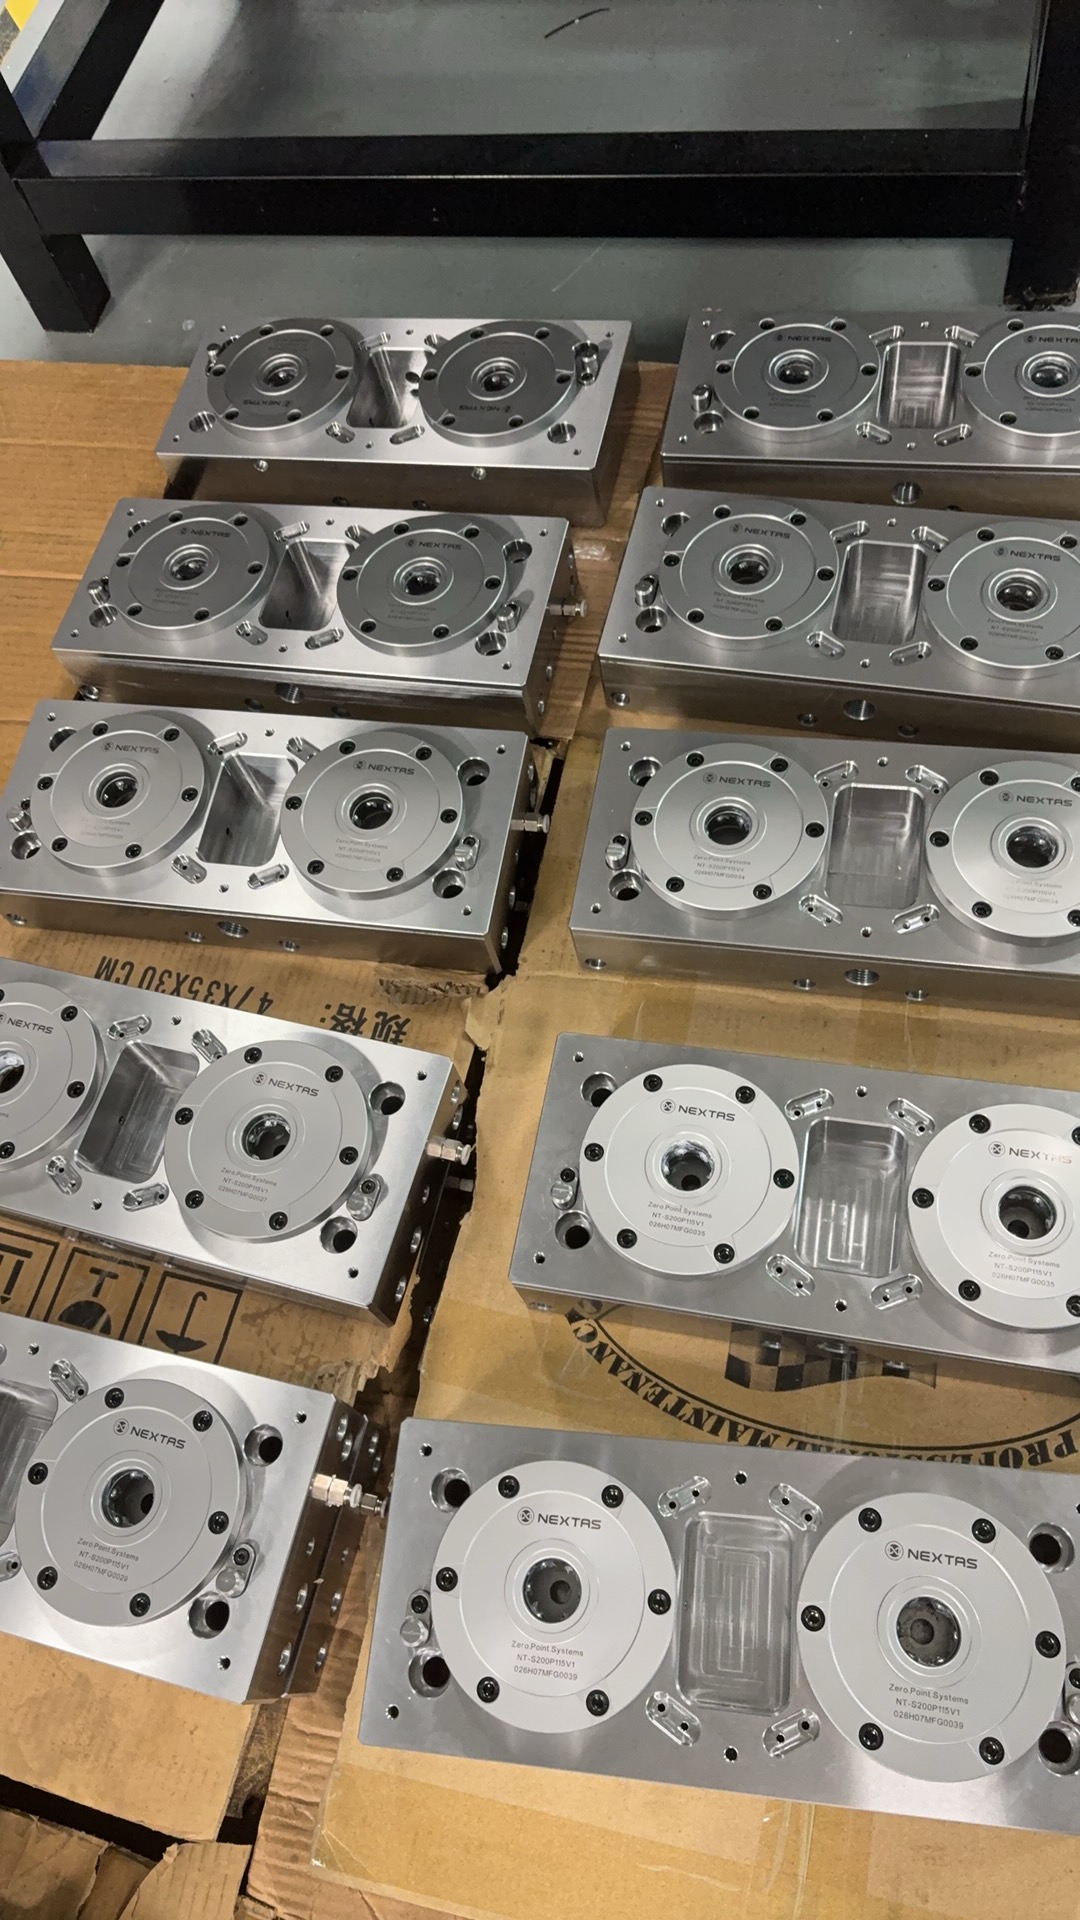
- Transfery między maszynami poniżej 90 sekund: każde oprzyrządowanie na palecie, każdy specjalny przyrząd hydrauliczny albo para imadeł samocentrujących NEXTAS może teraz zejść z maszyny 1 i wejść bezpośrednio na maszynę 8 z powtarzalnością pozycjonowania < 0.003 mm. Operatorzy wczytują program i naciskają Cycle Start — bez omiatania czujnikiem.
- Elastyczny przebieg dwustanowiskowy: ślad dwóch gniazd obsługuje dwa tryby produkcji. Przy małych częściach pryzmatycznych każde stanowisko trzyma pojedyncze imadło samocentrujące 5-osiowe do jednoczesnej obróbki OP10/OP20. Przy większych korpusach lotniczych lub hydrauliki siłowej jedna duża płyta oprzyrządowania mostkuje oba gniazda NT-S200P160V1, kołkiem walcowym i kołkiem rombowym blokując obrót w osi X i podwajając siłę dociągu.
- Zero nieplanowanego postoju wrzeciona: wózki przygotowania poza maszyną zasilają teraz całą komórkę dziesięciu maszyn. Gdy wrzeciona skrawają wiór, ustawiacze składają i bazują kolejne zlecenia poza maszyną, podnosząc wykorzystanie wrzeciona powyżej 85%.