El cuello de botella: el coste oculto de los amarres «específicos de cada máquina»
Para muchos fabricantes por contrato de precisión en crecimiento, comprar una sola placa de amarre de punto cero resuelve un cuello de botella local en una sola máquina. Pasar de ranuras en T atornilladas a tirantes de cambio rápido en un VMC de 4 ejes de referencia es una victoria fácil. Sin embargo, aparece un problema de planificación mucho mayor cuando un taller intenta mover un trabajo urgente de la máquina A a la máquina B en un pico de producción.
Aunque dos centros de mecanizado vertical compartan la misma marca y el mismo modelo, los amarres atornillados tradicionales —o las subplacas de recambio mal toleradas— obligan a los operarios a tratar cada máquina como una isla. Llevar un par de mordazas autocentrantes o un utillaje de colector dedicado a un husillo libre suele exigir desatornillar la base, barrer el eje X con un comparador y volver a palpar los decalajes de trabajo X, Y y Z. Peor aún: al montar placas de doble estación en indexadores rotativos de 4.º eje o en centros compactos de roscado de alta velocidad (como las plataformas Brother Speedio o Fanuc Robodrill), el exceso de masa del utillaje consume la capacidad de carga de la mesa y frena el indexado rápido.
La solución de ingeniería: subplacas de doble estación con cajeras de precisión
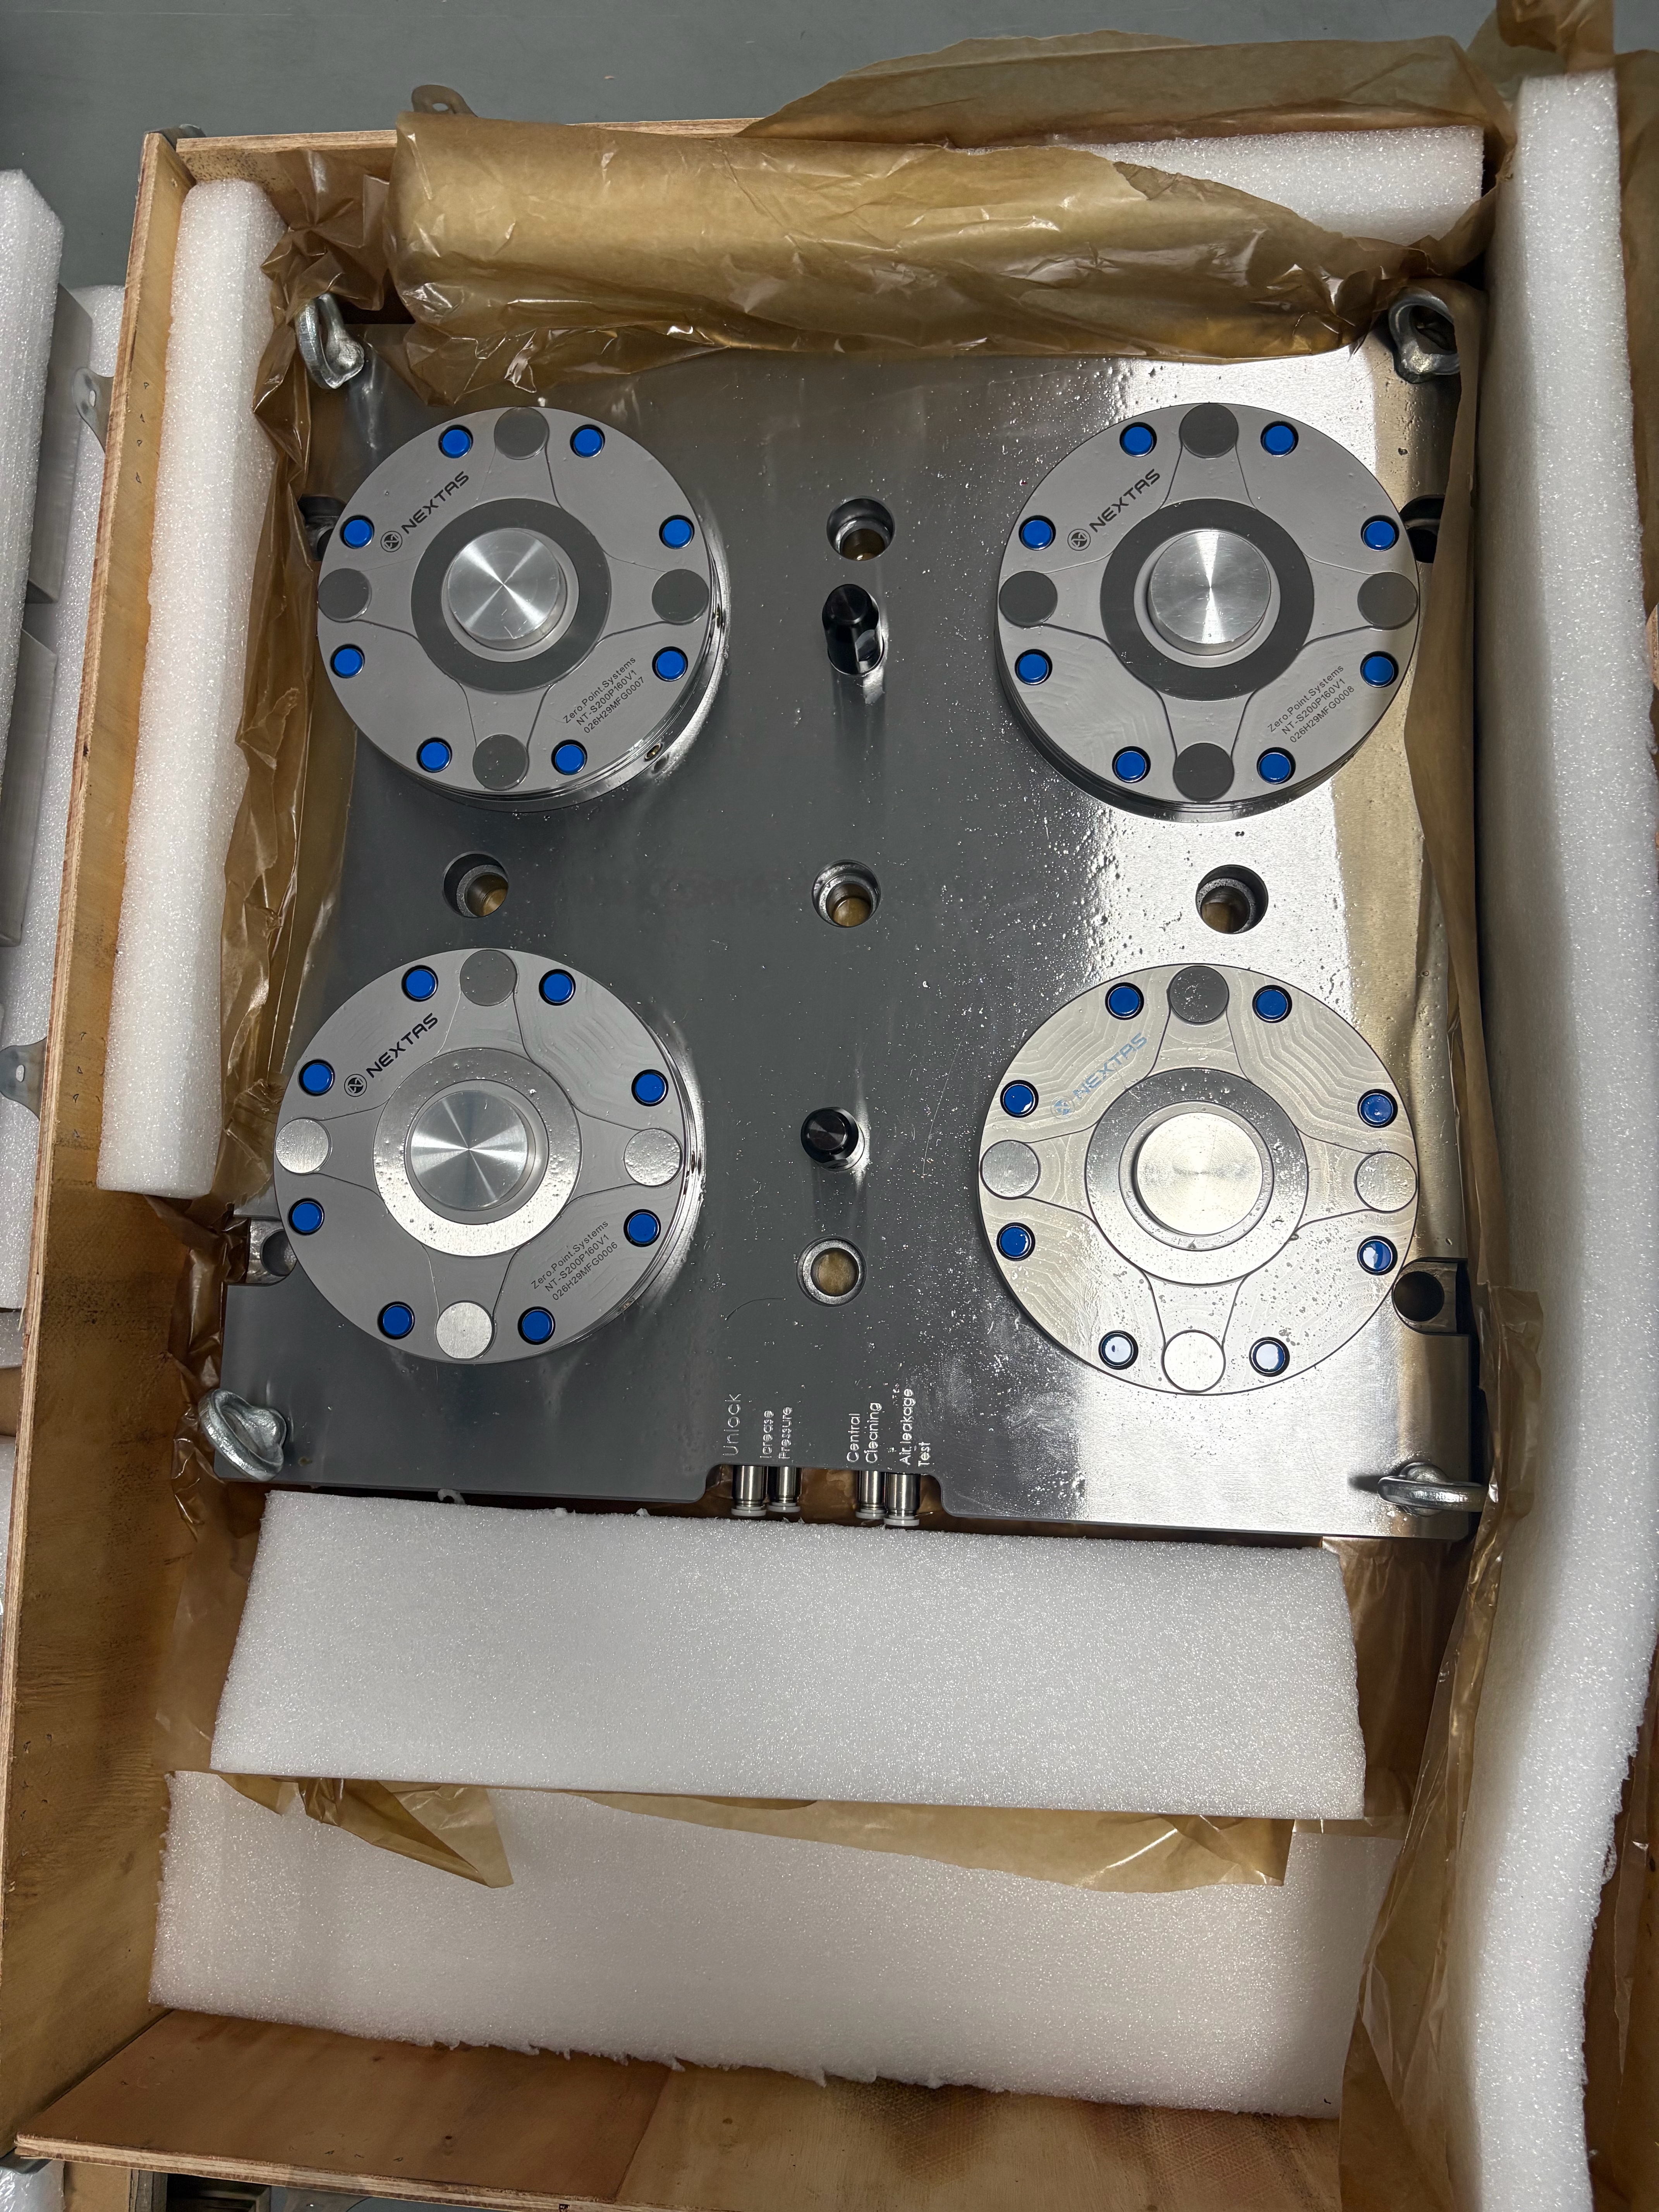
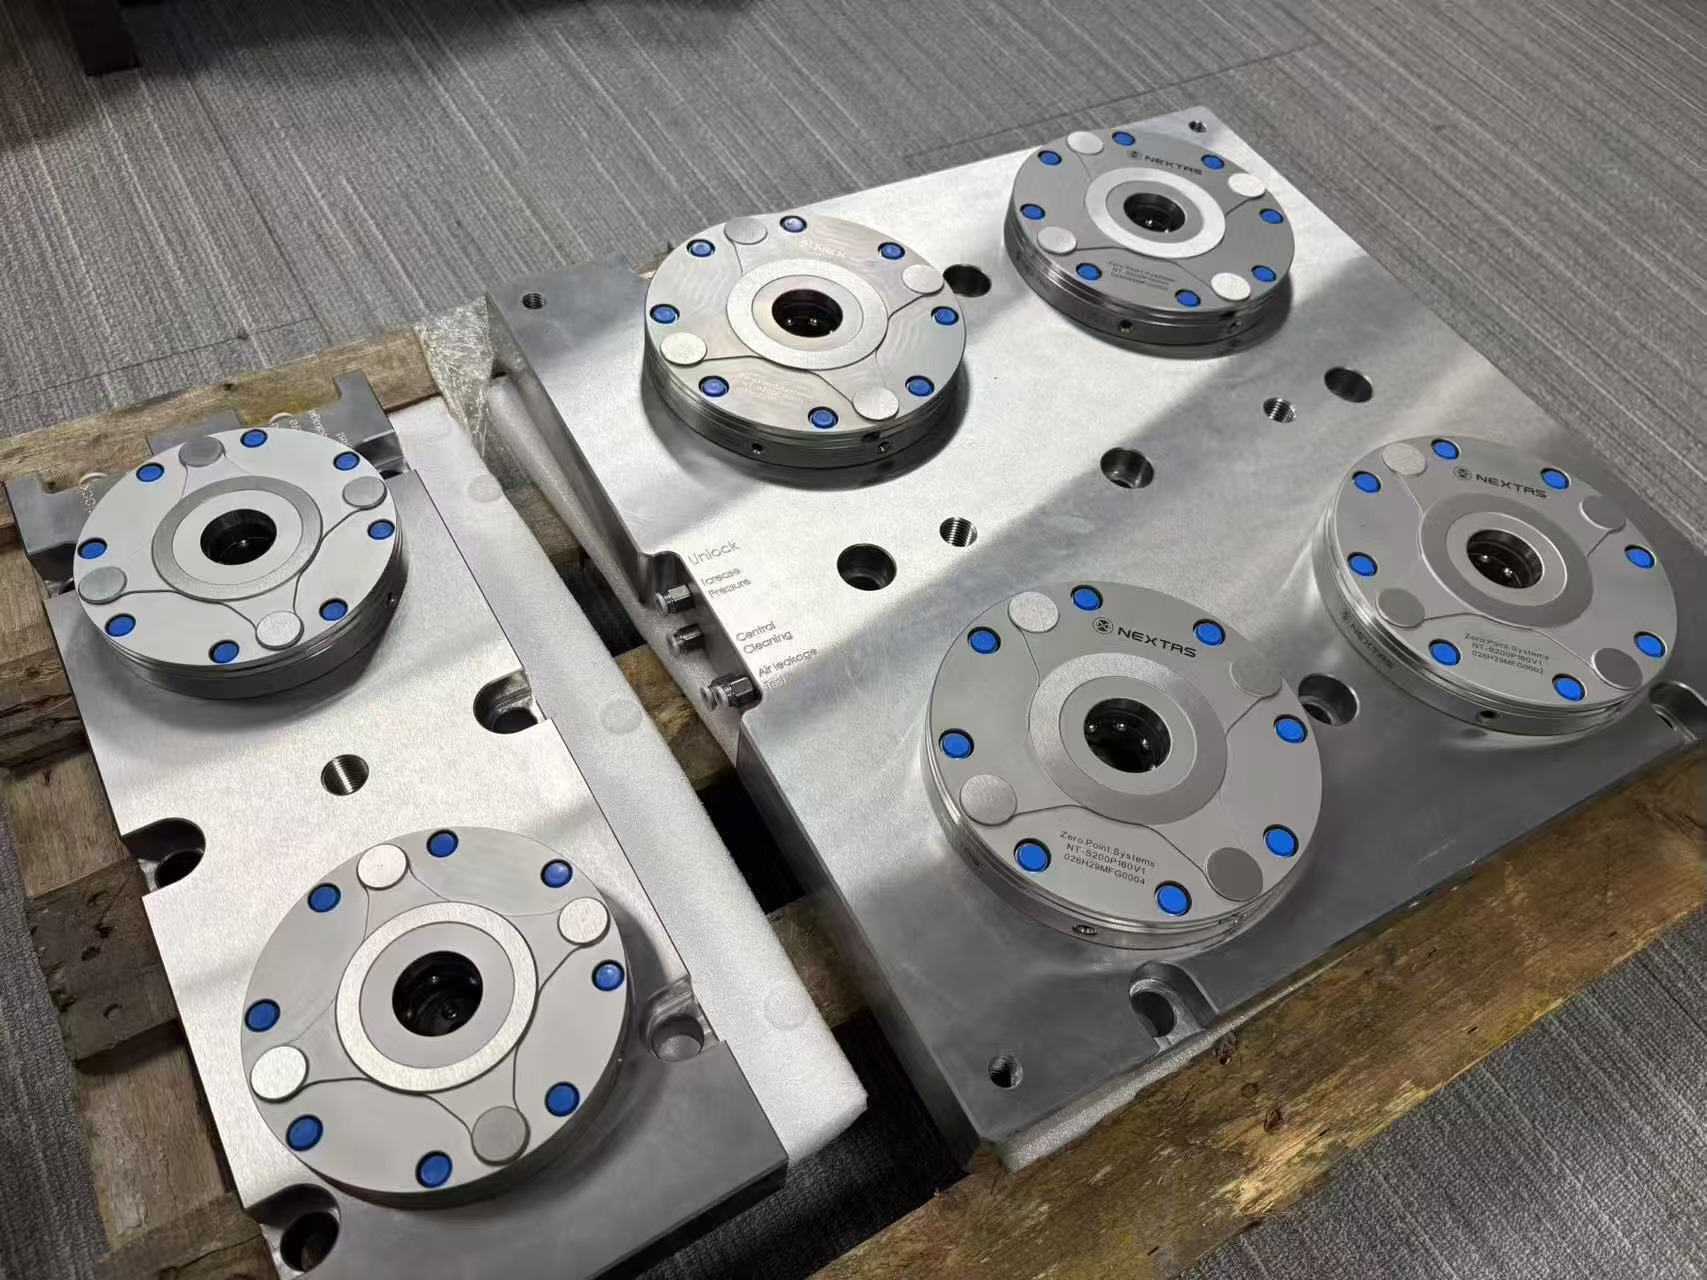
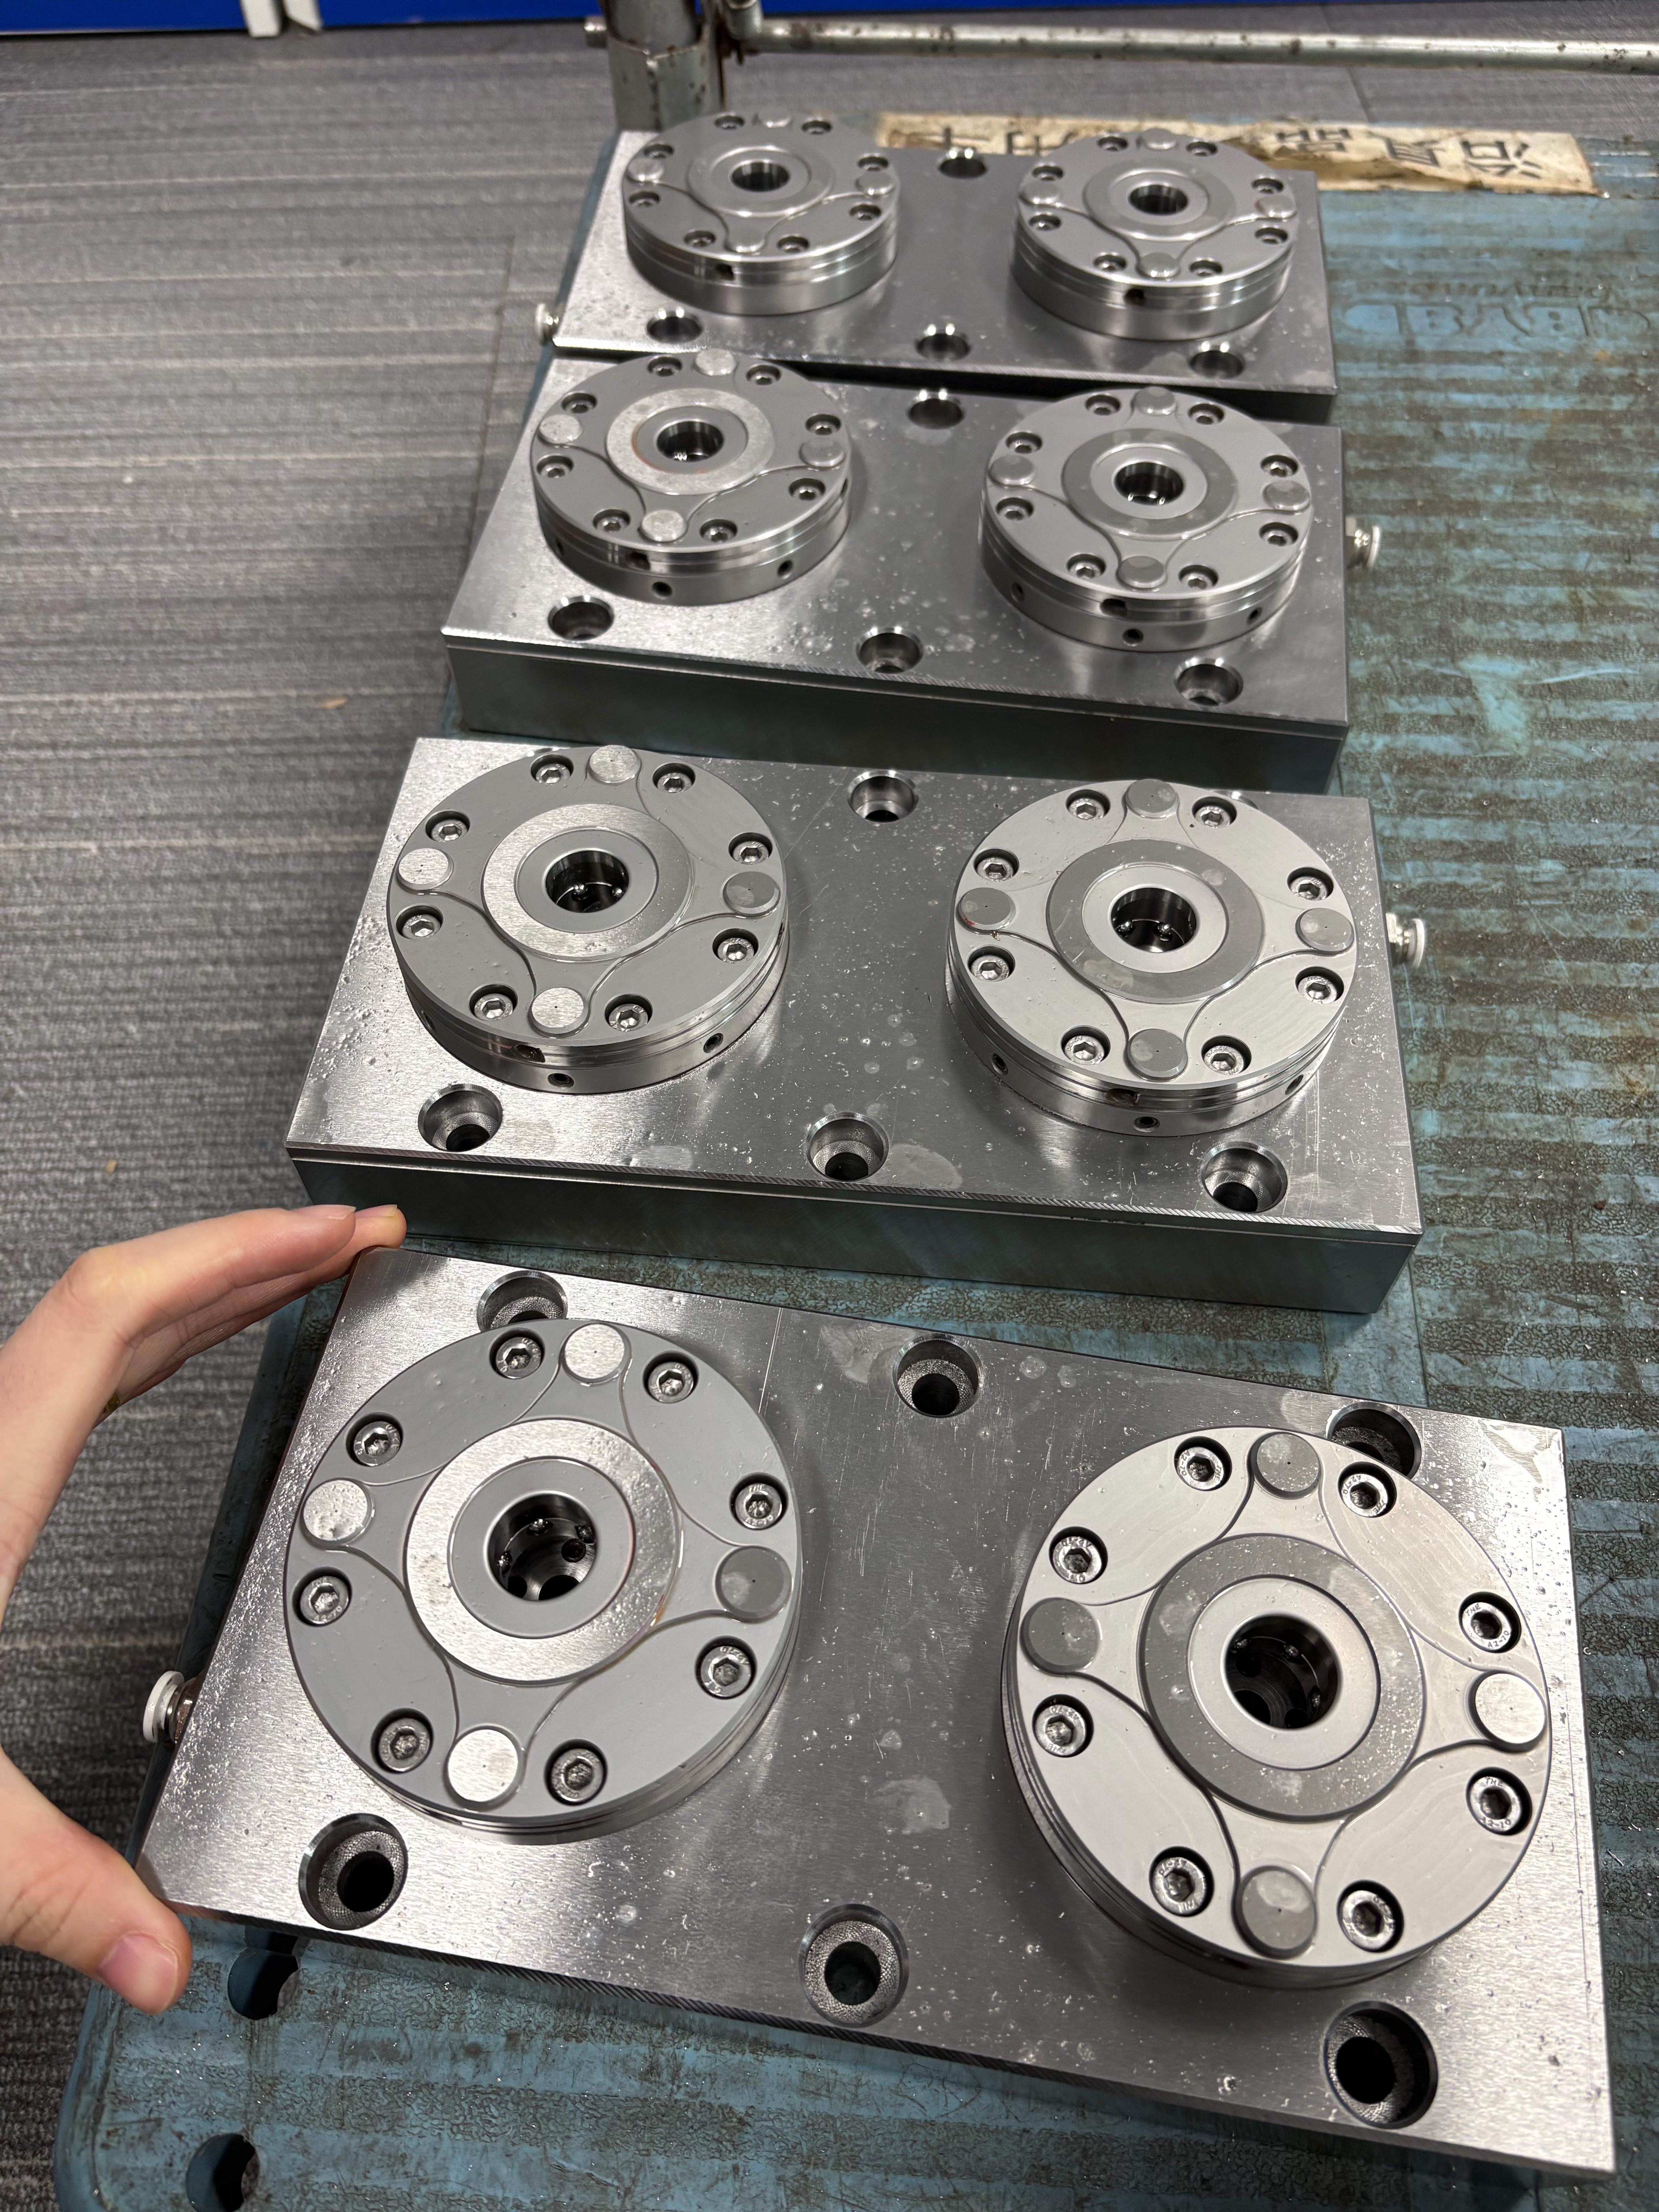
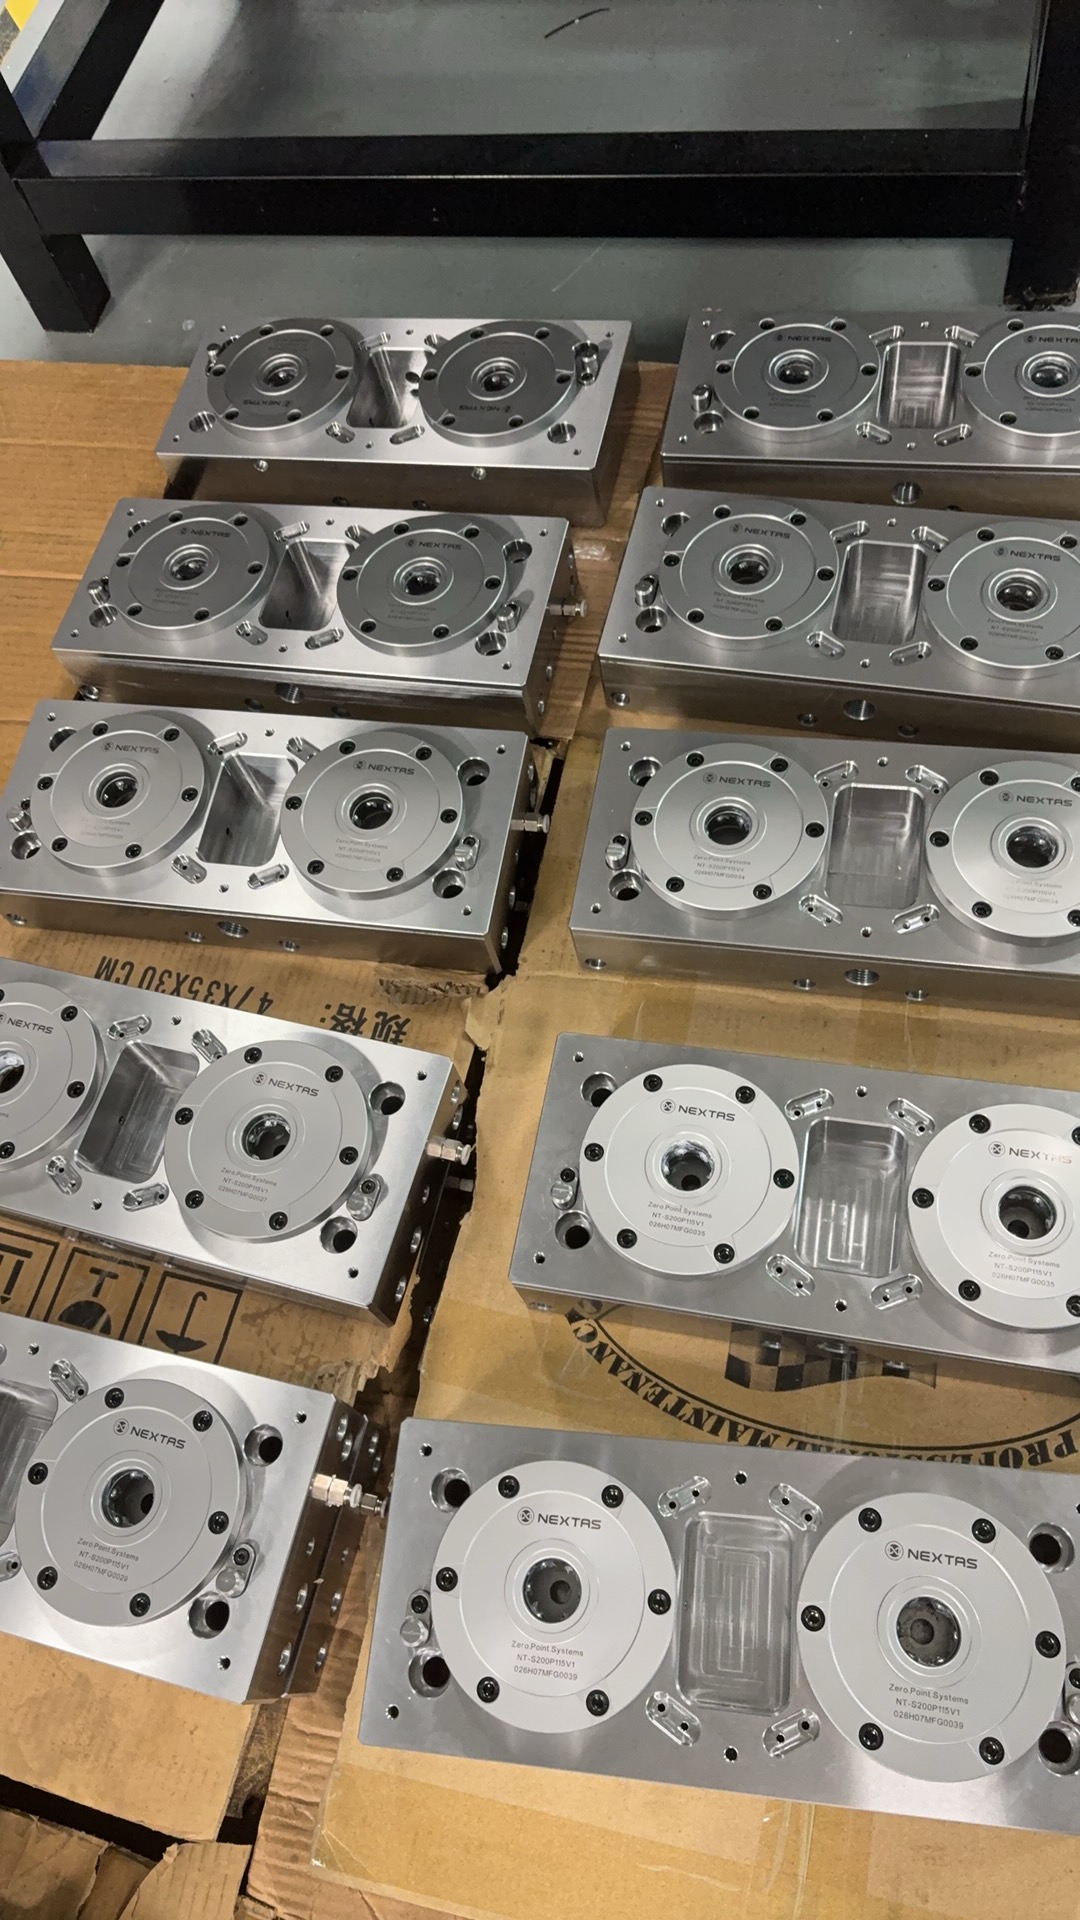
Para conseguir un encaminamiento real de enchufar y usar en todo el departamento de fresado, el equipo de ingeniería de fabricación del cliente necesitaba algo más que fuerza de amarre. Necesitaba precisión geométrica intercambiable en diez bases de punto cero de doble estación idénticas.
- Arquitectura de puente optimizada en masa: entre los dos receptores de punto cero de acero inoxidable endurecido, cada placa base lleva una cajera central de aligeramiento mecanizada por CNC y ranuras de desahogo inclinadas en el perímetro. Ese vaciado elimina peso muerto parásito —decisivo para proteger los accionamientos rotativos de 4.º eje y las guías lineales X/Y de alta velocidad— sin sacrificar la rigidez a torsión bajo desbastes pesados.
- Accionamiento neumático de una sola línea: cada base de doble estación está manifoldada internamente a un único puerto de aire lateral push-to-connect. Los operarios conectan una pistola de aire de taller (o la línea de aire por código M de la máquina) para soltar ambos receptores a la vez, y disparan el auto-lift y la limpieza integrada por soplado de aire, que retira la viruta fina de las superficies cónicas de asiento. Al desconectar el aire, el mecanismo mecánico de autobloqueo por muelle mantiene toda la fuerza de sujeción, sin mangueras colgando.
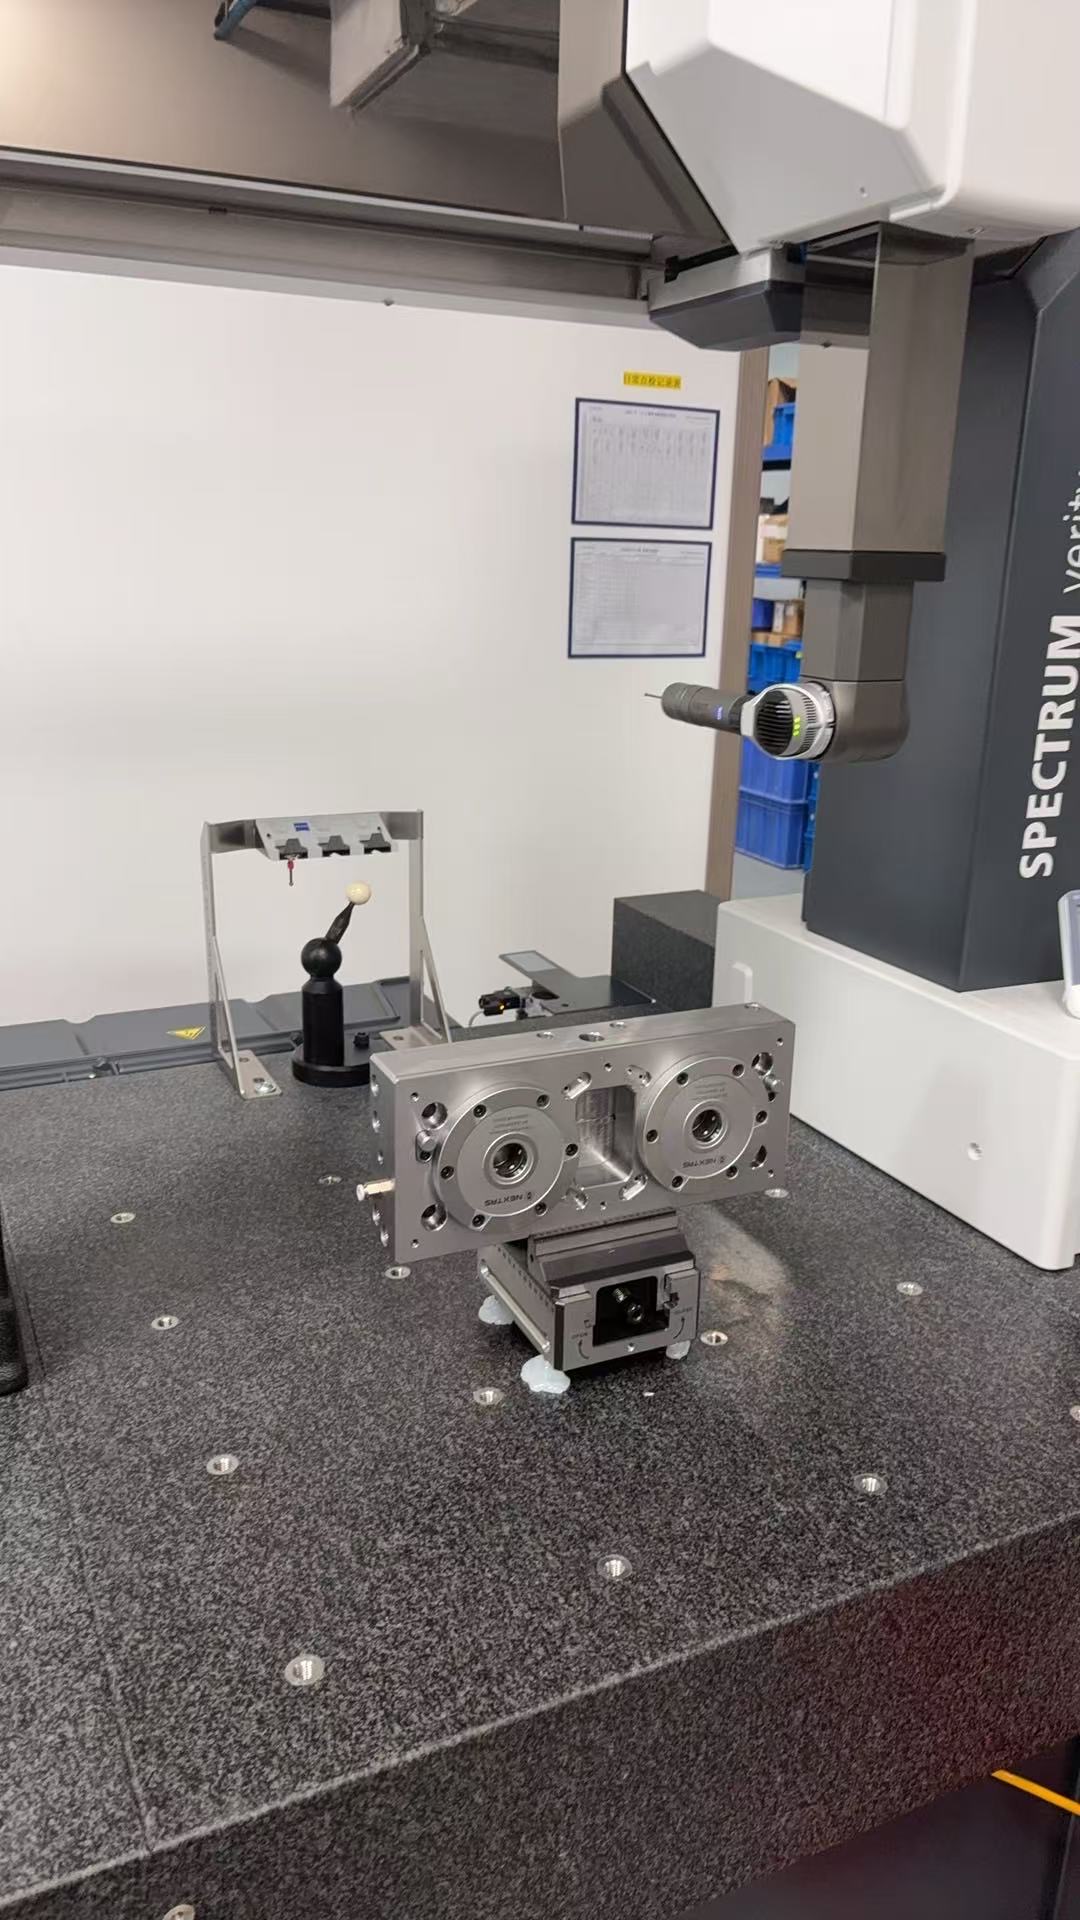
- Posición real verificada en CMM (el secreto de la intercambiabilidad): la repetibilidad en un solo receptor es una cosa; igualar la distancia entre centros en diez placas distintas es otra. Antes de salir de las instalaciones de NEXTAS, cada base de doble estación montada se colocó en una máquina de medición por coordenadas SPECTRUM (CMM) (sujeta durante la inspección, curiosamente, por una mordaza autocentrante NEXTAS). La CMM verificó que el paso entre taladros, la coplanariedad de la altura Z y la concentricidad del cono del receptor coincidían con las tolerancias del plano maestro hasta el nivel de la micra.
Impacto en el taller: una verdadera «One Datum Strategy» a escala
Con las diez placas de doble estación NEXTAS instaladas en la flota de VMC del taller, desapareció la barrera entre máquinas:
- Transferencias entre máquinas en menos de 90 segundos: cualquier utillaje paletizado, cualquier útil hidráulico a medida o un par de mordazas autocentrantes NEXTAS puede levantarse ahora de la máquina 1 y asentarse directamente en la máquina 8 con una repetibilidad de posicionamiento de < 0.003 mm. Los operarios cargan el programa y pulsan Cycle Start, sin barrer con el comparador.
- Flujo flexible de doble estación: la huella de dos receptores admite dos modos de producción. Para piezas prismáticas pequeñas, cada estación sujeta una mordaza autocentrante de 5 ejes individual para mecanizar OP10/OP20 a la vez. Para carcasas mayores de aeronáutica o de potencia fluida, una sola placa de utillaje grande puentea ambos receptores NT-S200P160V1, con un pasador cilíndrico y un pasador de diamante para bloquear el giro en X y duplicar la fuerza de amarre de tiro.
- Cero tiempo de husillo parado no planificado: los carros de preparación fuera de máquina alimentan ahora toda la célula de diez máquinas. Mientras los husillos cortan viruta, los preparadores montan y ajustan los trabajos siguientes fuera de línea, y empujan la utilización del husillo por encima del 85 %.