痛点剖析:为什么单买一块零点盘,还解决不了排产堵塞?
在多品种小批量(High-Mix, Low-Volume)的 CNC 加工现场,许多工厂老板的第一步是在厂内最忙碌的一台五轴或四轴机床上安装零点快换系统。这确实能解决单一机床的换线问题;但当插单急件涌入、生产计划人员需要将正在 A 机床生产的夹具紧急调度到刚空下来的 B 机床时,真正的隐形成本就浮现了。
如果各机床台面缺乏统一的高精度基准,或是采用了孔位公差不一致的普通转接板,操作员每次跨机床移载虎钳与夹具,依然得重新锁紧底板、拿千分表扫 X 轴平行度,并重新寻边设定 G54/G55 坐标。此外,若将笨重的实心钢板直接架设在第四轴分度盘或高速钻攻中心(如 Brother、Fanuc 等机型)上,过大的夹具自重不仅压缩了工作台载重极限,更会拖慢机床的加减速与分度反应。
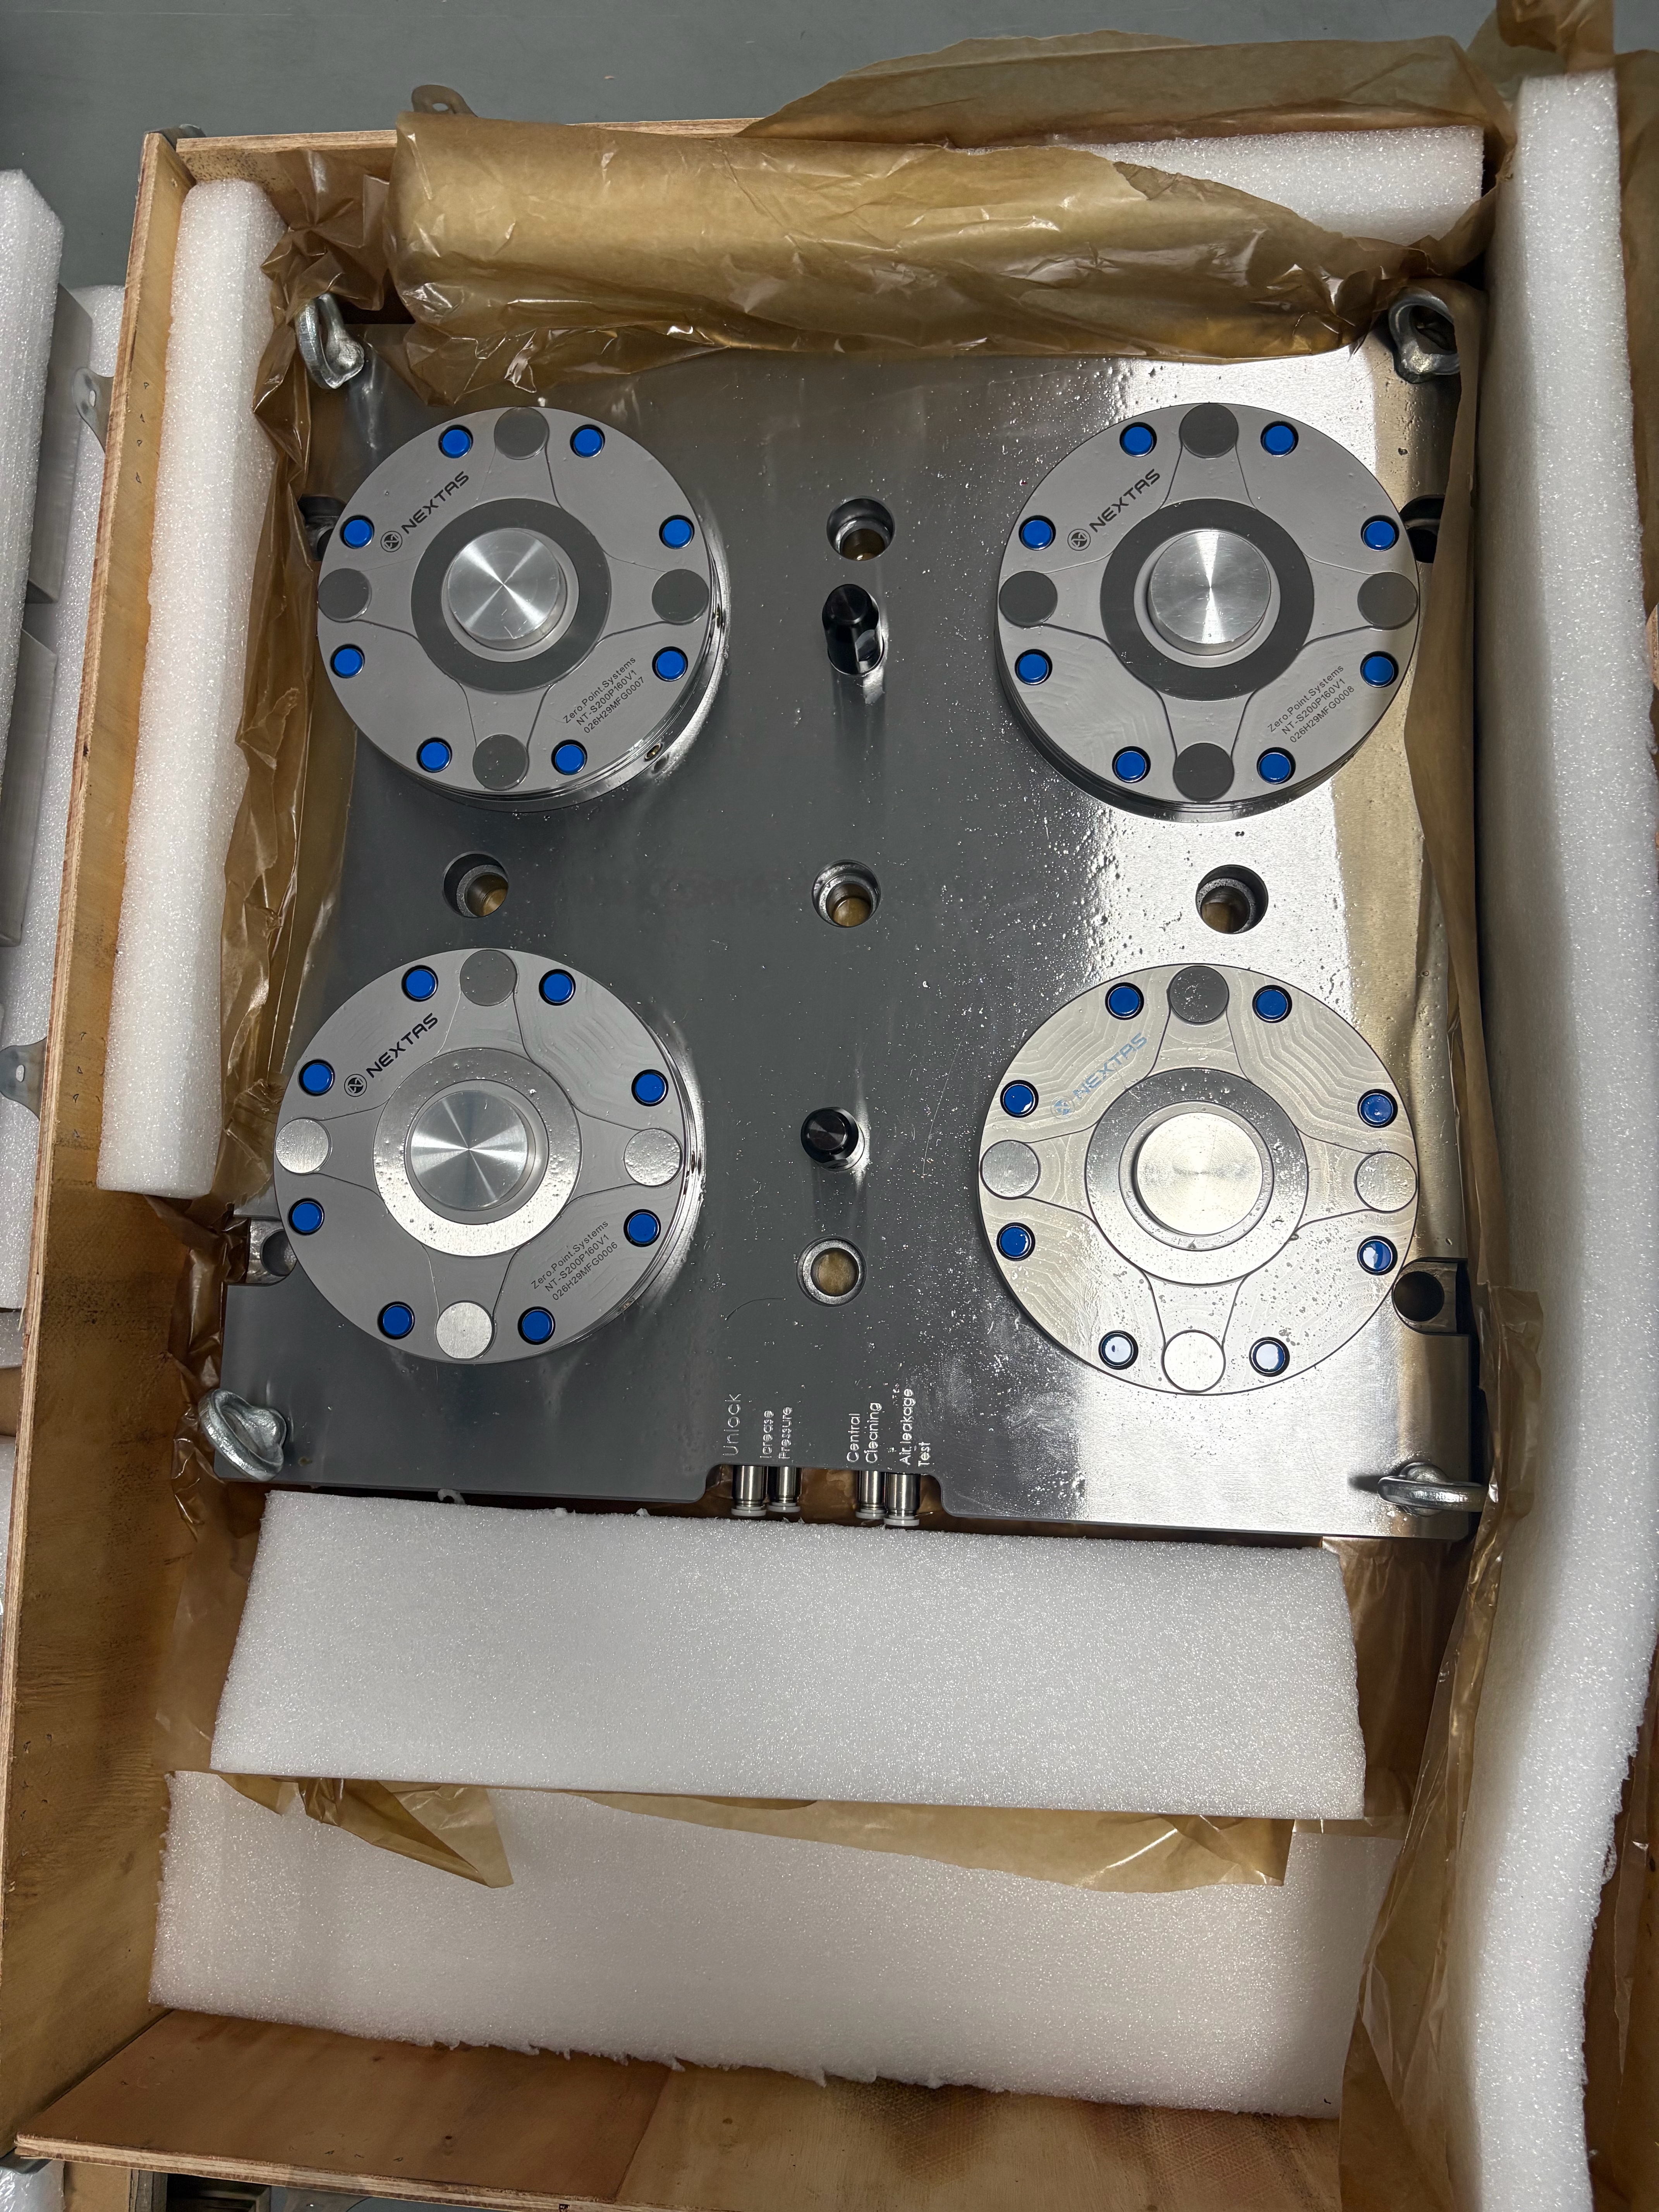
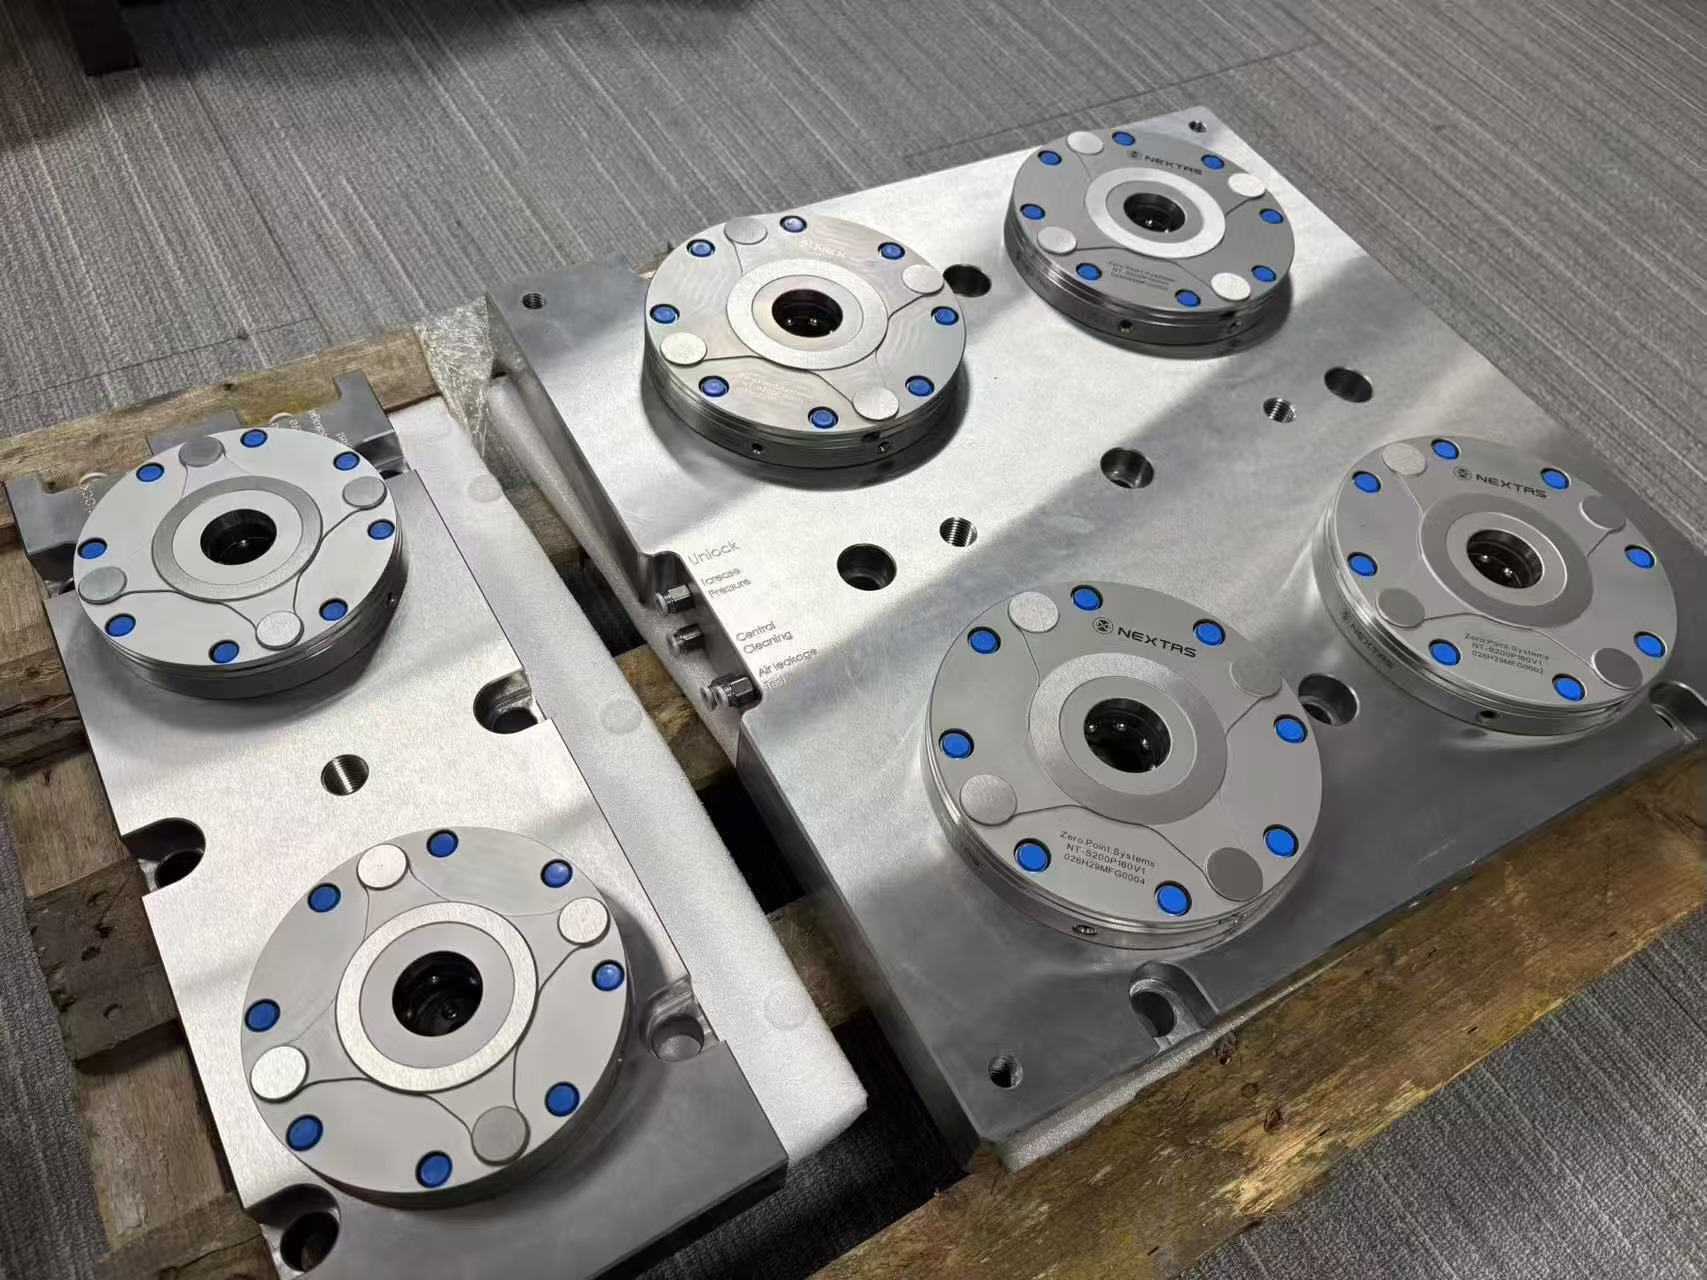
为了彻底打通厂内 10 台主力机床的产能调度,该客户向 NEXTAS 提出了一项明确的工程需求:打造 10 组几何精度完全一致、兼具高刚性与轻量化设计的双工位气动零点快换基座。
NEXTAS 工程方案:轻量化结构设计与三坐标(CMM)微米级把关
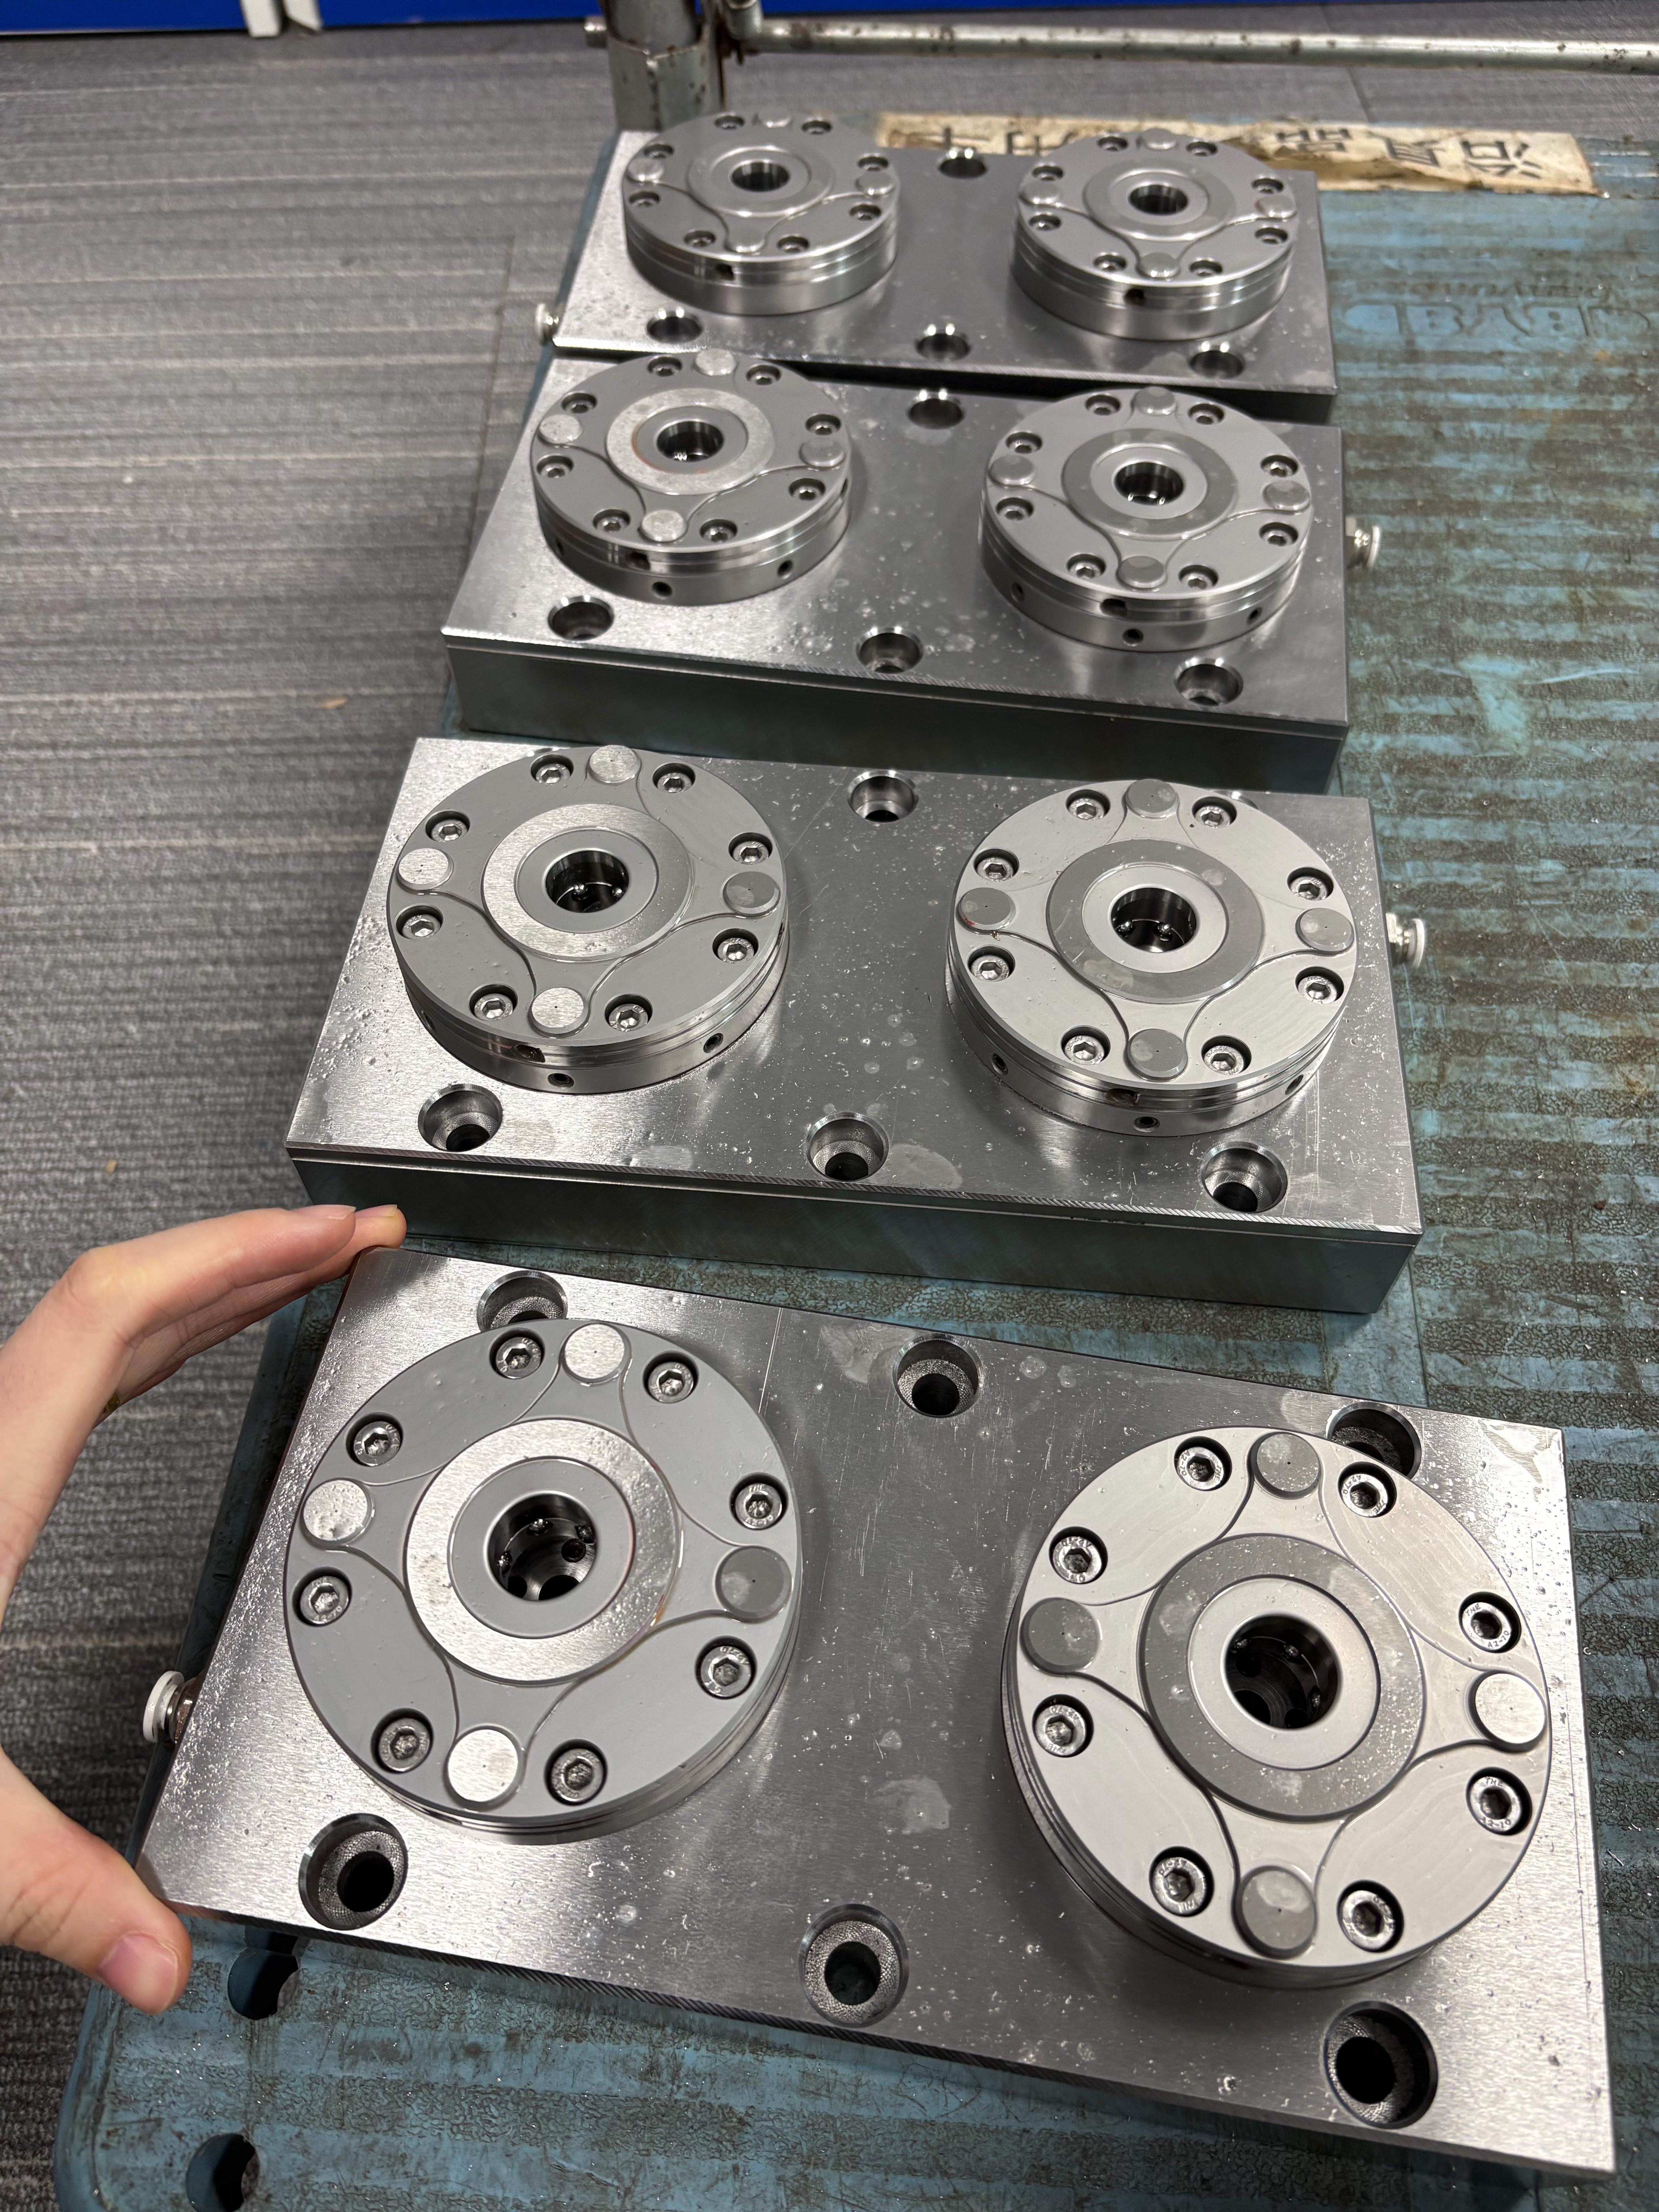
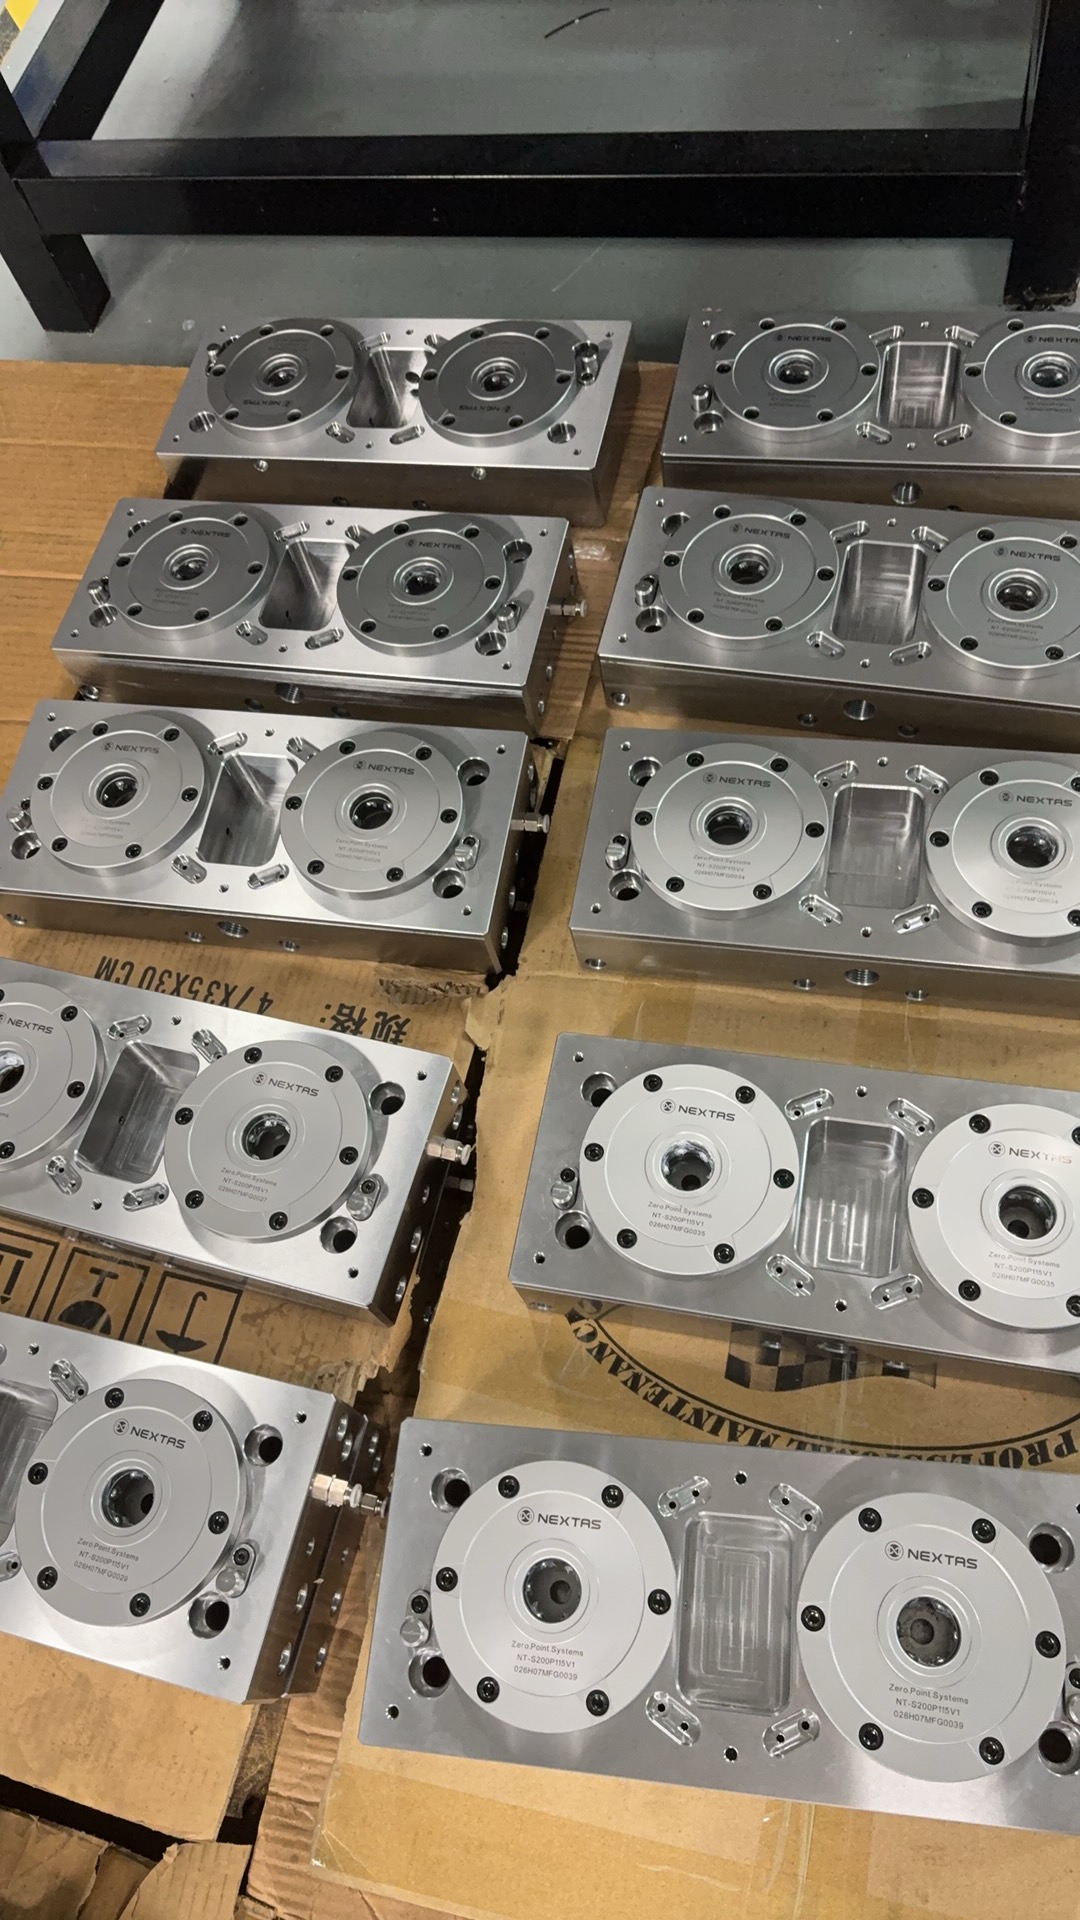
NEXTAS 工程团队并未采用传统「实心厚钢板直接锁模块」的粗放做法,而是针对客户机床包络线与负载特性,量身交付了 10 组搭载 NT-S200P160V1 气动零点定位模块的双工位集成基板:
- 刚性与轻量化兼具的减重槽结构:在两颗高硬度不锈钢零点定位模块之间,基板中央经过精密 CNC 铣削出对称的减重腔(Weight-reduction pocket),并在两侧配置排屑与逃料导角槽。这项设计在不牺牲重切削抗扭刚性的前提下,大幅削减了多余的金属自重,特别适合安装于第四轴旋转桥板或高速加工中心台面。
- 单一气孔同步驱动与自洁保护:基板内部已完成气路集成,侧边仅需一个快插气动接头(Push-to-connect fitting)。换线时,操作员接上气枪即可同步解锁两组零点模块,并同时触发自动顶升(Auto-lift)与拉钉孔强风吹气清洁功能,将冷却液与细碎铝屑彻底吹离锥面基准。拔掉气管后,纯机械式碟簧自锁结构即刻提供高达数吨的拉紧力,加工过程中完全无外露管线干扰。
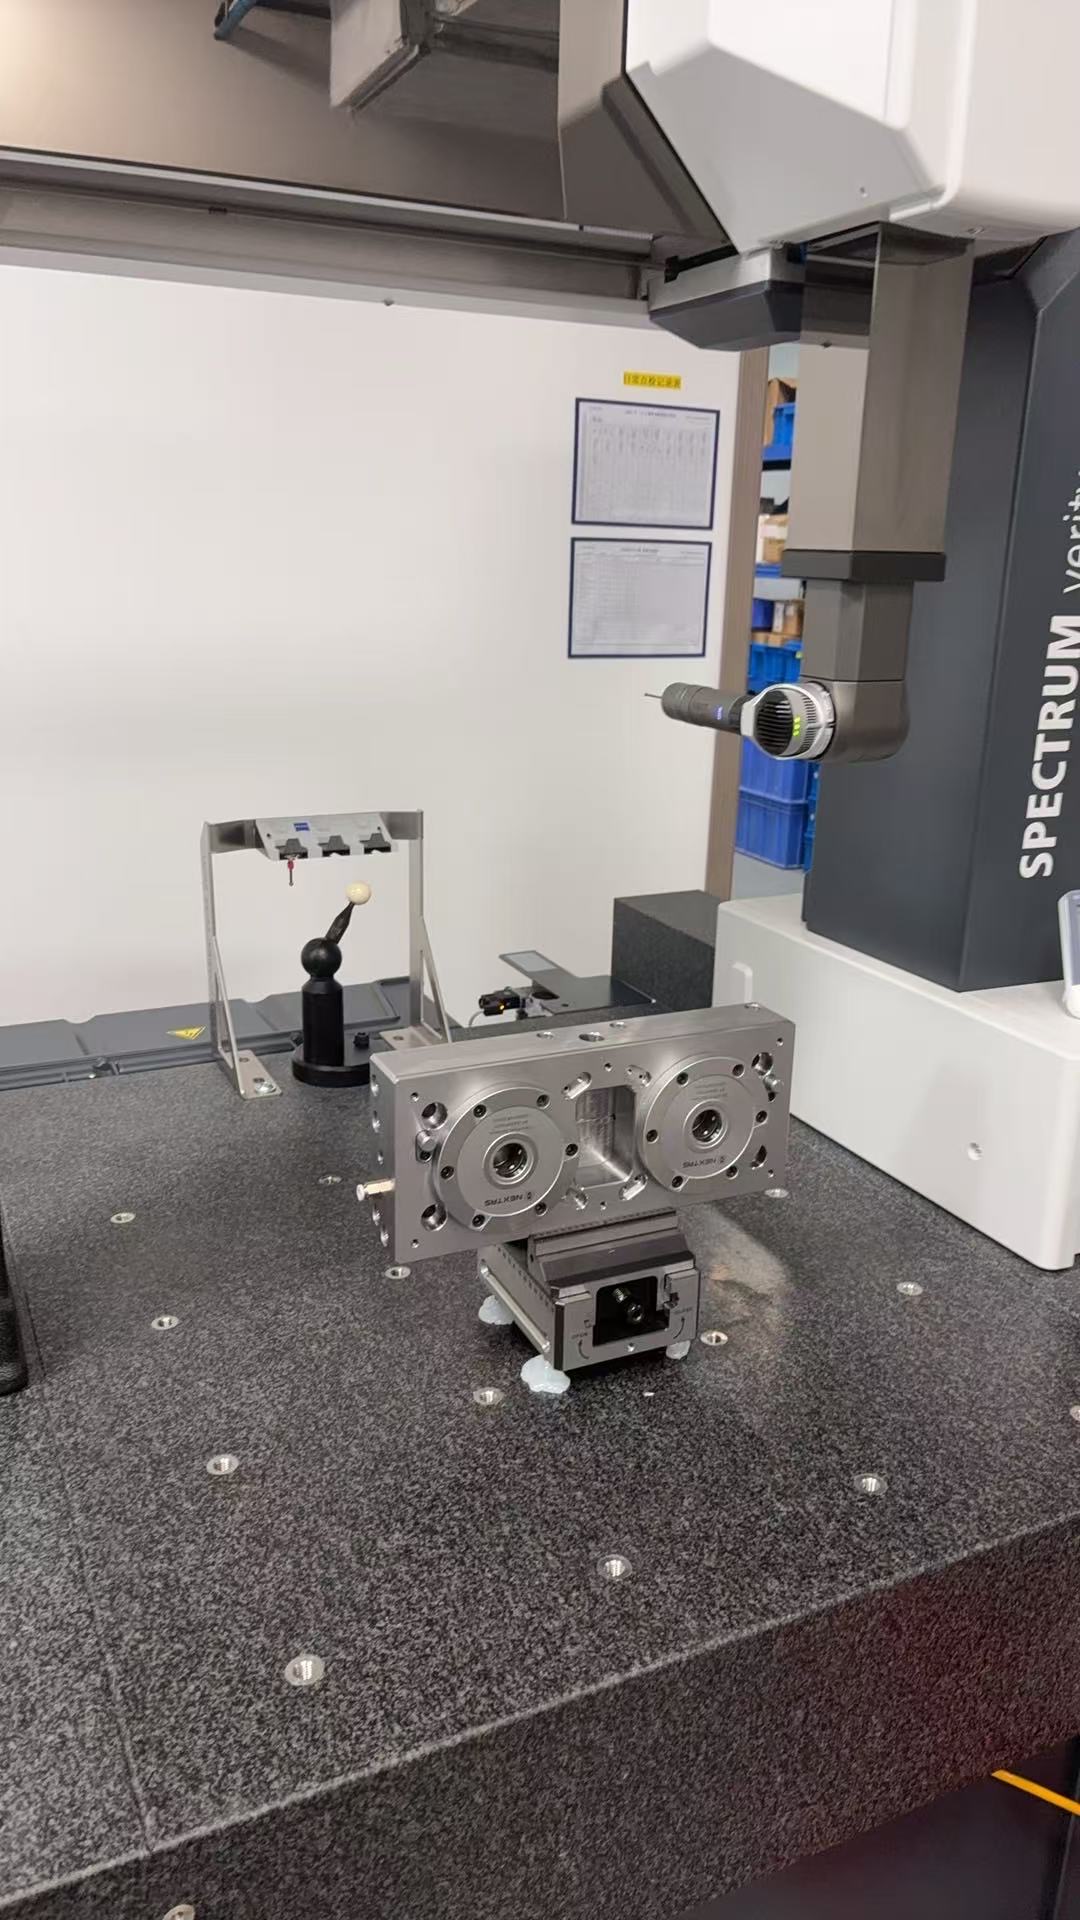
- SPECTRUM 三坐标测量仪(CMM)全检验证:要让同一套大型夹具能同时跨装在 10 台不同机床的双工位基板上,两颗零点模块的「孔心距(Pitch)」与「Z 轴共面度」是决定成败的关键。在出厂打包前,NEXTAS 质检团队将每一组双工位基板固定于 NEXTAS 自定心虎钳上,通过 SPECTRUM 三坐标测量仪逐一进行全尺寸检验(如现场实拍图所示),确保 10 组基板的中心距误差与基准面平行度均严格控制在微米(μm)等级以内。
现场效益:将「单一基准策略(One Datum Strategy)」规模化兑现
当这 10 组 NT-S200P160V1 双工位零点基板正式进驻客户产线后,车间的生产管理模式迎来了质的飞跃:
| 运营评估指标 | 导入前(传统 T 型槽与单机独立夹具) | 导入后(10 组 NEXTAS CMM 认证双工位零点系统) | 实际产线效益 |
|---|---|---|---|
| 跨机床换线调机时间 | 35 – 50 分钟(拆卸、重扫千分表、重抓坐标) | 90 秒以内(气动解锁、跨机盲插、直接启动) | 消除 95% 换线停机等待 |
| 跨机床重复定位精度 | ± 0.02 mm(视操作员校表手感而定) | < 0.003 mm(锥面定位 + CMM 孔距把关) | 首件免试切,跨机加工零废品 |
| 装夹应用弹性 | 单一夹具绑定单一机床 | 双独立工位(2 台自定心虎钳)或跨桥单一大型夹具 | 支持 OP10/OP20 同步加工与大件刚性锁紧 |
| 未来自动化扩展性 | 需全面更换夹具底座 | 100% 兼容 NEXTAS 机器人与 APC 托盘系统 | 零返工成本无缝升级 FMS 柔性产线 |