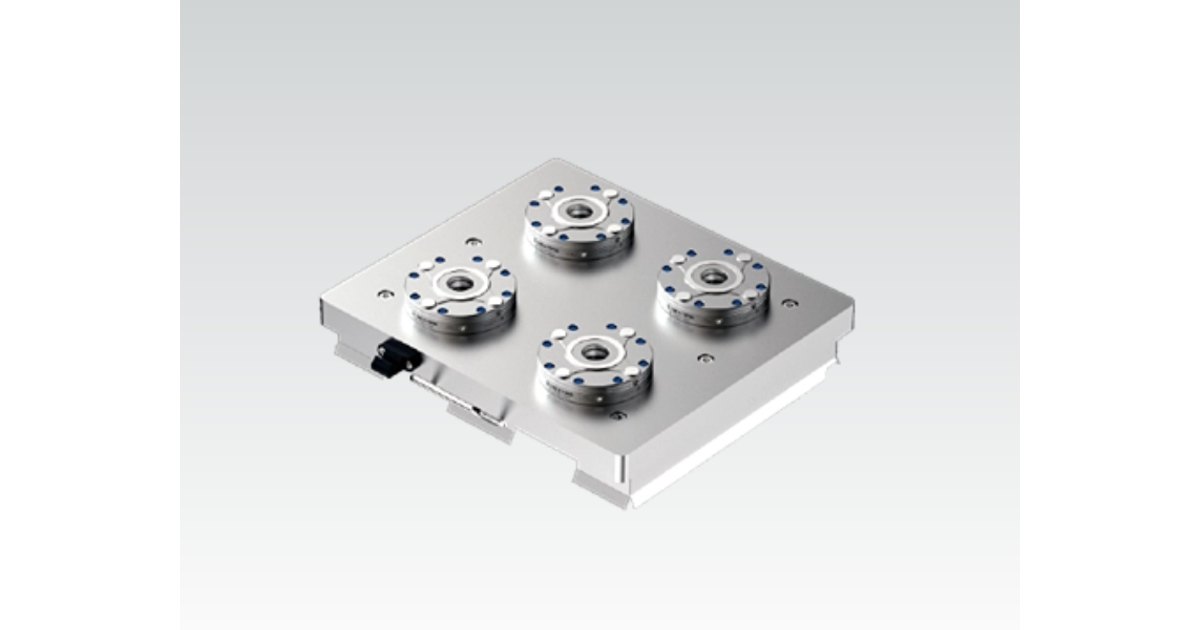
我们经常听到类似的问题:“我们的卧式加工中心用了多年 Jergens Ball Lock,新单元应该采用零点夹紧,还是继续沿用现有方案?”没有统一答案。两者都能定位并压紧夹具,无需每次重新打表找正;但实现方式不同,这种差异决定了哪一种适合下一台机床。
选择不能只按“Ball Lock 旧、零点新”来判断。对于许多夹具板应用,Ball Lock 仍然是合理选择。Jergens 自己也同时销售 Ball Lock Mounting System 和 ZPS 零点模块。真正有用的问题是,你希望这个接口承担什么工作。
两种系统,对应不同任务
Ball Lock 连接两个平面板件:夹具板与底板、工装塔侧面或机床工作台。操作员放上夹具板,将锁紧销穿过夹具板插入衬套,再拧紧每根锁紧销中的紧定螺钉。
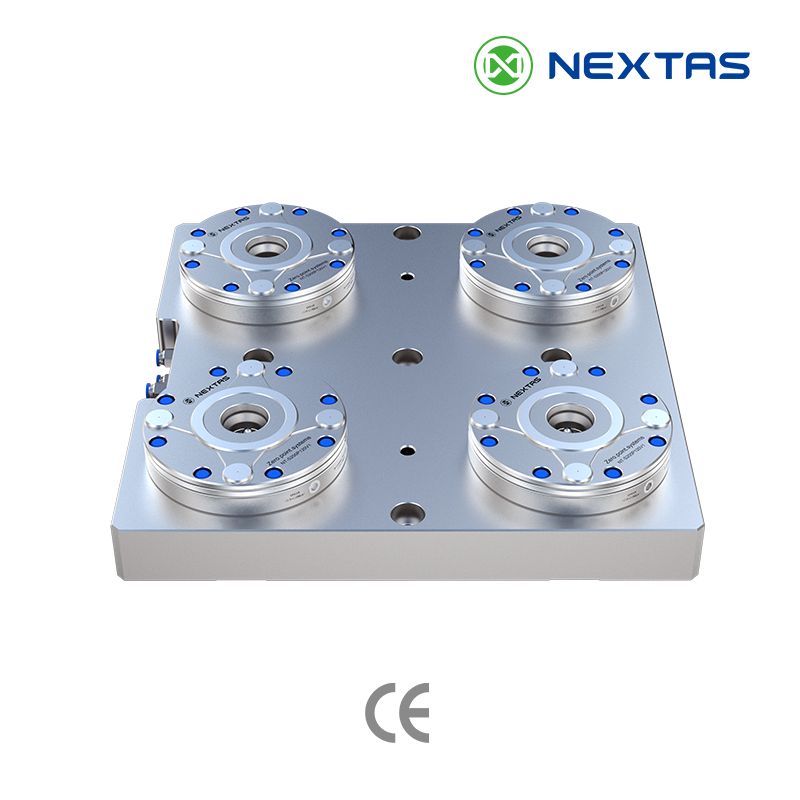
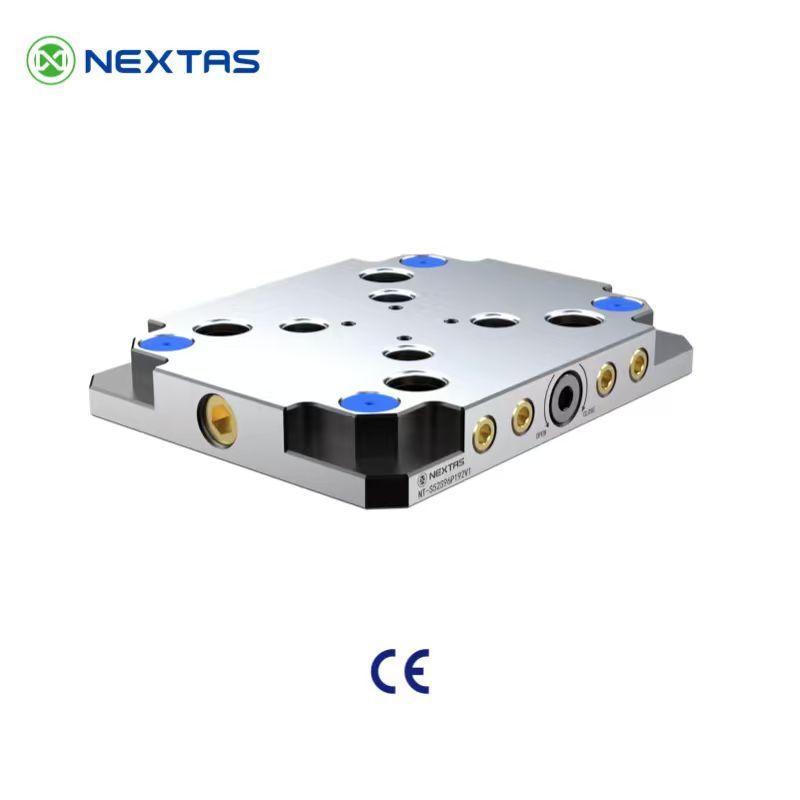
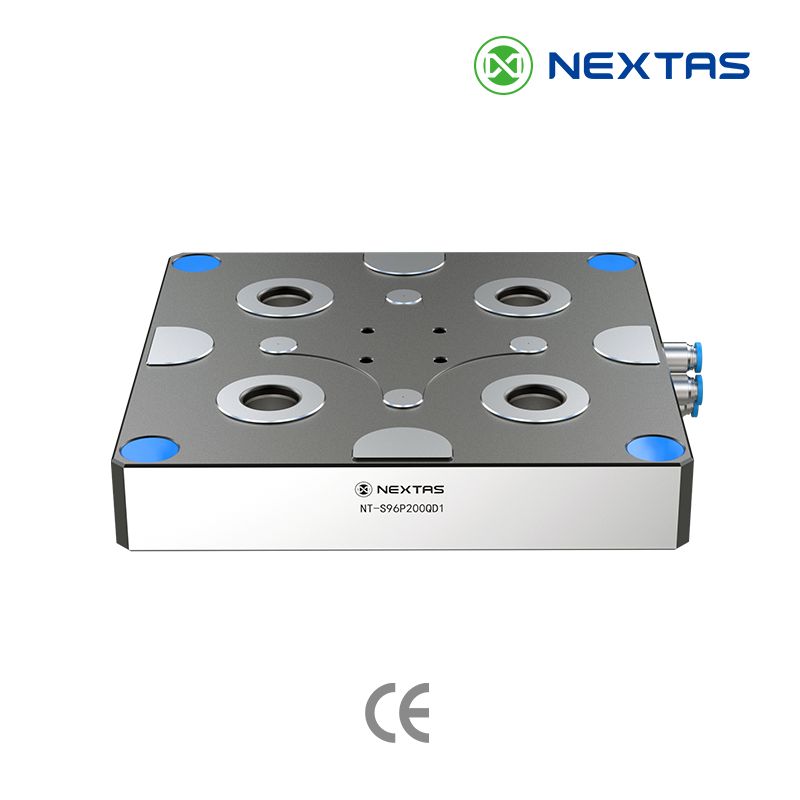
零点夹紧把锁紧机构放在机床侧接收器内,夹具、虎钳或托盘底部安装拉钉。将其落下后,接收器抓住拉钉。具体型号可采用手动锁紧、弹簧锁紧并气动解锁,或由机床及机器人发出动作指令。
因此,主要差异在于由谁执行锁紧,以及锁紧机构位于哪里,而不能只看精度。
Ball Lock 如何定位与锁紧
Jergens 的说明很直接:它像一对定位销一样定位。两个精密接收衬套装在底板中,两根锁紧销穿过夹具板内的衬套,再进入底板接收衬套。Jergens 表示只需要两个定位点,超过两个“反而会妨碍定位,而非提供帮助”。
锁紧采用机械方式。锁紧销头部的紧定螺钉推动中心钢球,再把三个钢球推向接收衬套内的锥面,从而把两块板拉紧。Jergens 表示,最多转动两圈半即可锁紧,相比之下,1/2-13 圆柱头螺钉约需转十圈。
规划工位时,以下细节值得核对:
- 通常从四根锁紧销开始规划。Jergens 建议大多数情况下至少使用四根:两根同时定位和锁紧,另两根只锁紧。只锁紧的销穿过约大 0.030 in(0.76 mm)的间隙孔,避免与定位销对形成干涉约束。
- 精度取决于底板的加工精度。Jergens 规定,接收衬套中心距控制在 ±0.0002 in(±0.005 mm)、并采用两个主定位衬套时,位置精度为 ±0.0005 in(±0.013 mm)。采用一个主定位衬套及一个次定位衬套时,为 ±0.0015 in(±0.04 mm)。
- 压紧力随锁紧销尺寸变化。公制锁紧销表列出:按推荐的紧定螺钉扭矩,每根锁紧销最大压紧力从 3.3 kN(13 mm 销)至 88 kN(50 mm 销)。
- 板厚由锁紧销决定。每种锁紧销长度对应一种夹具板厚度,Jergens 将销头下方的截面尺寸列为关键要求。
- 温度。锁紧销采用 4340 钢,硬度 40–45 HRC,所列使用温度为 -30 °C 至 200 °C。Jergens 还指出,板件热膨胀可能改变中心距及重复定位表现。
Jergens 表示,夹具通常可在一分钟内更换。对于手持内六角扳手、使用加工良好底板的操作员,这个说法是可信的。
零点系统如何定位与锁紧
零点接收器通过内部锥面定位拉钉,再在模块内机械锁紧。NEXTAS MFG 接收器的目录描述包括机械自锁、气动解锁,以及气密检测和拉钉孔清洁。所列 MFG-V1 接收器的外形尺寸为 85、125、160 和 195 mm,重复定位精度为 <0.003 mm,夹紧力按尺寸为 4 kN 至 40 kN。
不必从气动系统起步。NEXTAS 52 mm 和 96 mm 手动零点底板可手动解锁,无需气管,所列重复定位精度为 <0.005 mm,夹紧力分别为 20 kN(52 mm)和 30 kN(96 mm)。气动零点底板采用相同的 52/96 mm 拉钉系列,通过弹簧锁紧、气动解锁,所列重复定位精度为 <0.005 mm,夹紧力按型号为 9 kN 至 40 kN。
实际好处是夹具顶部保持畅通,没有锁紧销穿过夹具板,也无需从上方伸入扳手。

逐项比较
| 决策项目 | Jergens Ball Lock | 零点夹紧(NEXTAS 示例) |
|---|---|---|
| 如何定位 | 两根锁紧销插入两个接收衬套,类似定位销 | 拉钉在接收器内部锥面上定位 |
| 如何锁紧 | 紧定螺钉将钢球推入衬套锥面 | 接收器内部机械锁紧,可手动操作,或弹簧锁紧、气动解锁 |
| 由谁驱动 | 操作员从顶部使用内六角扳手 | 操作员操作手动底板,或机床/机器人通过阀控制 |
| 已公布的重复定位指标 | 采用两个主定位衬套、衬套间距为 ±0.005 mm 时,位置精度 ±0.013 mm | MFG-V1 接收器 <0.003 mm;52/96 mm 底板 <0.005 mm |
| 力的指标 | 每根锁紧销最大压紧力按尺寸为 3.3–88 kN | 每个接收器夹紧力按型号为 4–40 kN |
| 散件 | 每次换装都要取出锁紧销 | 拉钉保持固定在夹具或托盘上 |
| 顶部操作空间 | 锁紧销头部位于板面上方 | 顶面可留给零件和刀具 |
| 气源与控制 | 无需 | 手动底板无需气源;气动型号需要气源、阀及可选检测 |
| 夹紧状态反馈 | 基本系统不包含 | 可配传感器的接收器形式,用于 PLC 或机器人互锁 |
应谨慎解读数值。Jergens 的位置精度取决于底板孔加工精度,而 NEXTAS 给出的是模块重复定位精度。每根锁紧销的压紧力与每个接收器的夹紧力,也并非按同一种方式测量。用表格初选后,仍需在自己的机床上验证完整夹具。
哪些情况更适合 Ball Lock
遇到以下情况,我会保留或选择 Ball Lock:
已有相应底板。如果卧式加工中心工装塔和立式加工中心底板已经加工好接收衬套孔,夹具库中也已安装衬套,这就是已投入的实际成本。若没有其他需求变化,仅因为零点系统更新就全部替换,意义有限。
大型平面夹具板,由人工更换。在大板上使用两根定位锁紧销和多根只锁紧的销,可把压紧载荷分布到整块板。对于人工装载、操作员每班更换几次夹具的卧式加工中心,这种方式很适用。
工位没有气源。Ball Lock 只需内六角扳手,无需其他动力。公平地说,NEXTAS 手动底板也一样。
叠层高度空间紧张。夹具板直接贴在底板上。表面安装的零点接收器或底板会增加高度。如果 Z 向空间已经不足,应先检查这一项。
主要关注每工位成本。Ball Lock 工位由接收衬套、夹具板衬套及锁紧销组成,不需要阀、气源处理或 PLC 工作。本文不公布价格比较,但其物料组成更简单。
哪些情况值得采用零点系统
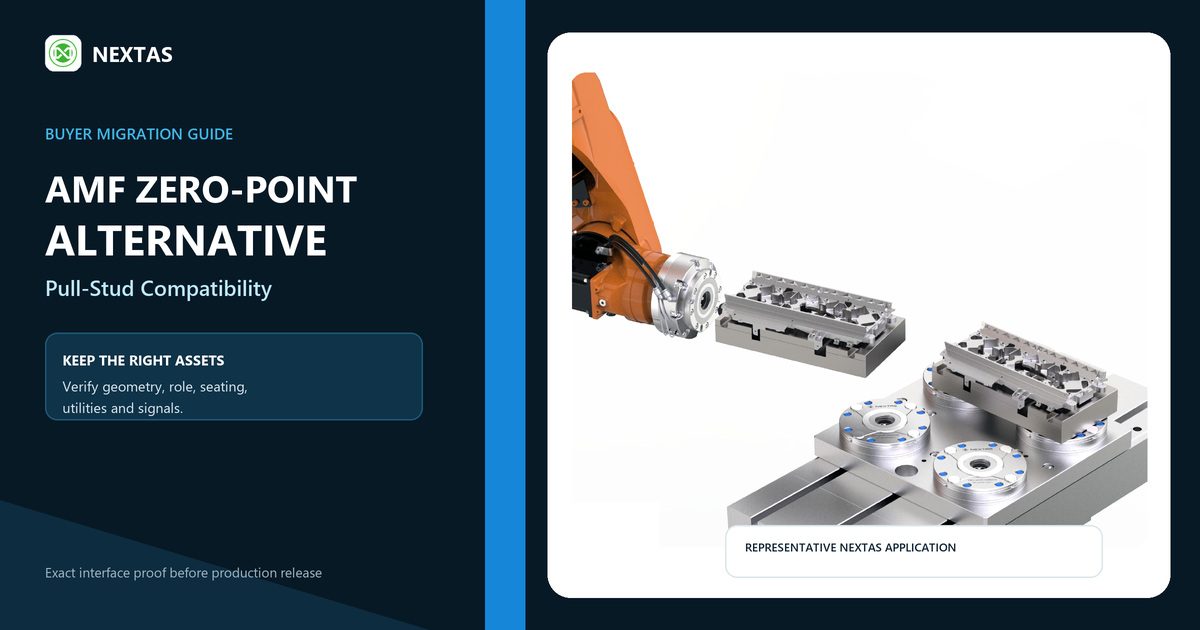
由机器人或托盘交换装置装载。这是最主要的情况。机器人无法像操作员那样把四根锁紧销穿过板件,再逐一拧紧四颗紧定螺钉。采用气动接收器时,机器人放下托盘,阀卸去气压,弹簧便锁紧。MFG 接收器模块还提供可配传感器的形式,让 PLC 能在主轴启动前检查夹紧状态。我们的机器人装载单元 I/O 与故障状态清单说明了需要接入哪些信号。
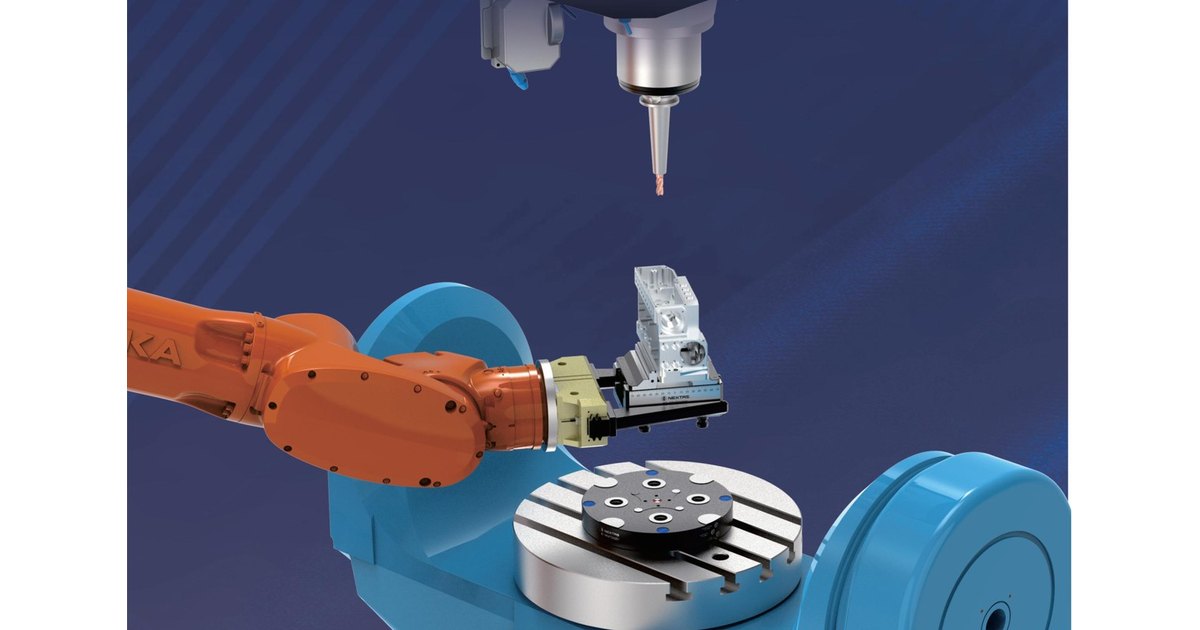
五轴加工需要充分利用夹具顶部空间。板面上的锁紧销头部占空间,并需为刀具留出避让;底部拉钉没有这项顶部占用。
虎钳和小型夹具每天频繁更换。在多品种立式加工中心上,操作员可提起虎钳,再放上下一个。不必担心散落的锁紧销掉入切屑盘,也无需逐一控制紧定扭矩。
需要确认托盘已经贴合。NEXTAS MFG 接收器的目录描述包括气密检测和拉钉孔清洁。Ball Lock 工位依赖操作员清洁并确认贴合,细心人工操作时可行,无人运行单元则存在风险。
希望获得更小的已公布重复定位数值,又不必自行将衬套孔加工至 ±0.005 mm。仍需准确加工安装槽或底板,但定位几何位于接收器内部。
已经在使用 Ball Lock?
提供夹具图纸或现有 Ball Lock 底板布局。我们会检查零点底板能否替换它或与其并用,如果不值得更换,也会直接说明。
同一车间并用两种系统
大多数询问“Jergens Ball Lock 替代方案”的车间,并不需要全部改造。常见分工如下:
- 在已有良好应用的卧式加工中心工装塔及大型夹具板上,保留 Ball Lock。
- 在运行虎钳和短批任务的立式加工中心上采用手动零点底板。
- 只对将要配置机器人或托盘交换装置的机床采用气动系统。
同一厂房保留两套标准,需要严格管理。标识托盘、分开备件库存,不允许强行“改到能装上”。我们关于现有工作台加装零点系统的文章比较了 T 型槽、转接底板及网格板安装。如果希望通过转接板,把零点底板装到现有 Ball Lock 底板上,请提供图纸,并在确定方案前检查叠层高度及刚性。
Ball Lock 与零点接口不能互换。NEXTAS 拉钉无法锁入 Jergens 接收衬套,反过来也一样。任何混合方案都需要专用转接件或板件。
比较报价需要提供什么
提供以下资料,有助于更快得到有用答复:
- 机床型号、工作台尺寸及可用 Z 向高度。
- 现有底板或工装塔图纸;如果采用 Ball Lock,应标明接收衬套位置。
- 夹具或托盘尺寸、满载总质量及最重切削工况。
- 目前如何换装(操作员、托盘交换装置或机器人),以及一年后的计划。
- 工作台处是否有气源,以及 PLC 是否需要夹紧信号。
不清楚的项目请写“未知”,我们宁愿确认,也不愿猜测。询价指南提供更完整的清单,而零点系统成本指南介绍了容易遗漏的费用项目。
不确定下一个单元应采用 Ball Lock 还是零点夹紧?
请提供机床、底板图纸及夹具装载方式。NEXTAS 工程团队会建议接收器或底板布局,列出仍需检查的项目,并对部件报价。如果 Ball Lock 更适合该机床,我们也会明确说明。
常见问题
NEXTAS 与 Jergens 有关联吗?
没有。NEXTAS 与 Jergens, Inc. 不存在关联,也未获得其背书或赞助。Jergens 和 Ball Lock 是其所有者的商标,本文仅用这些名称说明买家已持有或正在比较的系统。
NEXTAS 零点拉钉能否装入 Jergens Ball Lock 接收衬套?
不能,两者接口不同。Ball Lock 锁紧销通过紧定螺钉驱动三个钢球,锁入接收衬套;零点拉钉则由接收器模块内部机构抓持。应规划新的接口或转接方案,不能直接互换部件。
零点系统一定比 Ball Lock 更精准吗?
不能一概而论。Jergens 规定,在接收衬套中心距控制为 ±0.0002 in、并采用两个主定位衬套时,位置精度为 ±0.0005 in(±0.013 mm)。NEXTAS 所列 MFG-V1 接收器重复定位精度为 <0.003 mm,52/96 mm 底板为 <0.005 mm。数值的测量方式不同,应在实际机床上验证完整装夹。
零点夹紧必须使用压缩空气吗?
不一定。NEXTAS 52 mm 和 96 mm 手动底板可手动解锁,无需气源。气动底板及 MFG 接收器使用气压解锁,失去气压时保持机械锁紧。压力和回路应按所选图纸确认。
改用零点系统必须报废现有 Ball Lock 底板吗?
不必。许多车间在适用的机床及夹具上保留 Ball Lock,只在频繁换装或自动化工位增加零点系统。提供底板图纸后,我们可评审包括转接板在内的方案。