在报价单上,气动夹具和液压夹具都可能看起来像自动化升级。到了生产里,它们是两套不同的成本模型。气动夹持通常在简单性、循环速度和更低的能源负担上胜出。液压夹持则在工件需要更大夹持力、更多夹点,或需要一套足够刚性、能在重切削下不位移的夹具时胜出。
所以该问的不是“哪种夹具更便宜?”,更好的问题是“对这个工件族、这台机床和这套生产计划,哪种夹具的总拥有成本更低?”只比夹具价格的买家,可能漏掉更大的成本:空气处理、泵站、查漏、操作工时、废品、停机、备用密封件、工程变更,以及两年后这套夹具是否还能适配自动化方案。
本指南从 CNC 买家的视角比较气动与液压夹具的总拥有成本。它有意区别于一般的夹具选型指南。如果您还没有筛过工件载荷、支撑、配套能源和控制状态,请先看手动、气动或液压夹持技术选型指南。只有在气和油两条路线技术上都走得通之后,才使用下面的成本模型。
快速结论:各类夹具通常在哪里胜出
工件尺寸适中、所需夹持力合理、机床已有洁净压缩空气,并且升级的主要原因是速度或重复性时,使用气动夹持。用于 CNC 加工的气动虎钳往往是多品种单元、轻量自动化、软爪加工以及在不增加液压动力单元的情况下实现可重复夹持的实用路线。
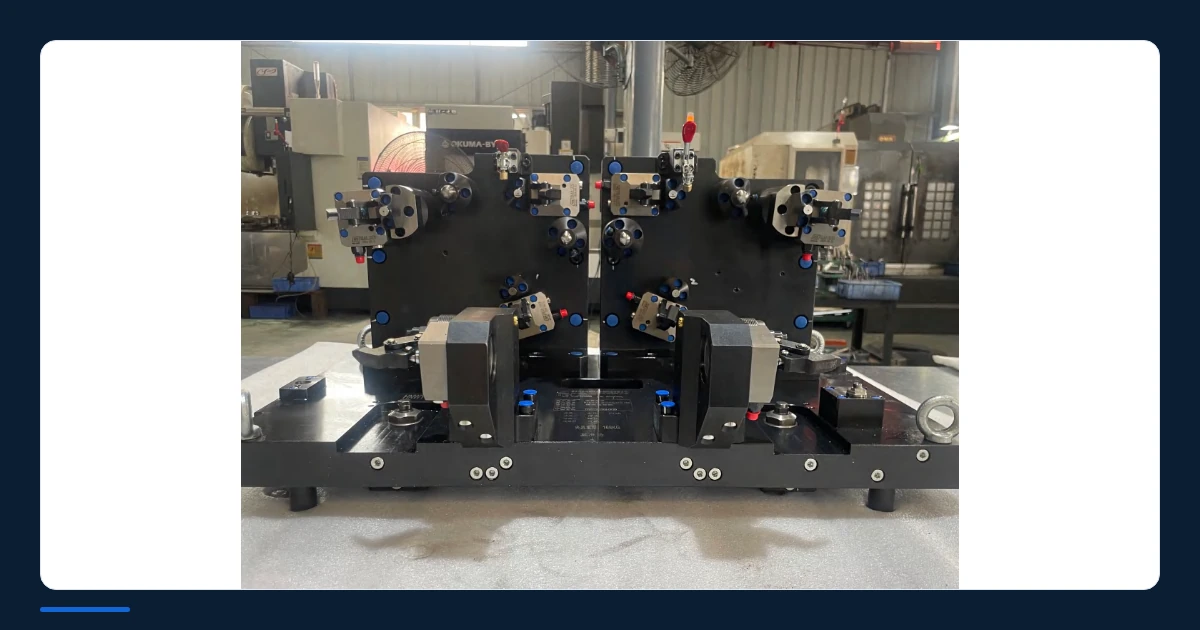
夹具必须夹持重件、承受强力切削、布置多个夹点、加工大型铸件或发动机零件,或任何工件在载荷下移动会远比夹具本身更贵时,使用液压夹持。定制液压夹具不是因为简单才买。买它,是因为工艺需要夹持力、刚性和受控的夹紧顺序。
| 成本因素 | 气动夹具 | 液压夹具 | 买家提示 |
|---|---|---|---|
| 夹具初始成本 | 中等夹持力时通常更低 | 因油缸、回路和定制设计,通常更高 | 比较整套系统价格,而不只是夹具体 |
| 能源成本 | 使用车间压缩空气;需要干燥、稳定的压力 | 需要液压压力源、油液管理和接头 | 现有能源条件可能改变决定 |
| 循环时间 | 简单夹紧与松开循环动作快 | 可以很快,但顺序和建压很重要 | 测量真实装夹,而不只是执行元件速度 |
| 维护 | 漏气、密封件、过滤器和润滑纪律 | 漏油、密封件、泵、软管、阀和污染 | 维护可达性属于总拥有成本 |
| 废品风险 | 夹持力对切削来说偏紧时风险上升 | 夹具设计正确时,重切削风险更低 | 规格不足往往是最贵的选项 |
1. 夹具初始价格:比较完整物料清单
气动夹具在采购阶段往往更有吸引力。执行机构更简单,许多车间已有压缩空气,标准气动虎钳不必配一整套定制液压回路就能确定。对希望重复循环更快、操作更干净、夹持力更稳定的来料加工车间,这个更低的进入成本是有意义的。
液压夹具通常起步更高,因为报价可能包含定制底板、油缸、阀、集成块、软管、压力表、压力开关、防护、安装接口和设计时间。如果夹具是为特定发动机缸体、铸件、变速箱壳体或结构件制作的,定制工程不是可选项。它正是夹具能够工作的原因。
错误在于拿标准气动虎钳只去比液压夹具的金属本体。请供应商报出能工作的整包:夹具、执行机构、传感器、备用密封件、建议的配套能源、安装支持和验收检查。这个数字才属于总拥有成本模型。
2. 配套能源:不看压力品质时,压缩空气显得很简单
气动系统有吸引力,是因为多数 CNC 车间已经有压缩空气。隐藏条件是空气品质。潮湿空气、压力不稳或管路偏小,会造成夹持不一致、松开变慢、阀粘滞和密封件过早磨损。如果气动夹具接在过滤很差的长支路上,小停机和动作不稳定会吃掉较低的采购价。
液压夹具需要压力源和油液管理。它可以是独立动力单元、机床集成液压,或生产单元里设计好的回路。能源负担更高,但液压压力能提供紧凑的力密度。当工件需要按受控顺序做多处强力夹紧时,即使能源包更复杂,液压也能简化机械设计。
做询价比较时,请告诉供应商已有哪些能源:气压与流量、液压是否可用、机床有没有空余 M 代码,以及夹具是否必须在机器人单元内运行。能源条件对总拥有成本的影响,可能大于一小段价差。
3. 循环时间:计算装夹时间,而不是执行元件时间
许多买家只比较夹紧和松开的速度。这太窄了。总循环时间包括打开夹具、清屑、放件、确认定位、闭合夹紧、检查状态、加工、卸件以及操作者的任何修正。气动夹具在这里往往表现好,因为动作快而简单。重复手工装夹时,操作体验可以很好。
液压夹具也可以循环得很快,但复杂夹具可能包含夹紧顺序、压力确认和额外的安全检查。这些额外逻辑并不自动是坏事。如果它能防止重型铸件在粗加工中抬起,就比一个产出废品的快循环更便宜。液压速度有没有价值,取决于夹紧顺序是否在保护工艺。
比较报价时,请要求一个现实的夹具循环估计,并定义它包含什么。好的供应商应当能坦然讨论装件、排屑、夹紧可达性、传感器反馈,以及夹具能否支撑目标节拍。
4. 维护:最便宜的夹具,是您的团队能够维护的那一套
气动维护通常更轻,但不是零。过滤器需要照看,密封件会磨损,接头会漏,阀会卡,空气品质差会造成可避免的问题。好处是许多维护团队熟悉气动系统,备件常见,只要夹具把接头留在够得到的位置,排查可以比较直接。
液压维护要求更高。油液清洁度、密封状态、软管走向、泄漏点、压力稳定性和阀的功能都重要。把维护点藏在工件下面,或每次都要大量拆卸的液压夹具,每次密封失效都会更贵。设计良好的液压夹具应露出常见维护点,并附清晰的回路图。
对每位供应商问同样的维护问题:哪些密封件是易损件?现场应备哪套备件?更换要多久?接头是否标准?操作者能否看到压力状态?有没有书面的泄漏试验?答案会说明这套夹具是为生产设计的,还是只为第一次验收。
5. 废品风险与刚性:夹持力不足代价很高
最大的总拥有成本错误,是为这刀切削买了偏弱的夹持系统。一套很适合铝件、轻铣或多品种软爪加工的气动夹具,未必适合重断续切削、大型铸件或几何不稳定的零件。工件一旦移动,成本会表现为废品、返工、刀具磨损、机床停机,以及对工艺失去信心。
液压夹具在降低这种风险时才对得起溢价。更大的夹持力、多个夹点和受控顺序,能让难加工的工件在粗加工和精加工中保持稳定。夹具可能更贵,但如果零件昂贵或公差链很紧,避免的废品可以很快把它补回来。
所以夹持力不应当靠猜。请提供材料、重量、工序类型、刀具切入、公差目标和当前失效方式。如果您已经知道零件在手动夹具里会抬起、振刀或移位,请直接说明。这些背景能帮助供应商避免报出一套在生产中会失败的更便宜夹具。
6. 自动化适配:气动灵活,液压有力
对机器人上下料、托盘库和可重复的生产单元,气动夹具往往容易集成。它们可以接入机床逻辑,提供夹紧和松开信号,并且在夹具体积紧凑时工作良好。装在零点定位系统上的气动虎钳,可以让车间在不做完整定制液压项目的情况下,走向标准化、可重复的换型。
工件有要求时,液压夹具也能适配自动化。大型零件、多点夹紧和高夹持力应用可以自动化,但项目需要仔细布管、可靠的压力确认和清楚的维护计划。液压自动化不太像一个简单执行元件,更像一套受控的生产过程。
因此总拥有成本的问题不是“哪一种更适合自动化?”,而是“哪一种可以在不制造可避免风险的情况下无人值守运行?”气动可能赢在灵活的混线加工。液压可能赢在每一循环都必须以同样方式夹持的专用重件。
给夹具买家的简单总拥有成本模型
在批准夹具报价之前,使用这个模型:
- 硬件与集成: 夹具、执行机构、传感器、配套能源、安装和验收。
- 循环节省: 每件或每次准备节省的分钟数乘以年产量。
- 质量影响: 废品减少、返工减少和重复性改善。
- 维护成本: 服务工时、易损件、泄漏、过滤器、油液、密封件和停机。
- 柔性价值: 夹具能否支持以后的零件变型、钳口、托盘或自动化。
如果气动能省下足够时间并安全地夹住零件,较低的系统成本往往带来更好的回报。如果液压能防止高价值零件移动、刀具损坏或反复出废品,较高的初始价格可能是寿命期内更便宜的选择。
询价清单:要做真实的总拥有成本对比,该发什么
要正确比较气动和液压方案,发给供应商的不能只有零件名称。请附上零件图和 STEP 文件、材料、重量、接触面、年产量、当前准备时间、循环目标、机床型号、工作台尺寸、可用气压、液压是否可用、公差目标、切削工序、切屑与冷却条件、自动化计划和希望的交付日期。
如果您要的是成本对比,请直接说明:“若气动和液压在技术上都合适,请分别报价,并注明维护和能源假设。”这是在告诉供应商不要过早只给一个答案。
NEXTAS 可以在建议气动、液压或混合路线之前,审阅 CAD/STEP 文件、夹具概念草图和生产目标。对许多项目,最好的答案不是最贵的夹具。而是能保住公差、让操作者持续干活,并且不会把每一处小泄漏都变成停产的那套夹具。
批准夹具报价之前
- 确认所需夹持力,以及它是计算出来的还是假设的。
- 检查配套能源、传感器和备用易损件是否包含在内。
- 询问夹具将如何清洁、检查和维护。
- 确认验收标准:重复性、泄漏试验、压力试验和样件结果。
- 询问设计是否为以后的钳口、零件变型或自动化留出空间。
结论
当工作需要快速重复夹紧、中等夹持力、干净的集成和柔性生产时,气动夹具通常带来更低的总拥有成本。当工作需要高夹持力、稳定的多点夹紧,并防止载荷下代价高昂的移动时,液压夹具通常带来更低的总拥有成本。
不要买执行元件。要买工艺结果。如果夹具缩短准备时间、保住公差、避免废品,并且您的团队能够维护,那么即使最初报价不是最低的,它在寿命期内也是更便宜的夹具。
需要气动与液压夹具的报价吗?
请发送 CAD/STEP 文件、工件重量、工序、产量和能源条件。NEXTAS 工程团队可以按成本、夹持力、维护和自动化适配比较气动与液压夹具路线。
申请工程评审常见问题
气动夹具比液压夹具便宜吗?
当工件尺寸适中、所需夹持力不大,而且车间已有洁净压缩空气时,气动夹具的系统成本通常更低。液压夹具在设计、制造和维护上更贵,但对于重件、高切削载荷、多点夹紧,以及刚性不足会造成废品或停机的应用,它可能更划算。
什么时候应该选择液压夹具而不是气动夹具?
零件重、切削力大、夹具需要多处同步夹紧,或工艺不能容忍工件在载荷下移动时,选择液压。汽车、能源和大型铸件加工常常值得使用液压动力,因为稳定夹持能保护刀具寿命、公差和操作安全。
购买前应比较哪些隐性成本?
比较配套能源、空气或油液处理、循环时间、查漏、更换密封件、备件、机床停机、操作者搬运、废品风险,以及支撑这套夹具所需的工程时间。最便宜的夹具体,如果动作慢、难维护或夹持力不够这刀切削,也会变得很贵。
气动夹具和液压夹具可以放在同一套车间标准里吗?
可以。许多工厂把气动虎钳或气动夹具定为柔性加工单元的标准,把液压夹具留给重载、可重复的高夹持力工作。关键是保留共同的定位基准、文件和验收检查,避免操作者同时管理两套互不相关的系统。
基于总拥有成本的夹具报价应发送哪些信息?
请发送零件图或 STEP 文件、材料、重量、切削工序、年产量、当前准备时间、目标循环时间、机床型号、可用的气源或液压、已知的所需夹持力、公差目标、自动化计划和任何维护限制。这些输入让供应商报的是夹具和运行风险,而不只是金属。