围绕您的工件设计
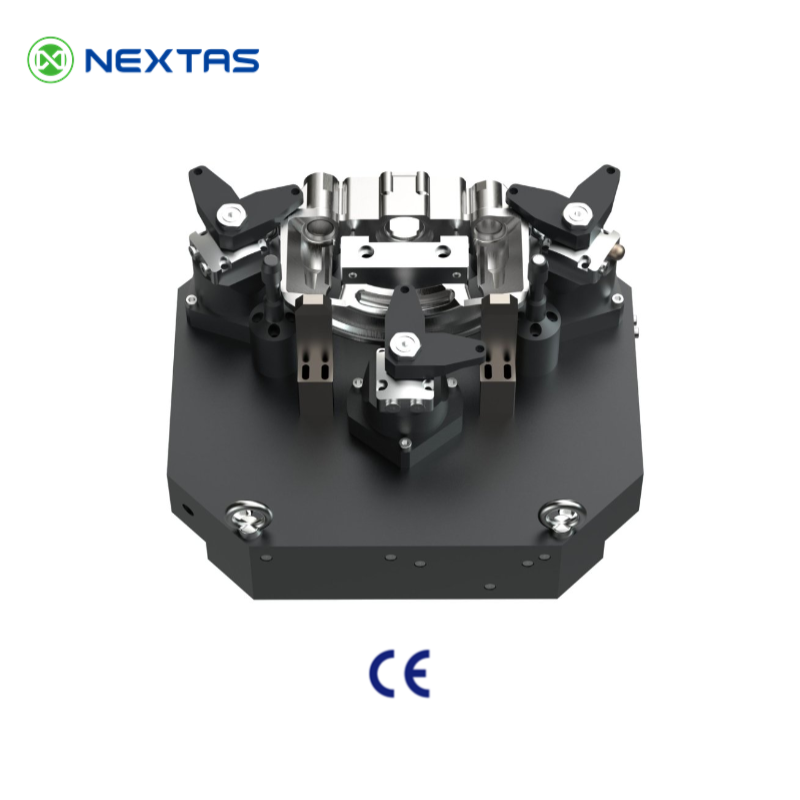
贴合工件的支撑、顺畅的刀具通道和明确的上料顺序,是选择定制气动夹具的实际理由。先提供现有的工件与机床资料,NEXTAS 可评审布局,并说明报价还需要哪些信息。
所选图纸、气动回路和双方约定的验收计划,共同确定夹具的夹持力、工作状态与检验要求。
定制从标准夹持件不够用的地方开始
请发送工件图纸、机床型号,以及希望解决的夹持区域或刀具通道问题。NEXTAS 可将定制气动布局与标准虎钳或夹紧板进行比较,与您讨论合适的下一步。
当工件需要不均匀的支撑、受限的夹紧区域,或普通卡爪挡住刀具通路时,定制夹具才值得评审。上料方式也可能决定选择。机器人或操作者需要清晰的接近路径、已知的工件姿态,以及夹紧后能够退出的空间。
先写明要防止的失效。「工件复杂」不够。要说明工件是否翘起、卡爪是否挡住切削、载荷是否离开支撑,或者测头或夹爪是否够不到。每一项都应落到图纸或试验上。
- 所需基准或支撑方案放不进标准接触点时,选择定制。
- 已批准的夹紧区和不可留痕表面留不出可靠的标准卡爪方案时,选择定制。
- 刀具、测头或排屑路径需要按工件形状开让位时,选择定制。
- 上料顺序需要规定的定位巢、挡块或夹紧次序时,选择定制。
- 标准件用更少的专用零件就能满足同样需要时,继续用标准件。
如果主要问题是如何选择标准气动虎钳,请使用气动虎钳选型指南。本文从标准夹持已经筛选、可能需要按工件布置夹具之后开始。
让询价回答车间里的六个问题
供应商不能只凭成品照片评审一套定制夹具。请发送当前图纸和版本,有三维模型时一并发送。既要给出毛坯或来料状态,也要给出成品形状。夹具在全部特征完成之前就接触工件,成品几何可能挡住必须定位或支撑的表面。
标出基准方案。基准是用作定位或测量已知参照的表面或特征。同时标出每一项关键质量特性,常简写为 CTQ。CTQ 是图纸上必须合格、工件才能工作或装配的特征。把每一项 CTQ 连到生成它的工序。这个联系帮助夹具设计布置支撑和夹紧点,而不移动真正重要的特征。
| 问题 | 要发送的资料 | 评审应返回的结果 |
|---|---|---|
| 夹的是什么? | 图纸版本、三维模型、毛坯与成品状态、材料和工件质量 | 与正确工件状态对应的接触图 |
| 什么在控制工件? | 基准、CTQ、夹紧区、不可留痕面和允许支撑区域 | 写明定位、支撑和夹紧各自的作用 |
| 哪些载荷作用到夹具? | 工序、刀具、切削方向、预期载荷数据以及任何反向载荷 | 载荷路径,以及夹持评审所用的输入 |
| 它必须装在哪里? | 机床型号、工作台图纸、各轴、刀具可达范围、门、回转运动和载荷规则 | 装载后的包络和安装方案 |
| 现场有什么气源? | 在夹具接口处测得的压力、管路和阀的数据、气源处理以及允许的排气路径 | 回路范围和写明的工作界限 |
| 工件如何移动? | 人工或机器人上料步骤、抓取区域、工件姿态、通道和恢复方案 | 可以评审和试验的顺序 |
切削载荷是输入,不是口号。有数据时请写明方向、试验依据和计划中最重的一刀。如果未知,请发送已知的刀具、材料、切深、进给和刀路事实。把载荷标成未知,并写明由谁计算或试验。
请在预定的夹具接口处测量气压,不要只在压缩机处测量。记录正常范围、预期的最低状态、软管、阀、接口和排气方案。报价才能把夹具零件和现场工作分开。
先画出工件路径,再画气路
把上料顺序写成一串可见状态。从夹具打开并就绪开始。写明工件如何进入、什么先接触、如何到达计划中的支撑、每个夹紧何时动作,以及机床何时可以开始正常循环。再按相反顺序写下松开路径。包括从每个接触面清除切屑或冷却液的步骤。
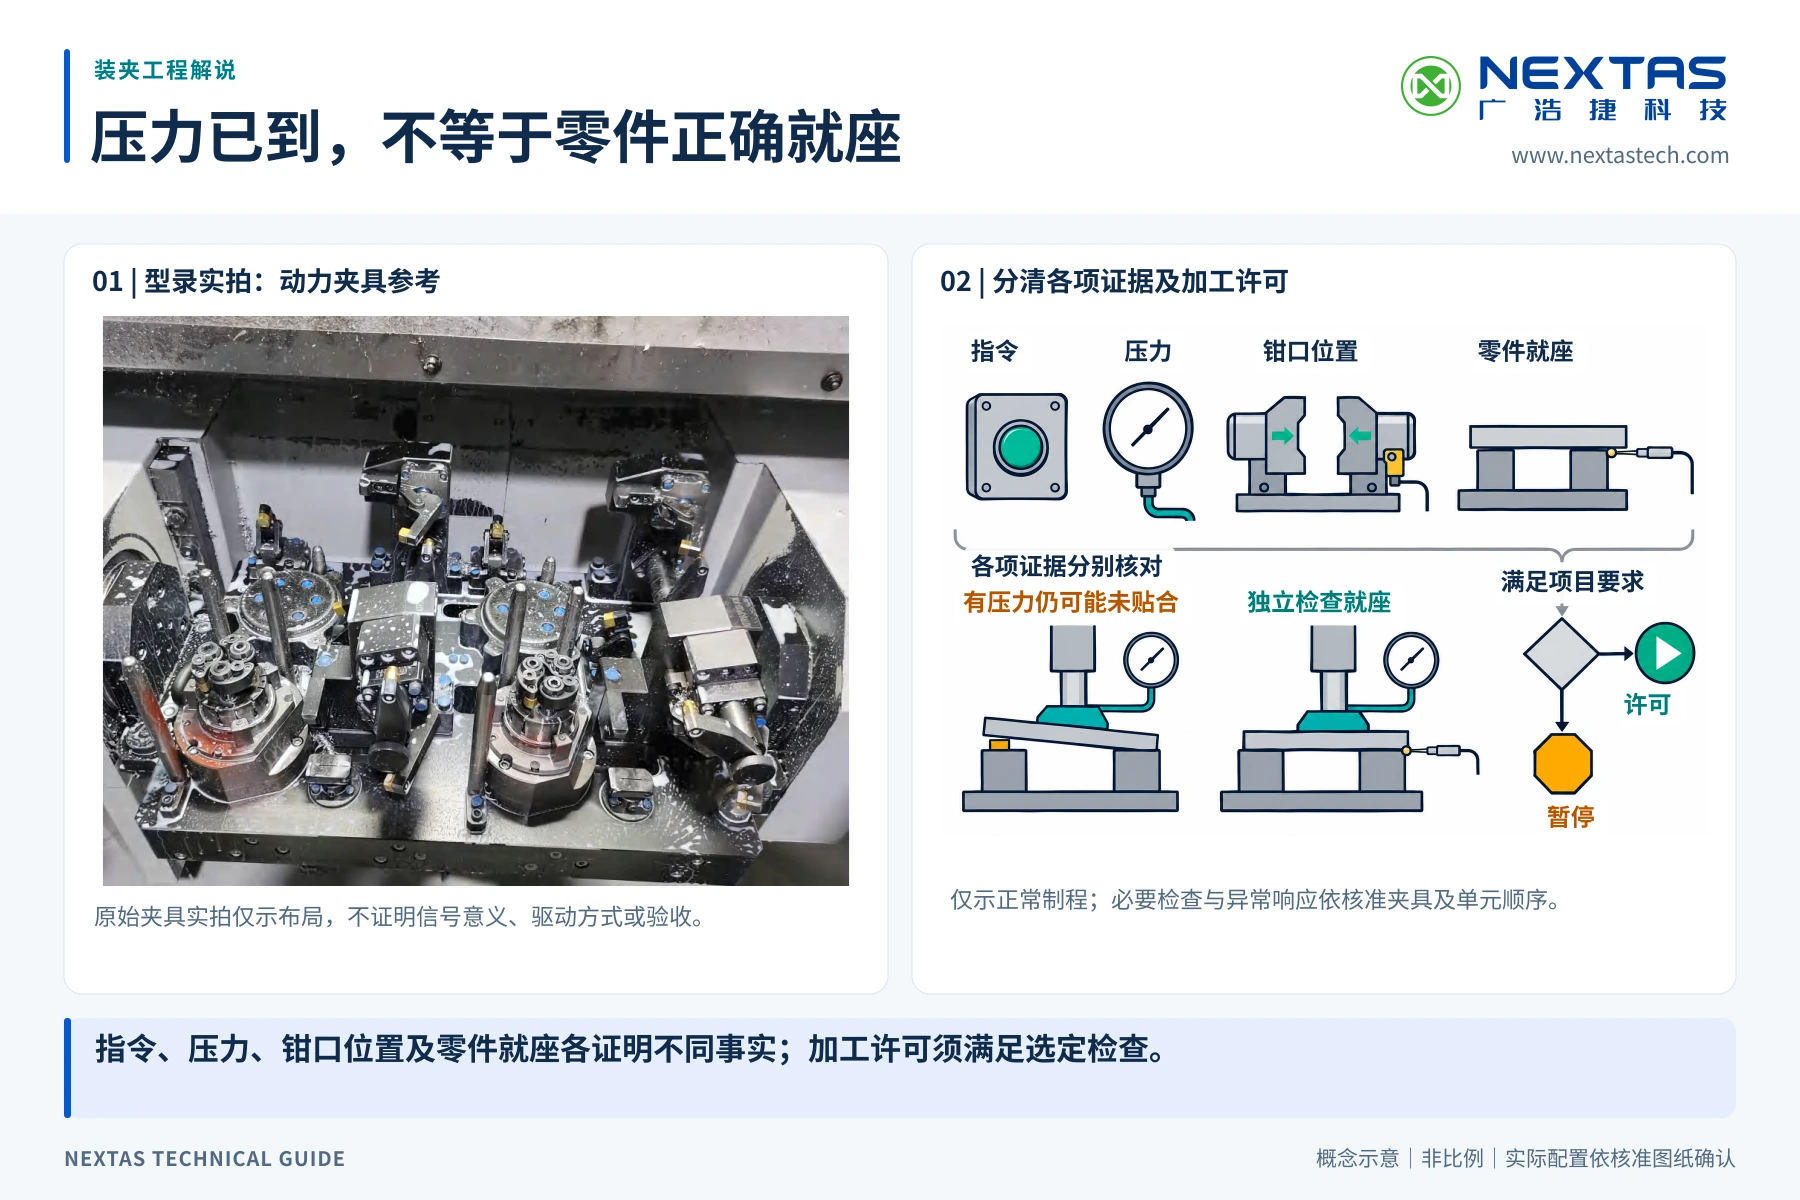
落座确认是工件到达计划支撑或基准的证据。证据可以来自位置传感器、气检、测头步骤或其他约定方法。它因项目而异。压力开关可以显示回路状态,但压力本身不能证明工件已经落座。验收计划必须写明每个信号能说明什么、不能说明什么。
把正常工艺逻辑和机床安全分开。落座传感器或压力开关可以在条件缺失时阻止下一步正常动作。这并不使它成为安全等级功能。防护、进入、储存的压缩空气、安全排气、意外运动和应急响应需要单独的风险评估。负责的机床或单元集成商必须选择并确认安全部件。
决定停止之后怎么办。写明谁可以取下工件、如何处理储存的压缩空气,以及恢复正常循环之前必须检查什么。
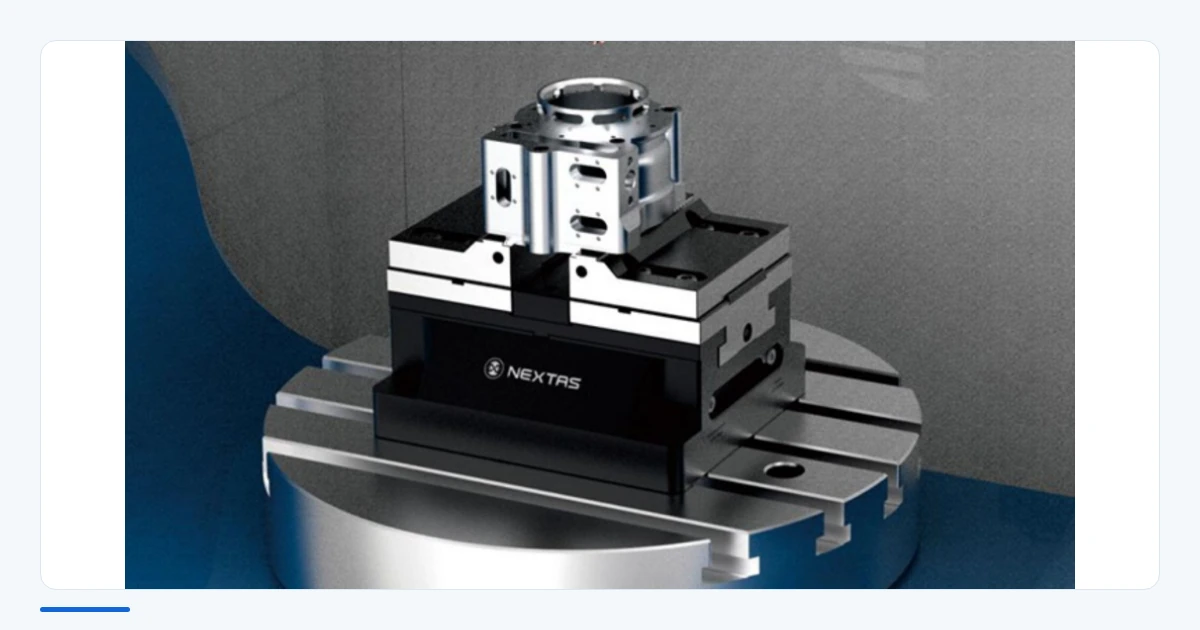
核对的是装好工件的夹具,不是光底座
请索取准确的机床工作台或托盘图纸。记录定位特征、螺栓布置、接触面和任何转接件。再把夹具、阀、接头、软管、工件和上料装置放进同一个模型。这个完整模型就是机床包络:计划运动全过程中每一件所占的空间。
检查的不止切削位置。要显示打开的夹紧、装上和松开的工件、最长的刀柄、主轴、测头和上料路径。检查每一次回转分度以及分度之间的移动。如果使用托盘交换、门和转运路径,也要包括进去。软管要避开勾挂、急弯和切屑。
机床载荷批准同样使用完整组件。把底座、夹具零件、阀、紧固件、工件和任何转接件加在一起。采用机床制造商的质量和平衡规则。一张照片、一个型号系列或一个安装节距不能证明装得下。被选定的图纸和装载模型才能证明。
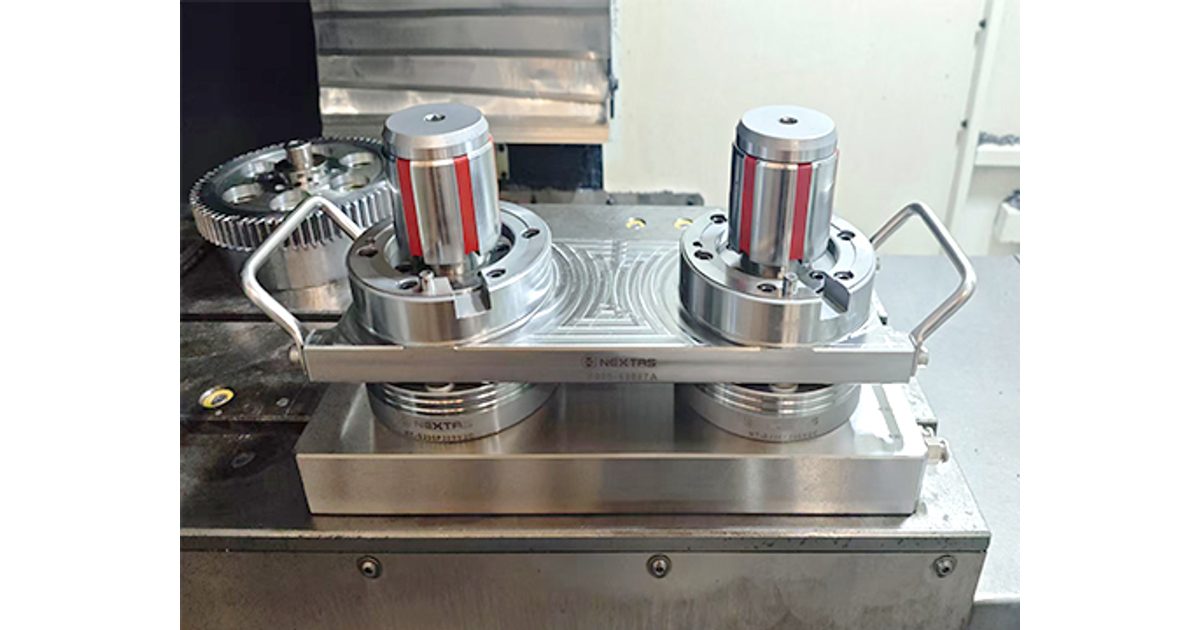
先约定「可以切削」必须证明什么
夹具制造之前,先约定这件工件怎样算可以加工:零件落座、夹紧顺序能走完、试切达到你指定的要素。如果某一项还没有约定界限,就标成未关闭。不要用另一套夹具的笼统说法代替缺失的数值。
制造前冻结图纸
批准工件版本、装载状态、基准接触、支撑、夹紧点、切削让位、上料路径和机床安装。标出设计所用的气压范围。列出订单包含的阀、传感器、管路、接头和正常工艺信号。
在台架上试验正常顺序
使用有代表性的工件或批准的检查件。记录打开、落座、夹紧和松开状态。在计划指定的位置测量压力。检查落座响应和夹紧顺序。如果信号不一致或某一步时间过长,就在指定状态停止正常顺序。
转到真实机床
把完整夹具装到指定机床上。按机床制造商的安全准备方法检查每个轴、刀具、测头、门和上料动作。运行约定的试切。用约定的量具、方法和抽样计划检查指定的 CTQ。一件合格不能证明以后每一批都合格。
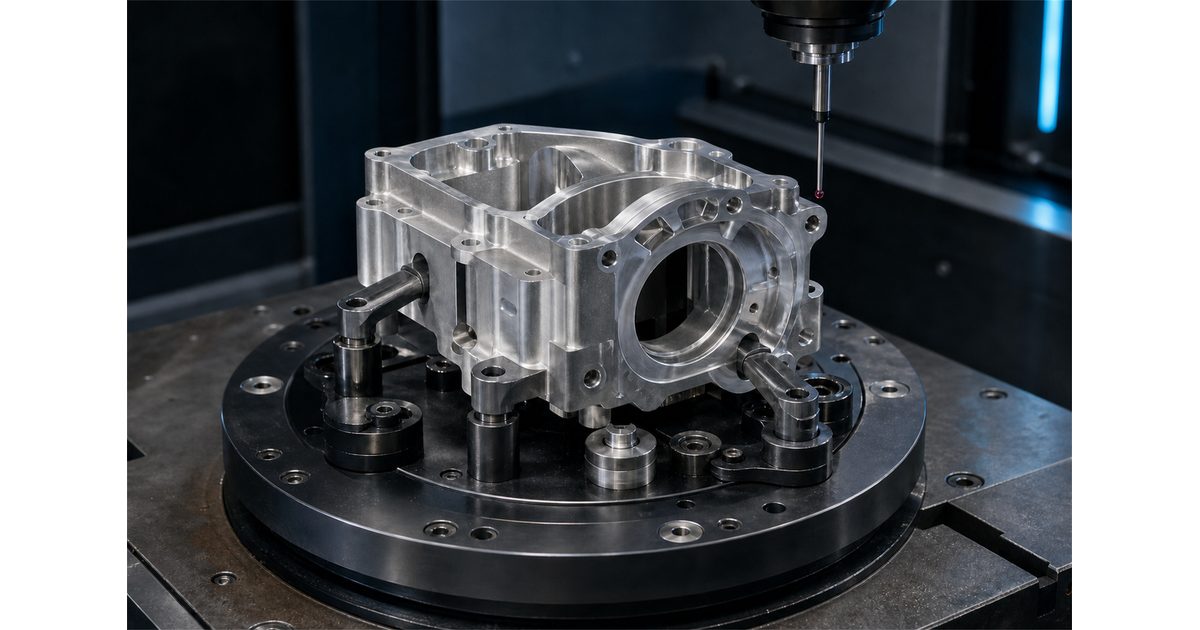
交付时,夹具已经过落座、气源和故障恢复试验
定制气动夹具不应未经试验就送到现场。交付前,会试验工件未落座、气压偏低、工艺信号缺失或步骤超时时系统如何处理。使用批准的安全方法。不要为了证明逻辑而在运行中的机床上制造危险。记录谁可以复位停止、必须检查什么,以及下一步是哪个状态。
随夹具交付的文件应与报价和采购订单一致:图纸、气路图、零件或信号清单、已设定的界限、检验记录、维护点和恢复步骤。
| 确认步骤 | 应保留的记录 | 这一步要确认什么 |
|---|---|---|
| 图纸评审 | 已批准的接触、顺序、接口和范围 | 制造与预定的工件和机床一致 |
| 台架功能 | 状态、压力、落座和顺序记录 | 夹具按约定的正常工艺动作 |
| 机床试切 | 装载间隙、试切和 CTQ 检验记录 | 指定工艺满足约定的验收计划 |
| 恢复 | 已批准的故障检查、复位职责和交付文件 | 指定团队可以处理已知停止 |
查看 NEXTAS 定制夹具布局
28 秒竖屏画面,展示一套 NEXTAS 定制气动夹具布局及人工操作。
在 YouTube 观看
下图是一件客制 L 型夹具基座的产品示例,出货前拍摄。
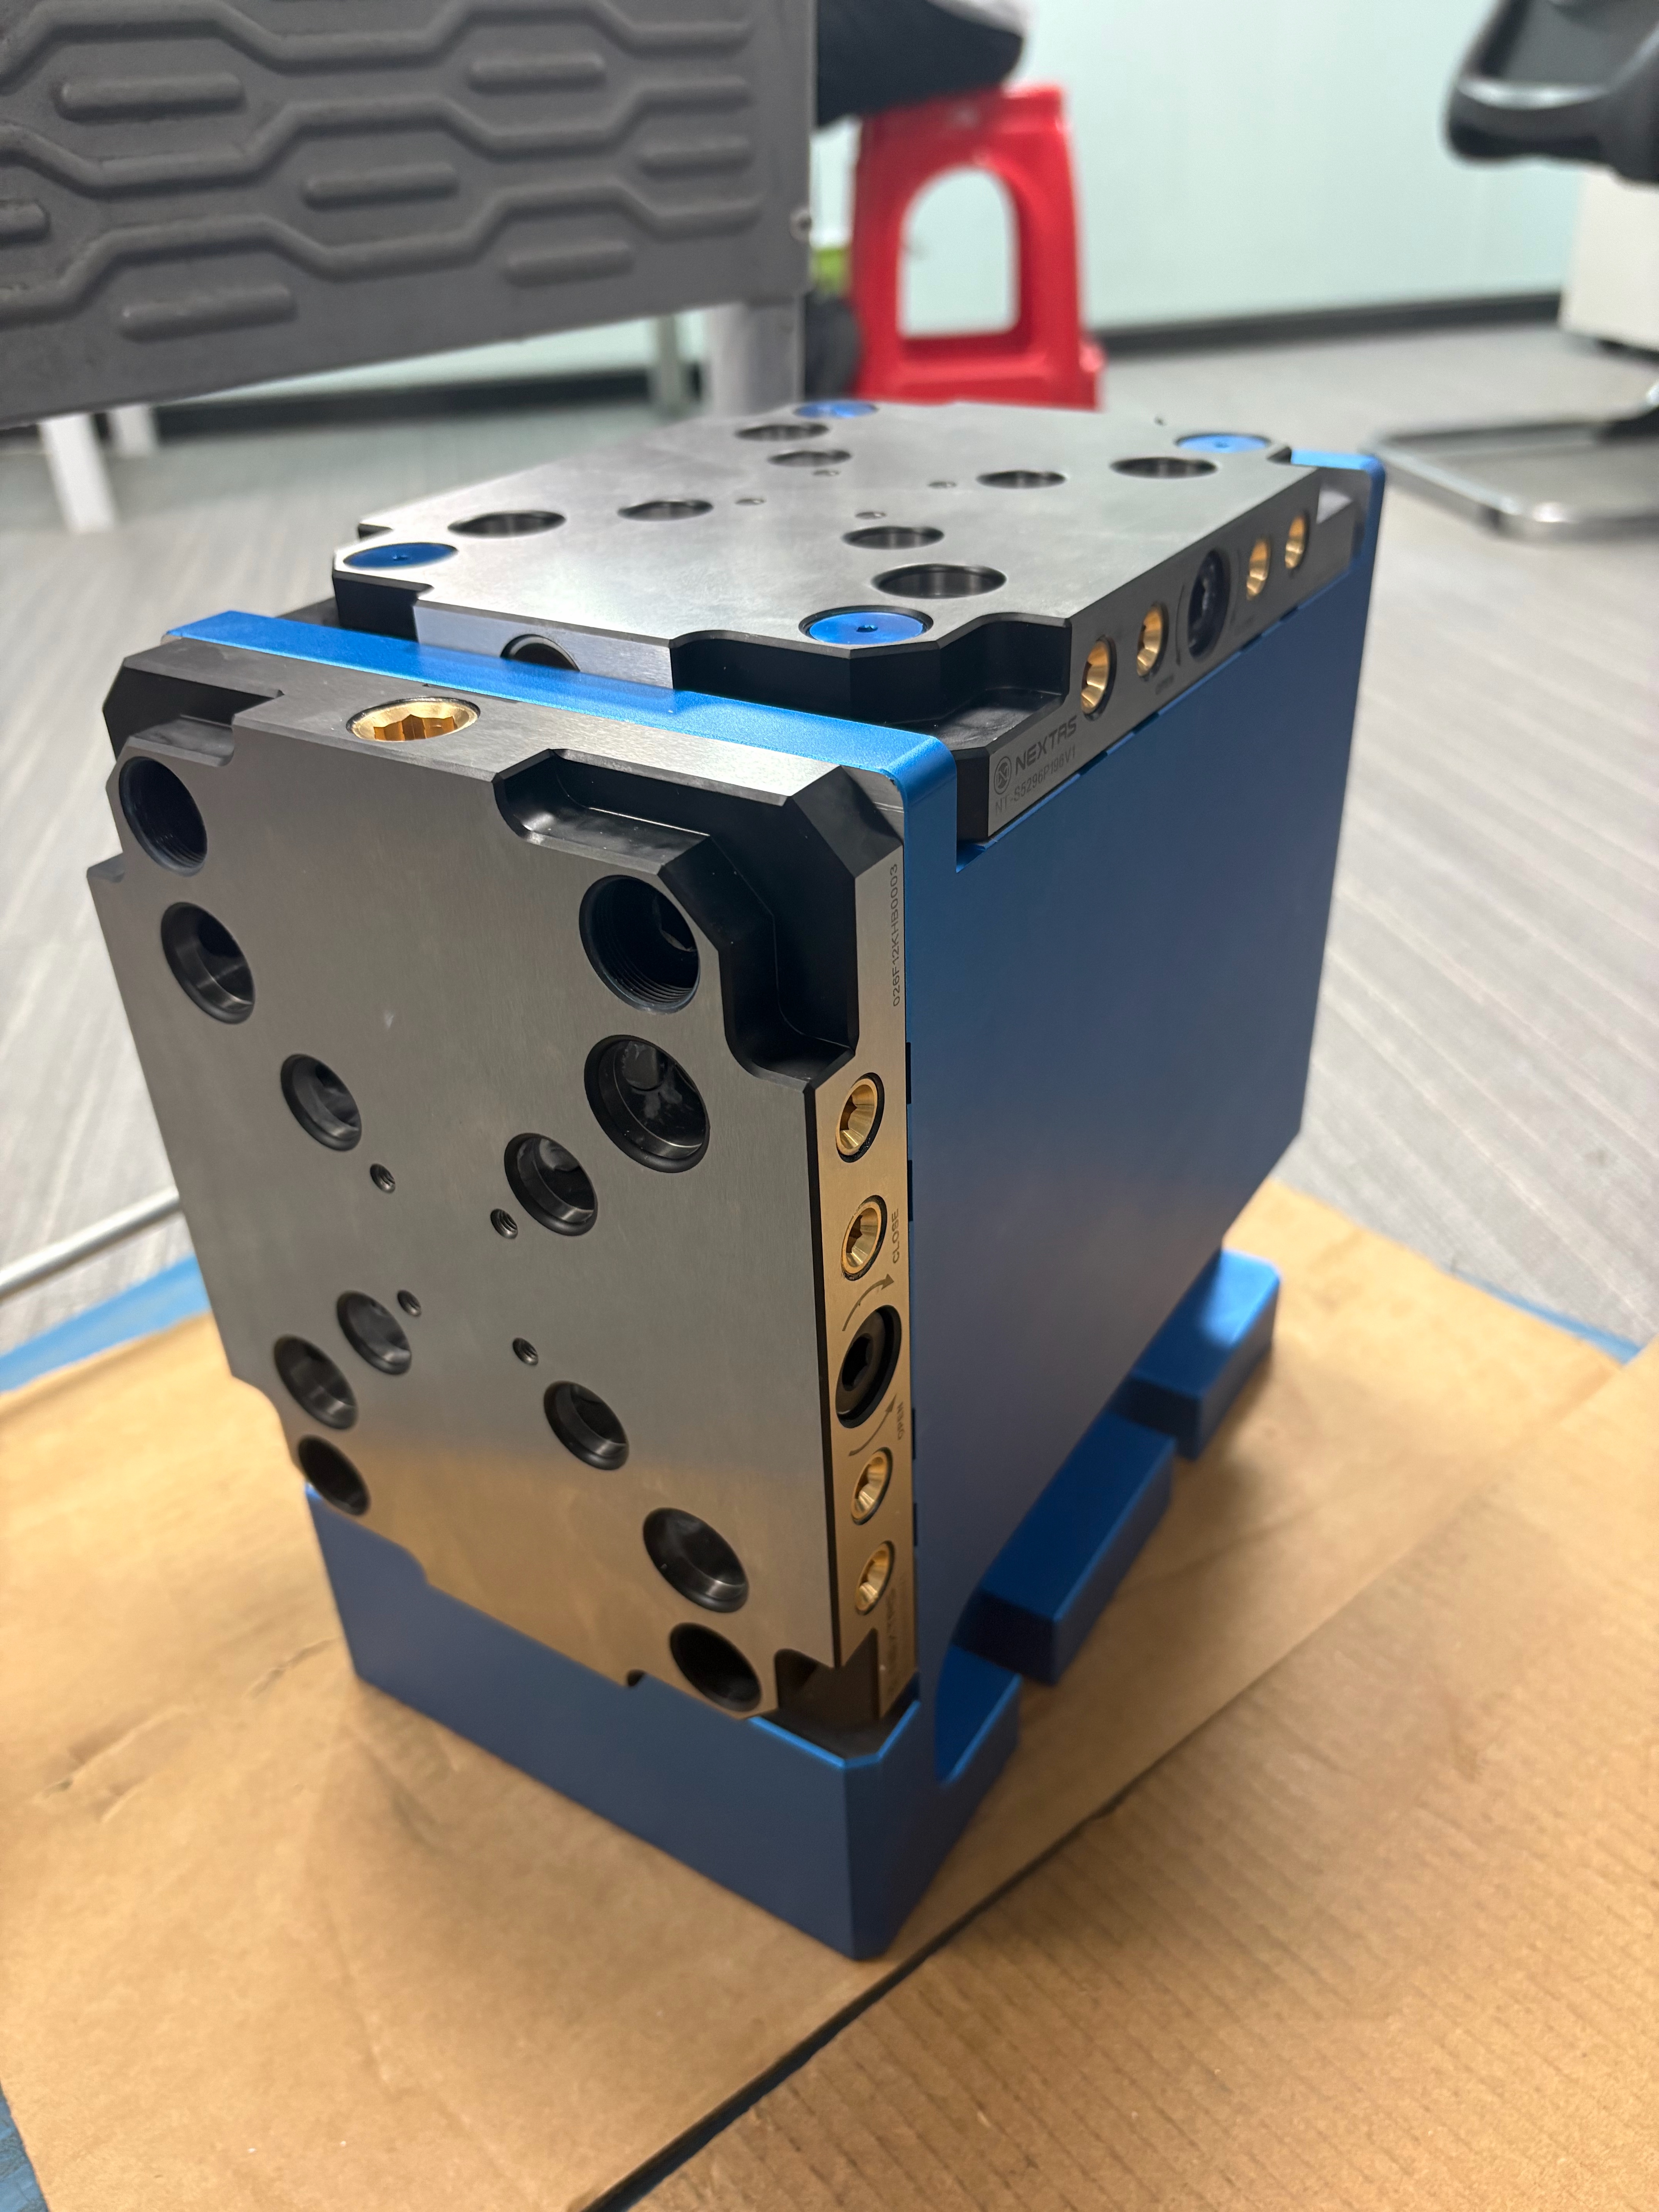
标准虎钳夹不住基准,或让不开走刀时
常见的问题很具体:标准虎钳夹不住既定基准,给刀具留不出空间,或对不上现有的上料方式。这时可以根据该工件和该机床做一套定制气动夹具,由气源完成夹紧。
做定制夹具前,车间常问的问题
什么时候定制气动夹具比标准虎钳更合适?
当标准虎钳、卡爪或模块不能满足基准、支撑、刀具可达、工件搬运或机床空间方案时,使用定制夹具。如果标准产品能满足这些需要,它通常是更简单的起点。
一开始要准备哪些资料?
先说明加工内容和所用机床。如果已有当前工件图纸或三维模型,附上会更方便。工序、工作台图纸、上料方式、切削载荷或气源数据,需要时再补即可。
如果要附图纸,怎样标记基准和 CTQ?
标出决定工件位置的表面或特征,再把每一项关键质量特性连到生成它的工序。同时标出允许的夹紧区、不可留痕表面、支撑点,以及刀具、测头或夹爪必须到达的区域。
落座或压力传感器会把夹具变成安全系统吗?
不会。落座传感器或压力开关可以支持正常循环逻辑,但不是安全等级功能。机床和单元安全需要单独的风险评估、合适的安全部件、对储存能量的安全处理,以及负责集成商的确认。
投产前,验收一般检查什么?
图纸、安装和装载间隙,然后是夹紧与松开状态、夹具处压力、落座响应、顺序界限和计划中的故障恢复。再做约定的试切,并用约定的方法和抽样计划检验指定的 CTQ。
切削载荷或气源数据还不知道怎么办?
直接说明尚未确定,并把已经知道的刀具、材料、切削和气源情况一并说明。这些数字可以在后续设计中再补。
讨论适合您工件的夹具方案
告诉我们你在加工什么、现在的夹持卡在哪里。如果已有工件图纸、3D 模型或机床照片,可以一并附上;没有图纸,也可以先沟通。