零点参考点是设定或核对位置时点名的那个实物位置。 把特征写上。不要把夹具写在它的位置上。
报价写“零点”,图纸写“零点参考”,夹具备注写“基准系统”。这不是同一个零件的三种写法。
本页只讲你点名的那个位置。零点是把夹具放回去的接口。基准系统是这个位置周围的硬件。简短对照页只负责指路。
被测面不是夹具
手动基准板页面在和 T 槽对比时使用“零点参考”。T 槽装夹常常要重新装夹。基准板那一栏写的是转到坐标测量机(CMM):“CNC → CMM,同一托盘/零点参考”。按这块板要支持的流程来读:零件留在托盘上,移动的是托盘。同一页说明,回收期不是目录数字。系统页面的多机床说明写明,该布置没有公布实测转移结果。这个标注并不表示 CMM 和 CNC 已经共用一个原点。
第二处公布的用法是 Z 向参考平面。接收模块的安装槽加工进底座时,系统页面要求一次装夹加工这些安装槽,让各模块共用同一个 Z 向参考平面。这个平面是底座的加工参考。它本身不设定工件偏置,也不设定零件图纸上的基准。同一项作业里,被测面和这个 Z 向平面可以是不同特征。两处都要紧时,两个特征都写上名称。不要默认安装槽平面就是检验员要用的那个面。
基准板标准化指南把车间用语和工程用语放在一起。标出用作位置参考的面或点。工程师常把这个叫基准:测量其余装夹的已知位置。在报价上,“基准”仍然没有点出硬件。先写哪个面是参考,再写哪一个接口负责把它带回来。

托盘搬走,并不等于共用一个原点
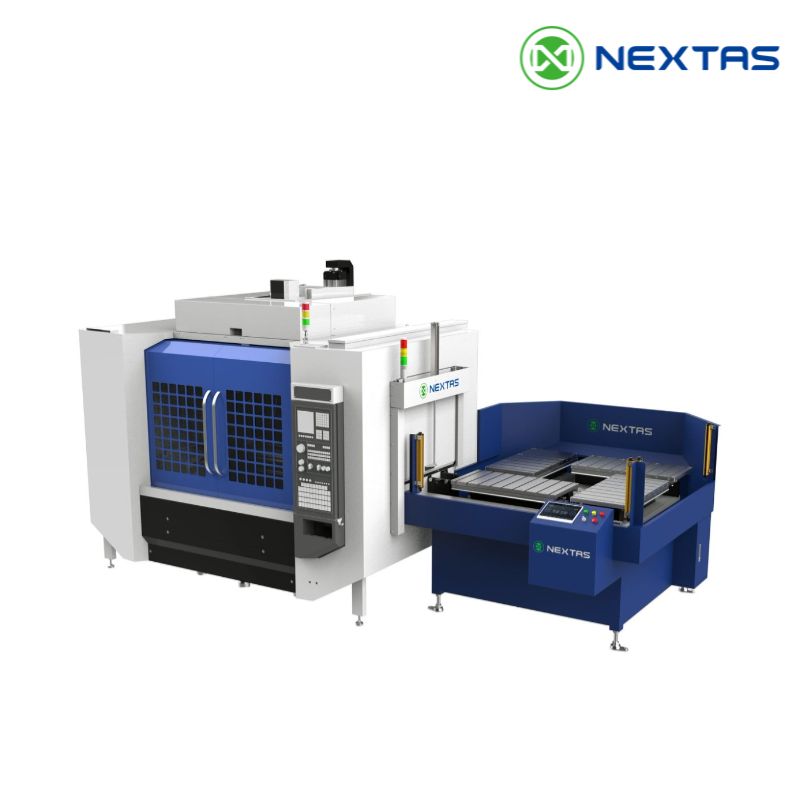
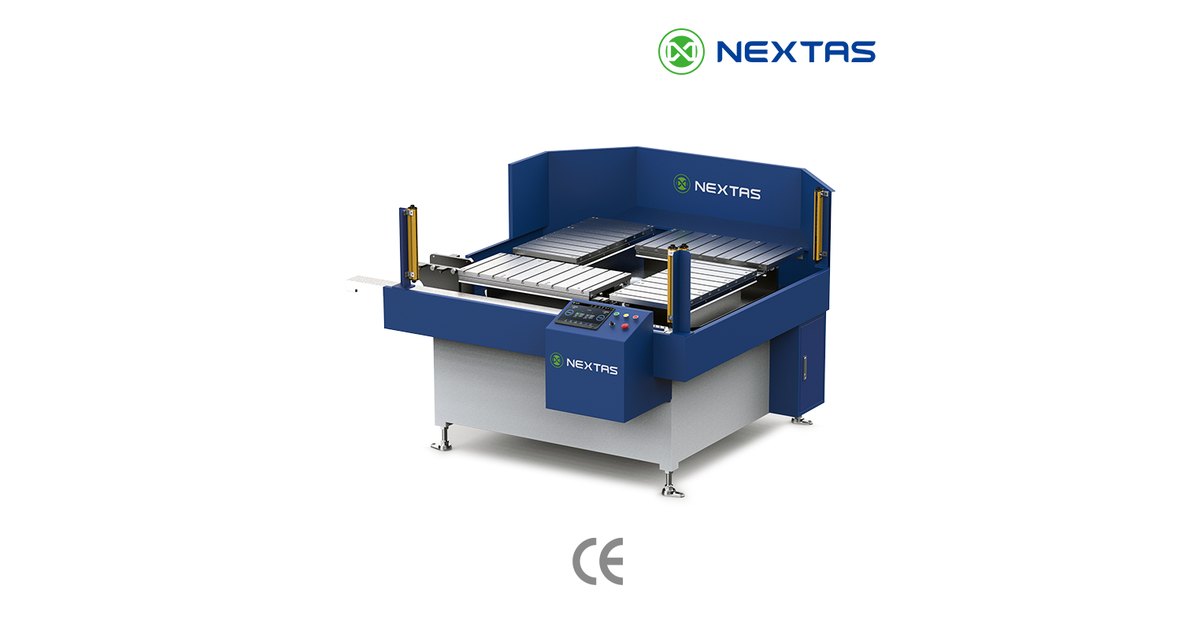
托盘快换系统把托盘在工位之间搬走。它不会让 CNC 和三坐标测量机共用一个原点。基准板页面上的“同一托盘 / 零点参考上 CNC → CMM”意思是零件留在托盘上。这个移动没有公布实测转移结果。如果两个坐标系必须对齐,去要对准记录。
报价仍要填的栏
写出有人会探测或找正的那个特征。接口和定位组各有自己的页面。
- 零点参考点:有人会探测或找正的面、定位垫、孔或平面。路线里有 CMM 就写上。除非已经有实测转移,不要写“同一零点”。
点名特征之前
夹具落座之后,工件零点填在哪里?
填在点名为零点参考的那个特征上,而且要在接口落座之后。不要把目录上的重新落座数字输入控制系统。NEXTAS 页面不把工件偏置当作夹具规格公布。
什么证据能说明测量机和 CNC 对得上?
这两个工位之间的找正记录。向负责坐标测量机(CMM)的人要。托盘标签上写“同一零点参考”,那是基准板的流程,不是这份记录。
接收模块口袋的 Z 参考平面就是零件基准吗?
不是。口袋在一次装夹里加工时,这个平面是底座的制造参考,让各模块共用一个高度。它本身不设定工件零点,也不是零件图纸上的基准。如果检验用的是被测面,把那个面单独写出来。
托盘快换会让 CNC 和 CMM 共用一个原点吗?
不会。快换机搬走托盘,并不因此产生共用原点。“同一托盘 / 零点参考上 CNC → CMM”的意思是零件留在托盘上。这个移动没有公布实测转移结果。如果两个坐标系必须对齐,去要对准记录。
写型号之前
附上机床工作台图纸
工作台图纸能看出报价行是否对得上这台机床。和报价一起发来。
发送工作台图纸