报价写“零点”,图纸写“零点参考”,夹具备注写“基准系统”。这不是同一个零件的三种写法。
NEXTAS 的页面已经把这几个词分开。零点是快换接口,把夹具放回准备好的座面。零点参考点是设定或核对位置时点名的那个实物位置。基准系统是围绕这个位置的定位组。仍以选定图纸为准。
空栏就留空。
对照上还有空格,就写“未知”。“标准零点”会让空栏留到采购订单上。
一张一眼能看完的对照
图纸、报价和车间备注各用了一个词时,用这张对照。这个顺序只是阅读顺序。它不是公差链,也不表示这三项共用一个数字。
-
1 · 零点
快换接口:底座里的接收模块、手动基准板、气动零点板,或彼此配套的底座和托盘。作用是把夹具放回准备好的座面。这些结构不共用一个接口,也都不是控制系统里保存的工件偏置。
-
2 · 零点参考点
测头、百分表或找正时要点名的位置:托盘面、定位垫,或一次装夹加工的安装槽所共用的一个高度。写下这个特征。不要把夹具写在这个特征的位置上。
-
3 · 基准系统
把这个特征带回来的硬件:用来定位的面、拉钉(夹具上落入接收模块的销),以及图纸要求时的防转挡。BDS 定位基准是紧凑的一对:留下的基准体,搬走的托盘。一叠接收模块是另一套系统。
接收模块和零点板是不同的接口
在本站,“零点”是一个产品系列,不是控制系统里已经存好的坐标。零点询价指南写明,这个系列包含几种结构。接收模块可以做进底座或机床工作台。手动基准板可以用手工具松开配合夹具。气动零点板可以用压缩空气完成已定义的动作。成对的基准系统可以把彼此配套的底座和托盘配在一起。这些结构并不共用一个通用接口。
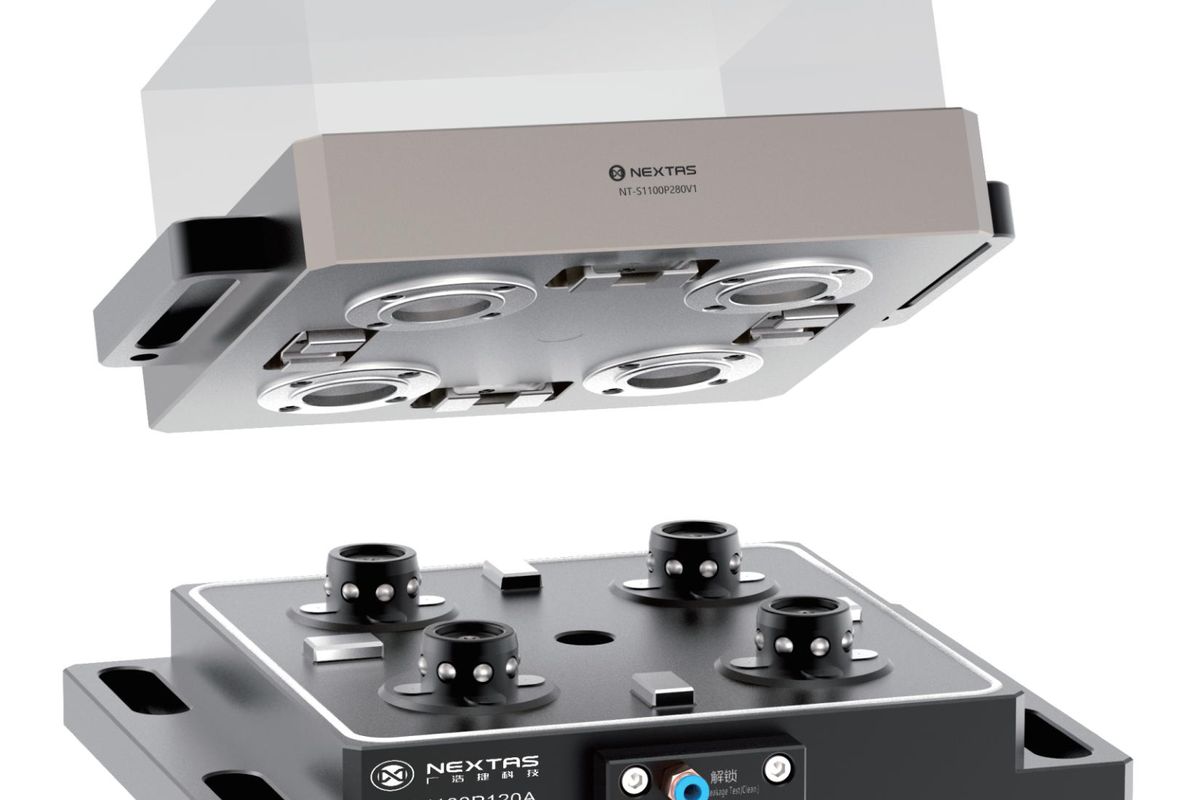
标题旁边的图是一块方形底座上的四个圆形接收模块。这是一种零点布置。它不是手动基准板,也不是 BDS 基准体。要把接收模块加工进子板、墓碑塔或夹具时,打开零点定位系统页面:单个模块,或 2/4/6 工位组合块。用螺栓固定的成品板是手动零点快换基准板。由机床松开的板是气动零点板。较小的 A024/B024 托盘在BDS 定位基准页面。把该托盘视为独立的基准系统,不要把它当作基准板的别名。
手动基准板页面把这块板称为虎钳、托盘和夹具的标准化机床接口。它是机械式的。无需气源。列出的 52 mm 和 96 mm 系列公布的重复定位精度低于 0.005 mm。同一页说明,实际结果还取决于配套拉钉、安装平面度、清洁状态、夹具刚度,以及这台机床上的验收方法。
接收模块用的是另一组目录数字。在那一页,V1 和 V2 是两种接收模块条目,不是基准板系列。V1 的重复定位精度公布为低于 0.003 mm。V2 型号页没有列出重复定位精度,所以这个数字留在图纸上。不要把 V1 的数字贴到 V2 模块上,也不要把其中任何一个数字贴到手动基准板低于 0.005 mm 的数字上。重复定位文章把同一接口的重新落座,与成品零件分开,也与机床之间的转移分开。
编程时也会把控制系统里的工件偏置叫“零点”。NEXTAS 页面不把这个偏置当作夹具参数公布。接口落座之后,仍要有人在机床上设定或核对这个偏置。目录上的重新落座数字不是这个偏置,也不是成品零件公差。
被测面不是夹具
手动基准板页面在和 T 槽对比时使用“零点参考”。T 槽装夹常常要重新装夹。基准板那一栏写的是转到坐标测量机(CMM):“CNC → CMM,同一托盘/零点参考”。按这块板要支持的流程来读:零件留在托盘上,移动的是托盘。同一页说明,回收期不是目录数字。系统页面的多机床说明写明,该布置没有公布实测转移结果。这个标注并不表示 CMM 和 CNC 已经共用一个原点。
第二处公布的用法是 Z 向参考平面。接收模块的安装槽加工进底座时,系统页面要求一次装夹加工这些安装槽,让各模块共用同一个 Z 向参考平面。这个平面是底座的加工参考。它本身不设定工件偏置,也不设定零件图纸上的基准。同一项作业里,被测面和这个 Z 向平面可以是不同特征。两处都要紧时,两个特征都写上名称。不要默认安装槽平面就是检验员要用的那个面。
基准板标准化指南把车间用语和工程用语放在一起。标出用作位置参考的面或点。工程师常把这个叫基准:测量其余装夹的已知位置。在报价上,“基准”仍然没有点出硬件。先写哪个面是参考,再写哪一个接口负责把它带回来。
配套的基准体和托盘
这些页面里的基准,是用来定位和测量的参考。基准系统是把这个参考带回来的硬件:用来定位的面、下拉方向、防转挡,以及配合件。系统页面要求一张夹具布置图,标出接收模块间距和基准方案。图纸上只有一个面,还不算一套系统。
选型指南里的配套形式,是彼此配套的底座和托盘。BDS 作为基准系统,指的就是这个意思。BDS 页面说明,基准体是装在机床或夹具底座上的夹紧接收端。基准托盘是可重复流转和自动化搬运的配套载体。基准体留下。托盘搬走。基准体和托盘留在同一系列。A024 与 B024 选型指南用来在这两种 BDS 基准体之间收窄。本页不在两者之间做选择。

BDS 页面把 A024 和 B024 的重复定位精度低于 0.003 mm、夹紧力 60,000 N 列为选型参考。这两个数字都不是刀具施加的切削载荷,页面也不把它们当作每一套组装系统的保证。适用数值须由选定图纸和约定的测量条件确认。这些基准体的松开气压列为 0.5–0.8 MPa,页面建议使用清洁、干燥的空气。如果机器人或机床必须松开基准体,把车间气压写在这个区间旁边。手动基准板公布的是“无需气源”。报价需要这个气压区间时,要的就不是那块板。夹具较宽、切削较重时,离开 BDS,打开接收模块尺寸指南。
每台机床和每台 CMM 都有自己的坐标系。卡盘、接收模块或一对 BDS 可以给出实物参考特征。它们不会自己把这些坐标系对齐。线切割到 CMM 的文章讲的是在 E 系列夹持器上确认这种转移。零件在工位之间移动时再打开它。它不是零点基准板的另一套定义。
该打开哪一页 NEXTAS
打开你正在点名的那一页。其他目录号先合上,直到选定图纸说明它们属于这张订单。
| 你在点名的对象 | 打开这一页 | 图纸另有说明前先合上 |
|---|---|---|
| 加工进自己底座的接收模块 | 零点定位系统 | 成品板的目录号,或把 BDS 基准体代号当成这个接收模块 |
| 带 52 mm 或 96 mm 网格的成品手动基准板 | 手动零点快换基准板 | 气动松开,以及 V1 接收模块低于 0.003 mm 的数字 |
| 给机床或机器人上料用的气动松开 | 气动零点板 | 手动基准板的“无需气源” |
| 留下的紧凑基准体,和搬走的托盘 | BDS 定位基准 | 把 A024 托盘装到 B024 基准体上,或一块大型多接收模块板 |

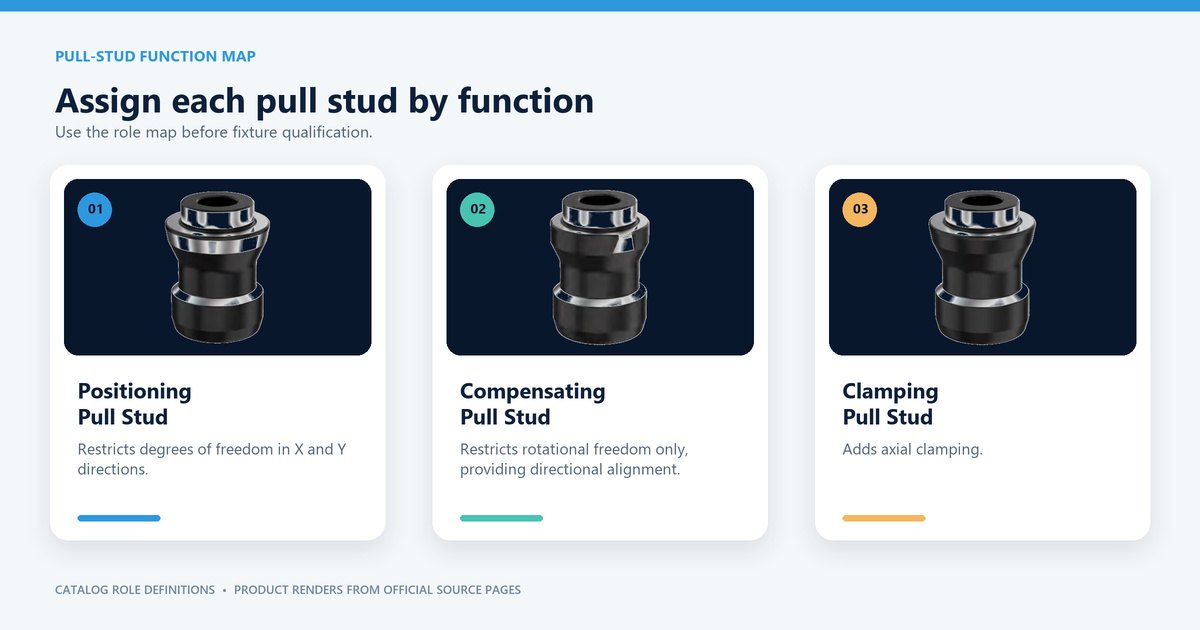
拉钉是这个接口上的销。它们不是程序零点。系统页面把拉钉当作夹具和接收模块之间的精密接口,并按间隙和基准需要,把标准、紧凑和防转几种形式分开。下面的职责图给拉钉本身再标三项工作。定位限制 X 和 Y 的移动。补偿限制回转,并确定方向。夹紧增加下拉。不要每个孔都买同一种。按模块图纸上的组合来配。储备替换件是另一件事,清单在备件指南上。
正确的板仍可能是错误的接口
这是规划示例,不是客户安装,也不是 NEXTAS 的工时研究。计划员在机器人要放到紧凑基准体上的托盘上写了“零点基准”。采购因为上一单用过,订了一块手动 96 mm 基准板。这块板可以是正确的产品,却仍然是错误的接口。机器人程序等的是基准体和托盘这一对,单元就停在“货到了”和“落座了”之间。
报价仍要填的栏
把对照里空着的栏填上。NEXTAS 可以说明该打开哪一页、哪一张图纸。混写的名词在本页不会变成型号。
- 零点:加工进底座的接收模块、手动基准板、气动零点板,或尚未选定。有图纸时写上机床工作台或墓碑塔。
- 零点参考点:有人会探测或找正的面、定位垫、孔或平面。路线里有 CMM 就写上。除非已经有实测转移,不要写“同一零点”。
- 基准系统:定位组。BDS 要成对写出基准体和托盘。接收模块叠装要写出拉钉形式,以及回转是否必须锁住。图纸还空着的地方写“未知”。
如果上层工装仍是虎钳、燕尾或另一套夹具,写在同一条备注里。这个选择在夹持架构指南里做。本页只防止把三个定位用词买成一个零件。
拦住混单的问题
夹具落座之后,工件零点填在哪里?
填在点名为零点参考的那个特征上,而且要在接口落座之后。不要把目录上的重新落座数字输入控制系统。NEXTAS 页面不把工件偏置当作夹具规格公布。
什么证据能说明测量机和 CNC 对得上?
这两个工位之间的找正记录。向负责坐标测量机(CMM)的人要。托盘标签上写“同一零点参考”,那是基准板的流程,不是这份记录。
托盘图纸写的是 A024 或 B024。能订 96 mm 基准板吗?
不能。订与这块托盘配套的 BDS 基准体。52 mm 或 96 mm 代号是螺栓固定板,而且 A024 托盘不能落座在 B024 基准体上。
有人写了“低于 0.003 mm”,却没有型号。该怎么处理?
退回去。这一行裸数字可能是 V1 接收模块条目,也可能是 BDS 的选型参考,两者不是同一种验收。把型号代号和数字写在同一格,再约定怎么检查。
图纸只写了“基准”,哪些栏还空着?
接口和特征两栏都还空着。“基准”没有点名面、定位垫、孔或平面,也没有点名接收模块、基准板或一对 BDS。图纸写出来之前,两栏都留“未知”。
写型号之前
附上机床工作台图纸
工作台图纸能看出报价行是否对得上这台机床。和报价一起发来。
发送工作台图纸