Oferta mówi „punkt zerowy”, rysunek mówi „odniesienie zerowe”, a notatka przyrządu mówi „układ baz”. To nie są trzy nazwy jednej części.
Strony NEXTAS już rozdzielają te słowa. Punkt zerowy to złącze szybkiej wymiany, które ponownie osadza przyrząd na przygotowanym gnieździe. Punkt odniesienia zerowego to fizyczne miejsce, które nazywasz przy ustawianiu albo sprawdzaniu pozycji. Układ baz to zestaw ustalający wokół tego miejsca. Wybrany rysunek pozostaje nadrzędny wobec tej strony.
Puste pole zostaje puste.
Jeśli pole na mapie jest nadal puste, wpisz „nieznane”. „Standardowy punkt zerowy” to sposób, w jaki puste pole przechodzi na zamówienie.
Mapa do szybkiego odczytu
Użyj tego, gdy rysunek, zapytanie i notatka z hali wybierają różne słowa. Kolejność służy tylko do czytania. Nie jest łańcuchem tolerancji i nie znaczy, że te trzy pozycje mają jedną liczbę.
-
1 · Punkt zerowy
Złącze szybkiej wymiany: odbiornik w Twojej podstawie, płyta ręczna, płyta pneumatyczna albo dopasowana podstawa i nośnik. Jego zadaniem jest ponowne osadzenie przyrządu na przygotowanym gnieździe. Te postaci nie mają jednego interfejsu i żadna z nich nie jest offsetem roboczym zapisanym w sterowaniu.
-
2 · Punkt odniesienia zerowego
Miejsce, które nazywasz dla sondy, czujnika zegarowego albo wyrównania: czoło palety, podkładka ustalająca albo jedna wysokość wspólna dla kieszeni obrobionych w jednym ustawieniu. Wpisz cechę. Nie wpisuj na jej miejscu zacisku.
-
3 · Układ baz
Osprzęt, który przywraca tę cechę: powierzchnie, od których ustalasz, trzpienie ściągające (kołki na przyrządzie, które osiadają w odbiorniku) oraz ogranicznik obrotu, gdy wymaga go rysunek. Baza pozycjonująca BDS to kompaktowa para: korpus, który zostaje, i paleta, która się przemieszcza. Stos odbiorników to inny układ.
Odbiorniki i płyty to różne złącza
Na tej witrynie „punkt zerowy” jest rodziną produktów. Nie jest współrzędną, którą sterowanie już przechowuje. Poradnik zapytania o punkt zerowy mówi, że rodzina obejmuje kilka postaci. Moduł odbiorczy może być wbudowany w podstawę albo w stół maszyny. Płyta ręczna może zwalniać współpracujący przyrząd narzędziem ręcznym. Płyta pneumatyczna może używać powietrza do określonego ruchu. Dopasowany układ baz może łączyć podstawę i nośnik wykonane dla siebie. Te postaci nie mają jednego wspólnego interfejsu.
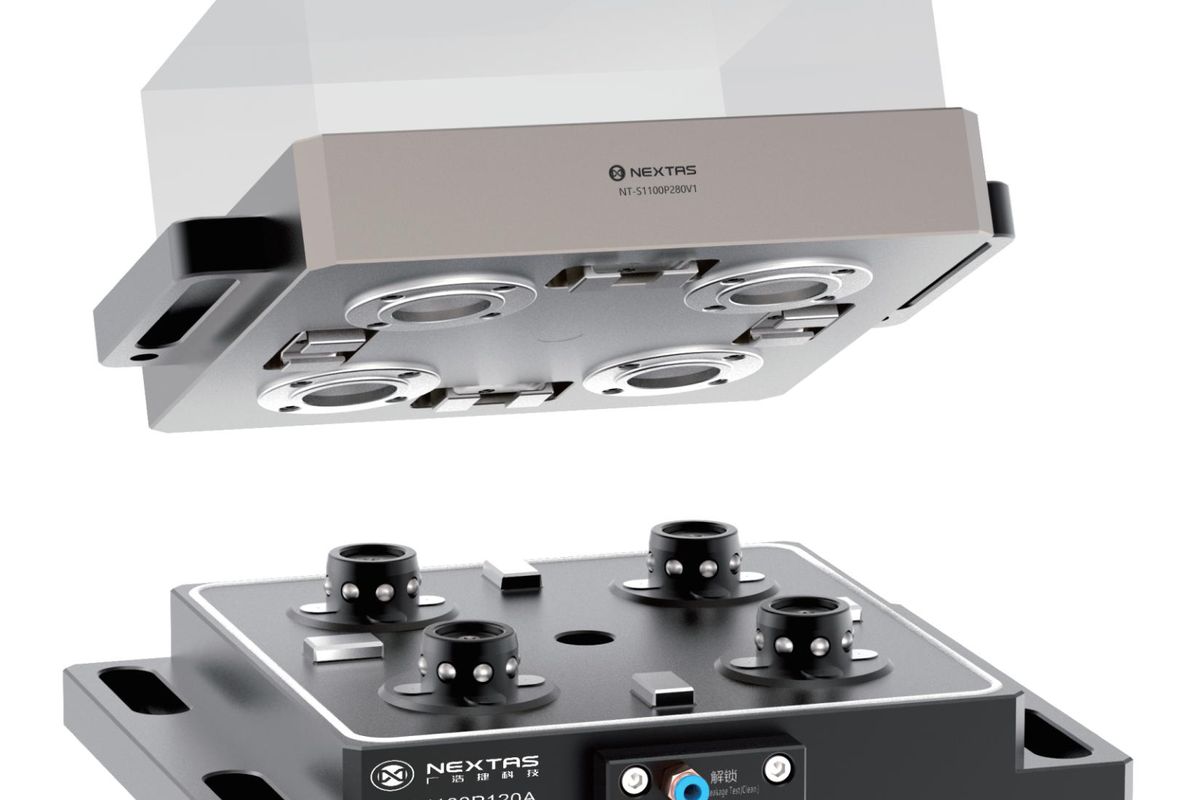
Zdjęcie obok tytułu pokazuje cztery okrągłe moduły odbiorcze na jednej kwadratowej podstawie. To jeden układ punktu zerowego. To nie jest płyta ręczna i to nie jest korpus BDS. Strona systemu mocowania w punkcie zerowym jest właściwa, gdy wbudowujesz odbiornik w płytę pośrednią, kolumnę narzędziową albo przyrząd: jeden moduł albo blok 2/4/6 stanowisk. Gotowa płyta, którą przykręcasz, to ręczna płyta mocująca w punkcie zerowym. Płyta, którą zwalnia maszyna, to pneumatyczna płyta mocująca w punkcie zerowym. Mniejszy nośnik A024/B024 jest na stronie bazy pozycjonującej BDS. Traktuj ten nośnik jako osobny układ baz, a nie jako potoczną nazwę płyty.
Strona płyty ręcznej nazywa płytę ustandaryzowanym interfejsem maszyny dla imadeł, palet i przyrządów. Jest mechaniczna. Nie wymaga zasilania powietrzem. Wymienione rodziny 52 mm i 96 mm podają powtarzalne pozycjonowanie poniżej 0,005 mm. Ta sama strona mówi, że uzyskany wynik zależy także od dopasowanego trzpienia, płaskości montażu, czystości, sztywności przyrządu i metody odbioru na Twojej maszynie.
Moduły odbiorcze mają inną wartość katalogową. Na stronie systemu, V1 i V2 to dwa wykazy odbiorników, a nie rodziny płyt. Powtarzalność V1 jest podana poniżej 0,003 mm. Karta modelu V2 nie podaje powtarzalności, więc ta liczba zostaje na rysunku. Nie wklejaj liczby V1 na moduł V2 i nie wklejaj żadnej z nich na wartość płyty ręcznej poniżej 0,005 mm. Artykuł o powtarzalności oddziela ponowne osadzenie na jednym interfejsie od gotowego detalu i od przeniesienia między maszynami.
Programiści mówią też „zero” o offsecie roboczym w sterowaniu. Strony NEXTAS nie publikują tego offsetu jako właściwości zacisku. Po osadzeniu złącza ktoś nadal ustawia albo sprawdza offset na maszynie. Katalogowa wartość ponownego osadzenia nie jest tym offsetem i nie jest tolerancją gotowego detalu.
Sondowana powierzchnia nie jest zaciskiem
Strona płyty ręcznej używa określenia „odniesienie zerowe” w porównaniu z rowkami T. Ustawienia na rowkach T często wymagają ponownego mocowania. Kolumna płyty opisuje przejście na współrzędnościową maszynę pomiarową (CMM): „CNC → CMM na tej samej palecie / tym samym odniesieniu zerowym”. Czytaj to jako przebieg, który płyta ma wspierać: zostaw detal na palecie i przenieś paletę. Ta sama strona mówi, że zwrot z inwestycji nie jest wartością katalogową. Notatka o wielu maszynach na stronie systemu mówi, że przy tym układzie nie opublikowano zmierzonego wyniku przeniesienia. Etykieta nie oznacza, że CMM i CNC mają już jeden wspólny początek.
Drugie opublikowane użycie to płaszczyzna odniesienia Z. Gdy kieszenie odbiorników są obrabiane w podstawie, strona systemu mówi, aby ciąć te kieszenie w jednym ustawieniu, tak aby moduły miały wspólną płaszczyznę odniesienia Z. Ta płaszczyzna jest odniesieniem wykonawczym podstawy. Sama nie ustawia offsetu roboczego ani bazy rysunkowej detalu. W jednym zleceniu sondowana powierzchnia i ta płaszczyzna Z mogą być różnymi cechami. Nazwij obie, jeśli obie mają znaczenie. Nie zakładaj, że płaszczyzna kieszeni jest powierzchnią, której użyje kontrola.
Poradnik standaryzacji płyty stawia słowo z hali obok słowa inżynierskiego. Zaznacz powierzchnię albo punkt używany jako odniesienie położenia. Inżynierowie często nazywają to bazą: znanym miejscem, od którego mierzy się resztę ustawienia. W zapytaniu „baza” nadal nie nazywa osprzętu. Napisz, która powierzchnia jest odniesieniem, a potem które złącze ma ją przywrócić.
Dopasowany korpus i paleta
Baza, tam gdzie definiują ją te strony, jest odniesieniem używanym do ustalania i pomiaru. Układ baz to osprzęt, który to odniesienie przywraca: powierzchnie, od których ustalasz, kierunek dociągania, ogranicznik obrotu i części współpracujące. Strona systemu prosi o układ przyrządu, który pokazuje rozstaw odbiorników i schemat baz. Jedna powierzchnia na rysunku nie jest jeszcze układem.
Dopasowana postać opisana w poradniku zapytania to podstawa i nośnik wykonane dla siebie. W tym sensie BDS jest układem baz. Strona BDS mówi, że korpus bazy jest odbiornikiem mocującym zamontowanym na maszynie albo na podstawie przyrządu. Paleta bazy jest współpracującym nośnikiem do powtarzalnego przenoszenia i obsługi automatycznej. Korpus zostaje. Paleta się przemieszcza. Zostaw korpus i paletę w jednej rodzinie. Poradnik A024 a B024 służy do wstępnego wyboru między tymi dwoma korpusami BDS. Ta strona nie wybiera między nimi.

Strona BDS podaje powtarzalność poniżej 0,003 mm i siłę mocowania 60 000 N dla A024 i B024 jako odniesienia do doboru. Żadna z tych liczb nie jest obciążeniem skrawaniem, które przyłoży narzędzie, a strona nie traktuje żadnej z nich jako gwarancji dla każdego zmontowanego układu. Wybrany rysunek i uzgodnione warunki pomiaru muszą potwierdzić wartość, która obowiązuje. Powietrze odblokowania tych korpusów baz jest podane jako 0,5–0,8 megapaskala (MPa), a strona zaleca czyste, suche powietrze. Jeśli robot albo maszyna ma zwolnić korpus, wpisz ciśnienie powietrza w zakładzie obok tego zakresu. Płyta ręczna publikuje „brak zasilania powietrzem”. Zapytanie, które wymaga tego zakresu powietrza, nie dotyczy tej płyty. Jeśli przyrząd jest szeroki, a skrawanie ciężkie, zostaw BDS i otwórz poradnik doboru rozmiaru odbiornika.
Każda maszyna i każda CMM ma własny układ współrzędnych. Uchwyt, odbiornik albo para BDS mogą dać fizyczne cechy odniesienia. Nie ustawiają tych układów w jednej linii same z siebie. Artykuł od elektroerozji drutowej do CMM dotyczy kwalifikacji takiego przeniesienia na uchwytach E-Series. Otwórz go, gdy detal przechodzi między stanowiskami. To nie jest druga definicja płyty punktu zerowego.
Którą stronę NEXTAS otworzyć
Otwórz stronę, do której należy to, co nazywasz. Pozostałe numery katalogowe zostaw zamknięte, dopóki wybrany rysunek nie wskaże, że należą do zamówienia.
| Nazywasz | Otwórz tę stronę | Zostaw zamknięte, dopóki rysunek nie wskaże inaczej |
|---|---|---|
| Odbiornik, który wbudowujesz we własną podstawę | Systemy mocowania w punkcie zerowym | Numer katalogowy gotowej płyty albo kod korpusu BDS, jak gdyby był tym odbiornikiem |
| Gotowa płyta ręczna z siatką 52 mm albo 96 mm | Ręczna płyta mocująca w punkcie zerowym | Zwalnianie pneumatyczne oraz wartość odbiornika V1 poniżej 0,003 mm |
| Zwalnianie powietrzem przy załadunku przez maszynę albo robota | Pneumatyczna płyta mocująca w punkcie zerowym | Zapis płyty ręcznej „brak zasilania powietrzem” |
| Kompaktowy korpus, który zostaje na miejscu, i paleta, która się przemieszcza | Baza pozycjonująca BDS | Paleta A024 na korpusie B024 albo duża płyta z wieloma odbiornikami |

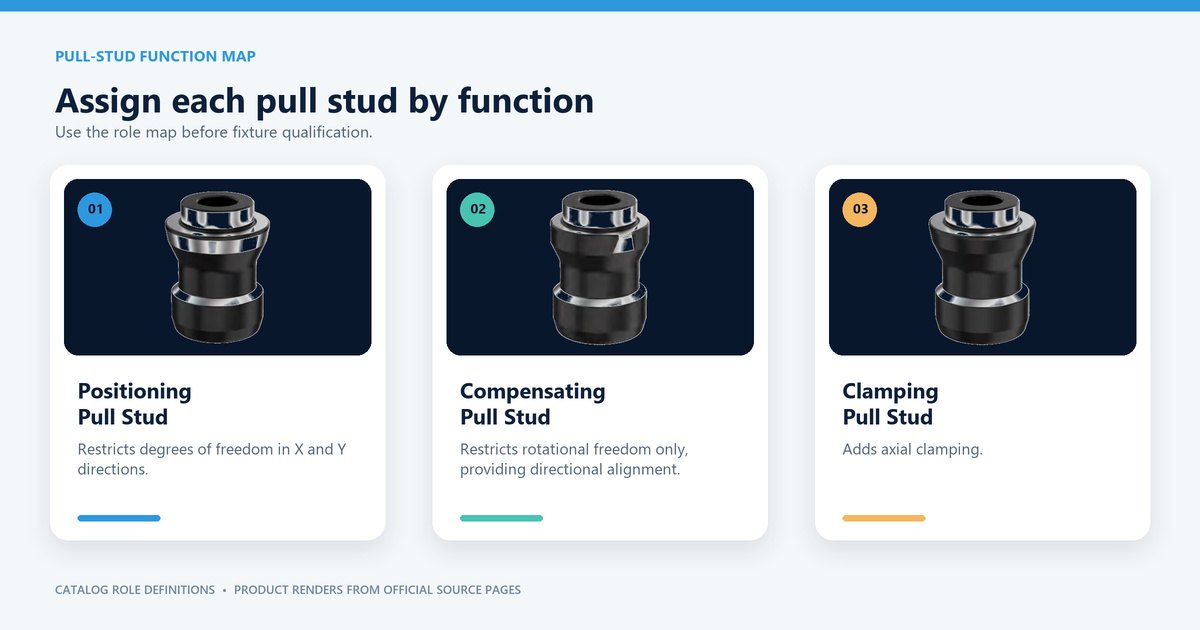
Trzpienie ściągające to kołki na tym złączu. Nie są zerem programu. Strona systemu traktuje trzpień jako precyzyjny interfejs między przyrządem a odbiornikiem i rozdziela style standardowy, kompaktowy i z zabezpieczeniem przed obrotem według luzu oraz tego, czego wymaga baza. Mapa ról poniżej opisuje trzy dalsze zadania samych trzpieni. Pozycjonowanie ogranicza ruch w X i Y. Kompensacja ogranicza obrót i wyznacza kierunek. Zacisk dodaje dociąganie. Nie kupuj jednego stylu do każdego otworu. Skopiuj zestaw z rysunku modułu. Magazynowanie zamienników to inne zadanie; ta lista jest w poradniku części zamiennych.
Poprawna płyta nadal może być złym złączem
To przykład planistyczny, nie instalacja u klienta i nie badanie czasu NEXTAS. Planista wpisuje „bazę punktu zerowego” na palecie, którą robot ma odłożyć na kompaktowy korpus. Dział zakupów zamawia ręczną płytę 96 mm, bo poprzednie zlecenie używało takiej. Płyta może być poprawnym wyrobem, a mimo to złym złączem. Program robota czeka na parę korpus–paleta, a cela czeka między „dotarło” a „osiadło”.
Pola nadal potrzebne w zapytaniu
Wypełnij puste pola, które mapa zostawiła otwarte. NEXTAS może wskazać, którą stronę i który rysunek otworzyć. Zlepiona nazwa nie staje się modelem na tej stronie.
- Punkt zerowy: odbiornik w Twojej podstawie, płyta ręczna, płyta pneumatyczna albo jeszcze nie wybrano. Dopisz stół maszyny albo kolumnę narzędziową, jeśli masz rysunek.
- Punkt odniesienia zerowego: powierzchnia, podkładka ustalająca, otwór albo płaszczyzna, do której ktoś będzie sondował albo wyrównywał. Jeśli na trasie jest CMM, napisz to. Nie wpisuj „to samo zero”, jeśli nie ma już zmierzonego przeniesienia.
- Układ baz: zestaw ustalający. Dla BDS nazwij korpus i paletę jako parę. Dla stosu odbiorników nazwij styl trzpienia i to, czy obrót trzeba zablokować. Wpisz „nieznane” tam, gdzie rysunek jest otwarty.
Jeśli przyrząd górny to nadal imadło, jaskółczy ogon albo inny przyrząd, napisz to w tej samej notatce. Poradnik architektury mocowania jest miejscem tego wyboru. Ta strona tylko powstrzymuje zakup tych trzech słów ustalania jako jednej części.
Pytania, które zatrzymują mieszane zamówienie
Gdzie wpisać zero robocze po osadzeniu zacisku?
Na cesze wskazanej jako punkt odniesienia zerowego, po osadzeniu złącza. Nie wpisuj do sterowania katalogowej liczby ponownego osadzenia. Strony NEXTAS nie publikują offsetu roboczego jako specyfikacji zacisku.
Jaki dowód pokazuje, że maszyna pomiarowa zgadza się z CNC?
Zapis wyrównania między tymi dwoma stanowiskami. Poproś o niego osobę odpowiedzialną za współrzędnościową maszynę pomiarową (CMM). Etykieta palety „to samo odniesienie zerowe” opisuje przebieg pracy płyty, a nie ten zapis.
Rysunek palety mówi A024 albo B024. Czy mogę zamówić płytę 96 mm?
Nie. Zamów pasujący korpus BDS razem z tą paletą. Kod 52 mm albo 96 mm oznacza płytę przykręcaną, a paleta A024 nie osiada na korpusie B024.
Ktoś wpisał „poniżej 0,003 mm” bez nazwy modelu. Co z tym zrobić?
Odeślij. Ten zapis bez modelu może pochodzić z wykazu odbiornika V1 albo z odniesienia doboru BDS, a to nie jest ten sam odbiór. Wpisz kod modelu w tej samej komórce co liczbę, a potem uzgodnij, jak to sprawdzisz.
Jeśli rysunek mówi tylko „baza”, które linie są nadal otwarte?
I złącze, i cecha. „Baza” nie nazywa powierzchni, podkładki, otworu ani płaszczyzny i nie nazywa odbiornika, płyty ani pary BDS. Zostaw obie linie jako „nieznane”, dopóki rysunek ich nie pokaże.
Przed numerem modelu
Dołącz rysunek stołu maszyny
Rysunek stołu pokazuje, czy pozycje zapytania pasują do maszyny. Wyślij go razem z zapytaniem.
Wyślij rysunek stołu