Das Angebot sagt „Nullpunkt“, die Zeichnung sagt „Nullreferenz“, und die Vorrichtungsnotiz sagt „Bezugssystem“. Das sind nicht drei Schreibweisen eines Teils.
Die NEXTAS-Seiten trennen die Wörter bereits. Ein Nullpunkt ist die Schnellwechselverbindung, die eine Vorrichtung wieder auf einen vorbereiteten Sitz bringt. Ein Nullreferenzpunkt ist die physische Stelle, die Sie benennen, wenn Sie die Lage setzen oder prüfen. Ein Bezugssystem ist der Lagesatz um diese Stelle. Maßgeblich bleibt die gewählte Zeichnung.
Eine Leerstelle bleibt eine Leerstelle.
Ist ein Feld auf der Karte noch leer, schreiben Sie unbekannt. „Standard-Nullpunkt“ bringt eine Leerstelle in die Bestellung.
Eine Karte zum Überfliegen
Nutzen Sie diese Karte, wenn Zeichnung, Angebot und Werkstattnotiz jeweils ein anderes Wort wählen. Die Reihenfolge ist eine Lesereihenfolge. Sie ist keine Toleranzkette und keine Aussage, dass die drei Punkte eine Zahl teilen.
-
1 · Nullpunkt
Die Schnellwechselverbindung: eine Aufnahme in Ihrem Grundkörper, eine manuelle Platte, eine pneumatische Platte oder ein abgestimmtes Paar aus Grundkörper und Träger. Ihre Aufgabe ist es, die Vorrichtung wieder auf einen vorbereiteten Sitz zu bringen. Diese Bauformen teilen keine Schnittstelle, und keine davon ist der Arbeitsnullpunkt in der Steuerung.
-
2 · Nullreferenzpunkt
Die Stelle, die Sie für Taster, Messuhr oder Ausrichtung benennen: eine Palettenfläche, eine Positionierauflage oder eine Höhe, die sämtliche Taschen einer Aufspannung gemeinsam haben. Schreiben Sie das Merkmal. Schreiben Sie nicht den Spanner an seine Stelle.
-
3 · Bezugssystem
Die Hardware, die dieses Merkmal zurückbringt: die Flächen, von denen Sie die Lage nehmen, Spannbolzen (die Bolzen an der Vorrichtung, die in der Aufnahme sitzen) und ein Verdrehstopp, wenn die Zeichnung einen verlangt. Das BDS-Positionierdatum ist das kompakte Paar: ein Grundkörper, der bleibt, und eine Palette, die wechselt. Ein Stapel Aufnahmen ist ein anderes System.
Aufnahmen und Platten sind verschiedene Verbindungen
Auf dieser Website ist „Nullpunkt“ eine Produktfamilie. Es ist keine Koordinate, die die Steuerung schon gespeichert hat. Der Nullpunkt-RFQ-Leitfaden sagt, dass die Familie mehrere Bauformen umfasst. Ein Aufnahmemodul kann in einen Grundkörper oder Maschinentisch eingebaut sein. Eine manuelle Platte kann das Gegenstück mit einem Handwerkzeug lösen. Eine pneumatische Platte kann Luft für eine festgelegte Bewegung nutzen. Ein abgestimmtes Bezugssystem kann Grundkörper und Träger paarweise füreinander vorsehen. Diese Bauformen teilen keine universelle Schnittstelle.
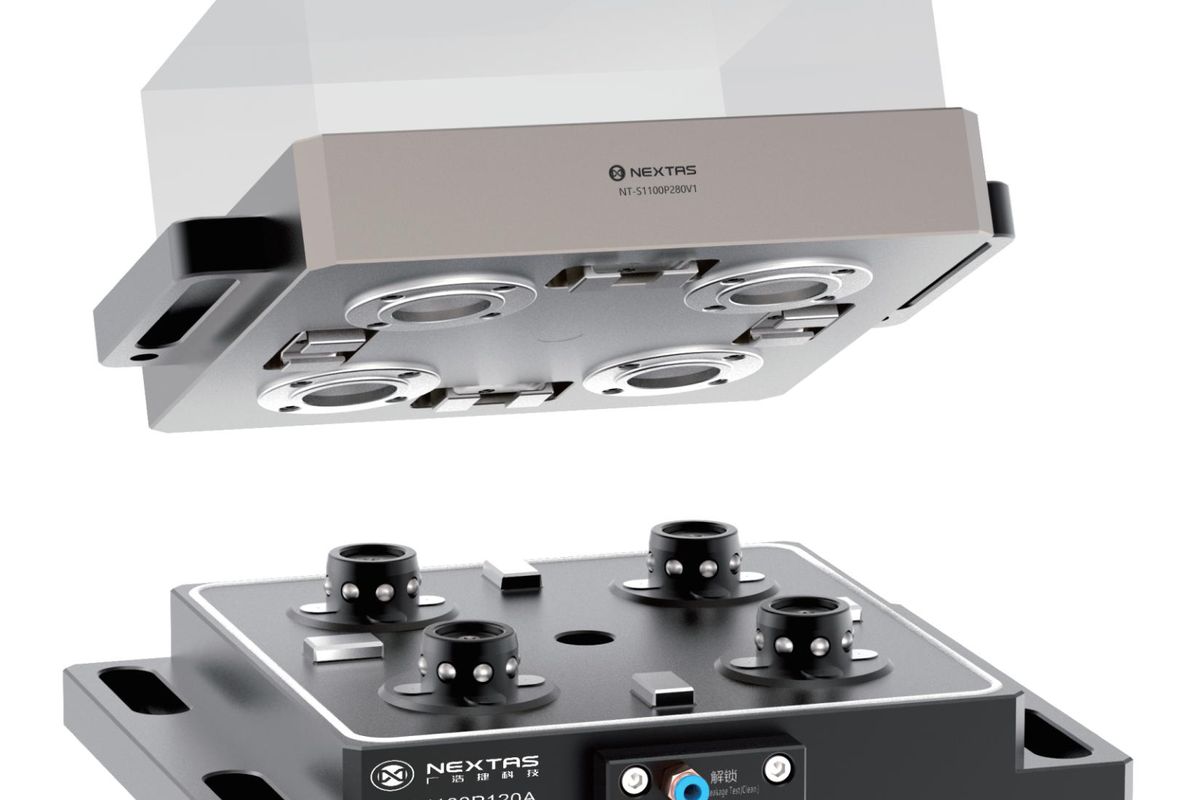
Das Bild neben dem Titel zeigt vier runde Aufnahmemodule auf einem quadratischen Grundkörper. Das ist eine Nullpunktanordnung. Es ist keine manuelle Platte und kein BDS-Grundkörper. Die Seite zum Nullpunktspannsystem ist der Weg, wenn Sie eine Aufnahme in eine Unterplatte, einen Spannturm oder eine Vorrichtung einarbeiten: ein Modul oder ein Block mit 2/4/6 Stationen. Eine fertige Platte zum Anschrauben ist die manuelle Nullpunktspannplatte. Eine Platte, die die Maschine entriegelt, ist die pneumatische Nullpunktplatte. Der kleinere Träger A024/B024 steht auf der Seite zum BDS-Positionierdatum. Behandeln Sie diesen Träger als eigenes Bezugssystem, nicht als anderen Namen für die Platte.
Die Seite der manuellen Platte nennt die Platte die standardisierte Maschinenschnittstelle für Schraubstöcke, Paletten und Vorrichtungen. Sie ist mechanisch. Eine Luftversorgung ist nicht nötig. Die aufgeführten Familien 52 mm und 96 mm nennen eine Wiederholpositionierung unter 0,005 mm. Dieselbe Seite sagt, dass das Ergebnis auch vom passenden Spannbolzen, von der Ebenheit der Montagefläche, von der Sauberkeit, von der Vorrichtungssteifigkeit und von der Abnahmemethode an Ihrer Maschine abhängt.
Aufnahmemodule nutzen eine andere Katalogzahl. Auf dieser Seite sind V1 und V2 zwei Aufnahmeeinträge, keine Plattenfamilien. Die Wiederholgenauigkeit von V1 ist mit unter 0,003 mm angegeben. Das V2-Modellblatt nennt keine Wiederholgenauigkeit, also bleibt diese Zahl auf der Zeichnung. Übertragen Sie die V1-Zahl nicht auf ein V2-Modul und keine der beiden Zahlen auf die Angabe unter 0,005 mm der manuellen Platte. Der Artikel zur Wiederholgenauigkeit trennt das erneute Aufsetzen an einer Schnittstelle vom Fertigteil und vom Wechsel zwischen Maschinen.
Programmierer sagen „Null“ auch für den Arbeitsnullpunkt in der Steuerung. Die NEXTAS-Seiten veröffentlichen diesen Versatz nicht als Eigenschaft des Spanners. Nachdem die Verbindung sitzt, setzt oder prüft jemand den Versatz weiterhin an der Maschine. Eine Katalogzahl zum erneuten Aufsetzen ist nicht dieser Versatz und keine Fertigteiltoleranz.
Eine angetastete Fläche ist kein Spannmittel
Die Seite der manuellen Platte verwendet „Nullreferenz“ im Vergleich mit T-Nuten. T-Nut-Aufspannungen brauchen oft ein Umspannen. Die Plattenspalte beschreibt den Wechsel zur Koordinatenmessmaschine (KMG): „CNC → KMG auf derselben Palette/Nullreferenz.“ Lesen Sie das als den Ablauf, den die Platte tragen soll: Das Teil bleibt auf der Palette, die Palette wechselt. Dieselbe Seite sagt, dass die Amortisation keine Katalogzahl ist. Der Hinweis zu mehreren Maschinen auf der Systemseite sagt, dass mit dieser Anordnung kein gemessenes Transferergebnis veröffentlicht ist. Die Beschriftung bedeutet nicht, dass KMG und CNC schon einen Ursprung teilen.
Eine zweite veröffentlichte Verwendung ist die Z-Referenzebene. Wenn Aufnahmetaschen in einen Grundkörper gefräst werden, sagt die Systemseite, diese Taschen in einer Aufspannung zu fertigen, damit die Module dieselbe Z-Referenzebene teilen. Diese Ebene ist ein Fertigungsbezug für den Grundkörper. Sie setzt für sich weder den Arbeitsnullpunkt noch den Zeichnungsbezug des Teils. In einem Auftrag können die angetastete Fläche und diese Z-Ebene verschiedene Merkmale sein. Benennen Sie beide, wenn beide zählen. Nehmen Sie nicht an, dass die Taschenebene die Fläche der Prüfung ist.
Der Leitfaden zur Plattenstandardisierung stellt das Werkstattwort neben das Technikwort. Markieren Sie die Fläche oder den Punkt, der als Ortsreferenz dient. In der Technik heißt das oft Bezug: der bekannte Ort, von dem aus der übrige Aufbau gemessen wird. Im Angebot benennt „Bezug“ die Hardware weiterhin nicht. Sagen Sie, welche Fläche die Referenz ist, und danach, welche Verbindung sie zurückbringen soll.
Abgestimmter Grundkörper und Palette
Ein Bezug, so wie diese Seiten ihn definieren, ist die Referenz zum Positionieren und Messen. Ein Bezugssystem ist die Hardware, die diese Referenz zurückbringt: die Flächen, von denen Sie die Lage nehmen, die Einzugsrichtung, ein Verdrehstopp und die Gegenstücke. Die Systemseite verlangt ein Vorrichtungslayout, das Aufnahmeabstand und Bezugsschema zeigt. Eine Fläche auf der Zeichnung ist noch kein System.
Die abgestimmte Bauform im Auswahlleitfaden ist ein Grundkörper und ein Träger, die füreinander gemacht sind. In diesem Sinn ist BDS ein Bezugssystem. Die BDS-Seite sagt: Der Bezugskörper ist der Spannempfänger, der auf der Maschinen- oder Vorrichtungsbasis montiert wird. Die Bezugspalette ist der passende Träger für wiederholte Übergabe und automatisiertes Handling. Der Grundkörper bleibt. Die Palette wechselt. Halten Sie Grundkörper und Palette in einer Familie. Der Leitfaden A024 gegen B024 ist die engere Auswahl zwischen diesen beiden BDS-Grundkörpern. Diese Seite wählt nicht zwischen ihnen.

Die BDS-Seite nennt für A024 und B024 eine Wiederholgenauigkeit unter 0,003 mm und eine Spannkraft von 60.000 N als Auswahlreferenzen. Keine der beiden Zahlen ist die Schnittlast, die Ihr Werkzeug aufbringt, und die Seite behandelt keine davon als Garantie für jedes aufgebaute System. Die gewählte Zeichnung und die vereinbarten Messbedingungen müssen den geltenden Wert bestätigen. Die Entriegelungsluft dieser Bezugskörper ist mit 0,5–0,8 Megapascal (MPa) angegeben, und die Seite empfiehlt saubere, trockene Luft. Muss ein Roboter oder die Maschine den Grundkörper lösen, schreiben Sie den Luftdruck der Werkstatt neben diesen Bereich. Eine manuelle Platte veröffentlicht „keine Luftversorgung“. Ein Angebot, das diesen Druckbereich braucht, ist nicht diese Platte. Ist die Vorrichtung breit und der Schnitt schwer, lassen Sie BDS und öffnen Sie den Leitfaden zur Aufnahmegröße.
Jede Maschine und jedes KMG hat ein eigenes Koordinatensystem. Ein Spannfutter, eine Aufnahme oder ein BDS-Paar kann physische Bezugsmerkmale geben. Sie richten diese Systeme nicht von selbst aus. Der Artikel vom Drahterodieren zum KMG behandelt den Nachweis dieses Transfers an E-Series-Haltern. Öffnen Sie ihn, wenn das Teil zwischen den Stationen wechselt. Er ist keine zweite Definition der Nullpunktplatte.
Welche NEXTAS-Seite öffnen
Öffnen Sie die Seite, zu der das benannte Teil gehört. Lassen Sie die anderen Katalognummern geschlossen, bis die gewählte Zeichnung sagt, dass sie in die Bestellung gehören.
| Was Sie benennen | Diese Seite öffnen | Geschlossen lassen, bis die Zeichnung etwas anderes sagt |
|---|---|---|
| Eine Aufnahme, die Sie in den eigenen Grundkörper einarbeiten | Nullpunktspannsysteme | Eine Katalognummer einer fertigen Platte oder ein BDS-Grundkörpercode, als handelte es sich um diese Aufnahme |
| Eine fertige manuelle Platte mit Raster 52 mm oder 96 mm | Manuelle Nullpunktspannplatte | Pneumatische Entriegelung und die Angabe unter 0,003 mm der V1-Aufnahme |
| Luftentriegelung für eine Maschinen- oder Roboterbeladung | Pneumatische Nullpunktplatte | Die Aussage „keine Luftversorgung“ der manuellen Platte |
| Ein kompakter Grundkörper, der bleibt, und eine Palette, die wechselt | BDS-Positionierdatum | Eine A024-Palette auf einem B024-Grundkörper oder eine große Platte mit mehreren Aufnahmen |

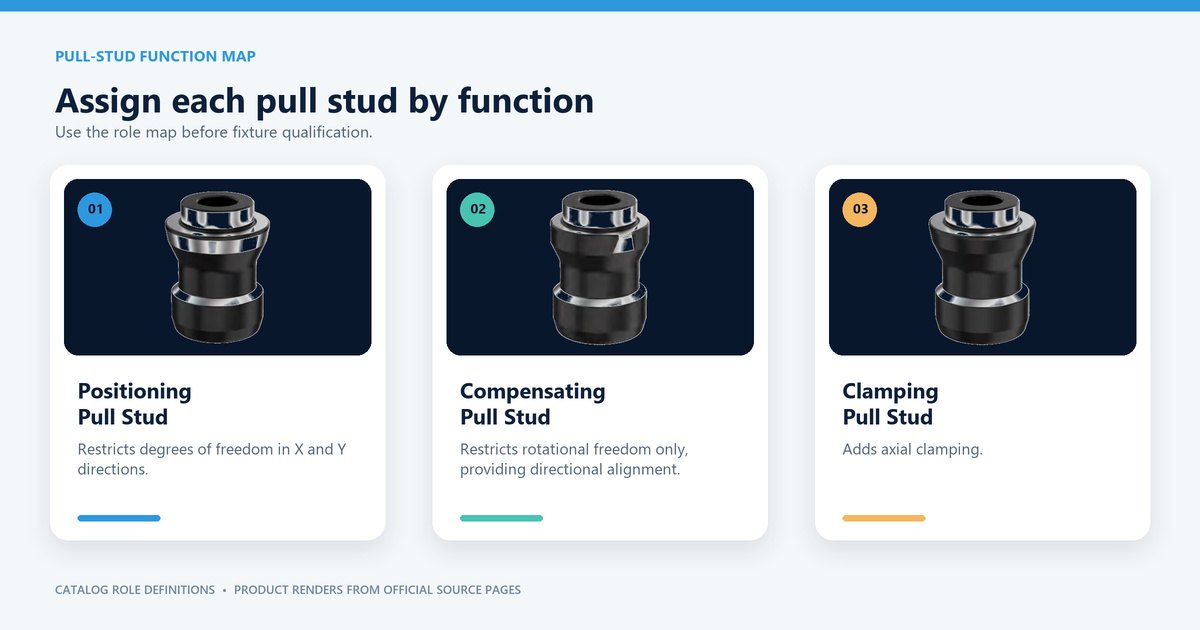
Spannbolzen sind die Bolzen an dieser Verbindung. Sie sind nicht der Programmursprung. Die Systemseite behandelt den Bolzen als Präzisionsschnittstelle zwischen Vorrichtung und Aufnahme und trennt Standard, kompakt und Verdrehsicherung nach Freiraum und nach dem Bedarf des Bezugs. Die Funktionskarte unten benennt drei weitere Aufgaben an den Bolzen selbst. Positionieren begrenzt die Bewegung in X und Y. Ausgleichen begrenzt die Drehung und legt eine Richtung fest. Spannen ergänzt den Niederzug. Kaufen Sie nicht für jedes Loch dieselbe Ausführung. Übernehmen Sie die Mischung von der Modulzeichnung. Ersatz zu lagern ist eine andere Aufgabe; die Liste steht im Ersatzteil-Leitfaden.
Eine richtige Platte kann trotzdem die falsche Verbindung sein
Das ist ein Planungsbeispiel, keine Kundenanlage und keine NEXTAS-Zeitstudie. Ein Planer schreibt „Nullpunktbezug“ auf eine Palette, die der Roboter auf einen kompakten Grundkörper absetzen soll. Der Einkauf bestellt eine manuelle Platte mit 96 mm, weil der vorige Auftrag eine benutzt hat. Die Platte kann ein richtiges Produkt sein und trotzdem die falsche Verbindung bleiben. Das Roboterprogramm wartet auf das Paar aus Grundkörper und Palette, und die Zelle wartet zwischen „angekommen“ und „sitzt“.
Felder, die das Angebot noch braucht
Füllen Sie die Felder, die die Karte offen gelassen hat. NEXTAS kann sagen, welche Seite und welche Zeichnung zu öffnen sind. Ein vermischter Begriff wird auf dieser Seite kein Modell.
- Nullpunkt: Aufnahme in Ihrem Grundkörper, manuelle Platte, pneumatische Platte oder noch nicht gewählt. Ergänzen Sie Maschinentisch oder Spannturm, wenn die Zeichnung vorliegt.
- Nullreferenzpunkt: die Fläche, Auflage, Bohrung oder Ebene, die jemand antastet oder zur Ausrichtung nutzt. Liegt ein KMG im Ablauf, sagen Sie das. Schreiben Sie nicht „gleicher Nullpunkt“, solange kein gemessener Transfer vorliegt.
- Bezugssystem: der Lagesatz. Bei BDS nennen Sie Grundkörper und Palette als Paar. Bei einem Aufnahmestapel nennen Sie die Spannbolzenart und ob die Drehung gesperrt werden muss. Schreiben Sie unbekannt, wo die Zeichnung offen ist.
Ist das obere Werkzeug noch ein Schraubstock, eine Schwalbenschwanzaufnahme oder eine andere Vorrichtung, schreiben Sie das in dieselbe Notiz. Diese Wahl fällt im Leitfaden zur Spannarchitektur. Diese Seite verhindert nur, dass die drei Lagewörter als ein Teil gekauft werden.
Fragen, die eine vermischte Bestellung stoppen
Wo trage ich den Arbeitsnullpunkt ein, nachdem der Spanner sitzt?
Auf dem Merkmal, das Sie als Nullreferenz benannt haben, nachdem die Verbindung sitzt. Tippen Sie keine Katalogzahl zum erneuten Aufsetzen in die Steuerung. Die NEXTAS-Seiten veröffentlichen den Arbeitsnullpunkt nicht als Angabe des Spanners.
Welcher Nachweis zeigt, dass die Messmaschine zur CNC passt?
Ein Ausrichtprotokoll zwischen diesen beiden Stationen. Fragen Sie die Person, die für die Koordinatenmessmaschine (KMG) zuständig ist. Eine Palettenbeschriftung, die „gleiche Nullreferenz“ sagt, ist der Plattenablauf, nicht dieses Protokoll.
Die Palettenzeichnung sagt A024 oder B024. Kann ich eine Platte mit 96 mm bestellen?
Nein. Bestellen Sie den passenden BDS-Grundkörper mit dieser Palette. Ein Code 52 mm oder 96 mm ist die Anschraubplatte, und eine A024-Palette sitzt nicht auf einem B024-Grundkörper.
Jemand hat „unter 0,003 mm“ ohne Modellnamen geschrieben. Was mache ich damit?
Schicken Sie die Zeile zurück. Diese alleinstehende Zeile kann der V1-Aufnahmeeintrag oder die BDS-Auswahlreferenz sein, und das ist nicht dieselbe Abnahme. Setzen Sie den Modellcode in dieselbe Zelle wie die Zahl und vereinbaren Sie danach die Prüfung.
Wenn die Zeichnung nur „Bezug“ sagt, welche Zeilen bleiben offen?
Sowohl die Verbindung als auch das Merkmal. „Bezug“ benennt keine Fläche, Auflage, Bohrung oder Ebene und keine Aufnahme, keine Platte und kein BDS-Paar. Lassen Sie beide Zeilen unbekannt, bis die Zeichnung sie zeigt.
Vor einer Modellnummer
Maschinentischzeichnung beilegen
Die Tischzeichnung zeigt, ob die Angebotszeilen zur Maschine passen. Senden Sie sie mit dem Angebot.
Tischzeichnung senden