Réponse essentielle
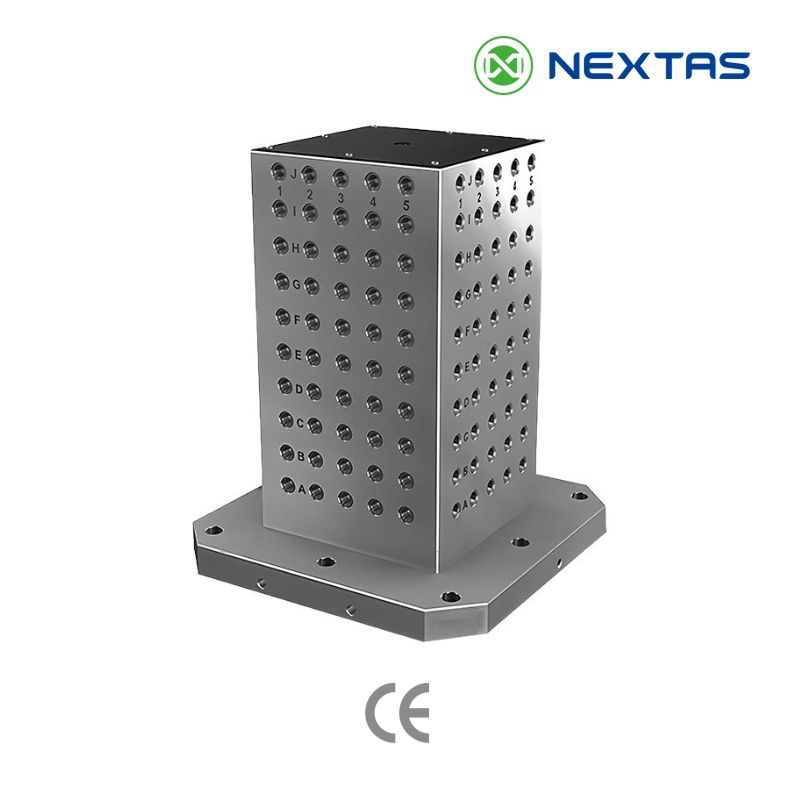
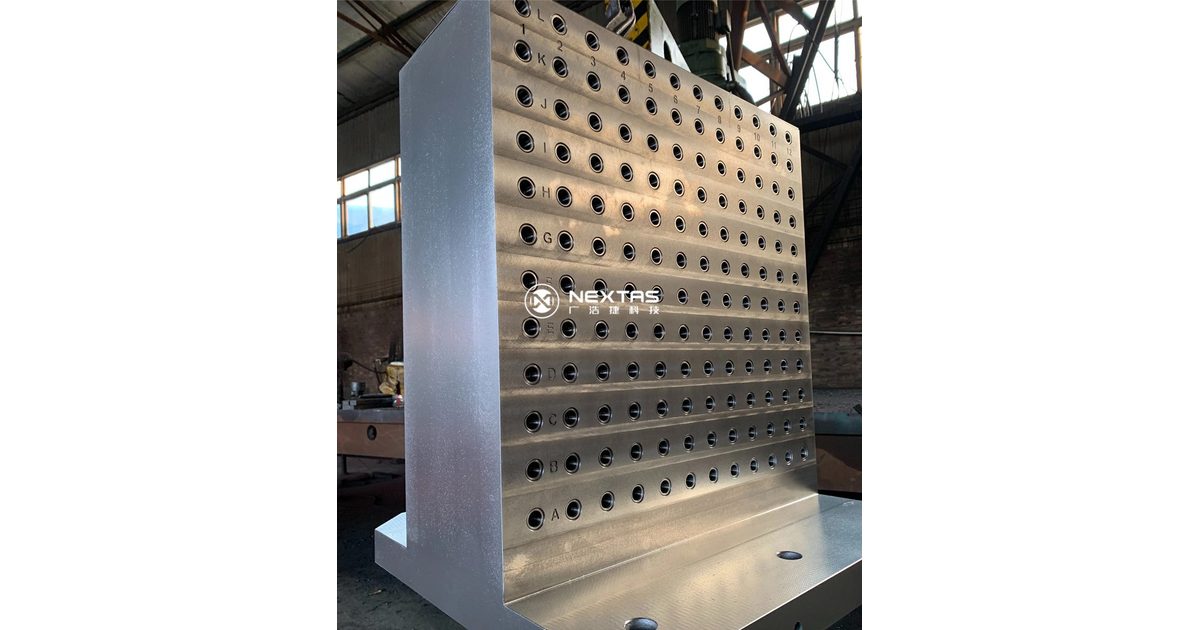
Une colonne d’outillage réunit plusieurs faces de montage sur une base. Partez de la machine et de votre famille de pièces, puis choisissez les faces qui offrent l’accès nécessaire aux outils, au chargement et au contrôle.
Ce guide compare les formes de colonnes, les options de montage et les modèles standard. L’encombrement chargé et les limites de charge machine déterminent la disposition adaptée à votre cellule.
Commencez par la machine, pas par la colonne
Une colonne d’outillage CNC est une base à plusieurs faces pour les montages et les pièces. La colonne peut reposer sur une palette HMC, une table rotative, une table machine ou un autre adaptateur approuvé. Elle ne crée pas à elle seule plus de capacité utile. La machine doit pouvoir porter, tourner et atteindre l’ensemble complet.
Demandez le plan de table ou de palette du constructeur de la machine avant de choisir un modèle. Relevez les éléments de mise en position, le schéma de boulons, la profondeur de montage disponible et toute limite des fixations. Ajoutez la charge admise de la table ou de la palette. Si le constructeur indique une limite de centre de gravité, conservez cette règle dans le dossier projet.
Relevez ensuite chaque limite de mouvement. Utilisez les courses X, Y et Z, le diamètre de giration ou le débattement, la position du nez de broche, la longueur du porte-outil, l’ouverture de porte, le trajet du changeur de palettes et tout palpeur ou élément d’arrosage proche de la zone de travail. Un encombrement catalogue sans outils ni pièces n’est pas une étude de dégagement.
| Donnée | Ce qu’il faut relever | Ce que cela évite |
|---|---|---|
| Table ou palette | Plan, éléments de mise en position, boulons et surface utile | Un adaptateur qui ne peut ni positionner ni fixer |
| Axes et rotation | Courses, débattement, positions d’indexage et trajet du changeur | Une face chargée qui entre dans une zone interdite |
| Broche et outils | Nez, porte-outil, fraise, palpeur et angles d’approche | Une pièce qui tient mais reste inaccessible |
| Règle de charge | Masse, équilibre et limites de centre de gravité | Une approbation fondée sur la seule colonne nue |
Choisissez des faces utilisables, pas le plus grand nombre de faces
Une colonne carrée offre quatre côtés larges. Une colonne hexagonale ou octogonale offre plus de côtés, mais chaque face est moins large pour le même encombrement général. Un plus grand nombre de faces peut aider lorsque les pièces sont étroites et que l’outil atteint chaque poste. Cela peut nuire lorsque les montages, les bridages ou les pièces débordent sur la face suivante.
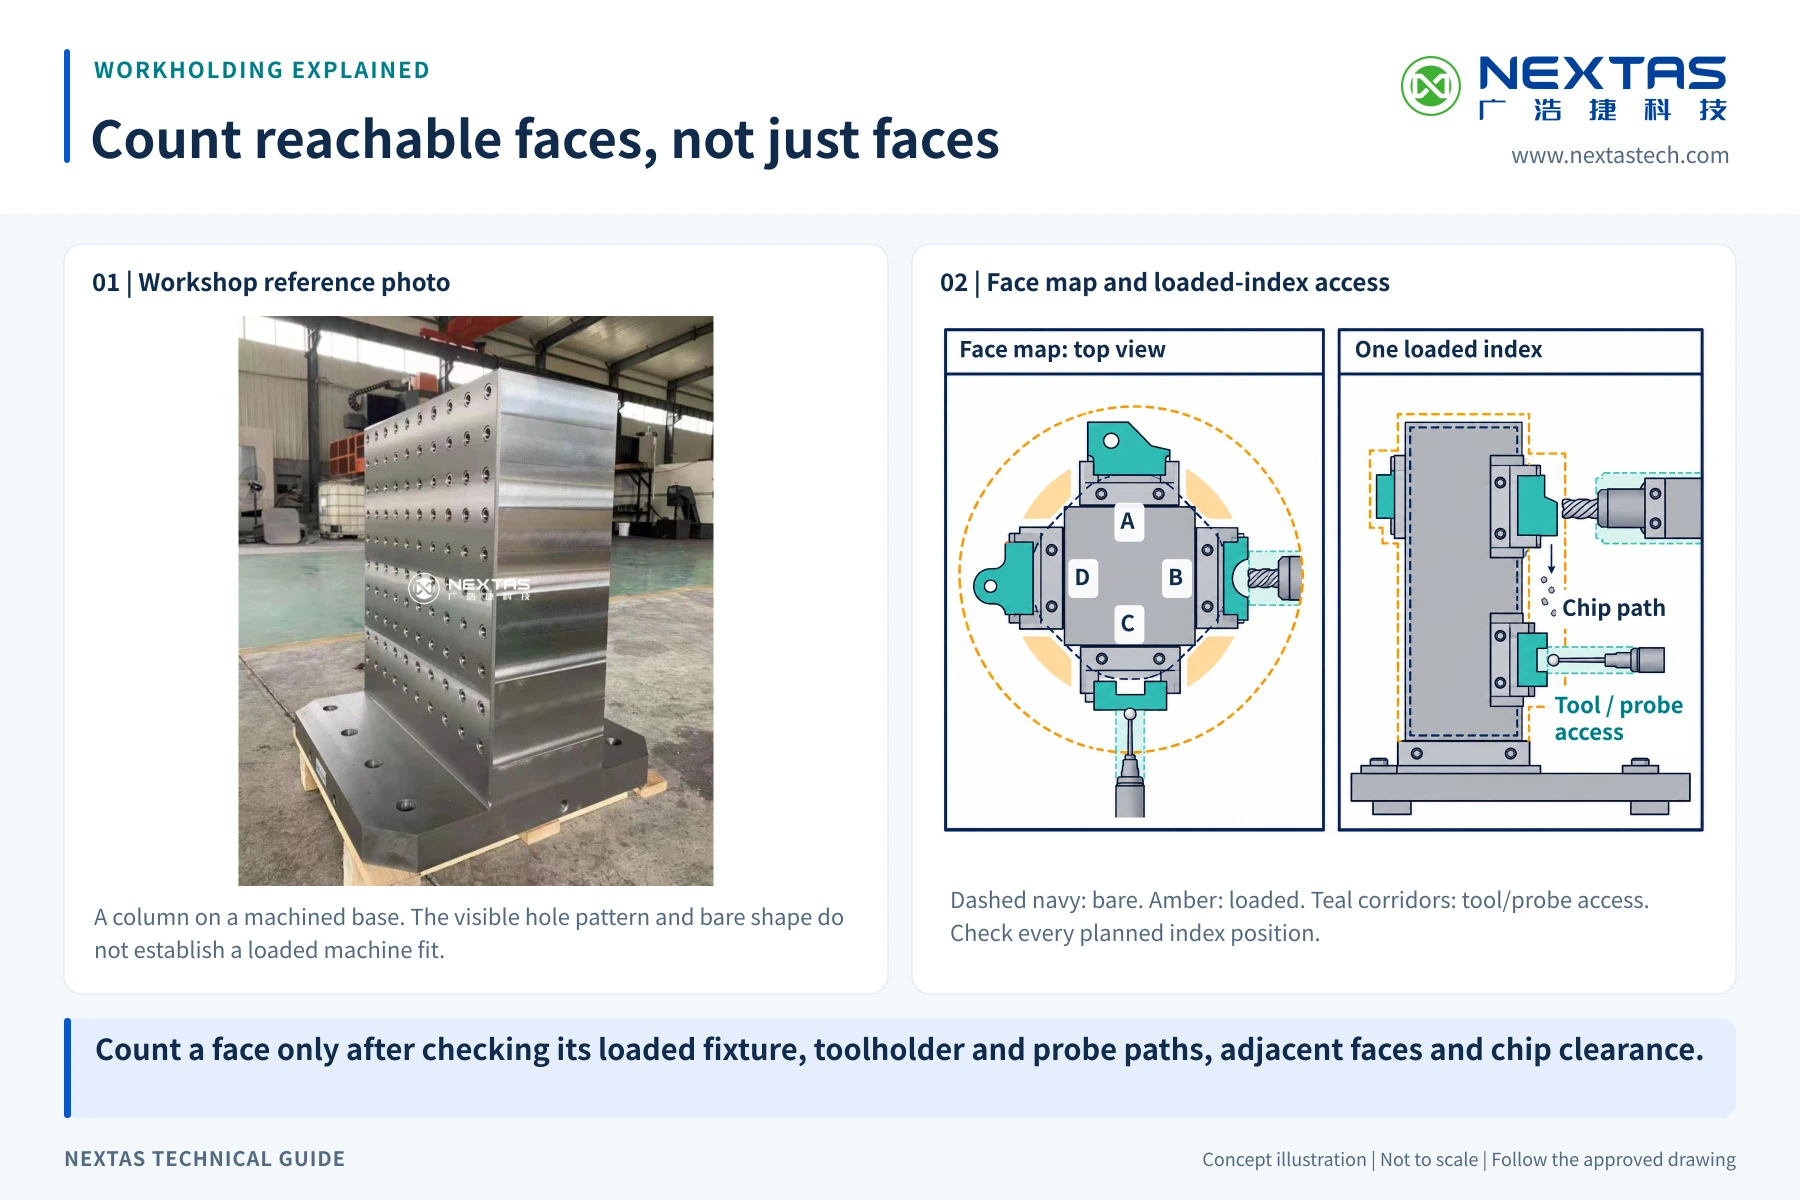
Établissez une carte des faces avant de choisir la forme. Placez la pièce réelle, le montage, le bridage et l’approche d’outil sur chaque face proposée. Indiquez l’opération d’usinage et la référence utilisée sur cette face. Montrez où l’opérateur atteint les vis, où les copeaux tombent et par où un palpeur doit entrer. Si une face est bloquée par la broche, la porte ou le montage voisin, ne la comptez pas comme capacité utile.
L’équilibre compte aussi. Un montage lourd d’un côté peut déplacer le centre de gravité en charge. Les pièces peuvent quitter la colonne à des stades différents, donc la charge peut changer pendant le cycle. Appliquez les règles du constructeur de la machine et examinez la condition prévue la plus défavorable, pas seulement l’image de départ à pleine charge.
Utilisez les modèles standard pour un premier filtre, puis confirmez-les sur votre machine
Vous n’avez pas besoin d’un plan de colonne sur mesure pour commencer une implantation. Les sept modèles standard du tableau ci-dessous indiquent déjà la largeur de face, la base, la hauteur, la hauteur nominale de pièce et le poids, afin de présélectionner d’abord par la taille. Vérifiez le modèle retenu par rapport à votre machine, à vos pièces et au plan de montage.
La page produit NEXTAS liste les sept modèles ci-dessous. La cote sur plats est la distance entre faces opposées. « Hauteur max. de pièce » est la valeur indiquée pour ce modèle exact ; elle ne prouve pas que la pièce, le montage et l’outil dégagent votre machine. Le poids est la valeur indiquée de la colonne nue. Ajoutez chaque adaptateur commandé et chaque élément chargé avant de vérifier la limite machine.
| Modèle exact | Forme | Sur plats | Base | Hauteur | Hauteur de pièce indiquée | Poids |
|---|---|---|---|---|---|---|
| NT-TCS250P400V2 | Carrée | 250 mm | 250 mm | 400 mm | 320 mm | 100 kg |
| NT-TCS300P400V2 | Carrée | 300 mm | 300 mm | 400 mm | 300 mm | 130 kg |
| NT-TCS350P400V2 | Carrée | 350 mm | 350 mm | 400 mm | 280 mm | 170 kg |
| NT-TCH320P600V2 | Hexagonale | 320 mm | 300 mm | 600 mm | 480 mm | 220 kg |
| NT-TCH400P600V2 | Hexagonale | 400 mm | 350 mm | 600 mm | 450 mm | 290 kg |
| NT-TCO360P600V2 | Octogonale | 360 mm | 350 mm | 600 mm | 450 mm | 285 kg |
| NT-TCO450P600V2 | Octogonale | 450 mm | 400 mm | 600 mm | 420 mm | 360 kg |
Utilisez ce tableau pour écarter les modèles clairement trop grands, trop hauts ou trop lourds. Le choix final exige encore le plan retenu, l’interface machine réelle et l’encombrement en charge. Une taille standard ne convient pas à toutes les machines.
Précisez le montage et la mise en position sur chaque interface
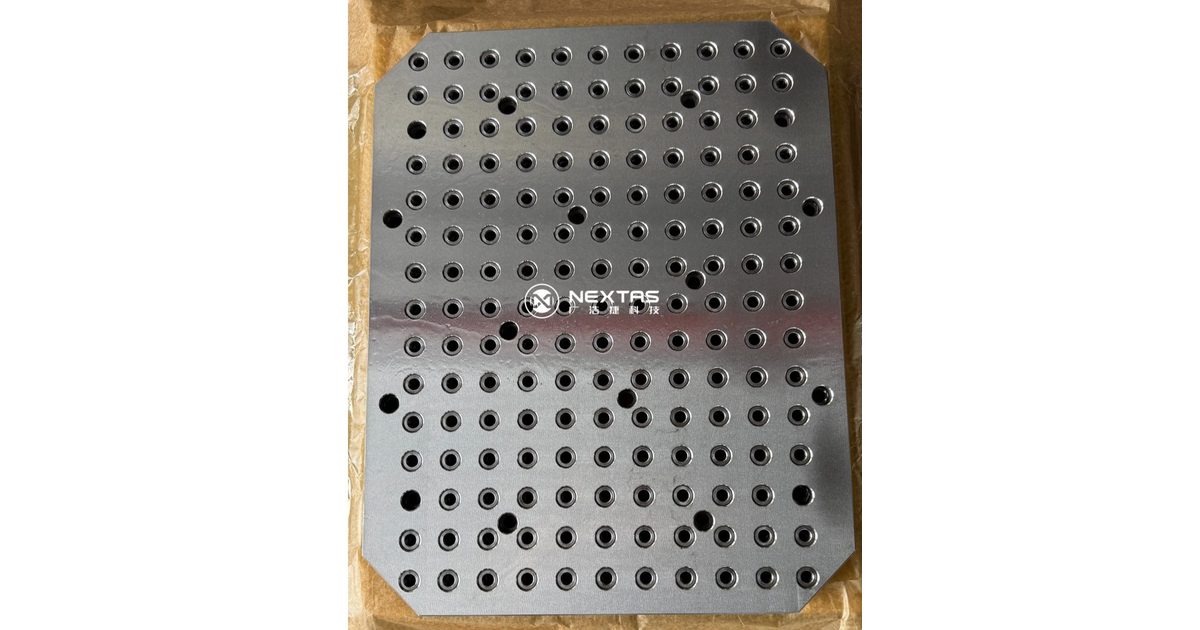
Si les vis d’embase et les trous de face ne sont pas précisés séparément, la colonne peut se monter sur la table alors que le montage ne se met toujours pas en position sur la face. La colonne a deux interfaces : elle se monte sur l’embase côté machine, et les montages se montent sur les faces de la colonne. Gardez-les séparées dans le dossier de plans. Sur chaque interface, précisez à la fois la méthode de montage et la méthode de mise en position. Pour l’embase, nommez la taille de vis, l’élément de mise en position, la surface de contact, l’orientation et tout adaptateur ou récepteur point zéro. Pour chaque face, nommez quels trous positionnent, quels trous brident et quels trous ne servent qu’au dégagement. Lorsque les deux sont clairs, il est plus facile de vérifier l’ajustement et de réutiliser les bridages ou les récepteurs existants.
La gamme admet le perçage simple, la mise en position par trous de précision et la mise en position par rainures en T. Ce sont des choix d’implantation, pas des niveaux de qualité. Le perçage simple peut convenir à un plan de montage fixe. Les trous de précision peuvent fournir des points de référence nommés. Les rainures en T peuvent laisser plus de mouvement lorsque les positions de montage changent. Le bon choix dépend de la façon dont le montage sera installé, retiré et contrôlé.
N’approuvez pas une interface sur le seul pas. Le diamètre du trou, la tolérance, la profondeur, le filetage, la distance au bord, la relation avec le pion et la référence peuvent tous compter. Si un montage ou un système point zéro existant doit être réutilisé, envoyez son plan ou l’interface mesurée et demandez au fournisseur de marquer la correspondance sur un plan d’approbation.
Construisez l’encombrement en charge et la fiche de charge
Le poids de la colonne n’est que la première ligne de la fiche de charge. Ajoutez l’adaptateur d’embase ou la palette, les récepteurs, les plaques de montage, les étaux, les bridages, les appuis, les pièces, les fixations, les flexibles et les raccords. Indiquez la masse et l’emplacement de chaque élément important. Montrez le centre de gravité de l’ensemble complet si le constructeur de la machine le demande.
Créez ensuite un encombrement pour chaque position d’indexage. Incluez la pièce la plus longue, le bridage le plus large et le montage le plus haut. Ajoutez les porte-outils, les tiges de palpeur et le nez de broche. Vérifiez le trajet d’approche et de sortie, pas seulement la position finale de coupe. Vérifiez aussi l’accès pour le chargement, les outils dynamométriques, l’évacuation des copeaux et la maintenance.
Si la colonne traverse un changeur de palettes, incluez ce trajet. Les limites de porte, de levage et de transfert peuvent être plus serrées que la zone de coupe. Si la colonne reste sur une table rotative, vérifiez câbles, flexibles et protecteurs voisins sur toute la rotation prévue. L’intégrateur sur site ou le constructeur de la machine doit approuver le mouvement complet et le cas de charge.
Donnez à chaque face un rôle et une référence
Un plan de faces clair rend le devis et l’essai de réception beaucoup plus simples. Repérez les faces A, B, C et ainsi de suite. Pour chaque face, listez le numéro de pièce, l’opération, le montage, la référence, le sens de bridage, l’approche d’outil et l’élément de contrôle. Si deux faces portent des travaux différents, montrez l’encombrement d’outil et de pièce le plus défavorable pour les deux.
Prévoyez aussi les trajets de copeaux et d’arrosage. Une poche qui accumule des copeaux près d’une surface de mise en position exige une étape de nettoyage. Un flexible ou une buse ne doit pas bloquer l’indexage. Un montage peut avoir besoin d’un drainage ou d’un capot. Ces détails ne se démontrent pas sur la colonne nue ; incluez-les dans la revue du montage et du processus.
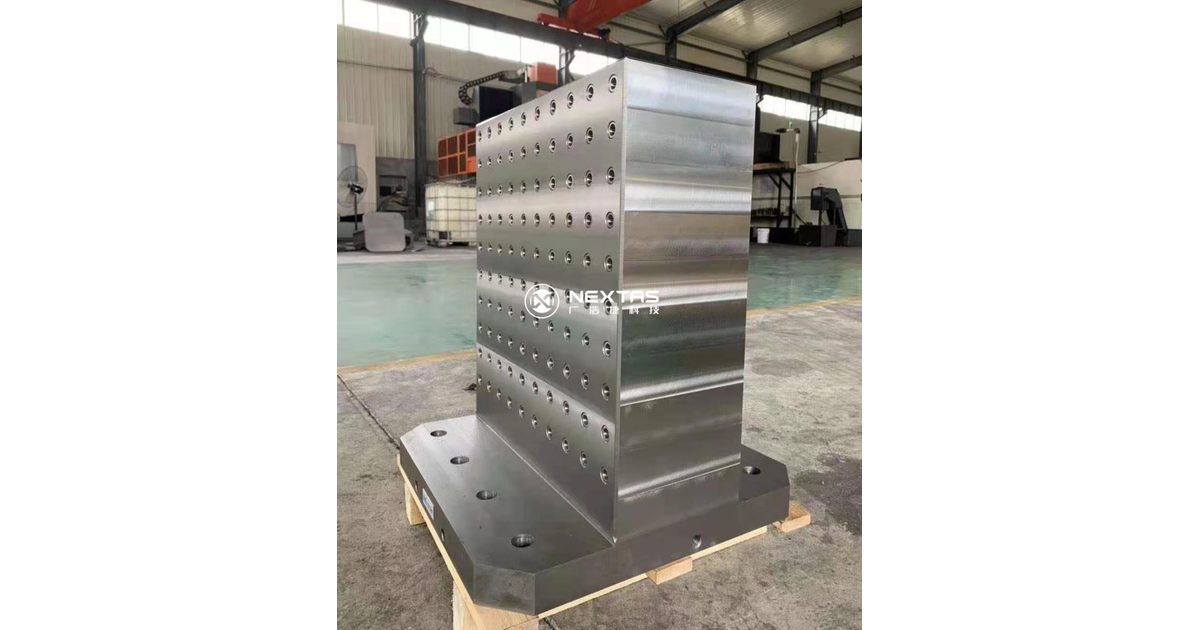
Voir les formes de colonnes et les faces préparées
Vue d’atelier verticale de 30 secondes des corps de colonnes d’outillage et des faces de montage préparées.
Regarder sur YouTube
Séparez le contrôle fournisseur de la réception machine
Avant fabrication, convenez des éléments que le fournisseur doit contrôler. Partez du plan d’ensemble approuvé. Marquez le contact d’embase, les éléments de montage, les références de face, les positions de trous décisives et tout élément de mise en position du montage qui compte pour votre procédé. Placez la méthode, l’étendue de l’échantillon et la limite de réception à côté de chaque élément.
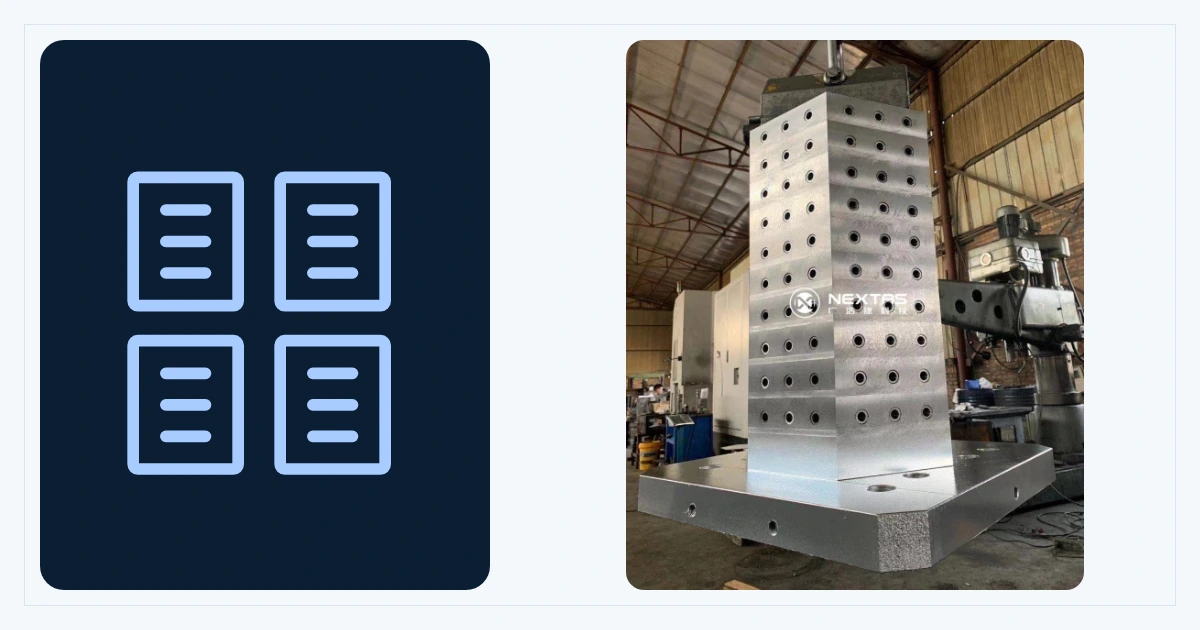
Demandez des enregistrements de matière ou de traitement thermique seulement s’ils font partie de la commande. La page produit NEXTAS indique les filières matière HT250 et QT500 ainsi que le recuit de détensionnement, mais une photo d’atelier ne peut pas montrer quelle filière a été utilisée. La commande et l’enregistrement traçable doivent identifier ce qui s’applique à l’article livré.
Le contrôle à réception confirme que la colonne reçue correspond à la commande. La réception sur site vérifie le système complet en charge. Montez-le sur la palette ou la table réelle. Confirmez l’accès aux fixations et la méthode de mise en position convenue. Déplacez chaque axe et chaque position d’indexage prévus à une vitesse d’essai sûre, selon la procédure du constructeur de la machine. Vérifiez le dégagement de l’outil, de la broche, du palpeur, du montage, de la pièce, de la porte et du changeur.
Mesurez ensuite les références du projet avec les moyens et la méthode convenus. Si la colonne est conçue pour être retirée et reposée, incluez la repose répétée dans le plan. Si des pièces sont chargées sur plusieurs faces, contrôlez les éléments qui révèlent une erreur de face à face ou d’opération à opération. Cette page ne fournit pas une tolérance ni un nombre d’essais pour chaque machine.
Dites-nous la machine et les pièces que vous voulez tenir
La colonne doit aussi dégager vos courses et tenir la plus grande pièce du plan. Dites-nous la machine et les pièces que vous voulez usiner. Un plan de table, une liste de pièces ou un concept de montage pour la plus grande pièce accélère l’échange sur l’implantation si vous les avez déjà. Mentionnez les bridages ou les récepteurs point zéro que vous voulez conserver, et le nombre de faces que vous avez en tête.
Le prix et le délai sont fixés une fois le périmètre et la quantité clairs.
Questions à poser avant de choisir l’implantation de la colonne
Combien de faces une colonne d’outillage CNC doit-elle avoir ?
Choisissez selon les faces utilisables, pas selon le plus grand nombre de faces. Une face n’est utile que si la pièce, le montage, l’outil, la broche et le mouvement rotatif ont tous de la place. Cartographiez la famille réelle de pièces sur chaque face avant de choisir une implantation à quatre, six ou huit côtés.
Quelles données machine faut-il avant de choisir une colonne d’outillage ?
Envoyez le modèle de machine, le plan de table ou de palette, le schéma de boulons et de mise en position, les courses d’axes, les limites de rotation, l’encombrement broche et outil, les limites de porte et de changeur, la charge admise et toute règle de centre de gravité du constructeur.
Une colonne d’outillage standard NEXTAS convient-elle à chaque table HMC ?
Non. Un nom de modèle standard ne prouve pas l’adaptation à la table. Comparez le plan de la colonne retenue à l’interface exacte de table ou de palette, aux fixations, aux éléments de mise en position, à la limite de charge, à l’enveloppe d’axes et au trajet du changeur avant approbation.
Comment choisir entre perçage simple, trous de précision ou rainures en T ?
Appuyez-vous sur le plan de montage. Le perçage simple porte un schéma de trous fixe. Les trous de précision ajoutent des points de mise en position définis. Les rainures en T laissent plus de mouvement au montage. Le plan approuvé doit indiquer quels éléments positionnent, brident ou dégagent.
Quelles preuves de contrôle doivent accompagner une colonne d’outillage ?
Mettez les preuves exigées dans la commande. Elles peuvent comprendre un plan approuvé, des enregistrements de matière ou de traitement thermique lorsqu’ils sont commandés, et un rapport de contrôle des éléments nommés d’embase, de face, de trou et de mise en position, avec méthodes et limites convenues.
Que doit couvrir un essai de réception de colonne d’outillage ?
Vérifiez le matériel reçu par rapport au plan approuvé, puis essayez l’ensemble chargé sur la machine réelle. Confirmez le montage, le mouvement des axes, l’accès outil, le dégagement du montage, l’accès maintenance et les contrôles de référence convenus. Utilisez les limites du projet ; cette page ne fixe pas de valeur d’acceptation universelle.