Przejdź do treści głównej
Wymiana palet w produkcji CNC

Automatyczny zmieniacz palet (APC) do CNC

Przygotuj następne zlecenie, gdy wrzeciono skrawa

Przenieś przygotowanie przyrządów poza maszynę i wybierz sposób podawania palety do obróbki. NEXTAS oferuje układy ręczne i automatyczne do centrów VMC: czołowe, boczne, czterostanowiskowe oraz bramowe. Dopasuj układ do obrabiarki, gabarytów palety i masy przenoszonego zestawu.

Dobierz zmiennik paletOtwórz katalog produktów 2026

Do otwarcia katalogu wymagany jest służbowy e-mail

Obciążenie transportu i nośność podnoszenia bazy pozycjonującej to osobne kolumny tabeli układu — dobierz obie do masy palety, oprzyrządowania i detalu.

Przód 200 kg · bok / cztery stanowiska 350 kg · portal 1 500 kg transportu
Bazy V4 / V6 / V8 · powtarzalność katalogowa < 0,005 mm
Podwójne stanowisko ręczne albo układy APC
Termin: potwierdzany po analizie rysunków, ilości i zakresu MOQ: 1 szt. Płatność: T/T · L/C Dokumenty jakościowe ustalane w ofercie Dostawca audytowany w MIC

Przezbrojenie obok trwającej obróbki

Załaduj zapasową paletę poza maszyną, przygotowując przyrząd podczas bieżącego cyklu skrawania.

Wymiana zgodna ze sposobem pracy

Zachowaj ręczny przesuw palety na stanowisku obsługiwanym przez operatora lub rozpatrz APC do transferu automatycznego.

Obciążenie dopasowane do układu

Przed wyborem porównaj udźwig transportowy, nośność podstawy bazującej oraz dostęp do maszyny.

Przejście po zadaniu

Zacznij od przepływu, a następnie przejdź do szczegółów sprzętu

Użyj skrótów poniżej, jeśli projekt dotyczy wyboru między wersją ręczną a APC, ograniczeń integracji maszyny lub dostępnego czasu pracy wrzeciona.

Szybkie przekazanie inżynierii

Przesłij ograniczenia przepływu przezbrojeń jako pierwsze

  • Model maszyny, rozmiar stołu i dostępny luz boczny.
  • Rozmiar palety, zakres wagi detali i częstotliwość przezbrojeń.
  • Cel zmian ręcznych lub cel automatycznych zmian palet.
  • Potrzeba integracji z systemem mocowania w punkcie zerowym, magazynem palet, MES lub robotem.
Poproś o przegląd inżynierski
Więcej

Ręczny czy automatyczny: jak dobrać konfigurację

Przed porównaniem poniższych przebiegów pracy potwierdź dostępność operatora i początkowy budżet automatyzacji.

Ręczny system zmiany palet

Rozwiązanie o niższym koszcie początkowym, gdy operator jest dostępny przy każdej wymianie palety.

Automatyczny system zmiany palet (APC)

Zaplanuj kolejkę palet i integrację ze sterowaniem maszyny przed przyjęciem założeń dotyczących pracy bez operatora.

Ręczny czy automatyczny: jak dobrać konfigurację: dane techniczne
Kryterium Ręczny Automatyczny (APC)
Cel Skrócenie przezbrojeń i standaryzacja Maksymalne wykorzystanie wrzeciona i praca bez nadzoru
Przebieg wymiany Wymiana wykonywana przez operatora Automatyczny cykl z czujnikami i blokadami
Najlepsze dla Produkcja jednostkowa, prototypy, częste zmiany Partie, HMLV na skalę, „pracy bez nadzoru”
Integracja Prosta; minimalne sygnały CNC PLC/HMI; I/O i protokoły sieciowe (zależnie od modelu)

Praktyczna droga do dłuższej pracy wrzeciona

Porównaj ręczną i automatyczną wymianę palet z uwzględnieniem zmian roboczych, obciążenia produkcji i dostępnego budżetu. NEXTAS pomaga wspólnie określić urządzenia transferowe oraz wymagania integracji z maszyną. Zacznij od zmierzonego czasu wymiany i mocy produkcyjnych, które możesz wykorzystać, a następnie oceń proponowaną konfigurację, nakłady i przewidywany termin dostawy.

Załadunek poza maszyną, gdy wrzeciono nadal skrawa

System zmiany palet (ręczny lub automatyczny) pozwala przygotować kolejne zlecenie poza maszyną, gdy obróbka trwa. W produkcji wieloasortymentowej w małych seriach może to ograniczyć przestoje i liczbę ponownych bazowań. Rzeczywisty efekt zależy od procesu i organizacji pracy.

Skróć czas przezbrojenia

Przygotowuj oprzyrządowanie poza maszyną, aby ograniczyć czas zajęcia stołu podczas częstych zmian. Czas wymiany zależy od konfiguracji, masy palety i procedury operatora.

  • Stół szybkiej wymiany dla VMC / frezowanie 3-osiowe
  • Powtarzalne bazy ograniczają ponowne ustawianie i sondowanie
  • Standaryzacja przyrządów i płyt palet między zleceniami

Lepsza dokładność & stabilność

Stożkowe bazowanie i potwierdzenie zamocowania wspierają powtarzalne osadzanie palety. Wynik należy sprawdzić pomiarem dla kompletnego zestawu.

  • Powtarzalność to wartość katalogowa baz pozycjonujących V4, V6 i V8: <0,005 mm
  • Sygnały dosiadania i szczelności do włączenia w zweryfikowaną logikę sterowania
  • Przedmuch może wspierać usuwanie zanieczyszczeń zgodnie z instrukcją urządzenia

Obróbka bez nadzoru

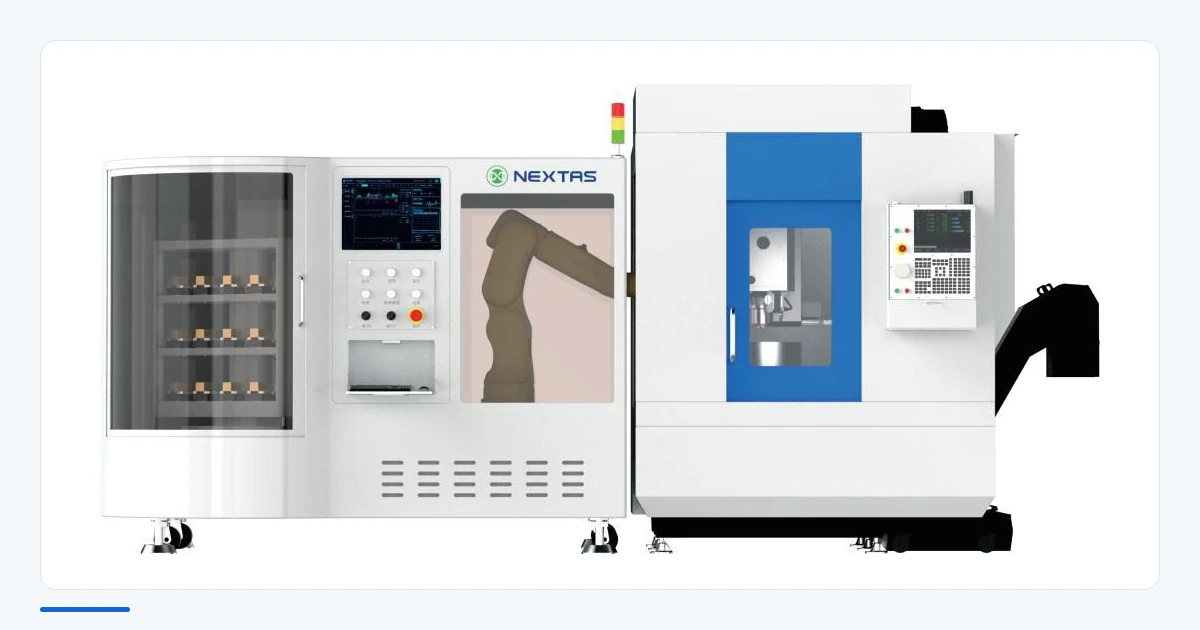
Automatyczna zmiana palet to często prostszy krok w automatyzację niż pełna cela z robotem.

  • Sterowanie PLC i HMI, standardowe I/O oraz sygnały kodów M
  • Obsługa kolejek palet i powtarzalnych przezbrojeń
  • Możliwość rozbudowy o pulę palet, FMS i MES po potwierdzeniu interfejsów

Typowe zastosowania systemów zmiany palet

Często stosowane w lotnictwie, motoryzacji, narzędziowniach, medycynie i obróbce precyzyjnej, zwłaszcza gdy w jednej maszynie pracuje kilka przyrządów, imadeł lub kolumn mocujących. Sprawdza się też dla rodzin detali i produkcji „pracy bez nadzoru”.

Szybka rekomendacja?

Wyślij model VMC, rozmiar stołu, typowy ciężar detalu i docelowy czas wymiany. Zaproponujemy konfigurację ręczną lub automatyczną.

Porozmawiaj z inżynierem

Warianty palet

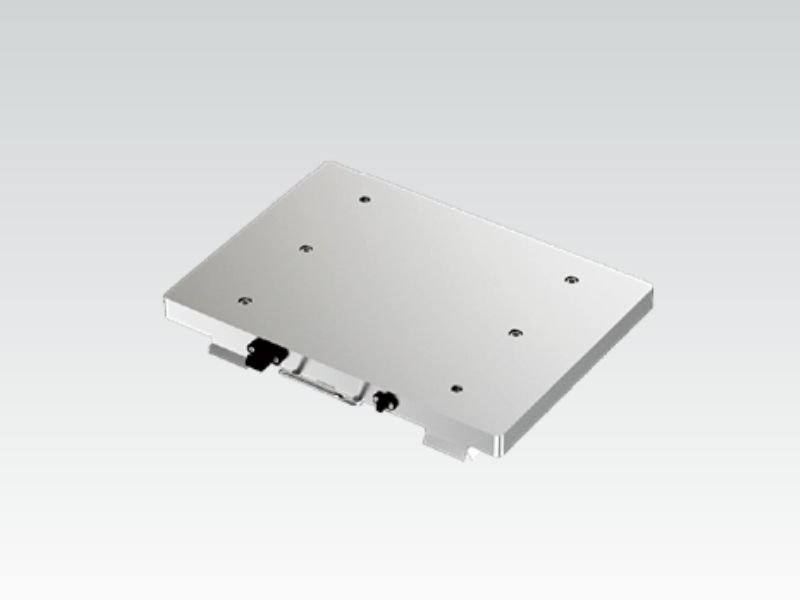
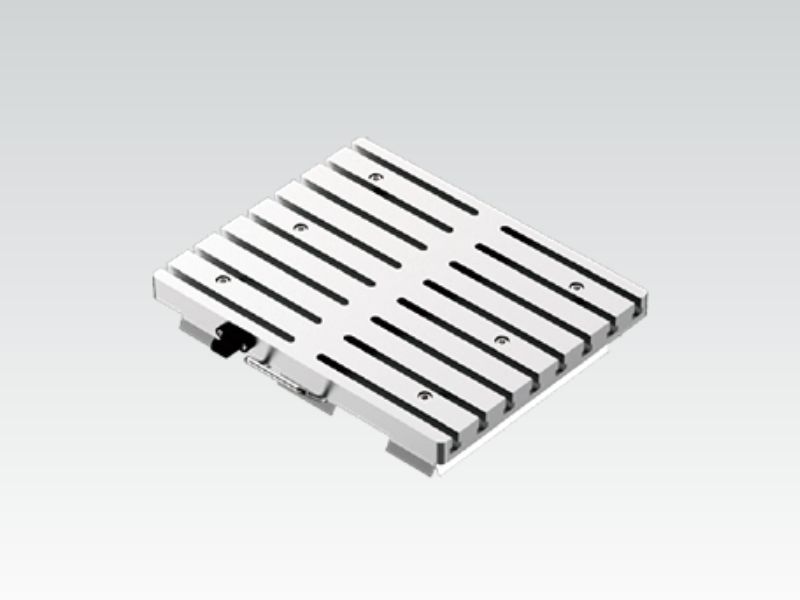
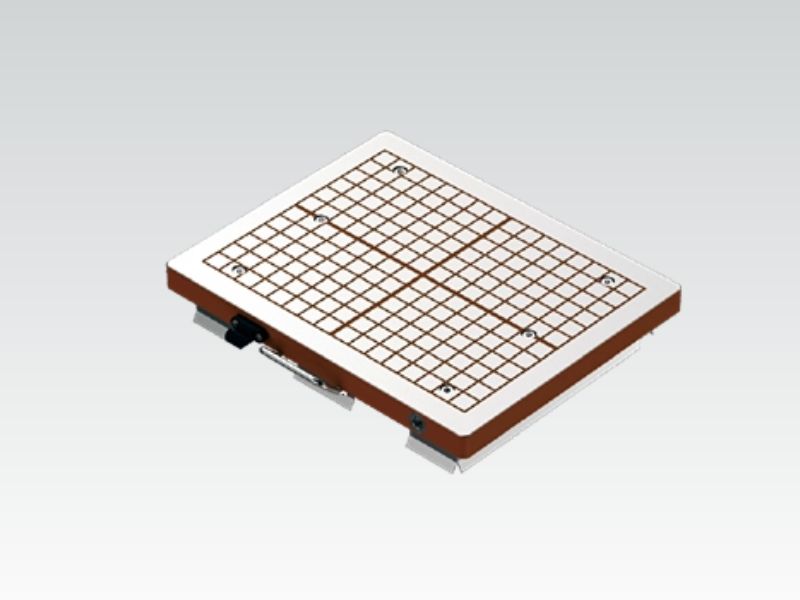
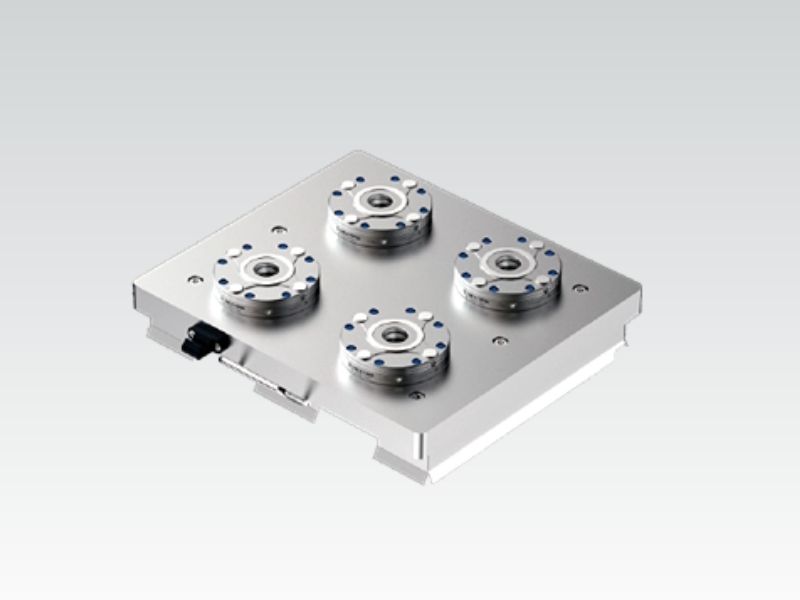
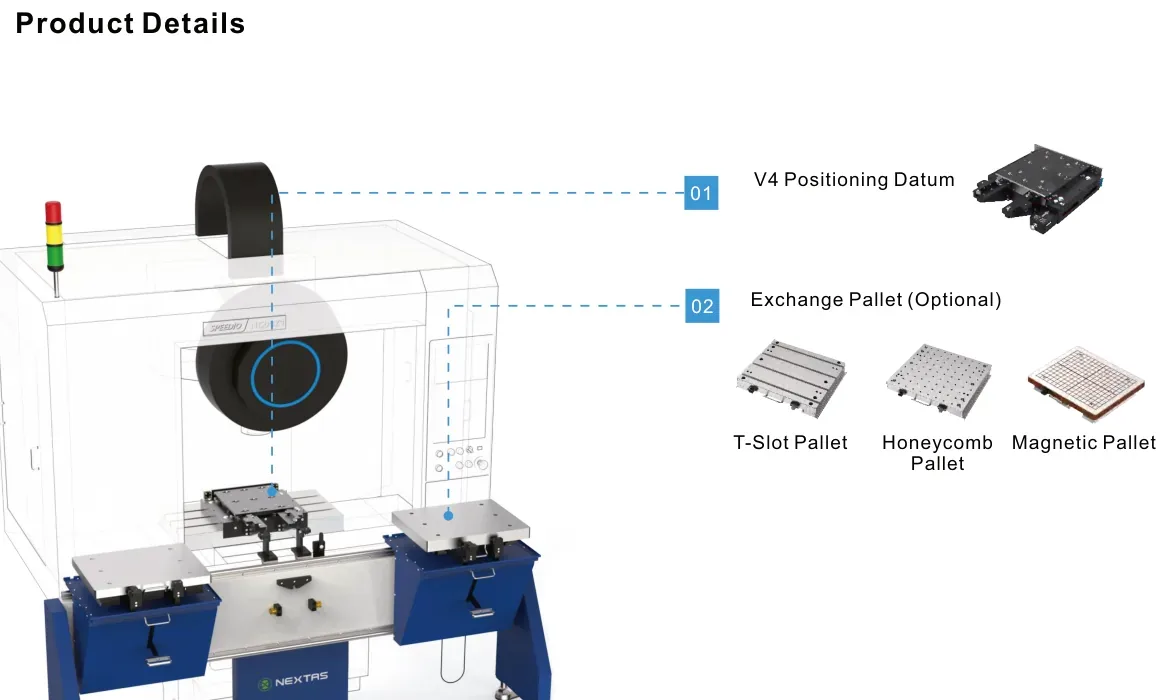
Wybierz powierzchnię palety zgodnie ze strategią mocowania: rowki T do elastycznych ustawień, powierzchnię magnetyczną do odpowiednich płaskich detali, aluminium przy ograniczeniu masy albo interfejs mocowania w punkcie zerowym do powtarzalnych wymian. Dobór wymaga sprawdzenia detalu, obciążenia, materiału i interfejsu maszyny.

Paleta aluminiowa

Paleta aluminiowa

Dla mniejszej masy palety

Materiał: stop aluminium

Rozmiar: dostosowany do skoku maszyny

Paleta z rowkami T

Paleta z rowkami T

Dla różnych układów mocowania

Materiał: stal nierdzewna martenzytyczna

Rozmiar: dostosowany do skoku maszyny

Paleta magnetyczna

Paleta magnetyczna

Do płaskich części

Materiał: stal nierdzewna martenzytyczna

Rozmiar: dostosowany do skoku maszyny

Paleta z punktem zerowym

Paleta z punktem zerowym

Dla powtarzalnego interfejsu bazowania

Z pozycjonerem punktu zerowego

Materiał: stal nierdzewna martenzytyczna

Przykłady zastosowań

Od zakładów z wieloma przyrządami po zautomatyzowane cele produkcyjne, systemy zmiany palet pomagają utrzymać maszynę w pracy. Typowe zastosowania: rodziny detali na dedykowanych paletach, wiele indeksów części podczas zmiany nocnej oraz standaryzacja przezbrojeń między maszynami dzięki powtarzalnym bazom palet.

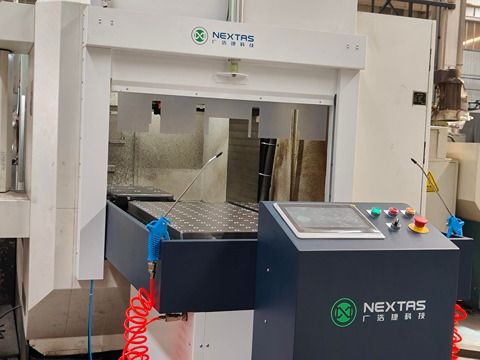
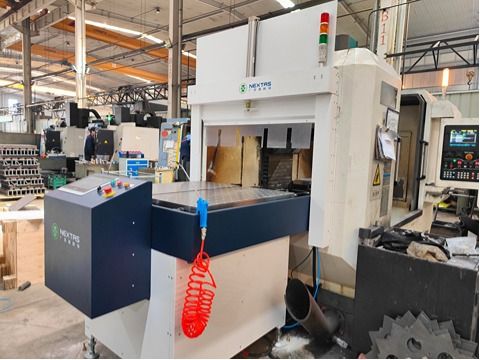
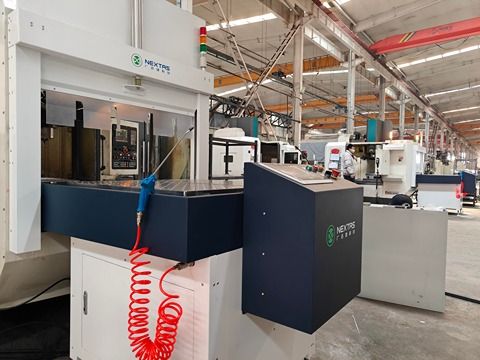
Studium przypadku automatycznego zmieniacza palet 1 Studium przypadku automatycznego zmieniacza palet 2 Studium przypadku automatycznego zmieniacza palet 3

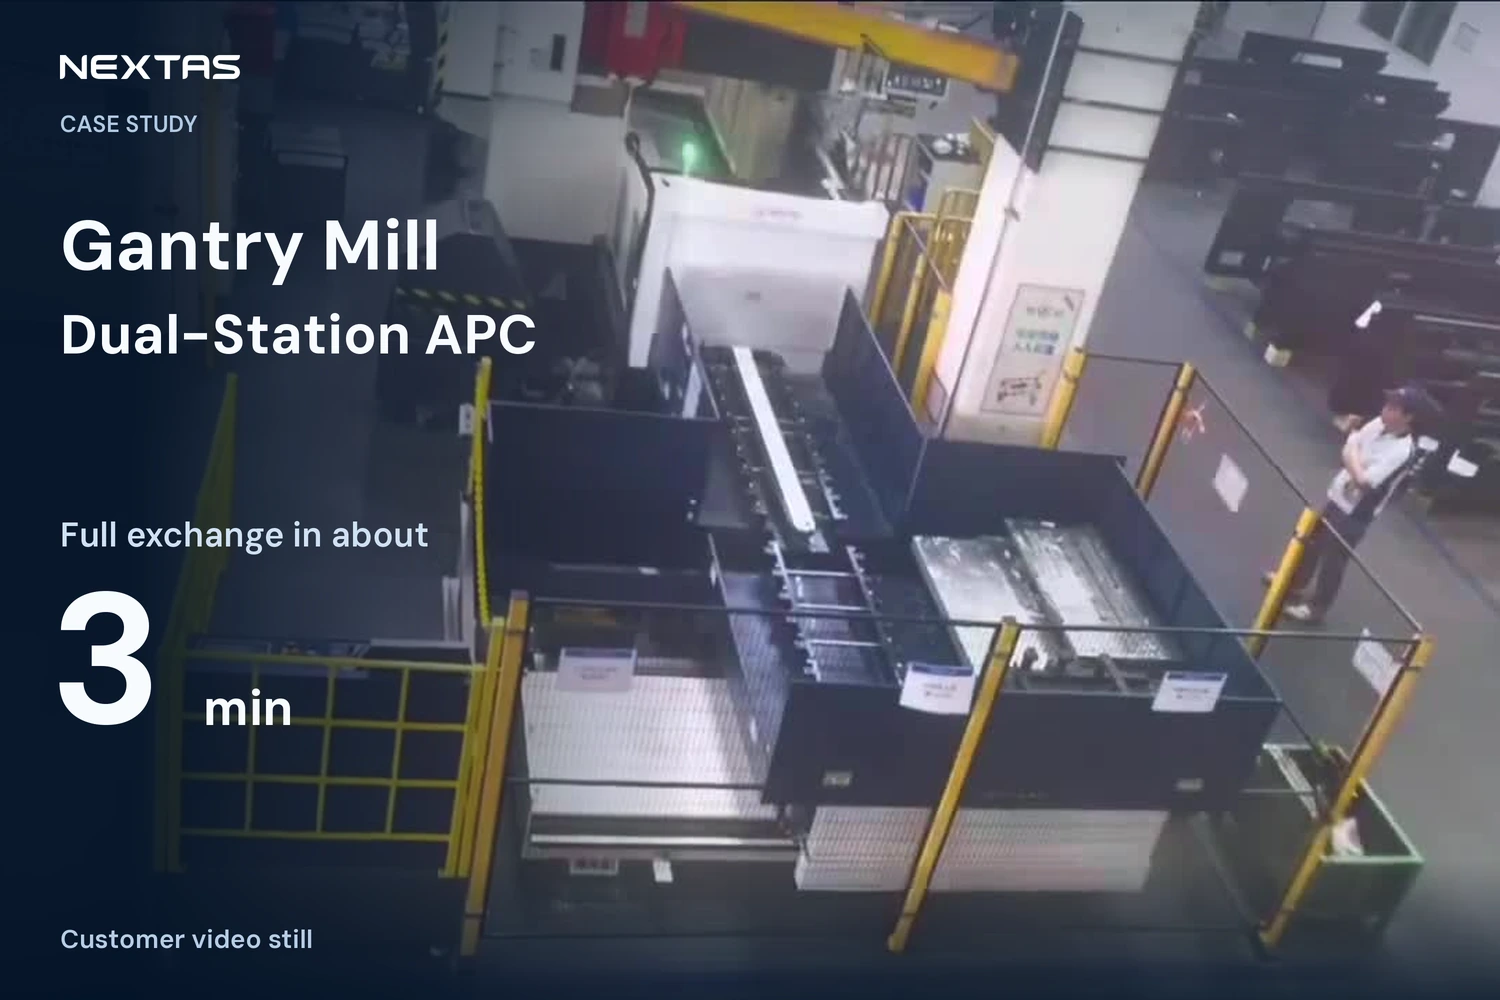
Automatyzacja obróbki pryzmatycznej dużego formatu: dwustanowiskowy zmieniacz palet na frezarce bramowej CNC

Seria produktów: automatyczny zmieniacz palet (APC) i systemy mocowania punktu zerowego

Zastosowania: centra frezarskie bramowe i mostowe CNC, duże podstawy form i tłoczników, ramy konstrukcyjne lotnicze i półprzewodnikowe

Wyzwanie: usunąć przestój na suwnicę przy dużych frezarkach mostowych

Na dużych centrach frezarskich bramowych CNC wrzeciono stoi, gdy ciężkie płyty i odlewy konstrukcyjne są bezpośrednio na stole zawieszane, mocowane, oczyszczane z wiórów i bazowane. Przy wymianie 15–45 minut i przezbrojeniu do 4 godzin efektywne skrawanie rzadko przekracza 4,5 godziny na zmianę.

Nagranie z hali: dwustanowiskowy zmieniacz palet wymienia palety na frezarce bramowej CNC.

Obejrzyj w YouTube

Rozwiązanie NEXTAS: mocowanie poza maszyną i automatyczny transfer w około trzech minutach

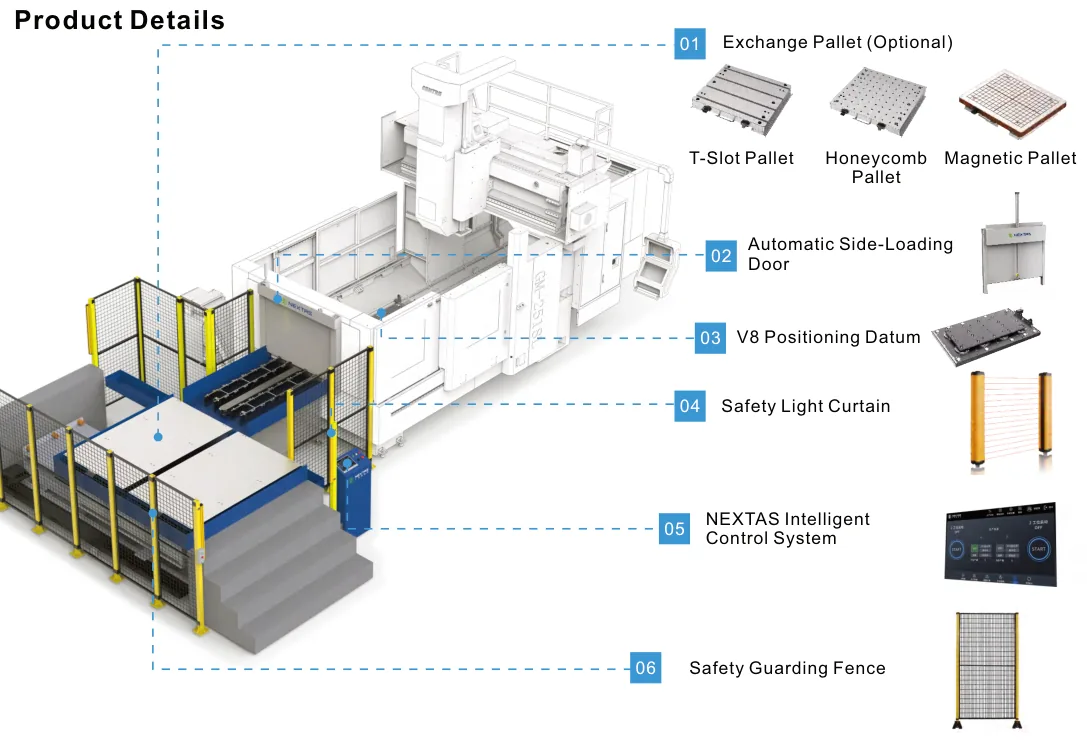
NEXTAS zbudował gotowy dwustanowiskowy automatyczny zmieniacz palet z załadunkiem od frontu, połączony ze stołem i drzwiami osłony frezarki bramowej:

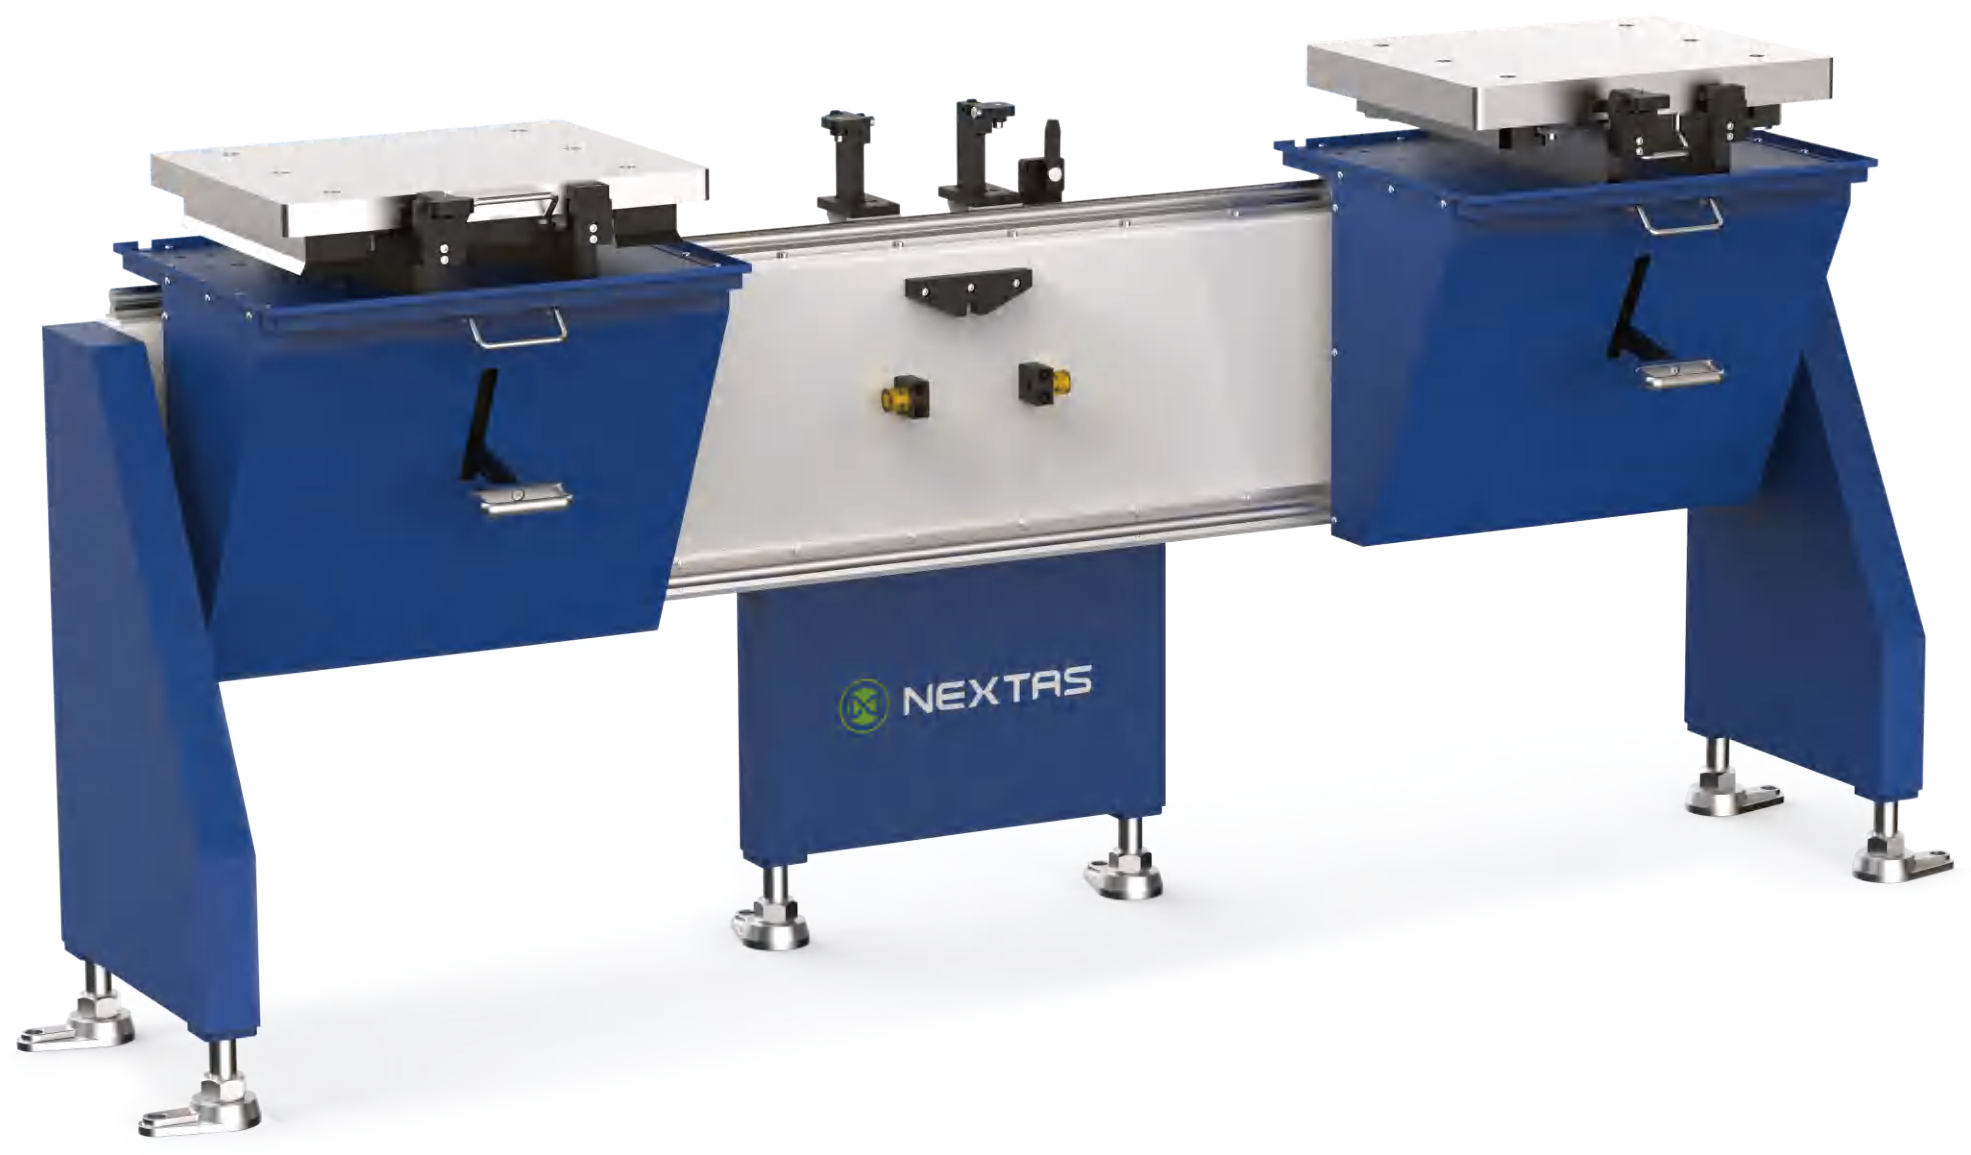
  • Dwukierunkowy transfer poprzeczny: ciężka środkowa szyna liniowa z lewym i prawym stanowiskiem poza maszyną wyprowadza paletę 1 (gotową płytę) i parkuje ją po prawej, a paleta 2 (wcześniej zamocowany żebrowany element konstrukcyjny) wjeżdża z lewej. Cała ciężka wymiana trwa około trzech minut. Nagranie jest przyspieszone.
  • Czyszczenie baz i kontrola osadzenia palety są częścią sekwencji wymiany.
  • Monitorowanie osadzenia dostarcza sygnał kontrolny do sekwencji sterowania. Parametry pozycjonowania sprawdza się oddzielnie na zainstalowanym systemie.
  • Bezpieczeństwo obwodu i HMI: przy pełnym ogrodzeniu, kurtynach świetlnych i automatycznych pionowych drzwiach maszyny operator przygotowuje następną sztukę poza maszyną w systemie sterowania NEXTAS, z OEE na żywo i wczesnym alarmem błędu.
Przeczytaj pełny przypadek

Seria Produktów 2.1

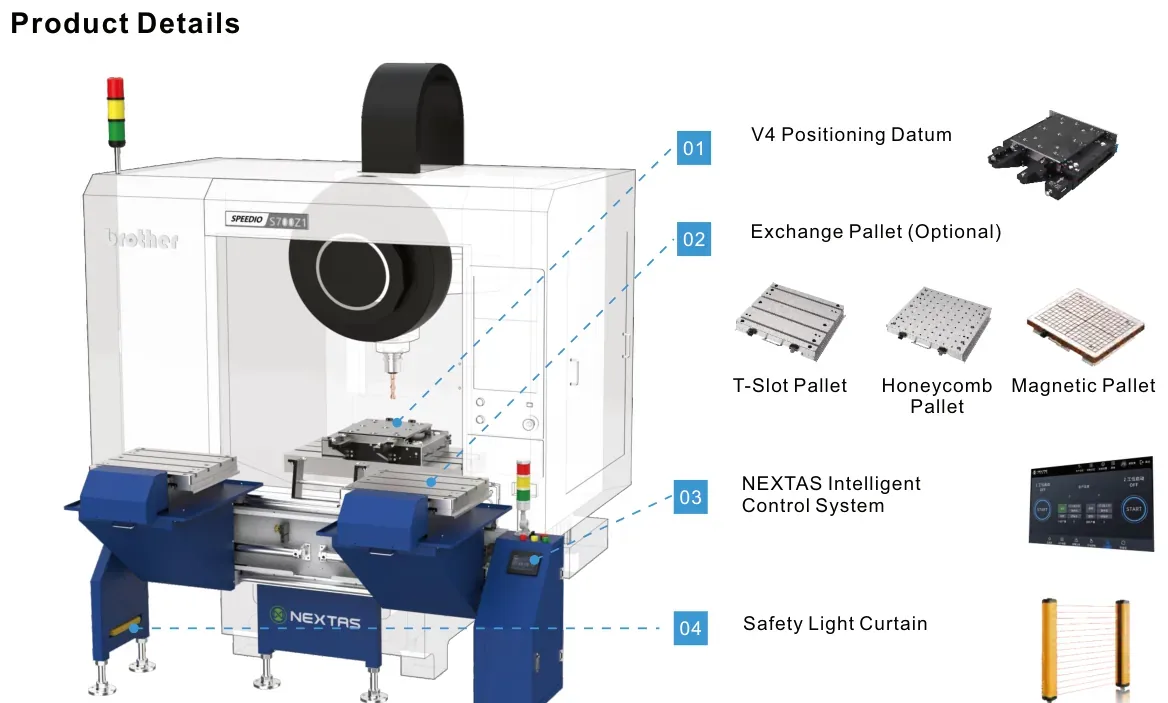
Ręczny System Wymiany Palet

Ręczny zmieniacz palet może skrócić czas zajęcia stołu pionowego centrum obróbczego (VMC). Operator przygotowuje oprzyrządowanie poza maszyną, a następnie wymienia paletę zgodnie z zatwierdzoną procedurą. Korzyść zależy od częstotliwości zmian, masy palety i organizacji pracy. Gdy wymiana zostaje ręczna, urządzenie jest na stronie ręcznego zmieniacza palet.

Główne Zalety

  • Stabilny Załadunek i Rozładunek

    Elastyczna konstrukcja dwustanowiskowa umożliwia załadunek od przodu lub z boku.

  • Szybki Załadunek i Obróbka

    Czas mocowania i wymiany należy potwierdzić dla wybranej palety, obciążenia i procedury.

  • Wzrost Wydajności

    Przygotowanie poza maszyną może ograniczyć oczekiwanie wrzeciona; wynik należy porównać ze stanem wyjściowym.

  • Bezpieczeństwo i Oszczędność Pracy

    Mocowanie zewnętrzne umożliwia szybkie i łatwe pozycjonowanie, zmniejszając obciążenie pracownika.

Anglojęzyczny film NEXTAS przedstawia zastosowanie i przebieg pracy opisane na tej stronie. Dobór produktu i parametry pracy wymagają technicznego potwierdzenia dla konkretnego projektu.

Obejrzyj w YouTube

Specyfikacje Techniczne (Ręczny)

Specyfikacje Techniczne (Ręczny): dane techniczne
System Sterowania Ręczne sterowanie pchane
Kompatybilne Systemy Interfejs maszyny/sterownika, I/O i bezpieczeństwo potwierdzane dla projektu.
Obciążenie Transportowe 100 kg
Potwierdzenie osadzenia Kontrola szczelności
Weryfikacja obciążenia Potwierdzić masę palety, oprzyrządowania i detalu oraz środek ciężkości; udźwig bazy pozycjonującej nie jest obciążeniem transportowym.
Specyfikacja Pozycjonowanie V4
Powtarzalność bazy pozycjonującej < 0,005 mm
Siła Mocowania 60 000 N
Maks. Udźwig 600 kg
Seria Produktów 2.2

Automatyczny System Wymiany Palet

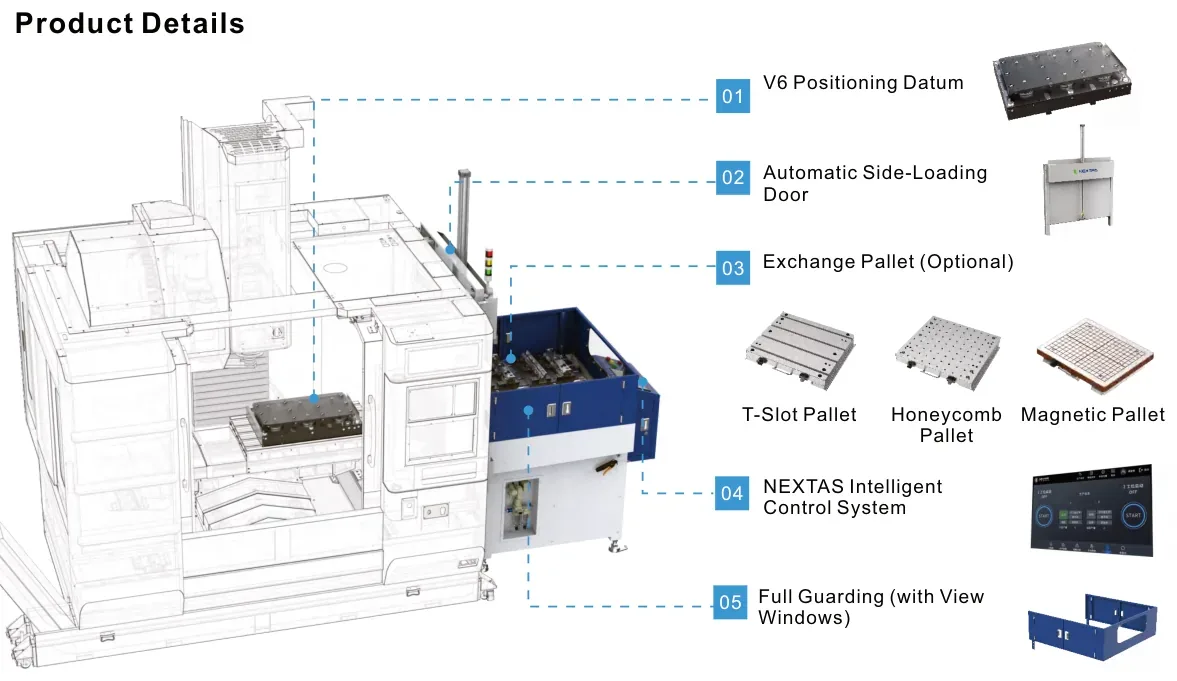
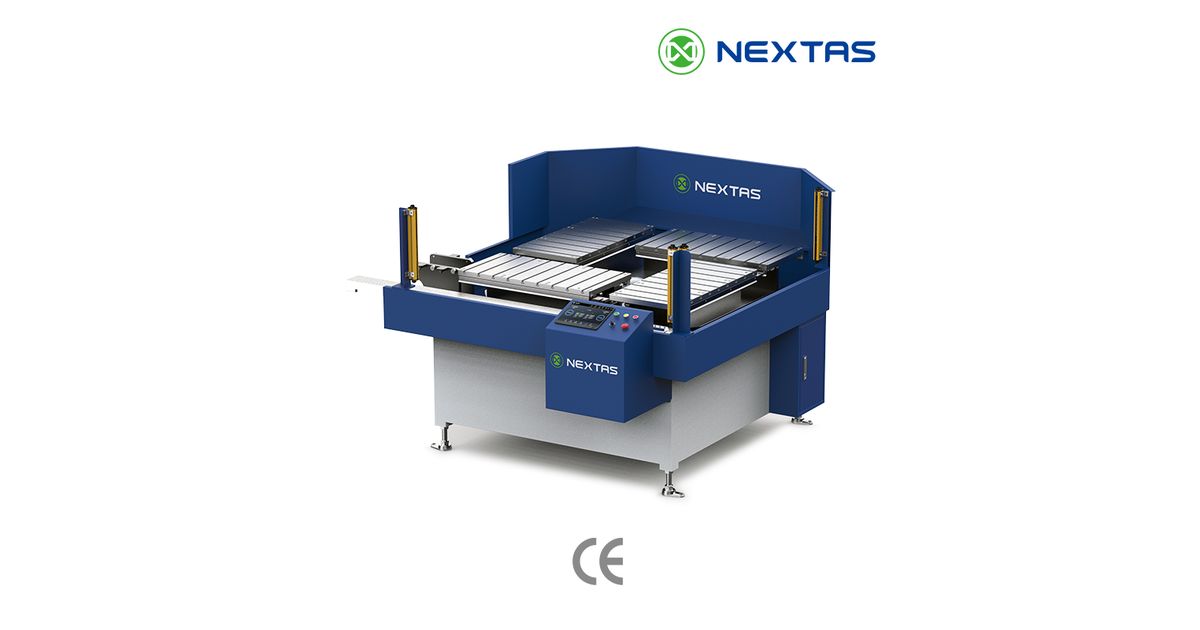
Automatyczny zmieniacz palet CNC (APC) wykonuje sekwencję wymiany palet i przekazuje sygnały stanu zamocowania do sterowania maszyny. Może wspierać produkcję wieloasortymentową, obróbkę partiami i dłuższe okresy pracy bez operatora, jeżeli blokady, reakcje na usterkę i bezpieczeństwo całej celi zostały zweryfikowane.

Anglojęzyczny film NEXTAS przedstawia zastosowanie i przebieg pracy opisane na tej stronie. Dobór produktu i parametry pracy wymagają technicznego potwierdzenia dla konkretnego projektu.

Obejrzyj w YouTube

Główne Zalety

  • Solidna Jednostka Mocująca

    Konstrukcję, nośność i wymagane osłony dobiera się do masy palety, momentu oraz układu maszyny.

  • Precyzja Mikronowa

    Wykorzystuje bazowanie w punkcie zerowym; katalogową powtarzalność <0,005 mm należy potwierdzić dla wybranego modelu i kompletnego zestawu.

  • Szeroka Kompatybilność z VMC

    Możliwa jest wymiana od przodu lub z boku. Zgodność z konkretnym VMC, paletą, osłonami i sterowaniem wymaga sprawdzenia projektu.

  • Inteligentne Zintegrowane Sterowanie

    Zakres sterowania i ewentualnej integracji z MES/SCADA ustala się po sprawdzeniu I/O, protokołów, blokad i odpowiedzialności systemów nadrzędnych.

Specyfikacje Techniczne (Automatyczny)

Specyfikacje Techniczne (Automatyczny): dane techniczne
System Sterowania NEXTAS
Kompatybilność Interfejs maszyny/sterownika, I/O i bezpieczeństwo potwierdzane dla projektu.
Komunikacja Protokół, pola danych i wymianę sygnałów potwierdzić dla wybranego interfejsu CNC/PLC.
Cechy Systemu Dwustanowiskowy, edycja produktu, monitoring wyjścia, statystyki
Prędkość Transportu 300 mm/s
Obciążenie transportowe według konfiguracji 200 kg przy załadunku od przodu; 350 kg przy załadunku bocznym lub czterech stanowiskach; 1 500 kg w wersji portalowej.
Baza pozycjonująca V4 Siła mocowania 60 000 N · udźwig 600 kg · powtarzalność < 0,005 mm
Baza pozycjonująca V6 Siła mocowania 90 000 N · udźwig 900 kg · powtarzalność < 0,005 mm
Baza pozycjonująca V8 Siła mocowania 120 000 N · udźwig 2 000 kg · powtarzalność < 0,005 mm

Układ i obciążenie z katalogu

Wiersze układów z katalogu automatyzacji. Obciążenie transportu i nośność podnoszenia bazy pozycjonującej pozostają w osobnych kolumnach.

Układ i obciążenie z katalogu
UkładObciążenie transportuBaza pozycjonującaNośność podnoszenia
Dwa stanowiska, ręczny100 kgV4600 kg
Dwa stanowiska, automatyczny załadunek od przodu200 kgV4600 kg
Dwa stanowiska, automatyczny załadunek boczny350 kgV6900 kg
Dwa stanowiska, automatyczny portal1 500 kgV82 000 kg
Cztery stanowiska, automatyczny350 kgV6900 kg

Klasy transportu we wstępie pozostają bez zmian. Wiersz ręczny to ręczny układ dwustanowiskowy z katalogu; jego obciążenie transportu 100 kg nie jest nośnością podnoszenia V4.

Schemat katalogowy ręcznego zmieniacza palet o dwóch stanowiskach
Ręczny układ dwustanowiskowy.
Schemat katalogowy automatycznego zmieniacza z załadunkiem od przodu
Automatyczny układ dwustanowiskowy z załadunkiem od przodu.
Schemat katalogowy automatycznego zmieniacza z załadunkiem bocznym
Automatyczny układ dwustanowiskowy z załadunkiem bocznym.
Schemat katalogowy automatycznego zmieniacza portalowego
Automatyczny układ dwustanowiskowy w układzie portalowym.
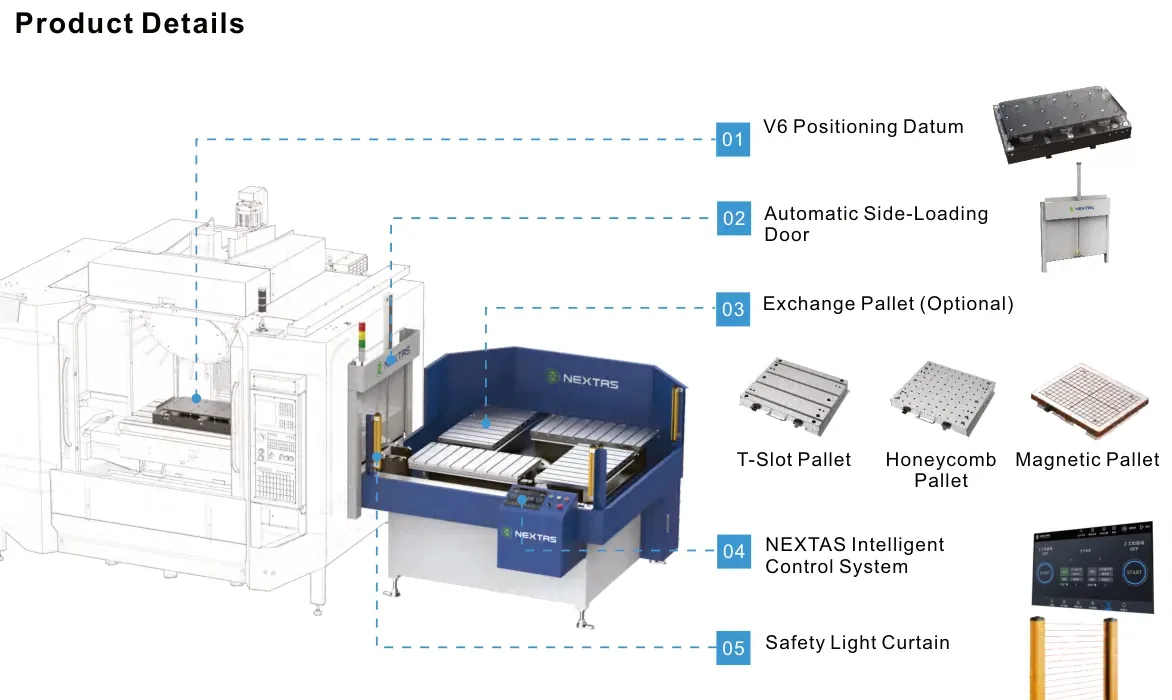
Schemat katalogowy automatycznego zmieniacza o czterech stanowiskach
Automatyczny układ czterostanowiskowy.

Źródło katalogowe: NEXTAS Off-Machine Pallet Changer System, Automation Solutions 2026, strony PDF 9–13 (strony drukowane 15–24). Poproś o katalog

Poradnik inżynieryjny i integracyjny dla automatycznych zmieniaczy palet

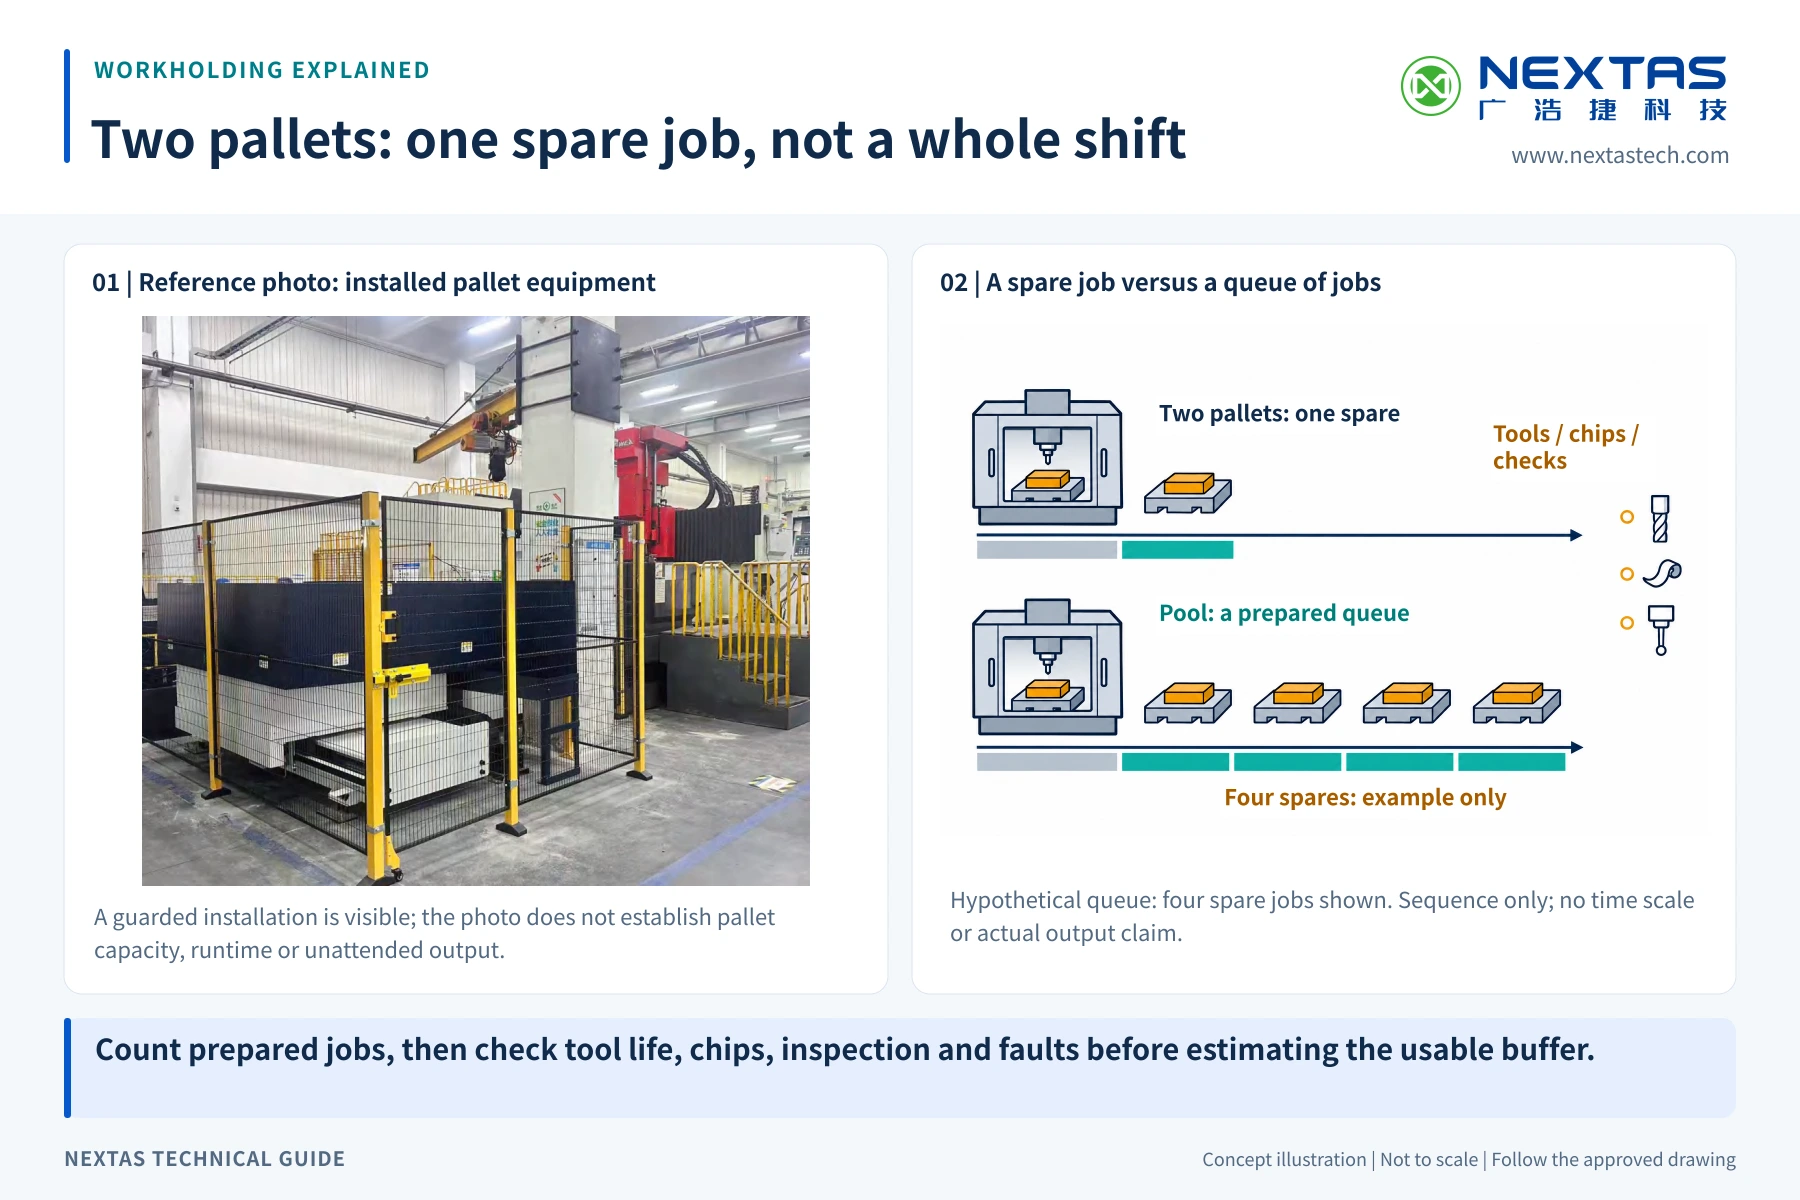
Integrujesz APC z pulą palet, robotem lub procesem z ograniczonym nadzorem? Poniższy przewodnik pomaga dobrać nośność, określić I/O i blokady oraz zaplanować kryteria odbioru całej celi. Przed ustaleniem liczby palet porównaj planowanie dwupaletowego APC i magazynu wielopaletowego (poradnik w języku angielskim) ze zmierzonym czasem skrawania, strukturą zleceń i wymaganą pojemnością bufora.

Zdjęcie instalacji NEXTAS obok dwóch jakościowych schematów kolejki: obrabiarka i jedna paleta zapasowa oraz obrabiarka i cztery przykładowe palety w kolejce. Poniżej znajdują się bloki kolejnych zadań; ikony narzędzia, wiórów i sondy wskazują ograniczenia.
Dwie palety: jedno zadanie w zapasie, nie cała zmiana Górny rząd obejmuje łącznie dwie palety: bieżące zadanie i jedno przygotowane zadanie zapasowe. Cztery zadania zapasowe w dolnym rzędzie są przykładem hipotetycznym, a nie deklaracją pojemności systemu ani czasu pracy. Szare i turkusowe bloki pokazują tylko kolejność bieżących i przyszłych zadań; czas nie jest przedstawiony w skali. Narzędzia, wióry, kontrola i awarie mogą wcześniej zakończyć użyteczną kolejkę. Oryginalne zdjęcie instalacji i schemat nie potwierdzają zgodności, pracy bez nadzoru ani rzeczywistej wydajności. Otwórz schemat techniczny w pełnym rozmiarze

Dobór: nośność i rozmiar palety

Wcześnie określ rozmiar palety, ładunek i moment, szczególnie w 5 osiach, aby dokładność nie „pływała” w czasie.

Rozmiar palety i standard górny
Co ustalić
Powierzchnia robocza, bazy, siatka / rowki T / punkt zerowy
Dlaczego ważne
Wpływa na układ przyrządów i szybkość przezbrojeń
Nośność (kg)
Co ustalić
Paleta + przyrząd + detal (z chłodziwem)
Dlaczego ważne
Wpływa na dynamikę, łożyskowanie i bezpieczeństwo ruchu
Moment wywracający
Co ustalić
Przesunięcie środka ciężkości względem bazy
Dlaczego ważne
Kluczowe dla powtarzalności przy dużych obciążeniach
Powtarzalność docelowa
Co ustalić
Wymagana dokładność i tolerancja na ponowne bazowanie
Dlaczego ważne
Określa sposób pozycjonowania i kontroli
Chłodziwo i wióry
Co ustalić
Zalewowe / TSC, typ wióra, ewakuacja
Dlaczego ważne
Istotne dla uszczelnień, czujników i niezawodności
Scenariusz automatyzacji
Co ustalić
Robot, magazyn palet, FMS, wielkość serii
Dlaczego ważne
Definiuje sekwencję i potwierdzenia

I/O sterowania i blokady bezpieczeństwa

Jednoznaczna wymiana sygnałów (kody M, I/O i potwierdzenia) ogranicza ryzyko błędnej sekwencji. Funkcje bezpieczeństwa wymagają osobnej walidacji całej celi.

Paleta obecna
Typowa realizacja
Indukcyjny / RFID / klucz mechaniczny
Uwagi
Dla pracy bez nadzoru zalecana podwójna weryfikacja
Zaciśnięte OK
Typowa realizacja
Presostat + czujnik położenia
Uwagi
Nie opierać bezpieczeństwa tylko na ciśnieniu
Odblokowanie potwierdzone
Typowa realizacja
Czujnik położenia
Uwagi
Wymagane przed ruchem osi/magazynu
Osłony / drzwi
Typowa realizacja
Przekaźnik bezpieczeństwa / PLC
Uwagi
Wyznacz wymagane funkcje i poziom bezpieczeństwa na podstawie oceny ryzyka całej celi
Ciśnienie hyd/pneu OK
Typowa realizacja
Redundantne presostaty
Uwagi
Trend ciśnienia pomaga wykryć nieszczelności
Robot/magazyn gotowy
Typowa realizacja
I/O + logika timeout
Uwagi
Stany bezpieczne po E-stop

Szybki model czasu cyklu i ROI

Porównaj stan przed i po wdrożeniu, aby ocenić APC względem ręcznej wymiany palet.

Aktualny czas przezbrojenia na zlecenie
Jak użyć
Ustawianie, bazowanie, mocowanie, pomiar
Typowy efekt
Punkt odniesienia dla zwrotu
Czas zmiany palety
Jak użyć
Zmiana + potwierdzenia
Typowy efekt
Zmierz przestój wrzeciona przed integracją i po niej
Wielkość serii i różnorodność detali
Jak użyć
Produkcja wieloasortymentowa zyskuje najwięcej
Typowy efekt
Więcej zleceń/zmianę przy tej samej obsadzie
Wykorzystanie wrzeciona (%)
Jak użyć
Skrawanie a przestoje
Typowy efekt
Wyższe OEE dzięki pracy paletowej
Koszt pracy i zmiany
Jak użyć
Uwzględnij nadgodziny/noc
Typowy efekt
Monetyzuje oszczędności i dodatkową produkcję
Ryzyko braków/poprawek
Jak użyć
Błędne mocowanie/załadunek
Typowy efekt
Interlocki + powtarzalność je redukują

Plan konserwacji prewencyjnej

Zakres i częstotliwość konserwacji należy oprzeć na instrukcji producenta, liczbie cykli, środowisku oraz wynikach kontroli.

Codziennie
Co sprawdzić
Czyścić bazy; usuwać wióry
Dlaczego
Wióry najczęściej psują powtarzalność
Tygodniowo
Co sprawdzić
Sprawdzić czujniki i okablowanie; test potwierdzeń
Dlaczego
Zapobiega fałszywym sygnałom OK
Miesięcznie
Co sprawdzić
Stabilność ciśnienia; uszczelnienia; łańcuch blokad
Dlaczego
Wczesne wykrycie wycieków i dryfu
Kwartalnie
Co sprawdzić
Weryfikacja powtarzalności paletą wzorcową / sondą
Dlaczego
Mierzalny baseline jakości
Rocznie
Co sprawdzić
Przegląd: łożyska, manifold, powierzchnie zużycia
Dlaczego
Dłuższa żywotność, mniej niespodzianek
Ściąga: dobór • integracja • utrzymanieKliknij, aby rozwinąć

Ściąga: dobór • integracja • utrzymanie

Automatyczne i ręczne zmieniacze palet oddzielają czas przygotowania od czasu pracy wrzeciona, pozwalając załadować kolejne zadanie, gdy bieżące jest w obróbce. Ten przewodnik pomaga wybrać między konfiguracją ręczną a automatyczną, dobrać paletę do detali oraz zaplanować kontrolę i konserwację wymiany palet w kolejnych cyklach produkcyjnych.

Dobór sposobu wymiany

Najpierw wybierz wymianę ręczną lub automatyczną oraz rodzaj palety. Obciążenia, interfejsy, sterowanie i rachunek czasu sprawdź w przewodniku inżynieryjnym.

Integracja: przygotowanie do montażu

Rozmiar palety i nośność
Typowa opcja
Dopasuj paletę do pełnego obrysu oprzyrządowania; potwierdź obciążenia dynamiczne, środek ciężkości i przyspieszenie z konstruktorem.
Wskazówka praktyczna
Przekroczenie nośności znamionowej powoduje błędy pozycjonowania przy wymianie i przyspiesza zużycie krzywek/szyn.
Interfejs mocowania w punkcie zerowym na palecie
Typowa opcja
Dobierz bazę i współpracującą paletę według zatwierdzonego rysunku interfejsu; potwierdź geometrię, mocowanie i dopuszczalne obciążenie.
Wskazówka praktyczna
Zgodność palety i oprzyrządowania potwierdź na rysunkach: rozstaw mocowań, geometria trzpieni, wysokość zestawu oraz obciążenia i momenty muszą odpowiadać wybranemu interfejsowi.
Handshake PLC i M-kodów
Typowa opcja
Przypisz M-kody do żądania wymiany, zakończenia wymiany, odczytu ID palety i sygnałów usterki.
Wskazówka praktyczna
Uwzględnij time-out i procedurę stanu bezpiecznego, aby zablokowana wymiana nie uszkodziła wrzeciona.
Powierzchnia podłogi i prześwit dostępu
Typowa opcja
Zapewnij prześwit dla promienia obrotu palety, strefy załadunku operatora i zasięgu robota.
Wskazówka praktyczna
Ciasny prześwit powoduje kolizje podczas wymiany i utrudnia załadunek oprzyrządowania.

Obsługa i objawy zużycia

Zużycie mechanizmu wymiany (krzywki, szyny, rolki)
Wczesny objaw
Rośnie czas cyklu wymiany; zwiększa się rozrzut pozycjonowania.
Zapobieganie / szybka poprawka
Smaruj szyny zgodnie z instrukcją i śledź czas wymiany w planie serwisowym, aby wykryć zmianę stanu.
Zużycie kołków ustalających palety i gniazd
Wczesny objaw
Paleta osadza się z luzem; dryfują wymiary pierwszej sztuki.
Zapobieganie / szybka poprawka
Uzgodnij okresy kontroli i granice zużycia wybranego systemu; przed dalszą produkcją sprawdź luz lub zmianę powtarzalności.
Wycieki siłowników hydraulicznych lub pneumatycznych
Wczesny objaw
Wolna wymiana, niepełne zablokowanie, olej na podłodze.
Zapobieganie / szybka poprawka
Kontroluj złącza i uszczelnienia według planu serwisowego. Uzgodnij dostępność części zamiennych dla zainstalowanego siłownika.
Zanieczyszczenie wiórami i chłodziwem w strefie wymiany
Wczesny objaw
Paleta zacina się w trakcie wymiany; powierzchnie ustalające korodują.
Zapobieganie / szybka poprawka
Zamontuj osłony przed wiórami wokół strefy wymiany; przedmuchaj powierzchnie bazowe palety przed każdą wymianą.

Potrzebujesz pomocy w doborze palety, wyborze między wersją ręczną a automatyczną lub integracji z celą robotową?

Skontaktuj się
Lista kontrolna wyboru zmieniacza palet i wymaganych danychKliknij, aby rozwinąćKliknij, aby zwinąć

Lista kontrolna wyboru zmieniacza palet i wymaganych danych

Skorzystaj z listy kontrolnej, aby określić rozmiar palety, udźwig, cel powtarzalności, sygnały sterowania i wymagane blokady. Ułatwi to przygotowanie zakresu oraz planu walidacji.

Kluczowe parametry

Typ systemu
Ręczny / automatyczny (zależnie od modelu)
Opcje palet
Aluminium, rowki T, magnetyczna, punkt zerowy
Dopasowanie do automatyzacji
Pod magazyn palet / robota / pracę bez nadzoru
Powtarzalne przezbrojenia
Powtarzalna pozycja ogranicza ponowne bazowanie
Interfejs
Dostosowanie do stołów i wzorów montażu
Bezpieczeństwo
Blokady i strategia potwierdzenia (zależnie od systemu)

Wskazówka: podaj materiał, model maszyny i docelowy takt. Na tej podstawie dział inżynierii może ocenić konfigurację i zaproponować kryteria odbioru.

Kompatybilność & standardy

  • Integracja z systemami mocowania w punkcie zerowym dla powtarzalnych baz między maszynami.
  • Obsługa różnych standardów powierzchni palet pod mocowanie.
  • Odpowiednie do oceny w produkcji wieloasortymentowej z częstą wymianą palet.

Efekty (przed → po)

  • Czas postoju wrzeciona: zmierzyć przed i po.
  • Standaryzacja: mniejsza zmienność ustawień.
  • Praca bez nadzoru: mniej interwencji ręcznych.

Konfiguracja mocowania

  • Specyfikacja palety: rozmiar, interfejs i obciążenie.
  • Integracja: wzór montażu, osłony i prześwity.
  • Sekwencja procesu: kolejka palet, identyfikacja oraz zweryfikowane blokady.

Dowody & weryfikacja

  • Rysunek układu komórki z przepływem palet i strefami bezpieczeństwa.
  • Wideo cyklu wymiany i weryfikacji baz.
  • Przykładowy test powtarzalności po wielu wymianach.

Dostawa & wsparcie

  • Przegląd integracji: model maszyny i układ celi.
  • Lista kontrolna instalacji i uruchomienia oraz zakres szkolenia operatora.
  • Plan serwisowy: części i wskazówki konserwacyjne.

Podaj maszynę, paletę i ładunek

Na początek wystarczą model obrabiarki, wymiary palety i masa całego zestawu. Jeśli sposób wymiany nie jest wybrany, porównamy wariant ręczny i APC. Szczegółowy zakres rysunków, sygnałów oraz odbioru ustalimy po analizie stanowiska.

Przejdź do zapytania

Aktualizacja strony . Wartości katalogowe tej rodziny pochodzą z katalogu NEXTAS 2026 pozamaszynowych zmieniaczy palet i automatyzacji. Wymiary określane na rysunku sprawdź na rysunku wybranego modelu. Poproś o katalog. Zakład, katalogi i targi.

Materiały produktowe

Często zadawane pytania

01 Czy następny uchwyt można przygotować, gdy maszyna skrawa?

Automatyczny zmieniacz palet wykonuje sekwencję wymiany palet w maszynie CNC i może wspierać przygotowanie poza maszyną oraz dłuższe okresy bez operatora. Zakres takiej pracy zależy od materiału, trwałości narzędzi, blokad, obsługi błędów, oceny ryzyka i odbioru całego systemu.

02 Jakie są kluczowe specyfikacje APC NEXTAS?

Tabela układów rozdziela udźwig transportowy i zdolność podnoszenia bazy. Dla wybranej palety i maszyny określamy czas wymiany i próby odbiorcze na podstawie sekwencji sterowania.

03 Z jakimi sterownikami maszyn CNC jest kompatybilny APC?

Marka i model CNC oraz wersja sterownika wyznaczają punkt wyjścia. Następnie sprawdzamy dostępne wejścia/wyjścia i uzgadnianie wymiany, ustalamy zakres integracji oraz prace przy interfejsie maszyny.

04 Jakie funkcje bezpieczeństwa są zawarte w systemie APC?

Zakres zabezpieczeń zależy od projektu. Przed odbiorem trzeba zweryfikować osłony lub kurtyny, blokady drzwi, sygnały obecności i zamocowania palety, bezpieczne zatrzymanie, reakcję na usterkę oraz ponowne uruchomienie całej celi.

05 Jak APC wspiera produkcję wieloasortymentową w małych seriach?

APC pozwala przygotować kolejną paletę na zewnętrznej stacji, gdy maszyna obrabia poprzednie zlecenie. Może to ograniczyć przestoje przy częstych zmianach, ale wynik zależy od wielkości partii, czasu obróbki, obsady i zatwierdzonej procedury pracy.

06 Jak wygląda proces instalacji i integracji?

Zakres integracji ustala się po ocenie miejsca, interfejsu mechanicznego VMC, I/O, sterowania i zabezpieczeń. Zakres uruchomienia, dokumentacji i szkolenia operatorów należy potwierdzić w ofercie.

07 Jak oceniać zwrot z inwestycji w APC?

Zwrot z APC należy modelować na podstawie stanu wyjściowego, różnorodności detali, wielkości partii, zmian, możliwych godzin bezobsługowych, zakresu integracji i całkowitego kosztu. Katalog automatyzacji z 2026 r. podaje na stronie porównania cyklu wykorzystanie maszyny 50 %–90 %, wzrost zdolności 60 %–200 % i okres zwrotu 6–18 miesięcy. To liczby katalogowe, nie gwarancja dla tej celi. Przypadek 1 w katalogu na tej stronie, pionowe centrum obróbcze z systemem dwupaletowym, podaje jako wynik przypadku wzrost produktywności miesięcznej o 66,7 % i zwrot w 6 miesięcy. Przypadek 2 w katalogu, wieloasortymentowa, małoseryjna produkcja dużych detali precyzyjnych, podaje ten sam układ: pionowe centrum obróbcze z systemem dwupaletowym, oraz wzrost produktywności miesięcznej o 84 % i roczne obniżenie kosztu o 456 000 RMB. To wyniki przypadków. Kolejne strony podają wykorzystanie powyżej 90 % jako zapis katalogowy. Rachunek tego zakładu wychodzi z własnego stanu wyjściowego. Liczy się go ze stanu wyjściowego, mieszanki detali, partii, zmian, godzin bezobsługowych, zakresu integracji i kosztu całkowitego.

08 Co wysłać w zapytaniu o wycenę ręczną lub APC?

Podaj markę i model maszyny oraz rozmiar stołu, planowany rozmiar palety, masę detalu z oprzyrządowaniem, czy ścieżka ma być ręczna, automatyczna APC czy jeszcze nieustalona, uwagi do sterowania lub I/O oraz docelowy czas przezbrojenia lub kolejkę. Na podstawie tych danych dobierzemy model i sprawdzimy interfejs. Potwierdzimy, jakie rysunki i pliki CAD są dostępne dla wybranej konfiguracji.

Szybkie zapytanie RFQ

Dobierz zmiennik palet do swojego VMC

Prześlij model obrabiarki, wymiary palety i masę całego załadowanego zestawu. Porównamy układy ręczne i automatyczne oraz określimy kolejne kontrole interfejsu. Podaj dane, które już masz.

Model obrabiarki; wymiary palety; masa załadowanej palety. Wymiana ręczna, automatyczna czy jeszcze bez decyzji?

Zacznij od dostępnych informacji. Dodaj autoryzowany link do pobrania rysunków lub wyślij je e-mailem. Wyślij rysunki e-mailem

Nasz zespół inżynierski sprawdzi informacje i odpowie w sprawie kolejnych kroków.

Używamy tych danych, aby odpowiedzieć na to zapytanie. Polityka prywatności