核心结论
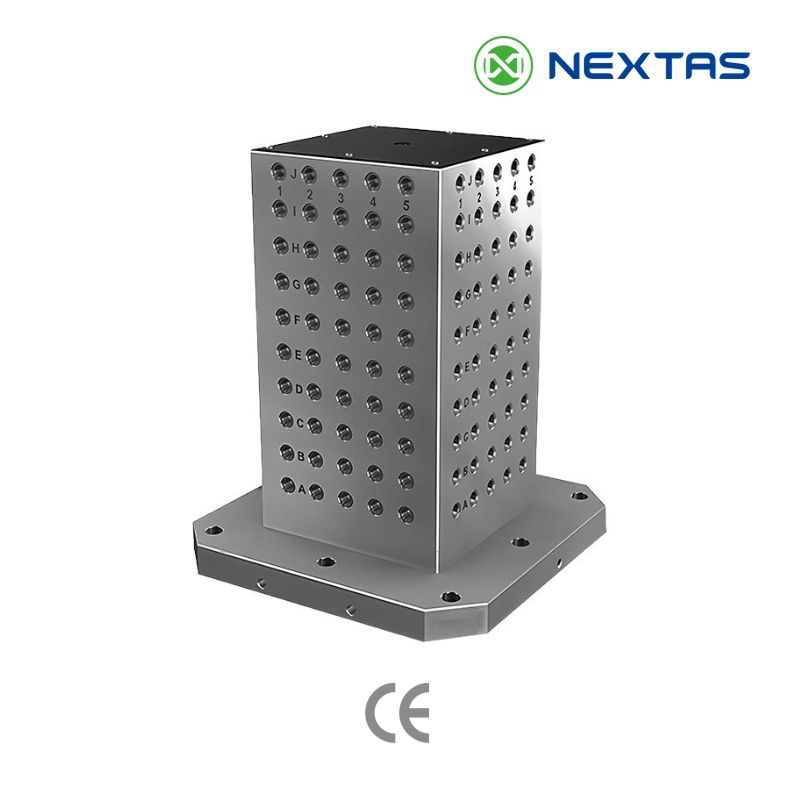
加工立柱把多个夹具工作面集中在一个底座上。从机床和零件族出发,选择便于刀具进入、装卸和检验的工作面布局。
本指南帮助您比较立柱外形、安装方式和标准型号。完整装载包络与机床载荷限制,决定哪些布局能够用于您的加工单元。
先看机床,再看立柱
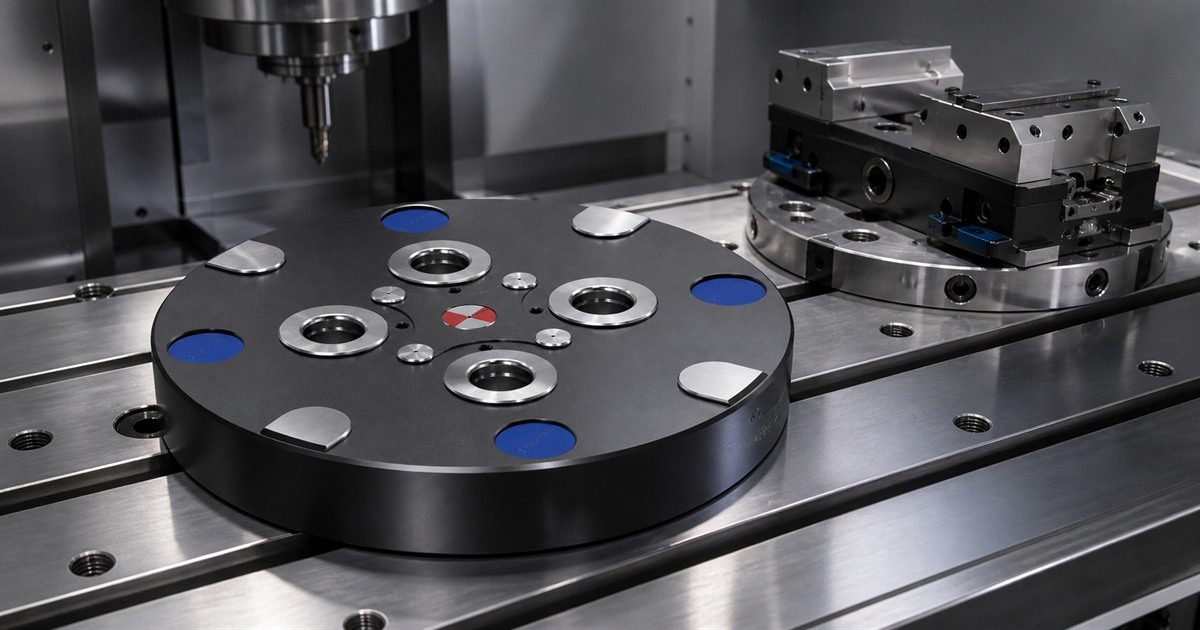
CNC 加工立柱是用于安装夹具和零件的多面基体。立柱可以放在 HMC 托盘、回转工作台、机床工作台或其他已批准的转接座上。它本身不会增加可用产能。机床必须能够承载、回转并到达完整组件。
选定型号之前,先向机床制造商索取工作台或托盘图纸。记录定位要素、螺栓分布、可用安装深度以及紧固件限制。补上允许的工作台或托盘载荷。如果制造商给出重心限制,把这条规则留在项目档案里。
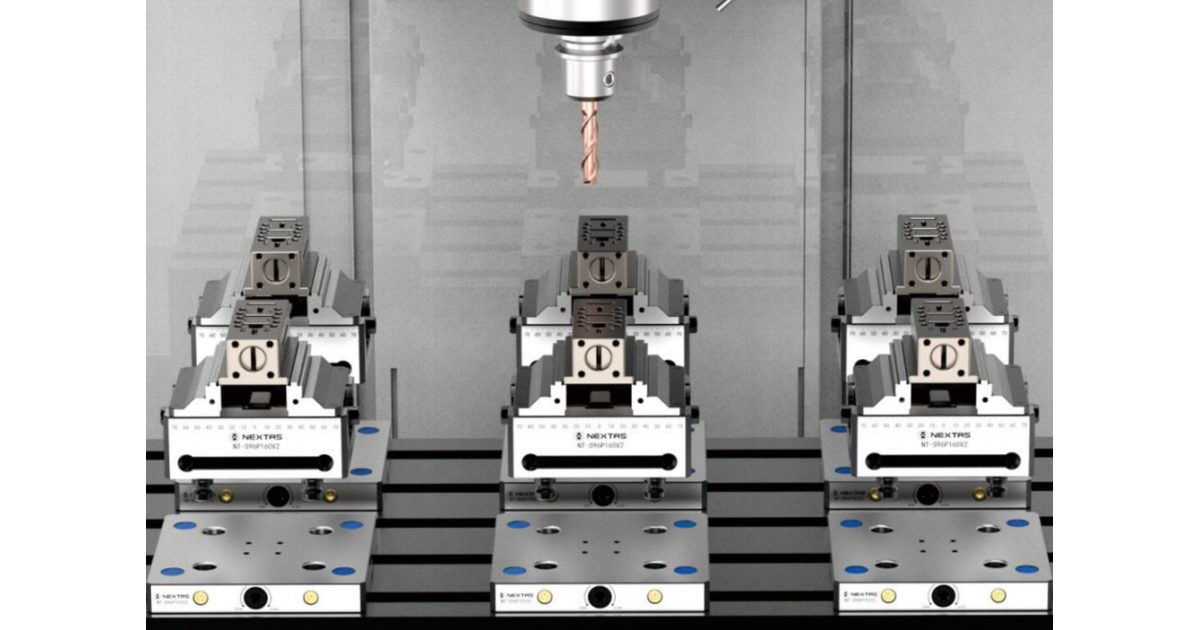
然后采集每一项运动极限。使用 X、Y、Z 行程、回转直径或摆动范围、主轴鼻端位置、刀柄长度、门开口、托盘交换路径,以及工作区附近的测头或冷却元件。没有刀具和零件的目录外形,不是间隙研究。
| 输入 | 要记录的内容 | 用来避免什么 |
|---|---|---|
| 工作台或托盘 | 图纸、定位要素、螺栓和可用表面 | 无法定位或紧固的转接座 |
| 轴与回转 | 行程、摆动、分度位置和交换路径 | 装载后的工作面进入受限区域 |
| 主轴与刀具 | 鼻端、刀柄、刀具、测头和接近角度 | 零件放得下,但刀具够不着 |
| 载荷规则 | 质量、平衡和重心限制 | 只按空立柱作出的批准 |
选择可用工作面,而不是最多的面数
方形立柱有四个较宽的侧面。六角形或八角形立柱侧面更多,但在相同总体包络下,每个工作面更窄。零件较窄且刀具能到达每个工位时,更多工作面有帮助。夹具、压紧件或零件伸入相邻工作面时,更多工作面会带来问题。
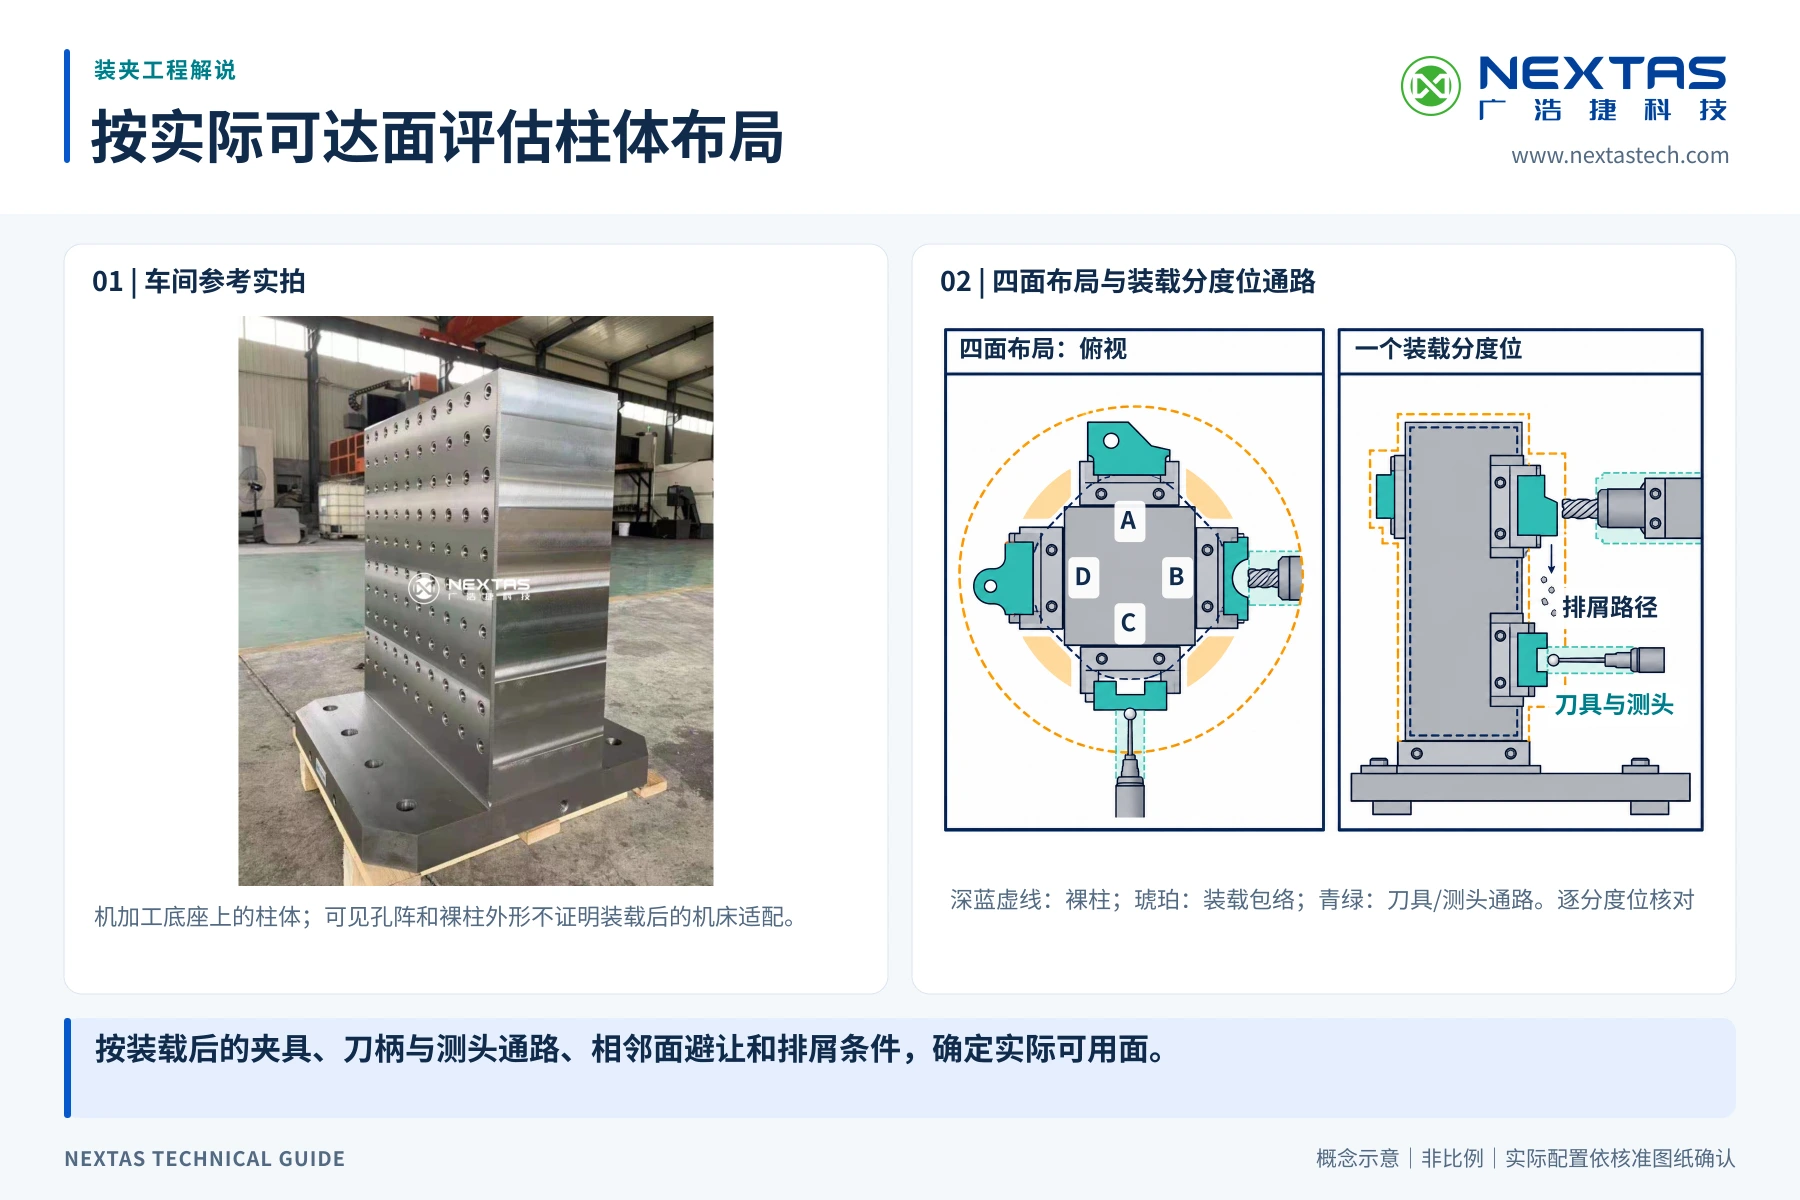
选定形状之前先做工作面布置图。把实际零件、夹具、压紧件和刀具接近方向放到每一个拟定工作面上。标出该面的切削工序和所用基准。标明操作者从哪里拧螺栓、切屑落到哪里、测头从哪里进入。如果某个工作面被主轴、机床门或相邻夹具挡住,就不要把它算作可用产能。
平衡同样重要。一侧的重夹具会改变装载后的重心。零件可能在不同阶段离开立柱,因此循环中的载荷会变化。按机床制造商的规则,检查计划中最不利的状态,不要只看满载起步时的画面。
标准型号用于快速初选,再按你的机床和零件确认
不必先画一张定制立柱图,才能开始想布局。下表七个标准型号已列出对边宽、底座、高度、标称工件高度和重量,可以先按尺寸初选。选定的型号仍要对照你的机床、零件和夹具方案来确认。
NEXTAS 产品页列出下面七个型号。对边宽是相对两个工作面之间的距离。“最大工件高度”是该具体型号列出的数值;它不能证明零件、夹具和刀具在您的机床上有足够间隙。重量是列出的空立柱数值。核对机床限值之前,把每一件订购的转接座和每一件装载物都加进去。
| 具体型号 | 形状 | 对边宽 | 底座 | 高度 | 标称工件高度 | 重量 |
|---|---|---|---|---|---|---|
| NT-TCS250P400V2 | 方形 | 250 mm | 250 mm | 400 mm | 320 mm | 100 kg |
| NT-TCS300P400V2 | 方形 | 300 mm | 300 mm | 400 mm | 300 mm | 130 kg |
| NT-TCS350P400V2 | 方形 | 350 mm | 350 mm | 400 mm | 280 mm | 170 kg |
| NT-TCH320P600V2 | 六角形 | 320 mm | 300 mm | 600 mm | 480 mm | 220 kg |
| NT-TCH400P600V2 | 六角形 | 400 mm | 350 mm | 600 mm | 450 mm | 290 kg |
| NT-TCO360P600V2 | 八角形 | 360 mm | 350 mm | 600 mm | 450 mm | 285 kg |
| NT-TCO450P600V2 | 八角形 | 450 mm | 400 mm | 600 mm | 420 mm | 360 kg |
用这张表剔除明显过大、过高或过重的型号。最终选择仍然需要选定图纸、真实机床接口和装载后的包络。标准尺寸不会适合每一台机床。
每个接口都要写明安装方式和定位方式
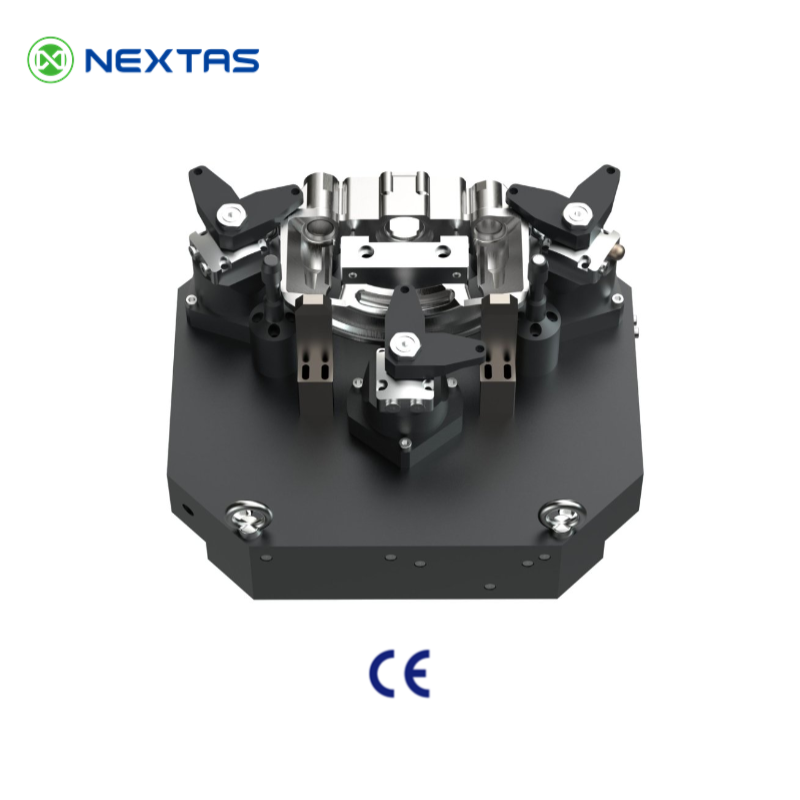
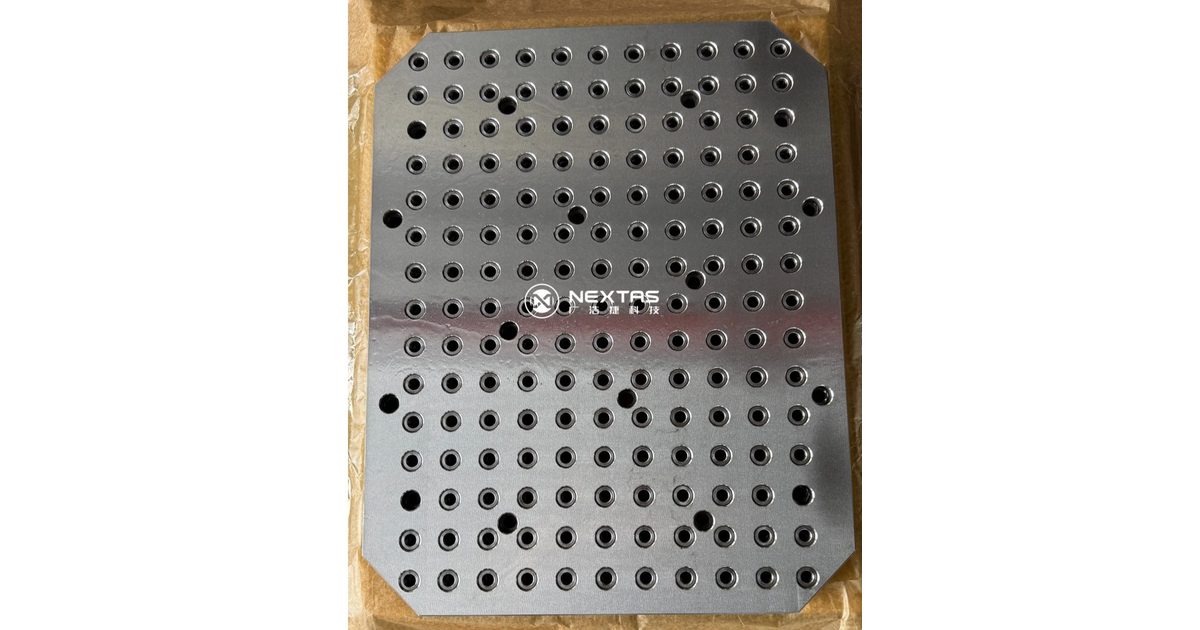
如果底座螺栓和工作面孔位没有分开写清,立柱可能已经装上工作台,夹具却仍不能在工作面上定位。立柱有两个接口:一端固定到机床侧底座,夹具则固定到立柱工作面。在图纸上把这两个接口分开画清。每个接口都要写明安装方式和定位方式。底座要写明螺栓规格、定位要素、接触面、方向,以及任何转接座或零点定位接收器。每个工作面要写明哪些孔用于定位、哪些孔用于夹紧、哪些孔只提供间隙。两个接口都写清楚,更容易核对配合,也方便沿用现有压紧件或接收器。
该产品系列支持普通钻孔、精密孔定位和 T 型槽定位。这些是布局选择,不是质量等级。普通钻孔可以配合固定的夹具方案。精密孔可以提供有名称的基准点。夹具位置会变化时,T 型槽可以提供更多调整余地。正确选择取决于夹具如何安装、拆下和检查。
不要只凭孔距批准接口。孔径、公差、深度、螺纹、边距、与销的关系以及基准标注都可能有影响。如果必须沿用现有夹具或零点定位系统,请发送其图纸或实测接口,并要求供应商在批准图上标出匹配关系。
建立装载包络和载荷表
立柱重量只是载荷表的第一行。加上底座转接座或托盘、接收器、夹具板、虎钳、压紧件、支撑、零件、紧固件、软管和接头。写明每一件大型物件的质量和位置。如果机床制造商要求,给出完整组件的重心。
再为每个分度位置建立包络。纳入最长的零件、最宽的压紧件和最高的夹具。加上刀柄、测头杆和主轴鼻端。检查接近和退出路径,不只检查最终切削位置。同时检查上料、扭矩工具、排屑和维护的可达性。
如果立柱要经过托盘交换装置,把这条路径纳入。门、升降和传送的限制可能比切削区更紧。如果立柱留在回转工作台上,在全部计划回转范围内检查线缆、软管和附近防护。现场集成商或机床制造商必须批准完整运动和载荷工况。
给每个工作面指定任务和基准
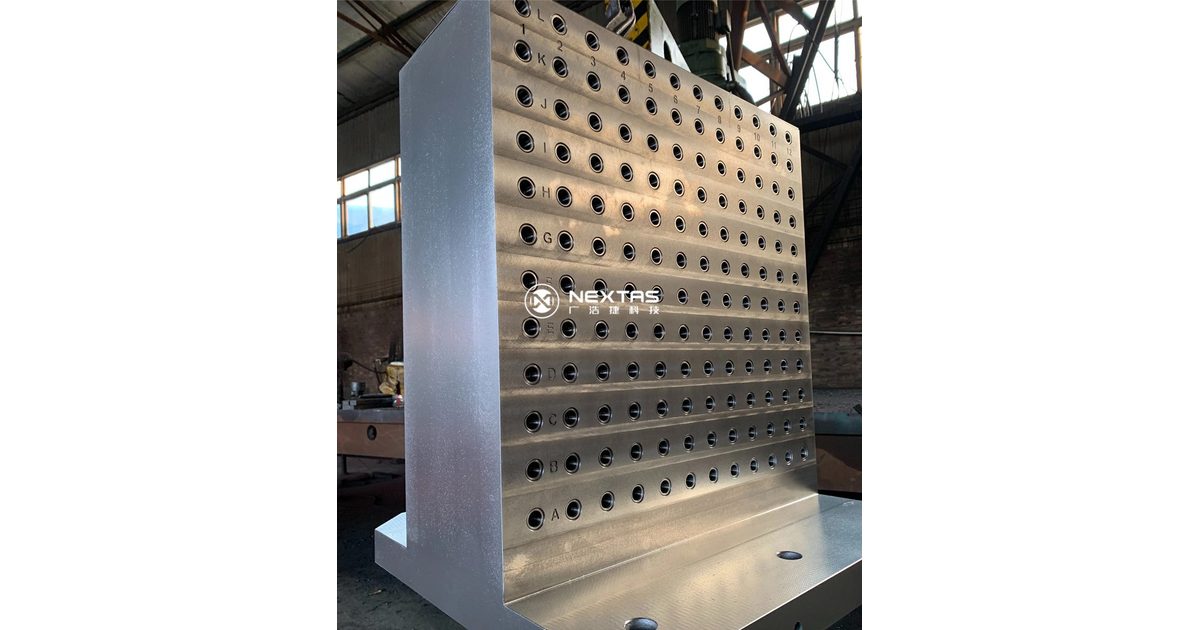
清楚的工作面计划会让报价和验收试验容易很多。把工作面标为 A、B、C 等。每个工作面列出零件号、工序、夹具、基准、夹紧方向、刀具接近方向和检验要素。如果两个工作面承担不同任务,同时给出两者最不利的刀具和零件包络。
同时规划切屑和冷却液路径。在定位面附近积屑的凹腔需要一个清理步骤。软管或喷嘴不得挡住分度。夹具可能需要排液路径或盖板。空立柱证明不了这些细节,请把它们放进夹具和工艺评审。
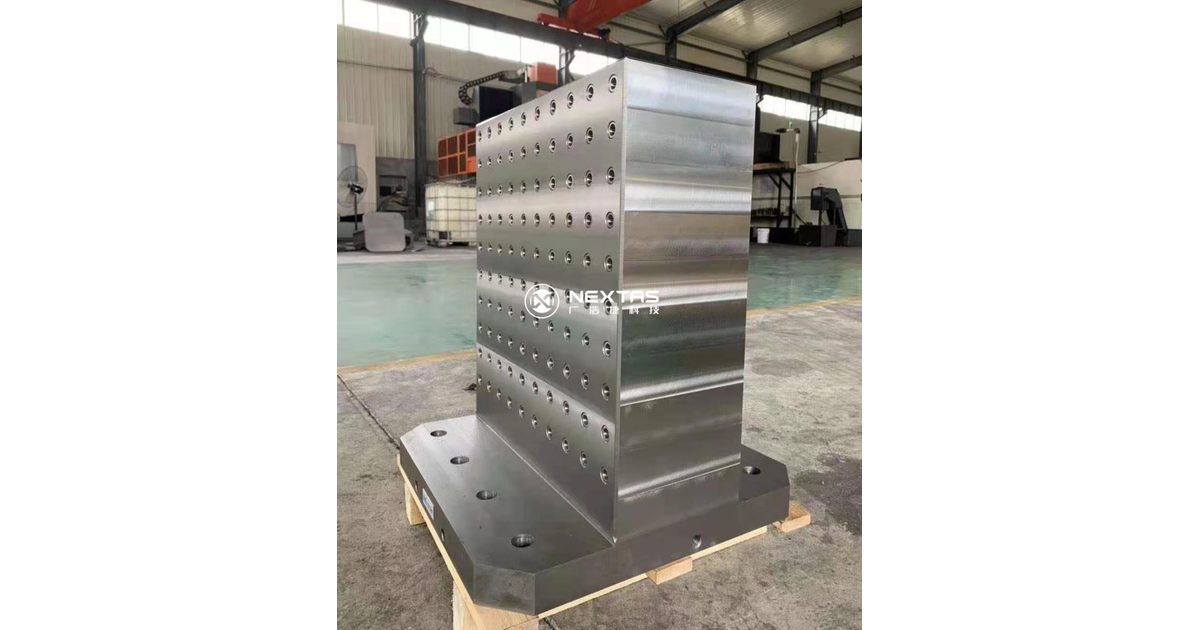
查看立柱外形与已加工工作面
一段 30 秒的竖屏车间画面,展示加工立柱本体和已加工的夹具安装面。
在 YouTube 观看
把供应商检验和机床验收分开
投产前约定供应商必须检验哪些要素。从已批准的总布置图开始。标出底座接触、安装要素、工作面基准、关键孔位,以及对您的工艺重要的夹具定位要素。在每一项旁边写上方法、抽样范围和验收界限。
只有材质或热处理记录属于订单内容时才要求提供。NEXTAS 产品页列出 HT250 和 QT500 材料路线以及去应力退火,但车间照片不能显示实际采用了哪一条。采购订单和可追溯记录必须说明交付件适用什么。
来料检验确认收到的立柱与订单一致。现场验收检查完整的装载系统。把它安装到真实托盘或工作台上。确认紧固件可达性和约定的定位方法。按机床制造商的程序,以安全的试验速度移动每一个计划轴和分度位置。检查刀具、主轴、测头、夹具、零件、门和交换装置的间隙。
然后用约定的工具和方法测量项目基准。如果立柱设计为可以拆下再重新落位,把重复落位纳入计划。如果零件装在多个工作面上,检验能揭示面与面、工序与工序之间误差的要素。本页不为每台机床提供一个公差或一个试验次数。
告诉我们机床,以及要装的零件
立柱还要让得开轴行程,并装得下方案里最大的零件。告诉我们机床和要加工的零件。如果已有工作台图纸、零件清单,或最大零件的夹具概念,可以一并附上,布局会更快谈清楚。若要沿用现有压紧件或零点接收器,以及你设想的工作面数量,也可以一起说明。
价格和交期在范围和数量清楚后再定。
选择立柱布局前常被问到的问题
CNC 加工立柱应该有多少个工作面?
按可用工作面选择,而不是按最多的面数选择。只有零件、夹具、刀具、主轴和回转运动都有空间时,这个工作面才有用。在选择四面、六面或八面布局之前,先把真实零件族布置到每个工作面上。
选择加工立柱之前需要哪些机床数据?
请发送机床型号、工作台或托盘图纸、螺栓和定位孔型、轴行程、回转极限、主轴和刀具包络、门和交换装置极限、允许载荷,以及机床制造商的重心规则。
标准 NEXTAS 加工立柱是否适合每一台 HMC 工作台?
不适合。标准型号名称不能证明与工作台配合。批准前,请把选定立柱图纸与确切的工作台或托盘接口、紧固件、定位要素、载荷限值、轴行程包络和交换路径进行对照。
普通钻孔、精密孔和 T 型槽应如何选择?
按夹具方案选择。普通钻孔支持固定孔位方案。精密孔增加已定义的定位点。T 型槽允许夹具有更多调整。批准图必须说明哪些要素用于定位、夹紧或提供间隙。
加工立柱应附带哪些检验证据?
把所需证据写入订单。其中可以包括批准图、订购时的材质或热处理记录,以及对指定底座、工作面、孔和定位要素的检验报告,并写明约定的方法和界限。
加工立柱验收试验应覆盖什么?
先按批准图核对收到的硬件,再在真实机床上试验装载后的组件。确认安装、轴运动、刀具可达性、夹具间隙、维护可达性和约定的基准检查。使用项目界限;本页不设定通用的合格值。