Kernantwort
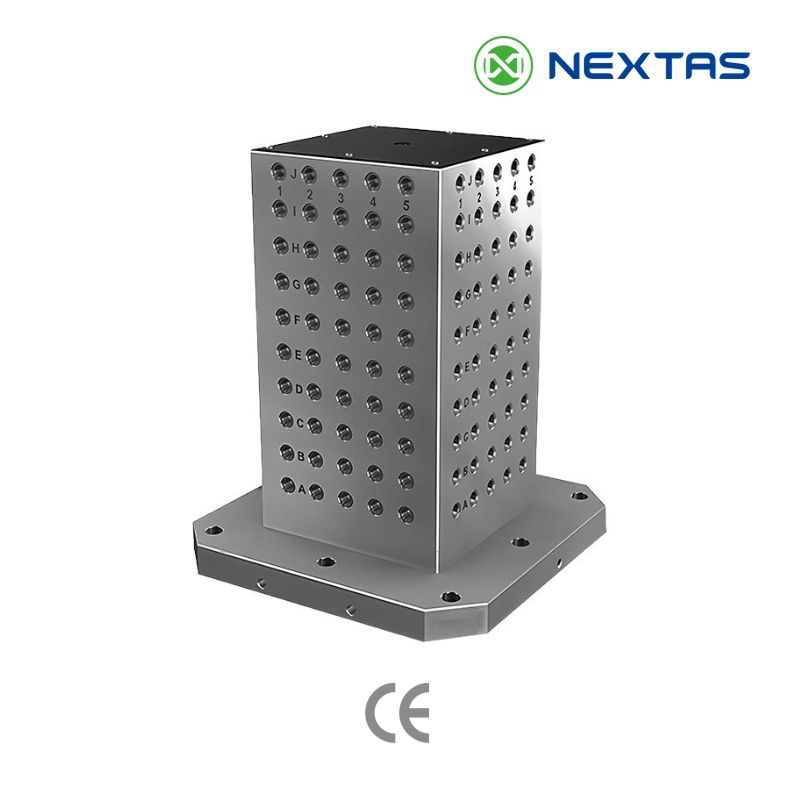
Ein Aufspannturm vereint mehrere Vorrichtungsflächen auf einer Basis. Beginnen Sie mit der Maschine und Ihrer Teilefamilie. Wählen Sie dann die Flächen so, dass Werkzeuge, Beladung und Prüfung gut zugänglich bleiben.
Vergleichen Sie mit diesem Leitfaden Turmformen, Montageoptionen und Standardmodelle. Der beladene Bauraum und die Lastgrenzen der Maschine bestimmen, welche Anordnung in Ihrer Zelle funktioniert.
Beginnen Sie mit der Maschine, nicht mit dem Turm
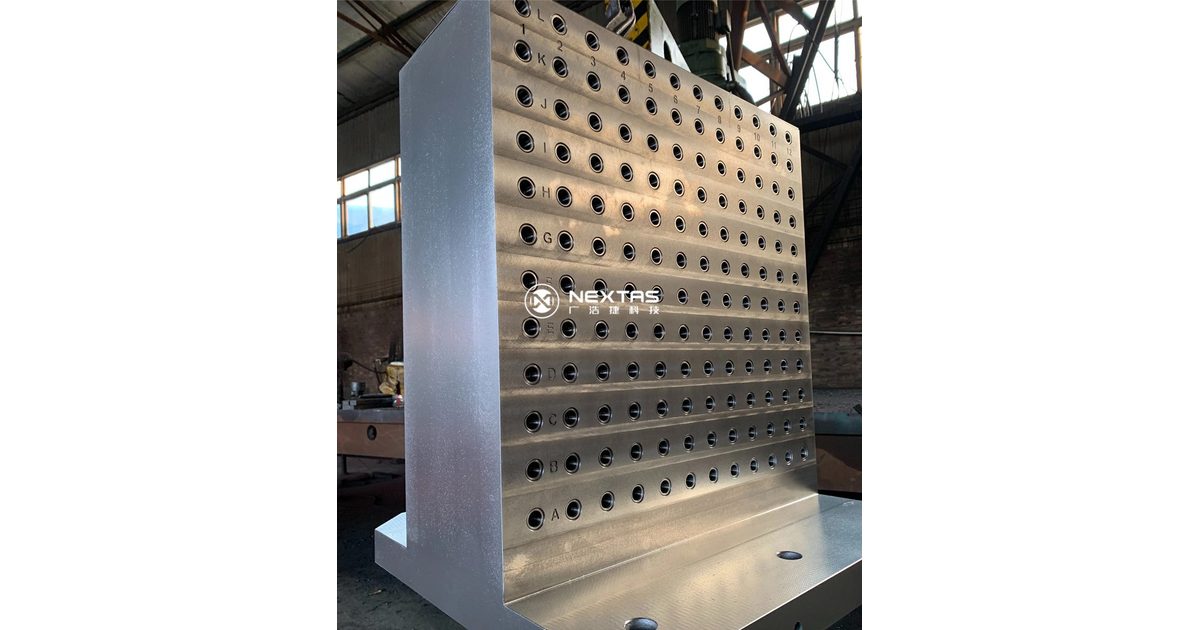
Ein CNC-Aufspannturm ist ein mehrflächiger Grundkörper für Vorrichtungen und Teile. Der Turm kann auf einer HMC-Palette, einem Rundtisch, einem Maschinentisch oder einem anderen freigegebenen Adapter stehen. Er schafft nicht von selbst mehr nutzbare Kapazität. Die Maschine muss die vollständige Baugruppe tragen, drehen und erreichen können.
Fordern Sie die Tisch- oder Palettenzeichnung des Maschinenherstellers an, bevor Sie ein Modell wählen. Erfassen Sie die Positioniermerkmale, das Schraubenbild, die verfügbare Montagetiefe und etwaige Grenzen der Befestigungsmittel. Ergänzen Sie die zulässige Tisch- oder Palettenlast. Wenn der Hersteller eine Schwerpunktgrenze nennt, behalten Sie diese Regel in der Projektakte.
Erfassen Sie danach jede Bewegungsgrenze. Nutzen Sie die Verfahrwege in X, Y und Z, den Drehdurchmesser oder die Schwenkung, die Lage der Spindelnase, die Länge des Werkzeughalters, die Türöffnung, den Weg des Palettenwechslers und Taster oder Kühlmittelkomponenten nahe der Arbeitszone. Eine Katalogkontur ohne Werkzeuge oder Teile ist keine Freigangsprüfung.
| Eingabe | Was zu erfassen ist | Was dadurch vermieden wird |
|---|---|---|
| Tisch oder Palette | Zeichnung, Positioniermerkmale, Schrauben und nutzbare Fläche | Ein Adapter, der nicht positionieren oder befestigen kann |
| Achsen und Drehung | Verfahrwege, Schwenkung, Indexpositionen und Wechslerweg | Eine beladene Fläche, die in einen gesperrten Bereich fährt |
| Spindel und Werkzeuge | Nase, Halter, Fräser, Taster und Anfahrwinkel | Ein Teil, das passt, aber nicht erreicht werden kann |
| Lastregel | Masse, Balance und Schwerpunktgrenzen | Eine Freigabe allein auf Basis des leeren Turms |
Wählen Sie nutzbare Flächen, nicht die höchste Flächenzahl
Ein quadratischer Turm bietet vier breite Seiten. Ein sechseckiger oder achteckiger Turm bietet mehr Seiten, jede Fläche hat bei gleicher Gesamtumhüllung jedoch weniger Breite. Mehr Flächen können helfen, wenn die Teile schmal sind und das Werkzeug jede Station erreicht. Sie können schaden, wenn Vorrichtungen, Spanner oder Teile in die nächste Fläche ragen.
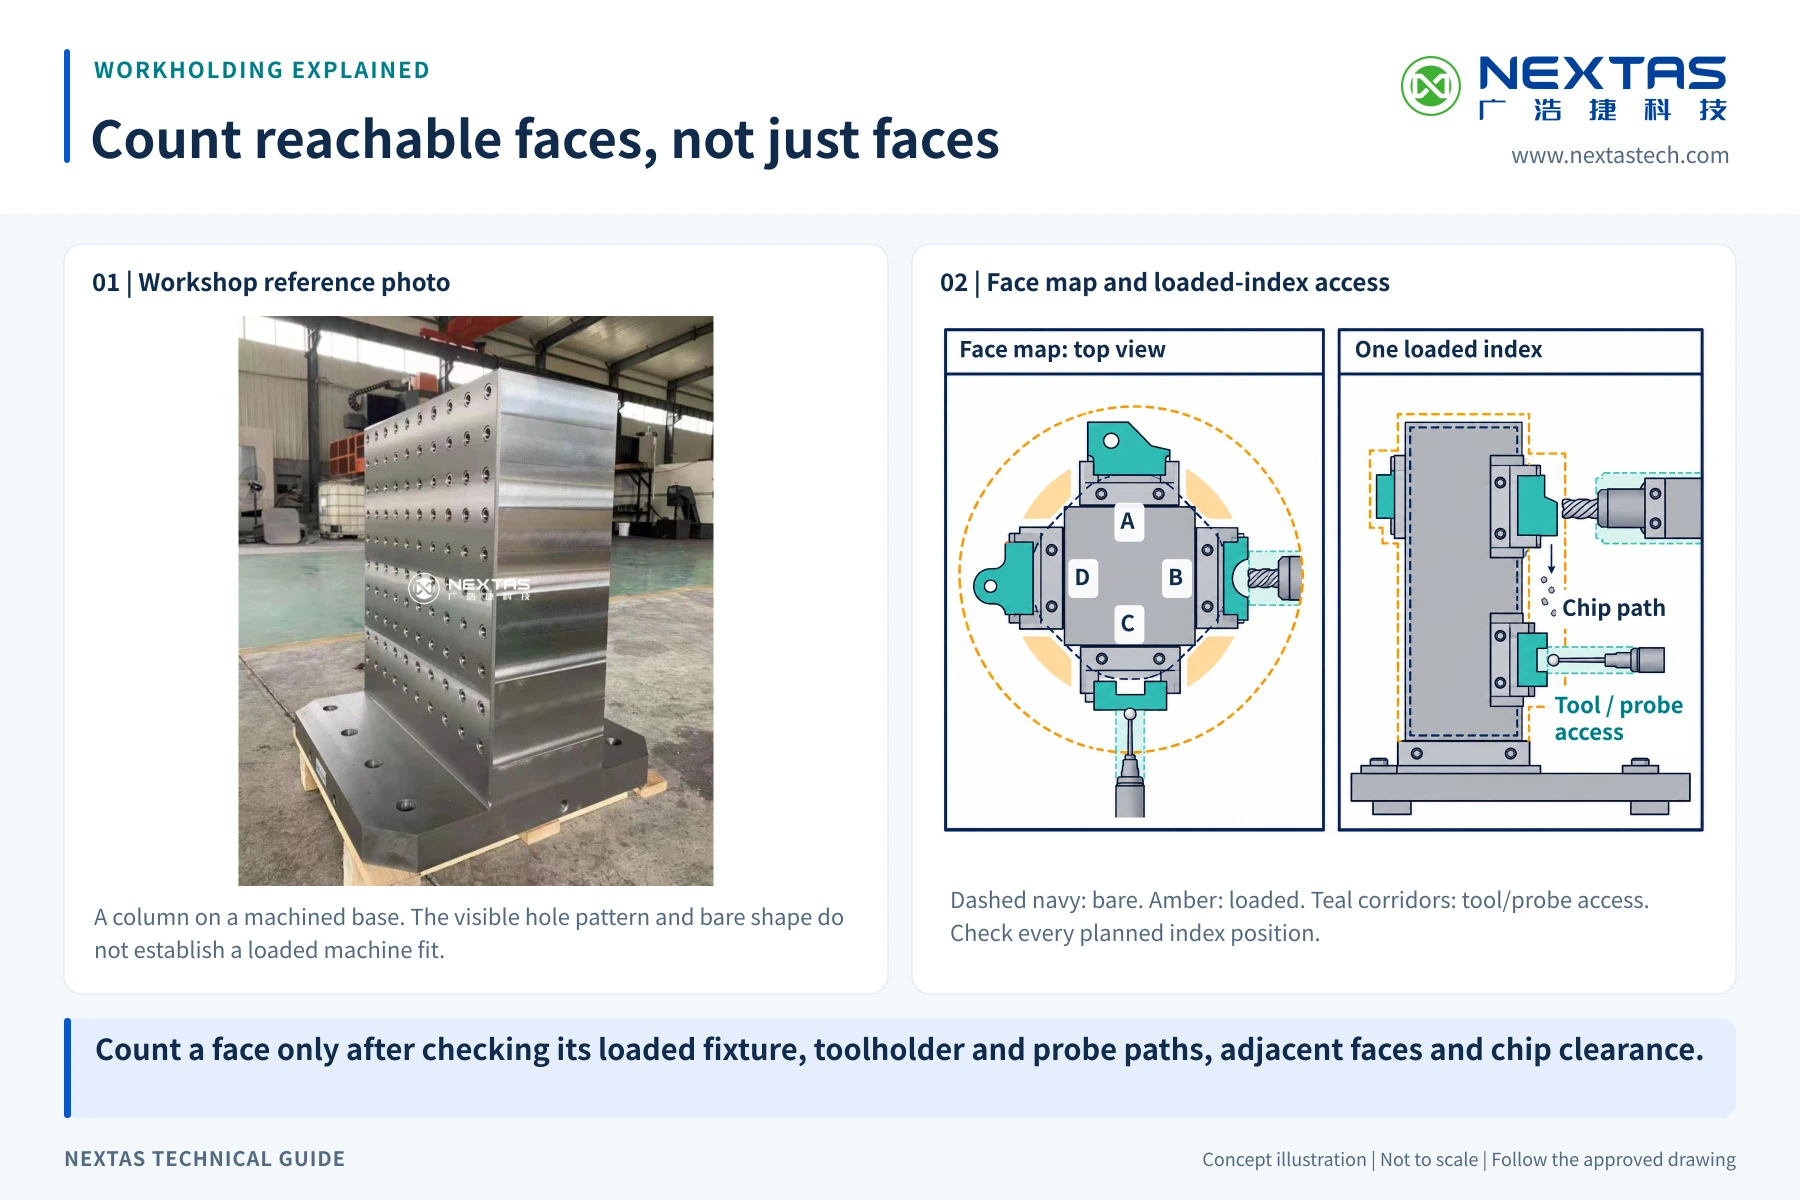
Erstellen Sie eine Flächenkarte, bevor Sie die Form wählen. Legen Sie das tatsächliche Teil, die Vorrichtung, den Spanner und die Werkzeuganfahrung auf jede vorgeschlagene Fläche. Markieren Sie die Bearbeitung und den Bezug dieser Fläche. Zeigen Sie, wo die Bedienperson die Schrauben erreicht, wohin die Späne fallen und wo ein Taster eintreten muss. Wenn eine Fläche durch Spindel, Tür oder eine benachbarte Vorrichtung blockiert ist, zählen Sie sie nicht als nutzbare Kapazität.
Auch die Balance zählt. Eine schwere Vorrichtung auf einer Seite kann den Schwerpunkt im beladenen Zustand verschieben. Teile können den Turm in unterschiedlichen Stadien verlassen, sodass sich die Last im Zyklus ändert. Nutzen Sie die Regeln des Maschinenherstellers und prüfen Sie den ungünstigsten geplanten Zustand, nicht nur das Bild der voll beladenen Ausgangslage.
Nutzen Sie die Standardmodelle für eine erste Auswahl und prüfen Sie sie dann an Ihrer Maschine
Sie brauchen keine Sonderzeichnung des Turms, nur um mit der Anordnung zu beginnen. Die sieben Standardmodelle in der Tabelle unten nennen bereits Schlüsselweite, Basis, Höhe, die genannte Werkstückhöhe und das Gewicht, sodass Sie zuerst nach der Größe eingrenzen können. Prüfen Sie das gewählte Modell gegen Ihre Maschine, Ihre Teile und den Vorrichtungsplan.
Die NEXTAS-Produktseite führt die sieben Modelle unten auf. Die Schlüsselweite ist der Abstand zwischen gegenüberliegenden Flächen. „Maximale Werkstückhöhe“ ist der für genau dieses Modell genannte Wert; dieser Wert ist kein Nachweis, dass Teil, Vorrichtung und Werkzeug in Ihrer Maschine frei gehen. Das Gewicht ist der genannte Wert des leeren Turms. Addieren Sie jeden bestellten Adapter und jedes beladene Element, bevor Sie die Maschinengrenze prüfen.
| Exaktes Modell | Form | Schlüsselweite | Basis | Höhe | Genannte Werkstückhöhe | Gewicht |
|---|---|---|---|---|---|---|
| NT-TCS250P400V2 | Quadratisch | 250 mm | 250 mm | 400 mm | 320 mm | 100 kg |
| NT-TCS300P400V2 | Quadratisch | 300 mm | 300 mm | 400 mm | 300 mm | 130 kg |
| NT-TCS350P400V2 | Quadratisch | 350 mm | 350 mm | 400 mm | 280 mm | 170 kg |
| NT-TCH320P600V2 | Sechseckig | 320 mm | 300 mm | 600 mm | 480 mm | 220 kg |
| NT-TCH400P600V2 | Sechseckig | 400 mm | 350 mm | 600 mm | 450 mm | 290 kg |
| NT-TCO360P600V2 | Achteckig | 360 mm | 350 mm | 600 mm | 450 mm | 285 kg |
| NT-TCO450P600V2 | Achteckig | 450 mm | 400 mm | 600 mm | 420 mm | 360 kg |
Nutzen Sie diese Tabelle, um Modelle auszusortieren, die eindeutig zu groß, zu hoch oder zu schwer sind. Die endgültige Auswahl braucht weiterhin die gewählte Zeichnung, die reale Maschinenschnittstelle und die beladene Umhüllung. Eine Standardgröße passt nicht auf jede Maschine.
Legen Sie Befestigung und Positionierung an jeder Schnittstelle klar fest
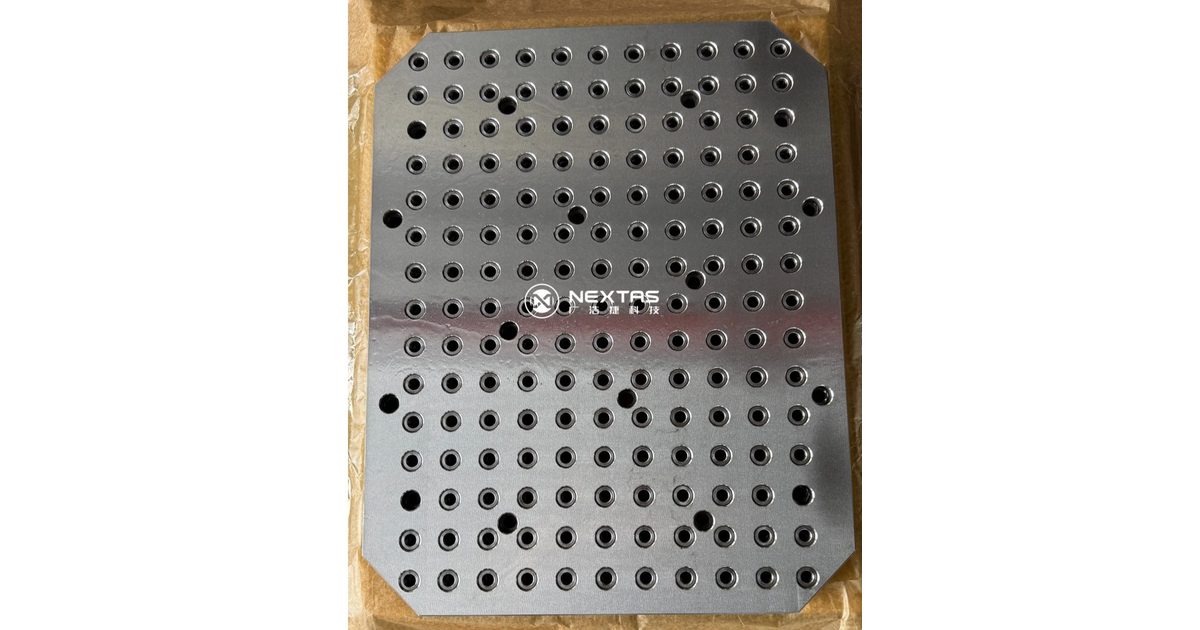
Wenn die Basisschrauben und die Flächenbohrungen nicht getrennt festgelegt sind, kann der Turm auf dem Tisch sitzen, während die Vorrichtung auf der Fläche trotzdem nicht in Position kommt. Der Turm hat zwei Schnittstellen: Er wird an der maschinenseitigen Basis befestigt, und die Vorrichtungen werden an den Turmflächen befestigt. Halten Sie sie im Zeichnungssatz getrennt. Legen Sie an jeder Schnittstelle sowohl die Befestigungsart als auch die Positionierart fest. Benennen Sie für die Basis Schraubengröße, Positioniermerkmal, Kontaktfläche, Ausrichtung und jeden Adapter oder Nullpunktaufnehmer. Benennen Sie für jede Fläche, welche Bohrungen positionieren, welche spannen und welche nur Freiraum schaffen. Wenn beides klar ist, lässt sich die Passung leichter prüfen, und vorhandene Spanner oder Aufnehmer lassen sich wiederverwenden.
Die Produktreihe unterstützt einfaches Bohren, das Positionieren über Präzisionsbohrungen und das Positionieren über T-Nuten. Das sind Anordnungsentscheidungen, keine Qualitätsstufen. Einfaches Bohren kann zu einem festen Vorrichtungsplan passen. Präzisionsbohrungen können benannte Bezugspunkte liefern. T-Nuten können mehr Bewegung erlauben, wenn sich die Vorrichtungspositionen ändern. Die richtige Wahl hängt davon ab, wie die Vorrichtung montiert, entfernt und geprüft wird.
Geben Sie eine Schnittstelle nicht allein nach dem Rastermaß frei. Bohrungsdurchmesser, Toleranz, Tiefe, Gewinde, Randabstand, die Beziehung zum Passstift und der Bezugsvermerk können alle relevant sein. Wenn eine vorhandene Vorrichtung oder ein Nullpunktsystem wiederverwendet werden muss, senden Sie deren Zeichnung oder die gemessene Schnittstelle und bitten Sie den Lieferanten, die Übereinstimmung auf einer Freigabezeichnung zu markieren.
Erstellen Sie die beladene Umhüllung und das Lastenblatt
Die Turmmasse ist nur die erste Zeile des Lastenblatts. Addieren Sie Basisadapter oder Palette, Aufnehmer, Vorrichtungsplatten, Schraubstöcke, Spanner, Abstützungen, Teile, Befestigungsmittel, Schläuche und Verschraubungen. Nennen Sie Masse und Lage jedes großen Elements. Zeigen Sie den Schwerpunkt der vollständigen Baugruppe, wenn der Maschinenhersteller ihn verlangt.
Erstellen Sie nun eine Umhüllung für jede Indexposition. Berücksichtigen Sie das längste Teil, den breitesten Spanner und die höchste Vorrichtung. Ergänzen Sie Werkzeughalter, Tasterschäfte und die Spindelnase. Prüfen Sie Anfahr- und Ausfahrweg, nicht nur die endgültige Schnittposition. Prüfen Sie auch den Zugang zum Beladen, zu Drehmomentwerkzeugen, zur Späneabfuhr und zur Wartung.
Wenn der Turm durch einen Palettenwechsler fährt, beziehen Sie diesen Weg ein. Tür-, Hub- und Transfergrenzen können enger sein als die Bearbeitungszone. Wenn der Turm auf einem Rundtisch bleibt, prüfen Sie Kabel, Schläuche und nahe Schutzverkleidungen über die gesamte geplante Drehung. Der Integrator vor Ort oder der Maschinenhersteller muss die vollständige Bewegung und den Lastfall freigeben.
Geben Sie jeder Fläche eine Aufgabe und einen Bezug
Ein klarer Flächenplan macht Angebot und Abnahmeprüfung deutlich einfacher. Beschriften Sie die Flächen mit A, B, C und so weiter. Listen Sie für jede Fläche Teilenummer, Operation, Vorrichtung, Bezug, Spannrichtung, Werkzeuganfahrung und Prüfmerkmal. Wenn zwei Flächen unterschiedliche Aufgaben tragen, zeigen Sie für beide die ungünstigste Werkzeug- und Teileumhüllung.
Planen Sie auch die Wege von Spänen und Kühlmittel. Eine Tasche, die Späne nahe einer Positionierfläche sammelt, braucht einen Reinigungsschritt. Ein Schlauch oder eine Düse darf die Indexierung nicht blockieren. Eine Vorrichtung kann einen Ablauf oder eine Abdeckung brauchen. Diese Details lassen sich am leeren Turm nicht nachweisen; nehmen Sie sie in die Prüfung von Vorrichtung und Prozess auf.
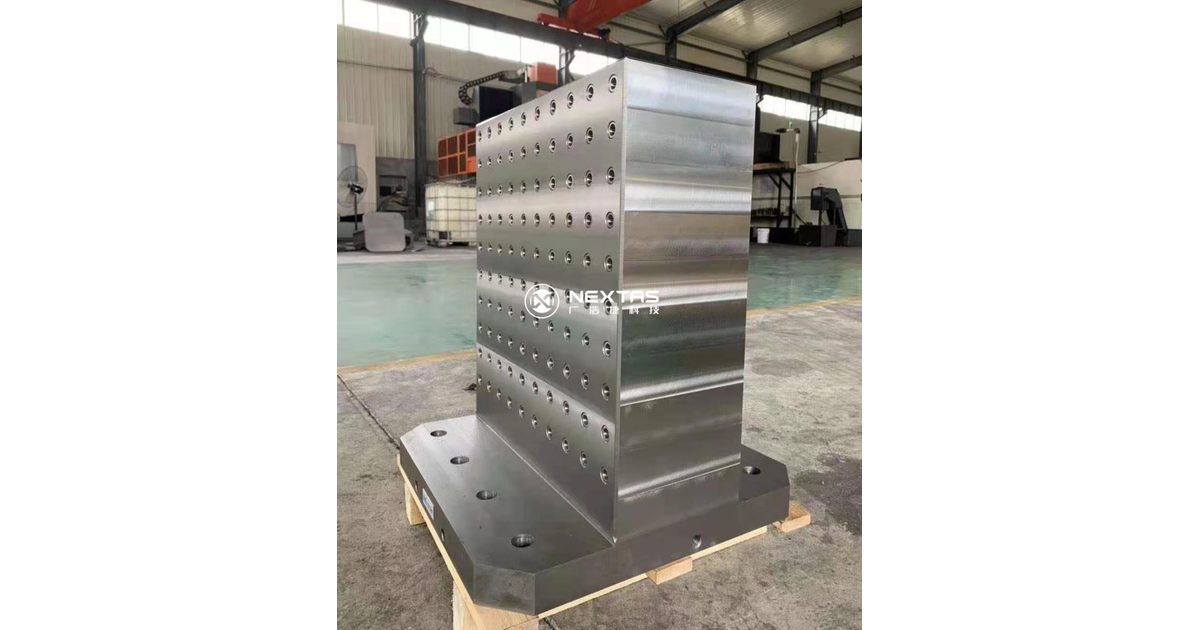
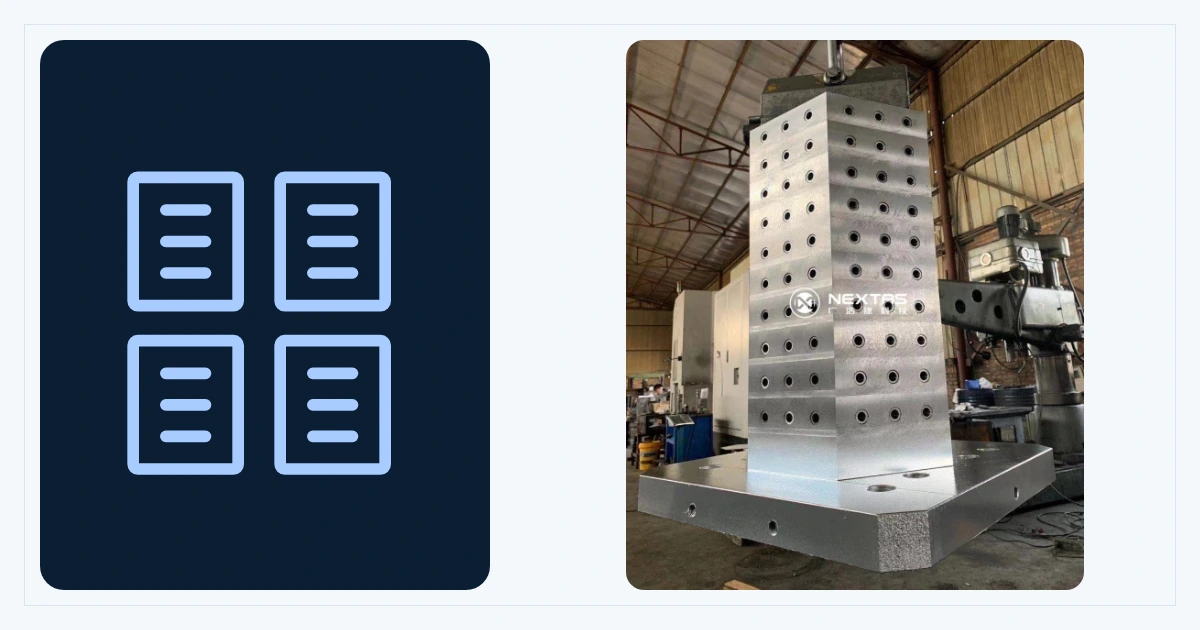
Turmformen und vorbereitete Flächen ansehen
Eine 30-sekündige vertikale Werkstattansicht von Aufspannturmkörpern und vorbereiteten Vorrichtungsflächen.
Auf YouTube ansehen
Trennen Sie die Lieferantenprüfung von der Maschinenabnahme
Vereinbaren Sie vor der Fertigung, welche Merkmale der Lieferant prüfen muss. Beginnen Sie mit der freigegebenen Gesamtanordnungszeichnung. Markieren Sie den Basiskontakt, die Montagemerkmale, die Flächenbezüge, die maßgeblichen Bohrungslagen und jedes vorrichtungspositionierende Merkmal, das für Ihren Prozess wichtig ist. Setzen Sie Methode, Stichprobenumfang und Abnahmegrenze neben jedes Merkmal.
Fordern Sie Werkstoff- oder Wärmebehandlungsnachweise nur an, wenn sie Teil der Bestellung sind. Die NEXTAS-Produktseite nennt die Werkstoffwege HT250 und QT500 sowie Spannungsarmglühen, ein Werkstattfoto kann jedoch nicht zeigen, welcher Weg verwendet wurde. Bestellung und rückverfolgbarer Nachweis müssen angeben, was für das gelieferte Teil gilt.
Die Eingangsprüfung bestätigt, dass der empfangene Turm zur Bestellung passt. Die Abnahme vor Ort prüft das vollständige beladene System. Montieren Sie es auf der realen Palette oder dem realen Tisch. Bestätigen Sie den Schraubenzugang und die vereinbarte Positioniermethode. Verfahren Sie jede geplante Achse und jede Indexposition mit sicherer Prüfgeschwindigkeit nach dem Verfahren des Maschinenherstellers. Prüfen Sie den Freiraum von Werkzeug, Spindel, Taster, Vorrichtung, Teil, Tür und Wechsler.
Messen Sie danach die Projektbezüge mit den vereinbarten Werkzeugen und der vereinbarten Methode. Wenn der Turm abgenommen und wieder aufgesetzt werden soll, nehmen Sie das wiederholte Aufsetzen in den Plan auf. Wenn Teile auf mehreren Flächen beladen werden, prüfen Sie die Merkmale, die einen Fehler von Fläche zu Fläche oder von Operation zu Operation sichtbar machen. Diese Seite liefert nicht eine Toleranz oder eine Prüfzählung für jede Maschine.
Nennen Sie uns die Maschine und die Teile, die Sie spannen wollen
Der Turm muss auch in Ihren Verfahrwegen frei gehen und das größte Teil im Plan halten. Nennen Sie uns die Maschine und die Teile, die Sie fahren wollen. Eine Tischzeichnung, eine Teileliste oder ein Vorrichtungskonzept für das größte Teil beschleunigt das Gespräch über die Anordnung, wenn Sie sie schon haben. Erwähnen Sie Spanner oder Nullpunktaufnehmer, die Sie behalten wollen, und wie viele Flächen Sie im Sinn haben.
Preis und Lieferzeit stehen fest, sobald Umfang und Menge klar sind.
Fragen vor der Wahl der Turmanordnung
Wie viele Flächen sollte ein CNC-Aufspannturm haben?
Wählen Sie nach nutzbaren Flächen, nicht nach der größten Flächenzahl. Eine Fläche ist nur nützlich, wenn Teil, Vorrichtung, Werkzeug, Spindel und Drehbewegung alle Platz haben. Legen Sie die reale Teilefamilie auf jeder Fläche ab, bevor Sie eine vier-, sechs- oder achtseitige Anordnung wählen.
Welche Maschinendaten werden vor der Auswahl eines Aufspannturms benötigt?
Senden Sie Maschinenmodell, Tisch- oder Palettenzeichnung, Schrauben- und Positionierbild, Achsverfahrwege, Drehgrenzen, Spindel- und Werkzeugumhüllung, Tür- und Wechslergrenzen, die zulässige Last und jede Schwerpunktregel des Maschinenherstellers.
Passt ein standardmäßiger NEXTAS-Aufspannturm auf jeden HMC-Tisch?
Nein. Ein Standardmodellname belegt keine Tischpassung. Vergleichen Sie die gewählte Turmzeichnung mit der exakten Tisch- oder Palettenschnittstelle, den Befestigungen, den Positioniermerkmalen, der Lastgrenze, dem Achsraum und dem Wechslerweg, bevor Sie freigeben.
Wie soll ich zwischen einfachem Bohren, Präzisionsbohrungen oder T-Nuten wählen?
Nutzen Sie den Vorrichtungsplan für die Wahl. Einfaches Bohren trägt ein festes Bohrbild. Präzisionsbohrungen ergänzen definierte Positionierpunkte. T-Nuten erlauben mehr Bewegung der Vorrichtung. Die freigegebene Zeichnung muss angeben, welche Merkmale positionieren, spannen oder Freiraum schaffen.
Welche Prüfnachweise sollten zu einem Aufspannturm gehören?
Nehmen Sie die erforderlichen Nachweise in die Bestellung auf. Dazu können eine freigegebene Zeichnung, Werkstoff- oder Wärmebehandlungsnachweise, sofern bestellt, und ein Prüfbericht zu benannten Basis-, Flächen-, Bohrungs- und Positioniermerkmalen mit vereinbarten Methoden und Grenzen gehören.
Was sollte eine Abnahmeprüfung für einen Aufspannturm abdecken?
Prüfen Sie die empfangenen Bauteile gegen die freigegebene Zeichnung und testen Sie danach die beladene Baugruppe auf der realen Maschine. Bestätigen Sie Montage, Achsbewegung, Werkzeugzugang, Vorrichtungsfreiraum, Wartungszugang und die vereinbarten Bezugsmessungen. Nutzen Sie die Projektgrenzen; diese Seite setzt keinen universellen Grenzwert.