该选能夹住当前零件的最短 S52 虎钳,还是为更宽的毛坯预留空间?先看计划加工的零件,以及用于夹持它们的钳口。只要开口足够,紧凑的 NT-S52P105V2 就值得作为首选候选。只有新增夹持范围确实服务于具体工件,而且仍能装进机床,较长钳体才有意义。
增加的长度可能占用刀具、相邻夹具或人工上料通道所需的空间。增加的重量也会计入回转工作台承载的总负载。而型号选得过短,则可能在首批生产开始前就必须更换钳口或夹具。
本文比较 NEXTAS S52 的四种钳体长度,帮助您确定应审阅哪个型号的图纸。如果主要问题是整套装夹能否避开倾斜主轴或回转工作台,可在形成候选清单后继续阅读五轴虎钳装夹指南。
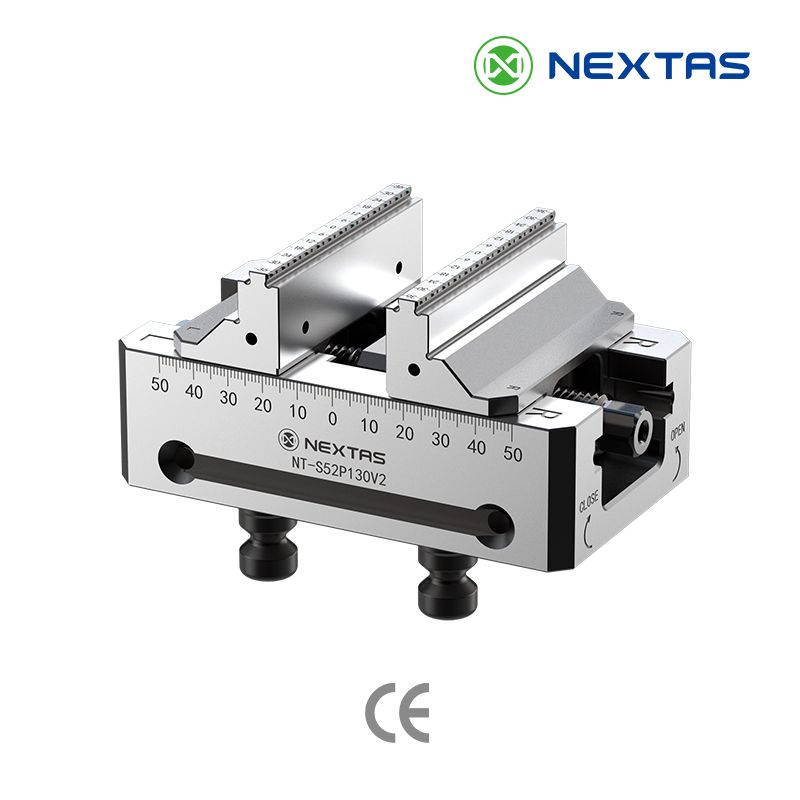
NT-S52P105V2 钳口、标识及手动开合接口的产品特写。
视频和静态图片展示的是产品外观,并未展示切削试验或测量测试。下列尺寸和额定值来自 NEXTAS 产品目录及当前产品参数表。
52 mm、77 mm 和 105 mm 分别表示什么
52 mm 是安装间距。它描述虎钳底部定位连接的间距,并非钳口宽度,也不是虎钳能够夹持的最大工件尺寸。
77 mm 是钳口宽度。本次比较的四款 S52 型号均为此宽度。选择更长的 S52 钳体,并不会获得更宽的钳口接触面。
105 mm 是 P105 的钳体长度。其公布的整体夹持范围为 0–95 mm。P130、P170 和 P210 通过加长钳体提供更大的公布范围。核对时,应查看两夹持面之间这一方向的尺寸,不能拿零件图上无关方向的尺寸直接比较。
目录列出的四款型号高度均为 87 mm。需核对各高度由哪些基准面定义、是否包含定位拉钉。利用完整装配图确定机床工作台以上的安装高度;图纸确实显示存在重叠的部分,应避免重复相加。仅凭拉钉插入接合,不能认定公布的钳体高度存在重叠。
四款 S52,按夹持范围逐级选择
先纵向查看夹持范围列,再横向核对机床必须容纳的长度和重量。如果毛坯接近公布的极限,或者钳口设计尚未确定,应同时保留相邻两个尺寸作为候选。
NEXTAS 目录数值;四款型号的钳口宽度均为 77 mm,公布高度均为 87 mm。
| 型号 | 钳体长度 | 夹持范围 | 虎钳重量 |
|---|---|---|---|
| NT-S52P105V2 | 105 mm | 0–95 mm | 2.8 kg |
| NT-S52P130V2 | 130 mm | 0–120 mm | 3.2 kg |
| NT-S52P170V2 | 170 mm | 0–160 mm | 3.8 kg |
| NT-S52P210V2 | 210 mm | 0–200 mm | 4.4 kg |
来源:NEXTAS 2026《工业快换夹紧系统》目录,印刷页码 45–46;于 2026年9月14日与当前自定心虎钳型号表核对。订购前请确认随货钳口配置及最新图纸。
目录给出的这些 S52 型号参数为14,000 N 额定夹紧力和70 Nm 最大扭矩。扭矩是驱动端的旋转输入,夹紧力则是钳口处的载荷。最大扭矩并不代表每种零件都应采用该设定,较长的 S52 钳体也没有更高的公布夹紧力额定值。
什么时候 NT-S52P105V2 已经够用?
当原始毛坯配合计划钳口落在公布范围内,且接触和支撑能够承受计划切削时,可保留 P105 作为候选。其 105 mm 钳体和 2.8 kg 公布重量提供了紧凑的起点。仍需预留放入毛坯、张开钳口和操作驱动端的空间。
应采用来料毛坯尺寸,并计入允许偏差。成品宽度可能掩盖加工余量、锯切偏差或铸件特征。检查该批次最宽的毛坯,以及后续工序是否会改夹另一对表面。
规划示例:某零件两加工面之间的成品尺寸为 90 mm。如果工艺要求这两个面各留 3 mm 余量,则毛坯起始宽度为 96 mm,即 90 + 3 + 3,超出 P105 公布的 0–95 mm 范围。P130 的范围为 0–120 mm,因此可作为下一份待审图纸,但仍取决于实际钳口和上料间隙。本例仅用于筛选尺寸,并不构成对切削方案的批准。
对于订单中已确定的重复工件,也应进行同样的检查。如果预计毛坯宽度为 110 mm,就有理由现在审阅 P130。尚未定义的未来工件,并不足以支持每个工位都采用最长虎钳。请明确记录哪个零件需要额外开口。
增加了什么,又占用了哪些空间?
从 P105 到 P130,目录中的钳体长度和最大夹持范围各增加 25 mm,公布重量增加 0.4 kg。P170 的最大范围为 160 mm,P210 为 200 mm。
代价是较长钳体及张开钳口占用的空间。应将准确型号放入装夹图,检查最近的刀柄、主轴鼻端、相邻夹具及上料通道。工作台水平时能够放下的钳体,在回转轴倾斜后可能进入另一处空间。
目录中的 P210 比 P105 重 1.6 kg,此时尚未计入零件及安装件。回转装夹应使用整套组件的重量及重心,即其重量平衡的位置,并同时对照机床制造商的限值核查。
如果计划在一张工作台上布置多台虎钳,不能只凭钳体长度推断工位间距。钳口、毛坯、刀具及操作者都需要通道。确定候选型号后,可用多工位布局指南检查完整装夹之间的空间。
如果真正的限制是夹持力、钳口宽度或刚性,就不应继续把问题当作长度选择。可能需要评估其他系列、钳口方案或夹具。S52 尺寸阶梯回答的是公布开口有多大,无法解决所有工件夹持问题。
开口必须适合实际接触零件的钳口

即使毛坯尺寸处于公布范围内,支撑仍可能不足。需标明各钳口的接触位置、夹住了多少完整材料,以及切削载荷的作用位置。即使宽度不变,薄壁、长悬伸或粗糙边缘也可能改变判断结果。
齿纹接触可能留下压痕。已加工表面可能需要其他接触面或加工成形的软爪。软爪是按工件形状加工的钳口,其型腔及剩余材料同时影响支撑和开口。询问虎钳时就应索取钳口图纸,而不是等钳体尺寸定下后再问。
反装钳口、附加挡块和定制型腔都需要单独核对范围。不能将目录中的整体范围直接套用到未经审查的钳口组合。下限为 0 mm 也不代表能够安全夹持零厚度或极小零件。
自定心描述的是两侧钳口围绕虎钳中心相向运动。它不能消除粗毛坯的偏差,也不能替您确定零件基准,即用于定位和测量工件的参照。装夹方案中仍须保留定位与检验方法。有关重复夹紧后的实测结果,可另读虎钳重复定位测试指南。
虎钳底部和驱动端都要留出空间

52 mm 间距标识只是底部接口匹配的起点,并不能证明现有底板可接受所配定位拉钉。应对照双方图纸,核查拉钉几何形状、贴合面、接收器配合及组件锁紧方式。
在整套装夹图上检查机床工作台到工件的高度。接收器或转接板可能改变该高度、刀具间隙和负载位置。如果打算沿用其他供应商的底板,应注明型号并提供图纸。52/96 mm 接口指南介绍了这项独立的匹配审查。
驱动端还需在周围夹具就位时检查实际扳手或套筒的操作路径。能装上却无法操作的夹具,并不具备交给操作者使用的条件。还要预留清屑和检查贴合面的通道。
视频展示的是手动驱动接口,并不能证明钳口由动力驱动。如需自动开合,应在选型前说明这一要求,并另行评估气动虎钳系列,不能假定照片中的虎钳已经具备该功能。
提供一类零件的资料,而不只是型号代码
询问 S52 型号时,请提供以下简要资料。这样 NEXTAS 才能比较 P105 与下一个真正有用的尺寸,而不是在没有明确原因的情况下报价更长钳体。
- 毛坯范围:拟用钳口之间的最小及最大宽度、材料和加工余量。
- 接触情况:标有夹持面的零件图、所需钳口形式,以及任何不得留下压痕的表面。
- 机床适配:机床型号、工作台或接收器图纸、可用空间和回转工作台的负载限制。
- 订购范围:候选型号、数量,以及报价需包含哪些钳口、拉钉或转接件。
索取所供总成的图纸,以及针对该钳口和零件装夹的夹紧说明,并在订购前检查。投产前,工艺负责人必须按照车间批准的规程,确认安装、间隙、夹持及首件检验。
选择钳体长度前的常见问题
52 mm 是最大零件宽度吗?
不是。它表示该系列的安装间距。四款 S52 的钳口宽度均为 77 mm,公布的夹持范围从 0–95 mm 到 0–200 mm。请使用对应型号及实际钳口配置的范围。
长度超过 105 mm 的零件能用 NT-S52P105V2 吗?
仅凭零件长度无法判断。应检查钳口之间的毛坯宽度、接触面积、悬伸及切削区域下方的支撑。105 mm 是钳体长度,并非所有工件尺寸的通用上限。
P210 的夹紧力比 P105 更大吗?
目录中这四款 S52 的系列额定值同为 14,000 N。P210 增加的是开口范围、钳体长度及重量。如果夹紧力是限制,应要求进行载荷和钳口评估,而不是仅按钳体长度选型。
0–95 mm 范围适用于所有钳口组合吗?
不能这样假定。反装钳口、定制钳口型腔和附加挡块都可能改变可用开口及接触情况。请索取计划订购的完整钳口组合图纸和允许范围。
S52 型号选择
确定应审阅哪份 S52 图纸
请发送上述资料,并列明正在考虑的两个尺寸。NEXTAS 可比较所需开口、钳口配置及安装空间,再明确报价所需的型号图纸及待确认问题。
讨论您的 S52 型号选择