一块定制板能否同时承载您的 52 mm 与 96 mm 虎钳?
如果机床同时使用 52 mm 与 96 mm 虎钳或夹具,并希望保留同一机床侧底座,定制组合板值得评估。NEXTAS 可围绕您实际使用的工装、工作台和计划切削载荷评审布局。发送两组工装的底面图纸,即可启动评审。
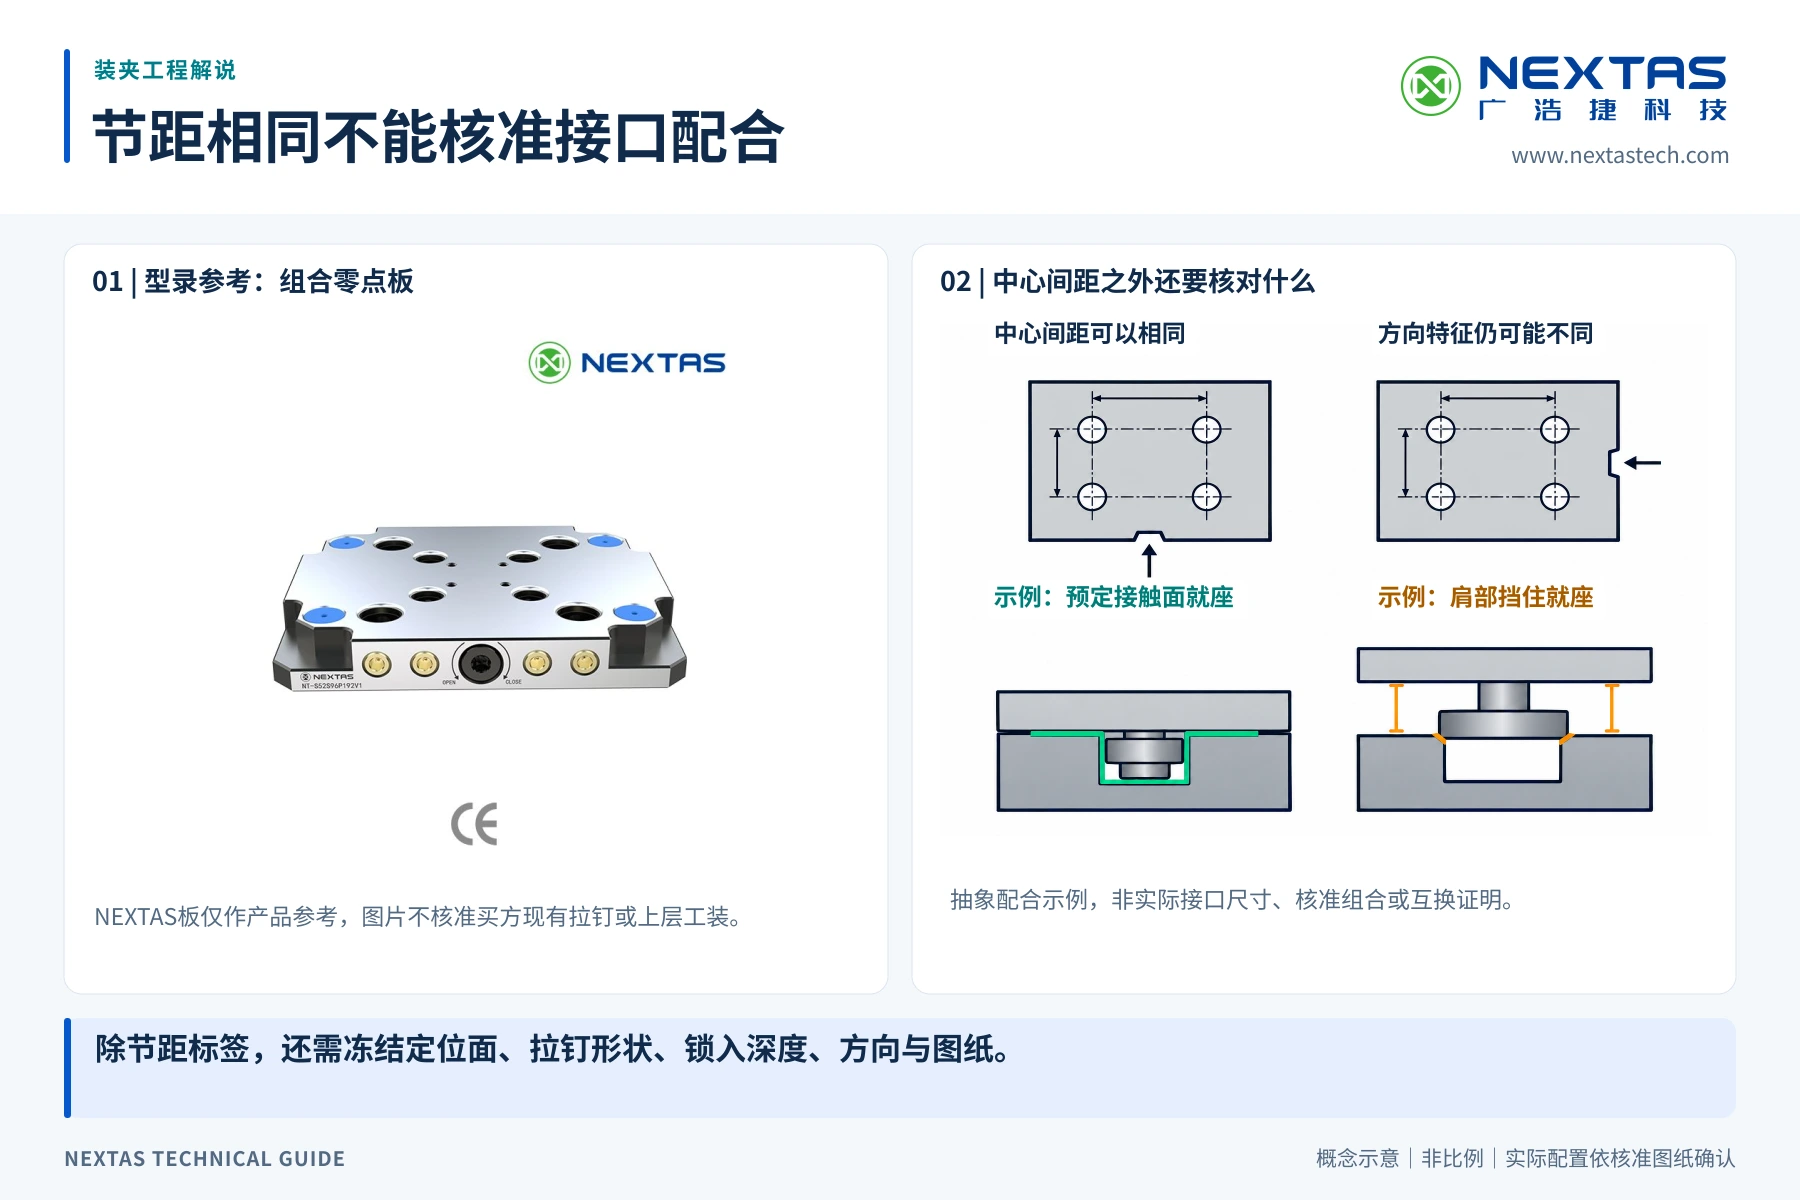
共用板是否可行,由图纸决定。52 mm 或 96 mm 标签描述的是部分特征的间距;落座和锁紧还取决于定位直径、锥度、接触面、锁紧深度、拉钉形状、螺栓尺寸与方向。批准组合方案前,完整装配必须能正确落座、锁紧并承受预期切削载荷。
2026 年 NEXTAS 产品目录公布两款手动组合板:方形 NT-S5296P196V1 和圆形 NT-S5296P230V1。具体型号参数见52/96 组合零点板页面。如果混合布局需要不同的配合特征、工作台安装方式或支撑,请用下方检查项准备定制布局评审。
围绕现有工装准备评审
用下方检查项,将两组具体工装接口整理成定制板需求。申请按图报价前,先记录尚待确认的尺寸。
- 如需比较燕尾夹具、虎钳和零点底座,请参考装夹选型指南。
- 如需选择 52、96 或气动系统,并准备具体型号的询价资料,请参考零点装夹系统选型指南。
为每一件配合件建立接口登记
先做一份简短登记。给每一件实物零件一个图号、版本和负责人。纳入现有 52 mm 工装、现有 96 mm 工装、全部配合拉钉或锁紧元件,以及拟议的机床侧板。销售照片或目录系列页不是图纸。
| 应发送的证据 | 必须显示的内容 | 放行问题 |
|---|---|---|
| 上部工装底面。 | 定位面、孔或拉钉中心、深度、方向和可用支承面。 | 能否无干涉落座? |
| 接收座或板。 | 插座几何、锁紧行程、基准方案和禁入区。 | 拟议的板是否复现正确接口? |
| 拉钉和锁紧件。 | 确切形状、材料、螺纹、啮合和安装高度。 | 配合件是否来自已批准的组合? |
| 紧固件和支承。 | 螺栓尺寸、等级、螺纹深度、垫圈、键和支承点。 | 载荷能否沿可靠路径到达机床工作台? |
| 公用管路。 | 气口、软管、接头、传感器和连接器间隙。 | 板能否在原位运行和维护? |
标出哪些尺寸控制配合。在有影响的地方加上公差。如果缺少关键尺寸,把它标为未知,不要让供应商去推断。图纸评审应以一份签核的已批准接口和未决事项清单结束。
冻结机床工作台和螺栓图案
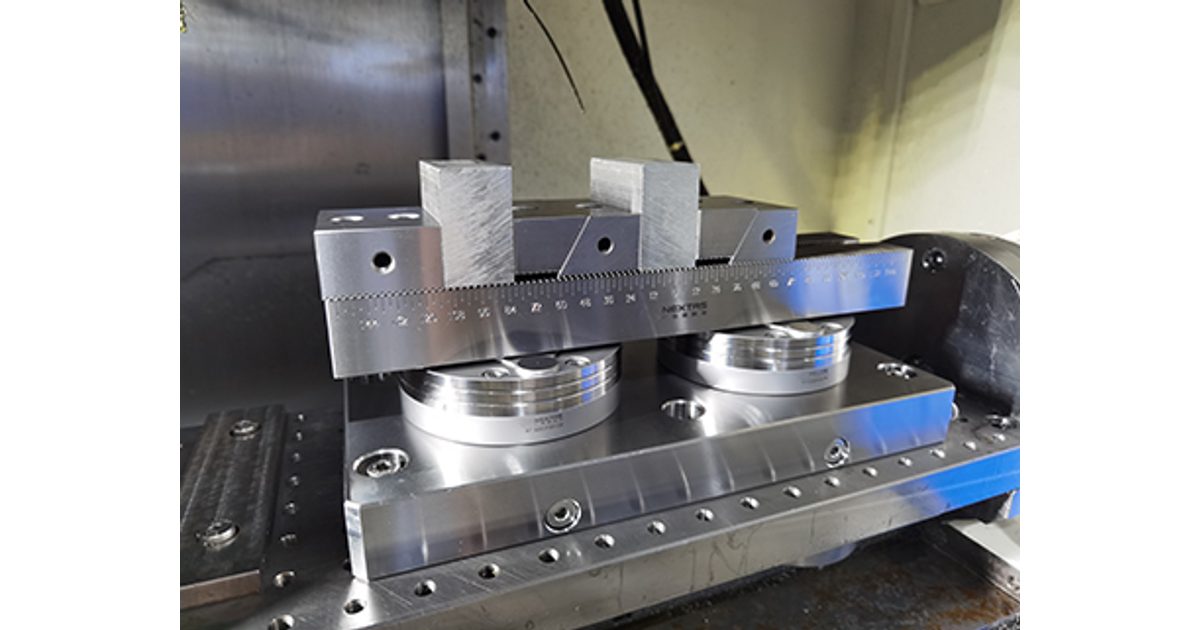
定制板首先必须适合机床。请发送机床制造商的工作台图纸,而不只是机床型号。标出 T 形槽或螺纹孔网格、中心孔、定位键、允许安装区域以及任何禁止钻孔的区域。说明工作台能否改造。如果不能,板的设计必须使用现有图案。
定义机床基准和板基准。然后说明安装人员如何找到它们。中心孔、侧键和指示边承担的工作不同。设计人员还需要安装螺栓尺寸、螺纹啮合、沉孔限制和拧紧时的工具可达性。如果虎钳挡住内六角扳手或套筒,藏起来的螺栓几乎没有价值。
对于回转轴或摇篮,请发送轴心和扫掠包络图。静止时能放下的板,在轴运动时可能碰到立柱、主轴、防护罩或线缆。请纳入测头、刀柄和托盘交换的间隙。一张做了标记的屏幕截图可以帮助说明风险,但批准尺寸必须留在受控图纸上。
检查整叠和作业包络
从机床工作台到工件,逐层列出:底座、转接件、接收座、配合板或拉钉、虎钳、钳口和工件。记录每层厚度和总和。这就是真实叠层高度。它影响 Z 向行程、刀具可达性、刚性和切削力到机床支承的距离。
接着画出两组装夹的最大外轮廓。纳入手柄、松开工具、接头、软管、开到极限的钳口以及计划中的最大工件。检查主轴可达性、测头行程、门间隙、冷却液流动和排屑。如果任一布置需要转接件,纳入其高度和螺栓头。一种省去换板、却造成长刀具或可达性差的组合布置,并不是有用的结果。
说明载荷路径和支承
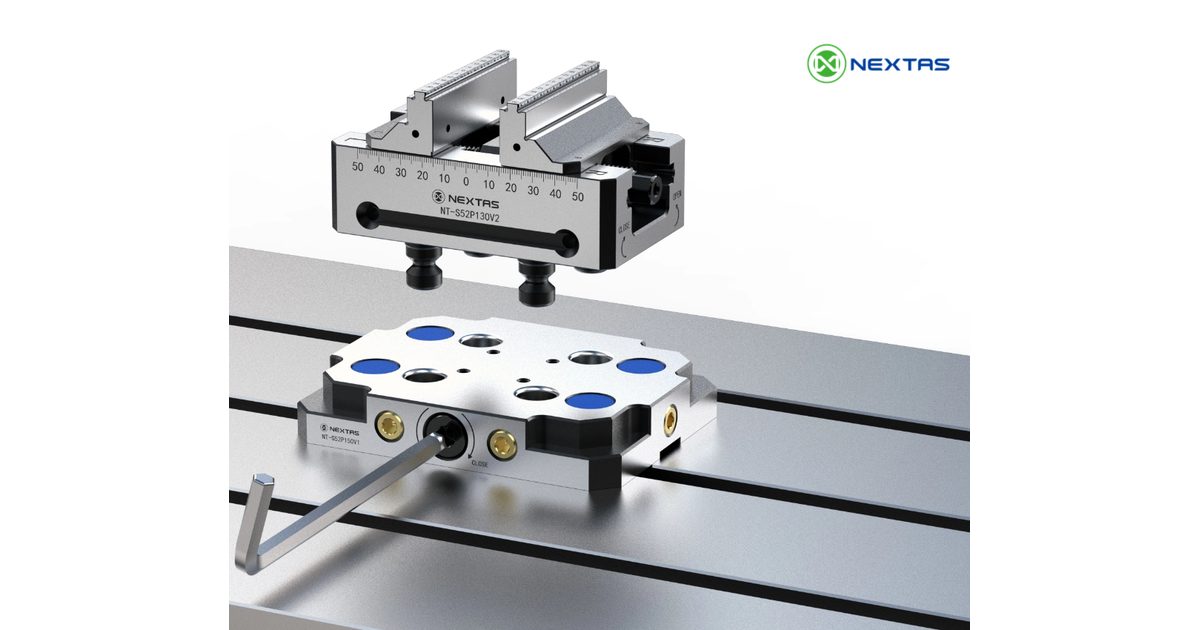
接收座的力值并不等于安全切削能力。评审需要上部工装和工件的质量、预期切削力、这些力的方向以及最大倾覆力矩。给出力到最近支承的距离。如果提升、上料和机器人加速度属于工艺的一部分,也要纳入。
标出上部工装在何处接触板。宽虎钳即使拉钉正确锁紧,也可能跨过空档。那样本体可能弯曲或摇动。设计人员可能需要增加支承面、改变接收座位置,或限制可用悬伸。板本身在开口、螺栓和气路周围也需要足够的材料。
请供应商说明评审所用的载荷工况。它应写明所装零件、方向、力臂以及所用的任何安全系数。如果需要分析或试切,在下单前约定该证据。不要把零件额定值变成对整套组件的普遍承诺。
把驱动和维护当作分开的决定
手动或气动松开并不由 52 mm 或 96 mm 标签决定。手动松开时,检查工具可达性、转动空间、批准的操作方法,以及操作者如何确认锁紧状态。不要编造扭矩值。使用已发布型号的说明。
气动松开时,给出真实工况下板处可用的压力和流量。画出气口侧、接头尺寸、软管路径,以及软管在每个机床位置的运动。说明什么证据确认锁紧和松开状态。还要定义断气后的预期行为、操作者如何恢复,以及哪一步使机床处于安全状态。这些答案必须来自批准的回路和型号文件。
两种方法都要考虑维护空间。团队必须能够清洁落座面、检查密封和接头、拆下安装螺栓并更换磨损件,而不必拆散单元。检查切屑和冷却液在何处积聚。如果一个接口挡住另一个接口的通道,共用板增加的工作可能多于省下的工作。
发送一份可以核对的询价包
一份好的请求不只是“报一块 52/96 组合板的价”。把下面的文件放进同一份受版本控制的资料包。尽可能使用原生 CAD,并附加一份标出控制尺寸的 PDF。
- 机床品牌和型号、工作台图纸、轴行程极限、允许的螺栓图案和机床基准。
- 每一套虎钳、夹具、接收座、拉钉和转接件的确切零件号和现行图纸。
- 完整叠层草图、最大作业包络、工件质量、上部工装质量和重心。
- 切削载荷方向、预期力臂、支承需求,以及任何搬运或机器人载荷。
- 手动或气动偏好、可用气源数据、软管路径、状态信号和维护通道。
- 所需数量、目标工期、图纸格式、检验记录和验收计划。
附上一页未决事项清单。把事实、请求和未知分开。例如,“工作台图案已由图纸 M-104 rev C 确认”是事实。“若获批则重复使用现有拉钉”是请求。“回转轴下方间隙尚未测量”是未知。这种格式让工程在金属被切下之前,能因证据不足而停下。
在图纸发布前约定验收
验收应遵循与设计相同的证据链。先审供应商图纸。检查外形、基准、节距尺寸、完整配合几何、螺栓图案、支承面、叠层高度、气口和禁入区。把批准的配合件版本记在该图纸上。
| 阶段 | 检查内容 | 应保留的证据 |
|---|---|---|
| 来料检验。 | 零件身份、关键尺寸、损伤,以及要求的材料或处理记录。 | 与图纸版本绑定的检验报告。 |
| 台架配合。 | 清洁落座、锁紧与松开、方向、紧固件可达性以及无干涉。 | 签字检查单和确切零件的照片。 |
| 安装后检查。 | 基准对齐、叠层高度、机床间隙、软管扫掠和维护通道。 | 机床装调记录和间隙签核。 |
| 重复落座。 | 松开、取下、清洁并重新夹紧后,在约定检查点的移动。 | 原始读数、仪器编号、方法和条件。 |
| 工艺试验。 | 在约定载荷或试切下的表现,以及计划停机后的安全恢复。 | 含工件、程序和批准负责人的试验记录。 |
不要接受没有方法的孤立精度数字。页眉中的 <0.005 mm 同样如此:没有方法、测点、循环次数和仪器时,它不能作为验收限值。写明基准、测量点、循环次数、清洁规则、温度范围、载荷状态和仪器。结果只适用于该受试样件和那些条件。如果买方需要生产过程能力声明,请另定一项有足够零件和循环次数的研究。
什么情况下分开使用两块板更合适?
如果缺少配合图、基准冲突、支承偏弱、叠层超出行程,或维护路径无法保护,就暂停。如果两个接口不拆除主要硬件就无法检查和维护,也要停止。这些是设计输入,不是交付后再处理的小细节。
当每个接口需要不同的基准、支承图案或驱动路径时,分开的板可能是更好的选择。操作者那时做的是受控换板,而不是管理一块复杂的共用板。正确的决定,是能够以最少未决风险完成绘图、检查、安装和验收的布置。
定制 52/96 布局支持
与 NEXTAS 一起明确您的定制 52/96 板需求
发送机床工作台图纸和两组工装的配合图纸。NEXTAS 可评审板布局、落座、锁紧、叠层高度、载荷与维护空间,并明确按图报价前需要解决的未决事项。
常见问题
52 mm 和 96 mm 标签能否证明两件装夹零件兼容?
不能。节距或系列标签并不定义完整的配合几何。获批图纸还必须在定位面、拉钉或锁紧特征、螺栓图案、支承面积、方向和所需间隙上一致。
NEXTAS 是否公布一种适用于每一种 52 mm 与 96 mm 布置的标准组合板型号?
NEXTAS 在 52/96 组合零点板页面公布方形 NT-S5296P196V1 和圆形 NT-S5296P230V1。这两行并不覆盖每一种混合布置。如果虎钳、夹具或工作台不在这两行之内,请发送图纸做可行性评审。
混合接口评审应发送哪些图纸?
请发送机床工作台图纸、每套虎钳或夹具的底面图、接收座和板的图纸、拉钉或锁紧特征细节、安装紧固件、叠层极限,以及任何气路信息。标出控制基准和尺寸。
组合板应如何选择手动或气动松开?
在接口被证明之后再选择松开方式。比较更换频率、工具可达性、板处气源、软管运动、状态指示、断气后的恢复和维护通道。在确切型号图纸上确认最终选择。
验收试验应测量什么?
检查图纸符合性、清洁落座、完整叠层高度、间隙、在约定点的重复落座、约定载荷或试切下的表现,以及安全松开和恢复。把试验方法、仪器和条件与结果一起记录。
什么时候分开的板是更好的选择?
图纸不完整、两个接口需要互相冲突的基准、支承偏弱、叠层或包络过大,或者气路和维护路径难以保护时,使用分开的板。简单换板的风险可以低于一块复杂的共用板。