四个工位看起来像一次容易的产能提升。把四套夹具放到一块板上,加工四件,再把节拍除以四。这是整齐的说法。昂贵的说法出现在后面:后部刀柄擦到相邻虎钳,测头在倾斜转台角度够不到 C 工位,或者操作者在整套夹具装上之后够不到手动松开。
因此,第一个决定不是“52 mm 还是 96 mm?”。而是:每个工位要承载什么,完整加工顺序能否把它们都用上?本指南面向已经选定零点路线、现在需要一份可报价的四工位布置的采购人员。它集中讨论手动的 NEXTAS P220 和 P330 板系列。四模块气动系统是另一种结构,规格也不同。
这里的“四工位”是什么意思
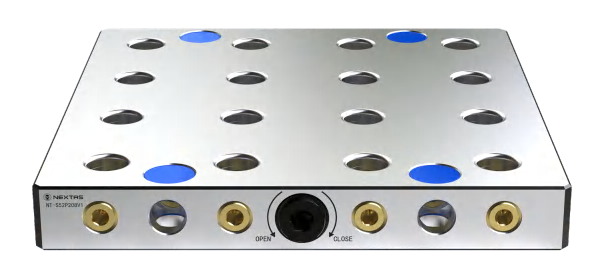
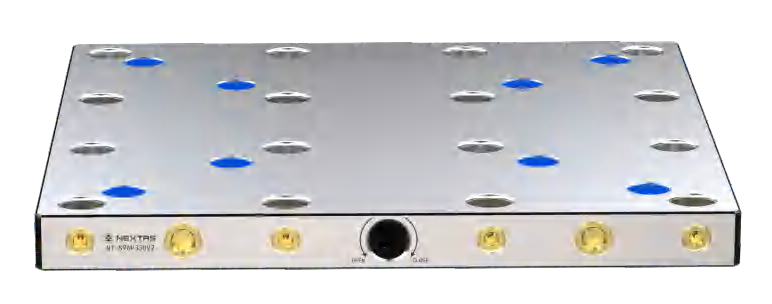
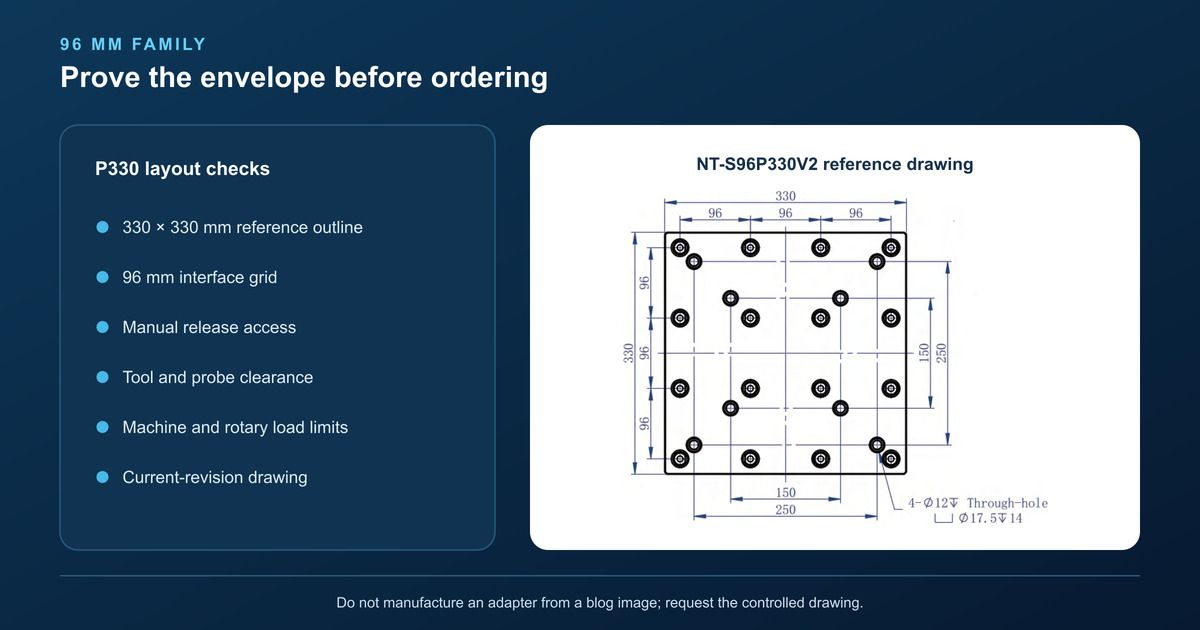
NEXTAS 把 P220 和 P330 列为四工位零点板。这个名称描述的是板的布置。它本身并不说明项目会使用一块共用托盘、几套上层夹具,还是可以分开使用的装夹位置。配合定位销、上层工装图纸、松开方式和应用布置才能回答这个问题。
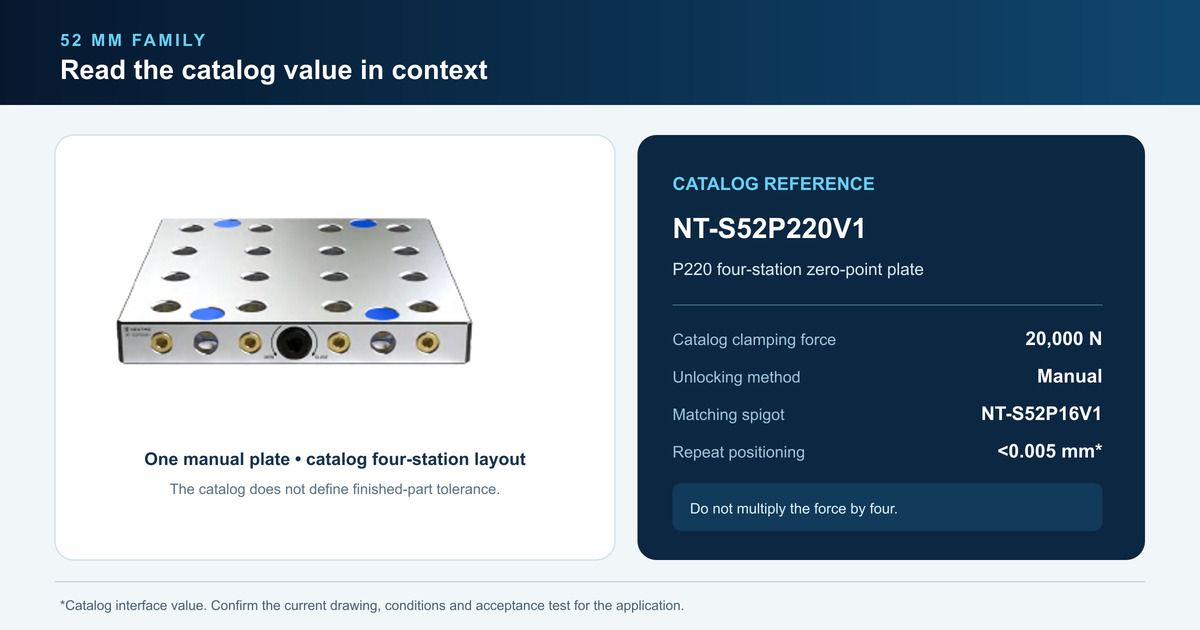
这个区别很重要,因为采购人员常常比较了错误的数字。目录里的“夹持力”属于所列板型号。它不会自动变成每个工位的力、工件夹持力或成品夹具的载荷额定值。同样,板接口上的重复定位也不是已加工特征的公差。
| 目录字段 | 52 mm 系列 | 96 mm 系列 | 如何使用 |
|---|---|---|---|
| 四工位型号 | NT-S52P220V1 | NT-S96P330V2 | 在报价上确认现行零件号和图纸版次。 |
| 目录夹持力 | 20,000 N | 30,000 N | 这是该板的目录值。把它当作单元夹持力之前,先问清该字段对拟用载荷如何定义。 |
| 松开方式 | 手动 | 手动 | 夹具叠层装上之后,操作口仍须能够够到。 |
| 配套定位销 | NT-S52P16V1 | NT-S96P20V1 | 要匹配确切接口,而不是只看名义系列尺寸。 |
| 重复定位 | <0.005 mm | <0.005 mm | 把它当作目录接口值;完整工艺要另行证明。 |
目录还为这些系列列出 4 × 90° 固定分度。它描述的是可用分度方向。它不表示“四个工位”,不表示四倍力,也不表示每个循环四件。正是这种细小措辞差别,要求比较以图纸为准。
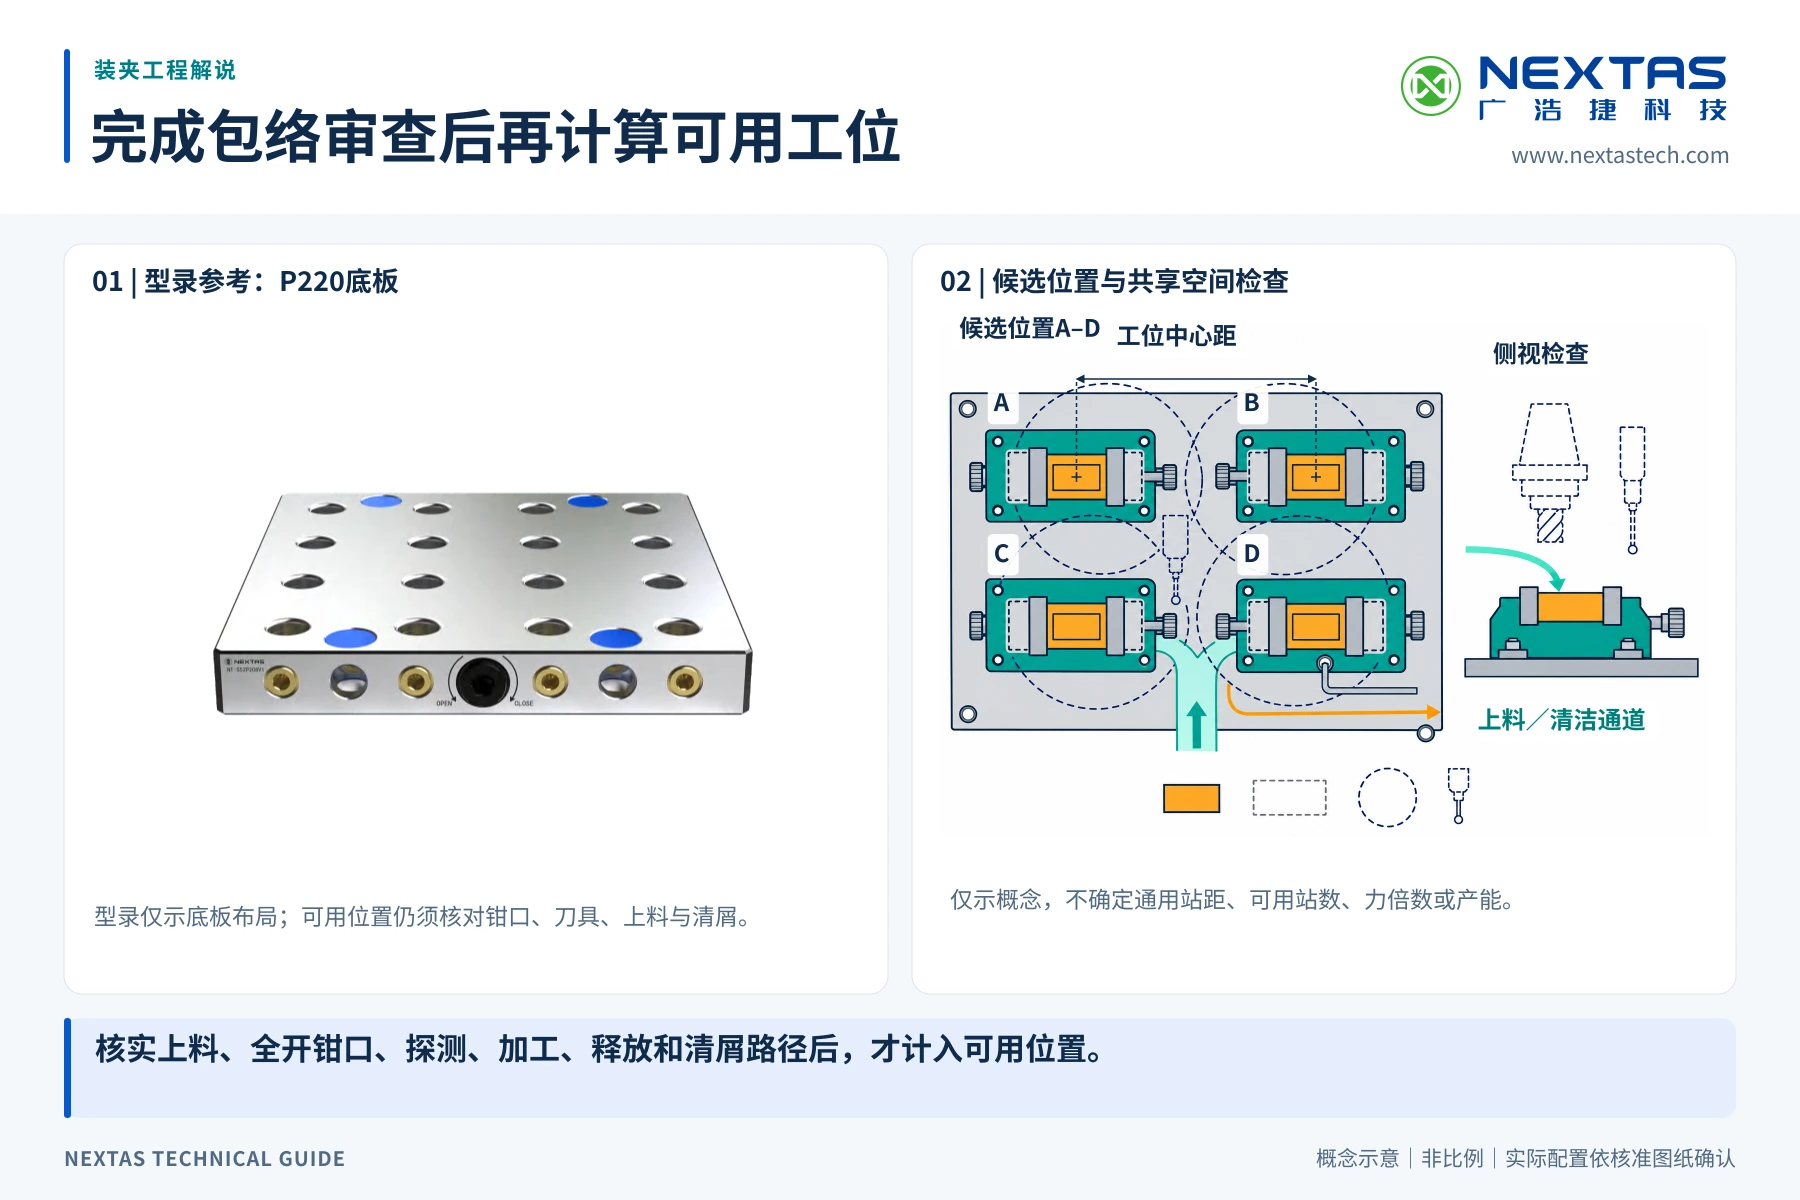
在最不利的机床角度,四个工位都能装下吗?
一张俯视 CAD 截图不够。在三轴立式加工中心上,隐藏的问题可能是刀柄扫过相邻夹具。在摇篮转台机床上,问题常常是 B 轴或 C 轴最不利位置上的整套叠层。在卧式加工中心上,要计入四面立柱的面、主轴接近、托盘交换包络,以及操作者在循环之间必须够到的一切。
从机床向外建立布置。使用机床工作台或转台图纸、转接板、零点板、定位销、上层夹具、钳口、毛坯、成品包络和相关的最长刀具组件。把测头本体和测针作为单独的扫掠体积加入。工件在切削时可能装得下,却仍然挡住测头或上料。
- 相邻间隙: 检查每把刀具和每个刀柄与旁边的工件和夹具,而不是只对照机床护罩。
- 清洁通道: 定位面必须看得见、够得着。在钳口后面积屑的工位,可能变成重复性最差的位置。
- 手动松开通道: 给实际操作工具和手的位置留出空间。不要假定加上软管、防护、虎钳或共用托盘之后,前面的操作口仍然够得着。
- 转台限制: 计入机床制造商数据中的总质量、重心和倾覆力矩。板的目录不为你的整套叠层公布应用载荷。
- 上料路径: 建立门、吊车、机器人夹爪或操作者接近的模型。如果 D 工位可以加工,但不能安全上料,它就不是产能。
有用的第一轮规则很直接:如果一个工位不能完成上料、定位、探测、加工、清洁和下料,就不要把它计入产能计算。有时正确的答案是四工位板上三个可用位置。有时两工位板每班交出更多合格件,因为它给主轴和操作者留出了畅通的路径。
顺着载荷路径看,不要只看标题上的力
从切削刃开始,把载荷穿过工件、钳口或夹具、上层板、定位销、接收板、转接件和机床工作台。每一个结合面都可能增加变形或力矩。零点接口只是其中一环。
对跨多处支承的共用托盘,要看支承跨距,以及切削扭矩如何穿过托盘。对多套上层夹具,要检查载荷最大的工位和空工位状态。重心偏高或断续切削会产生简单竖向力比较看不出来的力矩。公开的板数据没有给出 P220/P330 的许用应用载荷或力矩,因此机床限制和工程审查仍然必要。
在询价中把四个词分开:目录板夹持力、上层夹具对工件的夹持力、机床或转台载荷限制,以及成品公差。只写“需要 30 kN”而不说明是哪一个,会招来错误报价。
放行生产之前,先证明 A–D 工位
不要把最容易工位上的一次千分表扫测当成整块板的证明。在布置上标出拟用位置 A–D,并在试验开始前约定试验方法。使用一块基准托盘或一套基准夹具,使工位比较不会和四套不同的上层工装混在一起。
| 试验 | 怎么做 | 记录应显示什么 |
|---|---|---|
| 各工位重新落座 | 在约定的循环次数内,在 A、B、C、D 上拆下、清洁、重新安装并测量同一基准。 | 重要方向上的 X/Y/Z 和转角,以及温度、操作者和清洁状态。 |
| 工位间转移 | 不重新设定工件偏置,把同一基准从 A 移到 B、C、D。 | 工位之间的偏移,并与同一位置的重复落座分开。 |
| 生产污染 | 在有代表性的切削和冷却液暴露之后,按计划的清洁程序重复。 | 切屑是否可见、接口是否落座,以及需要什么恢复动作。 |
| 最不利载荷和角度 | 在仍处于机床限制内的最不利机床姿态上,使用计划中最重的夹具状态。 | 间隙、落座、千分表移动,以及任何通道或平衡限制。 |
| 故障与恢复 | 在不切削的情况下制造可识别的脏污或不完全落座,然后执行建议的恢复步骤。 | 操作者如何识别故障、使区域安全、清洁并恢复基准。 |
循环次数不是通用的。请根据生产风险和试验目的约定它;落座研究不是寿命试验。更重要的是,在看到数据之前先写下验收限值。如果某个字段未知,就写“未知”,并指定由谁关闭。这比悄悄借用另一台机床或另一板系列的公差更好。
用合格件来计算产能
四套夹具并不自动等于四倍产量。用一个简单的车间指标比较布置:
每件合格件的净分钟 =(切削 + 上料 + 清洁 + 探测 + 恢复时间)÷ 合格件数
下面是假设的计划示例,不是客户结果。假设一个循环需要 12 分钟切削、2 分钟上料和清洁、1 分钟探测。如果四件都被接受,结果是 15 ÷ 4 = 3.75 分钟/件。如果刀具通道只留下两个可用工位,同一总时间变成 7.5 分钟/件。请用你这道工序测得的数值替换每一个数字;也要计入更宽布置带来的额外分度或额外刀具行程。
当长刀具穿过相邻包络、转台载荷或重心接近限制、零件族节拍差异很大,或者清洁四个接口成为瓶颈时,改选一个或两个工位。如果真正的要求是在一台机床上切换 52 mm 和 96 mm 上层工装,请阅读52 mm 与 96 mm 混合接口指南。在配合和载荷证据获批之前,它把组合板当作由图纸控制的定制布置。如果要求是自动松开和夹紧状态逻辑,请另行使用气动零点板指南。那是不同的决定。
NEXTAS 审查布置需要什么
一份有用的报价可以从五组信息开始。缺少数据是可以的;请明确标出,不要用假设填上缺口。
- 机床: 型号、工作台或转台面图纸、行程、允许质量,以及重心或力矩限制。
- 现有接口: 托盘、虎钳或夹具底面图纸;如果项目必须沿用已安装硬件,还要给出确切定位销或接收器型号。
- 包络和载荷: 每个拟用工位的工件加夹具最大尺寸、总重量和近似重心。
- 通道: 最不利转角、相关最长刀柄、测头接近、上料方向,以及在有条件时提供整套叠层的 STEP 装配。
- 验收: 手动操作顺序、要测量的基准、重新落座预期、生产污染状态,以及交接时要求的记录。
四工位零点板问答
四工位板是否总会夹持四个独立工件?
不会。四工位是目录中的板分类;实际布置可以支承一块共用托盘、几套上层夹具,或可分开使用的位置。配合接口和现行图纸必须在报价前确定工位图。
52 mm 和 96 mm 四工位板应当怎样选择?
先看已安装的定位销或接口系列,再比较完整夹具包络、刀具通道、转台限制和支承需要。单靠目录力值不能决定哪种布置适合这台机床。
可以把目录夹持力乘以四吗?
不能。目录字段绑定在板型号上,已公布资料没有定义每个工位的数值,也没有定义把力相加的规则。请工程说明力的定义和适用载荷条件。
重复定位值能否保证我的成品公差?
不能。接口重复定位不包括夹具变形、工件夹持、机床几何、刀具状态、温度或检测不确定度。请用预定夹具和工件证明完整工艺。
这是 LANG Quick-Point 板的直接替换件吗?
本文不声称可以直接互换。NEXTAS 是独立供应商,与 LANG Technik 或 Quick-Point 品牌没有关联。任何转换之前,请比较确切配合几何、安装孔位、叠层高度、驱动方式和验收试验。
目录说明: 本指南中的产品字段取自 NEXTAS 2026 快换装夹目录。订购前应同时核对零点定位板产品页、现行报价和受控图纸。





