先定上层夹持,再定夹具要不要离开机床
从工件开始。先决定刀具走到每一刀时,毛坯怎样被夹住。这是燕尾夹具、自定心虎钳或定制上层夹具的工作。然后再问,这套上层夹具是否必须离开机床并回到已知位置。第二项工作才可能需要零点底座。
这不是三种可以互相替代的方案。燕尾夹具和虎钳接触工件。零点底座通常位于它们下方,把可拆工装接到机床上。车间可以只用燕尾夹具,只用虎钳,也可以把其中一种装到零点接口上。正确选择来自整套夹具,而不是产品名称。
第一次评审结束时,留下一张简单草图:
- 标出毛坯、成品以及可以夹持的表面。
- 标出刀具、钳口或燕尾接触,以及切削下方的支撑。
- 标出从机床工作台到工件的每一层。
- 标出哪一层必须拆下、存放或转到另一台机床。
- 列出采购放行前需要的图纸和试验。
如果已经选定零点架构,并需要确定具体接收座、配对接口和验收计划,请使用单独的 零点系统 RFQ 核对清单。本文在此之前一步结束。
按工件和切削选择上层夹持
夹持选择从毛坯开始,而不是从目录照片开始。标出必须加工的面。标出可以夹持的材料。补上主要切削方向、最长的刀柄,以及同一次装夹中使用的测头。夹持必须握住可靠的材料,同时给这些物件留出安全路径。
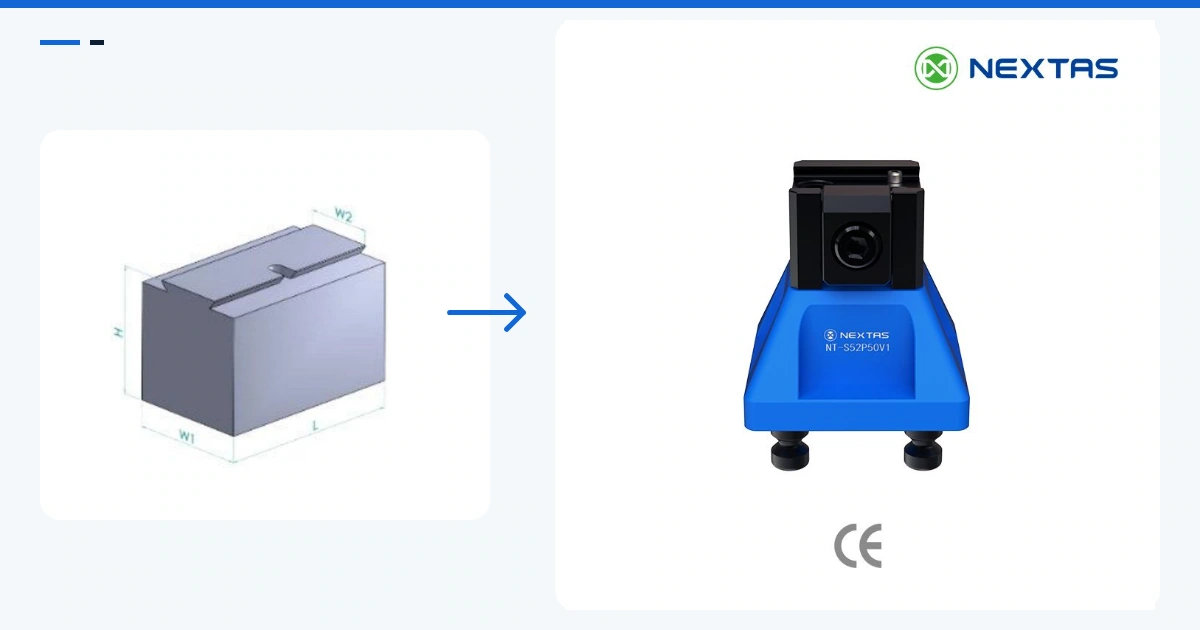
如果毛坯可以加工出匹配的工艺燕尾,燕尾夹具可能适合。这个轮廓成为工件和夹具之间的接触。这样可以让工件的几个面留给刀具。它也增加一道毛坯准备工序。采购方必须控制轮廓图纸、剩余材料、拉力方向、支撑,以及加工这个轮廓的过程。
自定心虎钳把两片钳口推向工件中心。它可能适合棱柱毛坯、重复的零件族,以及从中心加载中受益的零件。但“自定心”这个词并不能证明工件会留在程序基准上。钳口接触、毛坯波动、软爪形状、夹持深度和支撑仍然重要。试验必须使用真实工件和计划中的切削。
如果两种方式都不能给出清楚的接触或支撑,定制夹具可能更稳妥。薄壁、铸件形状、已加工表面和偏心载荷,可能需要成形托座、额外挡块,或两个以上的接触区。不要把标准夹持硬用到没有清楚传力路径的工件上。
比较接触、进刀和准备
每个方案都使用同一张零件图。公平的评审不会拿已经完成的燕尾方案,去比一套尚未定义的虎钳装夹。每条路径都要有接触方案、刀具可达性检查和放行试验。
| 上层路径 | 最先要问的问题 | 放行前的证据 |
|---|---|---|
| 燕尾夹具 | 毛坯能否带一段受控的工艺燕尾? | 轮廓图、剩余材料、接触方向、支撑和一次试切。 |
| 自定心虎钳 | 两片钳口能否夹住可靠材料,同时不挡住刀具? | 钳口图、接触深度、夹紧设定、毛坯范围、支撑和一次试切。 |
| 定制上层夹具 | 工件是否需要成形支撑、额外挡块或特殊定位? | 夹具图、接触图、紧固方案、载荷评审和首件检验。 |
刀具可达性不只是刀尖。要检查刀体、刀柄、主轴鼻端和测头在每次计划运动中的位置。也要检查毛坯还没有变成较小成品形状之前的状态。更高的夹持可能让出一个面,但会抬高工件,并增大回转轴上的翻转效应。较浅的夹持可能改善进刀,同时拿走需要的支撑。
不要用一条固定规则规定夹持深度或夹紧力。这些数值取决于所选型号、钳口或轮廓、材料、切削和悬伸。把公开的产品数据当作某个具名项目的输入。它不是未知装夹下成品精度或安全切削的承诺。
只有夹具必须移动时才增加零点底座
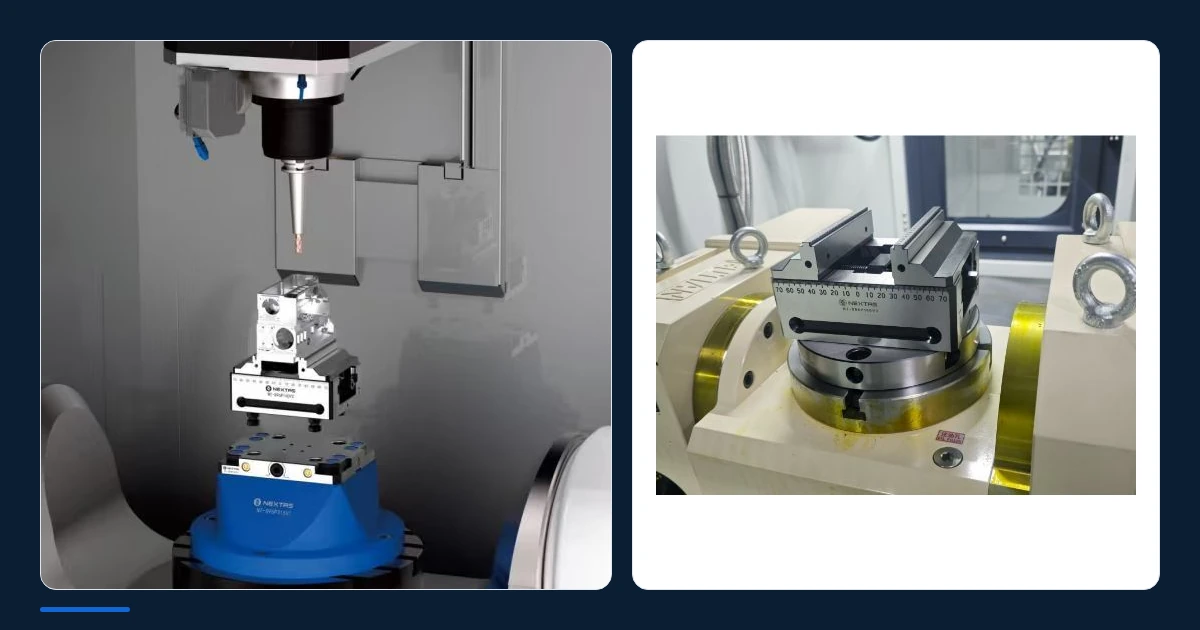
零点底座为可拆工装建立已知的机床侧接口。车间在主轴以外准备夹具、更换重复订单、在已批准的机床之间共用定义好的托盘,或把已知载体交给自动化时,它可能有帮助。它不能代替夹住工件的钳口、燕尾接触或定制托座。
如果上层夹具长期留在一台机床上,多出来的接口可能价值不大。它增加高度、质量、接合面、紧固件和清洁工作。收益必须来自真实的生产路径。不要假定再加一层快换就会改善每项作业。
增加底座之前,画出工作台孔距以及其上的每个接口。包括底座、配对板或拉钉、上层夹具、钳口、毛坯和刀具。记录总高度、质量和合成重心。检查切削载荷下的支撑。定位件可以回到某个位置,而未受支撑的板仍然可能弯曲。
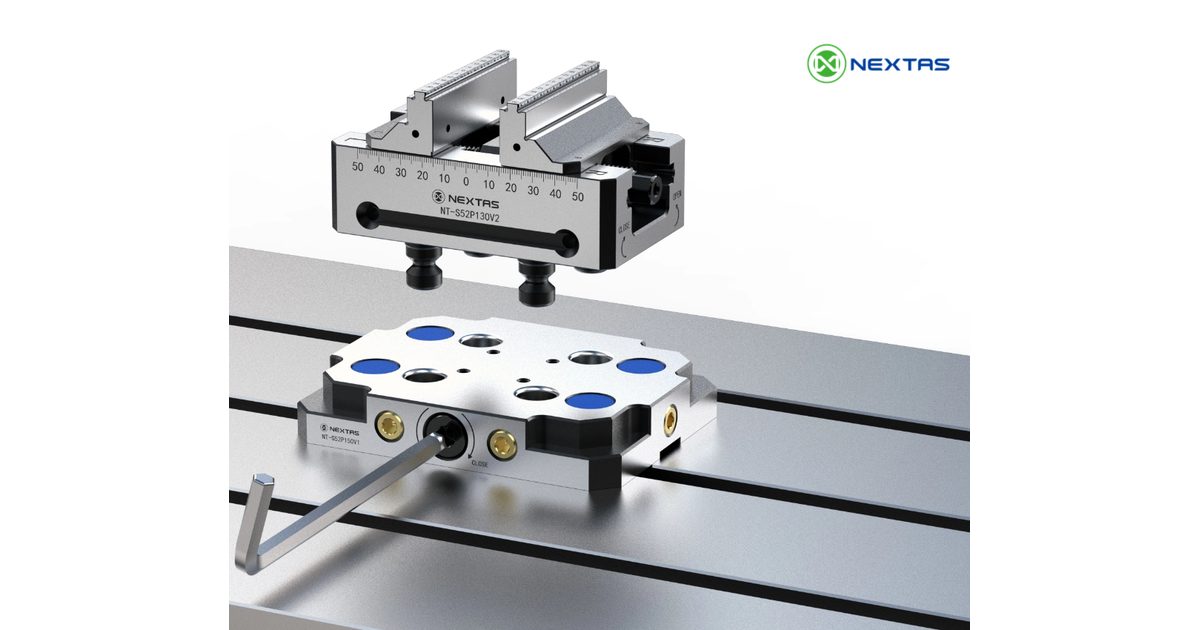
孔距、直径和相近的外观不能证明配合。采购方需要确切的底座型号、配对件号、图纸版本、拉钉几何、安装孔型和允许的选项。如果涉及气路或信号,已批准的回路和机床响应也属于整套评审。
用四条路径把选择保持清楚
路径 1:燕尾夹具直接装在机床接口上
毛坯可以带上计划中的轮廓、刀具能够到达各刀,并且不需要通过零点底座移动夹具时,使用这条路径。图纸仍须说明夹具如何安装、工件如何被支撑。
路径 2:自定心虎钳直接装在机床接口上
钳口接触清楚、毛坯范围受控,而且中心加载有助于工艺时,使用这条路径。定义钳口、夹紧设定、支撑和安装。没有确切的虎钳型号和图纸,不要放行一个系列名称。
1 分 52 秒的实际设置与调节演示。
NEXTAS 自定心虎钳设置演示。
路径 3:上层夹持装在零点底座上
燕尾夹具或虎钳已经通过各自的工件评审,而且整套上层工装必须拆下再装回时,使用这条路径。两个接口都要批准。上层夹持仍需要试切;底座仍需要型号和配对接口评审。
25 秒 NEXTAS 侧进气零点布局演示。
在 YouTube 观看
侧进气布局参考。
路径 4:定制上层夹具,带或不带底座
工件需要特殊接触、支撑或定位时,使用这条路径。只有定制夹具必须移动时,才增加零点层。定制设计和机床侧的重复定位,保持为两道分开的批准关口。
不要用笼统的换型时间或投资回报说法给这些路径排序。记录现有方法、实际搬运步骤、检验需要和安全人员配置。然后在自己的单元里做一次计时试验。这样采购方得到的是本厂证据,而不是借来的承诺。
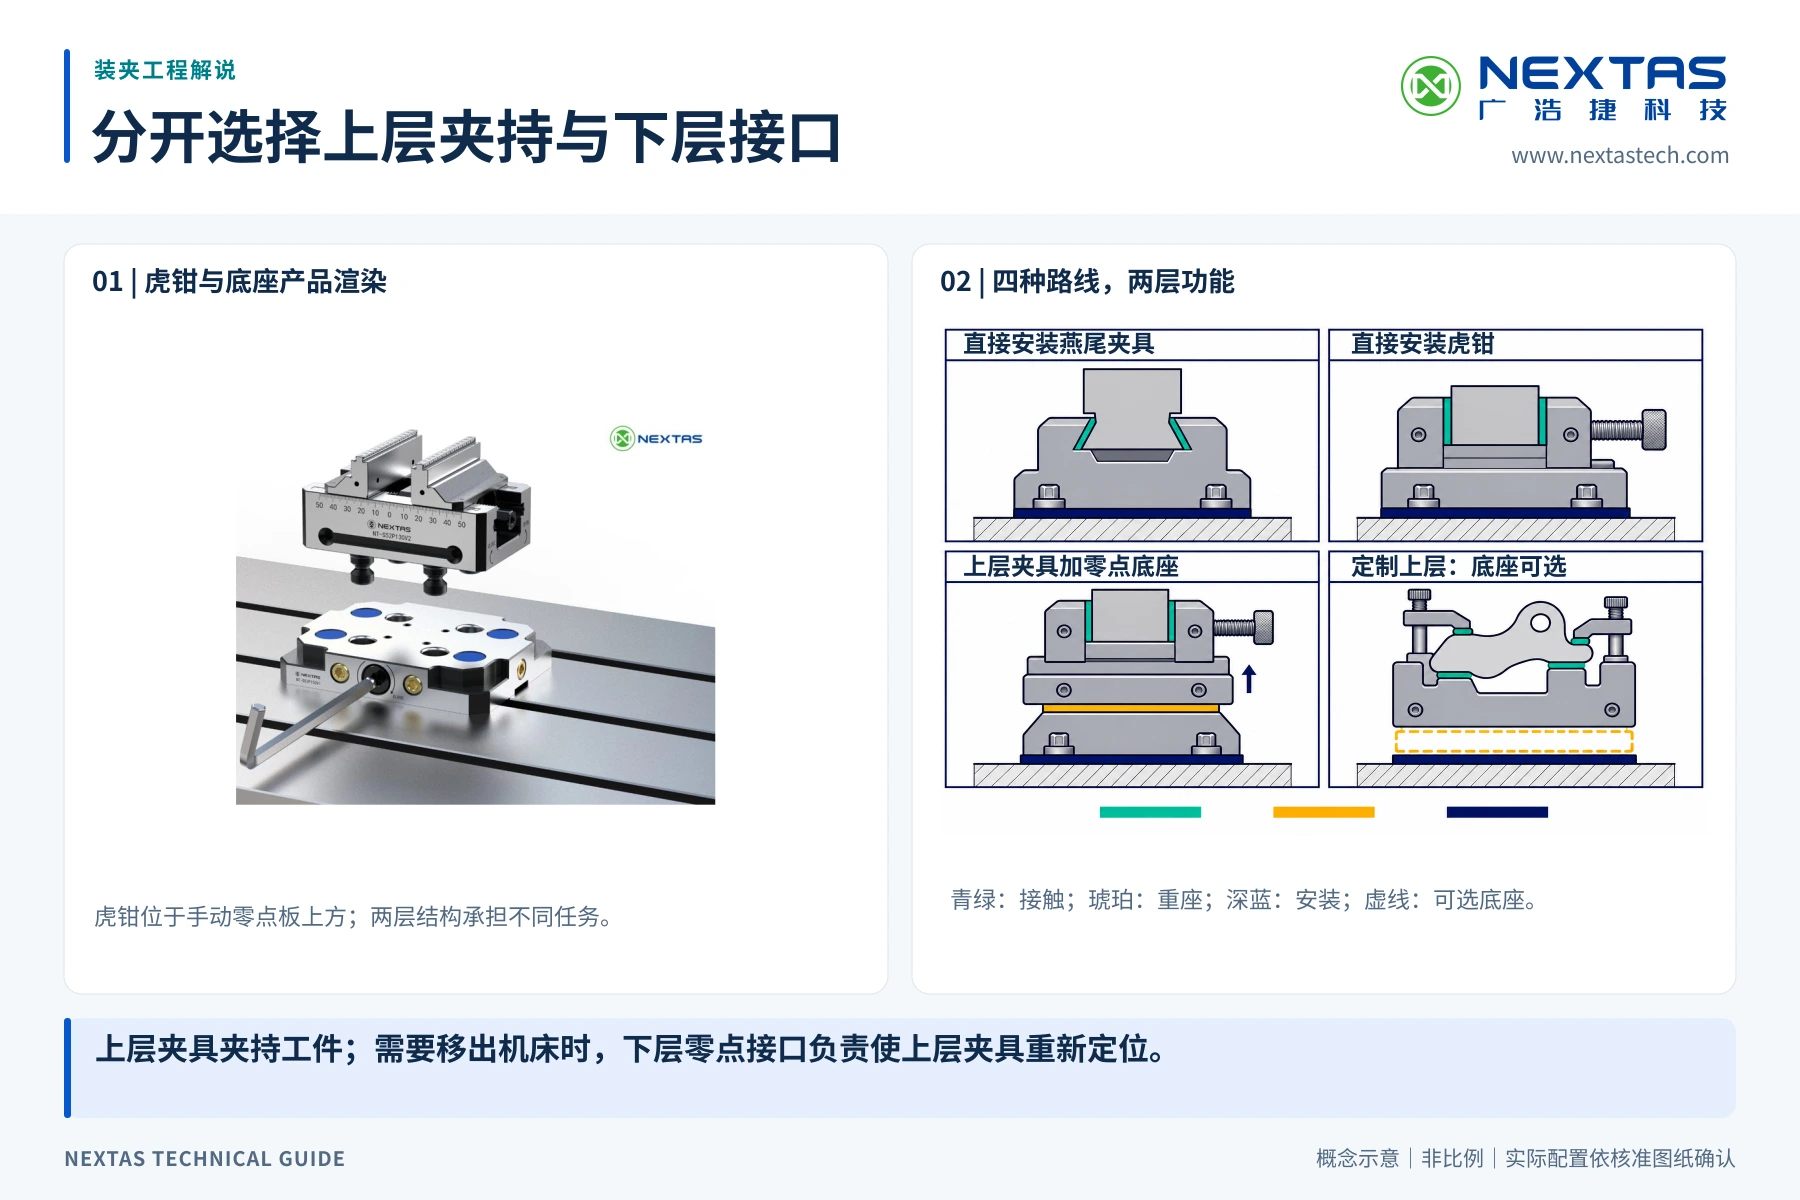
先画出从工作台到工件的整套夹持,再决定燕尾、虎钳还是零点
燕尾夹具、自定心虎钳和零点底座做的是不同的事。燕尾夹住工件上已准备好的特征。工件有清楚的钳口接触、毛坯范围已知、又不需要工艺燕尾时,通常从虎钳开始。零点底座把可拆工装定位到机床上,因此燕尾夹具或虎钳可以整套更换——每一层仍要单独对得上。
先从工作台写到工件,再决定用哪一种:机床工作台或回转面、转接板、如使用则包括零点底座、配对板或拉钉、上层夹具、钳口或轮廓,以及工件。补上紧固件、键、挡块、软管和电缆。漏掉的转接板或管路走向,可能在下单之后改变高度、质量和间隙。
机器人上下料应把机器人、抓手、工件、夹具、机床、信号、防护和故障恢复作为整体评审。单个夹具或基座不能建立整机安全,集成后的布置仍需独立验证。
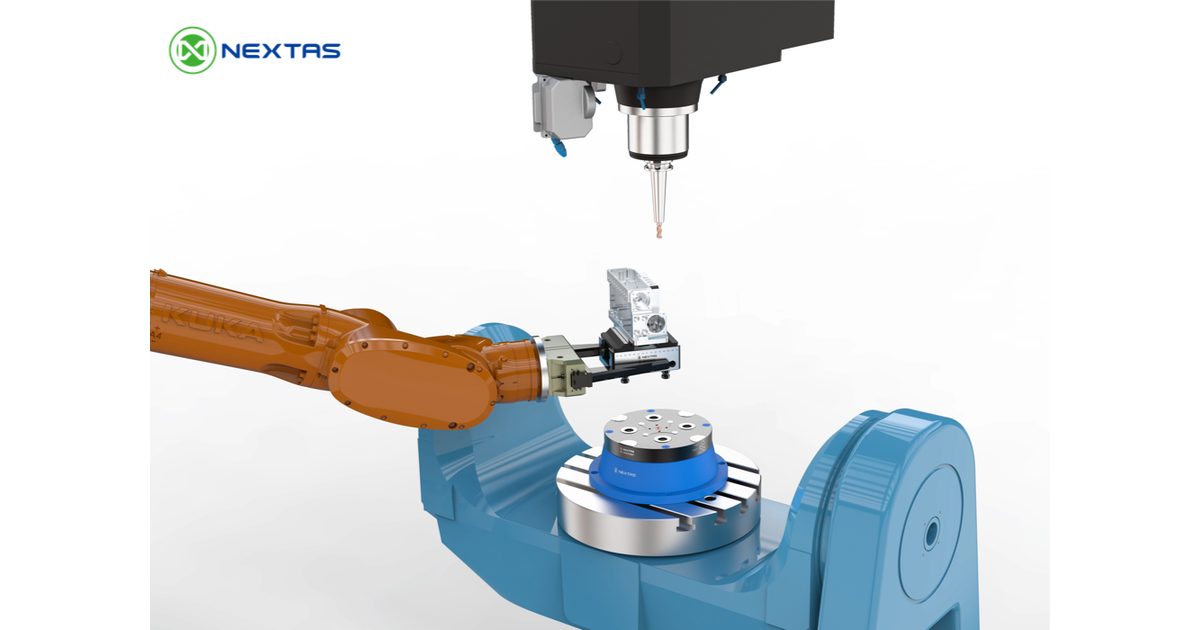
用约定的厂内试装和试切确认这套方案
目录上的说法,还不能说明工件在你的机床上能否定位。要用约定的厂内试装和试切来确认:先做文件评审,再按到货状态检查、空运行,然后加工首件。
先做文件评审。确认工件和毛坯版本、上层工装型号或设计、机床侧接口以及整套图纸。按已批准的工程方法检查刀具可达性和机床运动。确认紧固件、夹紧设定、支撑和所有介质接口。
然后按到货状态检查零件。按供应商的方法清洁并安装。检查定位面和贴合面,不要加入未批准的试验污染物。在关闭切削的情况下做空运行。使用机床所有者的安全设定模式,并让人员留在危险区之外。
接着按约定加工一件首件。从工艺负责人已批准的一刀开始。检验能显示定位、支撑和变形的特征。如果夹具会被拆下再装回,就重复这段真实顺序,并用写明的方法测量结果。合格界限必须来自工件和工艺,而不是目录里的笼统说法。
选择夹持方案前常被问到的问题
燕尾夹具和零点底座是互相替代的方案吗?
不是。燕尾夹具夹住工件上已准备好的特征。零点底座把可拆工装定位到机床上。两层都通过各自的评审后,车间可以把燕尾夹具装到零点接口上。
什么时候应该从自定心虎钳开始,而不是从燕尾开始?
工件有清楚的钳口接触、毛坯范围已知,而且不需要工艺燕尾时,从虎钳开始。在真实试验中确认钳口图、夹持、支撑、刀具可达性和计划中的切削。
零点底座什么时候有价值?
已批准的上层夹具必须在机床外准备、为重复订单更换,或按既定过程移动时,它可能有价值。如果夹具很少移动,额外的高度、质量和接口可能没有帮助。
零点底座会决定成品精度吗?
不会。它只定位整套中的一个接口。成品结果还取决于安装、支撑、上层夹持、毛坯、刀具、机床、程序、温度和检验方法。
选择架构之前需要哪些图纸?
提供工件和毛坯、机床工作台或回转接口、计划刀具、上层夹具或钳口概念,以及整套夹具。标出运动限制、装载通道,以及哪一层必须拆下或共用。
什么时候应该申请定制夹具?
燕尾或双钳口接触不能给出清楚的定位、支撑和刀具可达性时,申请定制评审。薄壁、铸件形状、已加工接触面和偏心载荷,往往需要针对该工件的方案。
讨论工件的装夹方案
工件和加工顺序有助于选择虎钳、燕尾夹具或定制方案。零点基座解决装夹中的另一件事:夹具如何连接机床,以及换装后如何回到同一接口。机床型号、工件或毛坯照片,以及想改善的工序,就足够开始比较。