Mit Zeichnungen beginnen, nicht mit zwei Rastermaßen
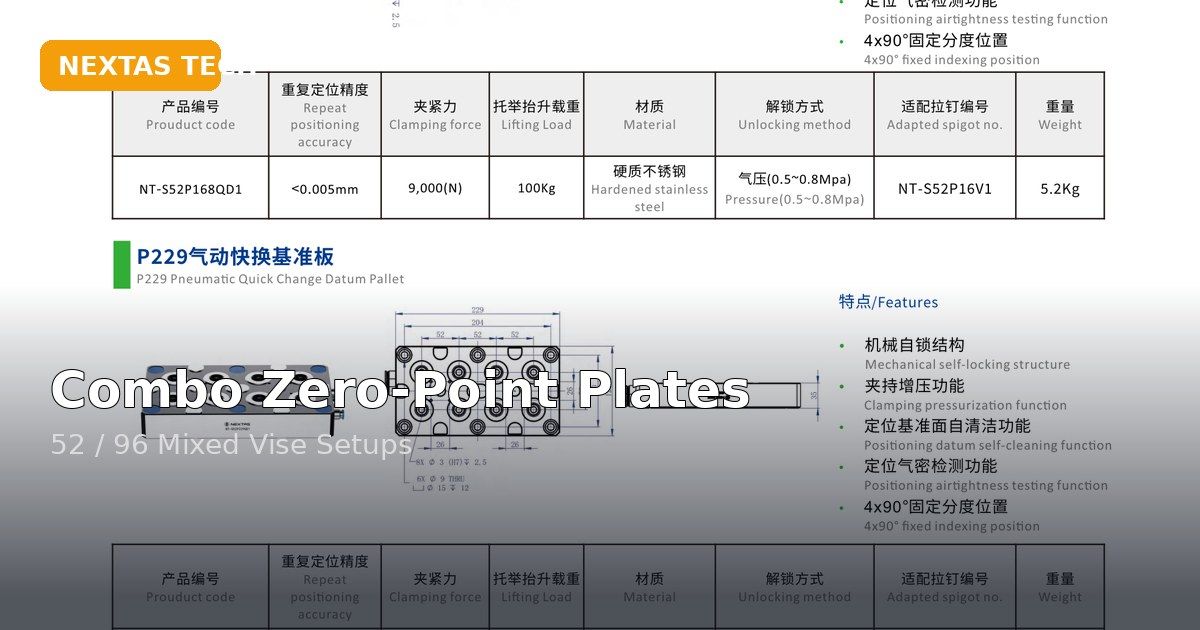
Eine gemeinsame Platte für ausgewählte 52- und 96-mm-Schnittstellen kann machbar sein. Die beiden Maßbezeichnungen geben aber keine Freigabe. Sie beschreiben ausgewählte Abstände, nicht sämtliche Durchmesser, Kegel, Kontaktflächen, Verriegelungstiefen, Spannbolzenformen, Schrauben oder Orientierungen. Gleich benannte Raster können dennoch nicht passend sitzen oder verriegeln.
Der öffentlich verfügbare NEXTAS Produktstand bestätigt kein Standard-Kombiplattenmodell, das alle gemischten Schnittstellen abdeckt. Dieser Artikel behandelt eine kundenspezifische Zeichnungs- und RFQ-Machbarkeitsprüfung. Eine Darstellung ist keine Produkteinführung oder Passungsfreigabe für vorhandene Komponenten.
Nutzen Sie diese Prüfung, wenn zwei konkrete Schnittstellengruppen bereits feststehen. Für die Grundentscheidung zwischen Schwalbenschwanz, Schraubstock und Nullpunktbasis dient der allgemeine Spannmittel-Leitfaden. Für eine einzelne Architektur folgt anschließend die Auswahl eines exakt benannten Modells und Angebotsumfangs.
Alle Paarungsteile in einem Register erfassen
Geben Sie jedem Teil Zeichnungsnummer, Revision und Verantwortlichen: beide oberen Spannmittelgruppen, alle zugehörigen Bolzen oder Verriegelungselemente und die geplante Maschinenseite. Ein Verkaufsfoto ist keine Zeichnung.
- Unterseite der oberen Vorrichtung: Anlageflächen, Loch- oder Bolzenzentren, Tiefen, Orientierung und tragfähige Auflage.
- Aufnahme oder Platte: vollständige Sitzgeometrie, Verriegelungsweg, Bezugssystem und Sperrbereiche.
- Spannbolzen und Verriegelungsteile: Form, Werkstoff, Gewinde, Eingriff und montierte Höhe der freigegebenen Kombination.
- Befestigung und Unterstützung: Schraubengröße und Güte, Gewindetiefe, Scheiben, Passfedern und Stützpunkte.
- Medien: Anschlussseite, Leitungen, Fittings, Sensoren, Steckverbinder und Zugang.
Markieren Sie funktionsbestimmende Maße und Toleranzen. Fehlende Größen bleiben als unbekannt gekennzeichnet. Das Ergebnis ist eine freigegebene Schnittstellenliste mit offenen Punkten, nicht eine aus Rastermaßen abgeleitete Vermutung.
Tischzeichnung, Befestigung und Bezug festlegen
Senden Sie die Herstellerzeichnung des Tisches mit T-Nuten oder Gewindegitter, Zentralbohrung, Positionierelementen, zulässigem Montagebereich und Bereichen ohne Bohrfreigabe. Geben Sie an, ob der Tisch verändert werden darf. Andernfalls muss die Platte das bestehende Befestigungsmuster nutzen.
Definieren Sie Maschinen- und Plattenbezug sowie die Einrichtmethode. Zentralbohrung, Seitenpassfeder und ausgerichtete Kante erfüllen unterschiedliche Aufgaben. Schrauben, Eingriff, Senkungen und Werkzeugzugang müssen auch unter montierten Spannmitteln erreichbar sein.
Bei Dreh- oder Schwenkachsen ergänzen Sie Achszentrum und Bewegungshülle einschließlich Spindel, Taster, Halter und Palettenwechsel. Eine statisch passende Platte kann während der Drehung kollidieren.
Den gesamten Aufbau und Lastpfad prüfen
Listen Sie jede Schicht vom Tisch zum Werkstück auf: Basis, Adapter, Aufnahme, Gegenplatte oder Bolzen, Spanner, Backe und Teil. Die gesamte Aufbauhöhe beeinflusst Z-Weg, Werkzeuglänge, Steifigkeit und den Abstand der Schnittkraft zur Abstützung.
Erfassen Sie beide Spannmittelgruppen mit offenen Backen, Bediengriffen, Lösewerkzeugen, Anschlüssen, Leitungen und größtem Rohteil. Prüfen Sie Spindel-, Taster- und Türzugang, Kühlmittel und Späneabfuhr. Ein gesparter Plattenwechsel rechtfertigt keine ungeprüfte Verlängerung der Werkzeuge oder schlechte Zugänglichkeit.
Eine Aufnahmekraft ist keine sichere allgemeine Schnittlast. Erforderlich sind obere Masse, Werkstückmasse, Schwerpunkt, Schnittrichtungen, Hebelarme und Kippmomente sowie gegebenenfalls Handhabungs- und Roboterlasten. Zeigen Sie die Auflageflächen. Ein korrekt verriegelter breiter Spanner kann unzureichend abgestützt sein. Vereinbaren Sie den untersuchten Lastfall und erforderliche Berechnung oder Versuche vor Bestellung.
Betätigung, Zustandsnachweis und Wartung gesondert auswählen
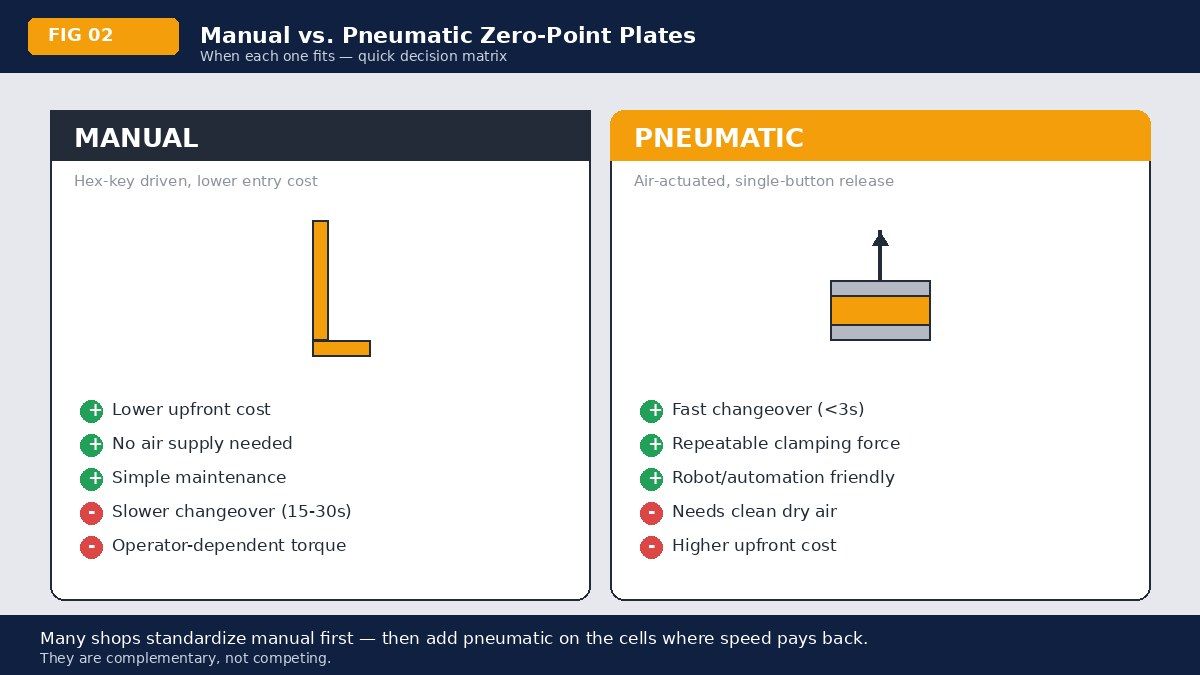
Manuelles oder pneumatisches Lösen folgt nicht aus der Bezeichnung 52 oder 96 mm. Bei manueller Betätigung brauchen Bedienwerkzeug, Drehraum, freigegebene Methode und Verriegelungsnachweis eine Prüfung. Verwenden Sie nur das freigegebene Drehmoment des Modells.
Bei Pneumatik nennen Sie Druck und Durchfluss am Einsatzort unter realer Betätigung. Zeichnen Sie Ports, Fittings, Schlauchführung und Bewegung in allen Maschinenstellungen. Klären Sie Nachweise für verriegelt und gelöst, Verhalten bei Luftverlust, sichere Wiederherstellung und Verantwortliche anhand von Modell und Schaltung.
Für beide Varianten müssen Anlageflächen, Dichtungen, Befestigungen und Verschleißteile zugänglich bleiben. Prüfen Sie Späne- und Kühlmittelansammlung. Wenn eine Schnittstelle Reinigung oder Wartung der anderen versperrt, kann die gemeinsame Platte mehr Aufwand verursachen.
Abnahme vor Zeichnungsfreigabe vereinbaren
Prüfen Sie zuerst die Lieferantenzeichnung mit Kontur, Bezügen, vollständiger Paarungsgeometrie, Schraubenbild, Auflage, Höhe, Ports und Sperrbereichen. Halten Sie die freigegebenen Revisionen aller Paarungsteile darauf fest.
Die Eingangsprüfung bestätigt Identität, Schlüsselmaße, Zustand und vereinbarte Werkstoff- oder Behandlungsnachweise. Der Passungsversuch prüft sauberes Anliegen, Orientierung, Verriegeln, Lösen und Werkzeugzugang. Am Standort folgen Bezug, Aufbauhöhe, Maschinenraum, Schlauchbewegung und Wartungszugang.
Prüfen Sie wiederholtes Lösen, vollständiges Abnehmen, Reinigen, Einsetzen und Spannen an vereinbarten Messpunkten. Bewahren Sie Rohwerte, Instrumenten-ID, Methode, Stichprobe, Temperatur und Lastzustand auf. Ein vereinbarter Last- oder Bearbeitungsversuch und sicherer Wiederanlauf bilden eigene Nachweise. Eine allgemeine Genauigkeitszahl reicht nicht.
Anfragepaket und Stoppkriterien festlegen
Das Paket enthält Tischzeichnung und Achsgrenzen, aktuelle Zeichnungen aller Komponenten, Gesamtaufbau und Hülle, Massen und Schwerpunkt, Schnittlasten und Hebelarme, Stützung, Medien, Signale, Wartungsraum, Menge, Termin und Abnahmebedarf.
Trennen Sie bestätigte Fakten, Wünsche und unbekannte Punkte. Stoppen Sie bei fehlenden Paarungszeichnungen, widersprüchlichen Bezügen, schwacher Auflage, überschrittenem Verfahrraum oder ungeschützten Medien- und Wartungswegen. Separate Platten können günstiger sein, wenn beide Systeme unterschiedliche Bezüge, Stützstellen oder Betätigung brauchen. Ein kontrollierter Wechsel ist dann sinnvoller als eine unklare gemeinsame Platte.
Häufig gestellte Fragen
Bestätigen 52 und 96 mm die Kompatibilität?
Nein. Vollständige Anlage- und Positioniergeometrie, Bolzen, Verriegelung, Befestigung, Auflage, Orientierung und Freiräume müssen anhand freigegebener Zeichnungen passen.
Ist eine universelle Standard-Kombiplatte bestätigt?
Der öffentlich verfügbare Produktstand bestätigt kein Modell für sämtliche gemischten Aufbauten. Behandeln Sie die Kombination als kundenspezifische Machbarkeitsprüfung, bis Teilenummer und freigegebene Zeichnung für die konkreten Paarungsteile feststehen.
Welche Zeichnungen müssen mitgeschickt werden?
Tisch und Befestigung, Unterseiten beider oberen Spannmittel, Aufnahmen und Platten, Bolzen oder Verriegelungsteile, Montagekomponenten, Höhe, Bezüge und Medienwege.
Wie wird die Betätigung ausgewählt?
Erst nach Schnittstellenfreigabe. Vergleichen Sie Wechselhäufigkeit, Werkzeugzugang, Luftversorgung, Schlauchbewegung, Zustandserkennung, Verhalten bei Luftverlust und Wartungsraum am konkreten Modell.
Wann sind getrennte Platten besser?
Bei fehlenden Zeichnungen, widersprüchlichen Bezügen, unzureichender Auflage, zu großem Aufbau oder schwer zugänglichen Medien und Wartung kann ein kontrollierter Wechsel die bessere Lösung sein.
Projektbezogene technische Prüfung
Die exakten Paarungszeichnungen zur Machbarkeitsprüfung senden
NEXTAS kann Schnittstellen, Tisch, Aufbau, Last und Wartungsbedarf prüfen. Ein Angebot folgt einer geklärten Zeichnungs- und Abnahmebasis.