Zacisk przy kolejnych załadunkach
Pneumatyczne modele V1 i hydrauliczne V2 eliminują ręczne dokręcanie podczas mocowania detalu.
Zastąp ręczne dokręcanie przy kolejnych załadunkach. Rodziny P75, P110 i P150 obejmują pneumatyczne modele V1 oraz hydrauliczne V2 o różnych zakresach i siłach zacisku. Zacznij od detalu i przestrzeni w maszynie, a następnie dobierz napęd oraz szczęki.
Do otwarcia katalogu wymagany jest służbowy e-mail
Pneumatyczne modele V1 i hydrauliczne V2 eliminują ręczne dokręcanie podczas mocowania detalu.
Porównaj P75, P110 i P150 pod kątem wymiarów detalu, sił skrawania oraz miejsca w obrabiarce.
Przed zaplanowaniem pracy automatycznej sprawdź łącznie montaż, sygnały stanu zacisku i dostęp robota.
Podaj informacje, które już masz. Szczegółowe dane do doboru można uzupełnić podczas analizy konfiguracji.
Szybkie ścieżki zapytania
Podaj powietrze, szerokość szczęk i czas cyklu, którego potrzebuje gniazdo.
Formularz jest wstępnie wypełniony dla imadła pneumatycznego CNC, więc zapytanie szybciej trafia do właściwego inżyniera.
Katalog podaje trzy wielkości imadła samocentrującego, każdą w wersji pneumatycznej i hydraulicznej. Wstępny wybór wynika z gabarytu detalu, obciążenia skrawaniem i miejsca na maszynie.
| Model | Kod produktu | Napęd | Ciśnienie robocze | Powtarzalna dokładność mocowania | Siła mocowania | Zakres regulacji | Masa |
|---|---|---|---|---|---|---|---|
| P75 | NT-S75P75V1 | Pneumatyczne | 0,5–0,8 MPa | <0,01 mm | 4 200 N | 0–125 mm | 7 kg |
| P75 | NT-S75P75V2 | Hydrauliczne | 6 MPa | <0,01 mm | 9 000 N | 0–125 mm | 7,4 kg |
| P110 | NT-S110P110V1 | Pneumatyczne | 0,5–0,8 MPa | <0,01 mm | 12 000 N | 0–200 mm | 23,2 kg |
| P110 | NT-S110P110V2 | Hydrauliczne | 6 MPa | <0,01 mm | 30 000 N | 0–200 mm | 24,9 kg |
| P150 | NT-S150P150V1 | Pneumatyczne | 0,5–0,8 MPa | <0,01 mm | 20 000 N | 0–250 mm | 41,6 kg |
| P150 | NT-S150P150V2 | Hydrauliczne | 6 MPa | <0,01 mm | 45 000 N | 0–250 mm | 42 kg |
Do mniejszych detali, ciasnego dostępu robota albo stołu z małą ilością miejsca.
Do ogólnej obróbki CNC i różnych rodzin detali, które potrzebują większego zakresu i siły niż P75 oraz mniejszego korpusu niż P150.
Największa wielkość jest punktem startu dla większych detali, mocniejszego zgrubnego skrawania i bardziej wymagających gniazd automatyzacji.
Lista punktów do wyboru imadła pneumatycznego samocentrującego i ustawienia go w gnieździe z robotem, na palecie albo na linii z wieloma wariantami detali.
Dobierz szczęki do sposobu bazowania detalu (średnica zewnętrzna, otwór, płaszczyzny albo własny profil) i do tego, jak często zmienia się rodzina detali.
| Szczęka | Do czego | Wskazówka |
|---|---|---|
| Szczęki twarde | Powtarzalny zacisk w automatyzacji i na palecie | Utrzymuj powierzchnie osadzenia w czystości; stosuj wpusty bazujące, aby chronić powtarzalność do 0,01 mm. |
| Szczęki miękkie (roztaczanie w pozycji) | Własne profile, cienkie ścianki, powierzchnie widoczne | Roztaczaj przy ciśnieniu zacisku z produkcji, żeby ograniczyć błąd sprężynowania. |
| Szczęki ząbkowane / chwytne | Surowe półfabrykaty i ciężkie zgrubne skrawanie | Stosuj tylko tam, gdzie odciski są dopuszczalne; sprawdź ryzyko wyrwania detalu. |
| Szczęki pryzmowe | Materiał okrągły (wały, tuleje, cylindry) | Połącz z kontrolą osadzenia detalu, żeby załadunek robotem był pewny. |
| Szczęki przyrządu / gniazda | Załadunek wielu detali i dopasowanie czasu cyklu | Zaprojektuj odprowadzanie wiórów; unikaj kałuż chłodziwa, które psują osadzenie. |
Oddziel polecenie sterownika od stanu mierzonego na wybranym imadle i detalu.
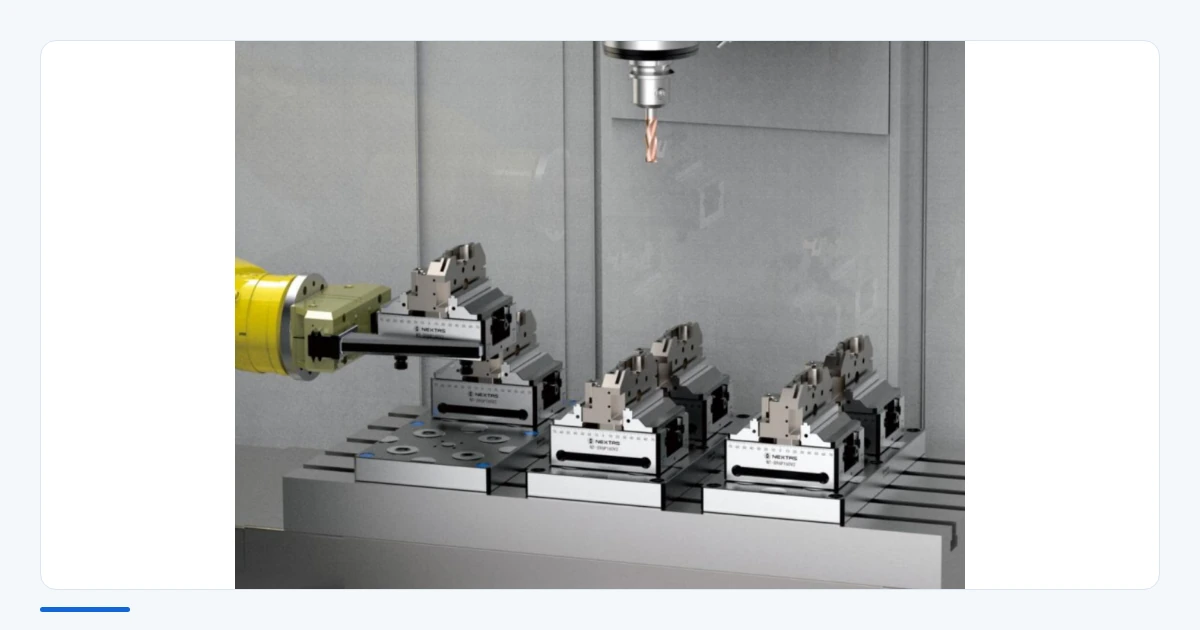
Trzyma detal przy załadunku i zdjęciu przez robota, więc gniazdo może długo pracować bez osoby, która na nowo ustawia zaciski.
Szczęki dochodzą w każdym cyklu do tego samego zderzaka. Tolerancja detalu nadal zależy od szczęki, detalu i skrawania.
Współpracuje ze zmieniaczem palet, żeby kilka detali szło w jednym ustawieniu.
Trzyma detal przy wysokim posuwie i głębokim przejściu, czyli przy obciążeniu zgrubnej obróbki formy.
Dwuminutowy pokaz produktu
Obejrzyj zacisk i kontekst montażu, potem porównaj powietrze, szerokość szczęk, gabaryt detalu i docelowy czas cyklu z konfiguracjami P75, P110 i P150.
Zobacz dobór i integracjęUżyj tej macierzy, żeby zobaczyć, gdzie imadło pneumatyczne lub hydrauliczne daje najwięcej, zwłaszcza przy pracy bez operatora przy maszynie, na paletach i przy załadunku robotem.
| Zastosowanie | Dlaczego pasuje | Przydatne dodatki |
|---|---|---|
| Pionowe centrum ładowane robotem (wysoki rytm) | Szybki zacisk i zwolnienie skracają postój i trzymają czas cyklu równo. | Potwierdzenie zacisku (ciśnienie/położenie), szczęki twarde, dysza zdmuchująca wióry. |
| Linie poziomego centrum / APC na paletach | Powtarzalne bazowanie niesie rodziny wielooperacyjne przy ograniczonym ponownym bazowaniu. | Płyta mocująca w punkcie zerowym, ujednolicone wpusty, komplety szczęk do szybkiej wymiany. |
| Obróbka 5-osiowa / wielostronna | Mocowanie samocentrujące upraszcza detale symetryczne i pomaga utrzymać bazę. | Niskie szczęki, szczęki miękkie roztoczone w pozycji, długości szczęk z zapasem na kolizję. |
| Wiele wariantów, krótkie serie | Szybkie przezbrojenie i równy zacisk zwiększają szansę, że pierwszy detal wyjdzie. | Wstępnie obrobione półfabrykaty szczęk miękkich, lista punktów uruchomienia, biblioteka szczęk oznaczona kodem QR. |
| Skrawanie przerywane / zgrubna obróbka formy | Stabilna siła pomaga ograniczyć drgania przy ciężkich przejściach i dosuwach. | Wyższe ciśnienie w podanym zakresie, sztywne szczęki twarde, zgarniacze odporne na chłodziwo. |
| Seria motoryzacyjna i elektroniczna | Przewidywalny zacisk wspiera nadzór statystyczny i trzyma dryf wymiaru. | Reduktor ciśnienia z blokadą, sprawdzian okresowy, zapasowy zestaw uszczelnień. |
Stabilne powietrze i prosta pielęgnacja trzymają imadło pneumatyczne przewidywalne w automatyzacji. Traktuj to jako krótką listę uruchomienia i utrzymania. Dla modeli pneumatycznych użyj poradnika doboru przepływu powietrza i zespołu FRL (poradnik w języku angielskim), żeby sprawdzić jednoczesne zapotrzebowanie i ciśnienie na wlocie przyrządu.
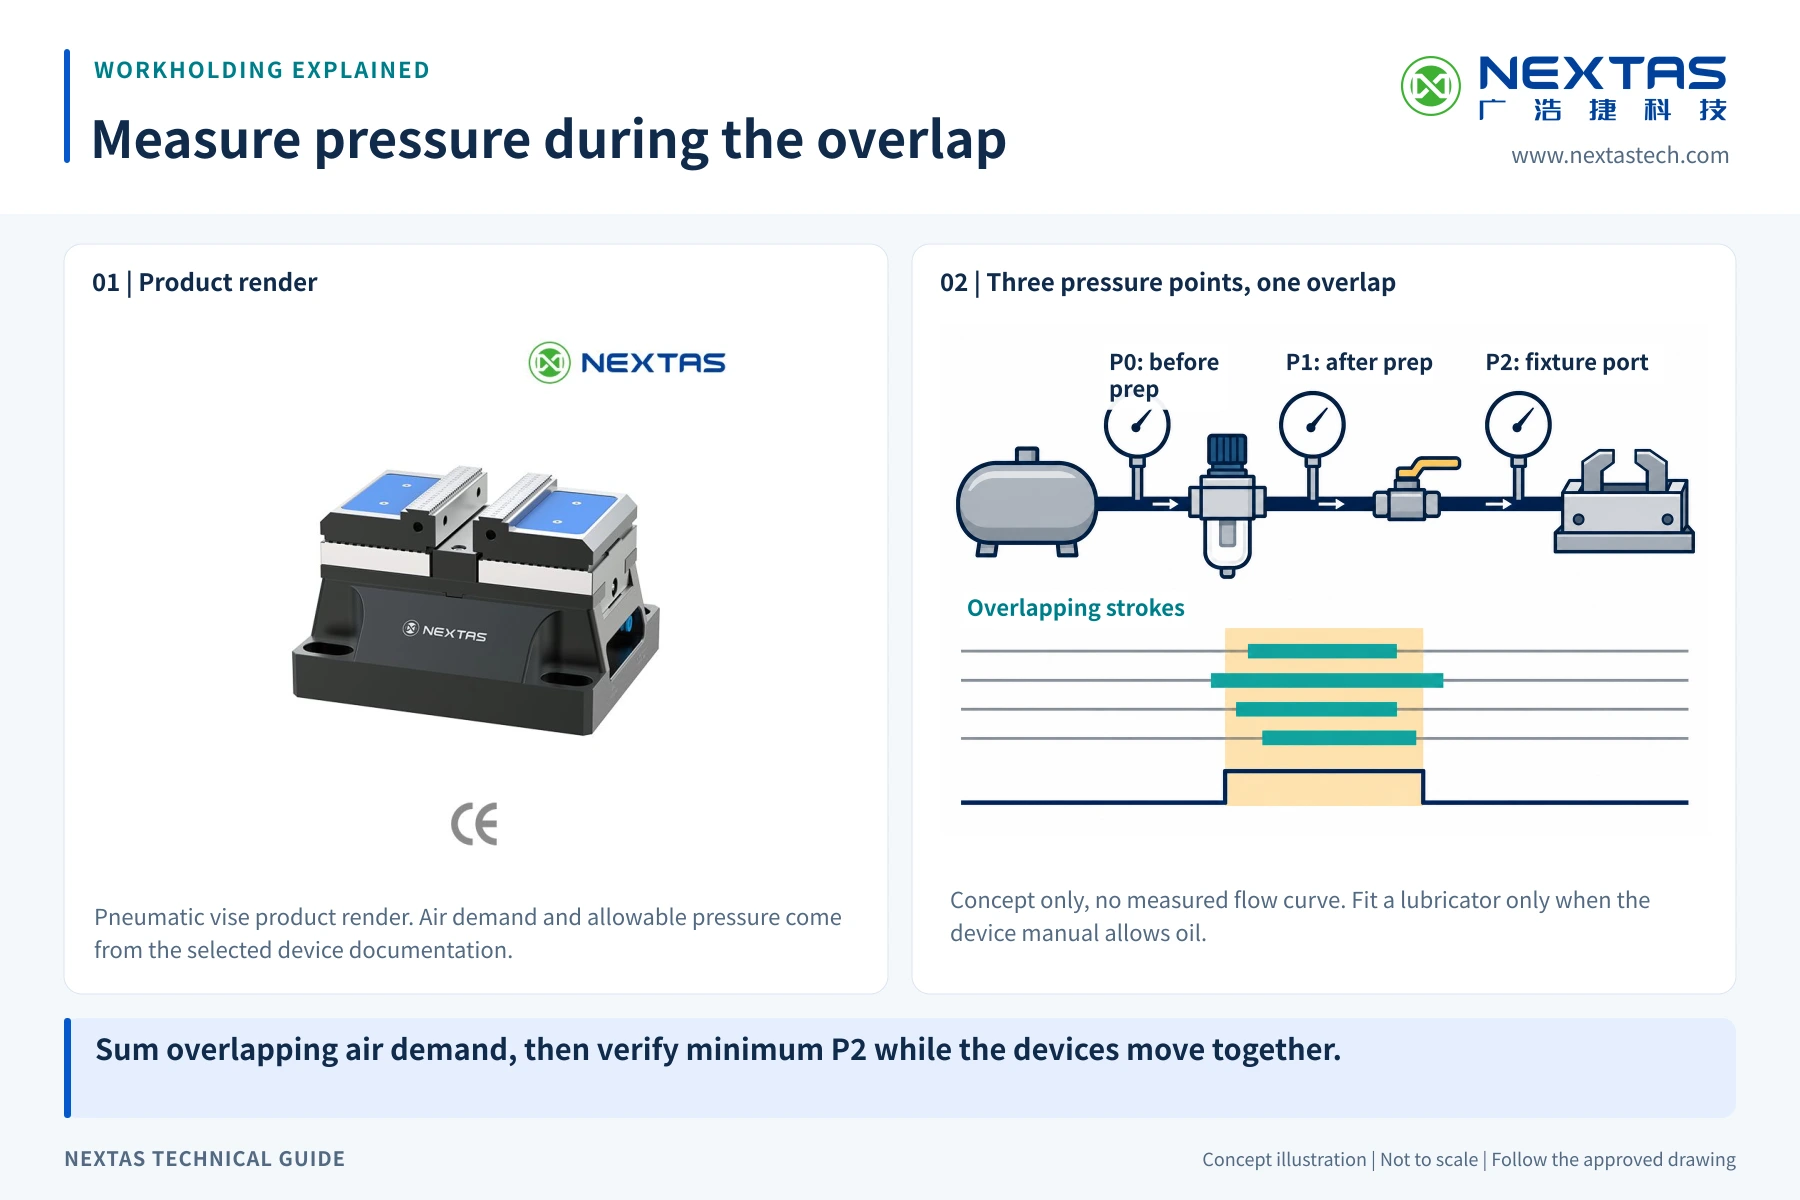
Użyj tych kontroli, żeby ułożyć plan serwisowy wybranego modelu pod rzeczywistą liczbę cykli, wióry i chłodziwo. Przed pracą bez operatora potrzebne są walidacja i odbiór całego gniazda.
WYMIANA SZCZĘK
Dwie krótkie podpowiedzi obrazkowe dla zespołu przy gnieździe: odwrócić szczęki twarde albo założyć szczęki miękkie bez sięgania po instrukcję za każdym razem.
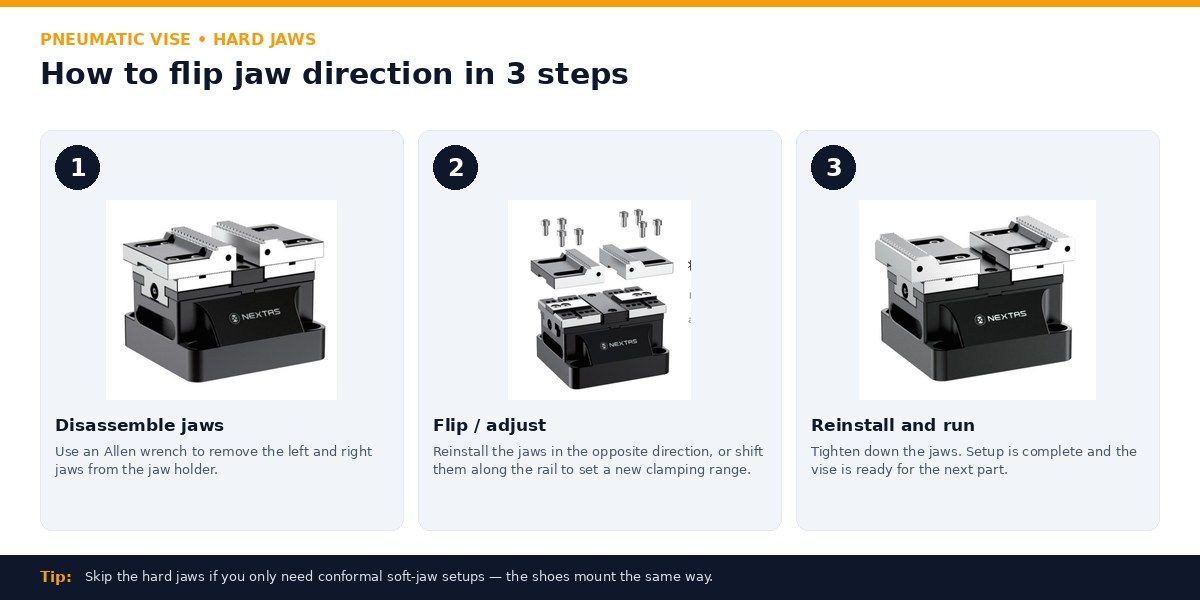
Szczęki twarde, 3 kroki
Obróć szczęki twarde, żeby przejść między zaciskiem od czoła i od tyłu albo ustawić inny zakres zacisku.
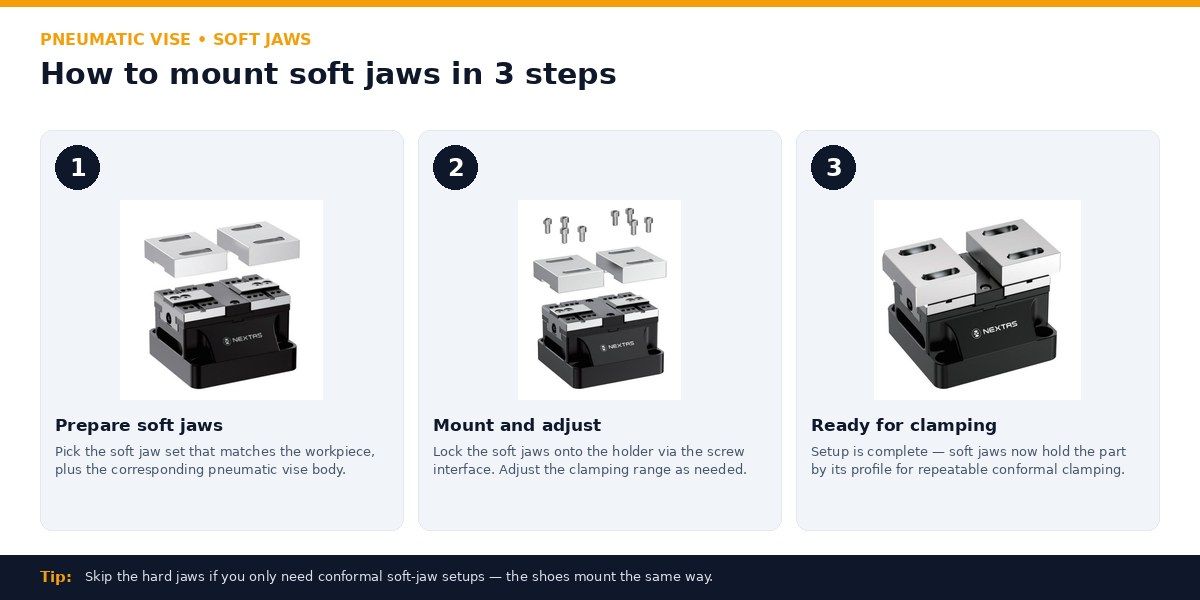
Szczęki miękkie, 3 kroki
Załóż miękkie szczęki według profilu, żeby detal był trzymany swoim obrysem, powtarzalnie przy kształtach nieregularnych.
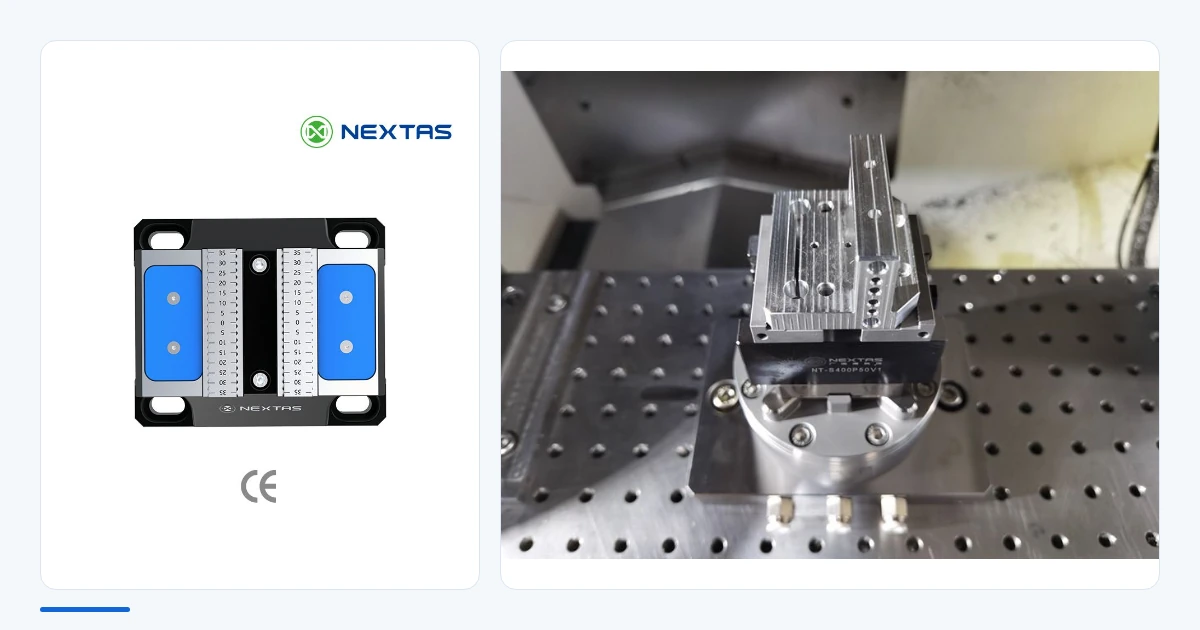
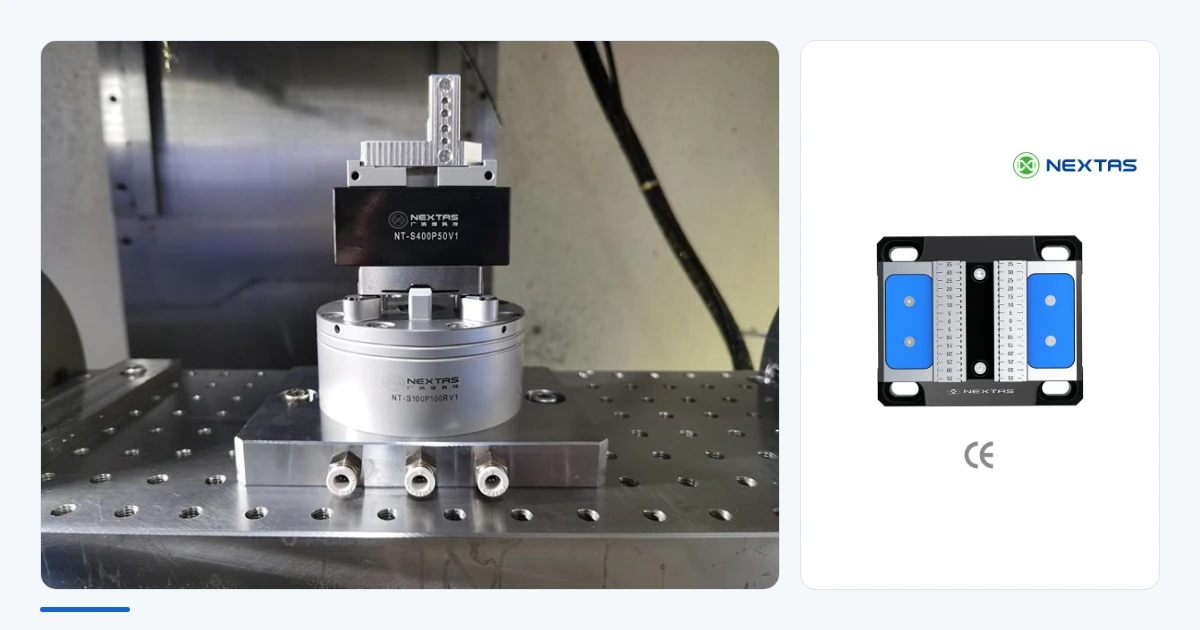
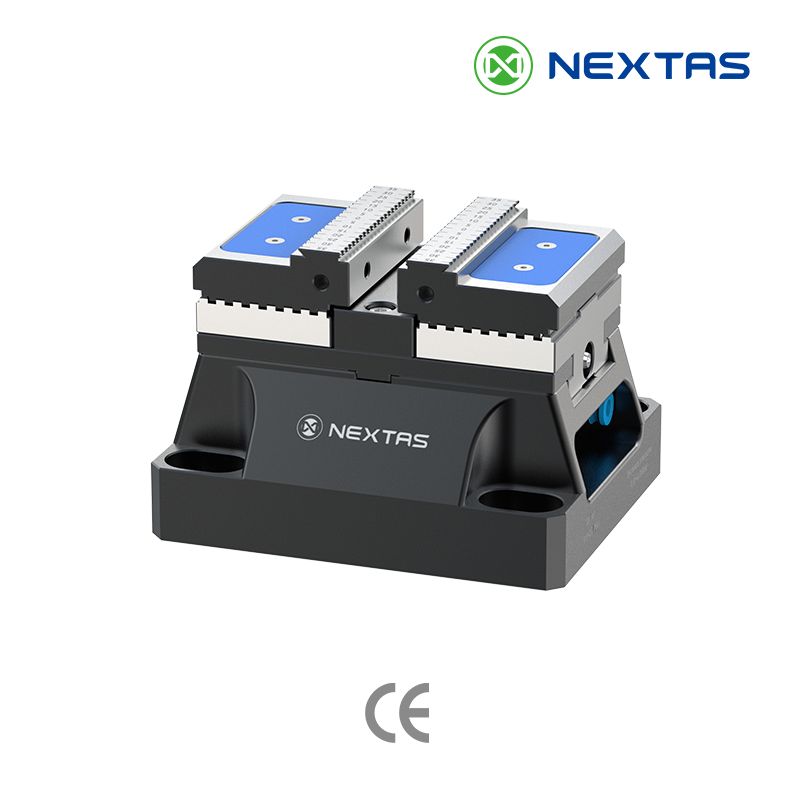
Widoki imadła pneumatycznego samocentrującego ze zdjęcia produktu i z ustawień na hali. Potwierdź detal, maszynę i wynik dla konkretnego zlecenia.
Aktualizacja strony . Wartości katalogowe tej rodziny pochodzą z katalogu NEXTAS 2026 przemysłowego mocowania szybkowymiennego. Wymiary określane na rysunku sprawdź na rysunku wybranego modelu. Poproś o katalog. Zakład, katalogi i targi.
Do powtarzalnego załadunku CNC modele P75, P110 i P150 występują w wersjach pneumatycznych V1 i hydraulicznych V2. Detal, siły skrawania i dostępne zasilanie pomagają wybrać korpus i szczęki. Przewodnik integracji określa sygnały, blokady i odbiór celi przy załadunku automatycznym.
Porównaj sześć modeli w danych P75 / P110 / P150. Tabela podaje napęd, ciśnienie robocze, dokładność ponownego mocowania, siłę, zakres regulacji i masę każdego modelu. Do wybranego V1 dobierz obwód pneumatyczny, a do V2 hydrauliczny.
Zgodność z centrum obróbkowym CNC, frezarką albo systemem paletowym zależy od rysunku montażu, obciążenia, wysokości zestawu, przyłączy mediów, luzów i interfejsów sterowania. Potwierdź wybrane imadło i obie strony interfejsu ITS albo punktu zerowego. Sama nazwa rodziny nie ustala zgodności.
Porównaj rysunek wybranego modelu ze stołem albo paletą, zanim określisz wpusty, otwory, kołki oraz przyłącza pneumatyczne albo hydrauliczne. Przy uruchomieniu sprawdź mocowanie, ustawienie, ciśnienie robocze i potwierdzenie stanu zacisku.
Dla imadła P75, P110 albo P150 napisz, czy potrzebujesz korpusu pneumatycznego V1 czy hydraulicznego V2, oraz rysunek szczęk i powierzchnię osadzenia. Potwierdzamy pliki STEP, IGES lub 2D dostępne dla tej konfiguracji i wymieniamy je w ofercie. Kontakt
Istotny punkt: ta rodzina daje wybór pneumatyczny i hydrauliczny w tym samym formacie imadła samocentrującego. Można wtedy zestawić media zakładu, docelową siłę mocowania i prostotę automatyzacji bez zmiany koncepcji mocowania.
Modele P75 / P110 / P150 podane w katalogu mają określoną powtarzalną dokładność mocowania <0,01 mm, co pomaga utrzymać powtarzalne przezbrojenia automatyczne.
Zacznij od znanych danych detalu, obrabiarki i dostępnego zasilania. Podczas doboru ustalimy wielkość korpusu, szczęki, napęd i potrzebne czujniki, a następnie potwierdzimy dostępność rysunków oraz plików CAD.
Dodatkowe dane do analizy — jeśli są już dostępne:
Podaj model obrabiarki CNC, dostępne ciśnienie powietrza (zwykle 0,5-0,8 MPa), liczbę przyłączy powietrza na stole oraz czy to centrum pionowe, centrum poziome czy tokarka.
Podaj kształt detalu (okrągły, kwadratowy, nieregularny), materiał i twardość, potrzebną szerokość szczęk (P75/P110/P150) oraz siłę mocowania przeciw obciążeniu skrawaniem.
Podaj docelowy czas cyklu na detal, wielkość serii, czy wolisz napęd pneumatyczny czy hydrauliczny, oraz plan kilku imadeł w rzędzie albo automatyzacji.
Zapytanie techniczne
Podaj detal, obrabiarkę i dostępne zasilanie pneumatyczne lub hydrauliczne. Pomożemy zawęzić wybór modelu oraz szczęk i przygotować wycenę. Zacznij od danych, które już masz.