Przejdź do treści głównej
Ręczna wymiana przyrządów

Płyta mocująca w punkcie zerowym

Wymieniaj przyrząd, zachowując bazę po stronie maszyny

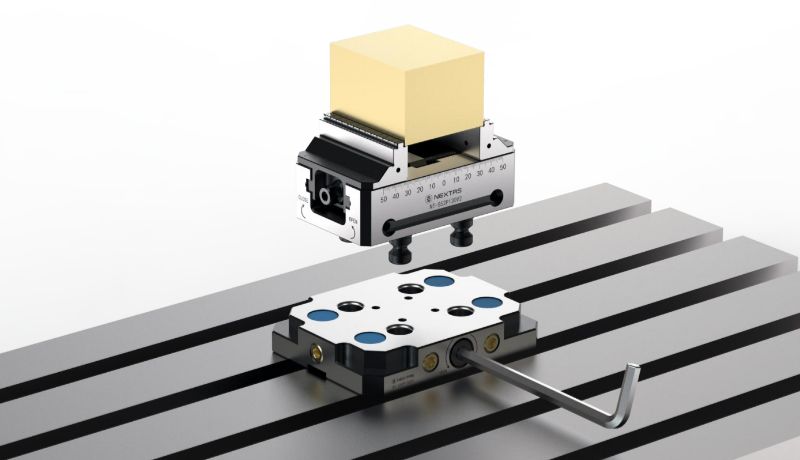
Zostaw powtarzalną podstawę na obrabiarce i wymieniaj imadła, palety lub przyrządy. Ręczne płyty punktu zerowego NEXTAS nie wymagają podłączenia powietrza. Wybierz rodzinę 52 lub 96 mm, a następnie sprawdź gabaryty płyty, dostęp do zwalniania i właściwe trzpienie.

Dobierz płytę mocującąOtwórz katalog produktów 2026

Do otwarcia katalogu wymagany jest służbowy e-mail

Rodziny 52 / 96 mm
Imadło, paleta i baza oprzyrządowania
Najpierw ręcznie, później gotowe do automatyzacji
Termin: potwierdzany po analizie rysunków, ilości i zakresu MOQ: 1 szt. Płatność: T/T · L/C Dokumenty jakościowe ustalane w ofercie Dostawca audytowany w MIC

Przewodnik decyzji dla płyty punktu zerowego

Przygotowanie kolejnego zlecenia poza maszyną

Zamontuj następny przyrząd na palecie i przygotuj ją do przeniesienia na sprawdzoną, zgodną płytę.

Płyta dopasowana do przestrzeni roboczej

Porównaj formaty płyt z przejazdami maszyny, podparciem przyrządu i miejscem potrzebnym na narzędzia.

Prosta wymiana ręczna

Zwalniaj mocowanie ręcznie. Jeśli wymianą ma sterować maszyna, rozpatrz oddzielną rodzinę pneumatyczną.

PRZEWODNIK WYBORU

Wybierz odpowiednią płytę mocującą w punkcie zerowym w dwóch krokach

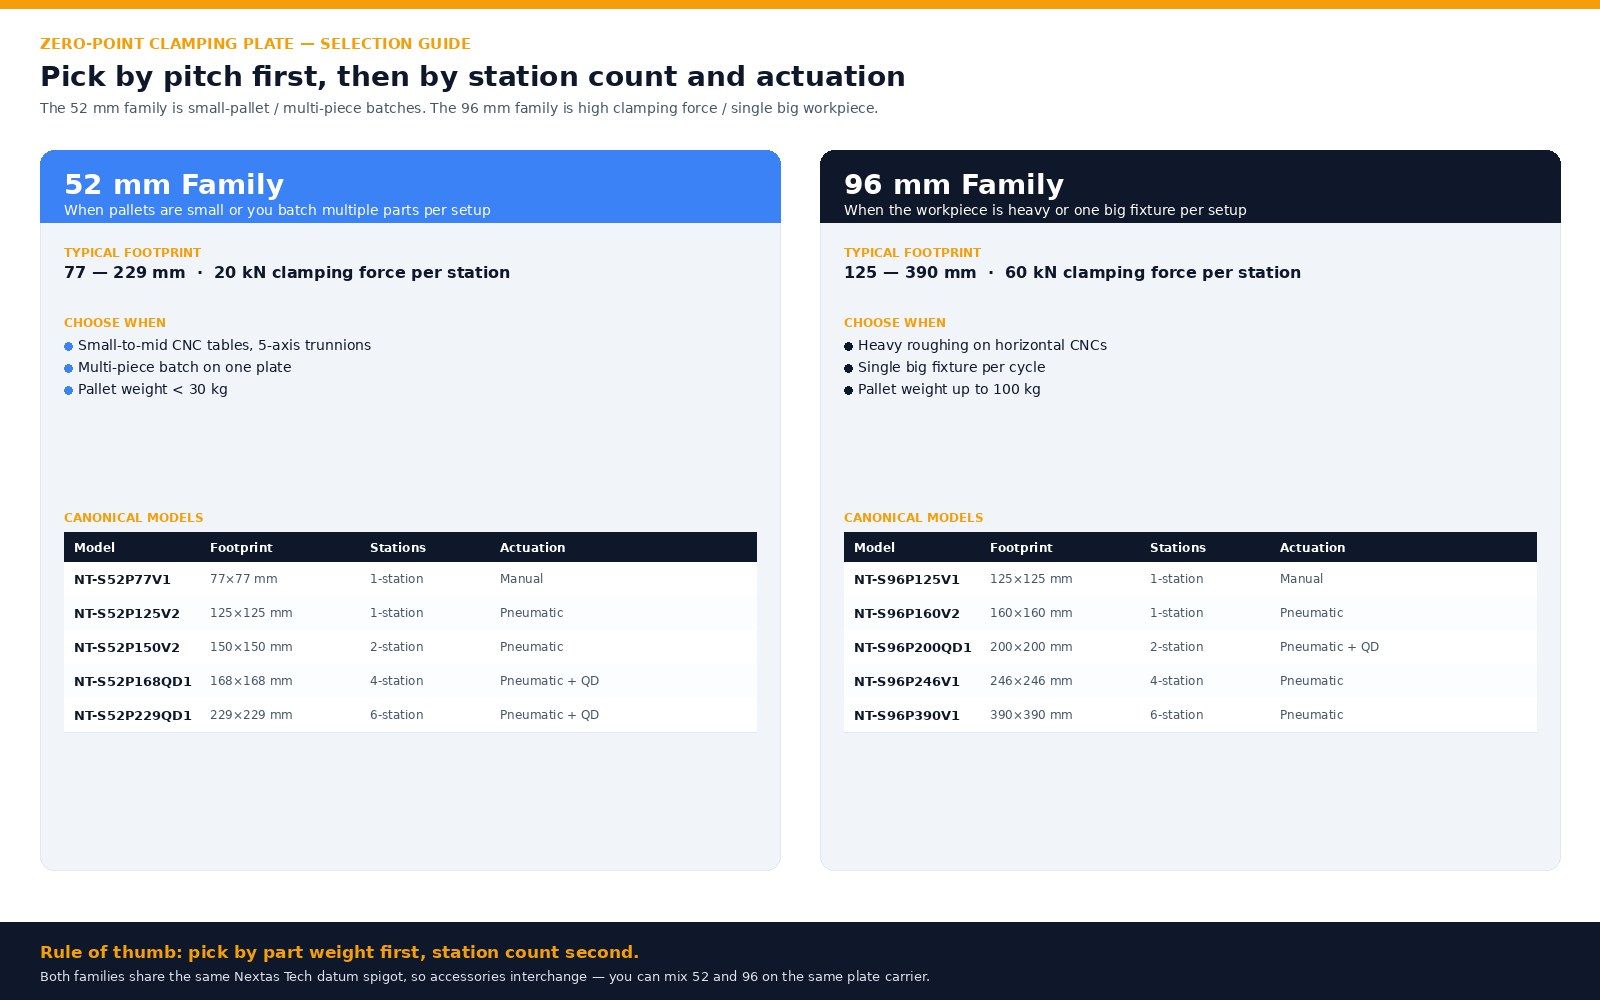
Najpierw wybierz format 52 lub 96 mm, a następnie format płyty, liczbę stanowisk i dostęp do ręcznego zwalniania. Zgodność akcesoriów oraz interfejsów trzeba potwierdzić dla konkretnych modeli. Więcej informacji zawierają opisy punkt zerowy, punkt odniesienia zerowego i układ baz oraz porównanie trzech pojęć bazowania.

Przewodnik wyboru płyty mocującej w punkcie zerowym: porównanie rodzin 52 mm i 96 mm

Tabela obejmuje szczęki jako akcesoria; typ płyty i niezweryfikowane konfiguracje potwierdzić według wybranego rysunku.

Modele płyt mocujących w punkcie zerowym, rodziny 52 mm i 96 mm
RodzinaModelWymiaryStanowiskaUruchamianieTypowe zastosowanie
52 mmNT-S52P77V1Nie dotyczy — akcesorium szczękoweNie dotyczy — akcesorium szczękoweNie dotyczy — akcesorium szczękoweAkcesorium szczękowe; zgodność potwierdzić według wybranego rysunku
52 mmNT-S52P125V2φ125 mm1RęcznePartie wieloelementowe
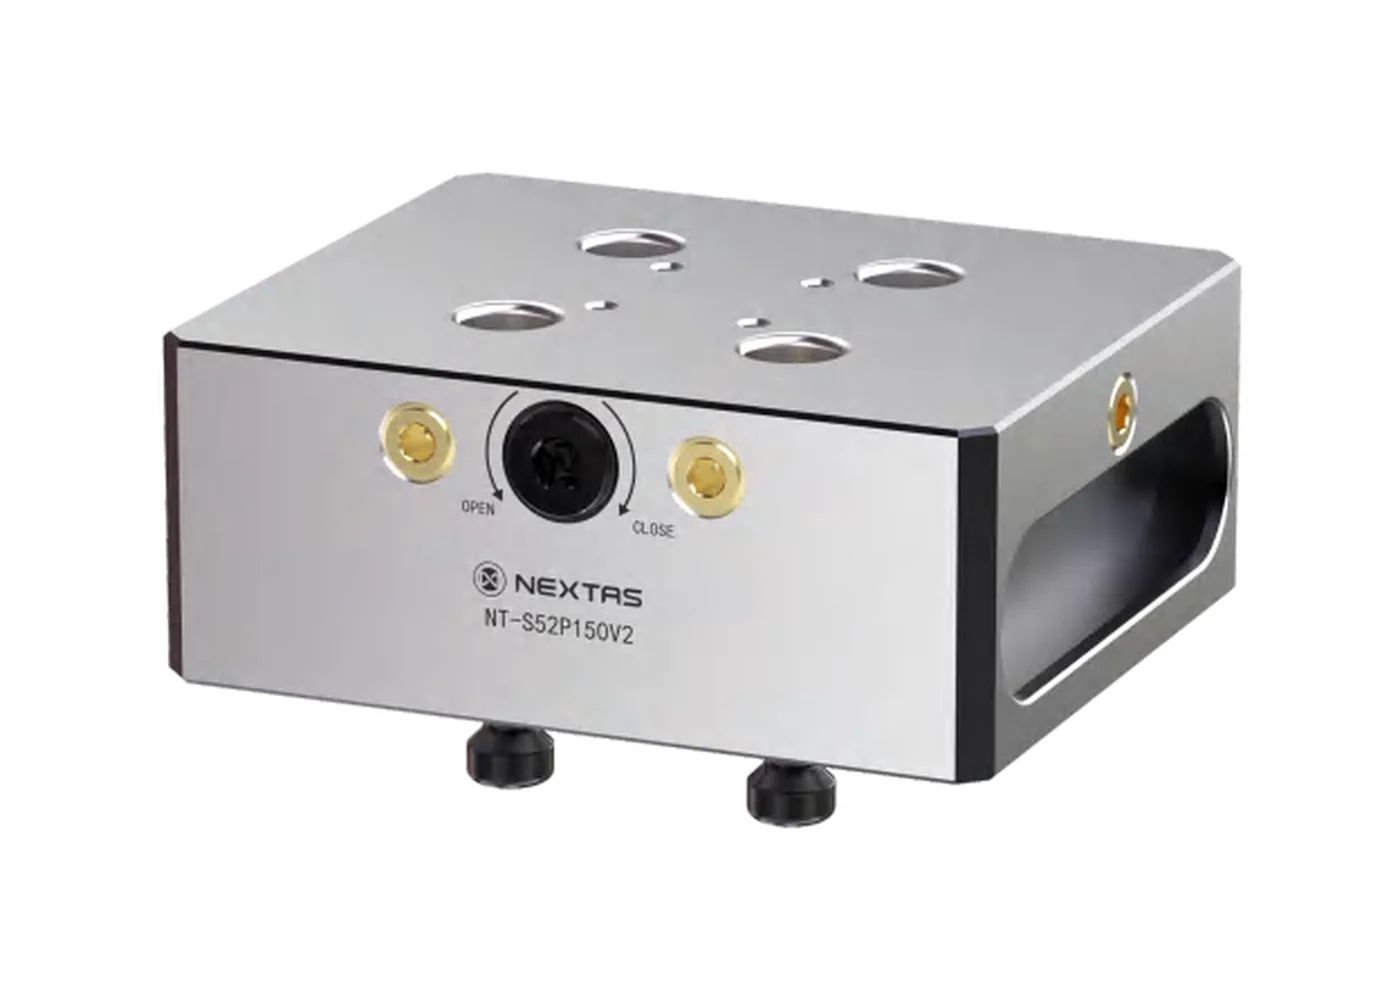
52 mmNT-S52P150V2150×116 mm1RęczneŚrednie CNC, 4-osiowe
52 mmNT-S52P168QD1Potwierdzić wybrany rysunekPotwierdzić wybrany rysunekPotwierdzić wybrany rysunekKrótkie serie, częste zmiany
52 mmNT-S52P229QD1Potwierdzić wybrany rysunekPotwierdzić wybrany rysunekPotwierdzić wybrany rysunekCięższe układy wielostanowiskowe
96 mmNT-S96P125V1Nie dotyczy — akcesorium szczękoweNie dotyczy — akcesorium szczękoweNie dotyczy — akcesorium szczękoweAkcesorium szczękowe; zgodność potwierdzić według wybranego rysunku
96 mmNT-S96P160V2Potwierdzić wybrany rysunekPotwierdzić wybrany rysunekPotwierdzić wybrany rysunekKonfigurację i montaż potwierdzić według wybranego rysunku
96 mmNT-S96P200QD1Potwierdzić wybrany rysunekPotwierdzić wybrany rysunekPotwierdzić wybrany rysunekPalety do centrów poziomych
96 mmNT-S96P246V1φ246 mm1RęczneCięższe układy wielostanowiskowe
96 mmNT-S96P390V1φ390 mm3RęczneDuże części, wielostanowiskowe

Rodziny 52 mm i 96 mm są punktem wyjścia do wyboru interfejsu. Odbiornik, właściwy trzpień, otwory, wysokość, obciążenie i przestrzeń dla narzędzia potwierdzić na wybranym rysunku. Rodziny mają różne trzpienie; zgodność z systemami innych dostawców i zamienność akcesoriów wymagają potwierdzenia. Odblokowanie pneumatyczne dotyczy osobno udokumentowanej konfiguracji.

Specyfikacja płyty i macierz modeli

Rodziny płyt, dane techniczne
Rodzina Powtarzalność pozycjonowania Siła mocowania Stałe indeksowanie Materiał Odblokowanie Trzpień
52 mm rodzina płyt bazowych szybkiej wymiany<0,005 mm20 000 N4 × 90°Hartowana stal nierdzewnaRęczneNT-S52P16V1
96 mm rodzina płyt bazowych szybkiej wymiany<0,005 mm30 000 N4 × 90°Hartowana stal nierdzewnaRęczneNT-S96P20V1
Układ modułowy52 mm / 96 mm przemysłowy rozstaw modułowy dla imadeł, płyt i zgodnych palet

Dopasuj wymiary płyty do przesuwów stołu i układu rowków T. Zostaw miejsce na ścieżki narzędzia, przepływ chłodziwa i odprowadzanie wiórów. Przy częstych zmianach wiele zakładów standaryzuje jedną „płytę bazową” na maszynę.

Sprawdź ręczne zwalnianie: Wsuń dopasowane trzpienie do pełnego osadzenia i przed obróbką sprawdź ręczną sekwencję blokowania i zwalniania.

Porównaj wszystkie 21 modeli płyt i akcesoria interfejsuOtwórz oznaczenie modelu, siłę mocowania, trzpień, masę i wiersze akcesoriów.
Katalog modeli płyt, dane techniczne
Kod Typ płyty Rodzina Siła mocowania Trzpień Masa
NT-S52P125V1P125 płyta bazowa szybkiej wymiany52 mm20 000 NNT-S52P16V12,8 kg
NT-S52P150V1P150 płyta bazowa szybkiej wymiany52 mm20 000 NNT-S52P16V13 kg
NT-S52P150V2P150 podwyższenie 60, płyta bazowa szybkiej wymiany52 mm20 000 NNT-S52P16V16,9 kg
NT-S52P150V3P150 podwyższenie 100, płyta bazowa szybkiej wymiany52 mm20 000 NNT-S52P16V111,5 kg
NT-S52P222V1P222 płyta dwustanowiskowa52 mm20 000 NNT-S52P16V14,2 kg
NT-S52P220V1P220 płyta czterostanowiskowa52 mm20 000 NNT-S52P16V18,2 kg
NT-S52P290V1P290 płyta trzystanowiskowa 5-osiowa52 mm20 000 NNT-S52P16V115 kg
NT-S52P125V2φ125 płyta bazowa szybkiej wymiany52 mm20 000 NNT-S52P16V12,2 kg
NT-S52P160V1φ160 płyta bazowa szybkiej wymiany52 mm20 000 NNT-S52P16V13,5 kg
NT-S52P250V1P250 podwyższone gniazdo, płyta bazowa szybkiej wymiany52 mm20 000 NNT-S52P16V19,1 kg
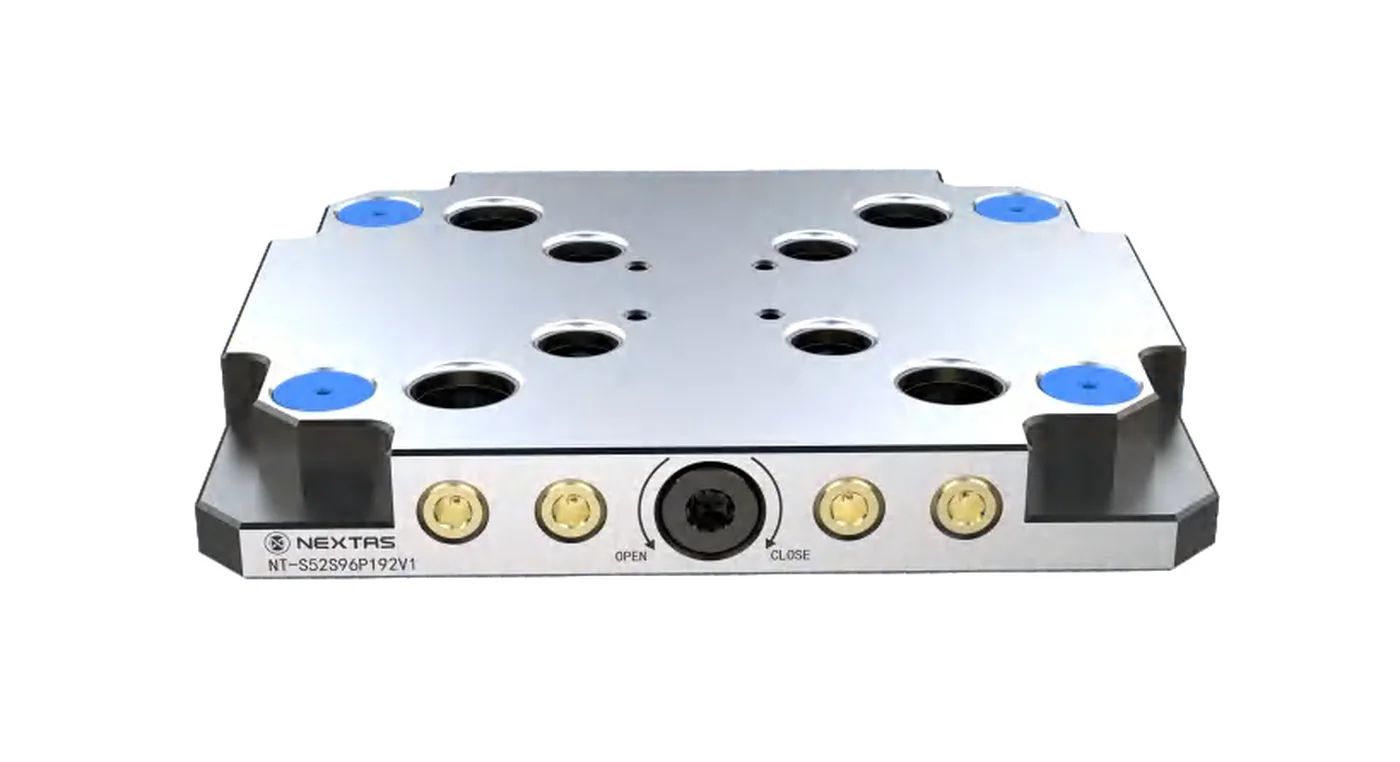
NT-S96P192V1P192 płyta bazowa szybkiej wymiany96 mm30 000 NNT-S96P20V15,4 kg
NT-S96P315V1P315 podwyższone gniazdo, płyta bazowa szybkiej wymiany96 mm30 000 NNT-S96P20V116 kg
NT-S96P192V2P192 płyta bazowa szybkiej wymiany96 mm30 000 NNT-S96P20V17,5 kg
NT-S96P330V1P330 płyta dwustanowiskowa96 mm30 000 NNT-S96P20V110 kg
NT-S96P192V3P192 podwyższenie 60, płyta bazowa szybkiej wymiany96 mm30 000 NNT-S96P20V111,7 kg
NT-S96P330V2P330 płyta czterostanowiskowa96 mm30 000 NNT-S96P20V119,3 kg
NT-S96P192V4P192 podwyższenie 100, płyta bazowa szybkiej wymiany96 mm30 000 NNT-S96P20V119,3 kg
NT-S96P176V1φ176 płyta bazowa szybkiej wymiany96 mm30 000 NNT-S96P20V14,5 kg
NT-S96P246V1φ246 płyta bazowa szybkiej wymiany96 mm30 000 NNT-S96P20V19,5 kg
NT-S96P390V1P390 płyta indeksująca trzystanowiskowa 5-osiowa96 mm30 000 NNT-S96P20V137 kg
NT-S52P100V1P100 uchwyt pozycjonujący trójszczękowy52 mm20 000 NNT-S52P16V14,4 kg

Trzpienie pozycjonujące i akcesoria indeksujące

Wielu kupujących zatrzymuje się na korpusie płyty, ale katalog pokazuje też części pozycjonujące, od których zależy rzeczywiste użycie płyty na maszynie.
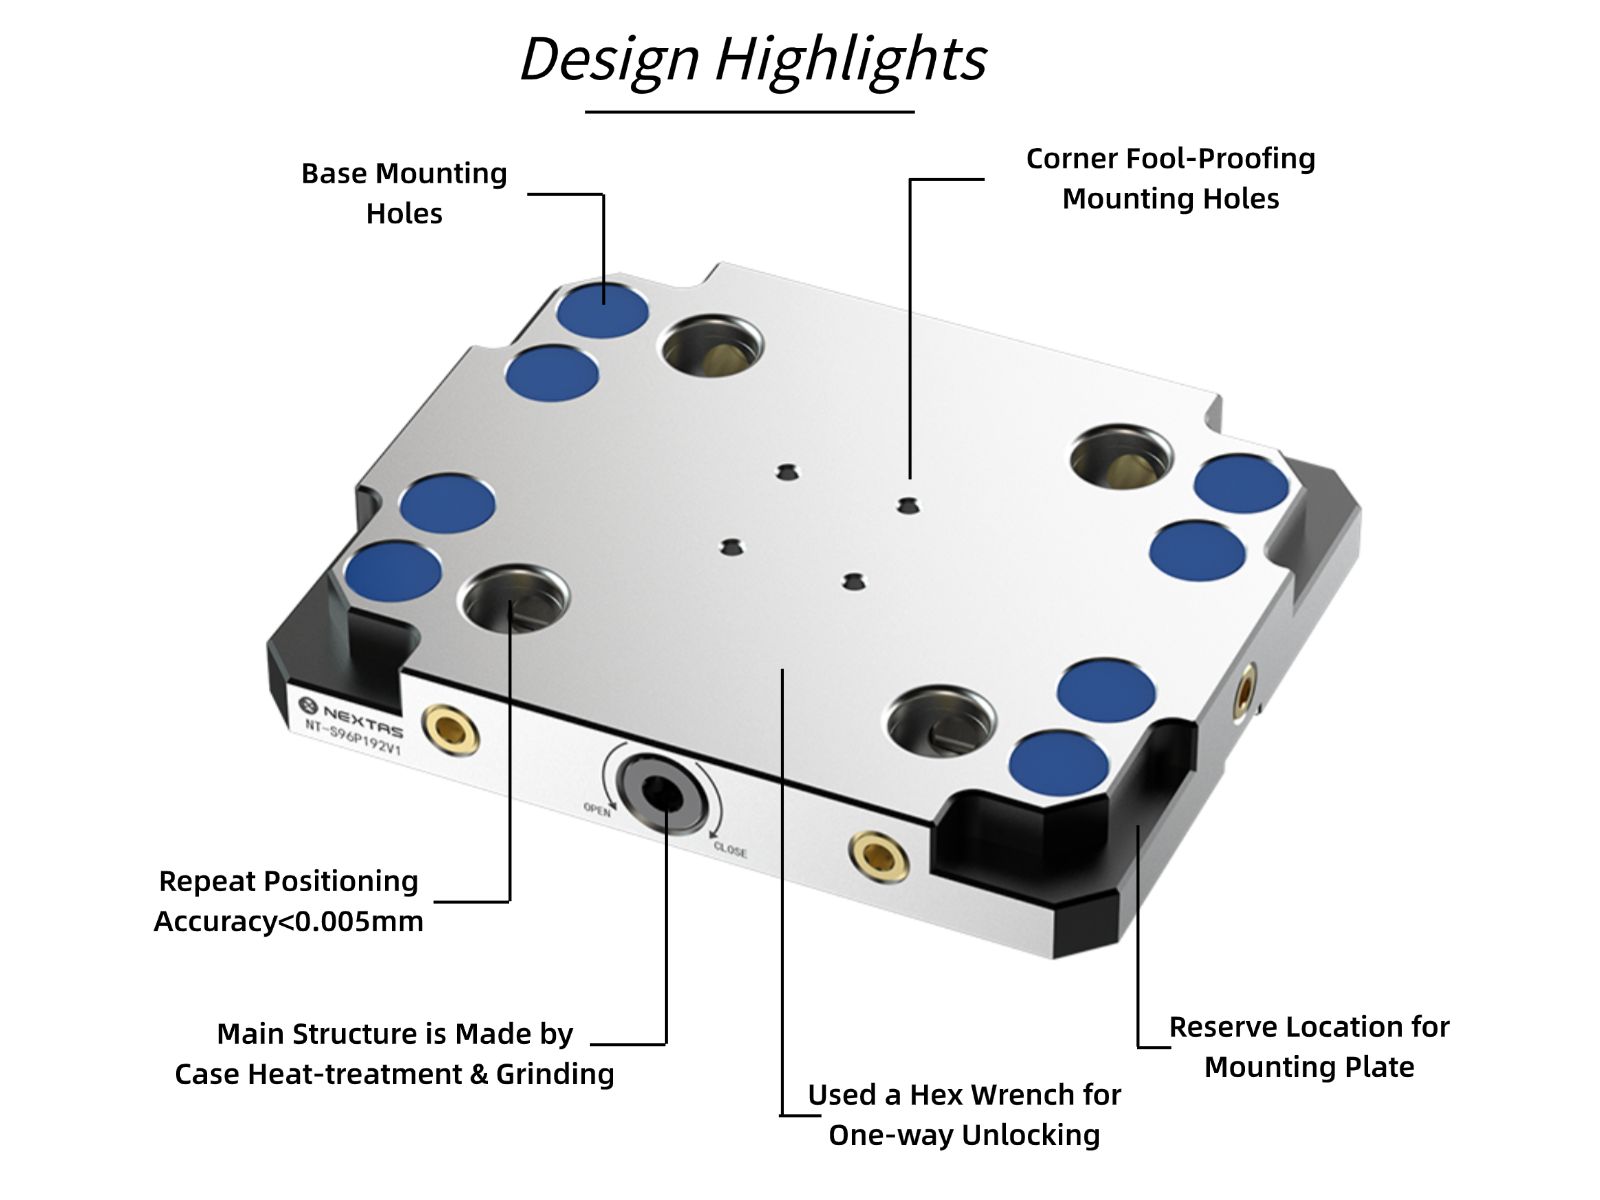
Trzpienie pozycjonujące

Dobierz rodzinę płyty i zatwierdzony rysunek interfejsu.

Trzpienie pozycjonujące, modele, zastosowanie i odniesienie
Model Zastosowanie Odniesienie
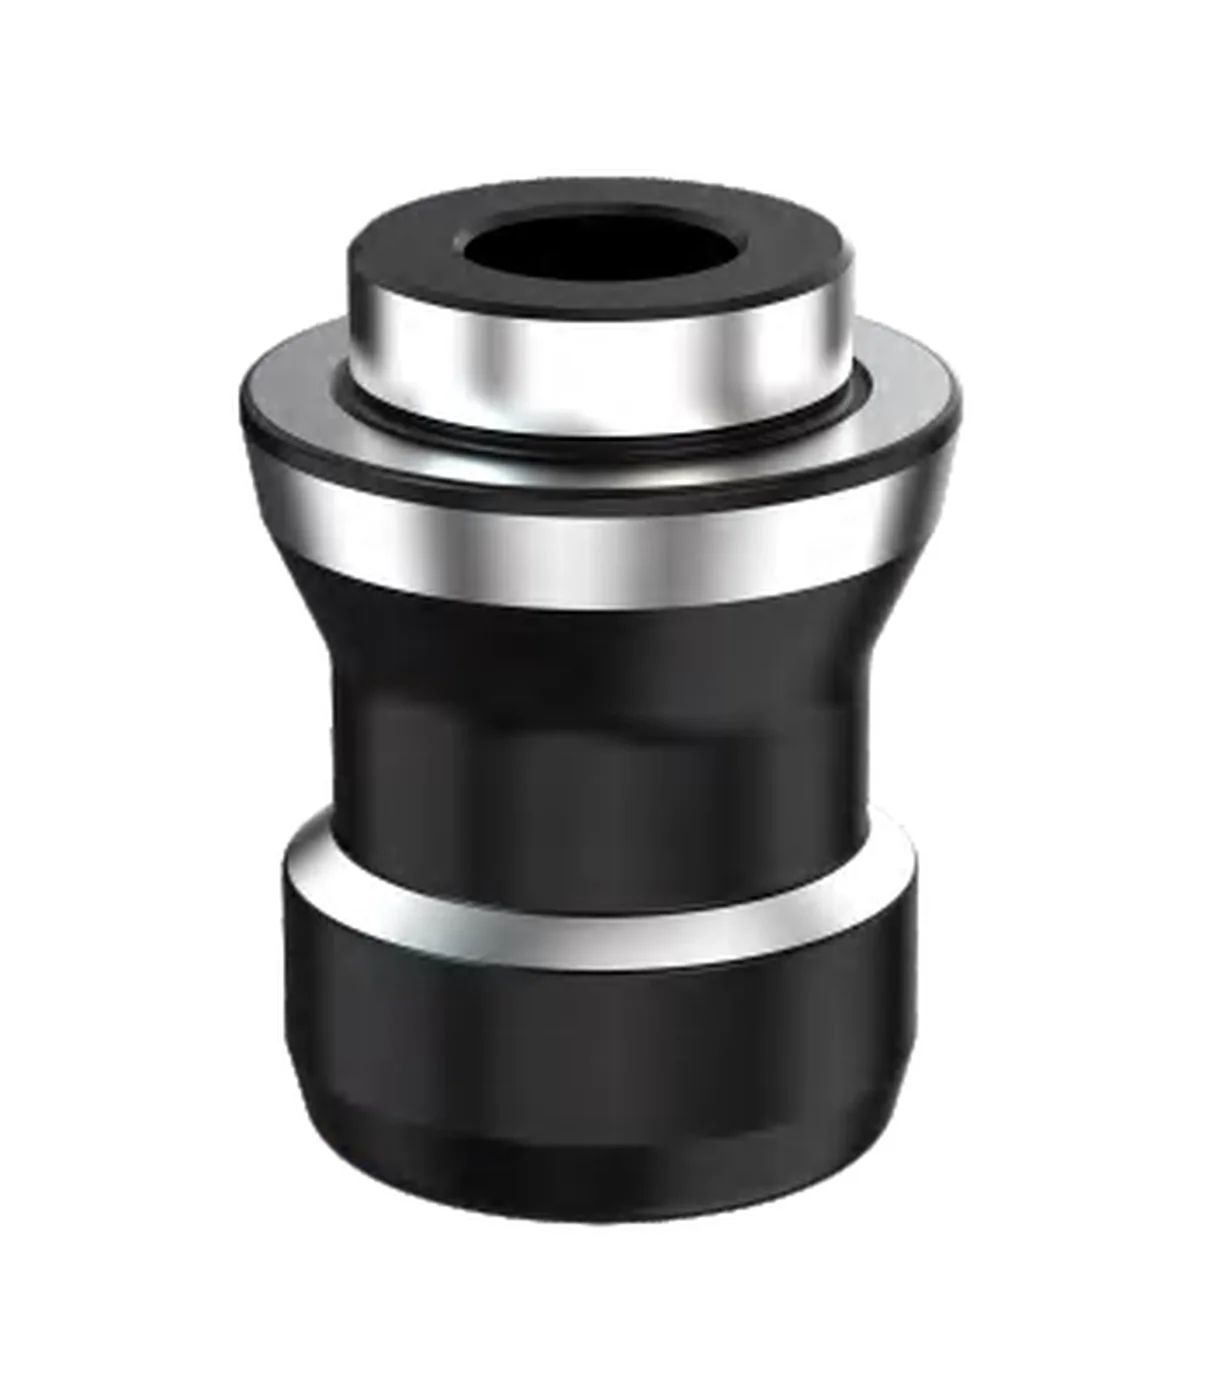
Trzpień pozycjonujący 52 mm. Standardowa część interfejsu ręcznej rodziny płyt 52 mm.52×52 mm, hartowana stal nierdzewna, 0,15 kg
Trzpień pozycjonujący 96 mm. Część odniesienia ręcznej rodziny płyt 96 mm.96×96 mm, hartowana stal nierdzewna, 0,2 kg

Akcesoria indeksujące

Gniazda i uchwyty pozycjonujące do mocowania indeksowanego.

Akcesoria indeksujące, modele, zastosowanie i odniesienie
Model Zastosowanie Odniesienie
Gniazdo pozycjonujące P32 z blokadą. Przydatne, gdy projekt wymaga indeksowanego pozycjonowania na płycie bazowej.<0,01 mm dokładność mocowania, 4 × 90° stałe indeksowanie
Uchwyt pozycjonujący trójszczękowy. Ten sam interfejs 52 mm obsługuje części okrągłe lub mocowanie indeksowane.4 × 90° stałe indeksowanie, rodzina ręczna
Płyta mocująca w punkcie zerowym

Zbudowana jako solidny fundament

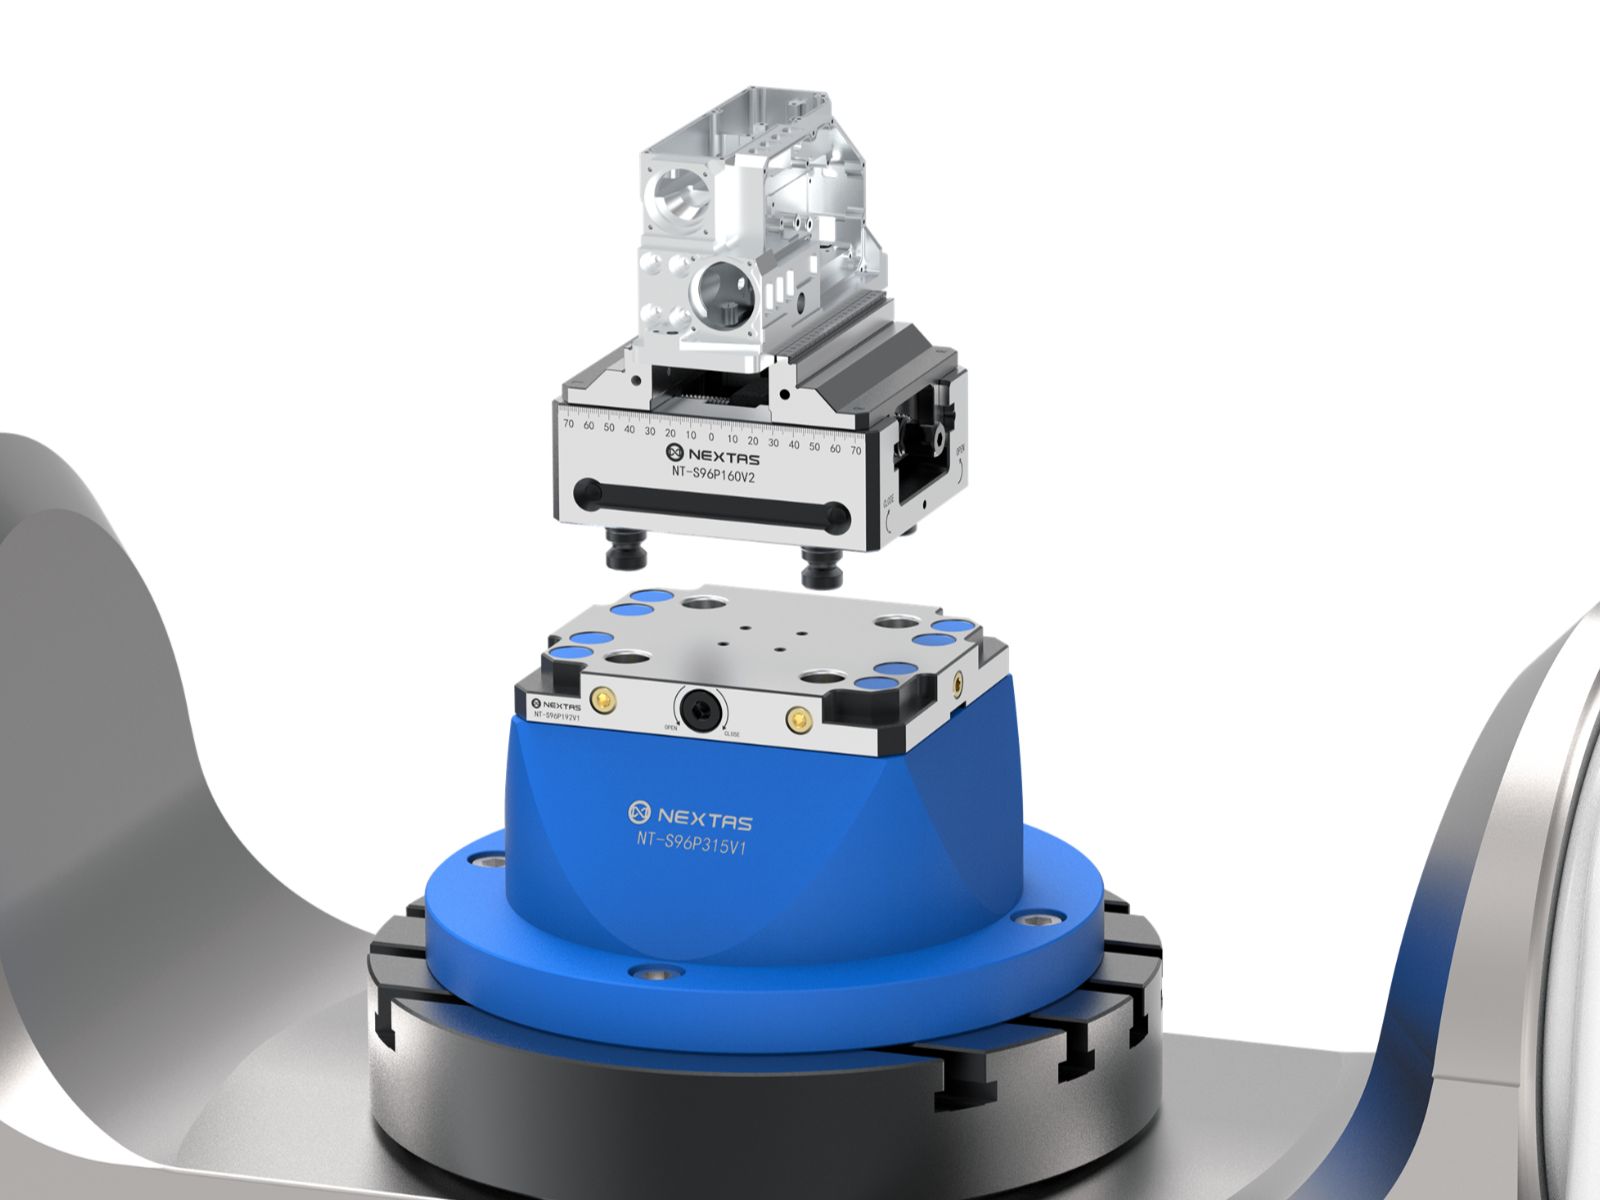
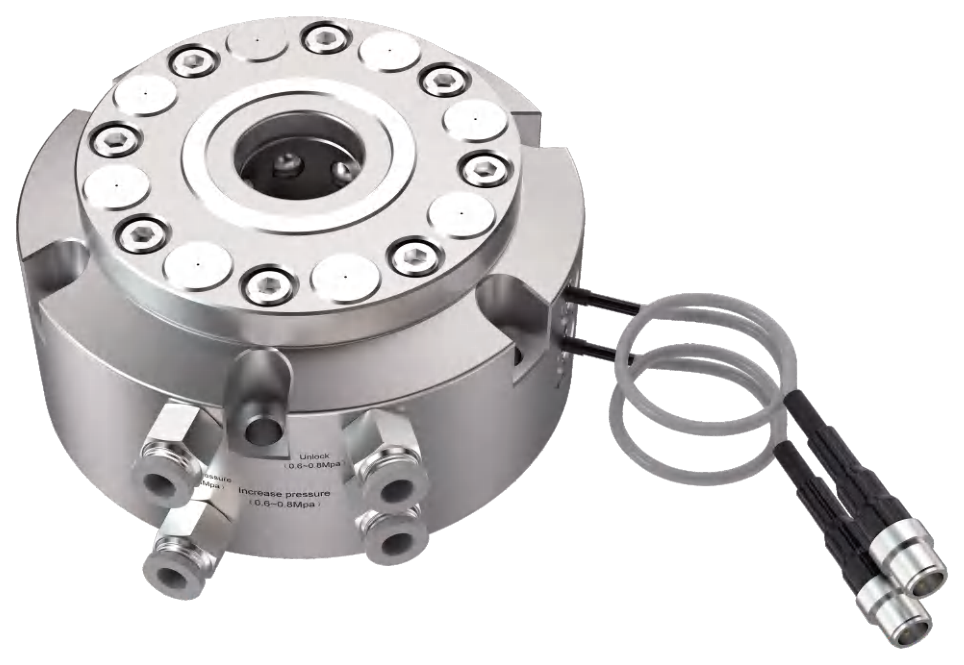
Płyta NEXTAS tworzy mechaniczne połączenie między obrabiarką a oprzyrządowaniem. Rodzina ręczna wykorzystuje hartowane elementy pozycjonujące w formatach 52 mm i 96 mm jako bazę dla imadeł, palet i przyrządów. Nie wymaga sprężonego powietrza; zwalnianie sterowane przez maszynę należy do oddzielnej rodziny pneumatycznej.

Konstrukcja modułowa w standardzie przemysłowym 52 mm / 96 mm

Rodzina obejmuje formaty 52 mm i 96 mm. Przed zamówieniem trzeba potwierdzić zgodność płyty, trzpieni, palety, wzoru montażowego i dostępnych części dla wybranego modelu. Wpływ standaryzacji na przestoje zależy od organizacji procesu.

Zobacz to w akcji

Nagranie ręcznej płyty punktu zerowego i przebiegu wymiany.

Obejrzyj w YouTube

Demonstracja oddzielnej modernizacji pneumatycznej

14-sekundowe nagranie pokazuje płytę ręczną i przebieg wymiany. Tabela modeli pomaga zawęzić wybór i zamówić rysunek interfejsu.

ZASTOSOWANIE

Gdzie pasują ręczne płyty punktu zerowego

Potencjał z imadłem samocentrującym

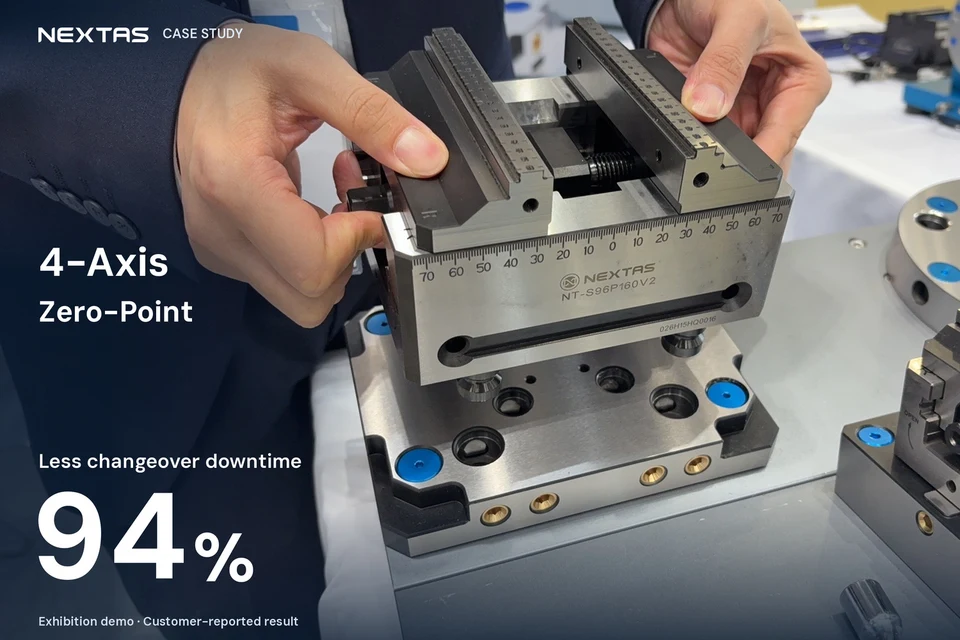
Ręczna płyta mocująca w punkcie zerowym może ograniczyć ponowne ustawianie imadła samocentrującego. Rzeczywista oszczędność czasu i osiągalna powtarzalność zależą od przyrządu, czystości interfejsu, montażu oraz standardu pracy i wymagają pomiaru w procesie.

Płyta mocująca w punkcie zerowym 2
Płyta mocująca w punkcie zerowym 3

Wszechstronność dla pionowych/poziomych centrów oraz systemów 3/4/5-osiowych

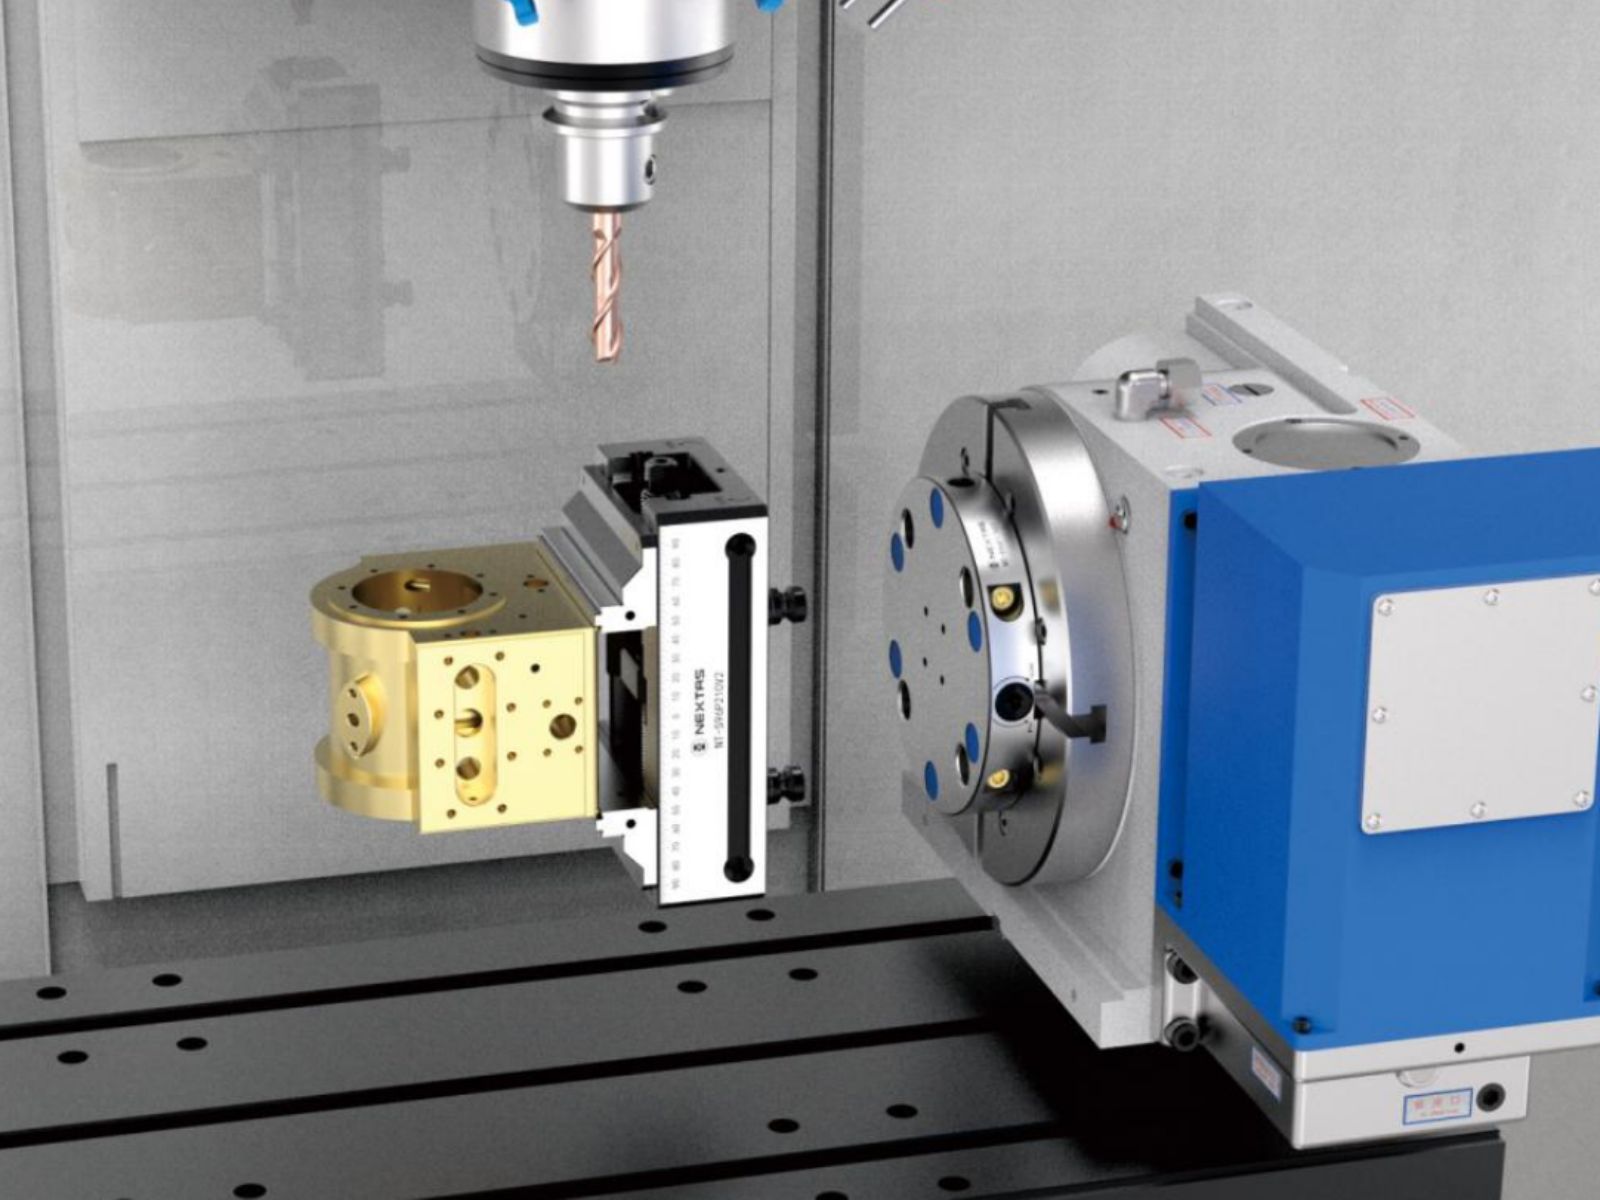
Ręczna baza punktu zerowego służy do powtarzalnych zmian imadeł, przyrządów i palet na centrach pionowych, poziomych i osiach obrotowych. Dobierając płytę, sprawdzamy mocowanie, masę z ładunkiem i prześwit narzędzi.

Poziome centra obróbcze (HMC)

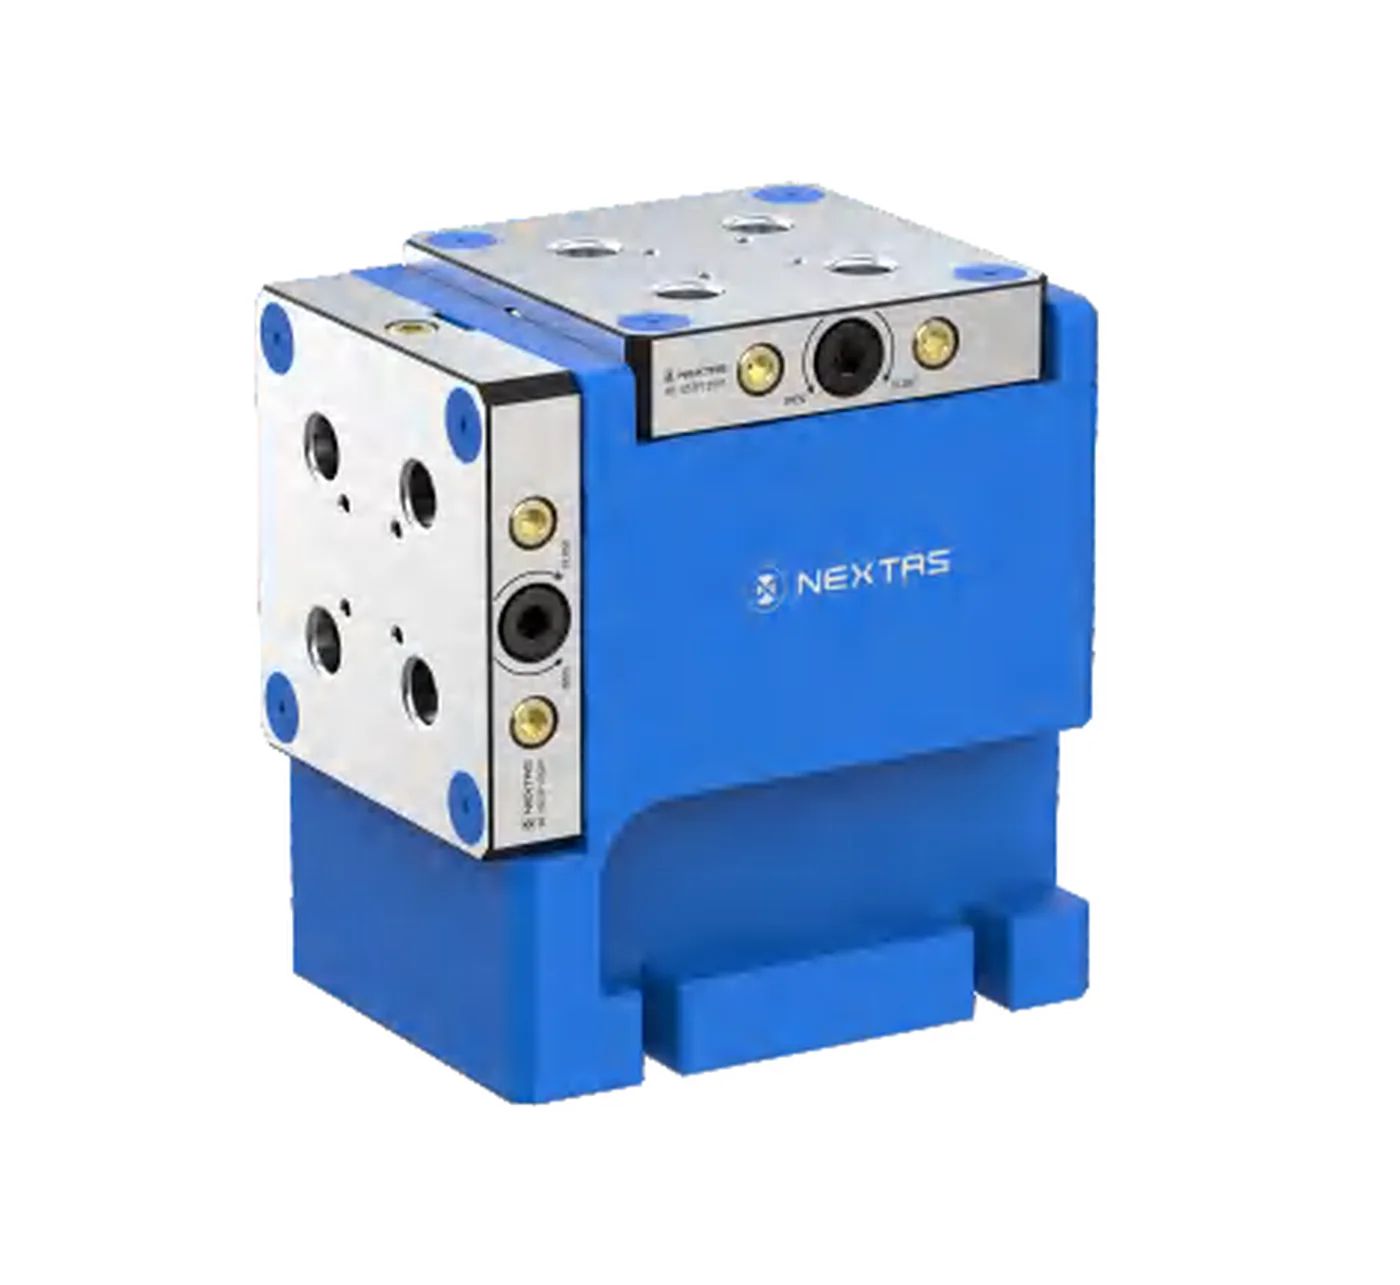
Używaj płyt mocujących jako bazy dla kolumn mocujących, co pozwala przygotować wieloczęściowe ustawienie poza maszyną. Rzeczywisty czas wymiany zależy od układu, czyszczenia i procedury obsługi.

Pionowe centra obróbcze (VMC)

Płyta może ułatwić wymianę imadeł, stołów obrotowych 4. osi i przyrządów niestandardowych na VMC. Czas wymiany i zakres ponownego pomiaru zależą od zgodności interfejsów oraz procedury zakładu.

Zautomatyzowane systemy paletowe

Płyta ręczna może ujednolicić bazę przyszłej komórki, ale nie umożliwia zwalniania przez robota. Dla automatyzacji należy osobno potwierdzić płytę pneumatyczną, czujniki, blokady i interfejs ładowarki.

CMM i kontrola

Detal można przenieść z CNC na CMM na tej samej palecie, jeśli stanowisko pomiarowe ma potwierdzony zgodny interfejs. Ogranicza to liczbę ponownych zamocowań, lecz niepewność pomiaru i zgodność baz trzeba zweryfikować dla procesu.

Płyta mocująca w punkcie zerowym 4

Jak wybrać odpowiednią płytę mocującą w punkcie zerowym

Płyta mocująca w punkcie zerowym jest ustandaryzowanym interfejsem maszyny dla imadeł, palet i przyrządów. Powtarzalność i czas przezbrojenia potwierdza pomiar.

Sprawdź masę z ładunkiem, środek ciężkości i momenty wywracające dla kierunku montażu względem zatwierdzonych limitów płyty i maszyny.

1) Rozmiar płyty i montaż

Dopasuj wymiary płyty do przesuwów stołu i układu rowków T. Zostaw miejsce na ścieżki narzędzia, przepływ chłodziwa i odprowadzanie wiórów. Przy częstych zmianach wiele zakładów standaryzuje jedną „płytę bazową” na maszynę.

2) Układ i rozstaw modułów

Wybierz format 52 mm lub 96 mm po sprawdzeniu palet, imadeł i oprzyrządowania. Dla większych detali lub cięższej obróbki zweryfikuj rozstaw i liczbę modułów na podstawie obciążeń całego zestawu.

3) Styl mocowania

W produkcji wysokoasortymentowej często stosuje się szybkomocujące imadła i ustandaryzowane palety. W obróbce 4- i 5-osiowej trzeba sprawdzić sztywność, wysokość zestawu, dostęp narzędzia oraz możliwość przeniesienia palety między CNC i CMM.

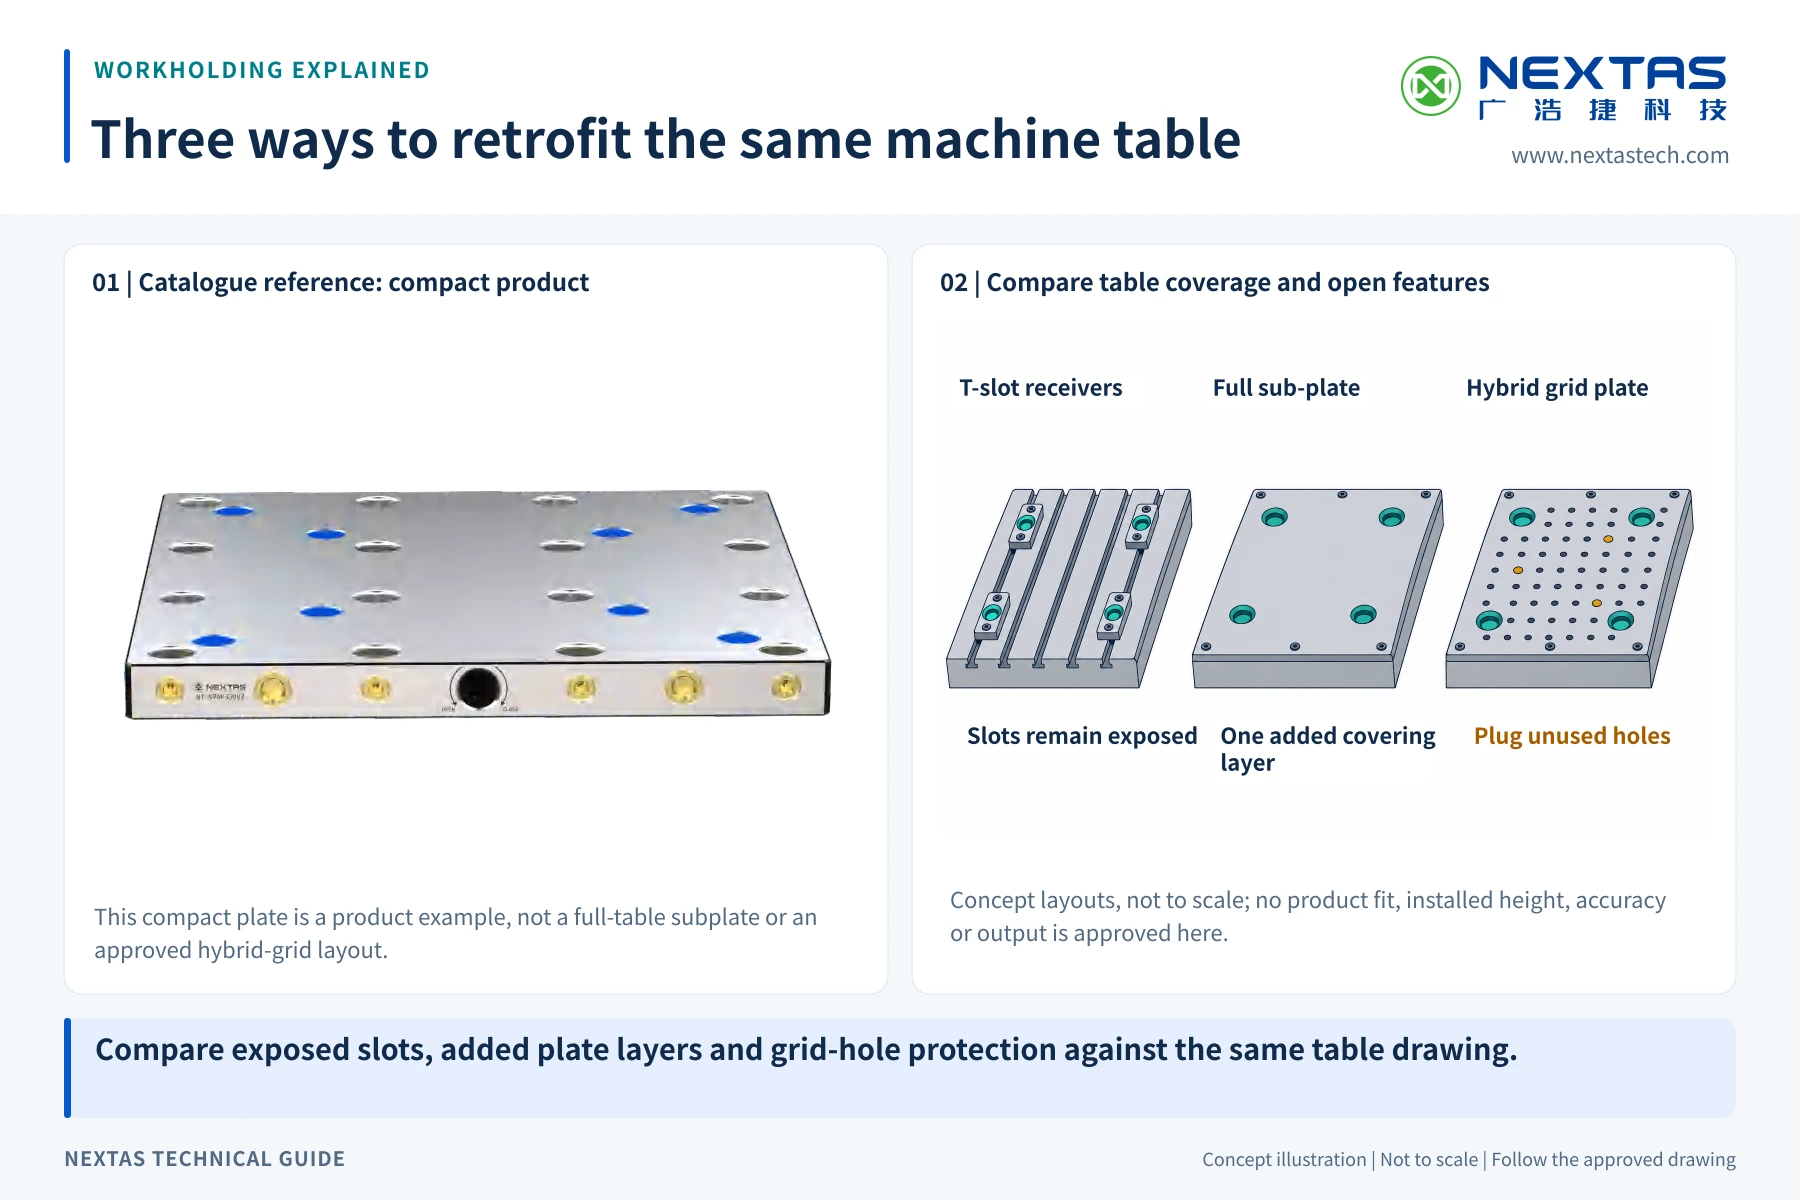
Kompaktowa płyta katalogowa NEXTAS obok trzech schematów tego samego stołu CNC: pojedynczych modułów odbiorczych na odkrytych rowkach T, pełnej płyty pośredniej oraz hybrydowej płyty siatkowej z gniazdami odbiorników, małymi otworami i przykładowymi zaślepkami.
Trzy sposoby modernizacji tego samego stołu obrabiarki Oryginalna kompaktowa płyta katalogowa pozostaje odniesieniem produktowym. Oddzielne schematy porównują odbiorniki montowane bezpośrednio w rowkach T, pełną płytę pośrednią i hybrydową powierzchnię siatkową; pomarańczowe punkty oznaczają przykładowe zaślepki zlicowane z powierzchnią. Rzeczywisty rysunek stołu musi określać mocowanie, role tulei i otworów gwintowanych, wysokość montażową oraz prowadzenie mediów. Widoki nie potwierdzają zgodności produktów, dokładności ani wydajności produkcyjnej. Otwórz schemat techniczny w pełnym rozmiarze

Płyta mocująca w punkcie zerowym a tradycyjne rowki T

Płyta mocująca w punkcie zerowym a tradycyjne rowki T, dane techniczne
Co ma znaczenie Mocowanie w rowkach T Płyta mocująca w punkcie zerowym
Czas przezbrojenia Ręczne ustawianie i bazowanie Czas zależny od płyty, przyrządu i procedury
Powtarzalność Zależna od operatora Powtarzalność zależna od modelu, czystości i montażu
Skalowalność Trudno standaryzować między zleceniami Standardowy interfejs dla palet, imadeł i oprzyrządowania
Kontrola/inspekcja Często wymaga ponownego mocowania CNC → CMM na tej samej palecie / tej samej bazie

Przy częstych zmianach zleceń lub krótkich seriach porównaj czas obecnego ustawiania z pełnym czasem wymiany palety. Sprawdź układ mocowania maszyny, obciążenie przyrządu i prześwity. Zwrot z inwestycji oceń z liczby zmian, kosztu przestoju i zmierzonej powtarzalności.

Plan konfiguracji (moduły, siatka i zastosowanie)

To szybka ściąga przy wyborze płyty mocującej w punkcie zerowym do CNC dla częstych przezbrojeń, paletyzacji lub oprzyrządowania 5-osiowego. Celem jest standaryzacja interfejsu (płyta + paleta/przyrząd) bez utraty prześwitów narzędzia, dobrej ewakuacji wiórów i wygodnego dostępu do ręcznego zwalniania.

Wysokoasortymentowa produkcja na VMC (imadło szybkomocujące)
Rekomendowany układ
Siatka 52 mm/96 mm dopasowana do podstawy imadła; dostęp do ręcznego zwalniania
Dlaczego działa
Czas zmiany i korekcje trzeba potwierdzić w próbie odbiorczej
Uwagi
Stały krok „czyść przed zaciśnięciem” przy każdym przezbrojeniu
Kolumna mocująca HMC (wiele stron)
Rekomendowany układ
Większy rozstaw modułów; symetrycznie pod obrysem podstawy
Dlaczego działa
Sztywność trzeba potwierdzić dla sił skrawania i pracy wielostronnej
Uwagi
Zaplanuj przepływ chłodziwa/wiórów, by powierzchnie bazowe były czyste
Przyrząd 5-osiowy (niska wysokość Z)
Rekomendowany układ
Niskoprofilowa płyta + kompaktowa baza; układ pod kątem prześwitu narzędzia
Dlaczego działa
Dostęp narzędzia i ryzyko kolizji trzeba sprawdzić na stole uchylno-obrotowym
Uwagi
Priorytet: sztywność oraz dostęp do sondowania i kontroli w procesie
Ścieżka automatyzacji (oddzielna płyta pneumatyczna)
Rekomendowany układ
Ustandaryzuj wzór palety i orientację; kolektor i szybkozłącza w stałym miejscu
Dlaczego działa
Płyta ręczna standaryzuje bazę; automatyczne zwalnianie wymaga osobno zaprojektowanej płyty pneumatycznej.
Uwagi
Oznaczaj palety i stosuj jedną strategię bazowania między maszynami
Paleta CNC → CMM
Rekomendowany układ
Odwzoruj wzór po stronie pomiarów; zachowaj spójną bazę
Dlaczego działa
Mniej ponownych zamocowań; efekt należy potwierdzić w kontroli położenia
Uwagi
Notuj zmienność ponownego osadzenia po czyszczeniu

Kontrola ręcznego mechanizmu, lista inżynierska

W ręcznej płycie na powtarzalność wpływają przede wszystkim czystość powierzchni bazowych, stan trzpieni, prawidłowe osadzenie i spójna metoda blokowania. Kryteria kontroli należy ustalić według dokumentacji modelu i tolerancji procesu.

Czyste powierzchnie bazowe
Kontrola
Usuń wióry i osad chłodziwa przed każdym ponownym osadzeniem
Cel
Ograniczenie odchyłek wynikających z zanieczyszczeń
Spójna metoda blokowania
Kontrola
Stosuj narzędzie i sekwencję wskazane w instrukcji wybranego modelu
Cel
Powtarzalne osadzenie bez przekraczania dopuszczalnego momentu
Stan trzpieni i gniazd
Kontrola
Sprawdź zużycie, zadziory, korozję i ślady uderzeń
Cel
Wczesne wykrycie uszkodzeń wpływających na bazowanie
Próba ponownego osadzenia
Kontrola
Po montażu lub serwisie wykonaj serię cykli i zapisz odczyty czujnika
Cel
Potwierdzenie osiągalnej powtarzalności kompletnego zestawu
Dostęp do ręcznego zwalniania
Kontrola
Zapewnij bezkolizyjny dostęp zgodny z instrukcją i oceną ryzyka stanowiska
Cel
Obsługa bez omijania osłon ani procedur bezpieczeństwa

Diagnostyka ręcznej płyty: powtarzalność i blokowanie

W produkcji wysokoasortymentowej odchyłki mogą wynikać z wiórów na bazach, niespójnej metody blokowania albo zużycia trzpieni. Poniższa tabela wskazuje możliwe przyczyny, które należy zweryfikować przed wznowieniem produkcji.

Spadek powtarzalności po obróbce z dużą ilością wiórów
Prawdopodobna przyczyna
Wióry/brud na powierzchniach bazowych lub pod podstawą przyrządu
Szybka naprawa
Wydmuch + przetarcie; ponownie osadź i sprawdź
Prewencja
Stały krok „czyść przed zaciskiem” przy każdym przezbrojeniu
Niepełne lub nierówne zablokowanie
Możliwa przyczyna
Zabrudzone gniazdo, uszkodzony trzpień albo niespójna sekwencja ręczna
Działanie
Przerwij obróbkę, oczyść interfejs i sprawdź elementy według instrukcji
Zapobieganie
Udokumentuj metodę osadzania i kontrolę przed startem
Kołysanie przyrządu / nierówne osadzenie
Prawdopodobna przyczyna
Brudna/niepłaska powierzchnia lub odkształcenie przez moment dokręcenia
Szybka naprawa
Poluzuj, wyczyść, dokręć krzyżowo
Prewencja
Kontrolowany moment i udokumentowana procedura montażu
Zwiększony opór mechanizmu
Możliwa przyczyna
Zanieczyszczenia, korozja lub zużycie elementów ruchomych
Działanie
Wycofaj płytę z pracy i wykonaj kontrolę zgodnie z instrukcją serwisową
Zapobieganie
Stosuj właściwe czyszczenie i plan przeglądów
Dryf po kolejnych przezbrojeniach
Możliwa przyczyna
Zużycie powierzchni bazowych, zmiana momentu lub niestabilny montaż płyty
Działanie
Porównaj odczyty z linią bazową i sprawdź mocowanie oraz stan elementów
Zapobieganie
Zapisuj wyniki okresowej próby ponownego osadzenia

Typowy przebieg kontroli tolerancji (CNC → CMM → CNC)

Płyta mocująca w punkcie zerowym najlepiej działa jako ustandaryzowany interfejs baz: detal pozostaje na tej samej palecie/oprzyrządowaniu od obróbki do pomiaru i z powrotem. Może to ograniczyć zmienność związaną z ponownym mocowaniem i pozwala zmierzyć powtarzalność całego interfejsu.

  1. Ustal strategię baz na początku: Zdefiniuj bazy A/B/C (lub schemat sondowania) i zachowaj spójność między programami CNC i kontrolą.
  2. Obrabiaj na palecie: Zgrubnie + wykańczająco, bazując na tych samych elementach. Zapisuj offsety i wyniki sondowania w trakcie.
  3. Pomiar na CMM bez ponownego mocowania: Przenieś paletę lub oprzyrządowanie na CMM i sprawdź cechy krytyczne, tolerancję położenia oraz płaskość względem tych samych baz.
  4. Wróć z wynikami do CNC: Aktualizuj korekcje zużycia narzędzia lub stosuj kontrolowane poprawki. Powtarzaj sekwencję bazowania, aby potwierdzić stabilność.
  5. Dokumentuj zdolność: Śledź powtarzalność mocowania, zmianę korekcji i rozrzut po ponownym osadzeniu, szczególnie po operacjach generujących dużo wiórów.
Notatki z wyrównania sondy/CMM
Pomaga zachować spójny sposób odniesienia CNC → CMM
Historia korekcji (zużycie i poprawki)
Pokazuje stabilność i pomaga ograniczyć braki w powtarzalnych zleceniach
Rozrzut po ponownym osadzeniu i czyszczeniu
Potwierdza powtarzalność płyty w rzeczywistych warunkach

Typowe cechy do weryfikacji na CMM / w kontroli (GD&T)

Gdy detal pozostaje na tej samej palecie/oprzyrządowaniu, możesz monitorować trendy GD&T, szybciej wykrywać dryf i ograniczać ryzyko przemocowania.

  • Tolerancja położenia otworów, kołków i wzorów śrub
  • Płaskość powierzchni odniesienia i uszczelniających
  • Prostopadłość między powierzchniami a otworami
  • Równoległość powierzchni przylegania i całego zestawu
  • Współosiowość otworów
  • Profil powierzchni dla złożonych kształtów
  • Bicie promieniowe lub całkowite elementów obrotowych
  • Rozrzut po ponownym osadzeniu po czyszczeniu i ponownym zaciśnięciu

Zakres kontroli dobierz do tolerancji rysunkowych, niepewności systemu pomiarowego i ryzyka procesu.

Ściąga: dobór • integracja • utrzymanieKliknij, aby rozwinąćKliknij, aby zwinąć

Ściąga: dobór • integracja • utrzymanie

Płyty mocujące w punkcie zerowym tworzą interfejs bazowy między stołem maszyny a zgodnym imadłem, oprzyrządowaniem lub paletą. Ten przewodnik obejmuje wybór między formatami 52 mm i 96 mm, przygotowanie maszyny do montażu płyty oraz udokumentowane utrzymanie powtarzalności przez czyszczenie, kontrolę i serwis właściwy dla modelu.

Dobór płyty i trzpieni

Rodzinę, format płyty, podparcie i dostęp do ręcznego zwalniania dobierz w przewodniku wyboru. Rysunek konkretnego modelu potwierdza akcesoria oraz montaż. Jeśli wymagane jest zwalnianie sterowane przez maszynę, sprawdź oddzielną rodzinę pneumatyczną.

Montaż: co przygotować przed montażem

Przygotowanie stołu
Kontrola
Sprawdź stan, czystość i płaskość stołu według wymagań producenta maszyny oraz płyty.
Wskazówka praktyczna
Wszelką obróbkę stołu lub zmianę układu kołków zatwierdź przed wykonaniem; po montażu zmierz bazę Z.
Moment dokręcenia płyty
Typowa opcja
Stosuj moment z karty instalacyjnej; dokręcaj na krzyż.
Wskazówka praktyczna
Nierówny moment może odkształcić płytę i pogorszyć powtarzalność; użyj kalibrowanego klucza dynamometrycznego.
Oddzielna modernizacja pneumatyczna (nie dotyczy płyty ręcznej)
Typowa opcja
Płyta ręczna nie wymaga powietrza; ciśnienie i uzdatnianie potwierdź według dokumentacji wybranego modelu pneumatycznego.
Wskazówka praktyczna
Instalację i serwis zaplanuj wyłącznie według dokumentacji potwierdzonego modelu pneumatycznego.
Ustawienie kołków indeksujących
Typowa opcja
Użyj sprawdzianu wzorcowego dostarczonego z płytą, aby zweryfikować pozycję kołków po montażu.
Wskazówka praktyczna
Błąd położenia kołków może powodować kołysanie; sprawdź osadzenie czujnikiem zegarowym przed produkcją.

Obsługa: stabilna powtarzalność

Wióry uwięzione między płytą a gniazdem
Wczesny objaw
Powtarzalność się pogarsza; detale wychodzą poza tolerancję.
Zapobieganie / szybka poprawka
Przedmuchaj powierzchnię płyty przed każdym załadunkiem oprzyrządowania; dodaj osłony przed wiórami w środowiskach z dużą ilością wiórów.
Zużycie kołków indeksujących
Wczesny objaw
Oprzyrządowanie osadza się z lekkim luzem; czujnik pokazuje rozrzut obrotowy.
Zapobieganie / szybka poprawka
Ustal interwał kontroli i granicę wymiany według dokumentacji modelu, obciążenia i zmierzonej powtarzalności.
Korozja na powierzchni bazowej (kontakt z chłodziwem)
Wczesny objaw
Wżery widoczne na powierzchni przylegania; rośnie rozrzut Z.
Zapobieganie / szybka poprawka
Stosuj ochronę antykorozyjną i harmonogram kontroli wskazany dla materiału płyty oraz używanego chłodziwa.
Zużycie mechanizmu ręcznego
Wczesny objaw
Zmiana oporu klucza lub dźwigni, luz albo niepełne osadzenie.
Zapobieganie / działanie
Przerwij użytkowanie i skontroluj mechanizm według instrukcji; części oraz granice zużycia zależą od modelu.

Potrzebujesz pomocy w wyborze między płytami 52 mm a 96 mm lub układu montażowego pod Twój stół?

Skontaktuj się

Lista kontrolna instalacji i konserwacji

  1. Montaż i wypoziomowanie: Przykręć płytę do stołu i sprawdź pełny kontakt. Stosuj momenty dokręcania z katalogu.
  2. Sprawdź ręczne zwalnianie: Wsuń dopasowane trzpienie do pełnego osadzenia i przed obróbką sprawdź ręczną sekwencję blokowania i zwalniania.
  3. Sprawdź skok zacisku: Wykonaj cykle otwarcie/zamknięcie i potwierdź równomierne zadziałanie modułów.
  4. Utrzymuj czystość interfejsów: Zarządzanie wiórami jest kluczowe. Przetarcie lub przedmuch przed załadunkiem pomaga ograniczyć odchyłki wynikające z zanieczyszczeń.
  5. Przeglądy okresowe: Kontroluj powierzchnie bazujące, trzpienie i śruby zgodnie z warunkami chłodziwa i wiórów.

Wskazówka: jeśli planujesz pulę palet lub automatyzację, wcześnie ustandaryzuj wzory i interfejsy palet. Może to ograniczyć późniejsze przeróbki.

Przykłady zastosowań

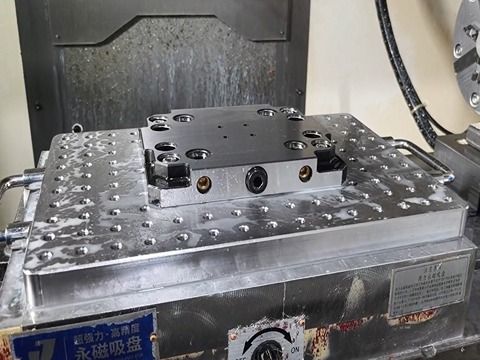
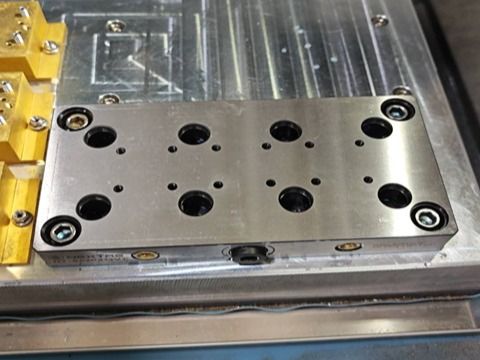
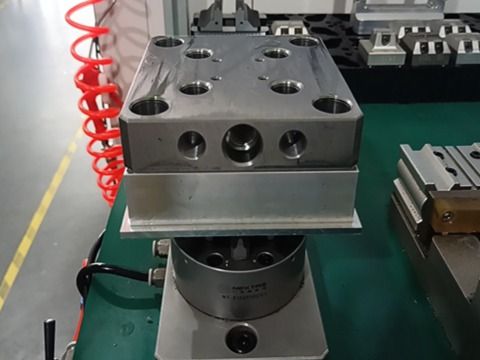
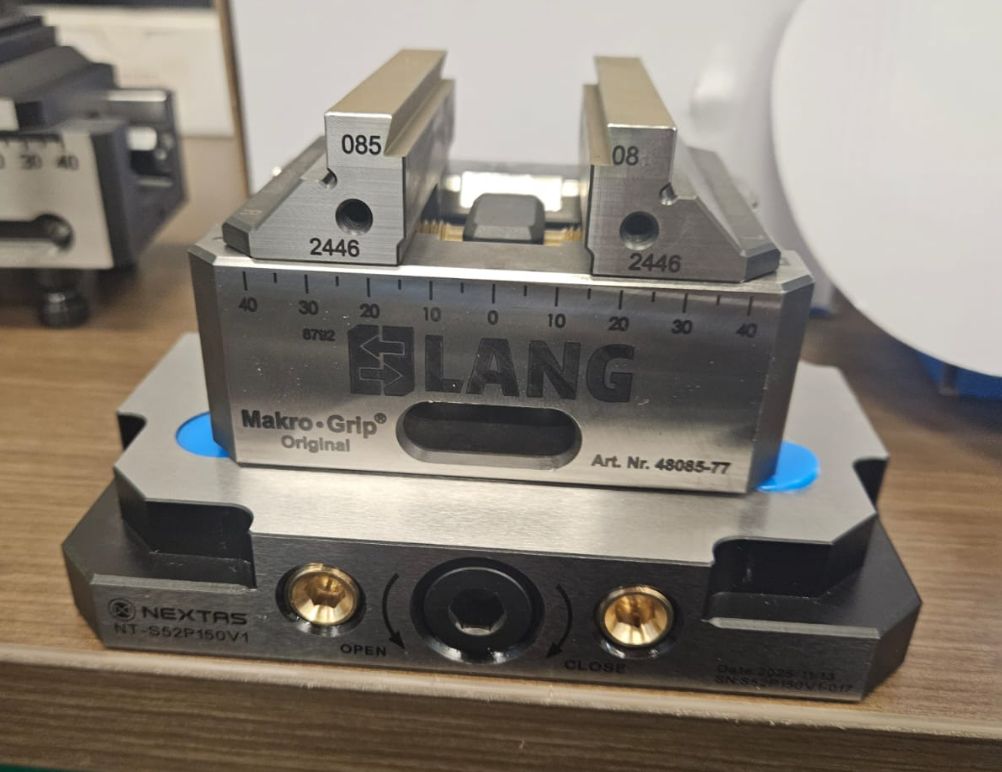
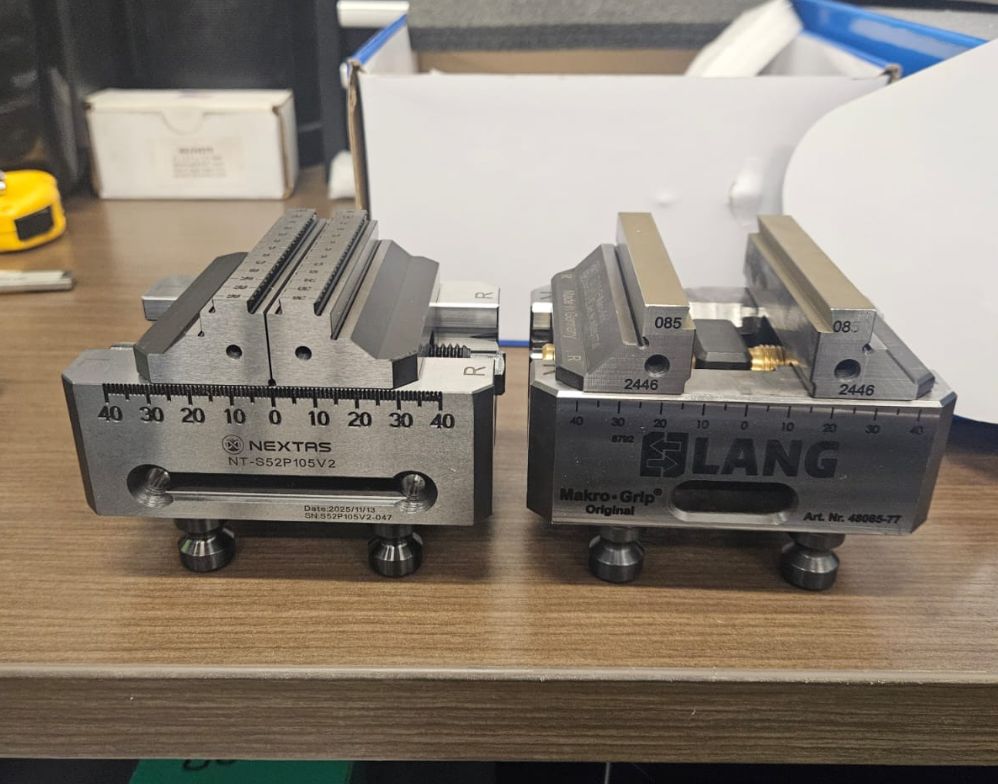
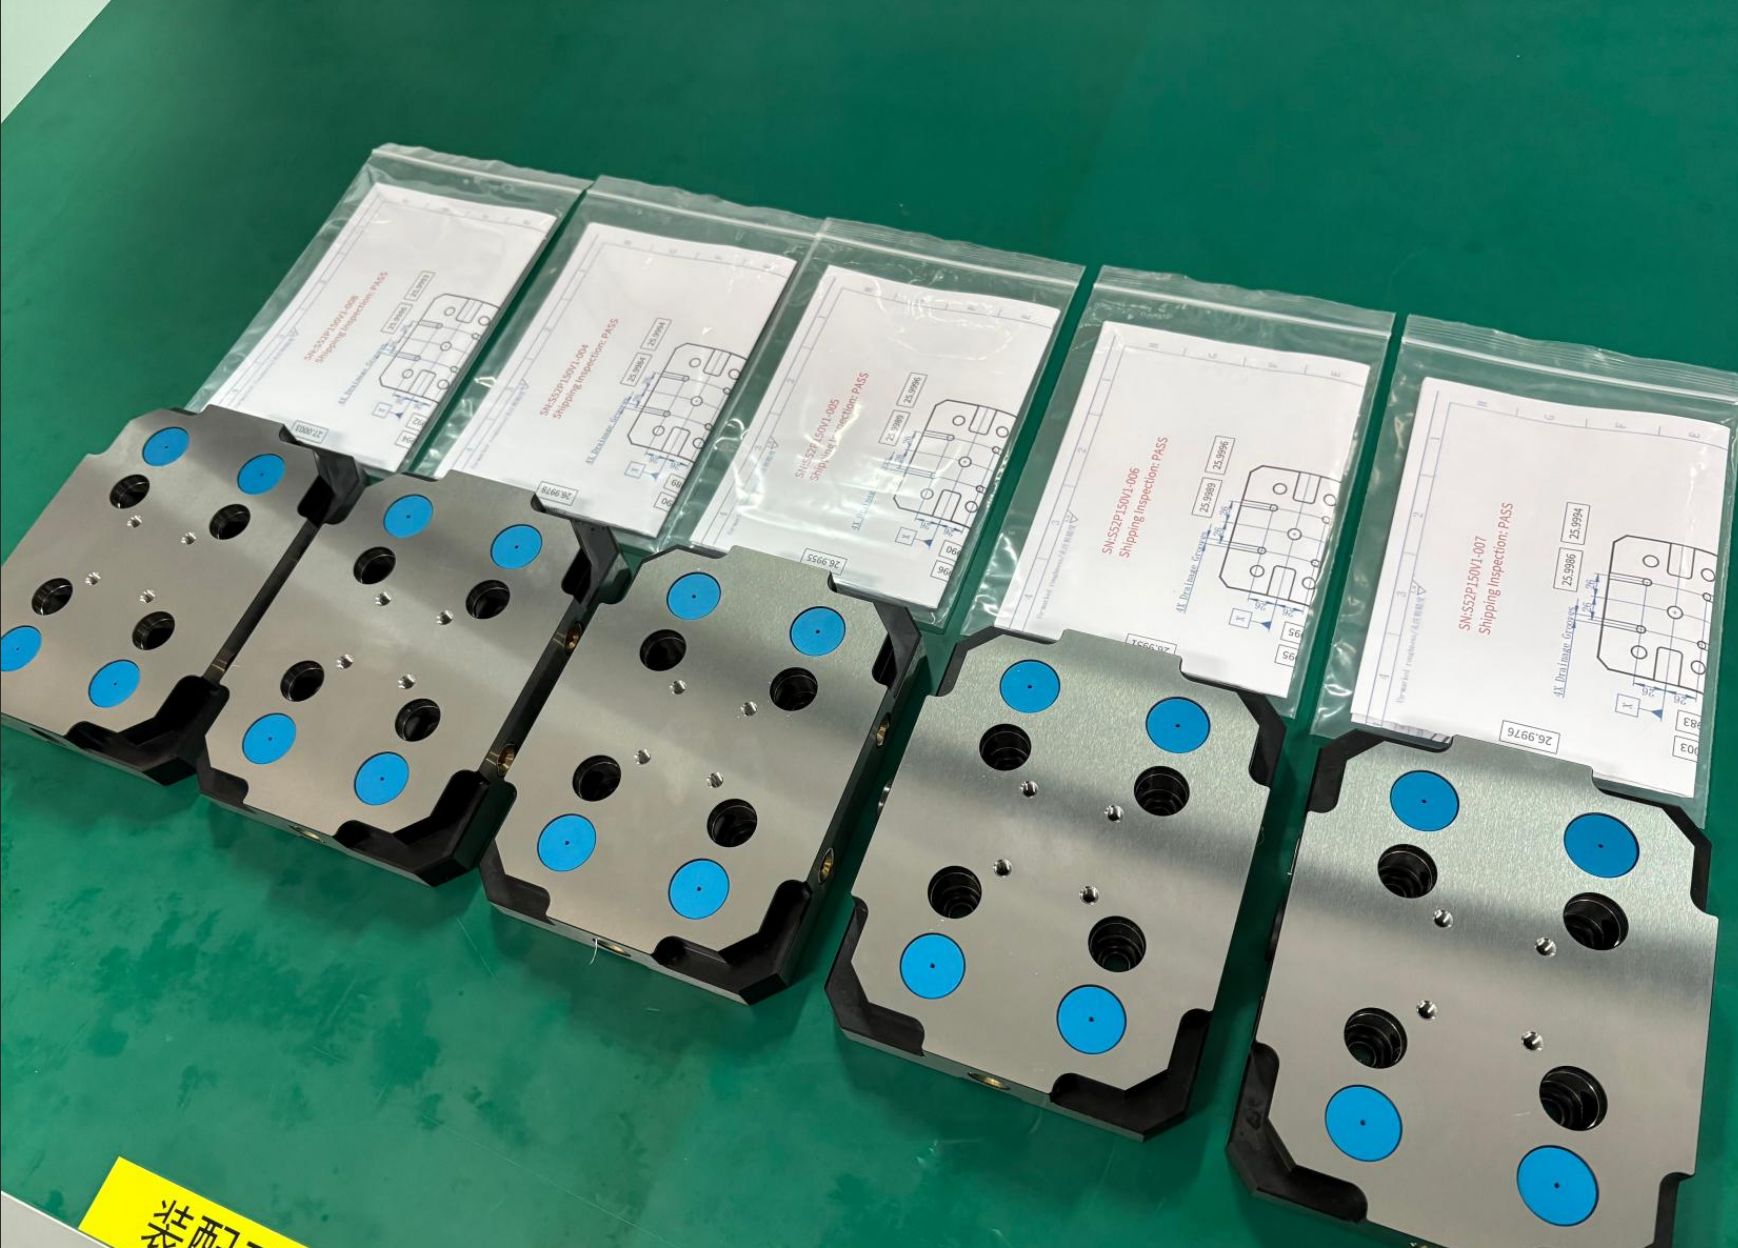
Ręczna płyta punktu zerowego i imadło na stole obrabiarki Prostokątna płyta z otworami ustalającymi i mocowaniami narożnymi na stole obrabiarki Płyta punktu zerowego na okrągłej podstawie obrabiarki Imadło na płycie punktu zerowego z widocznym bocznym interfejsem Dwa zespoły imadła i płyty punktu zerowego ustawione obok siebie Rząd płyt punktu zerowego na zielonej powierzchni

Aktualizacja strony . Wartości katalogowe tej rodziny pochodzą z katalogu NEXTAS 2026 przemysłowego mocowania szybkowymiennego. Wymiary określane na rysunku sprawdź na rysunku wybranego modelu. Poproś o katalog. Zakład, katalogi i targi.

Materiały produktowe

Często zadawane pytania (FAQ)

01 Jak ręczna płyta mocująca w punkcie zerowym ogranicza ponowne ustawianie?

Ręczna płyta utrzymuje stałą bazę na maszynie. Oczyszczony przyrząd lub paletę z dopasowanymi trzpieniami można ponownie osadzić i ręcznie zablokować bez pełnego ustawiania od początku. Rzeczywista oszczędność zależy od procesu i standardu pracy.

02 Jakiej powtarzalności mogę oczekiwać od tej płyty mocującej?

Wartość <0,005 mm jest nominalną wartością katalogową dla potwierdzonej konfiguracji w określonych warunkach montażu, czyszczenia i pomiaru. Osiągalna powtarzalność zależy od modelu, powierzchni bazowych, trzpieni, momentu i metody pomiaru; trzeba ją potwierdzić dla procesu.

03 Jaka jest różnica między płytą mocującą stalową a aluminiową?

Stal zwykle wybiera się ze względu na sztywność i odporność na zużycie, a aluminium wtedy, gdy istotna jest niższa masa. Dostępny materiał, gatunek, obciążenie i sposób montażu trzeba potwierdzić dla konkretnego modelu.

04 Jakiej konserwacji wymaga ręczna płyta mocująca w punkcie zerowym?

Czyść powierzchnie bazowe i trzpienie przed każdym ponownym osadzeniem, zapewnij dostęp do ręcznego zwalniania oraz kontroluj mocowania i powierzchnie styku według udokumentowanego planu. Opisana rodzina ręczna nie wymaga sprężonego powietrza ani elementów pneumatycznych.

05 Czy mogę używać tej płyty również do kontroli na maszynie CMM?

Można przenieść paletę z CNC na CMM wyposażoną w potwierdzony, zgodny interfejs. Ogranicza to liczbę ponownych mocowań, ale zgodność płyty, układ baz i osiągalną niepewność pomiaru trzeba zweryfikować dla procesu.

06 Czy te płyty są kompatybilne z moimi obecnymi imadłami samocentrującymi?

Kompatybilności nie należy zakładać wyłącznie na podstawie marki. Prześlij rozstaw otworów, obrys podstawy, śruby, dopuszczalną wysokość i przestrzeń kolizyjną. Dział inżynierii może ocenić montaż bezpośredni, adapter i trzpienie.

07 Od czego zależy powtarzalność po ponownym zamocowaniu?

Powtarzalność zależy od modelu, czystości interfejsu, kontroli wiórów, sztywności montażu i spójnej sekwencji mocowania. Należy ją potwierdzić pomiarem w rzeczywistych warunkach procesu.

08 Czy ta ręczna płyta wymaga sprężonego powietrza?

Nie. Modele opisane na tej stronie mają ręczne zwalnianie. Gdy potrzebne jest zwalnianie sterowane przez maszynę, załadunek robotem lub sygnał stanu zacisku, należy osobno ocenić płytę pneumatyczną oraz wymagania bezpieczeństwa kompletnej celi.

Szybka wycena

Wybierz ręczną płytę do swojej obrabiarki

Podaj obrabiarkę, wymiary przyrządu lub palety i cel przezbrojenia. Pomożemy wybrać rodzinę płyty oraz sprawdzić trzpienie. Numer modelu ułatwi rozmowę, ale nie jest potrzebny na początek.

Obrabiarka; wymiary przyrządu lub palety; cel przezbrojenia. Dodaj znany model płyty, liczbę sztuk lub rysunek.

Zacznij od dostępnych informacji. Dodaj autoryzowany link do pobrania rysunków lub wyślij je e-mailem. Wyślij rysunki e-mailem

Nasz zespół inżynierski sprawdzi informacje i odpowie w sprawie kolejnych kroków.

Używamy tych danych, aby odpowiedzieć na to zapytanie. Polityka prywatności