
Changements fréquents de montage
Systèmes de bridage point zéro
Préparez le prochain montage hors machine. Changez les ensembles complets sur une interface commune de modules récepteurs.
Découvrir les systèmes point zéroFabricant de solutions de bridage CNC · Zhuhai, Chine
Réduisez les temps de réglage avec des systèmes point zéro, des étaux 5 axes et des montages sur mesure. Nos ingénieurs étudient votre machine, votre pièce et vos exigences de contrôle pour recommander une configuration adaptée.
Voir tous les produits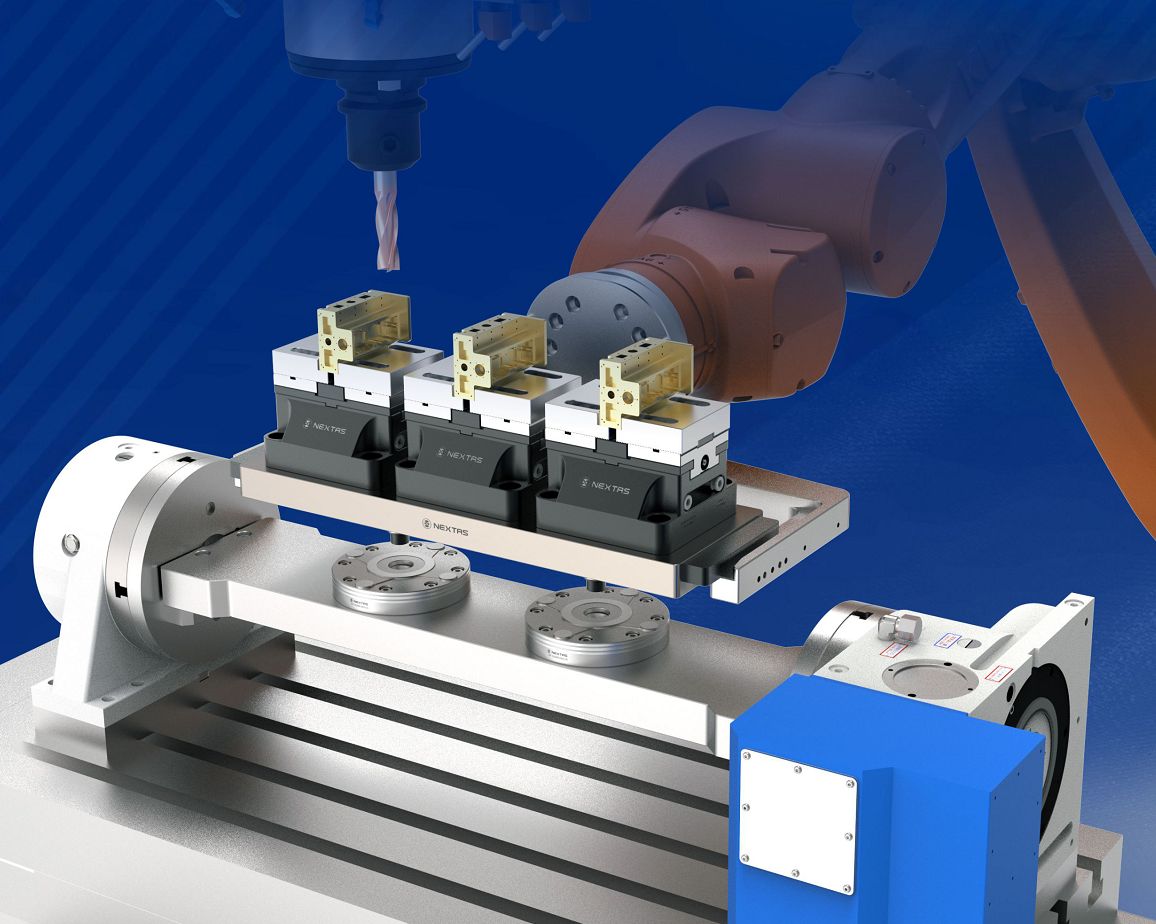
12 produits essentiels
Choisissez une interface de bridage adaptée à la pièce, puis planifiez le transfert des palettes et l’automatisation.
Préparez le prochain montage hors machine. Changez les ensembles complets sur une interface commune de modules récepteurs.
Découvrir les systèmes point zéro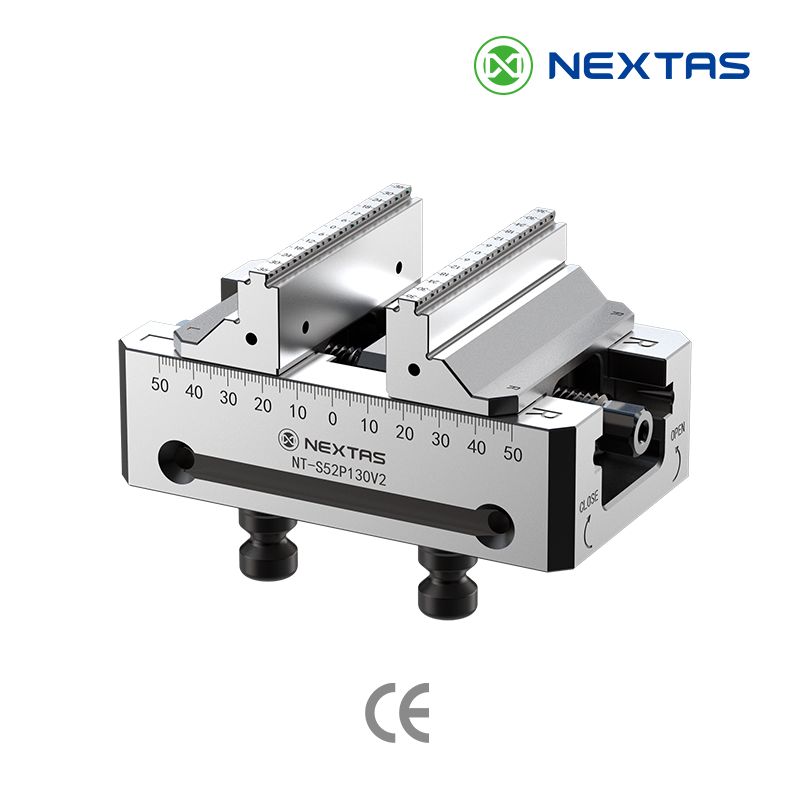
Laissez de la place à vos outils. Serrez les pièces adaptées sur l’axe de l’étau en gardant l’accès autour des mors.
Comparer les dimensions d’étaux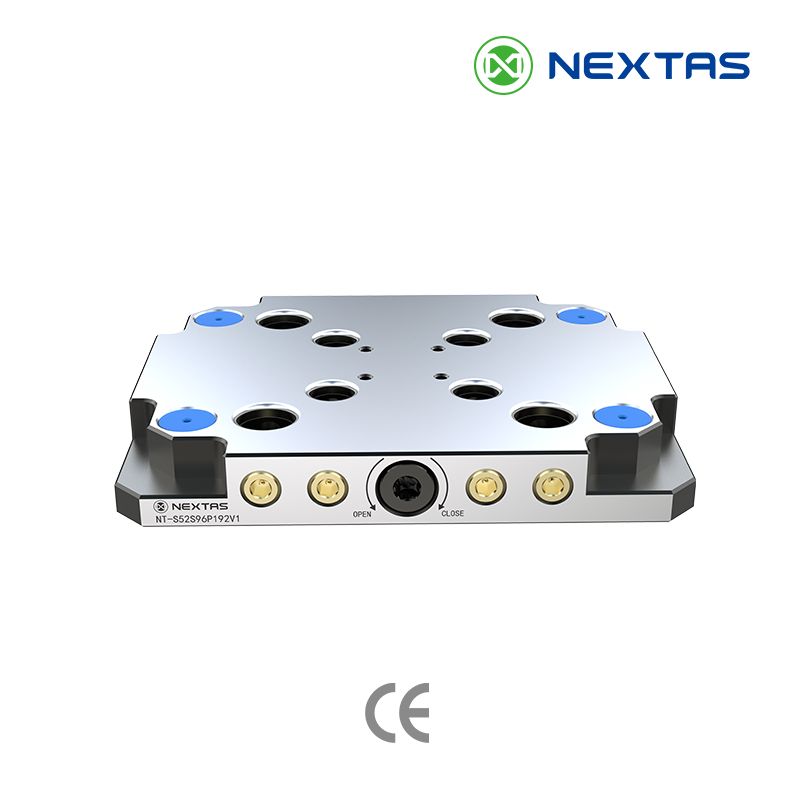
Laissez la base en place. Changez le montage supérieur par verrouillage manuel et réduisez les démontages entre les séries.
Voir les configurations de plaques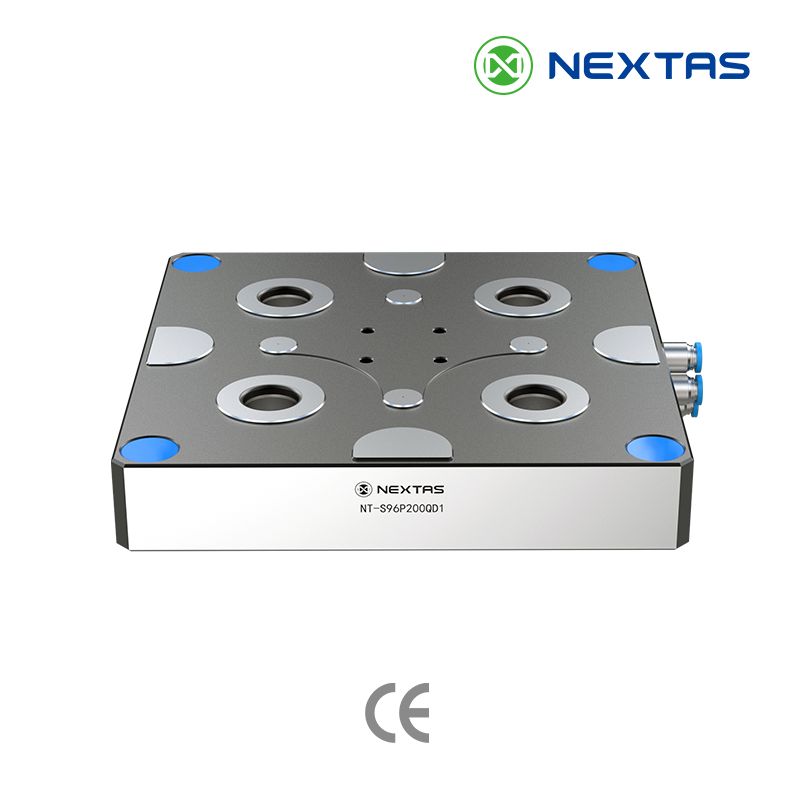
Intégrez la libération du montage à votre séquence d’automatisation avec une plaque à déverrouillage pneumatique adaptée à votre installation.
Étudier les options d’automatisation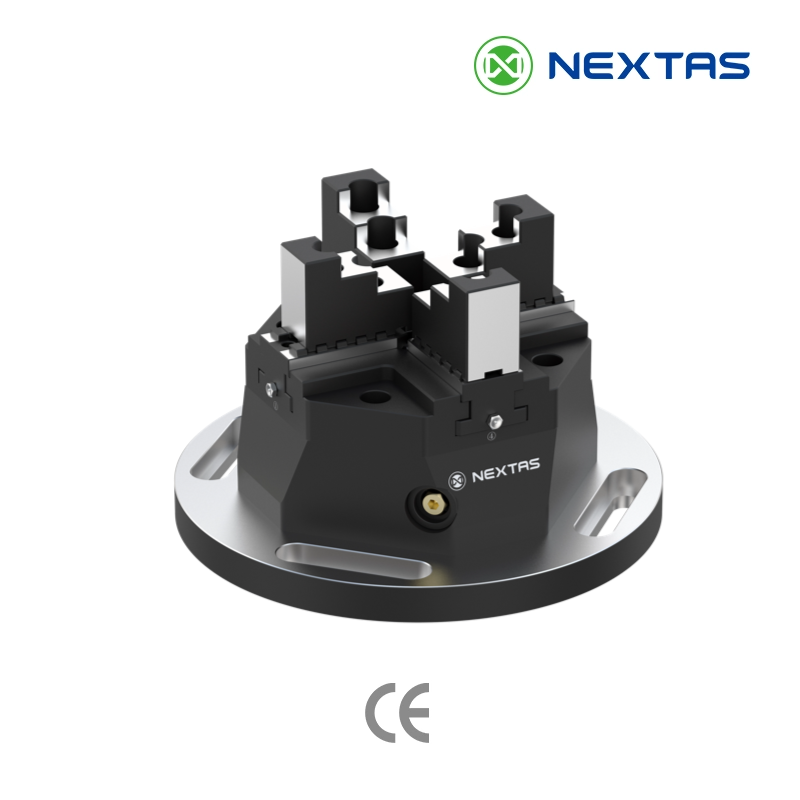
Appliquez quatre points de contact flottants sur les bruts irréguliers à l’aide d’une seule vis de commande.
Voir les capacités du mandrin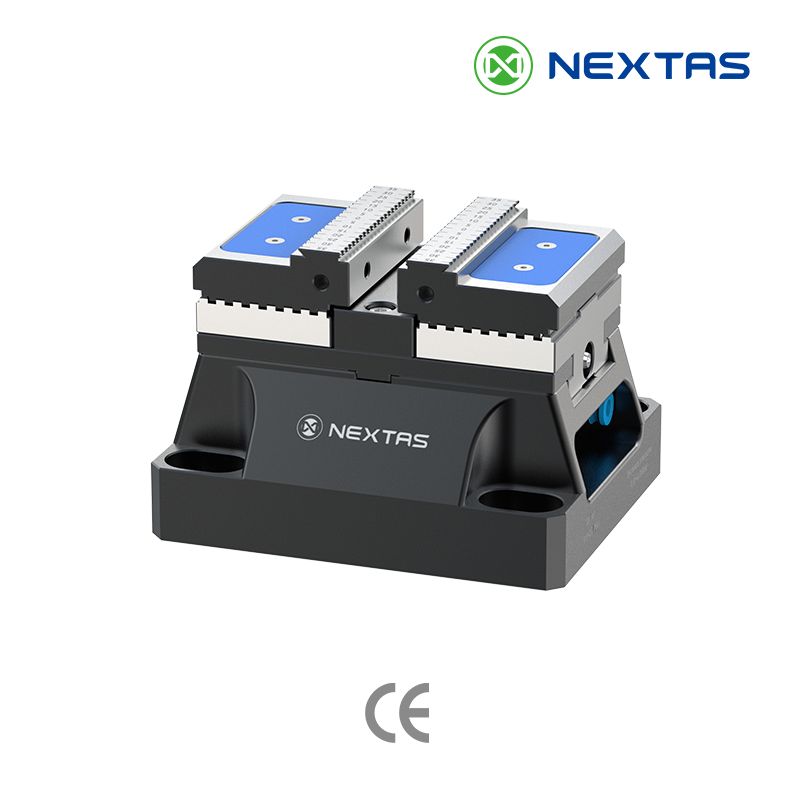
Adoptez le serrage pneumatique pour la production répétitive. Adaptez la force et la pression à votre pièce et à votre cycle de chargement.
Vérifier l’effort de serrage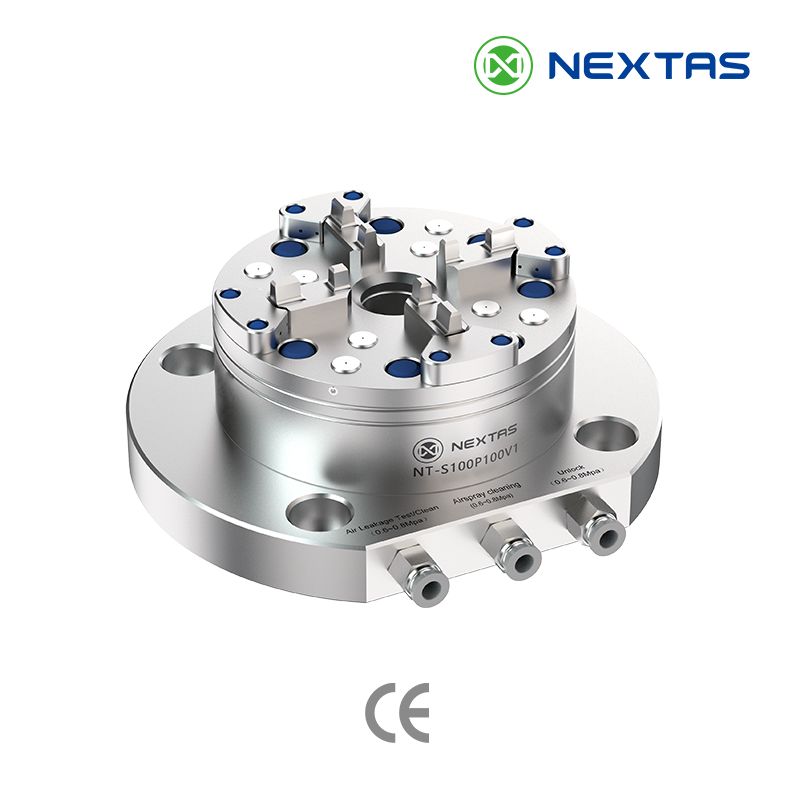
Transférez électrodes et pièces entre électroérosion, fraisage et contrôle sur une référence commune.
Découvrir la série E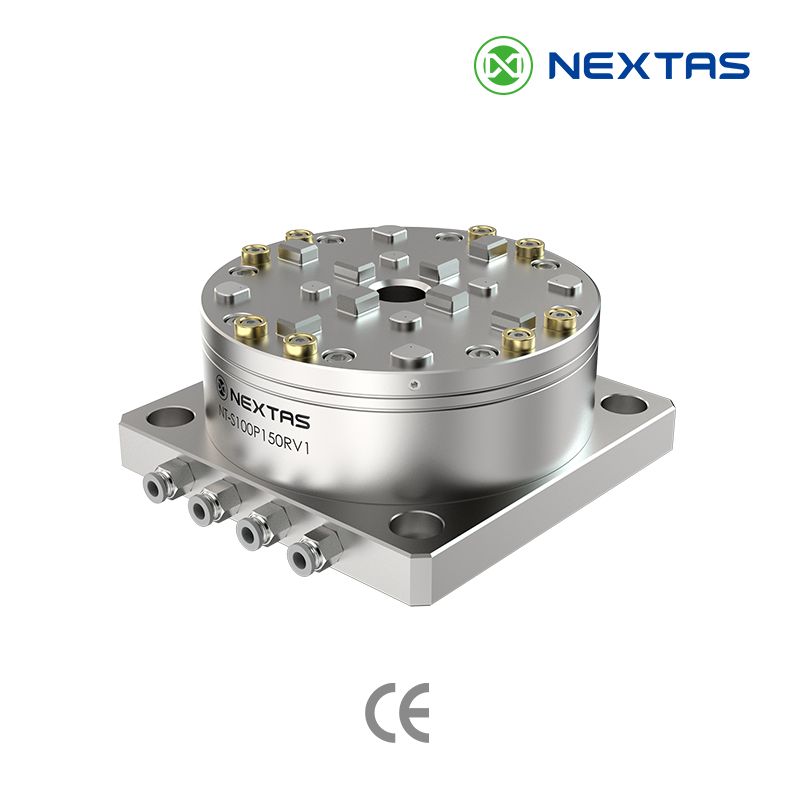
Conservez une référence stable entre usinage CNC, électroérosion et contrôle. Choisissez le mandrin, le porte-pièce et l’interface de montage selon votre procédé.
Découvrir la série R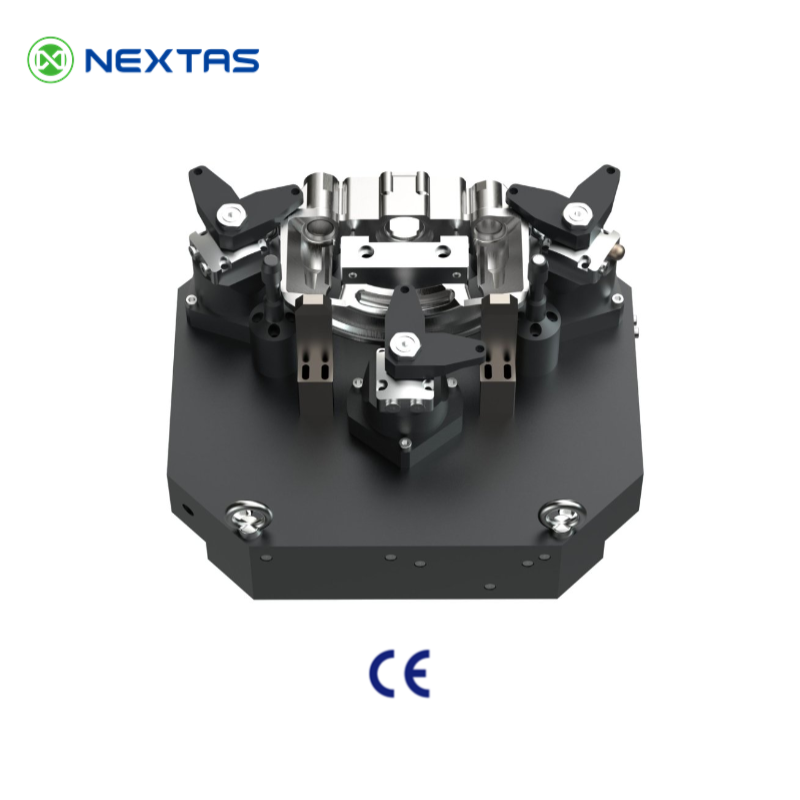
Concevez le montage autour de votre pièce. Développez la disposition des éléments de positionnement, d’appui et de serrage pour la production répétitive.
Échanger sur un montage sur mesure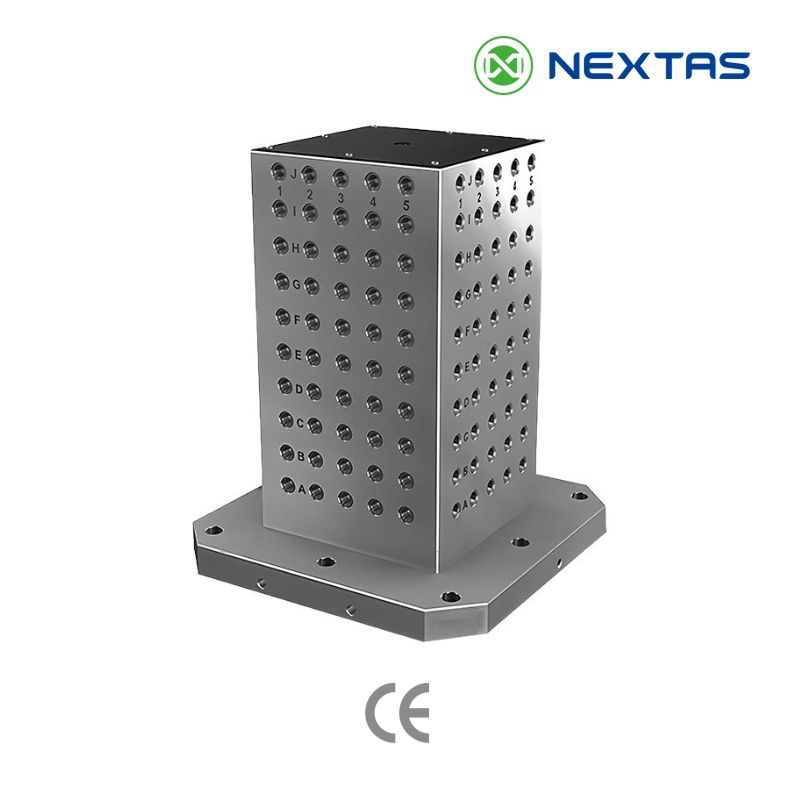
Exploitez davantage de faces de travail. Planifiez la densité de montage selon les dégagements machine, la masse chargée et l’accès des outils.
Voir les formats de colonnes
Préparez la prochaine série pendant que la série en cours est usinée. Comparez les transferts manuel et automatique pour votre machine et votre charge.
Comparer les données et demander un devis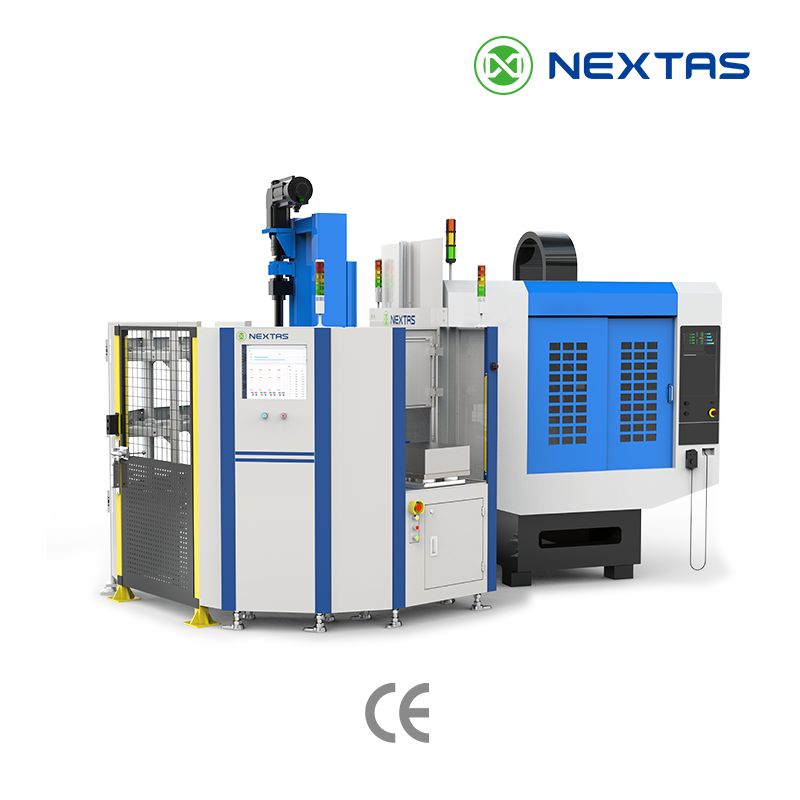
Gardez la prochaine palette prête. Reliez stockage, transfert robotisé et retour d’état du serrage à votre flux de production.
Voir les configurations d’automatisationCas d’atelier publiés
Deux cas d’atelier publiés. Découvrez les montages NEXTAS associés à chaque résultat.
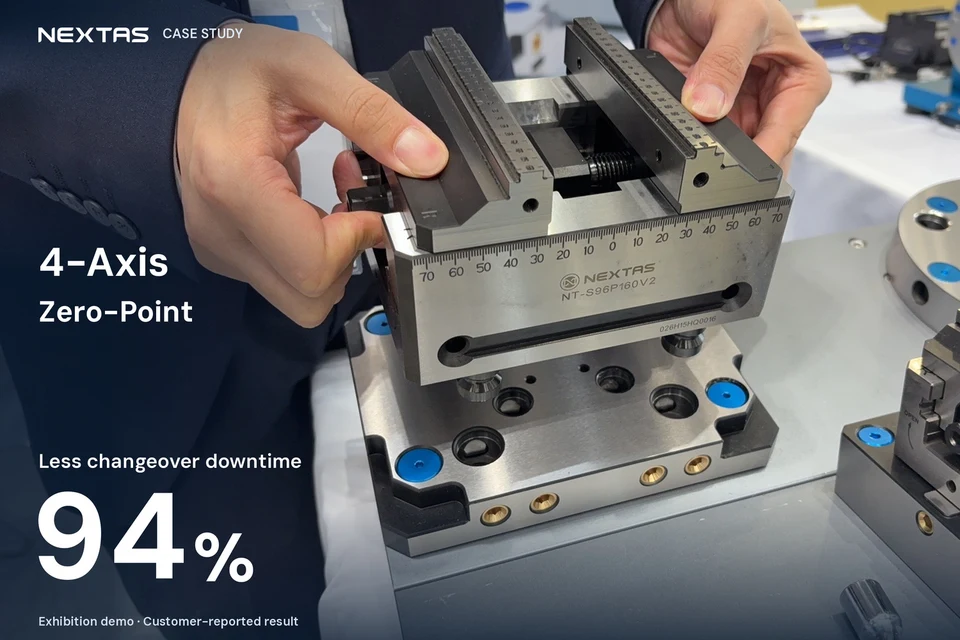
94 % de temps de changement en moins
Pont point zéro de 96 mm avec étaux NT-S96P160V2.
Voir le montage et le résultat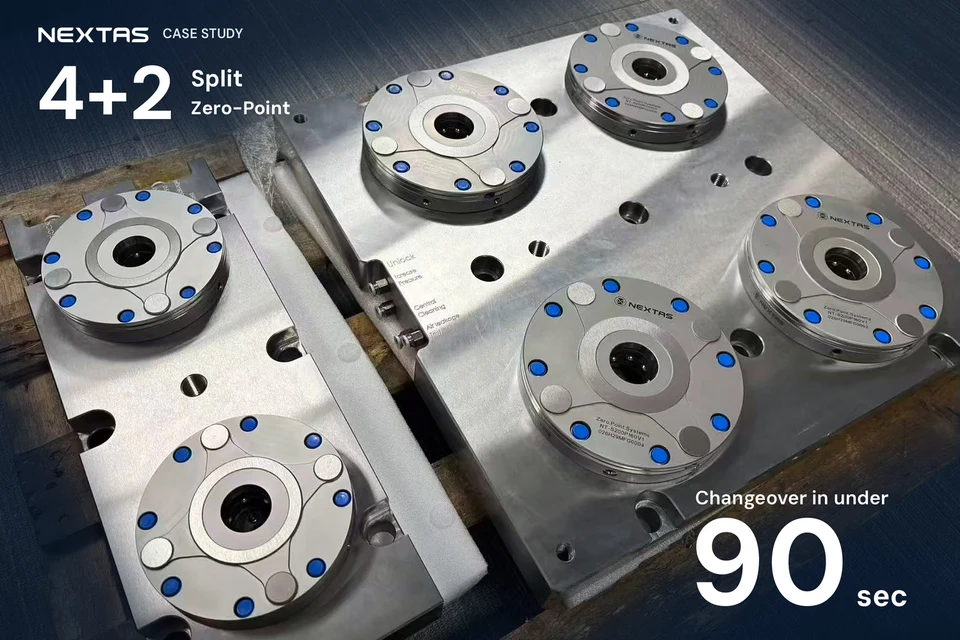
Moins de 90 secondes
Zones point zéro pneumatiques séparées pour des changements de montage flexibles.
Voir le montage et le résultatChoix du montage
Commencez par le modèle de machine et une photo du montage. Indiquez où vous perdez du temps ; nous pourrons avancer à partir de ces éléments et demander les plans à mesure que l’implantation se précise.
MIC-ASI2411114 · · Site de Zhuhai
Présentation de l’entreprise en 45 secondes
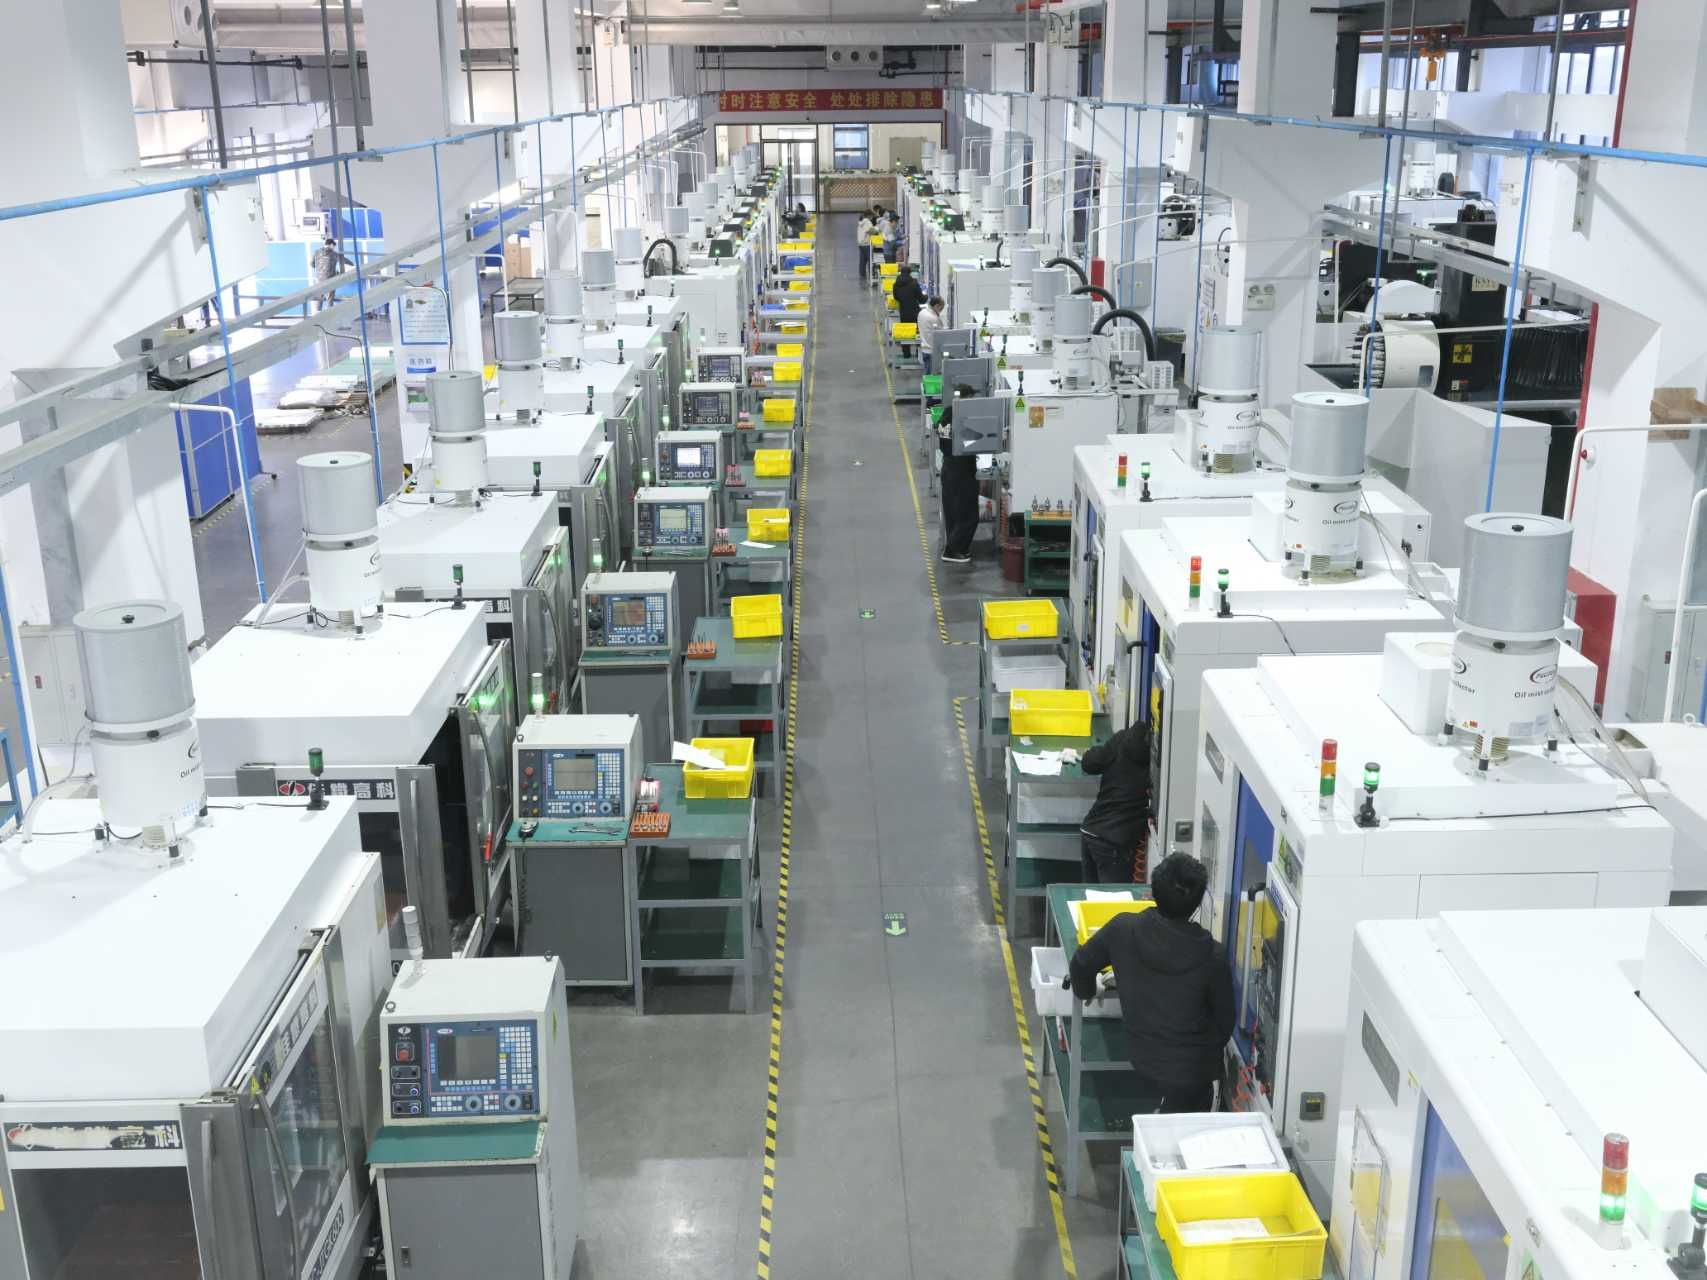
Découvrez l’équipe, l’environnement de production et les principaux produits de bridage de NEXTAS à Zhuhai, en Chine.
Découvrir notre usine Voir l’évaluation fournisseurTransfert de référence dans les semi-conducteurs
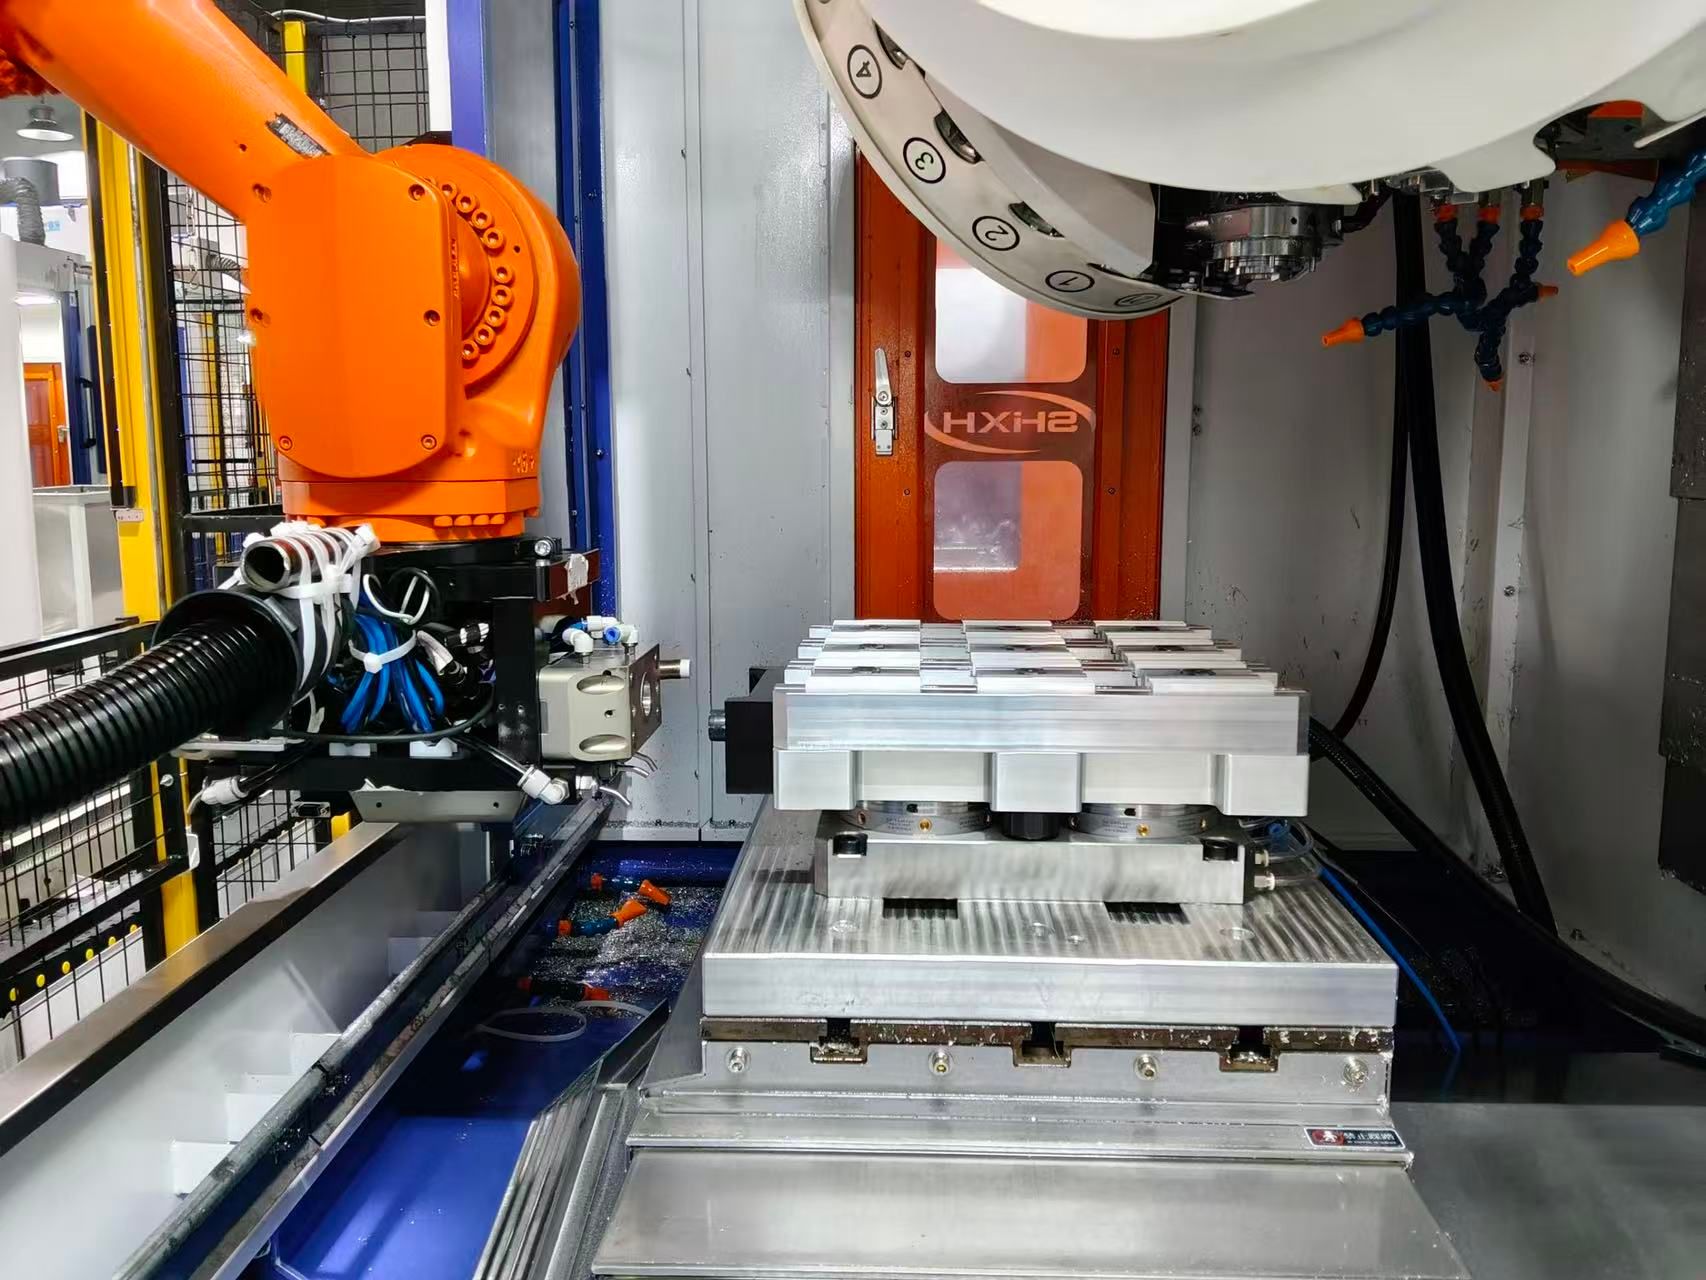
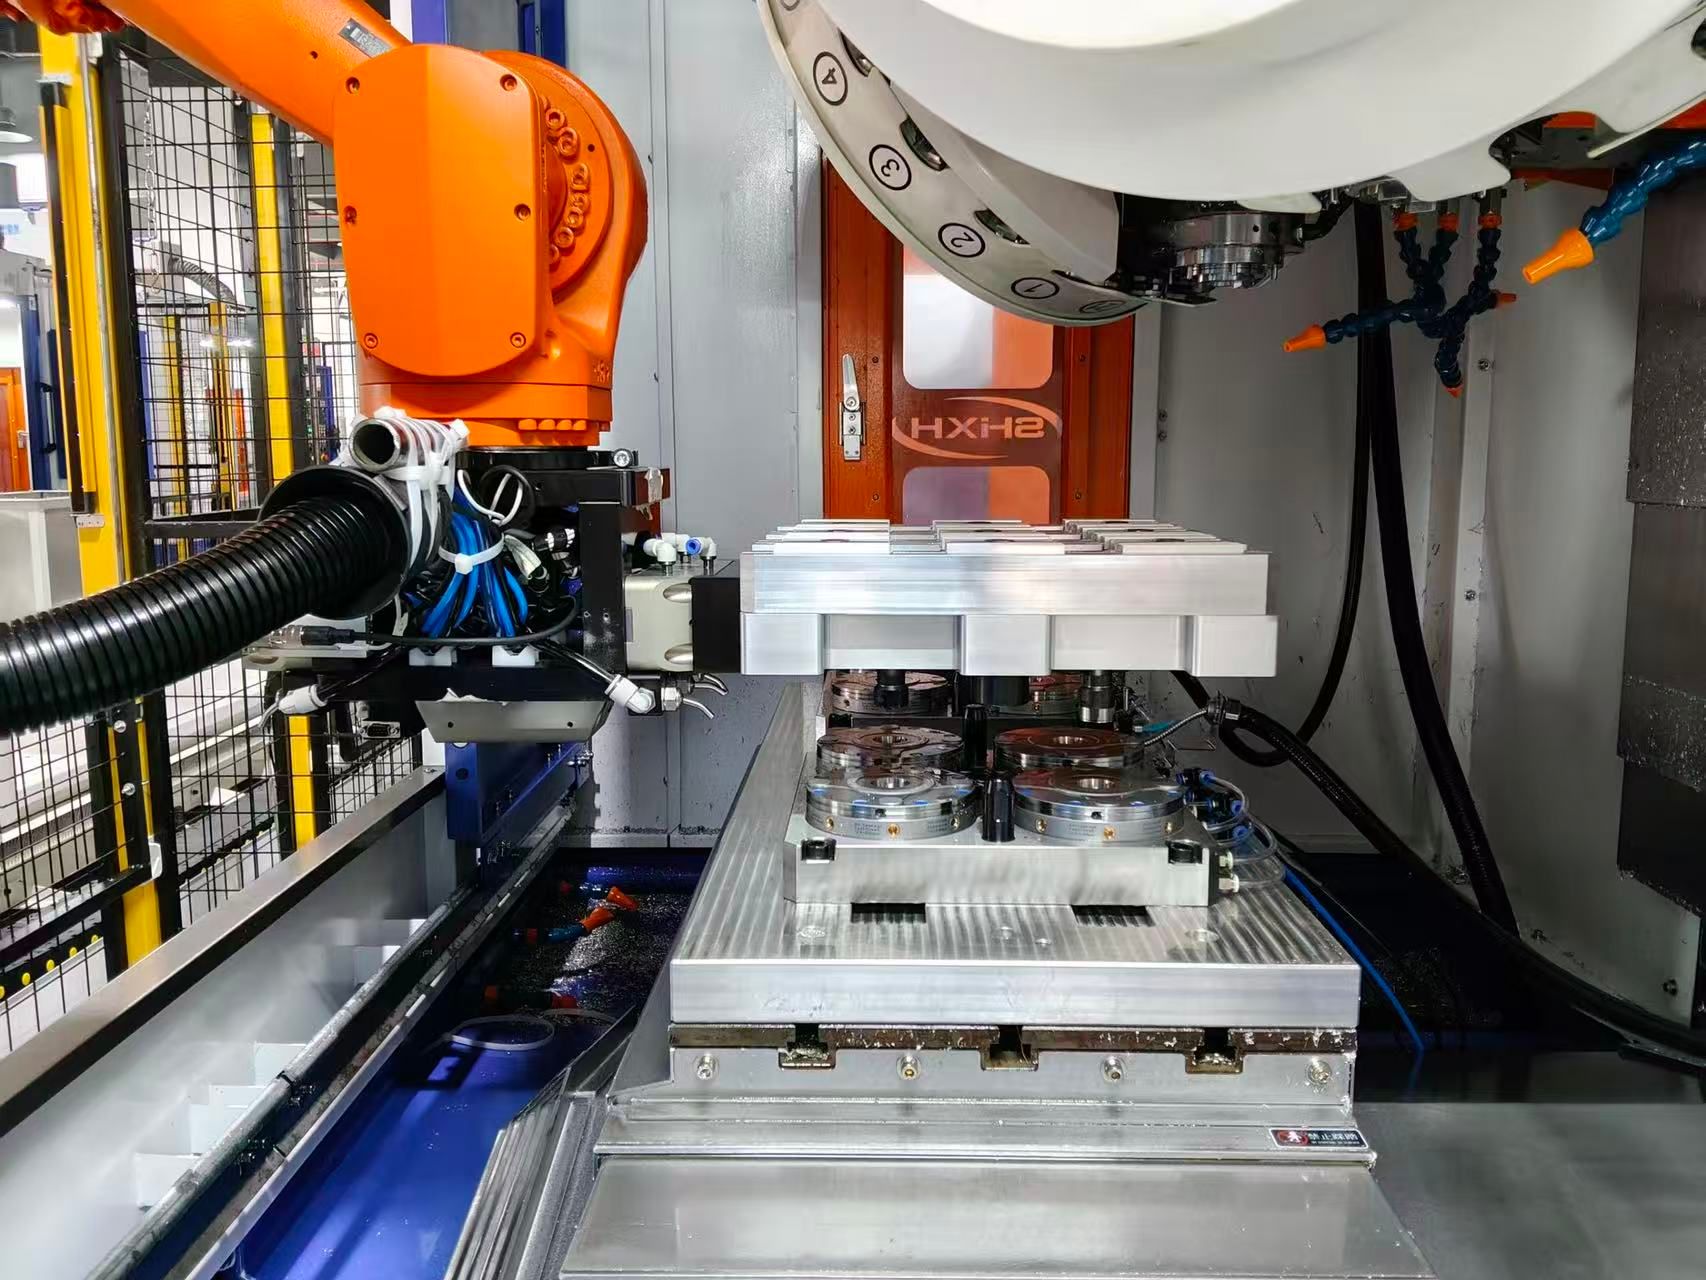
Avant de changer le matériel, déterminez si l’écart provient du repositionnement dans le récepteur, du transfert entre postes ou du montage supérieur.
Ressources techniques
Guide d’architecture de bridage
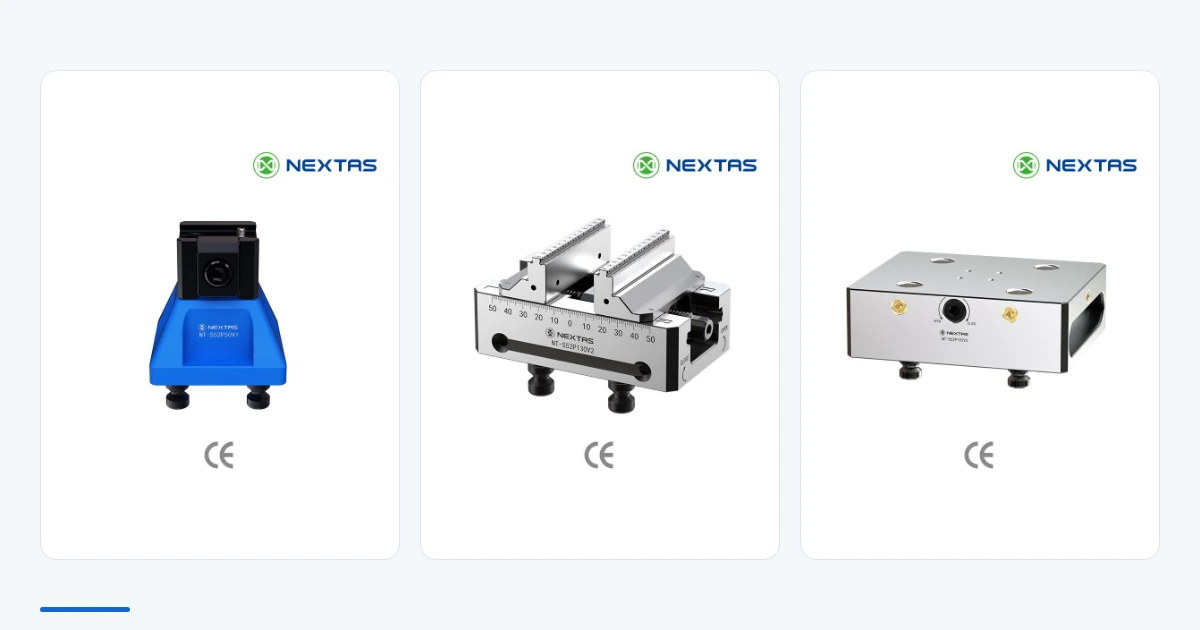
Une fixation en queue d’aronde ou un étau autocentrant maintient la pièce. Une base point zéro localise l’outillage amovible sur la machine. Choisissez le bridage supérieur d’après la pièce et la trajectoire d’outil, puis décidez si l’ensemble du montage a besoin d’une interface répétable côté machine.
Lire le guide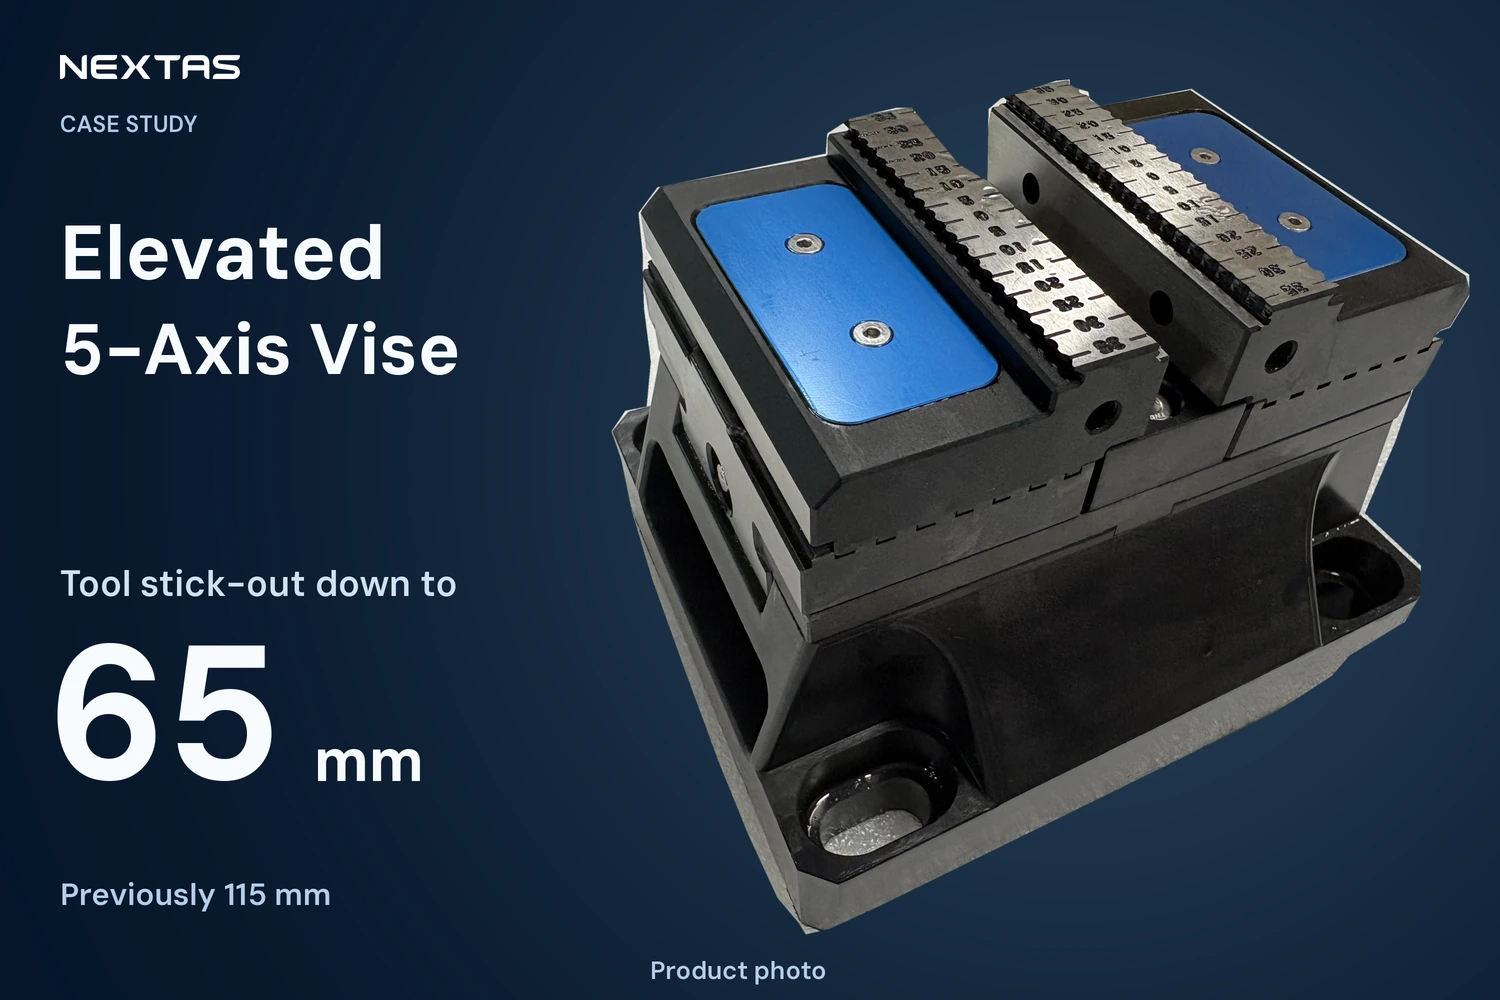
Cas d’atelier
Cet atelier 5 axes a remplacé les réhausses empilées par un étau autocentrant NEXTAS surélevé d’une seule pièce, a raccourci le porte-à-faux d’outil de 40%, a supprimé le broutage harmonique et a réduit la perte de brut avec une morsure dentelée de 3.5 mm.
Lire l’article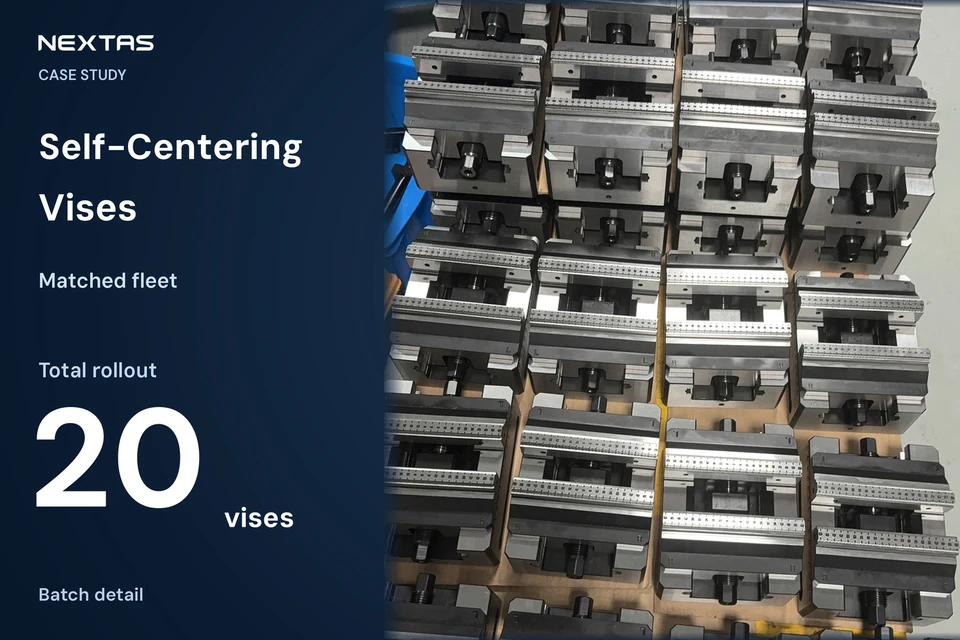
Cas d’atelier
Une palette préparée hors machine ne vaut rien si les étaux ne sont pas les mêmes : autre hauteur de mors, autre axe, et des origines pièce à refaire à chaque entrée en machine. Un lot apparié de 20 étaux autocentrants NEXTAS cale cette cellule 5 axes sur une seule hauteur et un seul axe. La palette suivante se prépare pendant que la broche coupe encore. Le modèle de machine et le nombre de palettes suffisent pour engager la discussion.
Lire l’articleFAQ des acheteurs de bridage
Envoyez les références de vos modèles, des plans ou des photos du montage. Nos ingénieurs identifieront les composants réutilisables, recommanderont les éléments correspondants et préciseront les adaptations nécessaires pour planifier l’évolution avant commande.
Transmettez le modèle de votre outillage actuel et le plan de son interface. Nous examinerons les cotes d’accouplement, les tirants et la hauteur de travail, puis vous guiderons dans le choix pour votre montage.
Commencez par l’étape de préparation qui mobilise le plus de temps machine. Précisez le modèle de machine, la pièce, le volume de production et tout budget cible. Nos ingénieurs peuvent comparer les options standard et sur mesure, développer le concept du montage et fabriquer l’équipement. Le périmètre de contrôle est défini dans le devis. Les plans détaillés peuvent suivre à mesure que l’implantation se précise.
Certaines gammes de systèmes point zéro annoncent une répétabilité jusqu’à <0,003 mm. La méthode de contrôle, les critères d’acceptation et les relevés de mesure applicables sont confirmés avant commande pour le modèle et le projet faisant l’objet du devis.
Le matériau, le traitement thermique et la dureté dépendent du modèle et du composant. Envoyez-nous leurs références pour que nos ingénieurs examinent avec vous le plan retenu et les documents disponibles sur le matériau, le traitement thermique et le contrôle.
Sur certaines configurations de mandrins série E équipées de canaux de soufflage, l’air comprimé évacue les copeaux et le liquide de coupe des surfaces d’appui pendant le desserrage. Vérifiez que le modèle choisi intègre cette fonction et que ses exigences d’alimentation en air correspondent à votre installation.
Les montages à queue d’aronde peuvent permettre l’accès de l’outil à cinq faces avec une petite zone de prise. Vérifiez, pour le modèle choisi, la géométrie de la queue d’aronde, la surépaisseur de matière, l’effort de serrage et les limites de déformation admissibles de la pièce au regard de votre plan et de votre procédé d’usinage.
Le catalogue indique une précision de serrage répété inférieure à 0,02 mm pour la série S52/S96. Suivez les instructions d’entretien du modèle choisi et contrôlez à nouveau la référence après un changement de mors ou des mesures anormales ; convenez de la méthode de mesure et des critères de réception pour votre montage.
Oui. Il s’agit du site international dédié aux solutions de bridage NEXTAS, à l’assistance technique et aux capacités de fabrication.
Réponse sous un jour ouvré
Indiquez le modèle de machine, la pièce et le problème de préparation pour l’étude du devis. Les plans complets peuvent suivre.
