Tout sous-traitant qui fait tourner un centre d’usinage vertical (VMC) 3 axes moyen ou grand connaît le même dilemme de place sur la table. Le lundi, il faut toute la course de l’axe X pour ébaucher une plaque de structure lourde ou un bloc de matrice. Le mercredi, deux opérations distinctes (OP10 et OP20) tournent sur des carters de fonderie plus petits qui demandent des changements de montage indépendants. Boulonner une semelle massive d’un seul tenant sur toute la table fige une seule empreinte, tandis que le bridage classique en rainure en T consomme des heures de broche chaque fois que les opérateurs alignent un nouveau montage.
Pour résoudre cela sans perdre en rigidité ni en polyvalence de table, l’atelier s’est associé à NEXTAS pour mettre en place un système modulaire de plaques de bridage pneumatiques à point zéro 2+4.
L’empreinte modulaire 2+4 : conçue pour une table séparée ou une table complète
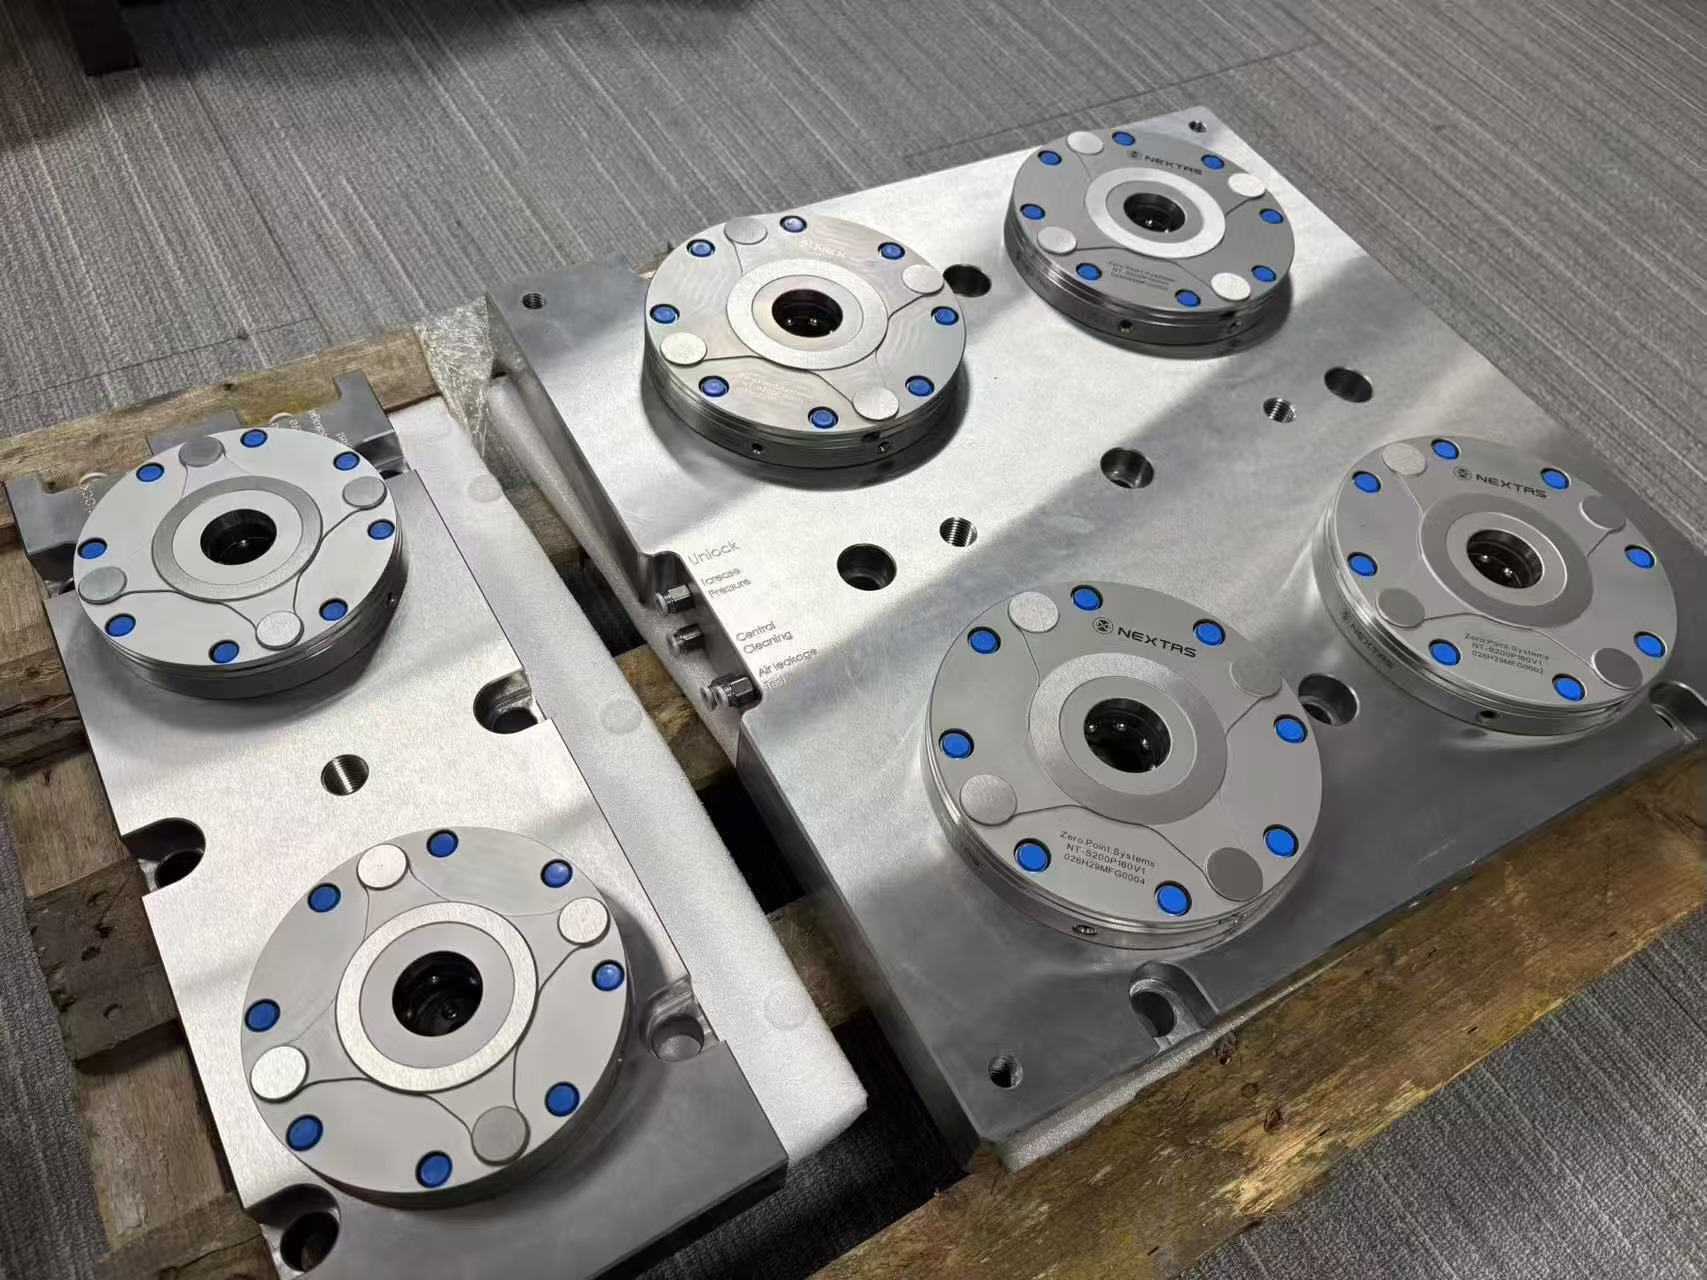
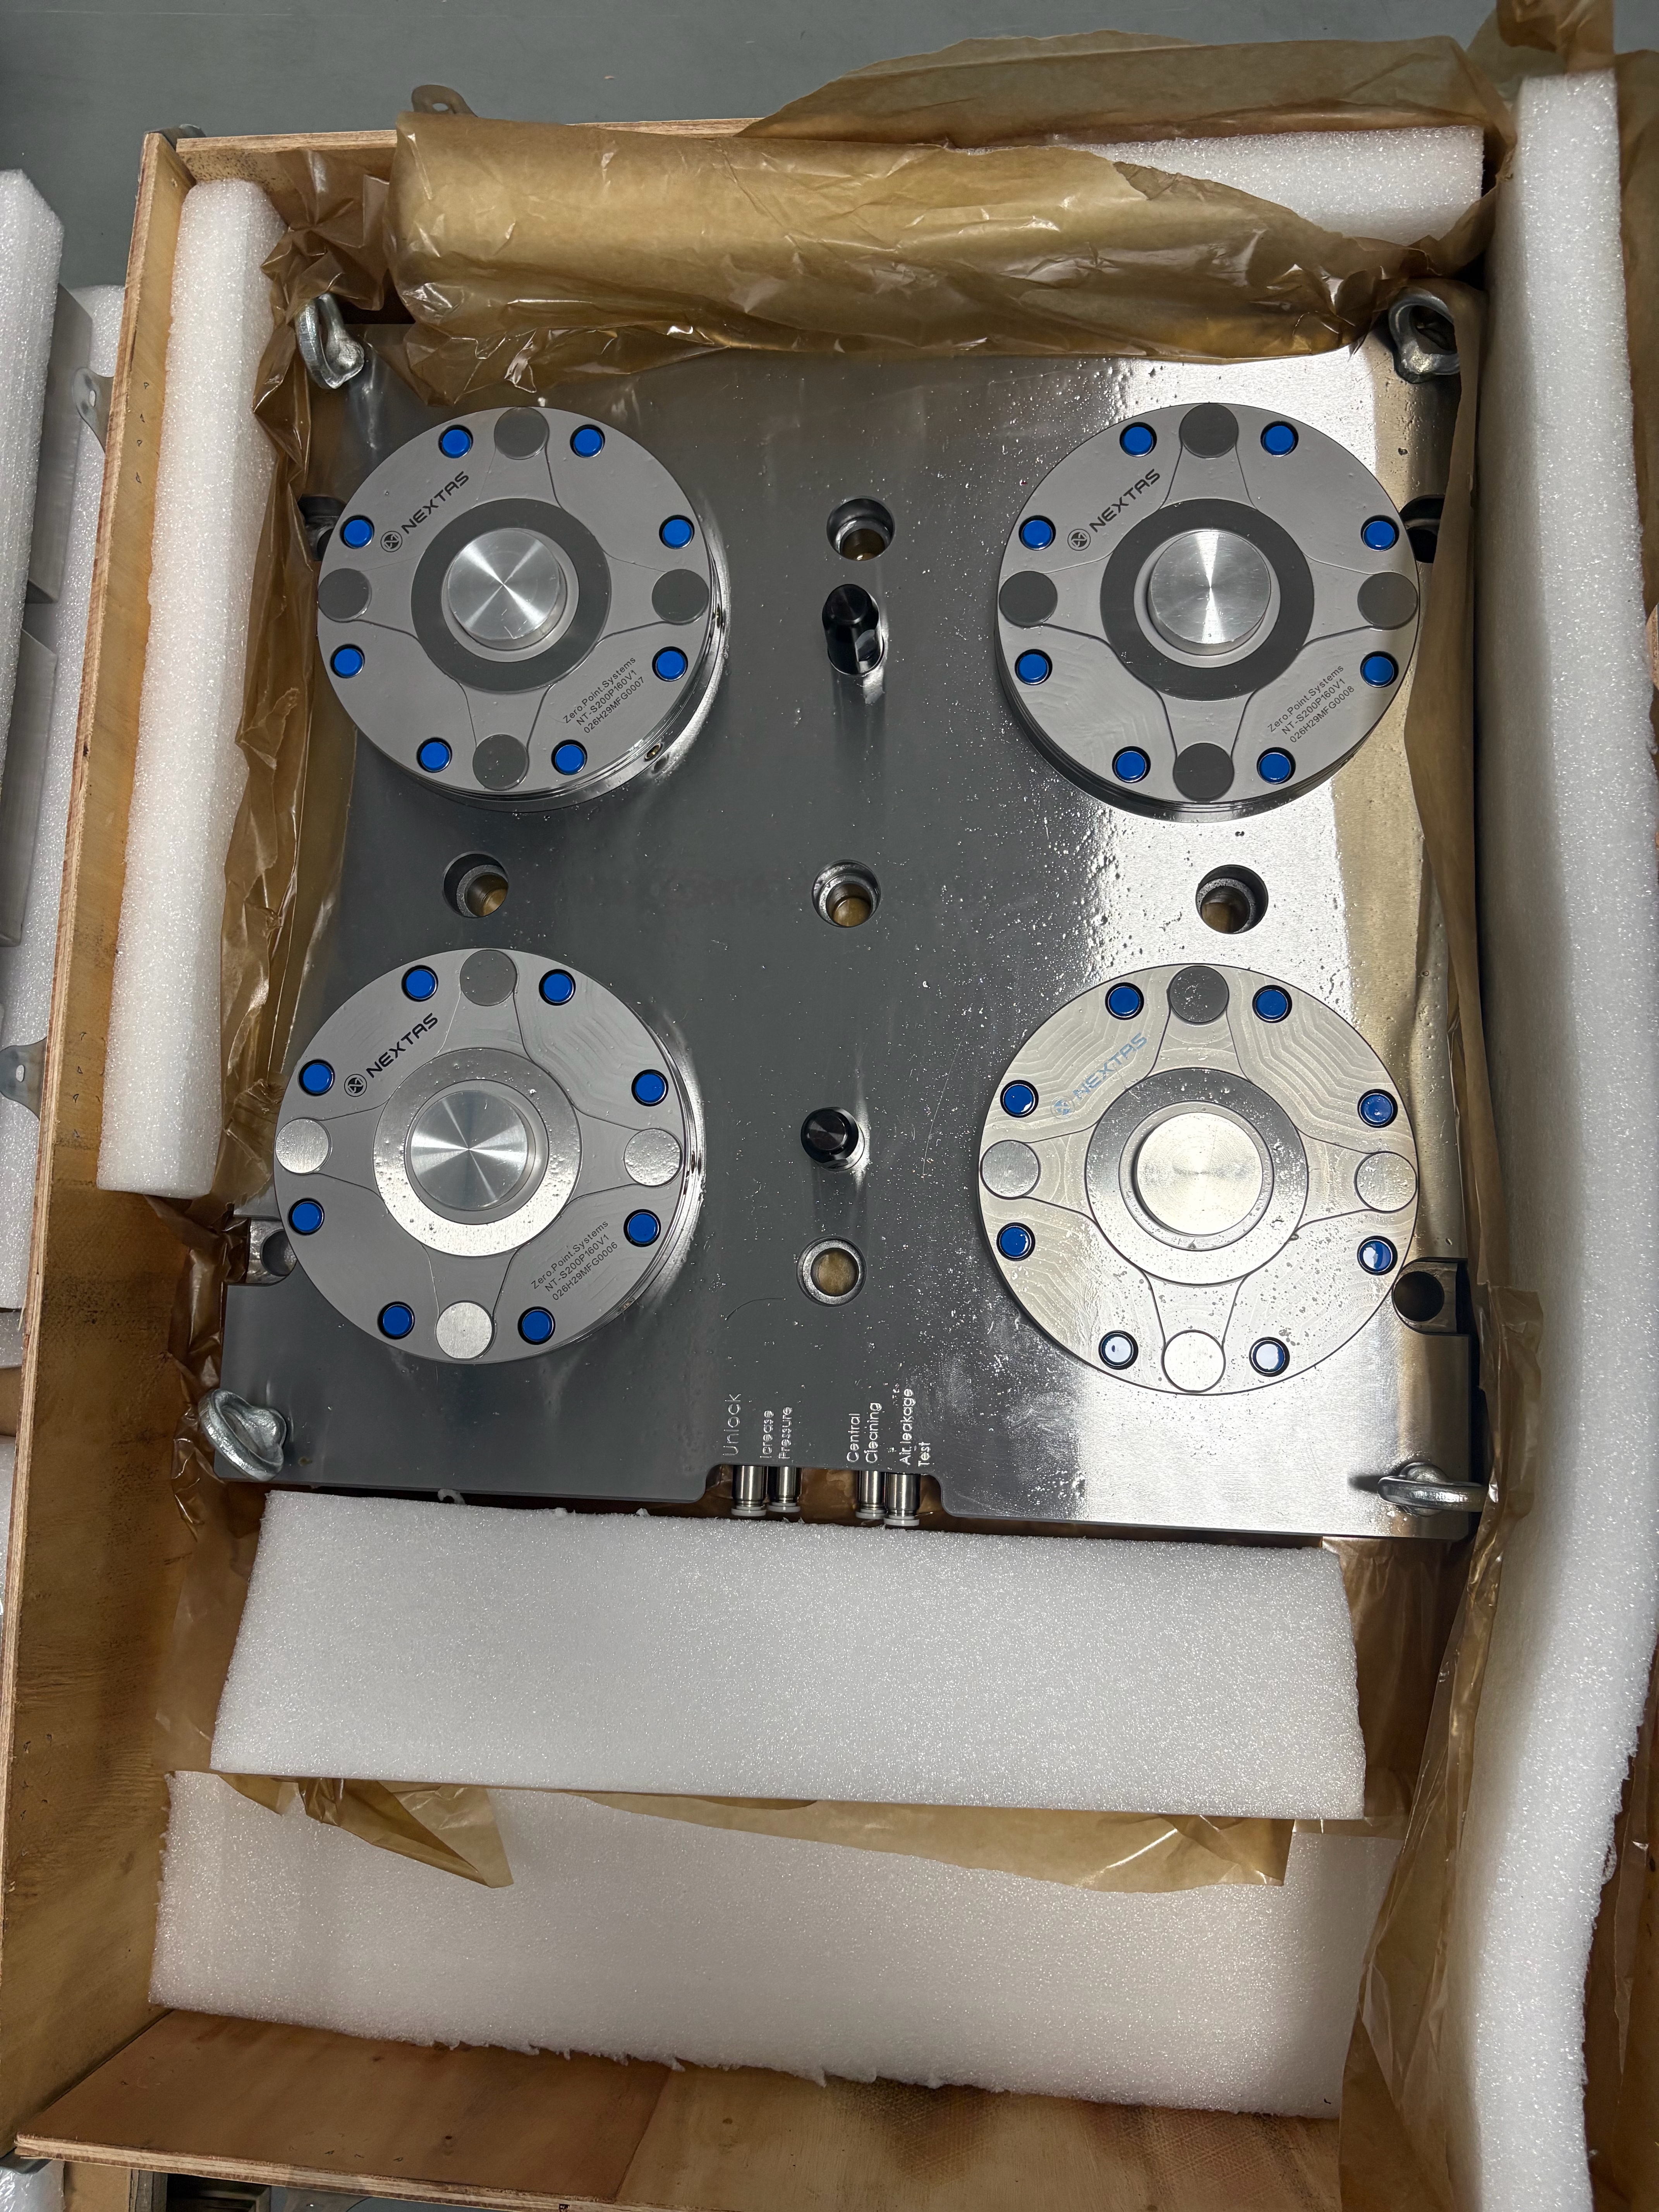
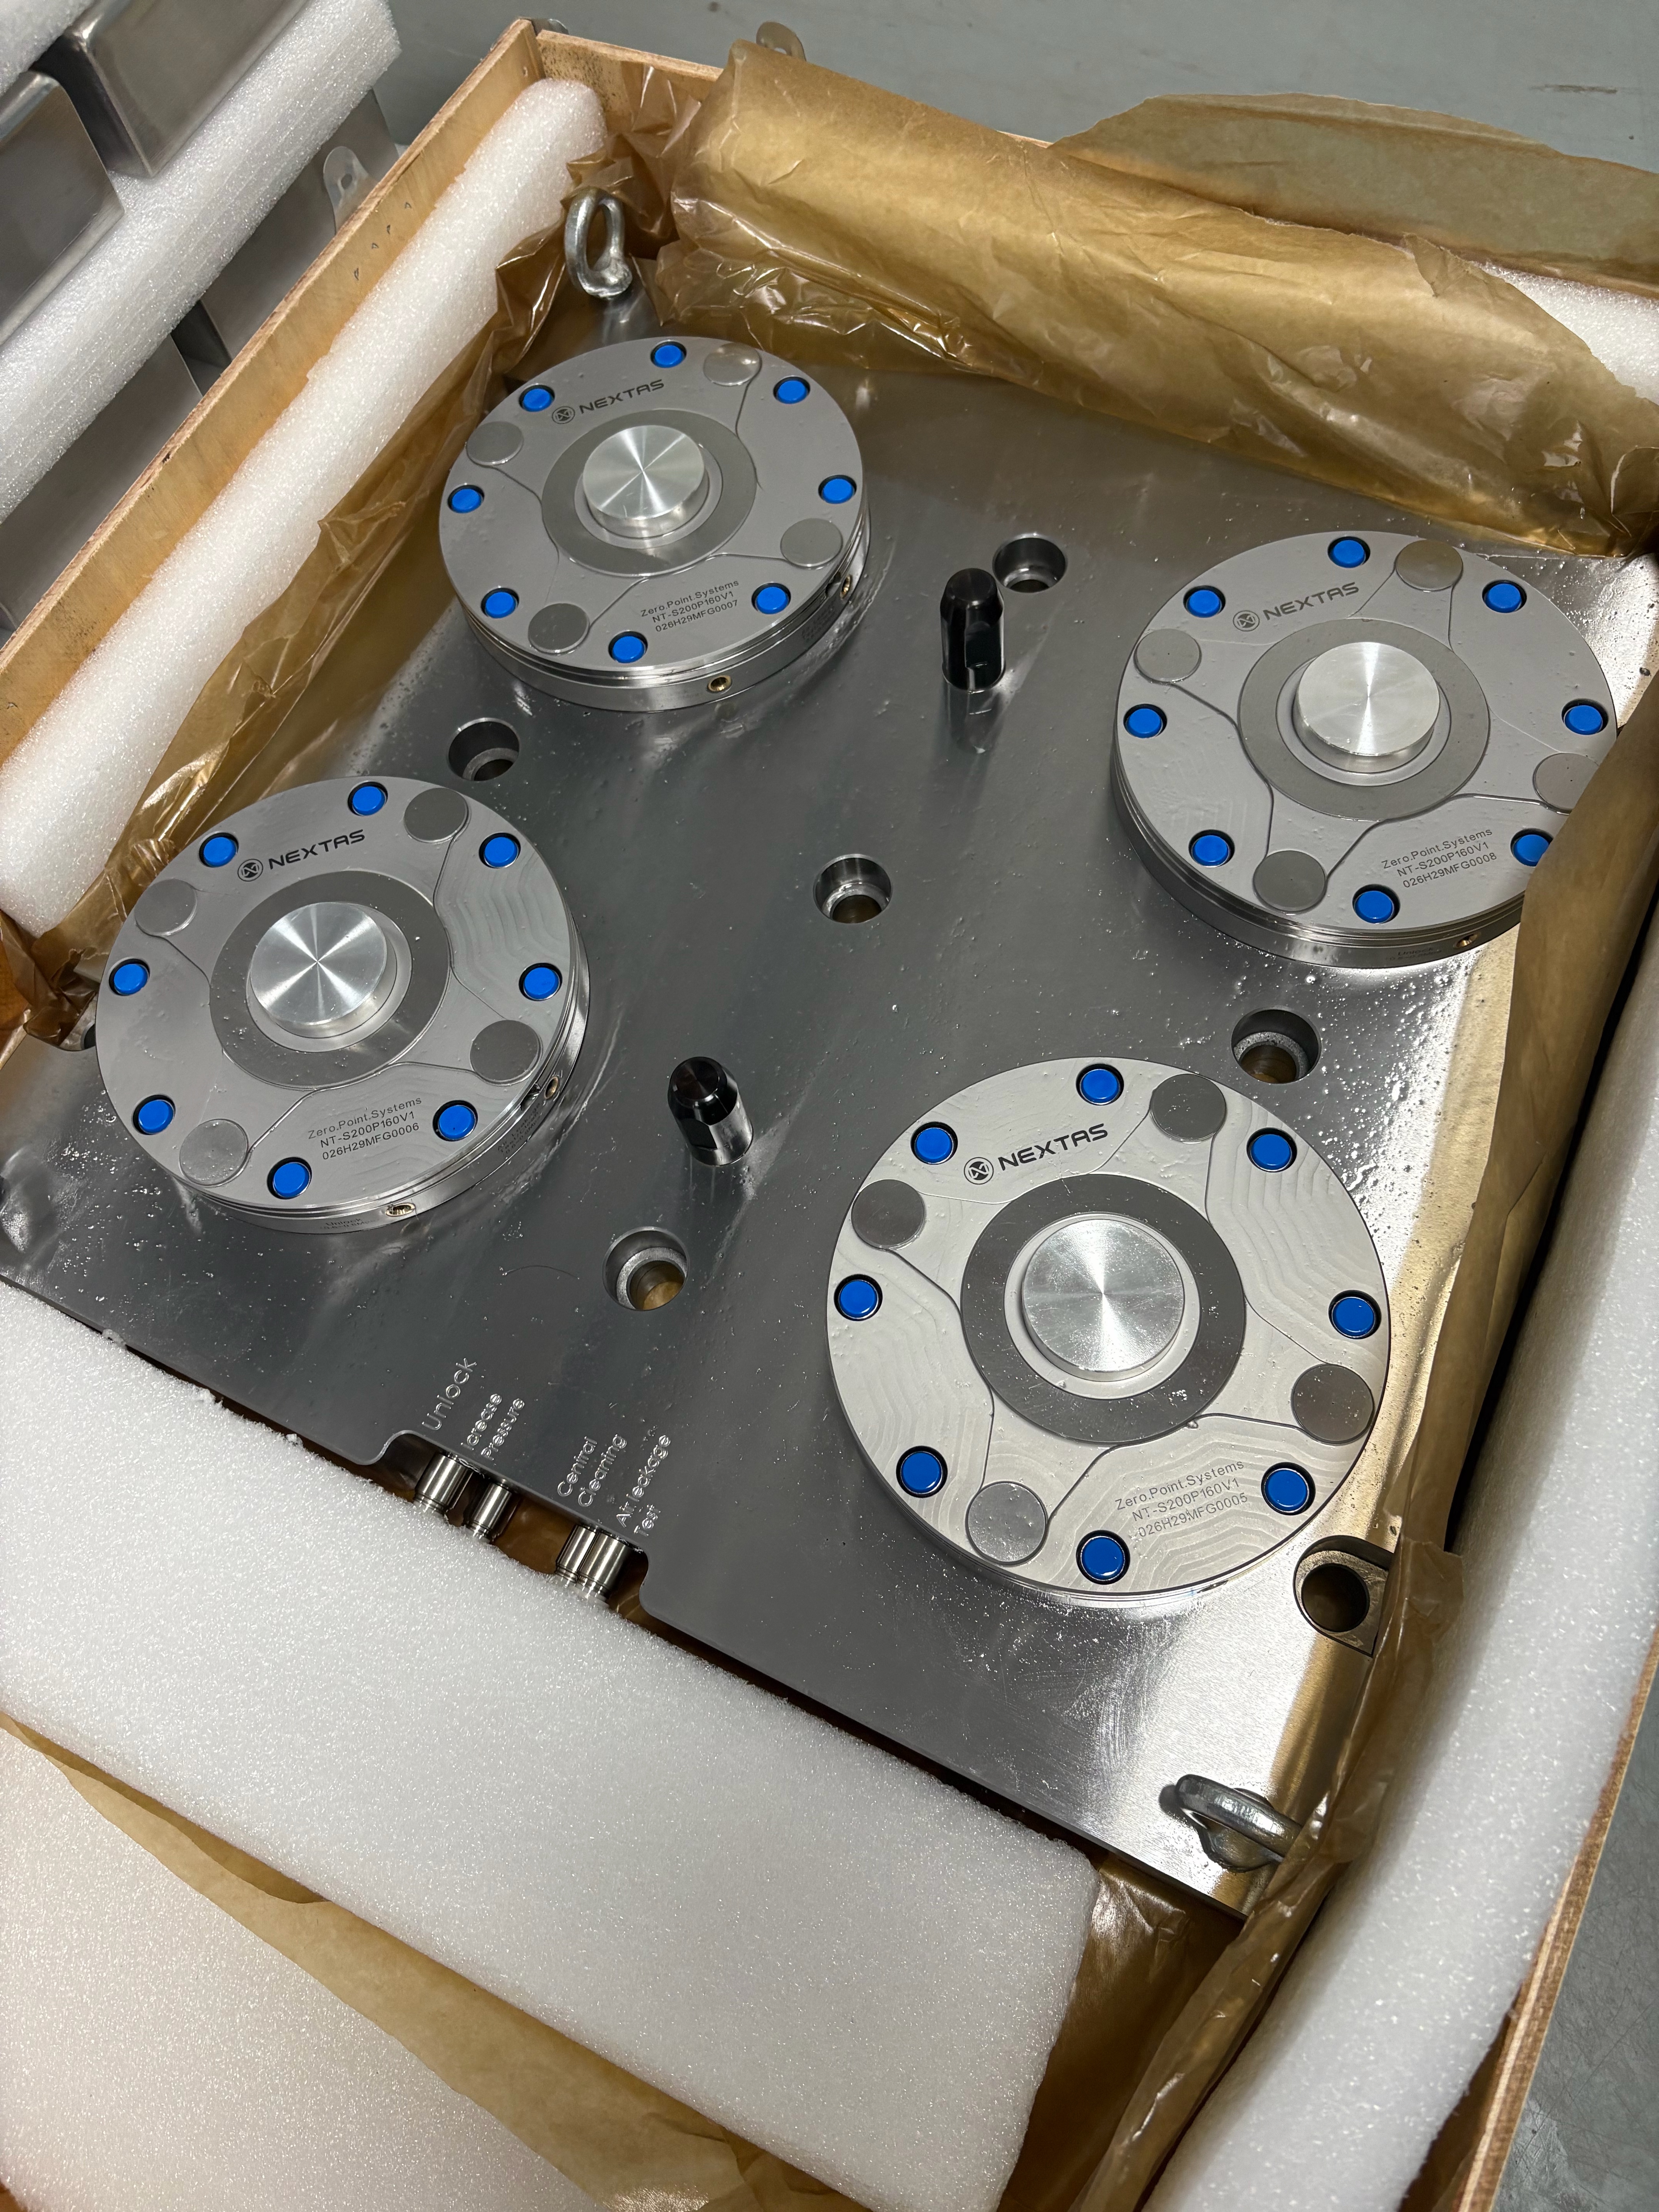
Sortie de caisse, l’architecture de la solution NEXTAS se distingue tout de suite. Plutôt qu’une seule dalle monolithique, le système associe une plaque réceptrice carrée 4 stations et une plaque réceptrice rectangulaire 2 stations, toutes deux équipées de modules récepteurs à point zéro NEXTAS NT-S200P160V1.
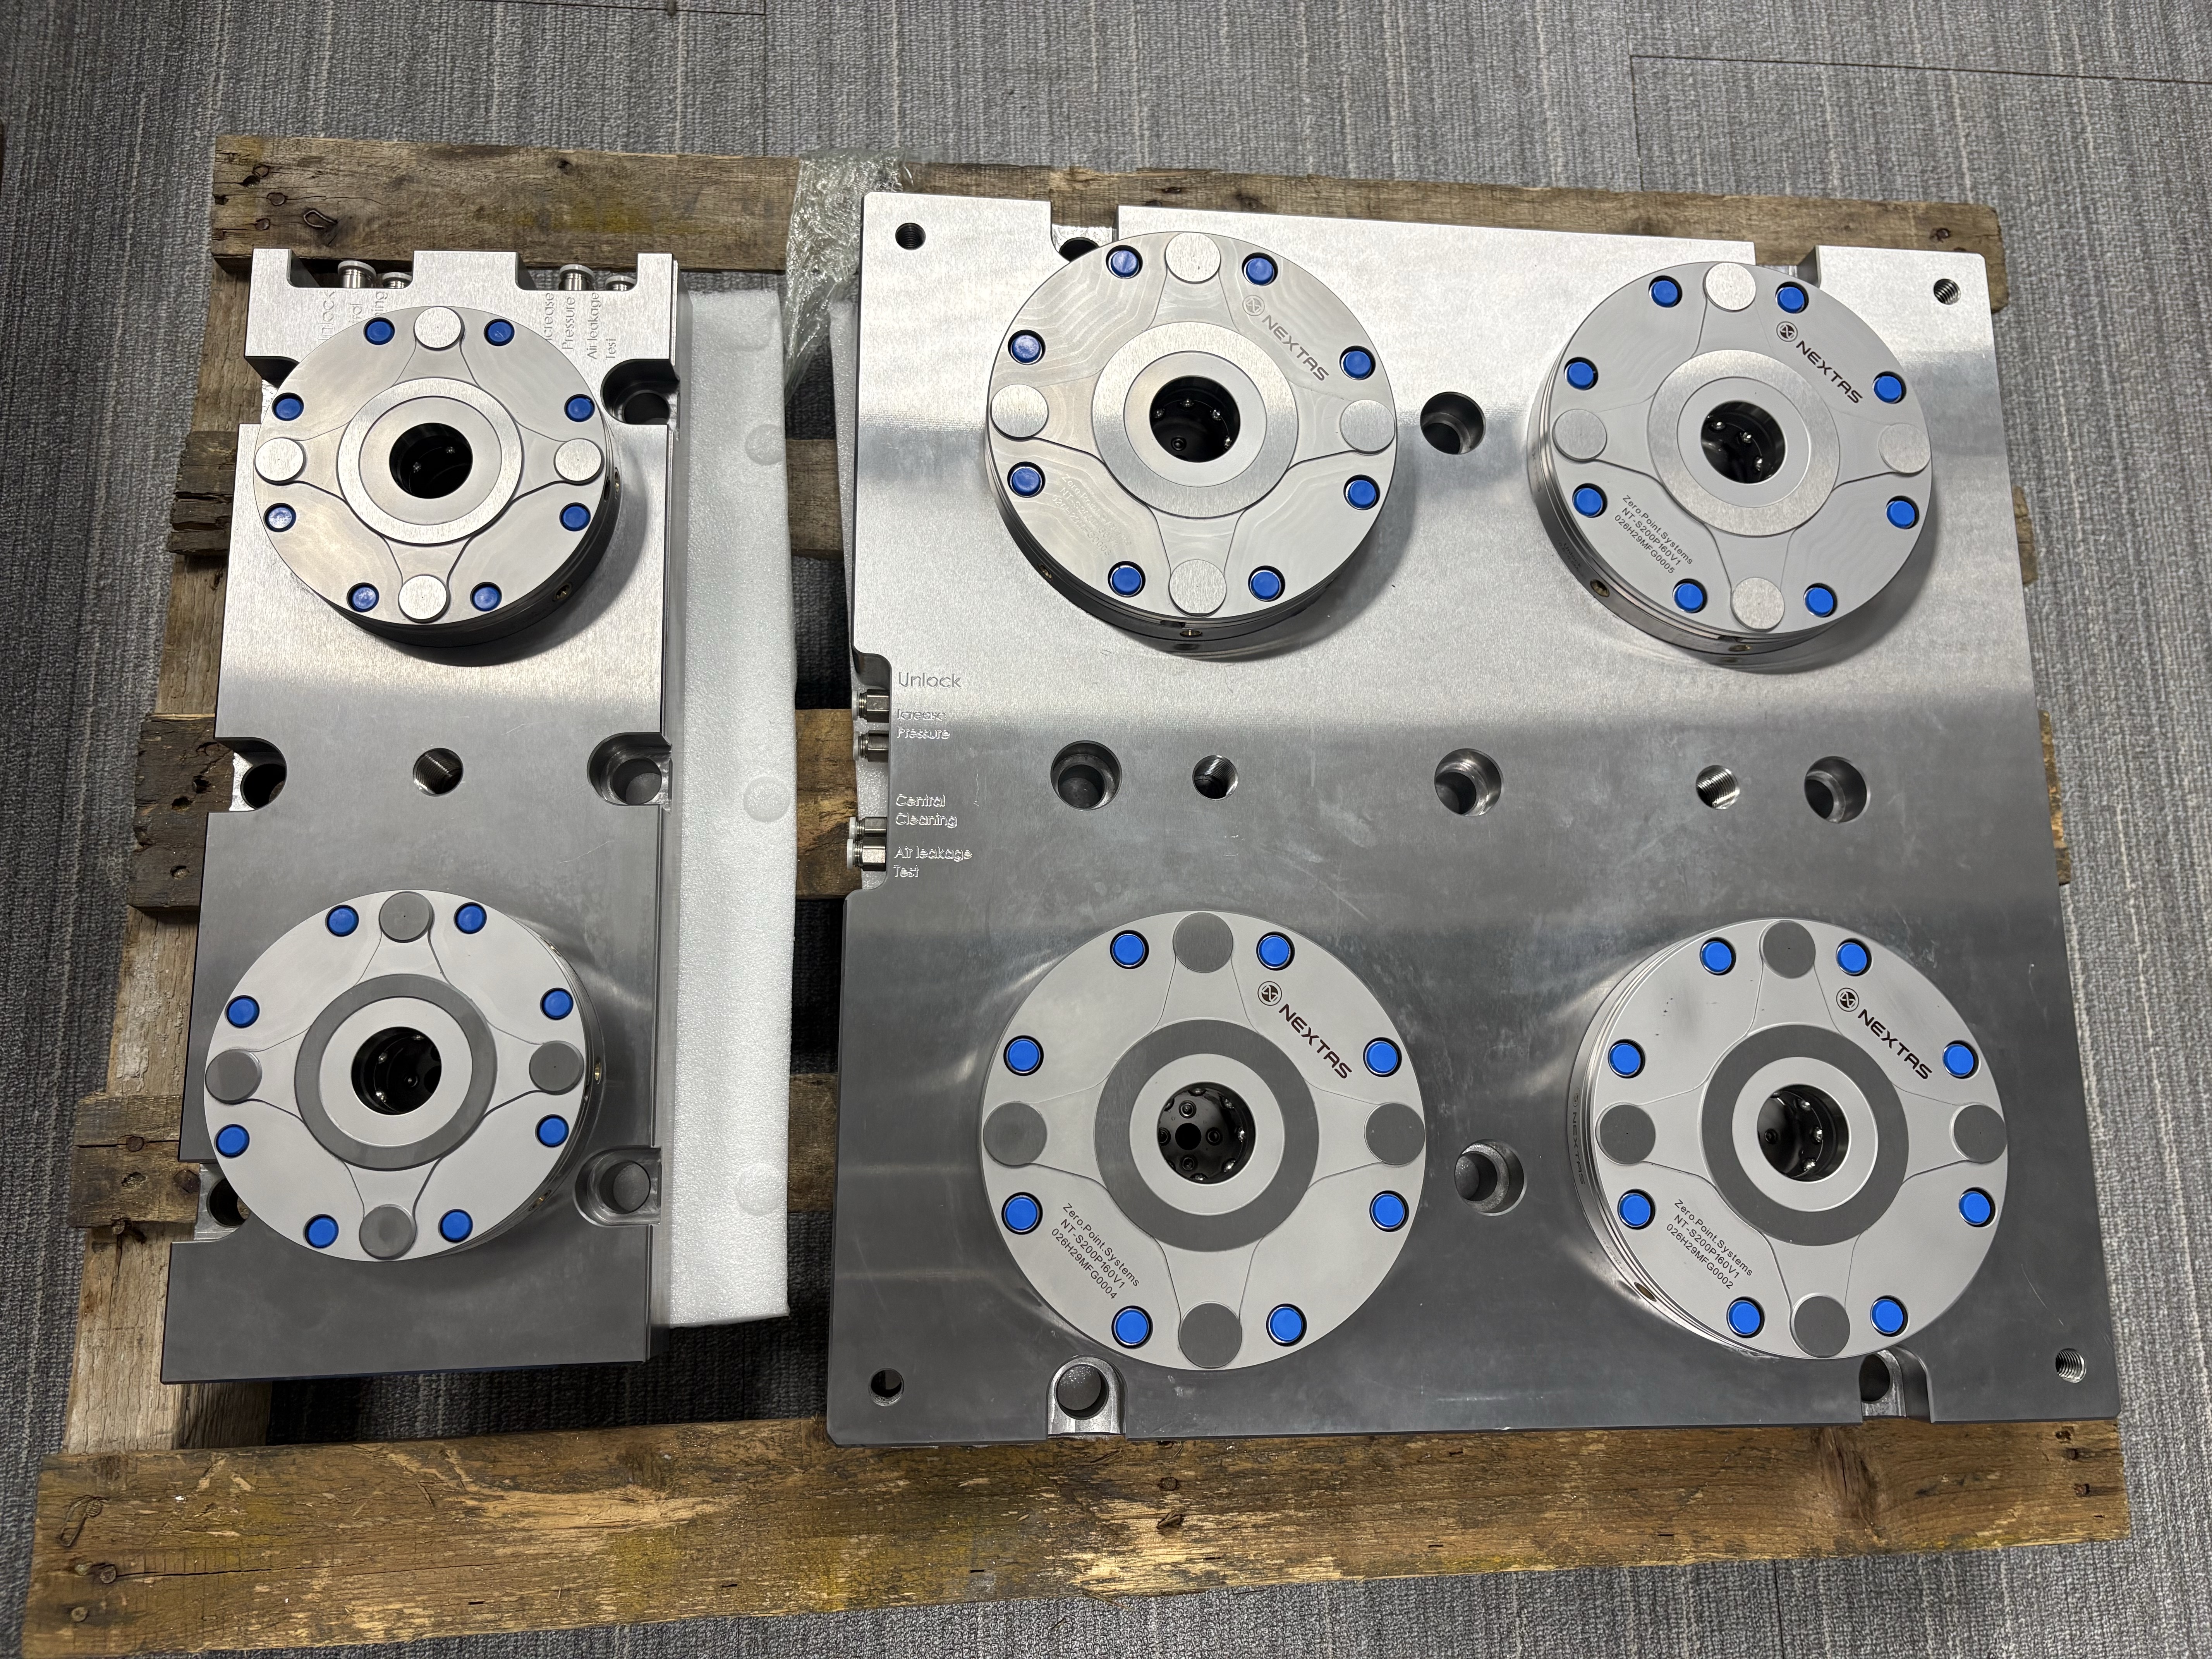
Cette stratégie de plaques séparées donne à l’atelier trois modes de travail distincts sur un seul VMC :
- Usinage asynchrone OP10 / OP20 : la plaque 2 pots du côté gauche de la table tient la matière brute pour l’ébauche OP10, tandis que la plaque 4 pots à droite tient un montage multi-pièces plus grand pour la finition OP20. Comme chaque plaque a son propre collecteur pneumatique indépendant, l’opérateur peut desserrer et changer le montage 2 pots sans déranger l’origine bridée de la plaque 4 pots.
- Portée sur toute la table pour les grandes pièces : comme les six récepteurs NT-S200P160V1 sont rectifiés sur exactement le même origine de hauteur en Z et la même grille de pas, une palette surdimensionnée ou une base de moule peut couvrir les deux plaques en même temps et se verrouiller dans les six récepteurs comme une seule plateforme.
- Retrait rapide de la semelle : équipée d’anneaux de levage d’angle et de bouchons de protection pour les alésages des récepteurs, chaque plaque peut être levée de la table machine en quelques minutes si un travail inhabituel exige l’accès brut à la rainure en T.
Pneumatique à quatre orifices et chargement compatible pont roulant
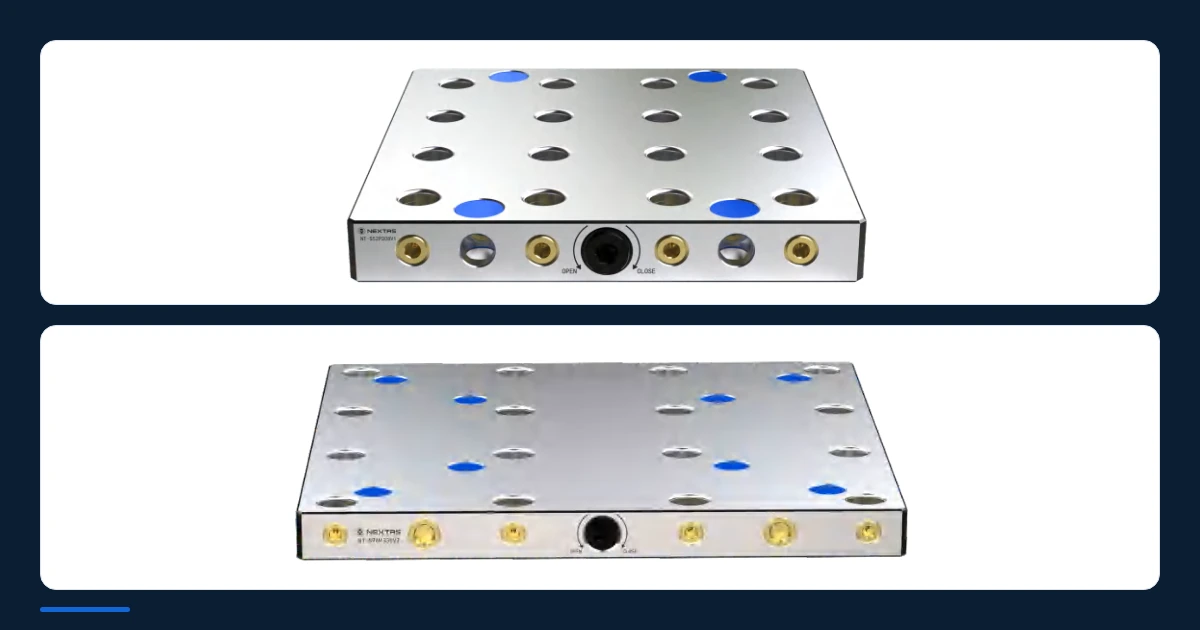
Un regard rapproché sur le bord du collecteur des plaques NEXTAS montre quatre orifices pneumatiques gravés au laser qui font le lien entre le changement rapide manuel et l’intégration dans une cellule automatisée :
- Unlock et Increase Pressure (Turbo Lock) : l’air d’atelier comprime le paquet de ressorts interne pour libérer les tirants (Unlock). Une fois la nouvelle palette en place, l’air sur l’orifice Increase Pressure porte la force de bridage mécanique bien au-delà de la seule force du ressort—et supprime le micro-glissement pendant les ébauches agressives dans l’acier ou le titane.
- Central Cleaning : pendant le changement, l’air est dirigé par le centre du récepteur et sur les trois gorges radiales de face pour chasser le liquide de coupe et les copeaux fins avant que la palette ne porte.
- Air-Leakage Test (vérification d’appui) : en surveillant la contre-pression par l’orifice Air-leakage Test, le système vérifie que la palette porte à plat sur les pastilles de contact trempées du récepteur. Si un copeau isolé soulève la palette ne serait-ce que de quelques microns, la pression chute tout de suite et empêche une coupe hors tolérance avant même que la broche ne démarre.
Pour protéger ces surfaces de contact de précision pendant le chargement au pont roulant, la plaque 4 stations intègre deux piliers de guidage brunis haute résistance sur l’axe. Quand l’opérateur descend un montage de 400 kg depuis un palan, les piliers de guidage grossiers prennent la palette en premier—et empêchent les tirants de heurter les cônes du récepteur NT-S200P160V1, tout en garantissant à chaque fois une orientation infaillible (poka-yoke).
Effet en atelier
- Moins de 2 minutes du pont à la coupe : les plaques de montage lourdes qui prenaient auparavant 45 minutes à boulonner, aligner et palper tombent maintenant sur les piliers de guidage et se verrouillent en moins de 120 secondes avec une précision de repositionnement de < 0.003 mm.
- Zéro rebut dû aux copeaux : la vérification intégrée Central Cleaning et Air-leakage Test a complètement éliminé les erreurs de conicité en hauteur Z causées par des copeaux coincés en usinage humide.
- Infrastructure prête pour l’automatisation : avec l’interface pneumatique 4 orifices déjà intégrée aux plaques, l’atelier peut relier électrovannes et pressostats directement aux codes M du VMC dès qu’il est prêt à ajouter un robot aérien ou un chargeur de palettes.
Spécifications du système et aperçu des performances
Titre du projet : système modulaire de semelle pneumatique à point zéro 2+4 pour VMC 3 axes et HMCs. Série de produit : Plaque pneumatique à point zéro (récepteurs NT-S200P160V1). Secteurs : moules et matrices / automobile / pièces de structure aéronautiques.
| Paramètre | Configuration de plaque pneumatique NEXTAS 2+4 |
|---|---|
| Modèle du module récepteur | NT-S200P160V1 (acier inoxydable trempé) |
| Implantation des plaques | Plaque modulaire 2 stations + plaque 4 stations (6 récepteurs au total) |
| Précision de repositionnement | < 0.003 mm (Selected Series) / < 0.005 mm |
| Orifices de l’interface pneumatique | Unlock / Increase Pressure / Central Cleaning / Air-leakage Test |
| Protection mécanique | Deux piliers de guidage poka-yoke centraux + gorges radiales d’évacuation des copeaux |
| Compatibilité d’automatisation | Intégration directe aux codes M machine, à l’APC ou au chargement robotisé de palettes |
Avec la demande