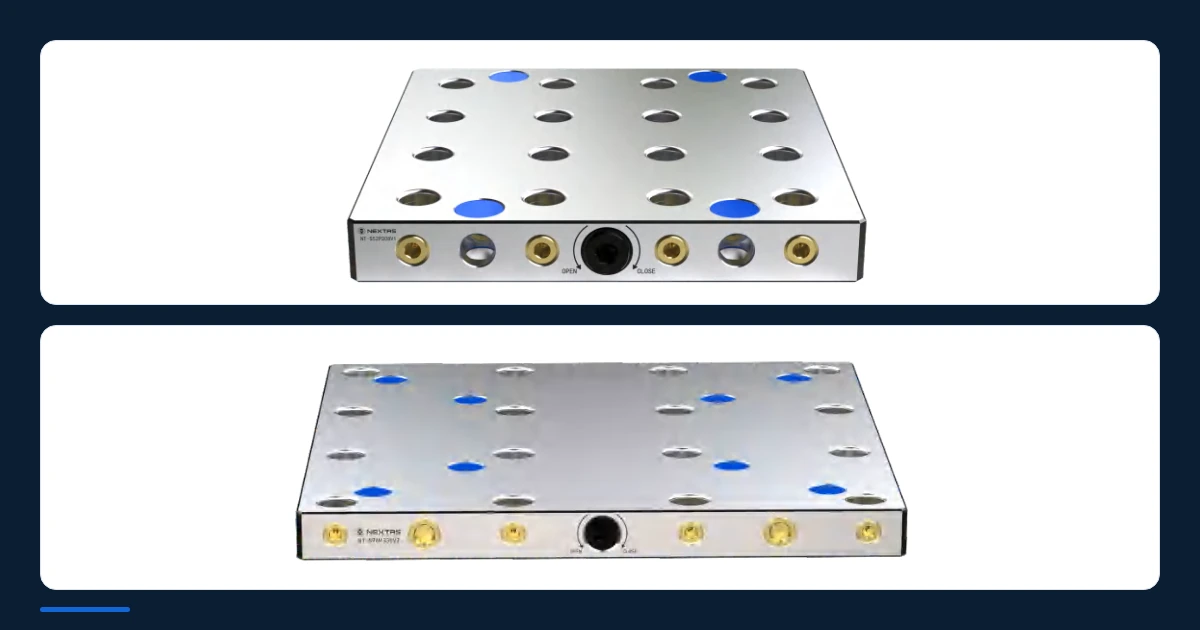
每一家使用中大型三轴立式加工中心(VMC)承接少量多样订单的加工厂,迟早都会遇到相同的「机床台面两难」:周一你需要用满整个 X 轴行程来粗铣大型结构件或模仁;到了周三,你却需要在同一台机床上同时跑 OP10 与 OP20 两道不同工序的中小型铸件。如果把整块一体式大基板锁死在工作台上,换单时缺乏弹性;但若维持传统 T 型槽压板锁螺丝,师傅每次换线拉直度、打表寻边就要浪费近一小时的主轴稼动时间。
为了兼顾重切削刚性与台面调度弹性,该厂导入了 NEXTAS 模块化 2+4 气动零点定位基板系统(Pneumatic Zero-Point Clamping Plates)。
2+4 分体式模块布局:一机三用的台面策略
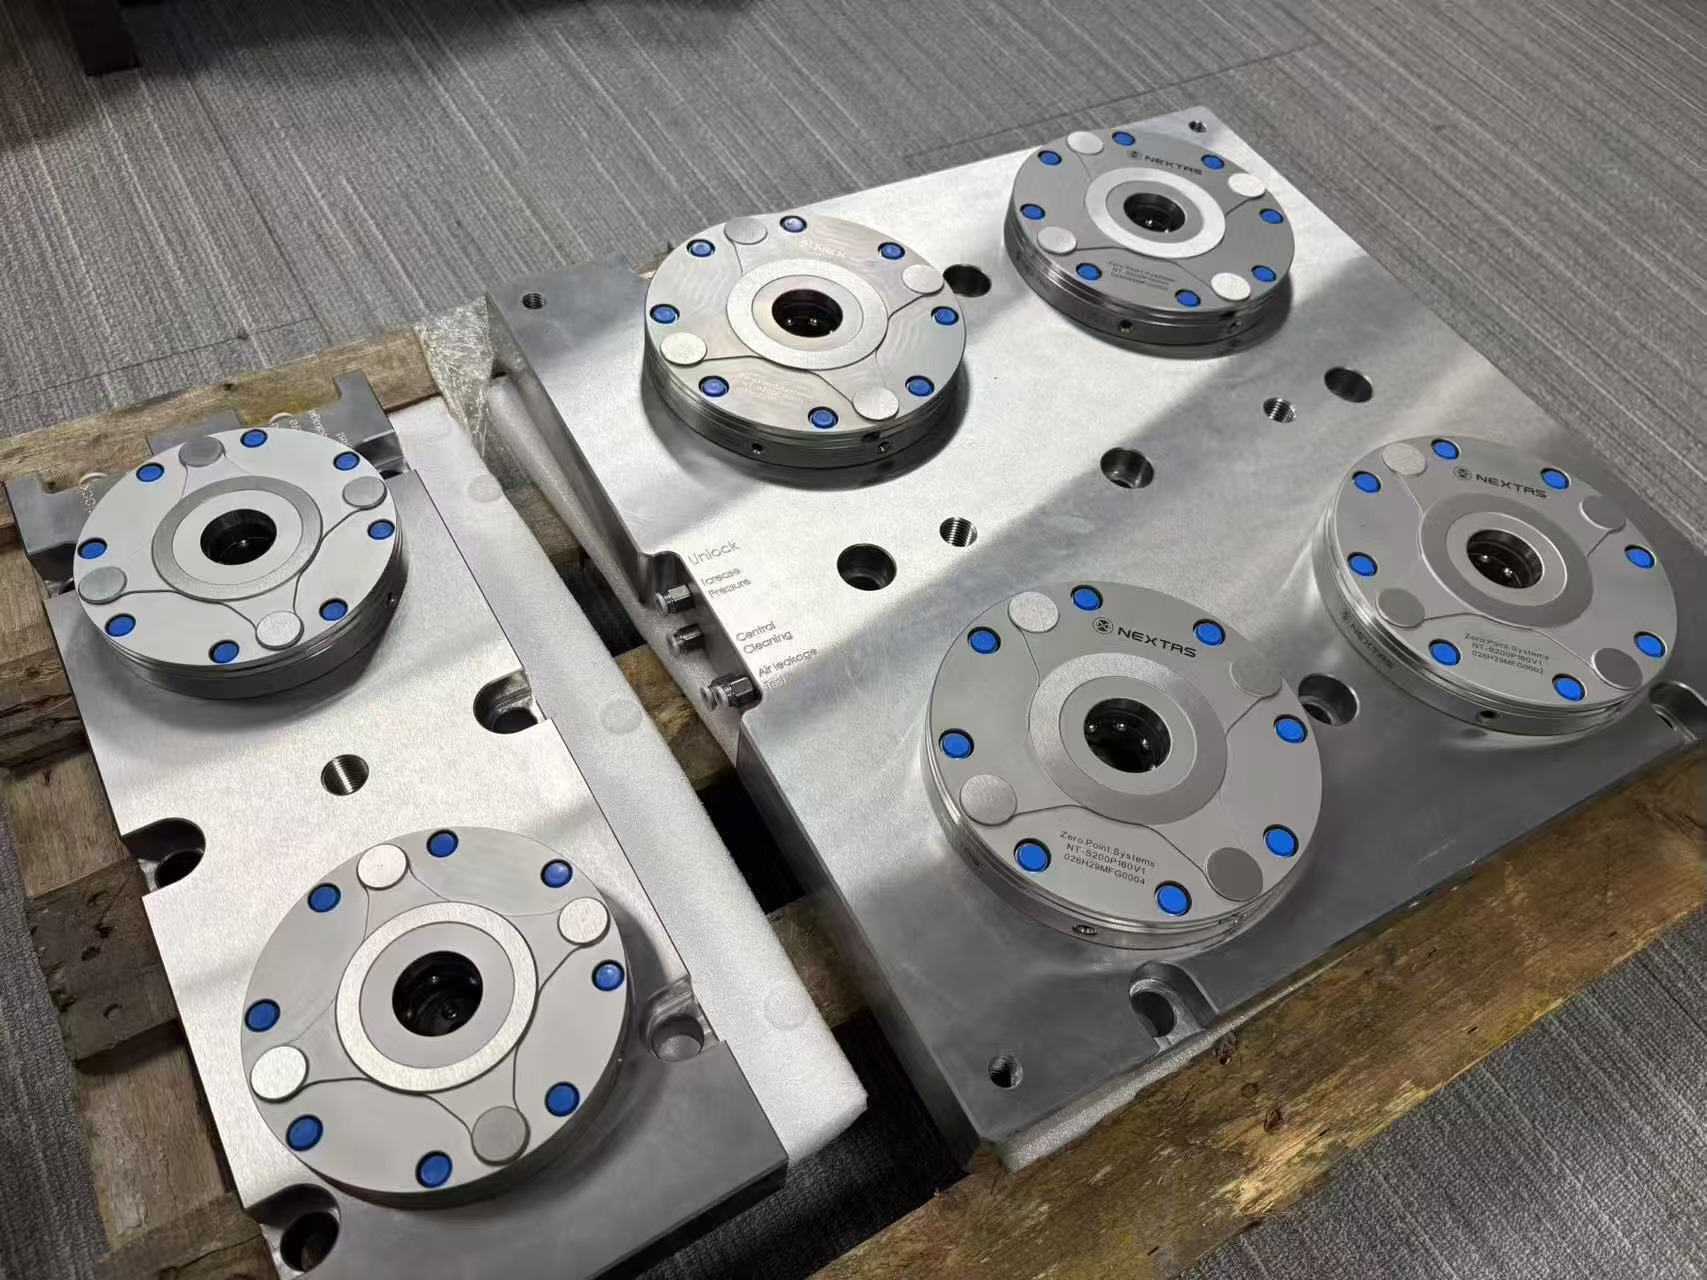
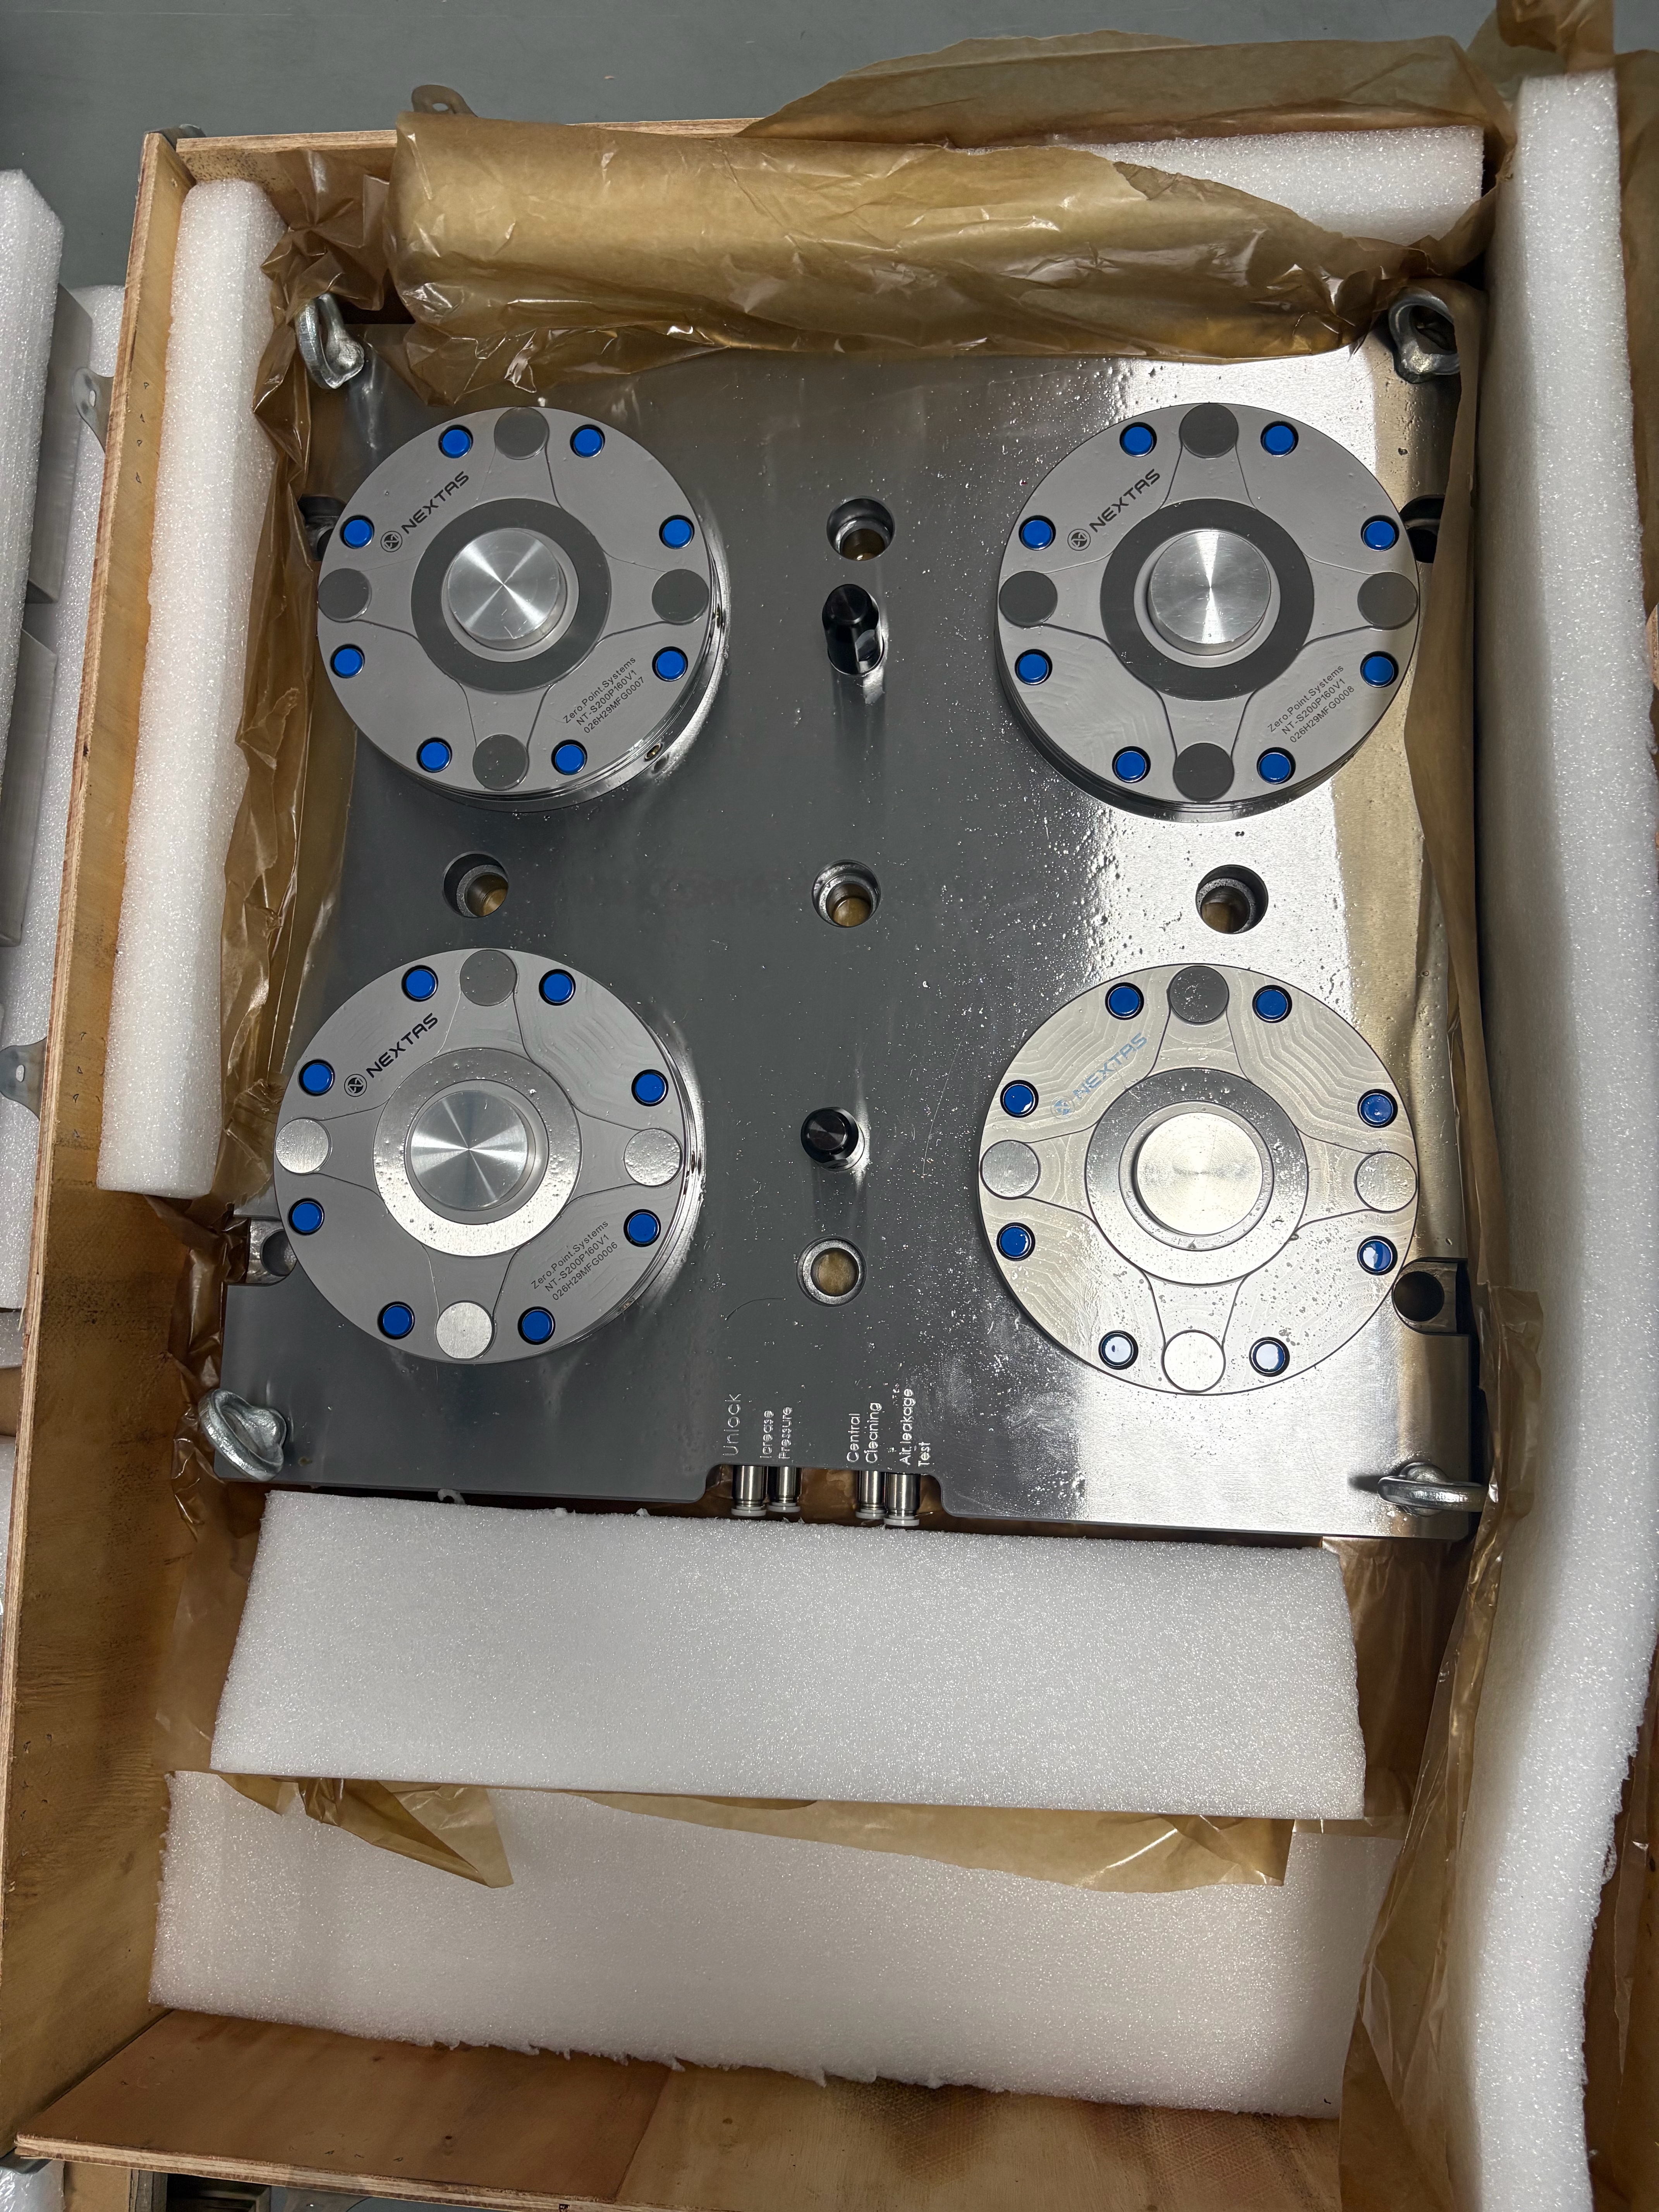
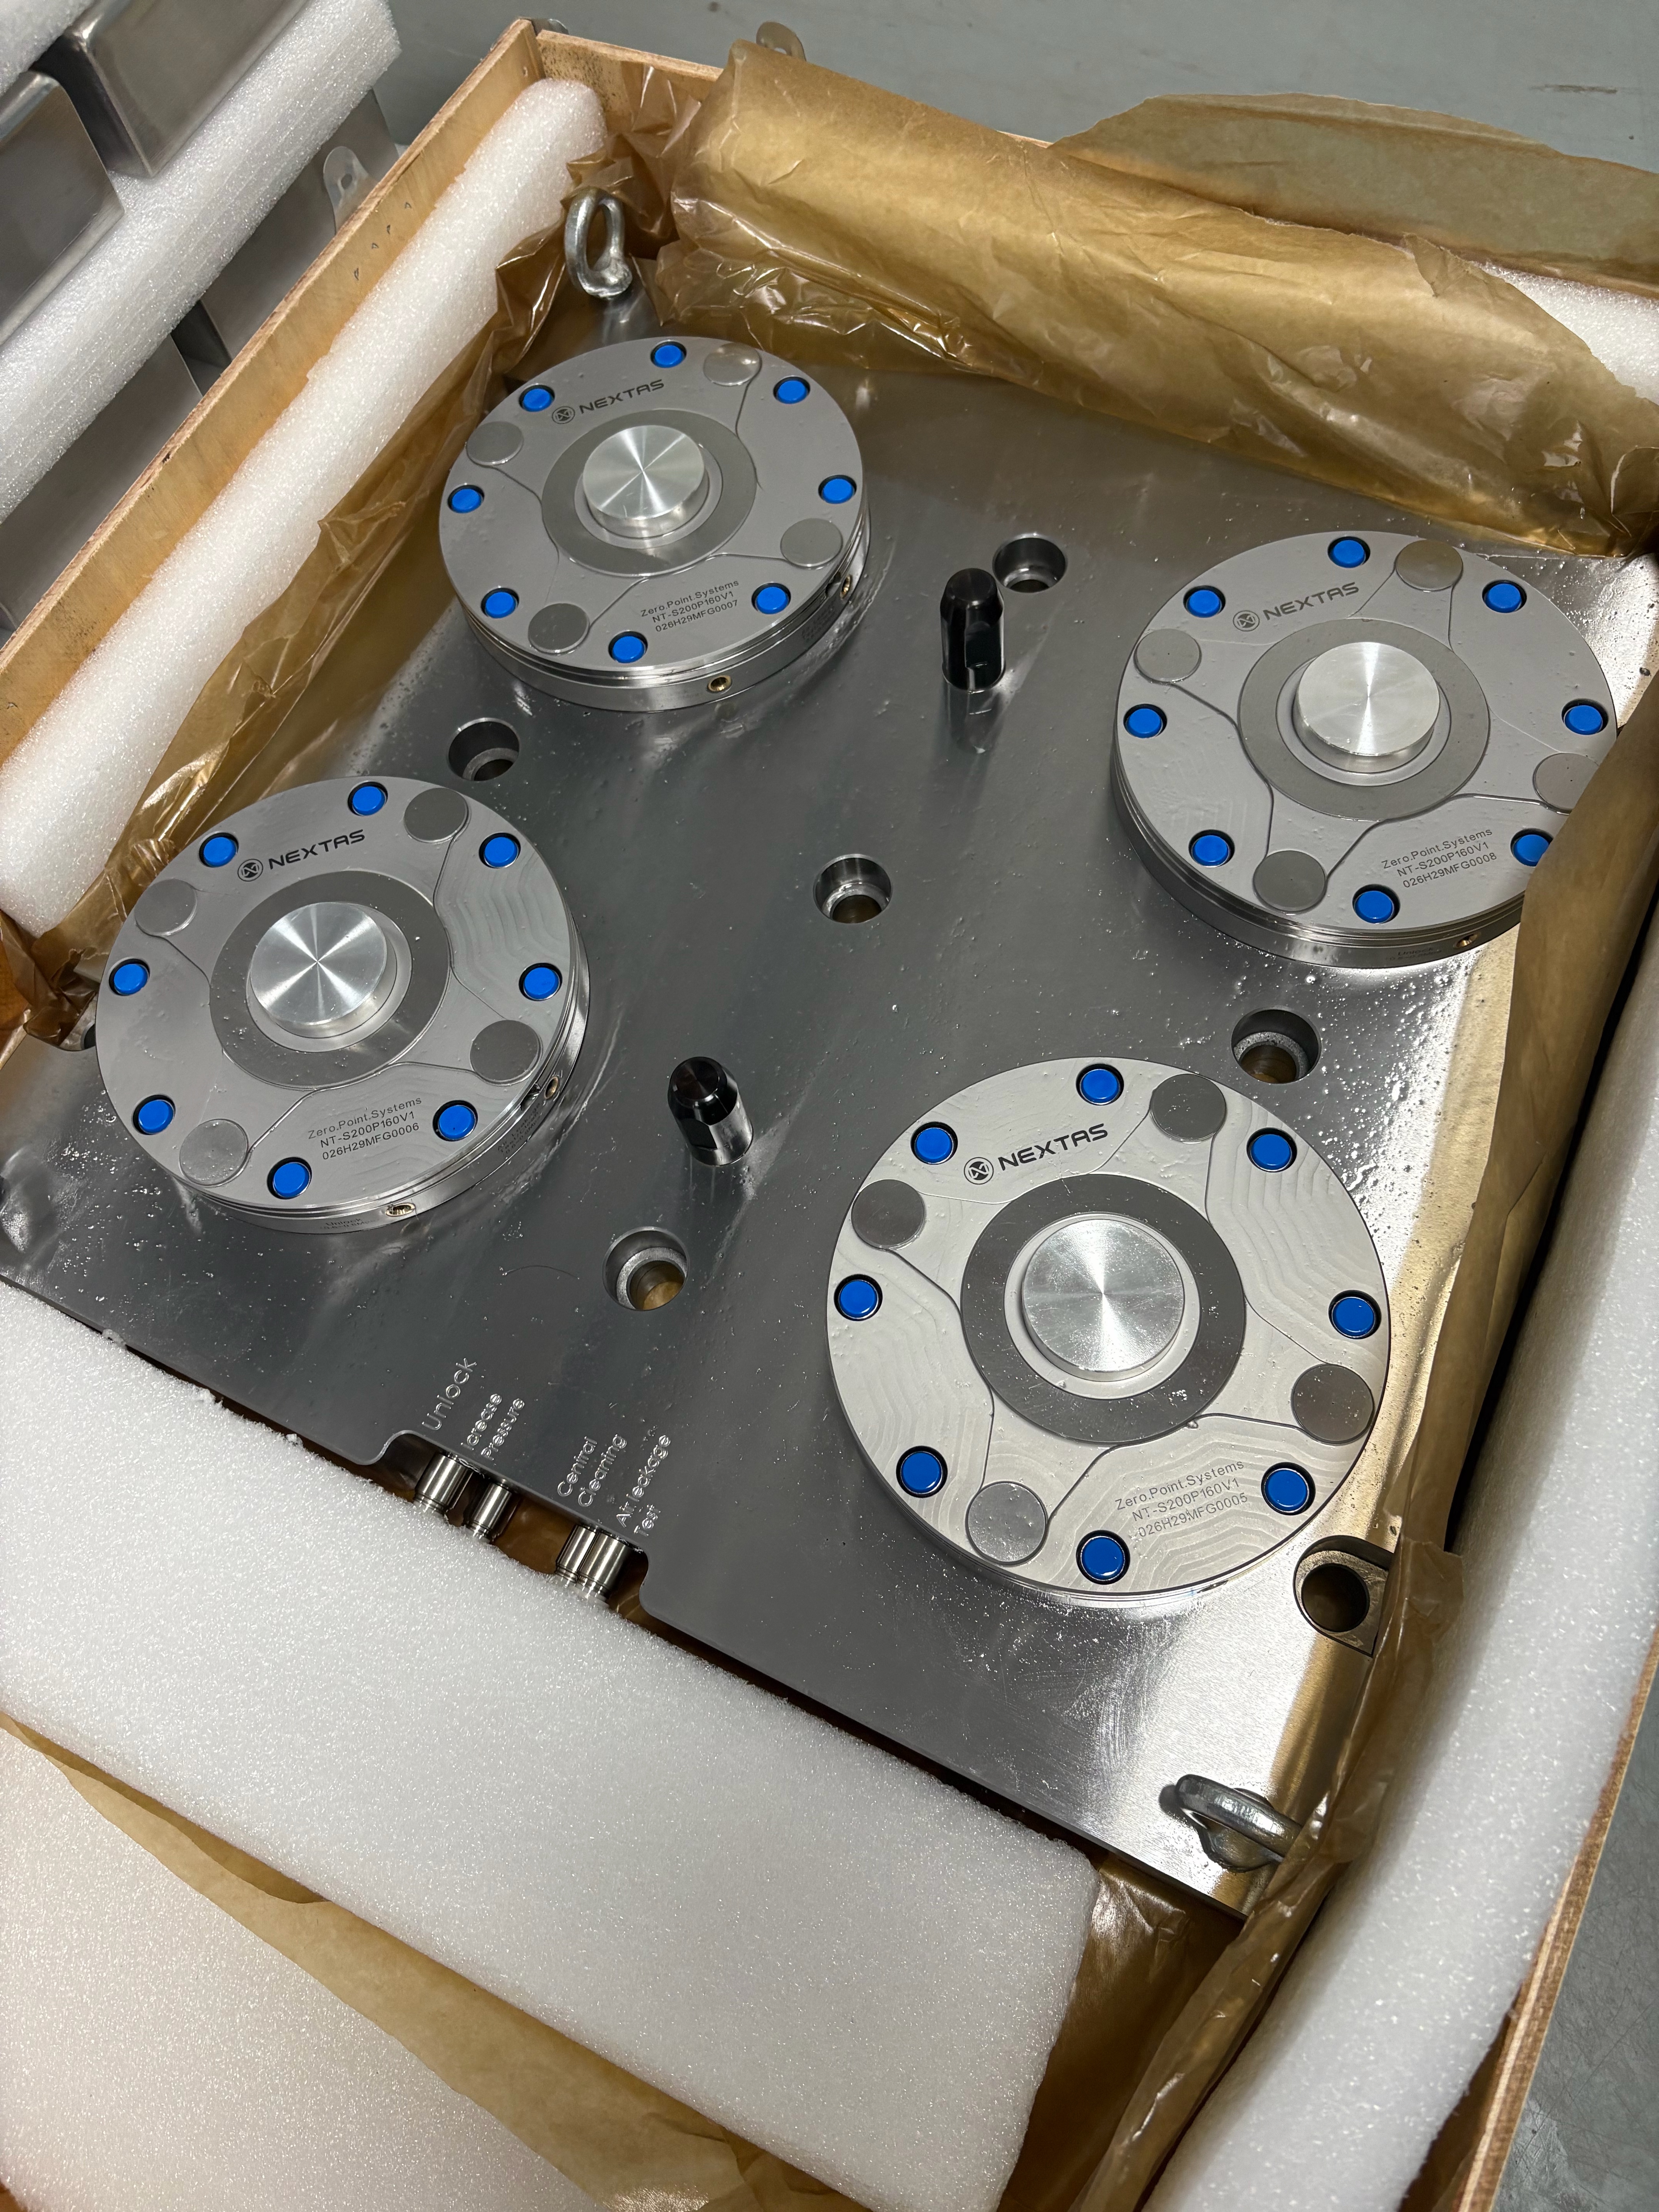
从开箱与预组装现场可以看到,NEXTAS 工程团队并未采用笨重的一体式大铁板,而是以一块 4 单元方形零点基板 搭配一块 2 单元长条形零点基板,两者皆嵌入高刚性的 NEXTAS NT-S200P160V1 零点定位母盘。
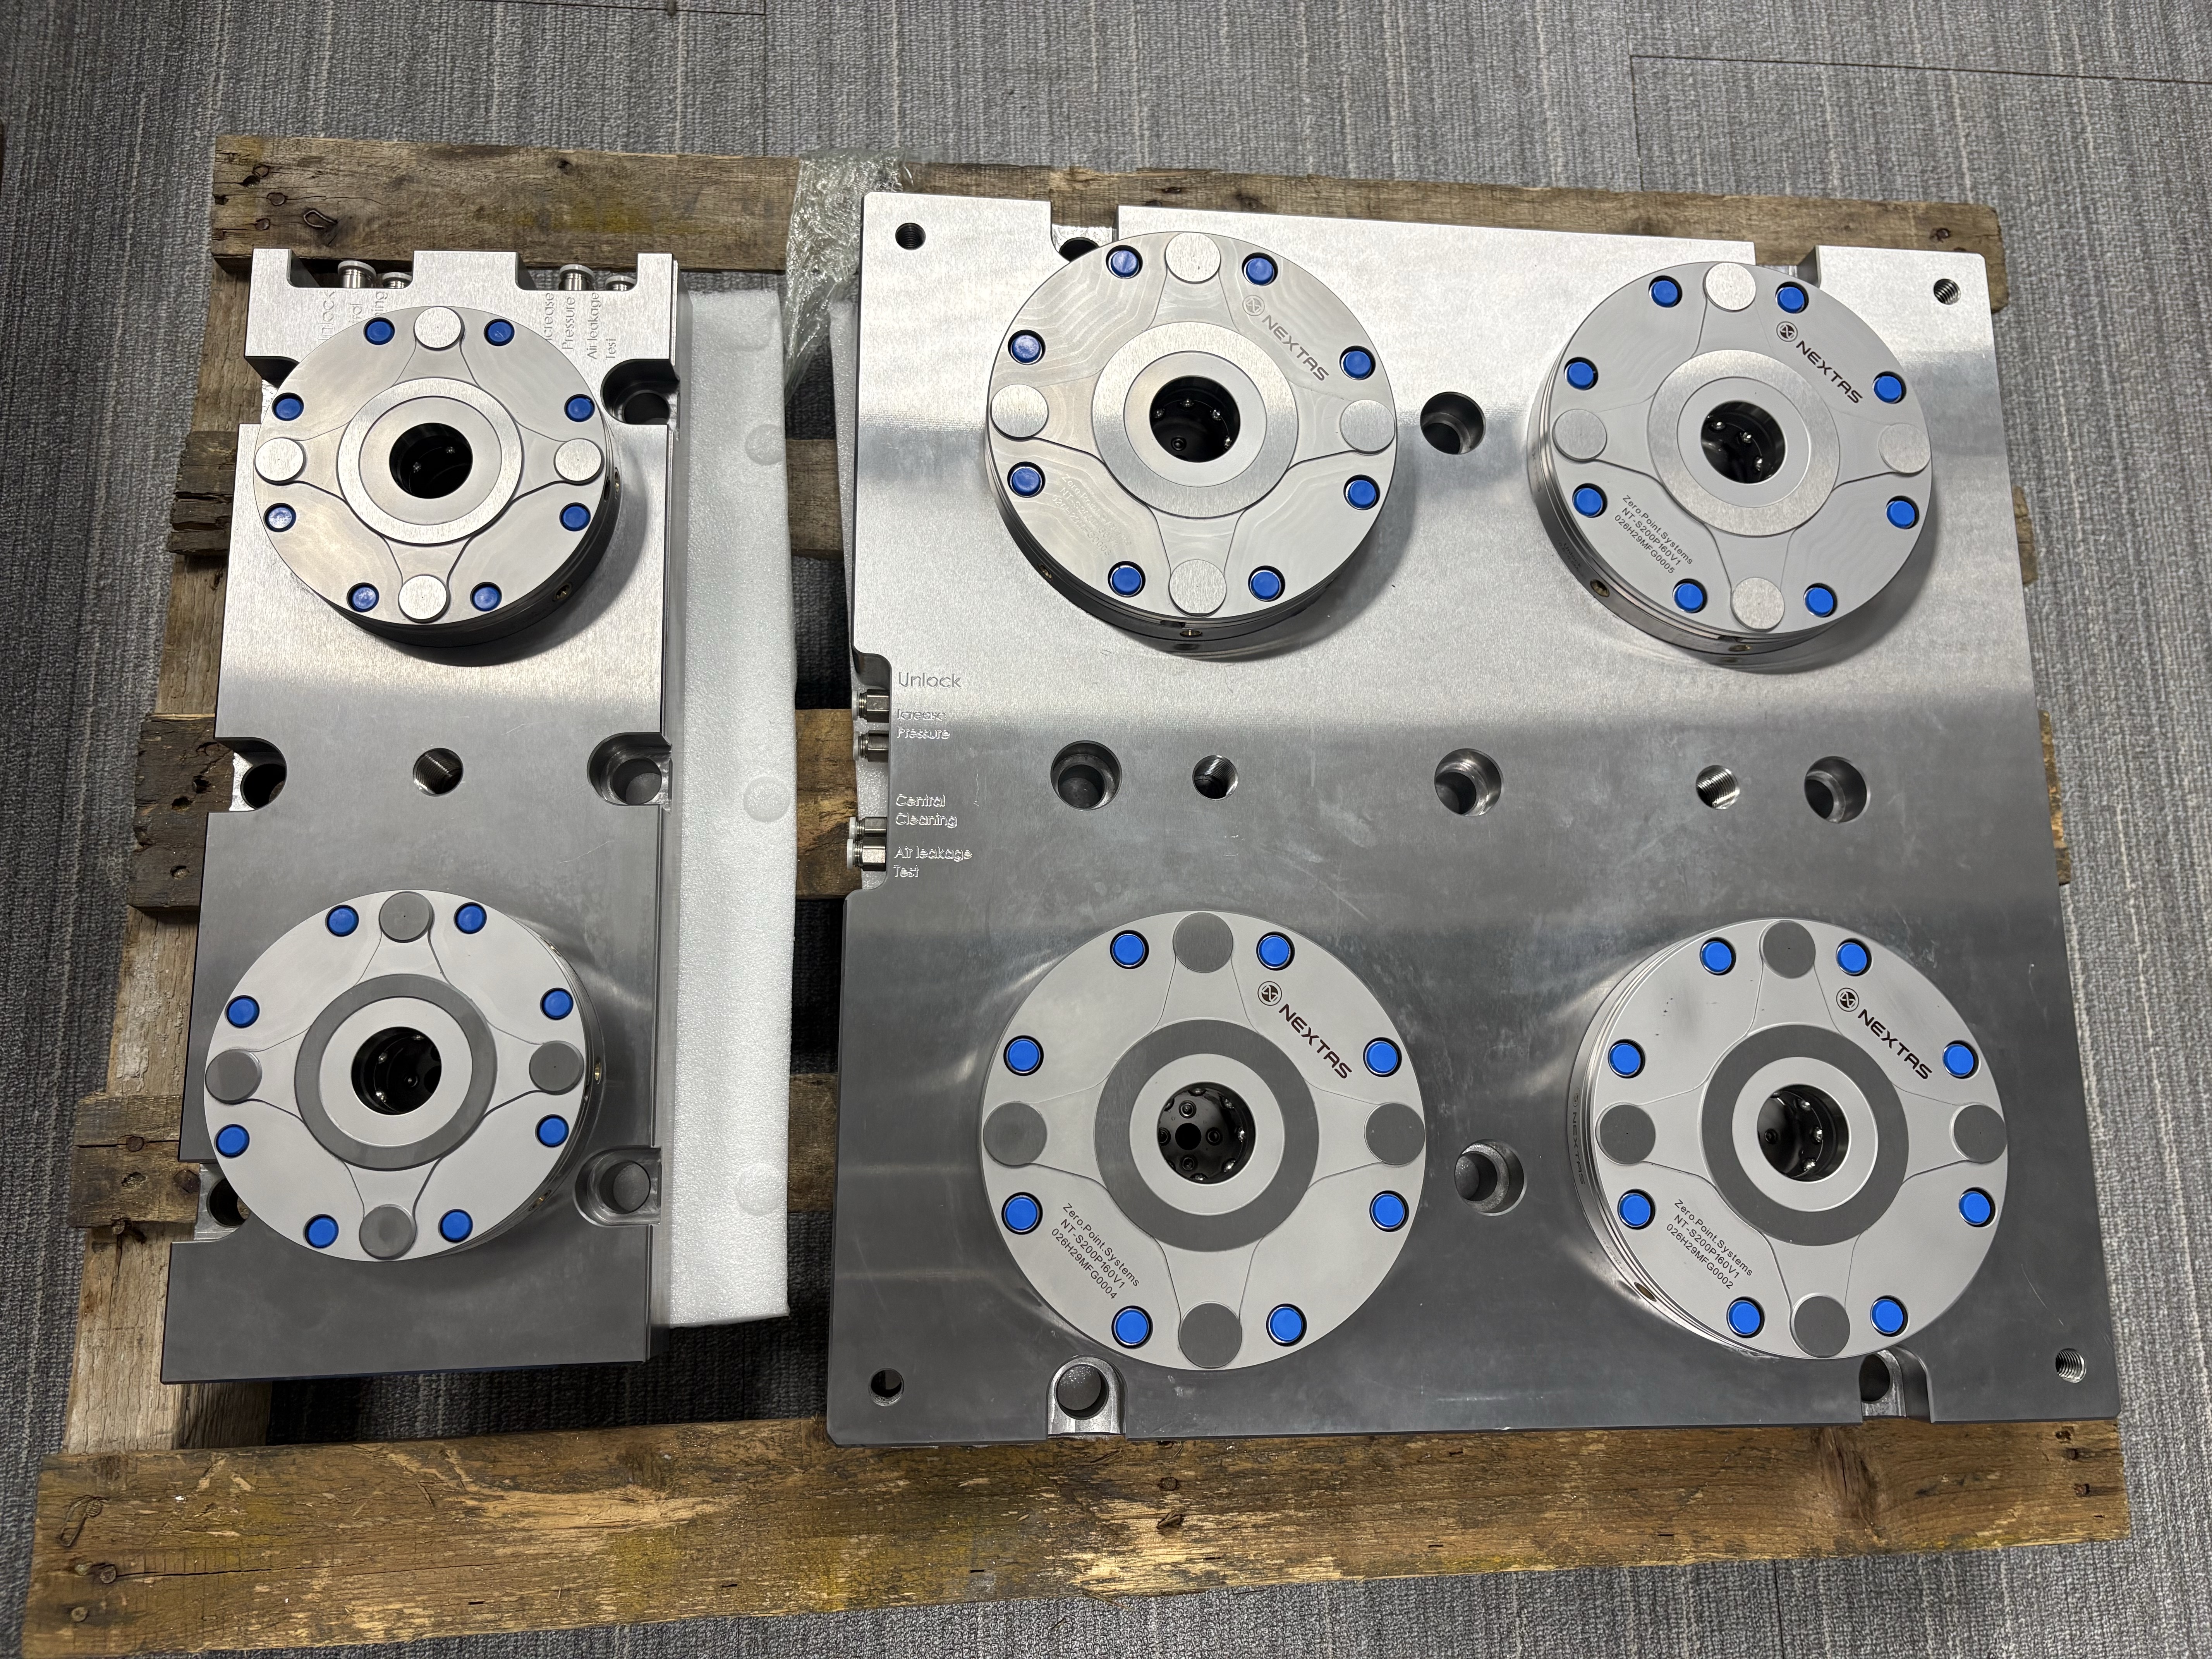
这种「2+4 分体拼接」设计,立即为车间带来三种灵活的生产模式:
- OP10 / OP20 独立分区换线:左侧 2 单元基板负责夹持 OP10 粗加工夹具,右侧 4 单元基板则锁定 OP20 精加工夹具。由于两块基板拥有各自独立的气动控制回路,操作员在单独泄压更换左侧夹具时,右侧精加工夹具依然保持机械自锁与绝对零点基准,互不干扰。
- 跨区联动承载大型工件:全数六颗 NT-S200P160V1 母盘皆经过精密平面研磨,确保 Z 轴高度基准与孔距完全一致。当遇到大型模具或长条形航空结构件时,大型托盘可直接跨接在 2+4 两块基板上,由六颗母盘同步锁紧,化身为整张台面的重载基准平台。
- 快速吊装与防尘保护:基板四角配备标准吊环螺丝(Eyebolts),且出厂时每颗母盘中央皆塞有专属金属防尘塞;若遇特殊超大工件需裸露原机床 T 型槽,单人配合天车即可在数分钟内完成基板拆装与防尘封存。
四回路智慧气动气口与「防撞粗导引」细节
仔细观察 NEXTAS 基板前侧边缘,激光雕刻清晰标示了四组独立气路气口,将高阶自动化产线才有的感测功能直接整合进标准基板中:
- Unlock(解锁)与 Increase Pressure(增压锁紧):换模时通气压缩内部弹簧即可解锁拔出拉钉;而在重切削工况下,向 Increase Pressure 气口通入气压即可启动 Turbo 增压锁紧,在机械自锁基础上大幅叠加下拉锁紧力,确保重切削不震刀、不微动。
- Central Cleaning(中央吹气除屑):母盘表面设有独特的放射状导流槽,在夹具落座瞬间通过中央气道强力吹扫拉钉与锥面,防止冷却液与细碎铁屑残留。
- Air-leakage Test(气密着座检测):这是保护高单价工件的关键防线。通过检测母盘基准面的气密背压,系统能精准判断上层托盘是否 100% 贴合。只要有一颗微小铁屑造成数微米(μm)的悬空,气密回路便会检出压降,避免在未贴平状态下直接下刀导致整批零件报废。
此外,针对重型夹具在天车吊装时的摇晃风险,4 单元基板中央特别配置了两支硬化发黑处理的粗导引防呆柱(Guide Pillars)。当操作员操作天车放下数百公斤的夹具板时,粗导引柱会先一步在上方承接并导正托盘,彻底避免重物直接撞伤下方精密的零点母盘锥面与拉钉,同时实现防呆定位。
车间成效
- 两分钟内从天车到切削:原先需要 45 分钟螺栓压紧、拉表和探测的重型夹具板,现在落到导引柱上,不到 120 秒就锁紧,重复定位精度 < 0.003 mm。
- 铁屑导致的报废归零:集成的中央清洁与气密检测,彻底消除了湿式加工中因卡住的铁屑造成的 Z 向高度锥度误差。
- 可接自动化的基础:基板已内置四路气口,车间准备增加天车机器人或托盘上下料时,可以把电磁阀和压力开关直接接到立加的 M 代码。
系统规格与性能概览
项目名称:用于三轴立加(VMC)和卧加(HMC)的模块化 2+4 气动零点分体基板系统。产品系列:气动零点基板(NT-S200P160V1 母盘)。主要行业:模具 / 汽车 / 航空航天结构件。
| 参数 | NEXTAS 2+4 气动基板配置 |
|---|---|
| 接收模块型号 | NT-S200P160V1(硬化不锈钢) |
| 基板布局 | 模块化 2 单元基板 + 4 单元基板(共 6 个母盘) |
| 重复定位精度 | < 0.003 mm(所选系列)/ < 0.005 mm |
| 气口 | Unlock / Increase Pressure / Central Cleaning / Air-leakage Test |
| 机械防护 | 中央双防呆导引柱 + 径向排屑槽 |
| 自动化兼容 | 可直接接入机床 M 代码、APC 或机器人托盘上下料 |
询价时一并附上